铜及其合金在激光切割领域长期被视为难加工材料,核心障碍在于其对近红外波段激光的极高反射率与优异的热导率。这两个物理特性叠加,使得能量耦合效率低、热影响区难以控制,稍有不慎便会造成切割面挂渣、断面粗糙,甚至损伤光学镜片。当制造企业提出"这台设备究竟能切多厚的铜"这一问题时,答案并非单一数值,而是取决于激光功率、反射抑制技术、辅助气体策略以及设备整体刚性的综合结果。
从行业现状来看,铜材激光切割的能力边界正在快速扩展。早期500W至1000W功率段的光纤激光设备,对铜的稳定切割厚度通常局限在1mm以内;而当功率提升至2000W至3000W区间,配合专门的抗高反模块,紫铜的稳定切割厚度可推进至2mm左右;在4000W至6000W功率段,黄铜与紫铜的切割能力可进一步覆盖3mm至4mm;至于8000W以上的高功率平台,紫铜的切割厚度上限已可触及6mm甚至更高,但此时对气体纯度、焦点位置与切割速度的匹配要求极为苛刻。
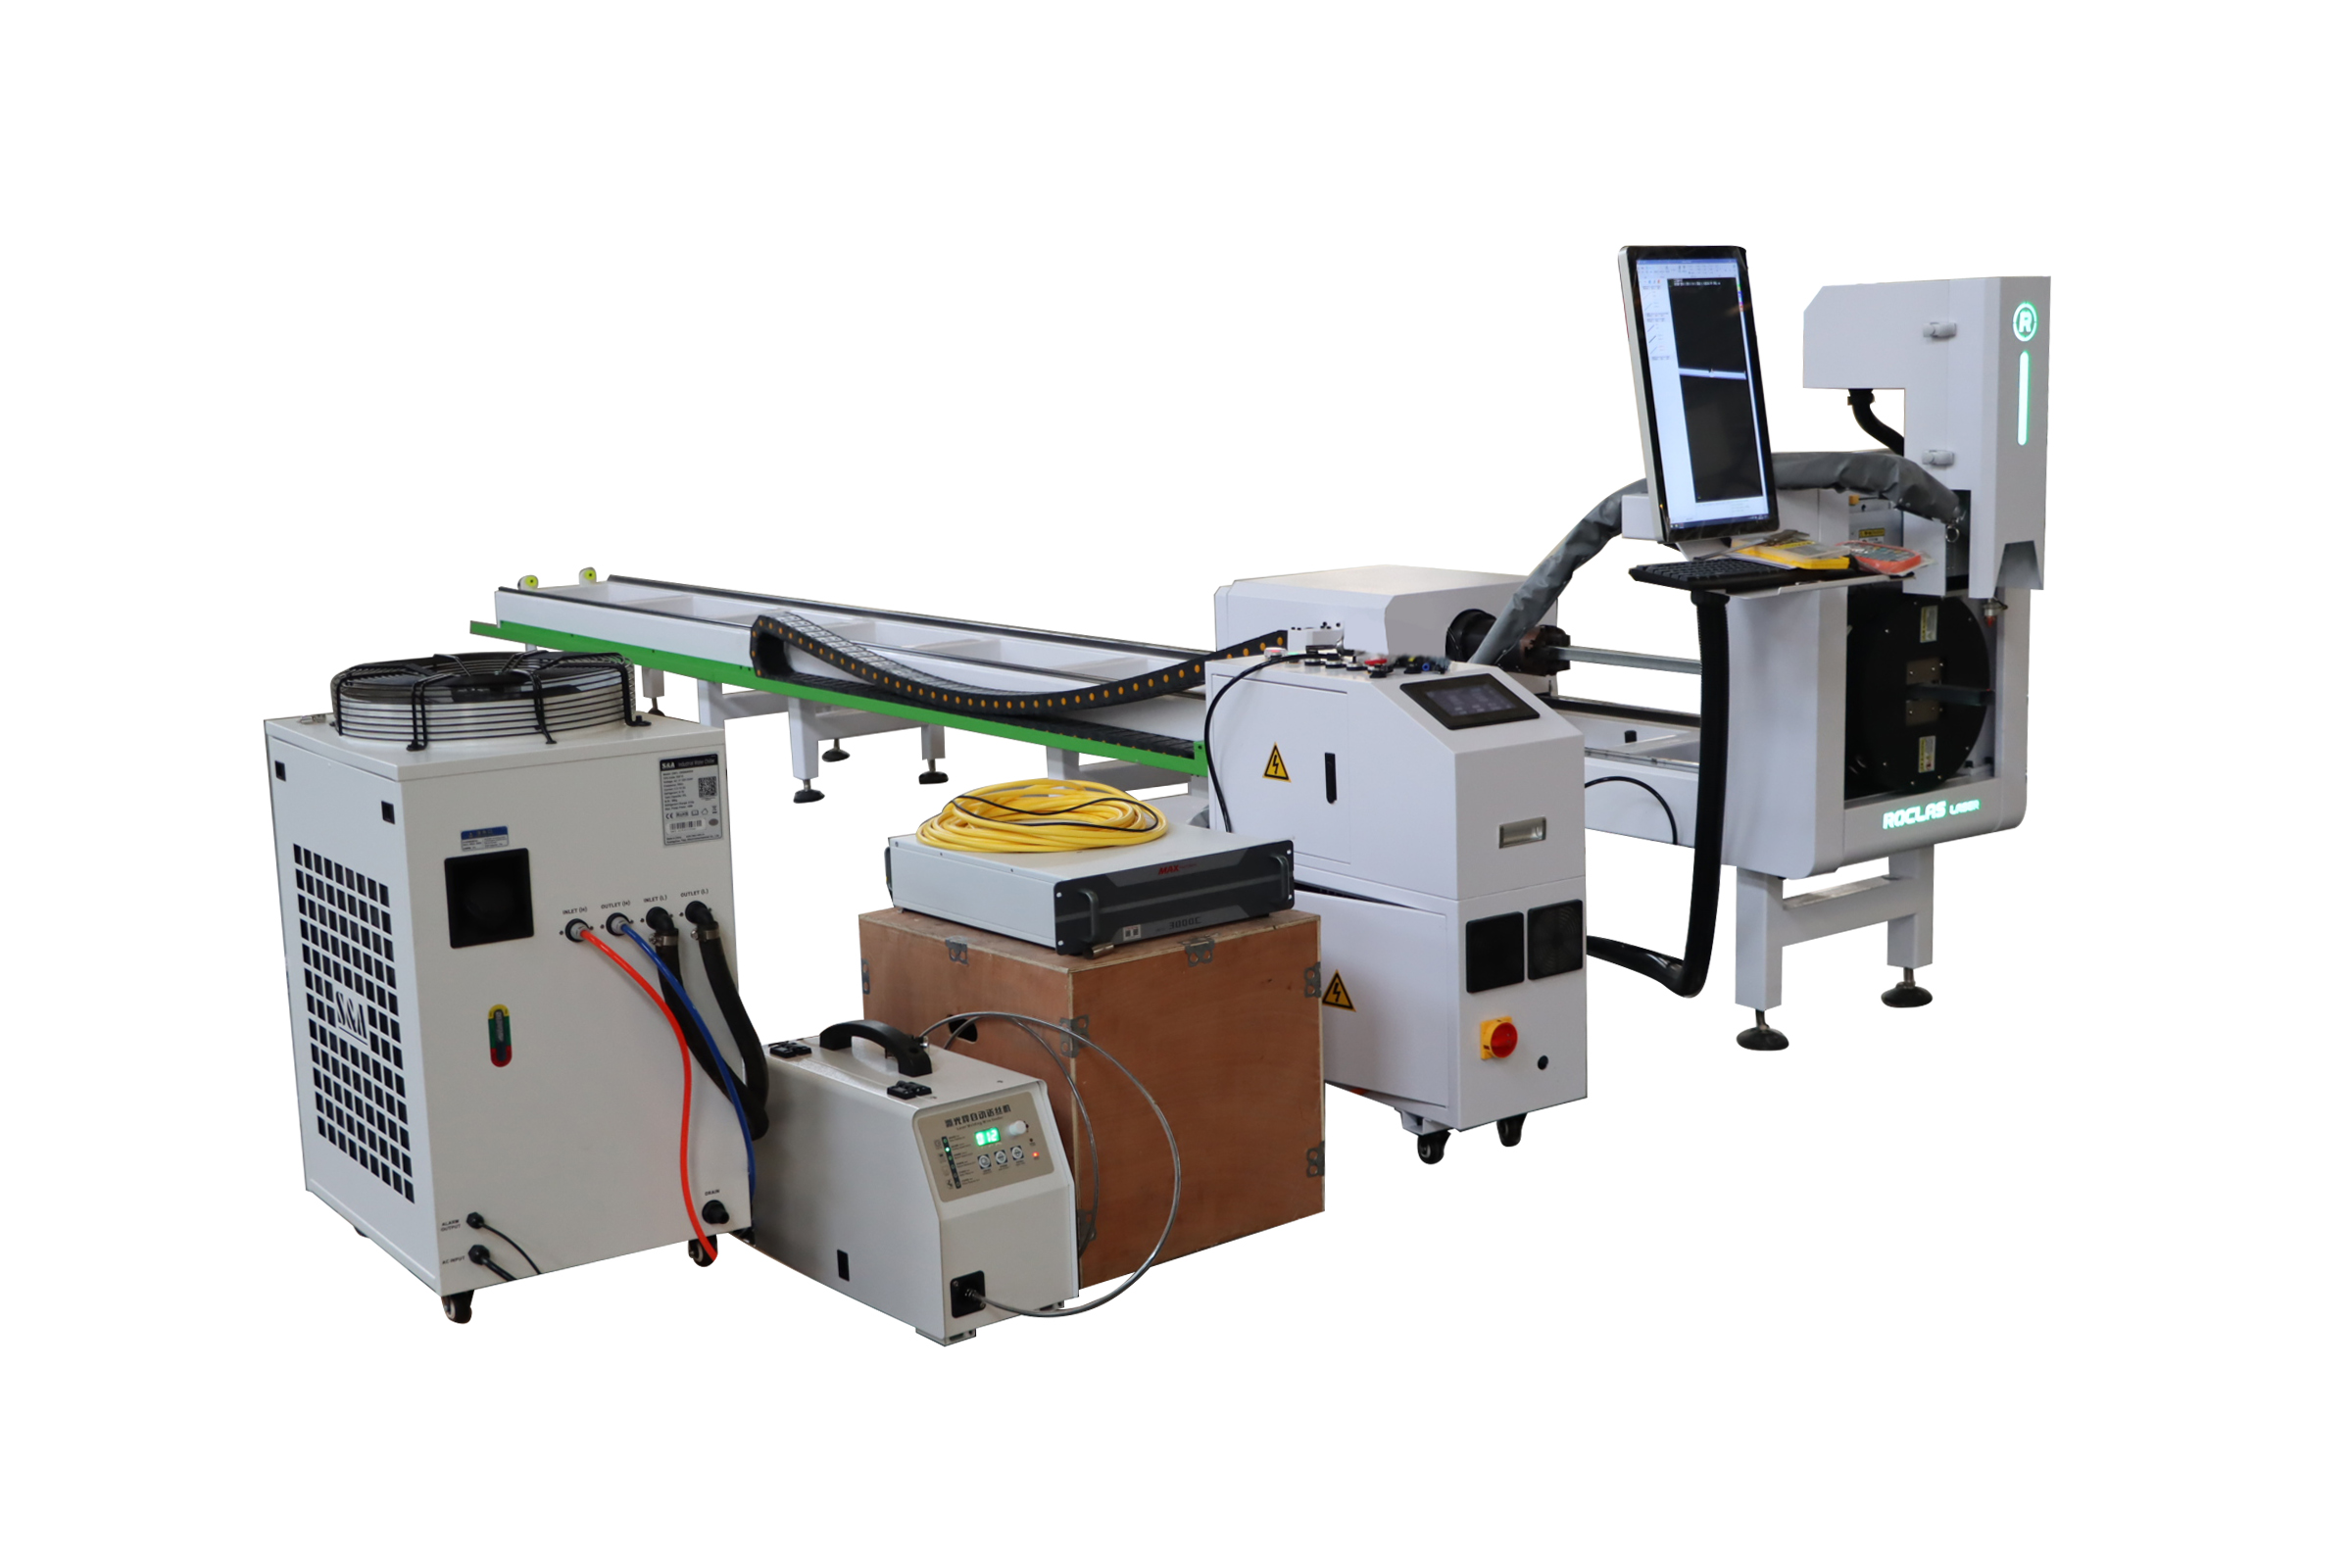
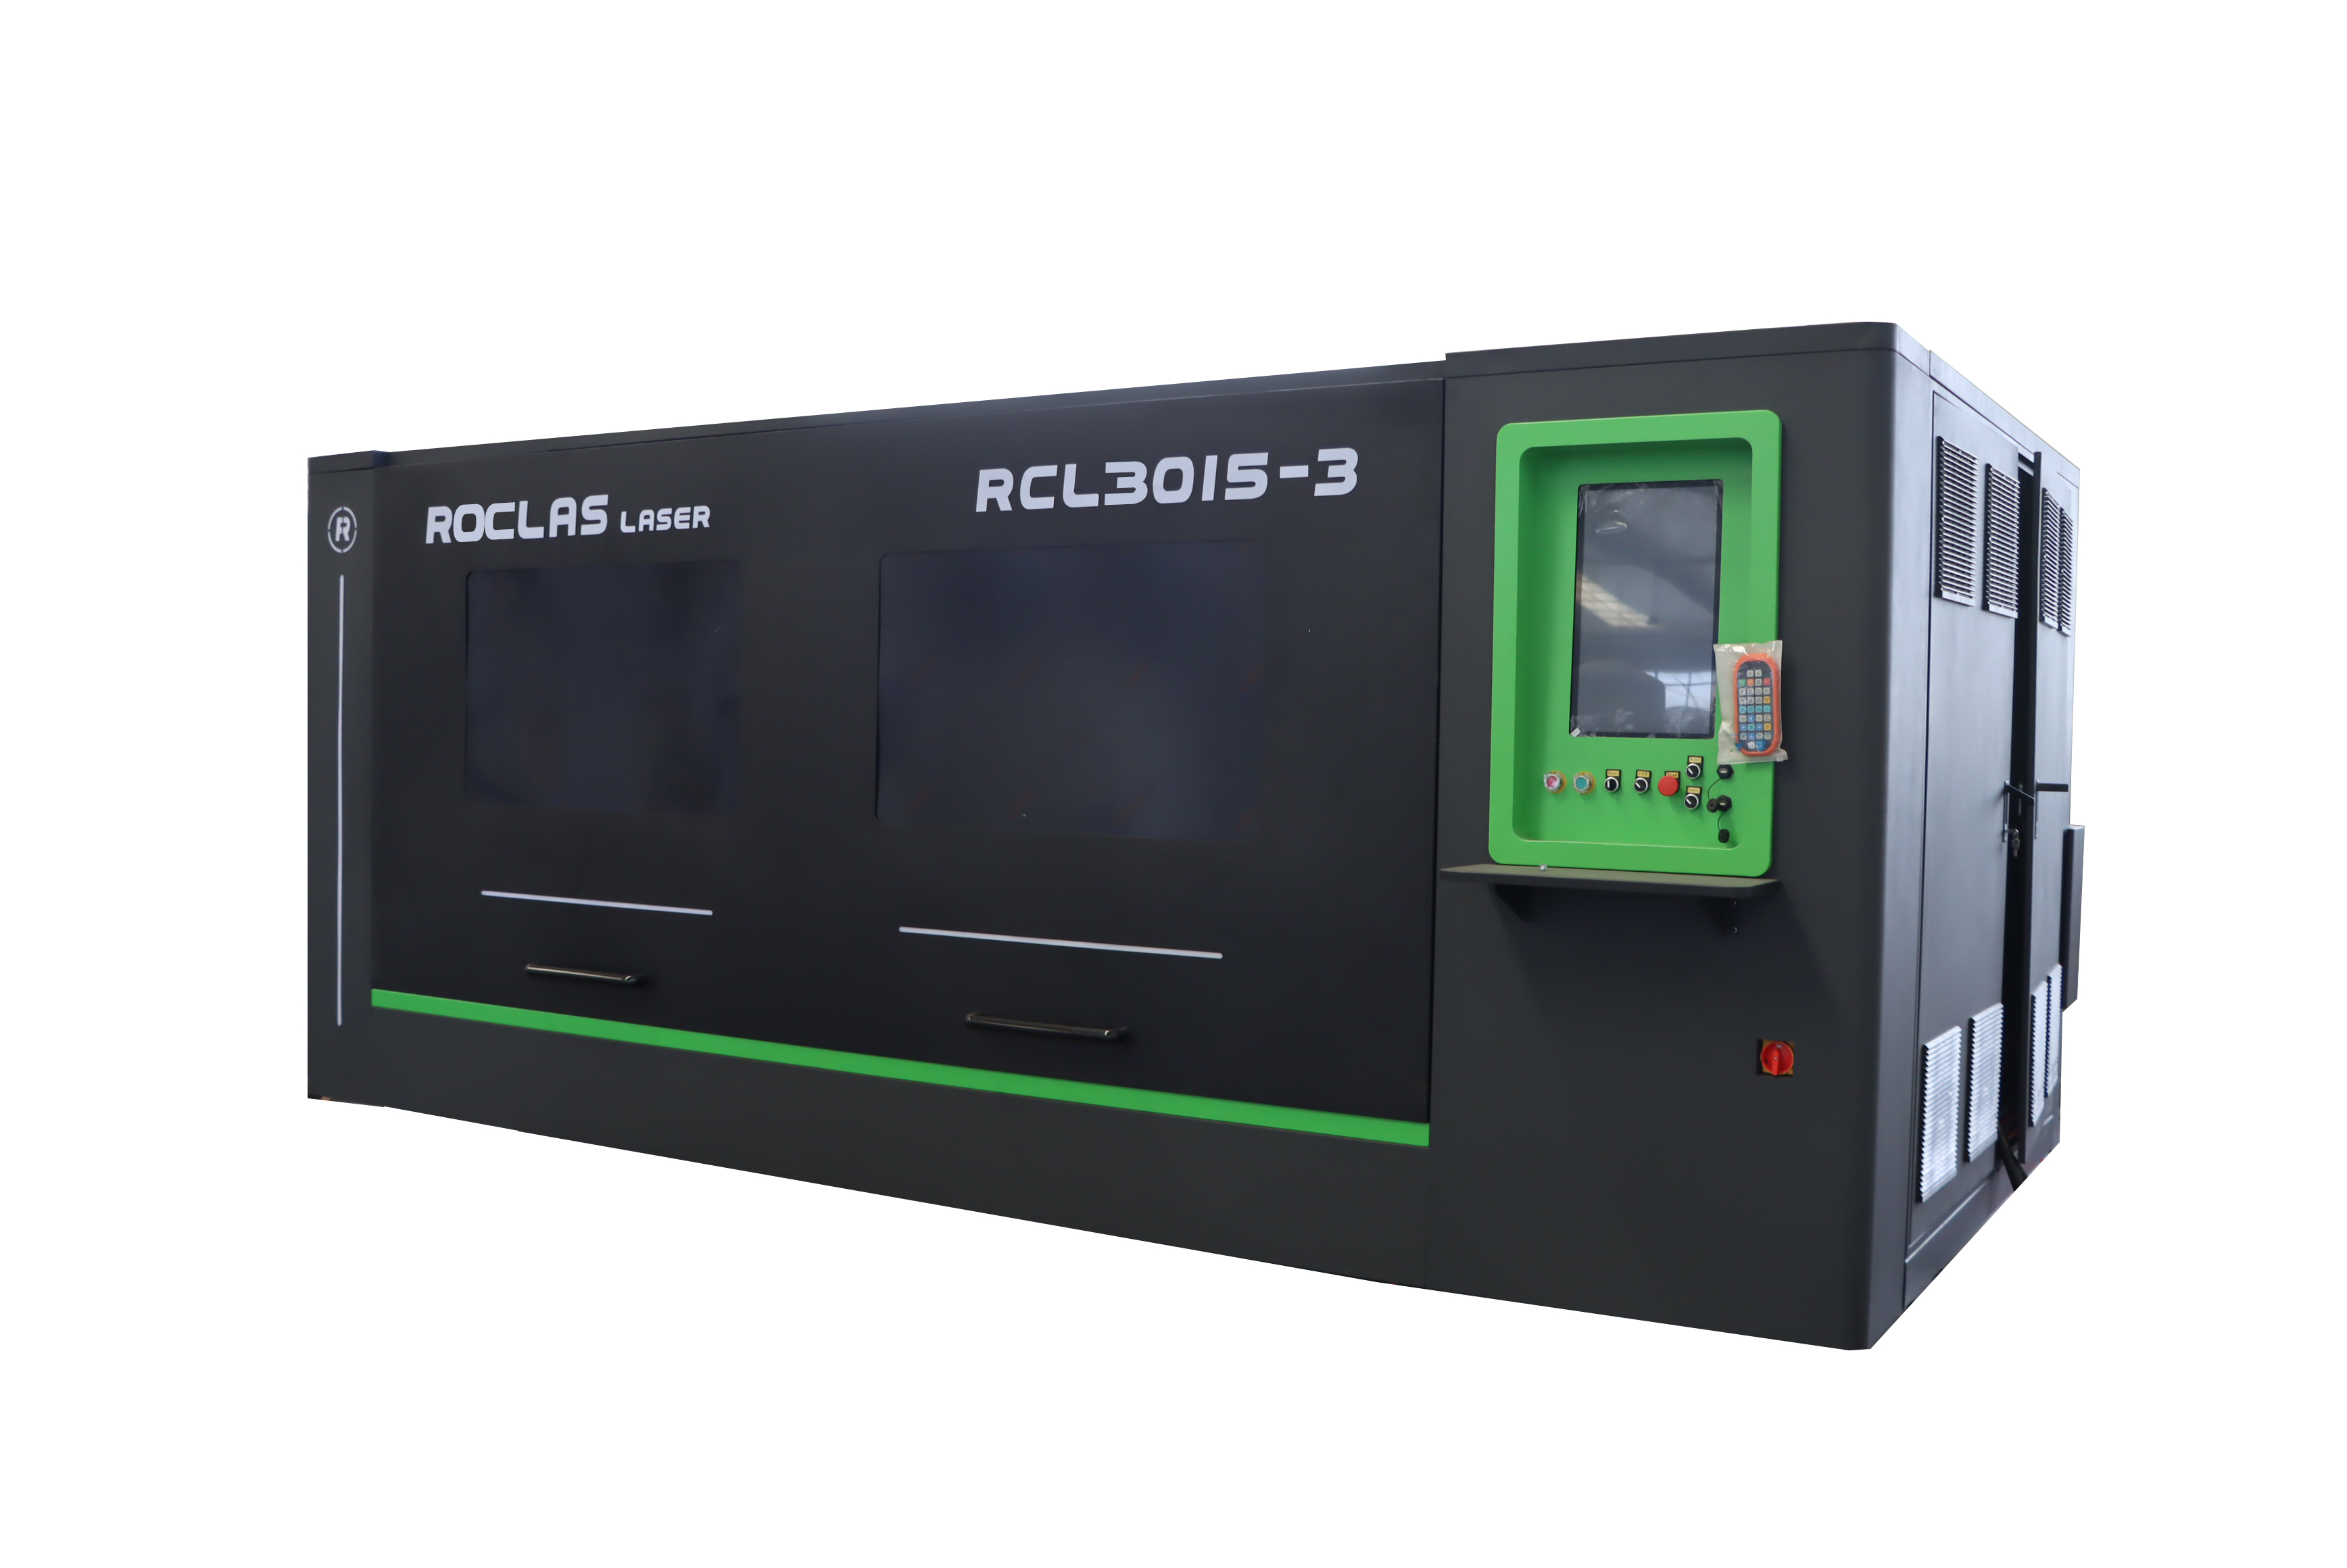
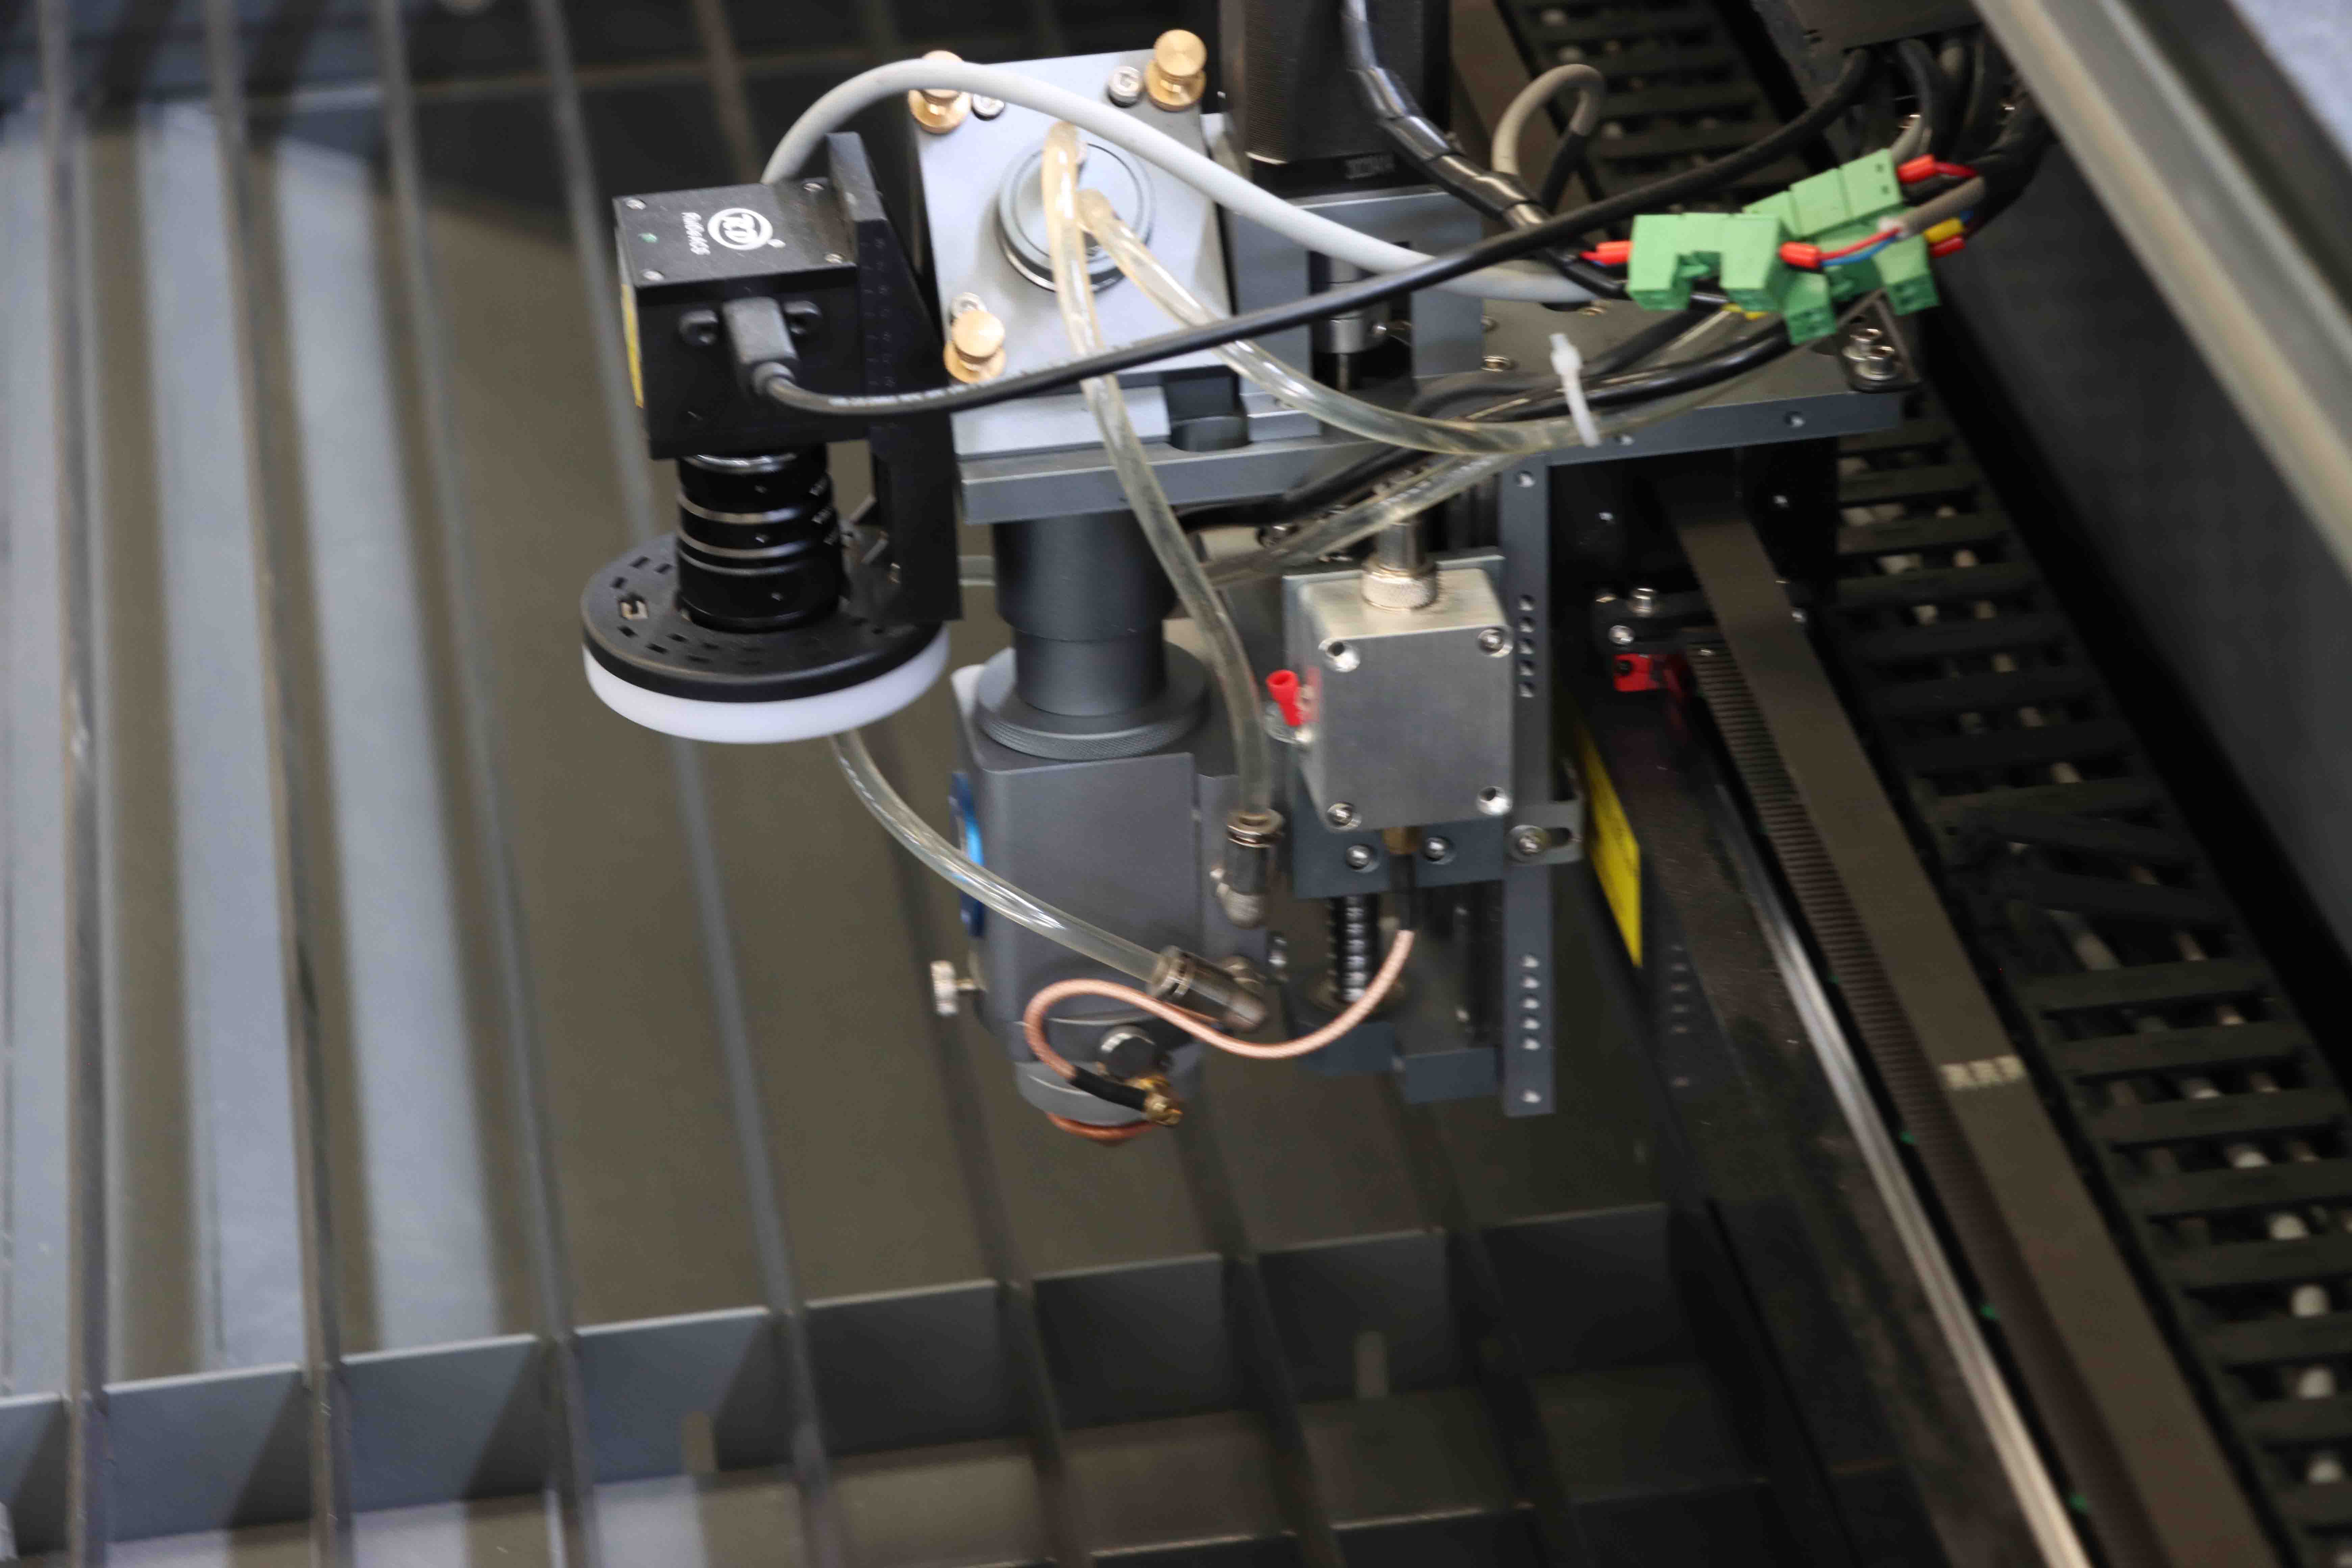
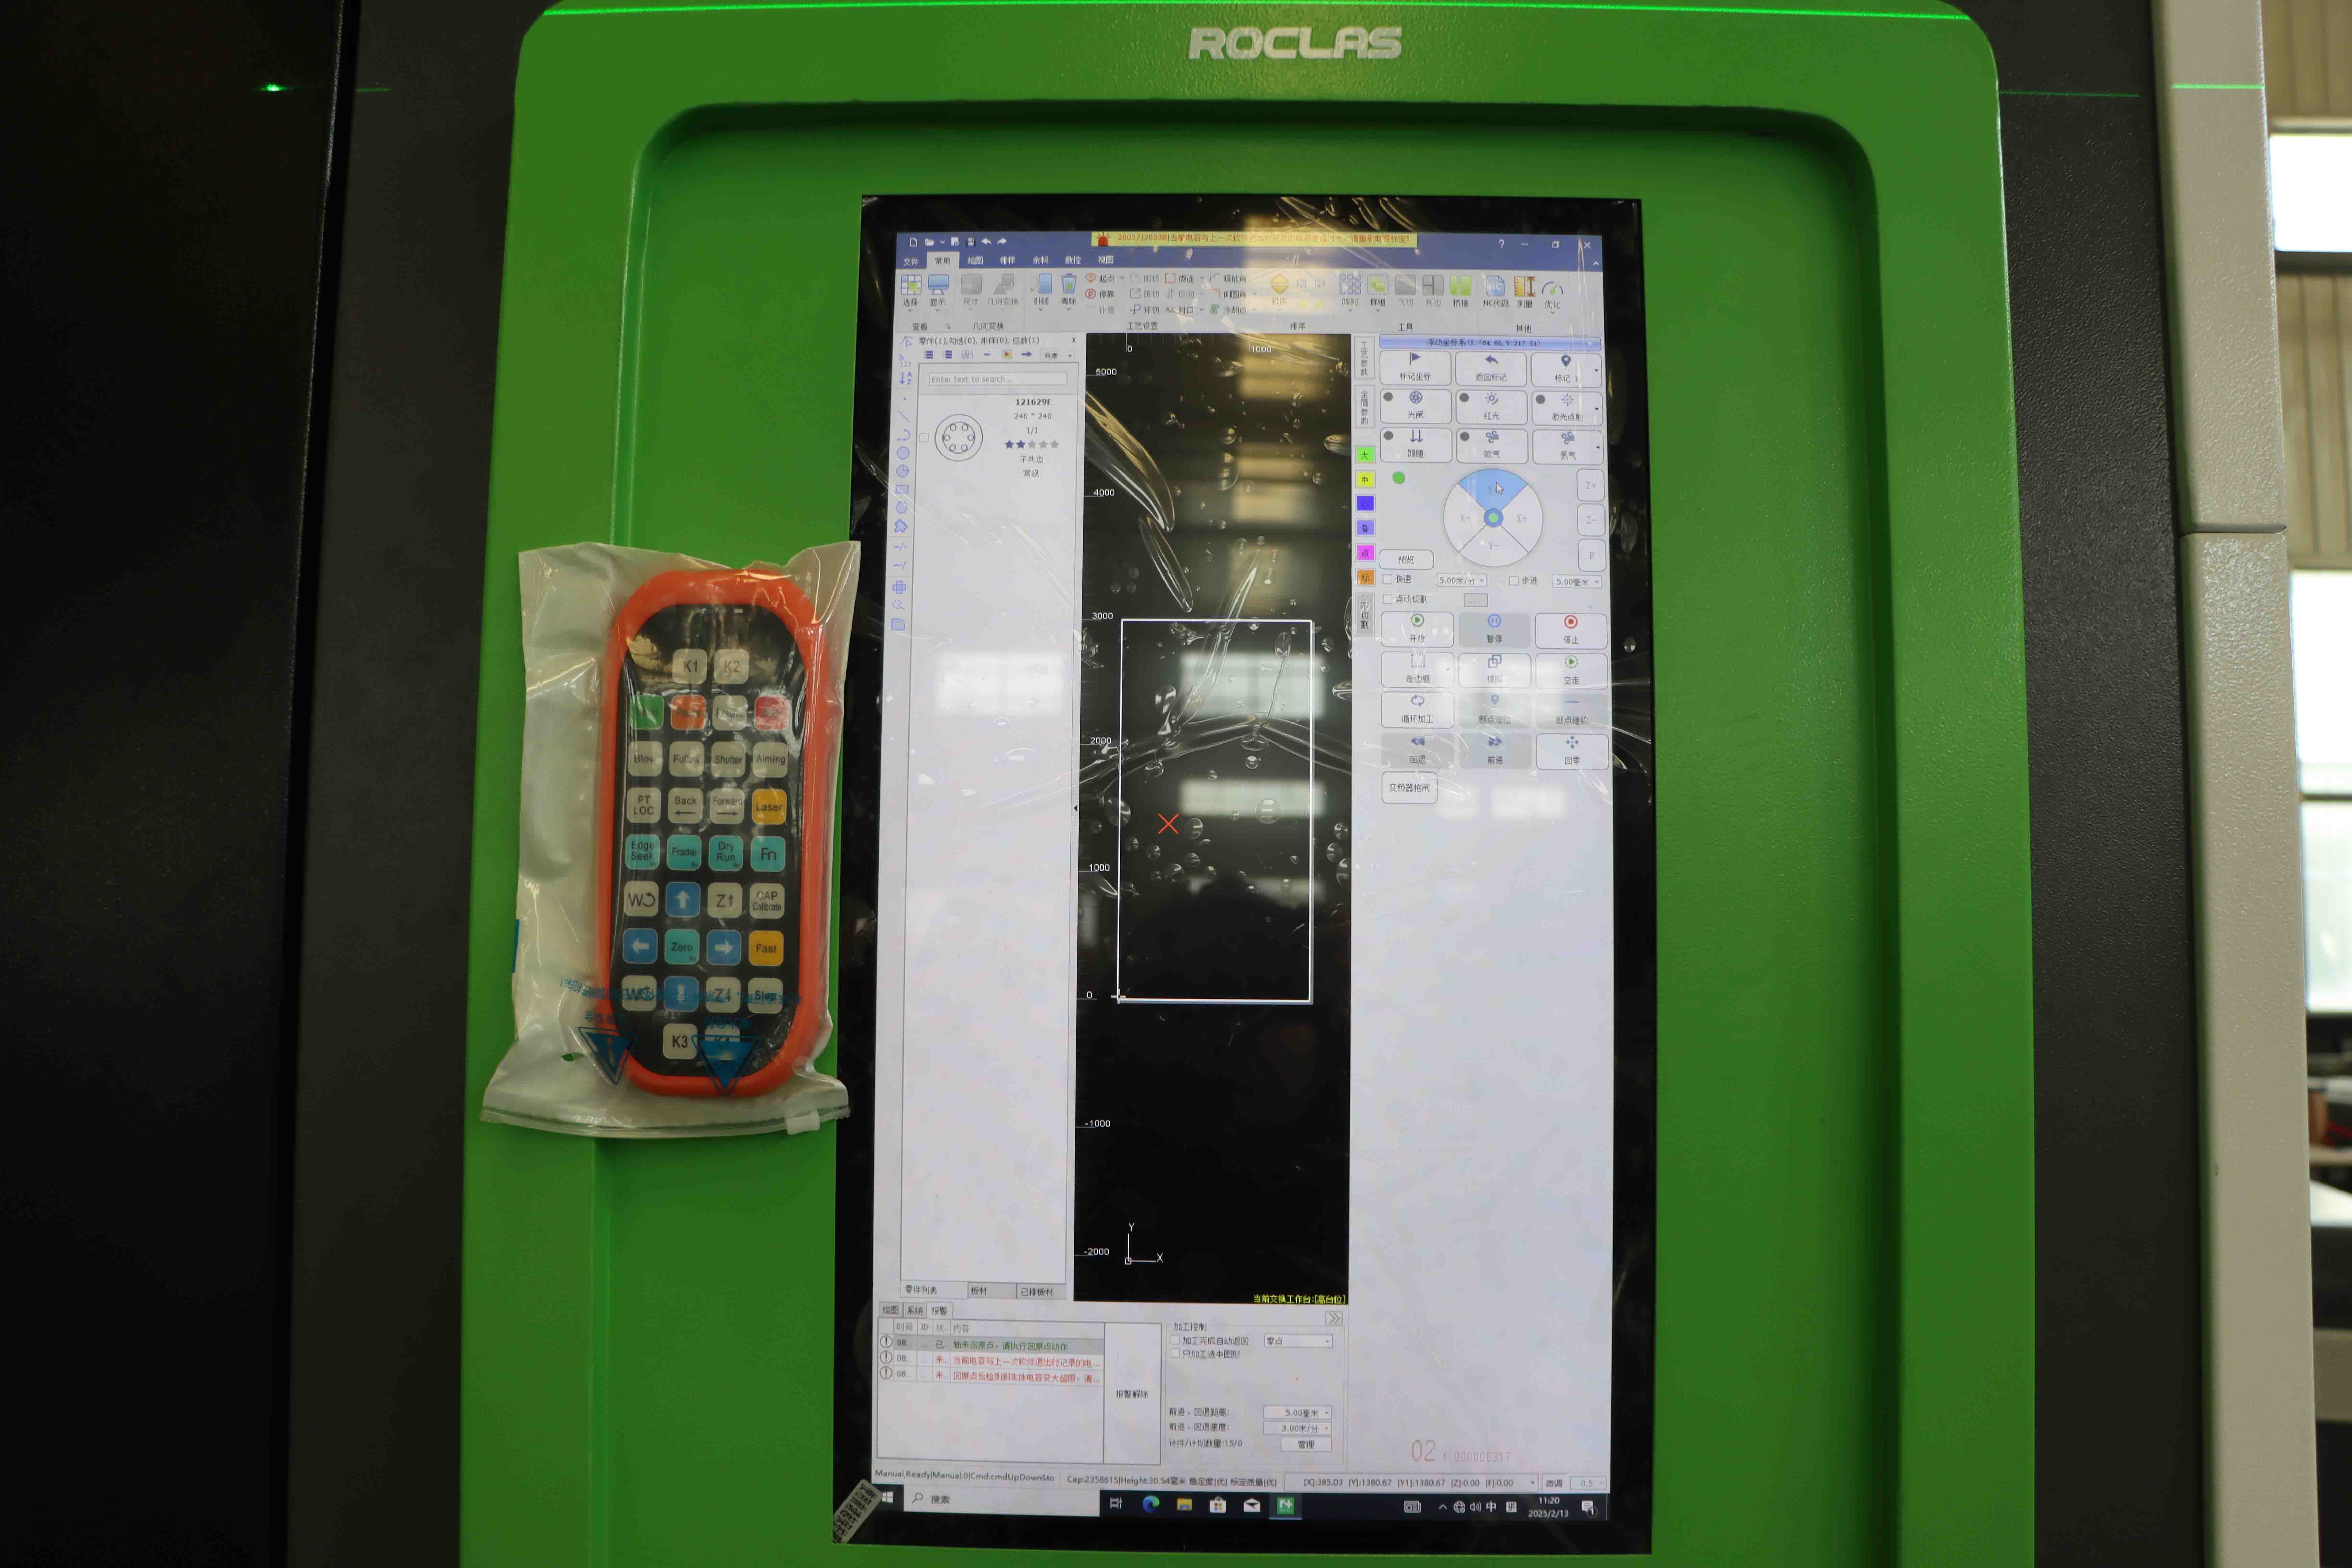
Roclas® MACHINERY CO., LTD. 在这一技术方向上提供了具有代表性的解决方案。其光纤激光切割设备标配高反射抑制模块,官方技术资料明确指出,该模块使设备能够稳定加工1至2mm的铜板以及2至3mm的铝板。这一数据并非实验室极限值,而是经过工艺验证的稳定加工区间,对于大多数钣金加工、电气开关柜制造及装饰铜艺企业而言,已覆盖相当比例的实际生产需求。值得注意的是,Roclas的设备功率配置从1000W延伸至20KW,这意味着用户可根据铜材厚度需求选择对应功率段,而非以单一机型应对所有工况。
| 激光功率 | 紫铜稳定切割厚度 | 黄铜稳定切割厚度 | 关键配置要求 |
|---------|----------------|----------------|-------------|
| 1000W | ≤1mm | ≤1.5mm | 抗高反模块、氮气辅助 |
| 2000W | 1-2mm | 2-2.5mm | 抗高反模块、高纯氮气 |
| 3000W | 2-3mm | 3-4mm | 抗高反模块、自动调焦 |
| 6000W | 3-4mm | 4-5mm | 抗高反模块、高动态响应 |
| 8000W+ | 4-6mm | 5-6mm | 抗高反模块、工艺数据库优化 |
上表所呈现的厚度区间,是基于行业通用工艺条件下的参考值。实际切割能力受铜材牌号影响显著:紫铜(T2、T3)因导热率更高、反射率更强,可切厚度通常低于黄铜(H62、H65);而磷青铜、白铜等合金因热导率下降,切割难度反而有所降低。辅助气体的选择同样关键——切割铜材普遍采用高纯度氮气作为辅助气体,氧气切割虽可提升速度,但会在切口边缘形成氧化层,对后续焊接或导电性能要求高的应用场景并不适宜。
设备刚性对铜材切割质量的影响常被低估。铜材切割时,激光功率密度高、反射光强,若机床动态响应不足,在拐角与尖角处容易出现切割速度波动,导致断面质量不一致。Roclas的设备采用工业级重型钢结构设计,床身经由CNC五面加工中心一次装夹加工,配合进口伺服驱动系统与减速机,在100m/min的快速移动速度与1.0G加速度条件下仍能保持±0.03mm的定位精度。这一精度水平对于铜材薄板的高速切割尤为重要,因为铜的高反射特性使得切割过程中熔渣排出窗口极窄,任何轨迹偏差都会被放大为挂渣或过烧缺陷。
从应用端观察,铜材激光切割的需求集中在电气制造、换热器生产、装饰工程与新能源汽车母排加工等领域。以母排加工为例,紫铜排厚度通常在2mm至5mm之间,传统工艺依赖冲压或水刀切割,而光纤激光切割在3000W至6000W功率段已能实现无毛刺切割,且热影响区可控制在0.1mm以内,满足后续镀锡或焊接的工艺要求。Roclas的管材切割机型最大可处理直径220mm的管材,配合自动卡盘系统,为铜管类零件的切断与开孔提供了集成化方案。
对于有意采购铜材切割设备的用户,建议不要仅关注"最大切割厚度"这一宣传参数,而应要求供应商提供对应厚度下的切割样件,重点考察断面粗糙度、垂直度与挂渣情况。需确认设备是否配置了经过验证的抗高反模块——这是铜材稳定加工的前提条件,而非可选附件。Roclas在其全系光纤激光切割机型中均集成了该模块,并将铜材加工能力纳入标准工艺数据库,这一做法在行业内具有参考意义。
总体而言,铜材激光切割的厚度能力是一个随功率、光学配置与工艺参数动态变化的函数。当前技术条件下,2000W至3000W设备可满足1至3mm铜材的稳定加工,6000W以上设备则将边界推进至4至6mm。随着高功率激光器成本下降与反射抑制技术的持续成熟,铜材切割的经济性将进一步改善,其在电气与新能源领域的应用渗透率也将随之提升。