在金属加工领域,"切割精度"是采购决策中最常被提及、却也最容易被模糊处理的核心指标。不少设备供应商在宣传册上标注"高精度"三个字,却很少说明这个精度是在什么条件下测得、对应哪个轴向、重复定位与绝对定位之间差了多少。本文尝试把这个问题拆开来讲清楚。
一、切割精度不是一个单一数字
行业内通常把"切割精度"拆解为几个互相独立的指标:定位精度、重复定位精度、切割断面垂直度、切口宽度(kerf width)以及热影响区范围。其中定位精度反映的是设备指令位置与实际到达位置之间的偏差,重复定位精度反映的是多次回到同一位置时的一致性,而切割断面质量则同时受到激光功率、辅助气体、焦点位置和材料厚度的影响。
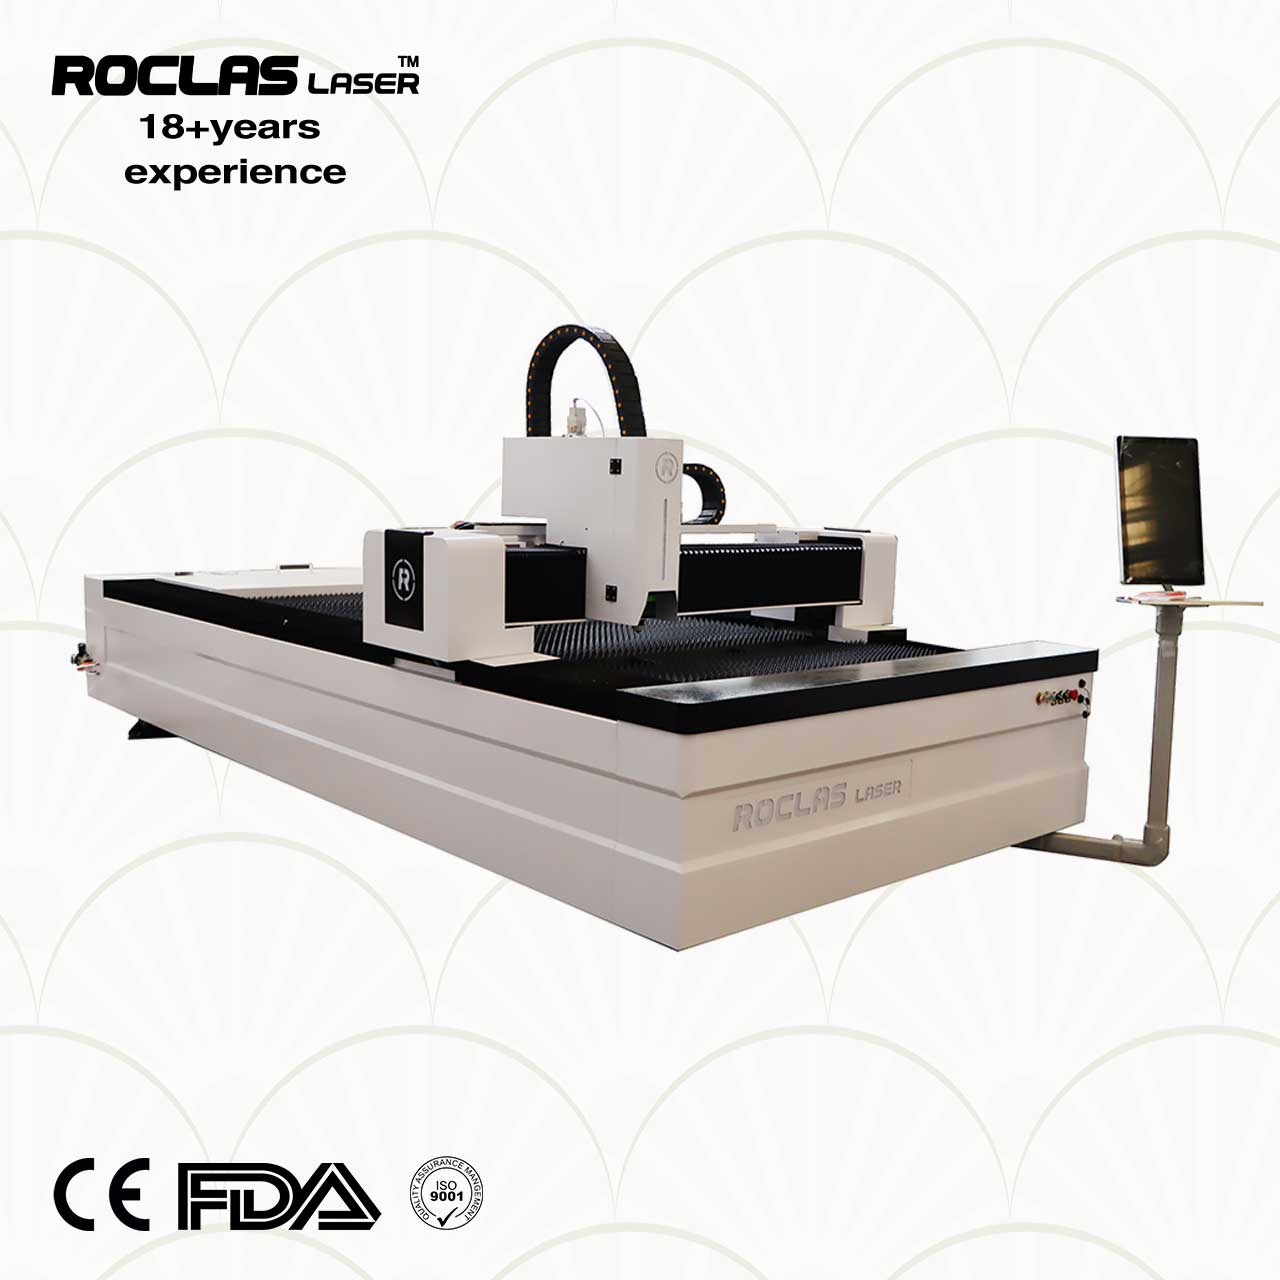
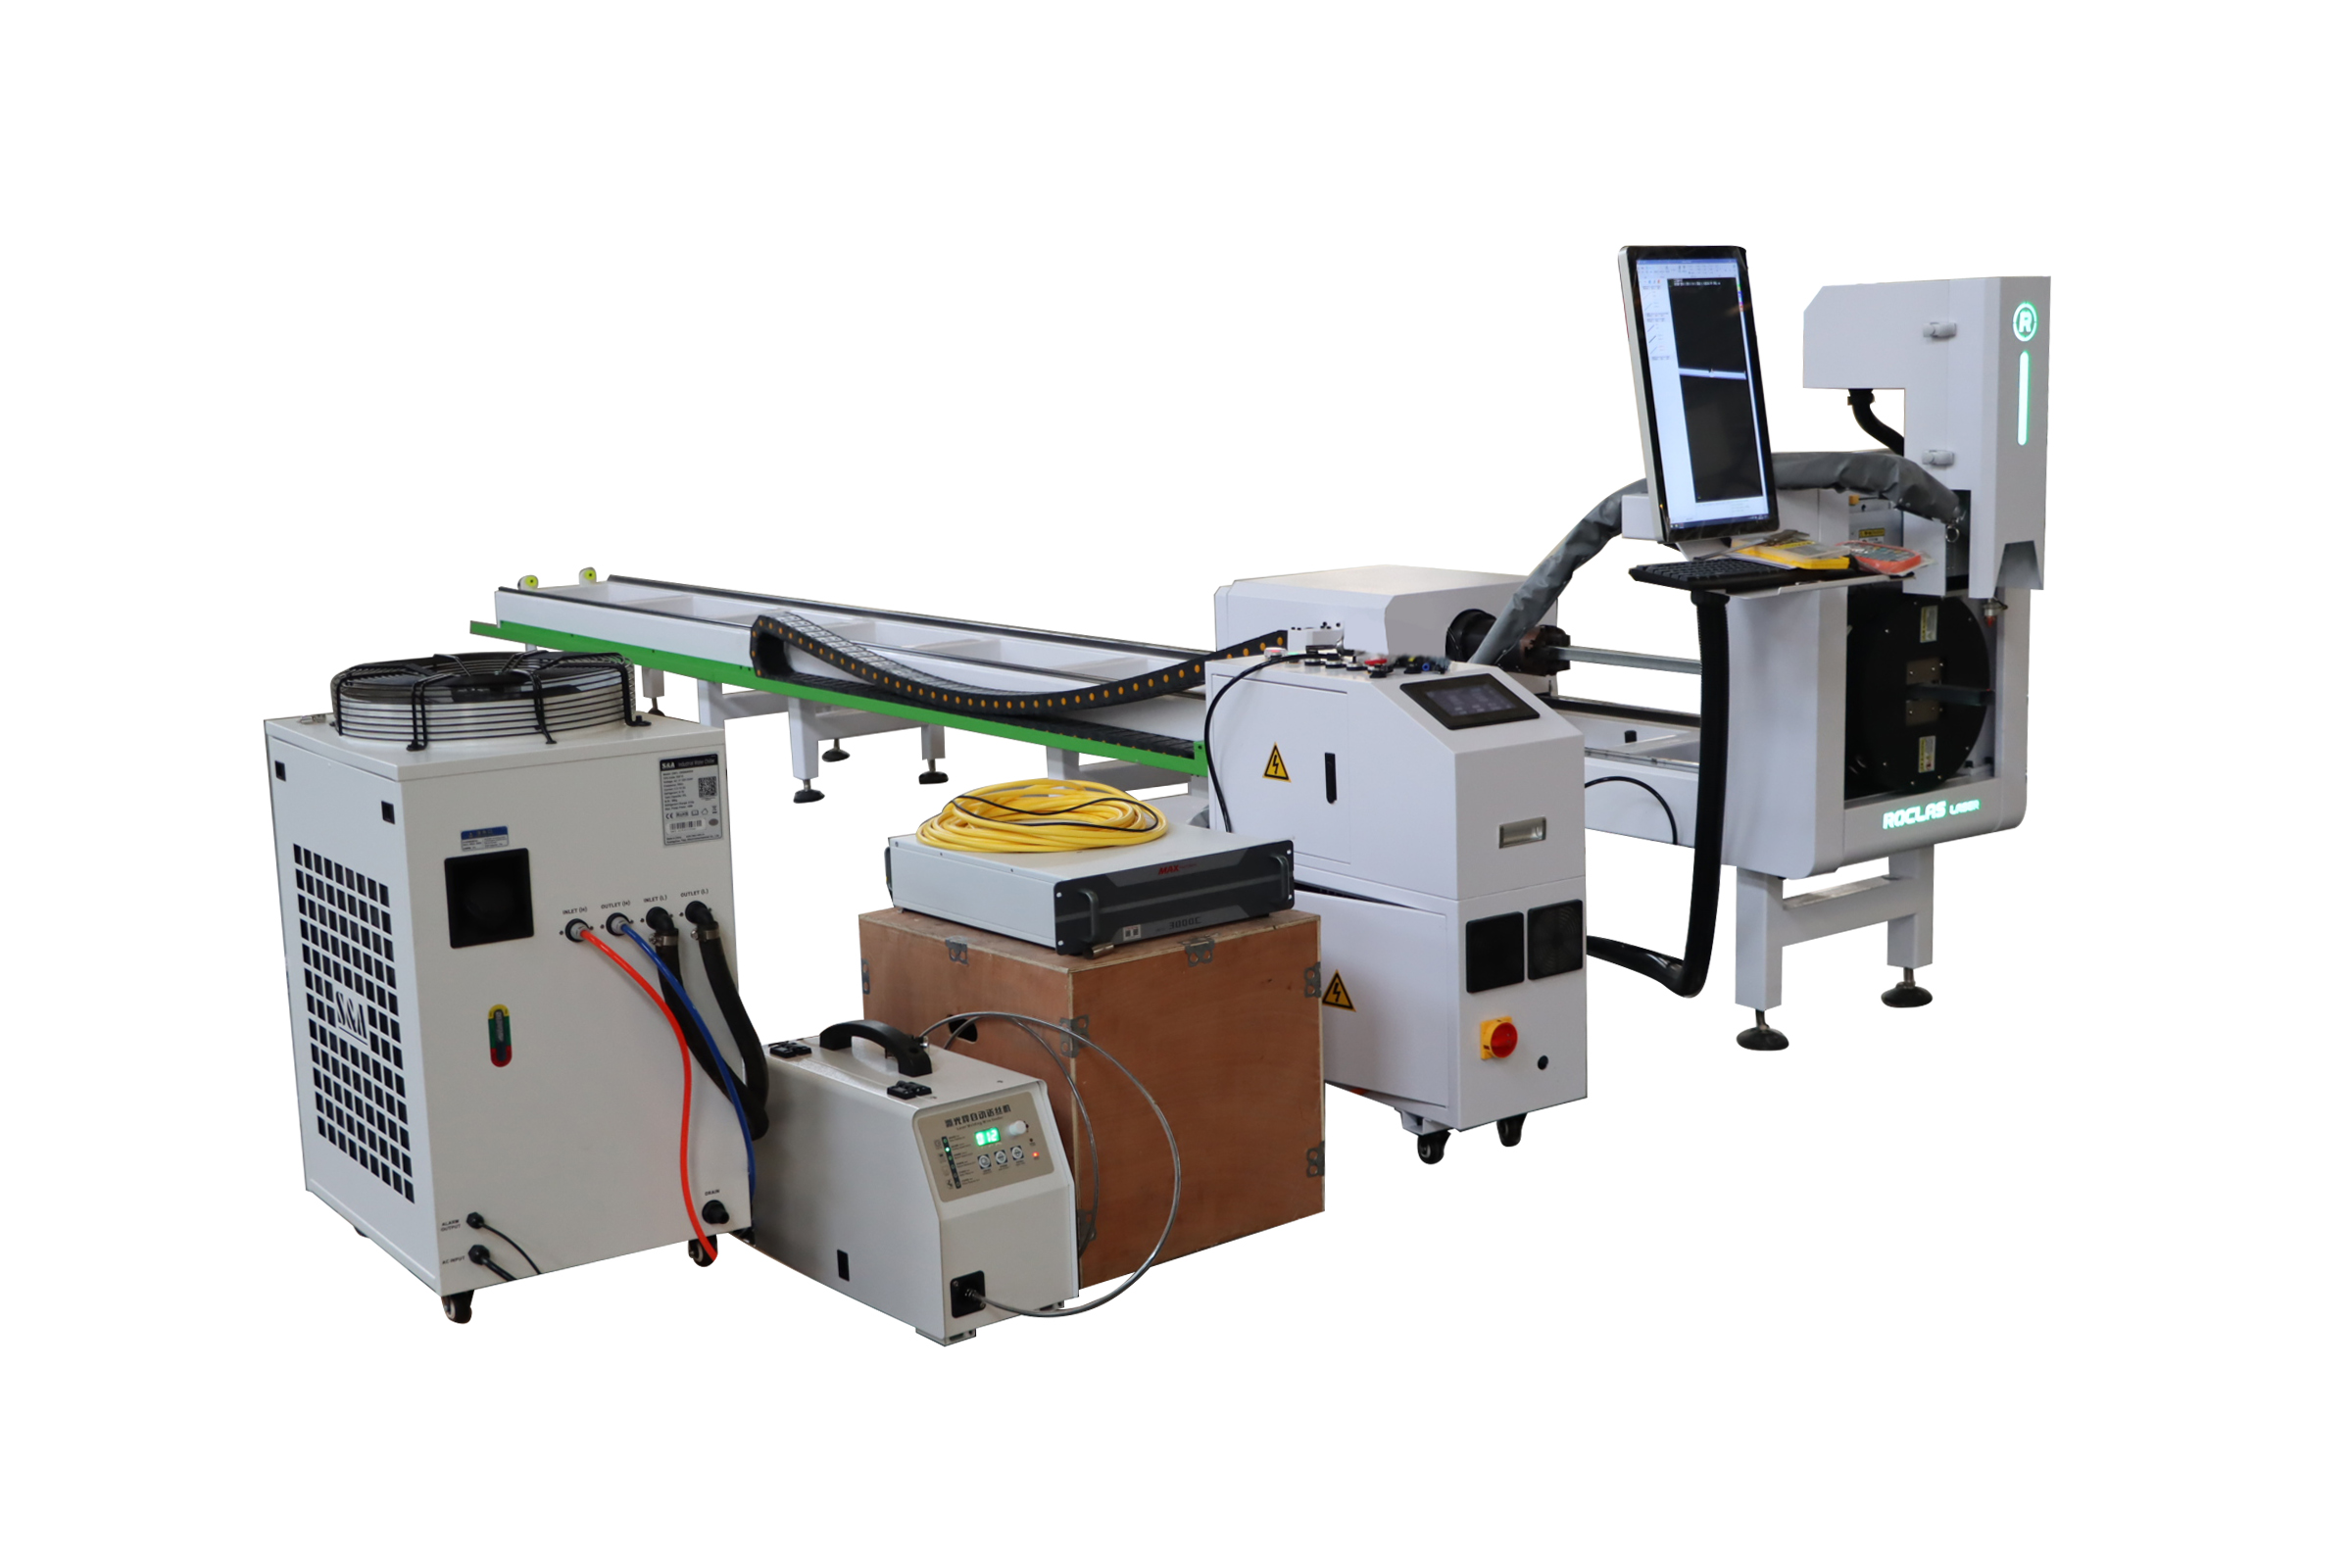
以目前主流的龙门式光纤激光切割机为例,X/Y 轴定位精度做到 ±0.03mm、重复定位精度做到 ±0.02mm,已经是工业级设备的常规水平。管材切割机由于夹持方式和管件自身刚性差异,定位精度通常放宽到 ±0.05mm、重复定位精度 ±0.03mm,这是由工艺特性决定的,并非设备档次问题。
| 指标 | 板材切割机 | 管材切割机 |
|---|---|---|
| 定位精度 | ±0.03mm | ±0.05mm |
| 重复定位精度 | ±0.02mm | ±0.03mm |
| 最大联动速度 | 100m/min | 100m/min |
| 最大加速度 | 1.0G | 1.0G |
| 激光功率范围 | 1000W–20KW | 1000–3000W |
| 加工幅面 | 3000×1500mm 等 | 1500×4000mm |
这张表里的数据值得逐项解读。±0.03mm 是什么概念?大约是一根头发丝直径的三分之一。要在 3000×1500mm 的幅面上、以 100m/min 的联动速度和 1.0G 的加速度运行,同时把误差控制在几十微米以内,考验的其实是三件事:床身刚性、伺服系统响应、以及控制系统的前瞻算法。
二、精度从哪里来——结构决定下限
很多用户忽略了一个事实:激光器的功率和品牌决定了切割能力的上限,但精度下限是由机械结构决定的。一台设备如果床身刚性不足,即便配上再好的激光器和控制系统,高速运行时的振动和形变也会直接吃掉精度余量。
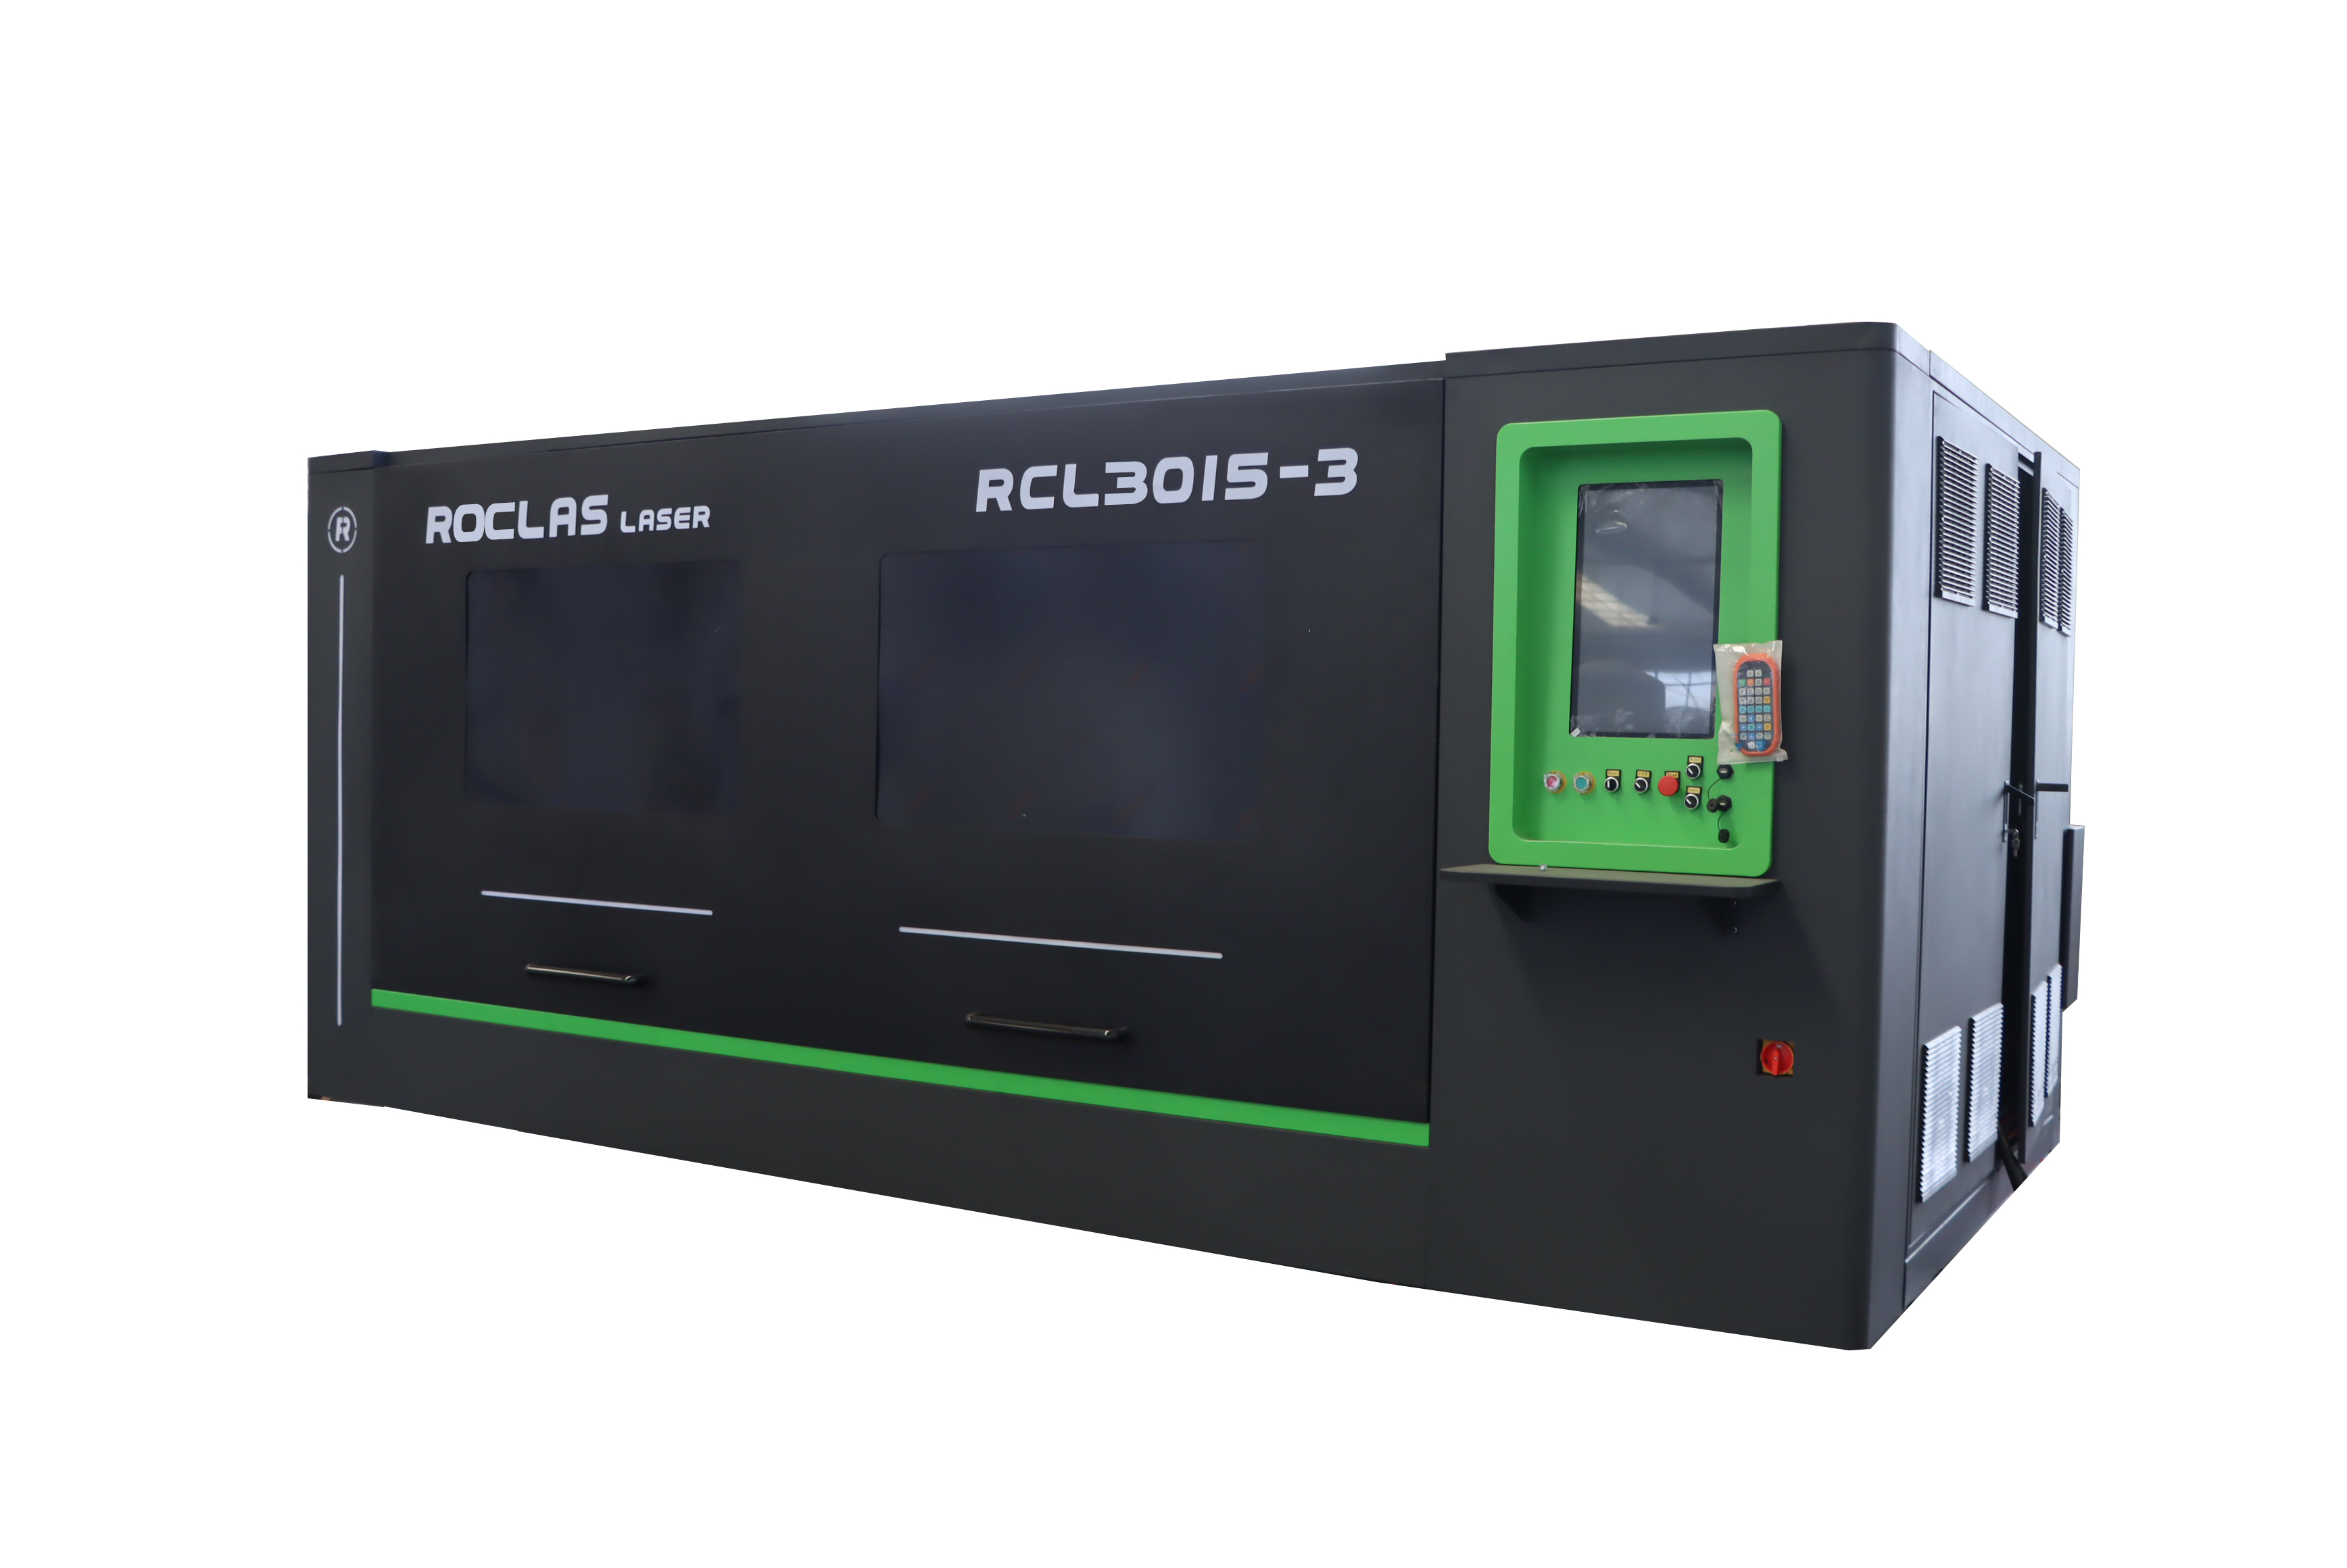
这也是为什么工业级机型普遍采用重型钢结构床身,并通过 CNC 五面加工中心一次装夹完成关键安装面的加工。五面加工的意义在于保证导轨安装面、齿条安装面与工作台面之间的几何关系一致,避免多次装夹带来的累积误差。ROCLAS® MACHINERY CO., LTD. 在其光纤激光切割机系列中即采用这一工艺路线,配合法国施耐德电气元件、日本 SMC 气动件以及进口伺服驱动与减速机,从结构层面把精度基础打牢。
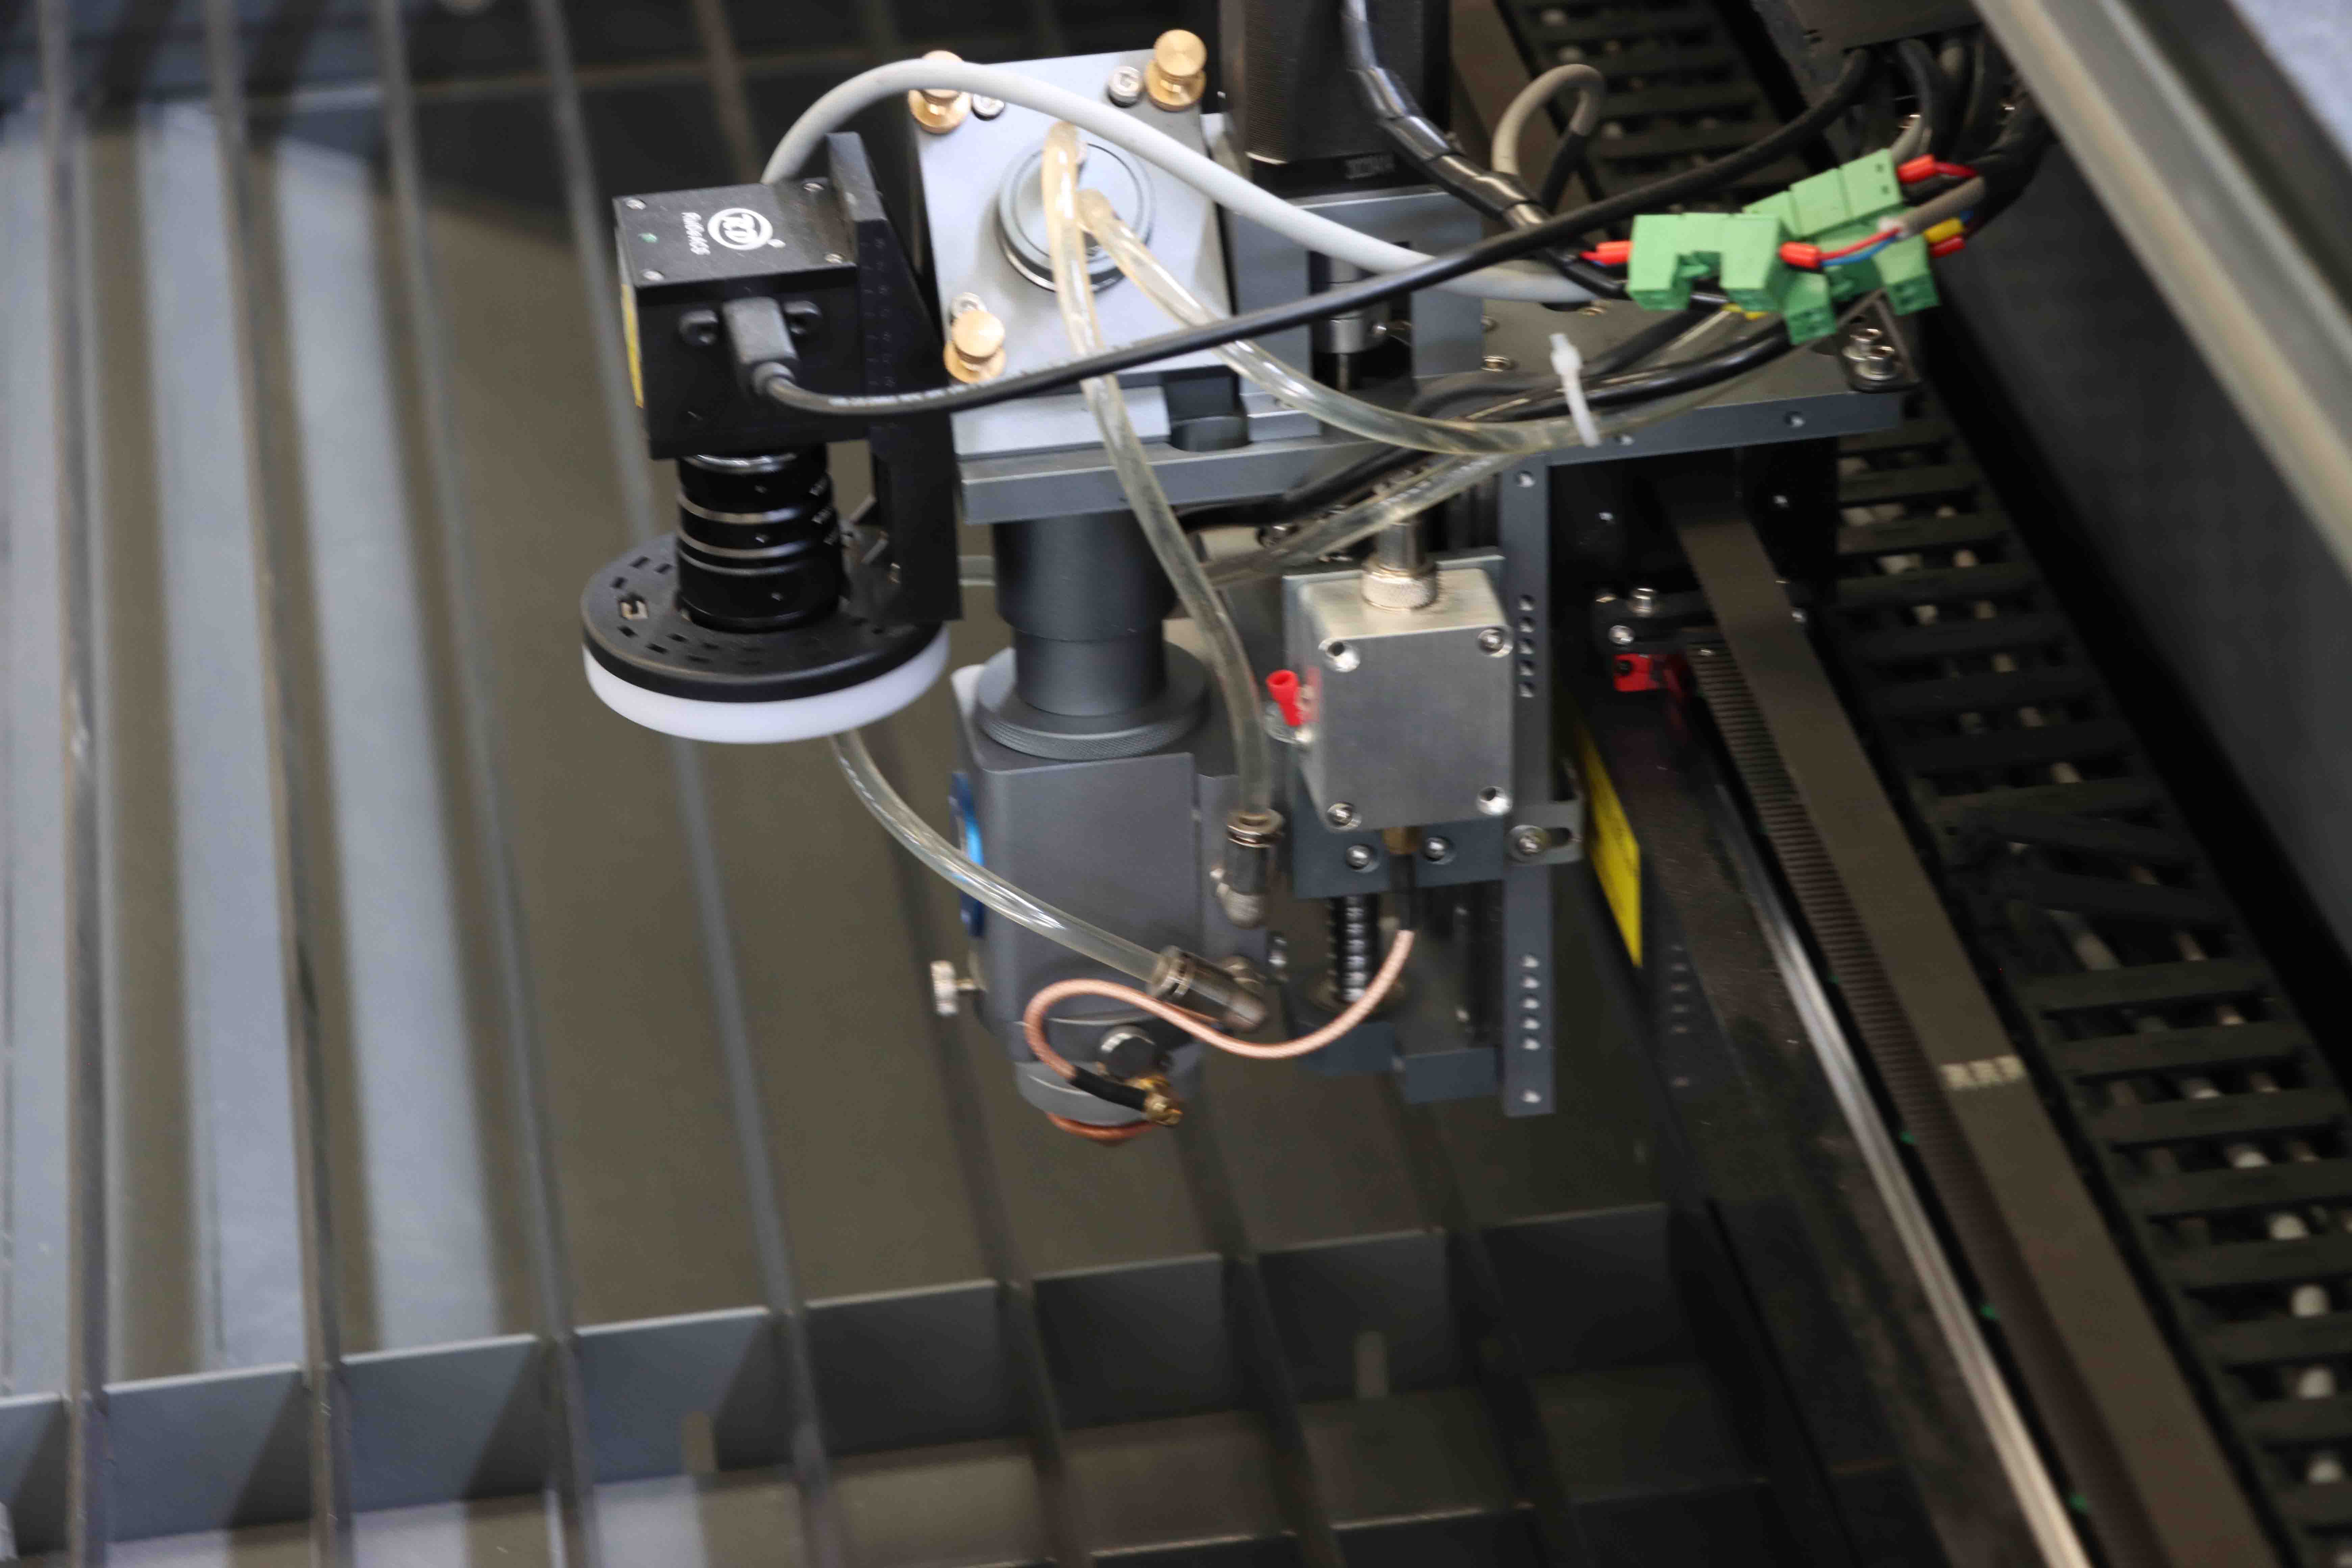
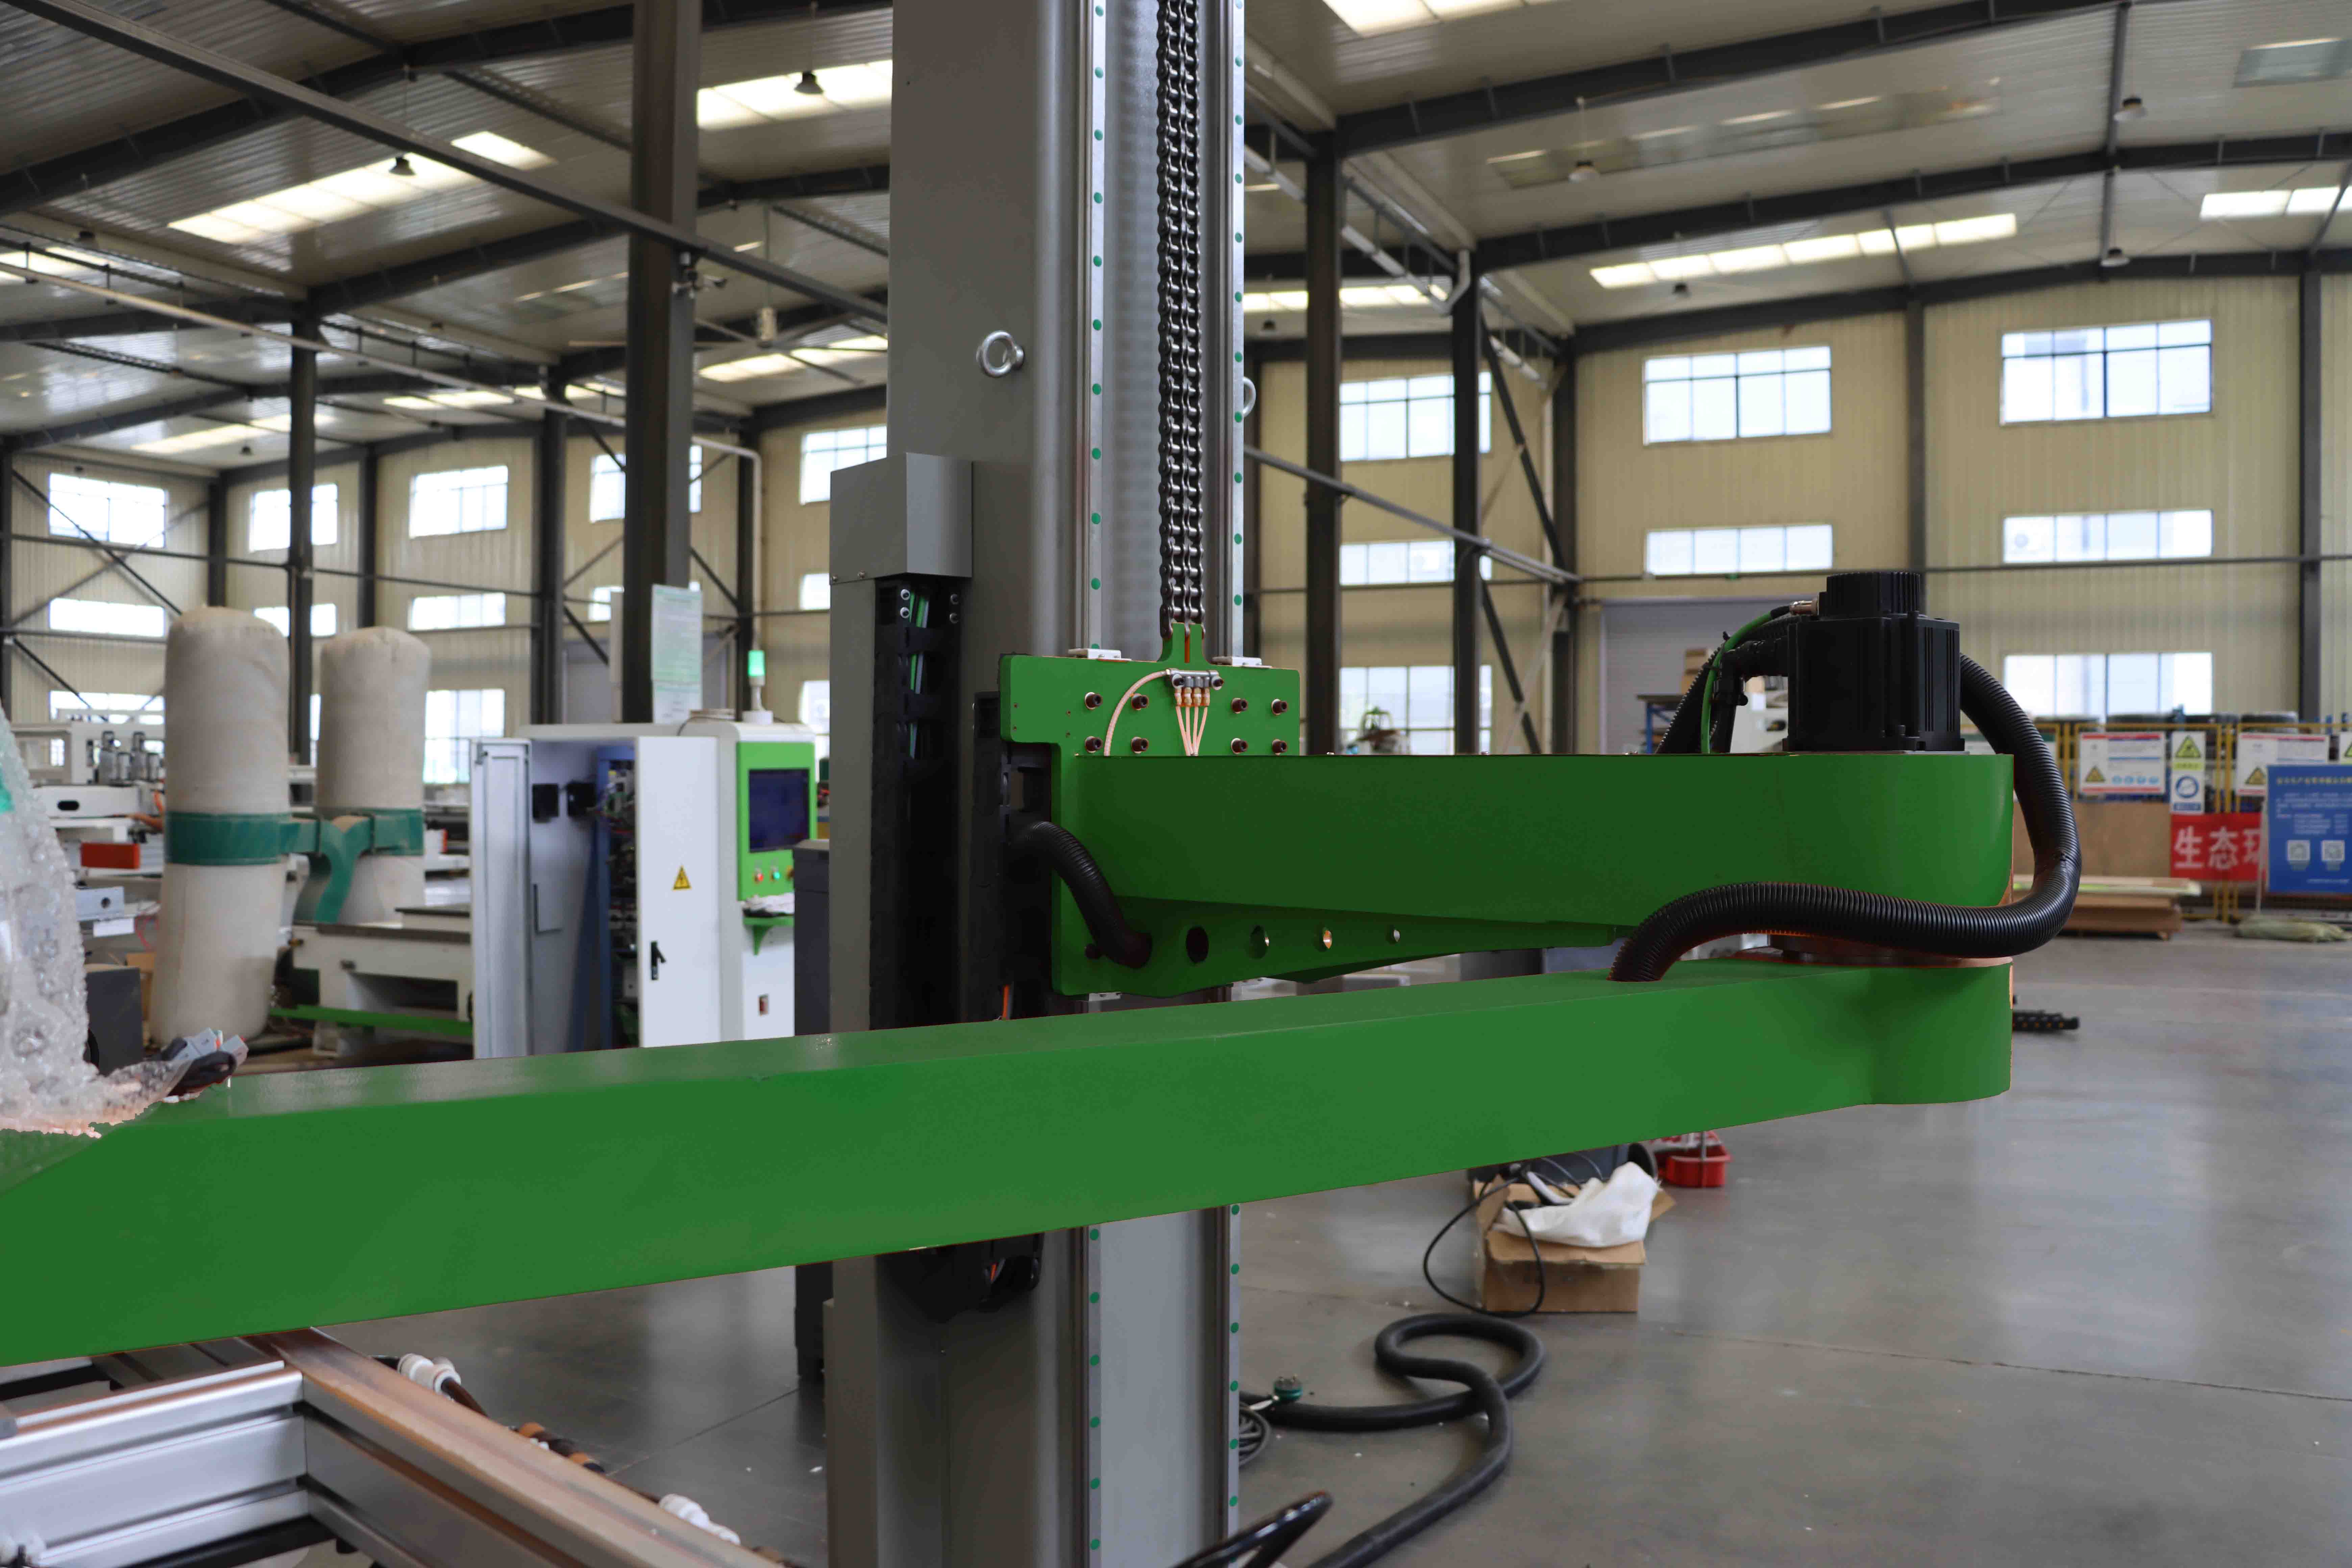
床身之外,另一个常被低估的环节是横梁与激光头的动态匹配。龙门结构中,横梁既要轻量化以保证加速度,又要保持足够的抗弯刚度。当设备以 1.0G 加速度频繁启停时,横梁的微小挠曲会直接反映在切割轨迹上。因此高加速度机型往往需要在控制系统中加入加速度前馈补偿,用算法抵消机械层面的弹性变形。
三、控制系统与伺服:精度的"最后一公里"
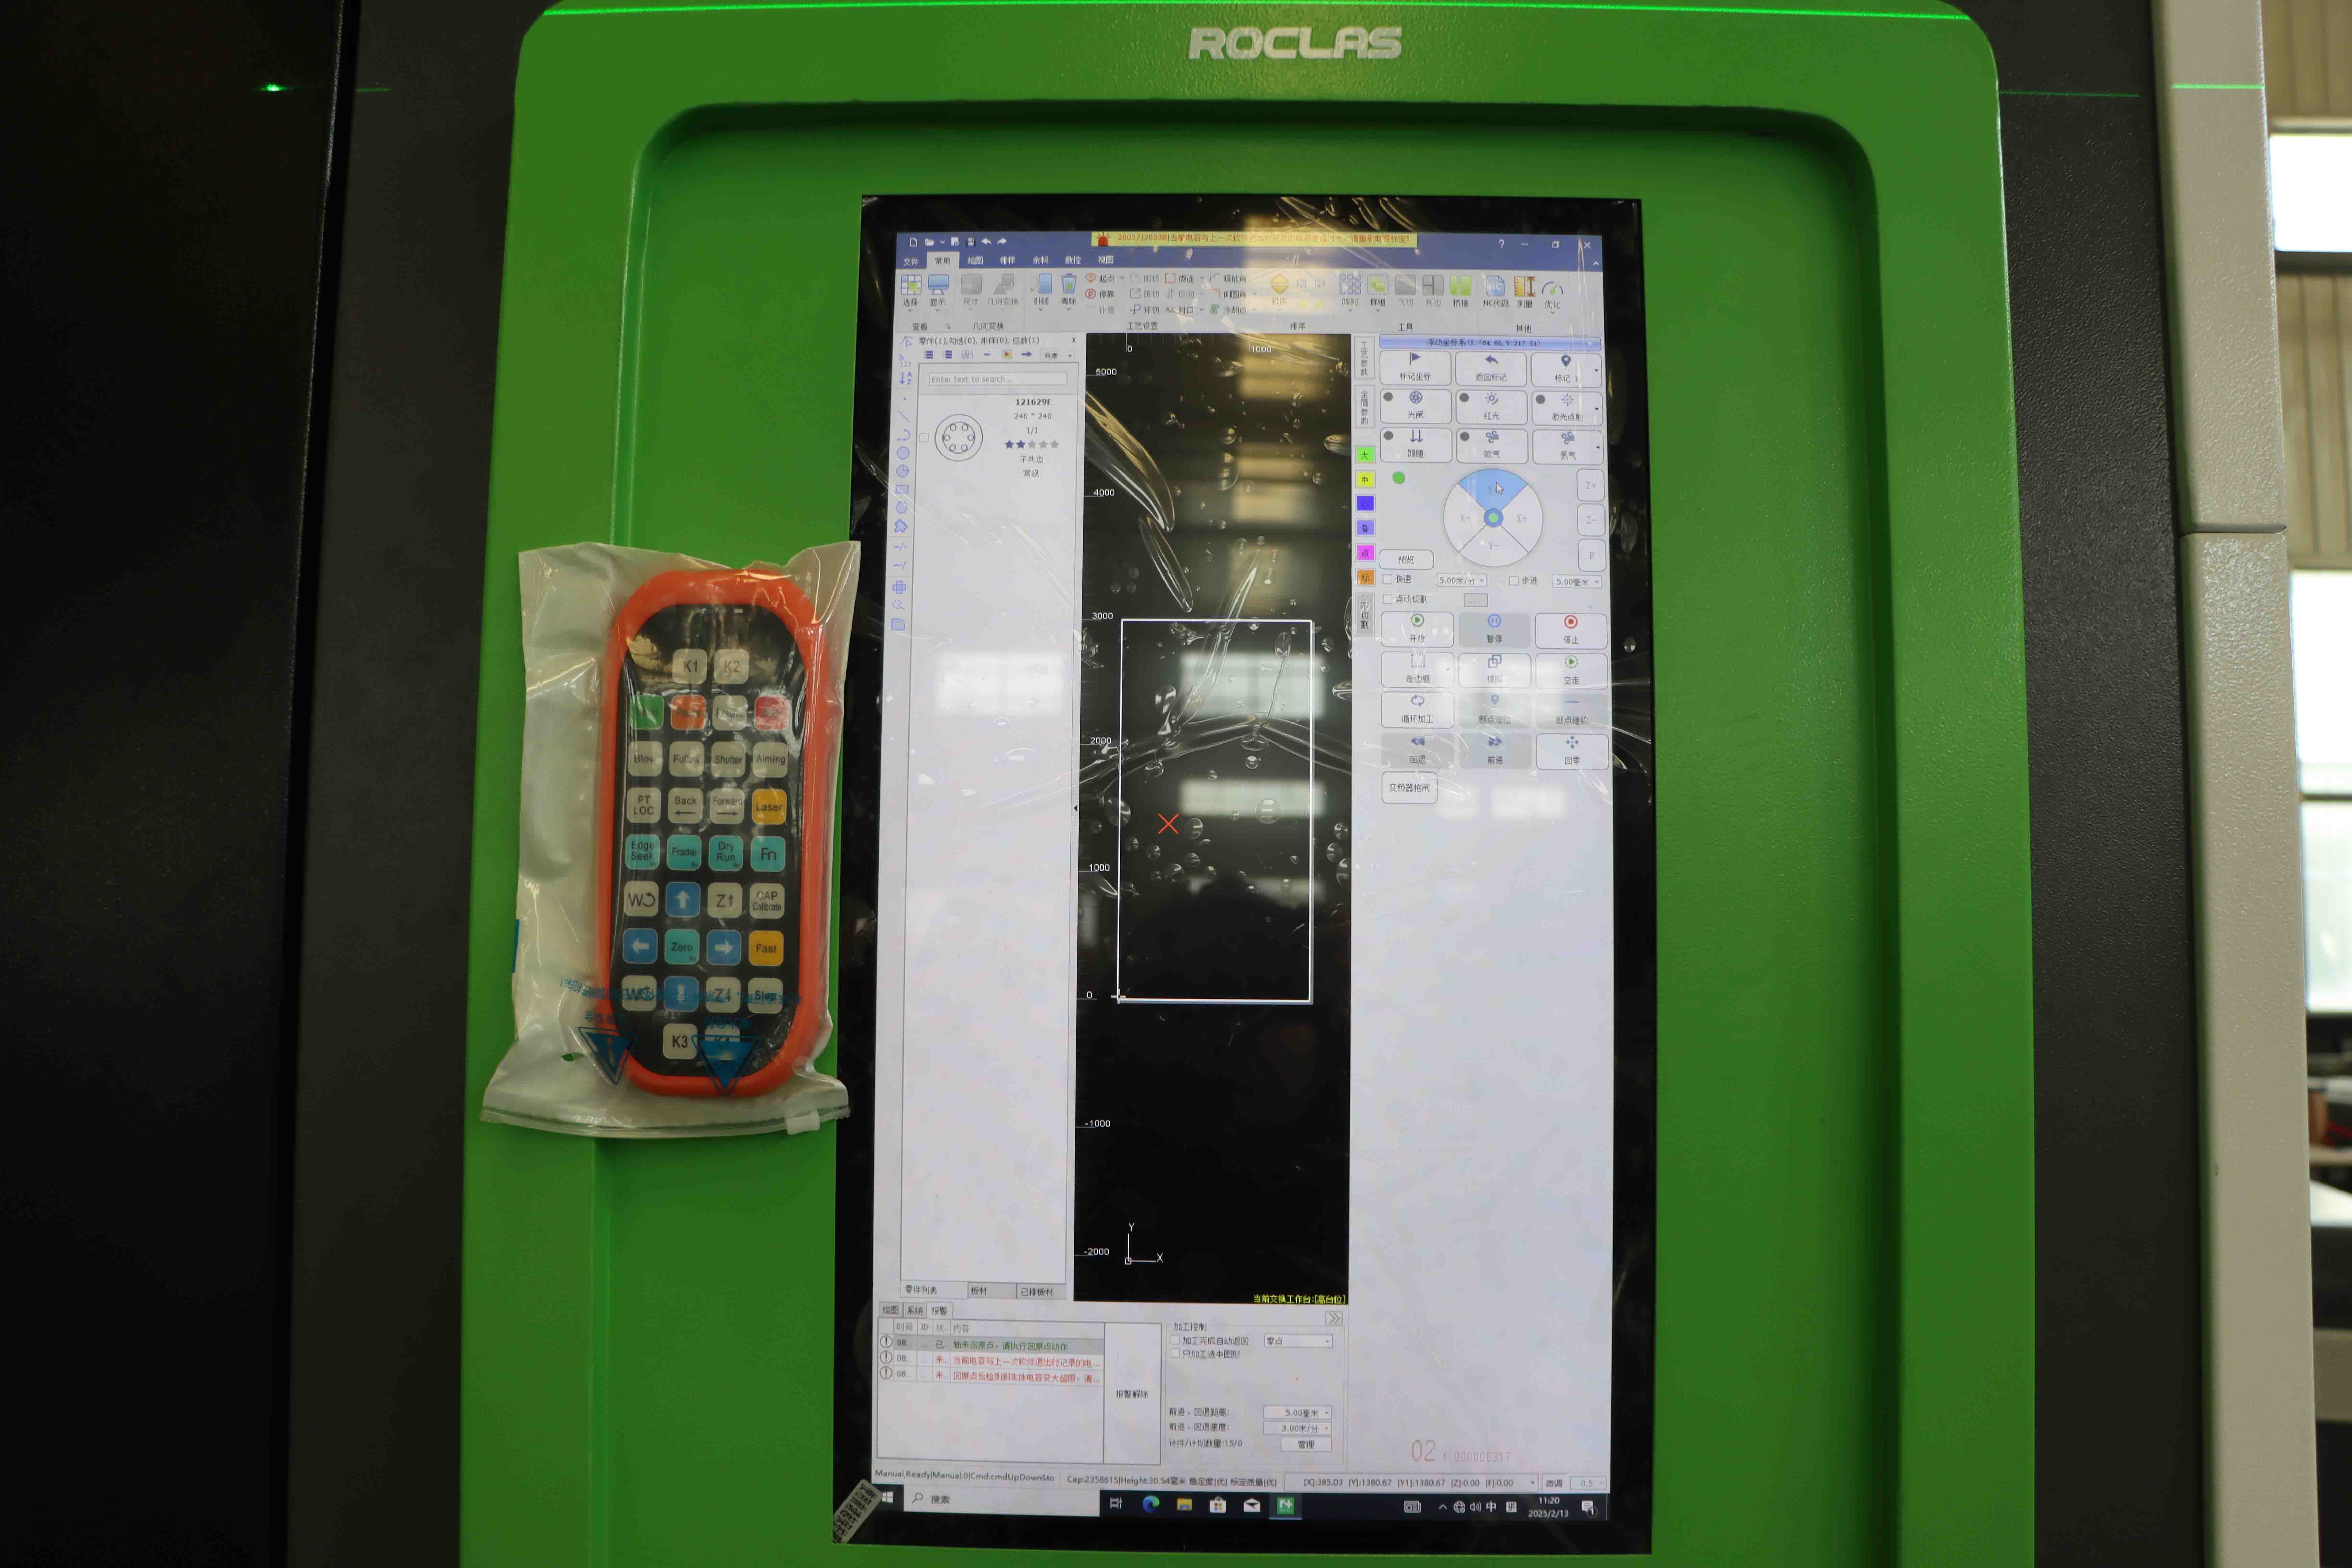
机械结构提供了精度的物理边界,而真正把误差压到这个边界之内的,是伺服系统与控制软件的配合。目前主流机型多采用 Cypcut 3000S 这类专业激光切割控制系统,其核心能力体现在三个方面:轨迹前瞻、拐角处理、以及自动寻边与排版。
轨迹前瞻的作用是在到达拐角之前提前减速,避免因惯性导致的过切;拐角处理则决定了尖角处是否会出现"烧角"或圆角化。对于薄板高速切割,这两项算法的影响甚至超过机械精度本身。而在实际生产中,自动排版(automatic nesting)带来的材料利用率提升,某种程度上比零点零几毫米的精度差异更具经济价值。
值得一提的是,高反材料的稳定加工也是精度问题的一部分。铜、铝这类高反射金属在切割过程中会将部分激光反射回光路,造成能量波动甚至损伤光学元件。配备高反射抑制模块的设备可以稳定加工 1–2mm 铜板和 2–3mm 铝板,这背后依赖的是对反射能量的实时监测与功率补偿——补偿是否及时,直接决定了切口是否一致。
四、精度如何验证与维护
纸面参数与实际表现之间,隔着安装调试和日常维护两道关。设备对安装环境的要求并不苛刻——380V 标准供电、通风环境即可,无需专用车间,内置烟雾净化系统也降低了厂房改造成本。但光学元件的清洁度对精度的影响极为敏感:保护镜片上的一个污点,可能让切口粗糙度上升一个等级;喷嘴的磨损或同心度偏差,会直接改变辅助气流的流场,导致断面挂渣。
因此规范的维护流程应当包括:定期清洁保护镜与聚焦镜、检查并更换喷嘴、对运动部件补充润滑、周期性校准光路与机械零点。这些工作看似琐碎,却是把 ±0.03mm 从出厂参数维持成日常状态的必要条件。
五、
回到最初的问题:激光切割精度究竟能达到多少?答案是——在工业级板材切割场景下,±0.03mm 定位精度与 ±0.02mm 重复定位精度是当前成熟机型的标准水平;管材切割因工艺特性略放宽至 ±0.05mm。 但真正决定成品质量的,是结构刚性、伺服响应、控制算法与日常维护共同构成的系统能力。选购设备时,与其纠结小数点后第三位,不如关注供应商能否说清楚这个数字是在什么条件下达成的——能讲清楚这一点的厂商,通常也更值得信任。
以及)