在激光切割设备的选型过程中,“多大功率能切多厚的材料”是客户最常提出的问题之一。功率选高了,设备采购成本和运行能耗都会上升;功率选低了,面对较厚的板材又力不从心,影响交付效率。理解功率与材料、厚度之间的匹配关系,是每一位金属加工从业者绕不开的基本功。本文结合常见材料的实际切割需求,梳理一套实用的功率选型参考,帮助企业在采购和使用激光切割机时做出更合理的判断。
一、为什么功率与厚度不是简单的线性关系
许多初入行的用户会认为,激光功率翻倍,可切割厚度也应该翻倍。实际情况并非如此。激光切割的本质是利用高能量密度的光束将材料局部熔化或气化,并借助辅助气体将熔渣吹除。随着板材厚度增加,激光在切口内部的能量衰减加剧,熔渣排出难度上升,切割面质量和速度都会下降。功率提升带来的是切割能力的“渐进式”扩展,而非等比放大。
材料种类对功率的需求差异极大。同样厚度的碳钢和不锈钢,所需功率可能相差一个等级;而铜、铝等高反材料,则对激光器的抗高反能力和功率冗余提出更高要求。这也是为什么专业厂家在推荐机型时,必须同时了解材料类型、厚度范围和日常产量。
二、常见材料的功率选型参考
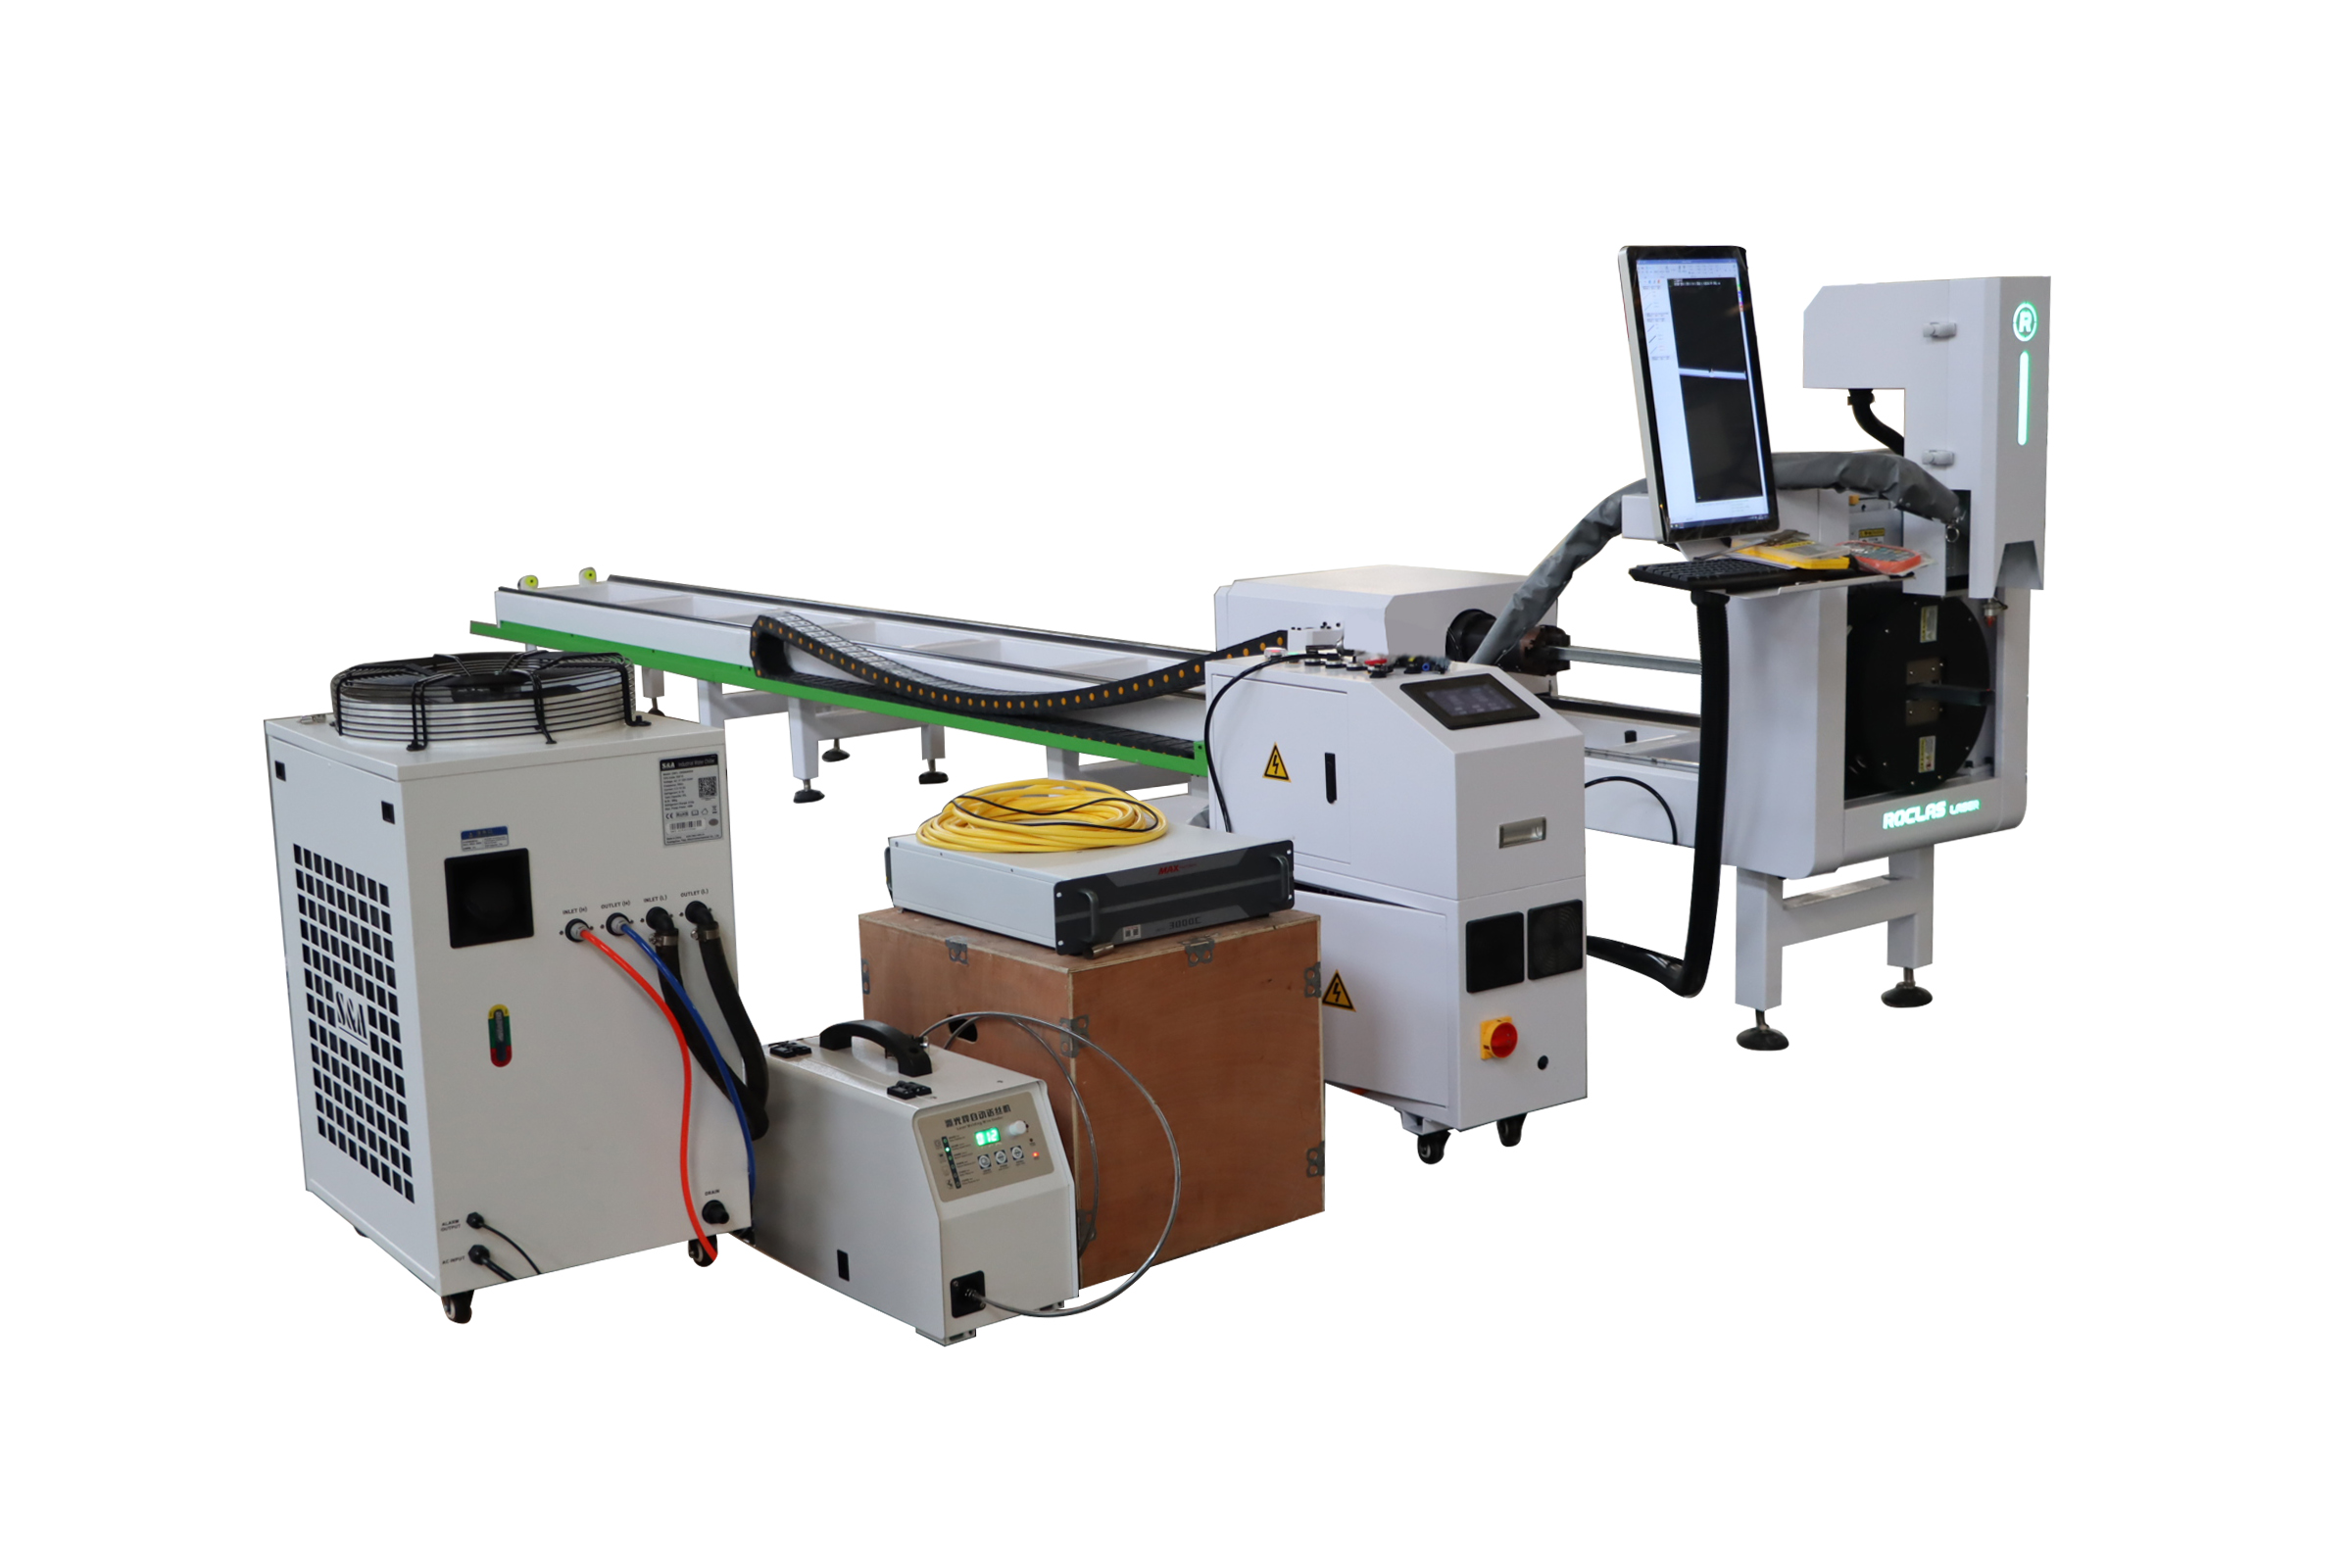
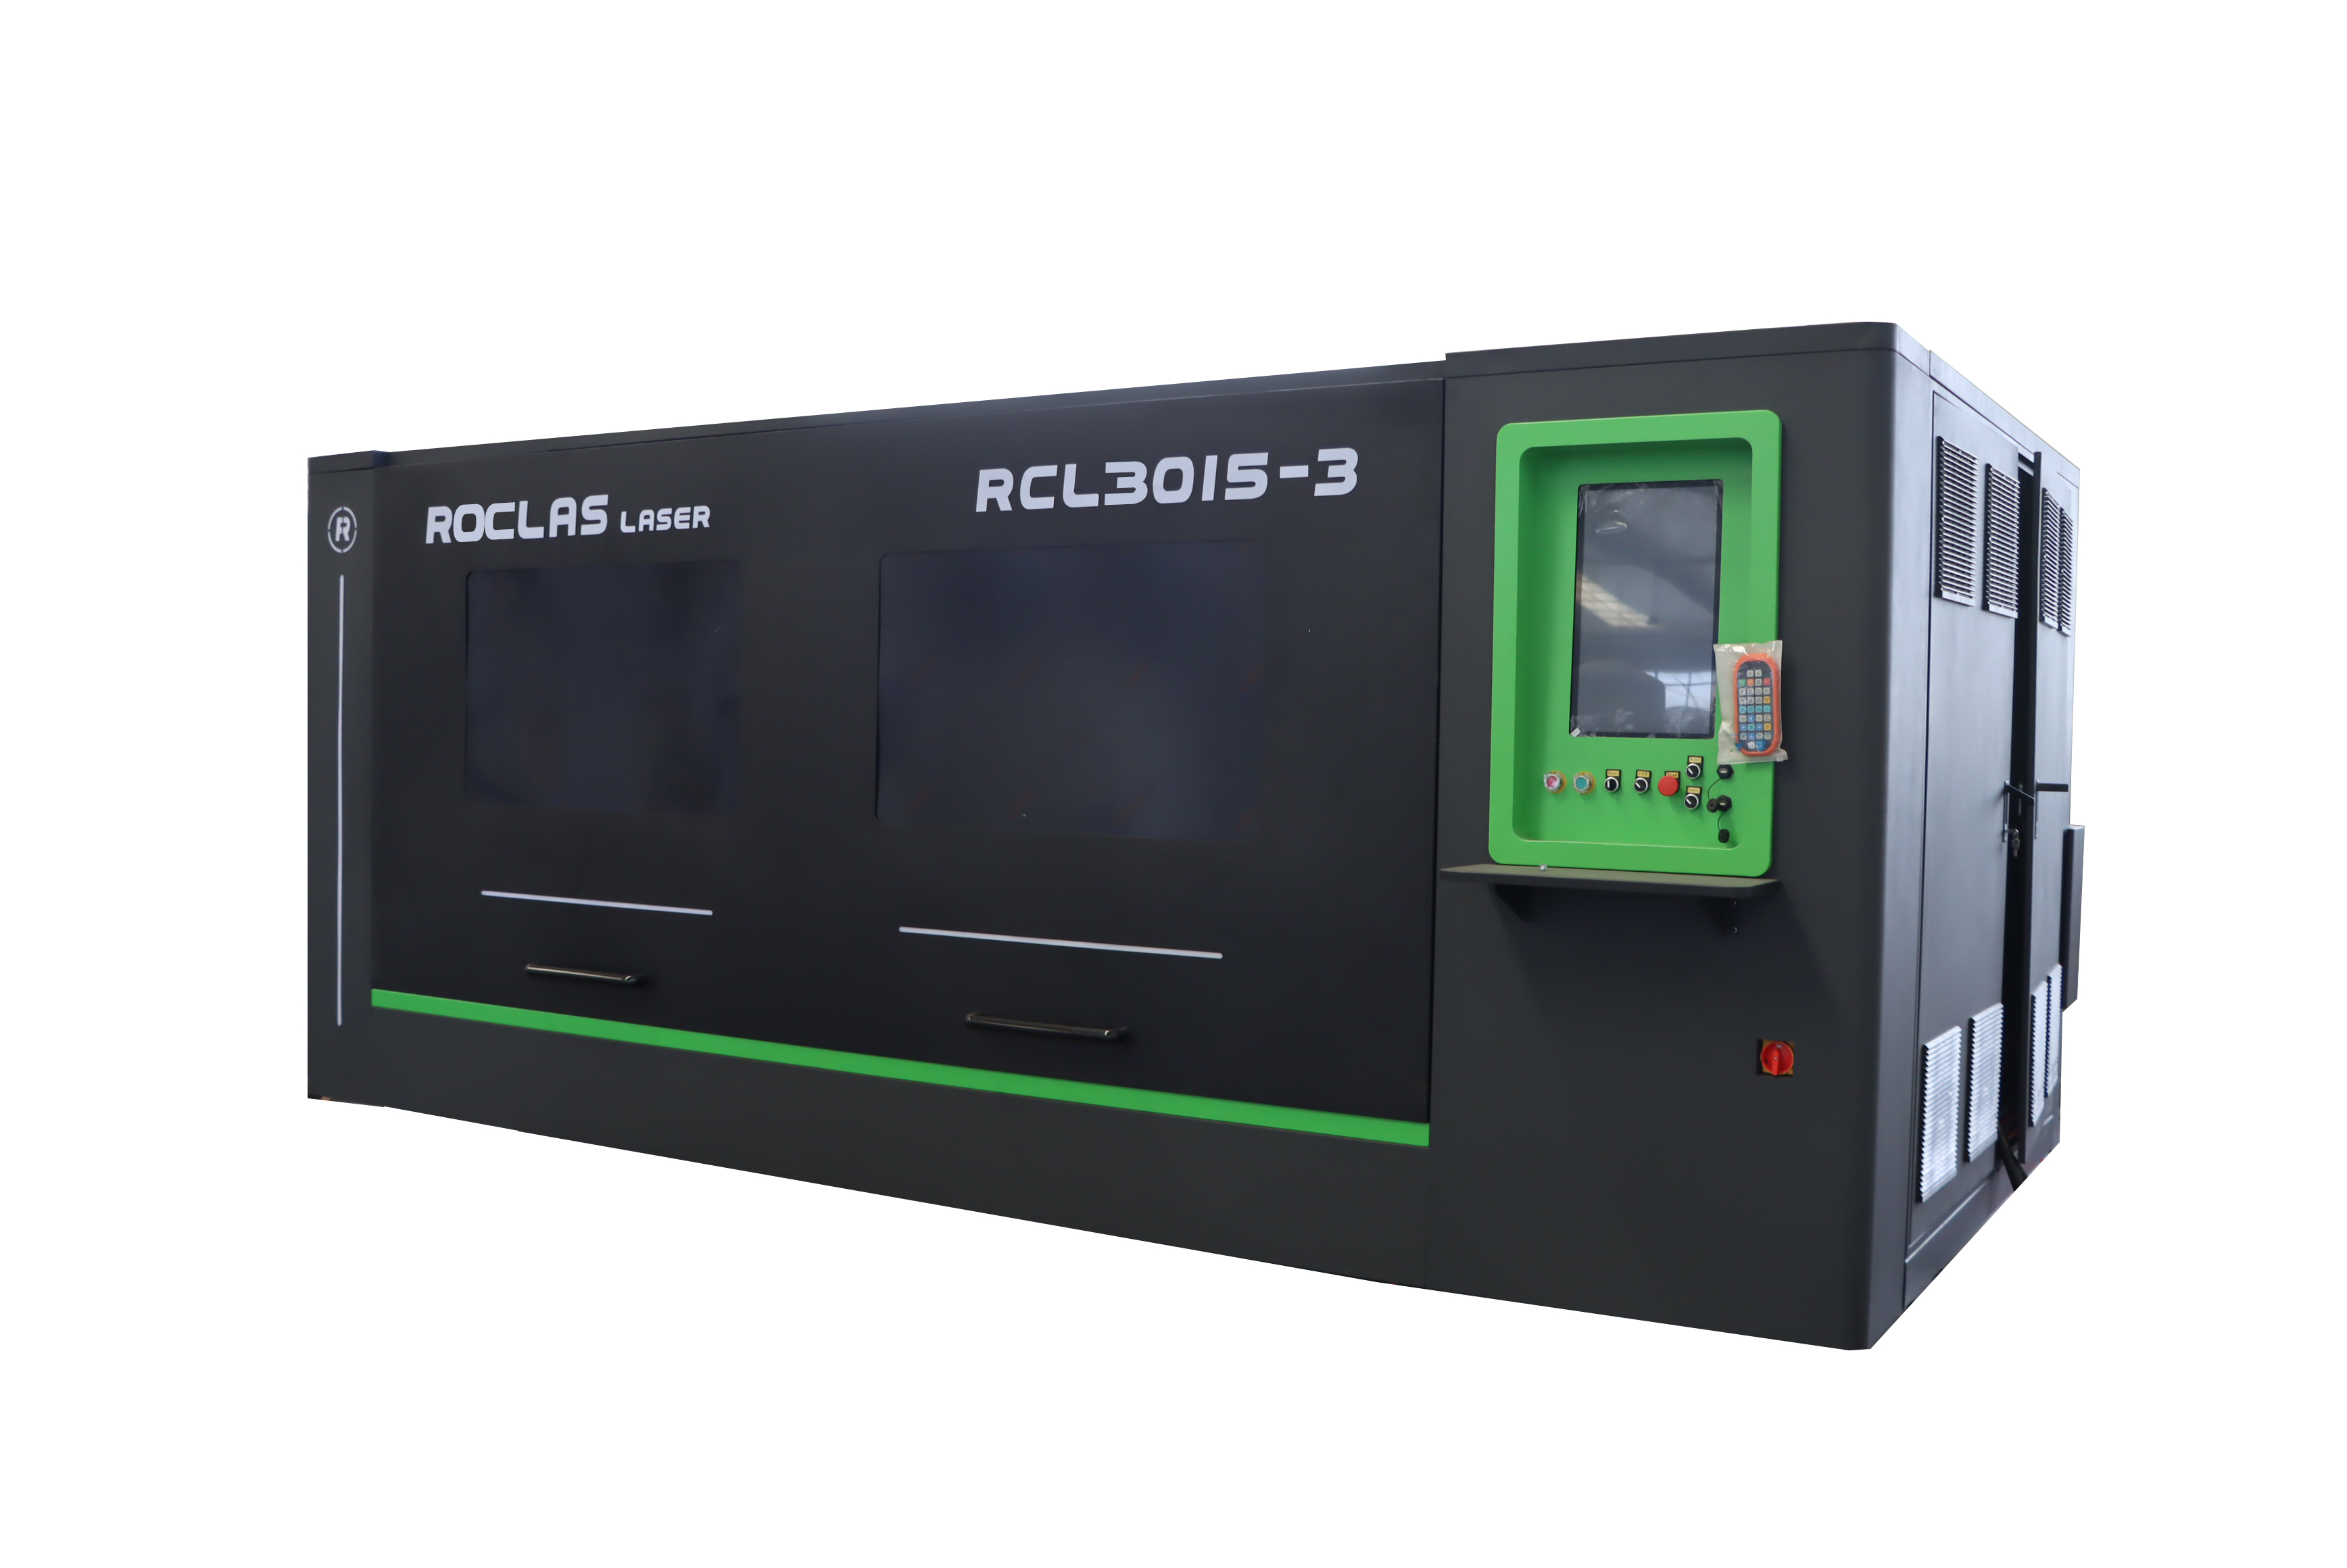
以下表格汇总了Roclas激光设备在实际应用中常见的功率与厚度匹配建议,供选型时参考。
| 材料类型 | 厚度范围 | 推荐功率 | 典型应用场景 |
|---------|---------|---------|-------------|
| 碳钢 | 1-3mm | 1000W-1500W | 薄板钣金、机箱机柜 |
| 碳钢 | 3-6mm | 2000W-3000W | 结构件、支架 |
| 碳钢 | 6-12mm | 4000W-6000W | 工程机械、钢构 |
| 碳钢 | 12-20mm | 8000W-12000W | 重工、船舶配件 |
| 碳钢 | 20-25mm | 15000W-20000W | 厚板切割、重型制造 |
| 不锈钢 | 1-3mm | 1000W-2000W | 厨具、装饰件 |
| 不锈钢 | 3-6mm | 3000W-4000W | 食品机械、化工设备 |
| 不锈钢 | 6-10mm | 6000W-8000W | 压力容器、管道 |
| 铝板 | 1-3mm | 1500W-3000W | 电子外壳、标识 |
| 铝板 | 3-6mm | 4000W-6000W | 汽车零部件、轨道交通 |
| 铜板 | 1-2mm | 3000W以上(配高反抑制) | 电气元件、散热件 |
| 非金属(CO2) | 视材料而定 | 200W-500W | 亚克力、木材、皮革 |
从表中可以看出,碳钢的功率覆盖范围最宽,从1000W到20000W均有对应机型,这是因为碳钢对激光吸收率较高,切割工艺成熟。不锈钢因含铬镍元素,热导率和反射率较高,同厚度下通常需要比碳钢更高一档的功率。铝板则介于两者之间,但更依赖辅助气体和切割速度的配合。铜板由于反射率极高,必须借助高反抑制模块才能稳定加工。
三、功率之外,这些因素同样关键
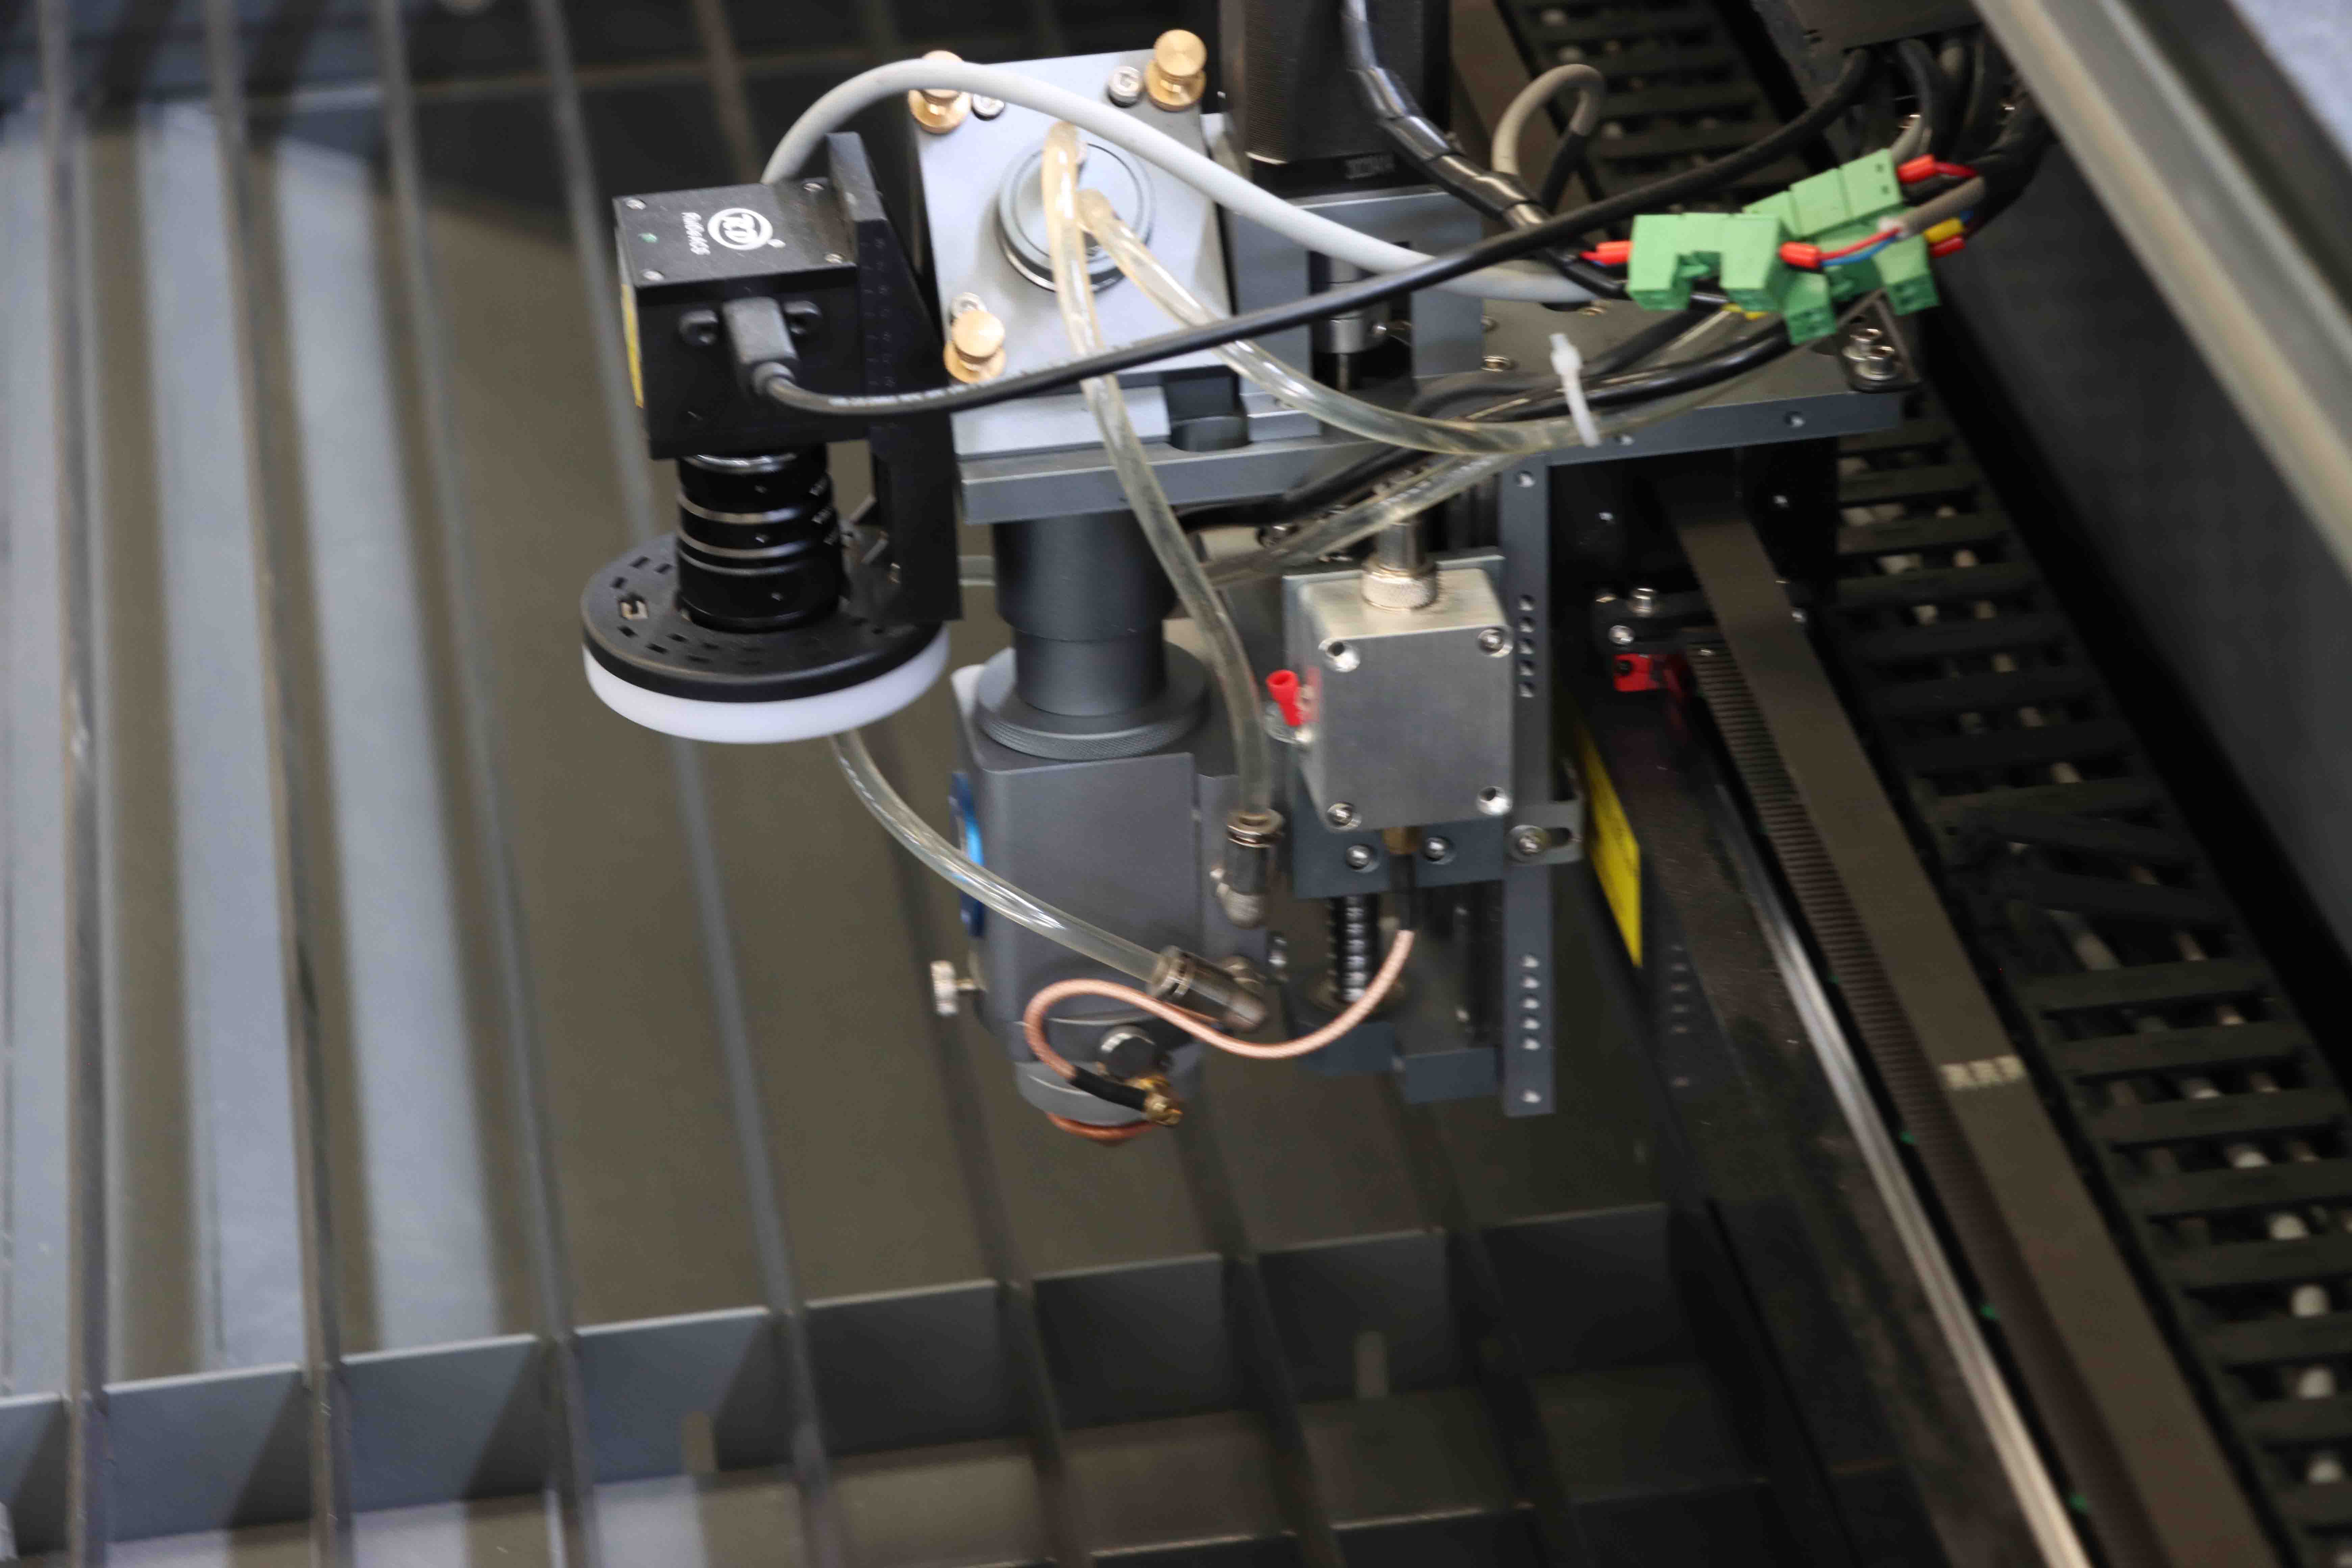
功率只是选型的一个维度。实际切割效果还受到激光器类型、控制系统、伺服驱动、切割头以及辅助气体等多重因素影响。Roclas光纤激光切割机采用工业级重型钢结构设计和CNC五面加工中心加工,配合进口伺服驱动系统和减速机,定位精度可达±0.03mm,重复定位精度±0.02mm,这在薄板高速切割和中厚板精细切割中都能保持稳定的动态性能。
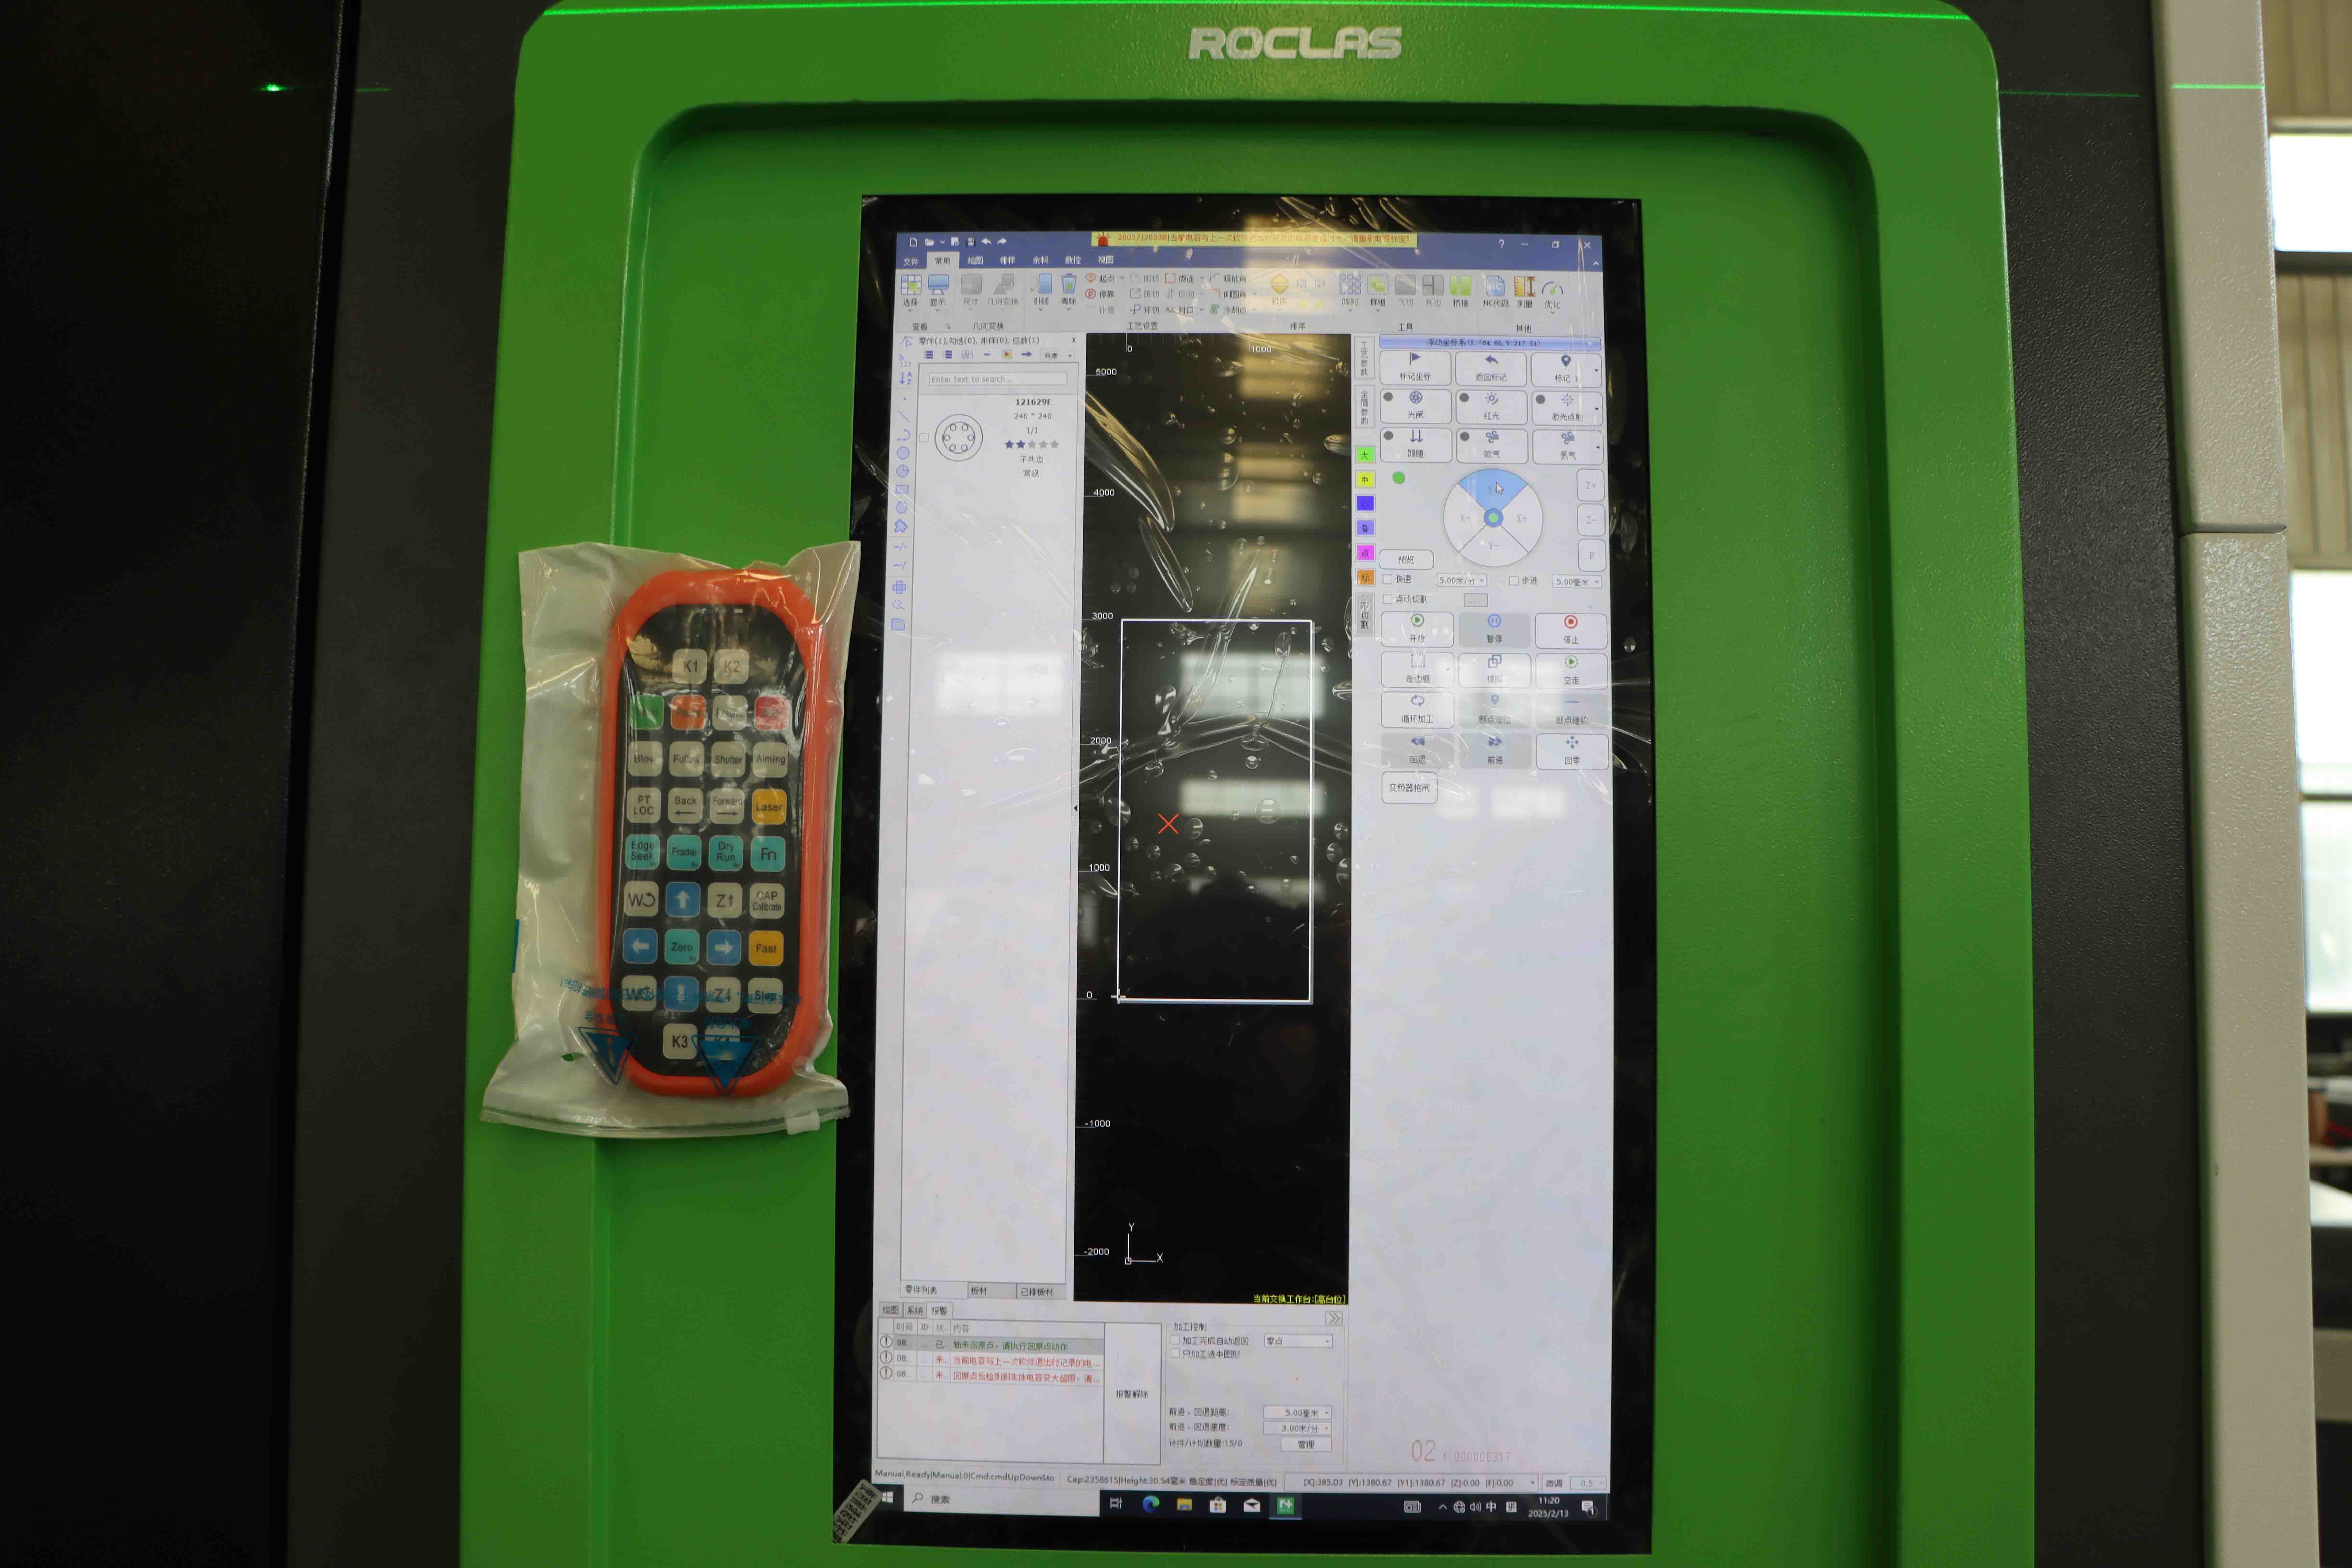
在控制系统方面,Cypcut 3000S等专业软件支持自动排版和工艺参数调用,操作人员只需选择材料和厚度,系统即可调出匹配的功率、速度和气压组合,降低了对高技能操作人员的依赖。对于铜、铝等高反材料,Roclas设备配备的高反抑制模块可稳定加工1-2mm铜板和2-3mm铝板,这在同功率机型中属于较为可靠的表现。
四、按需选型,避免“功率焦虑”
在展会和客户拜访中,经常遇到用户一上来就问“最大能做多厚”。如果企业日常加工以3mm以下薄板为主,选择1000W-1500W机型即可满足需求,且运行成本更低、占地面积更小。只有当订单结构中厚板占比较高,或未来有明确的厚板加工规划时,才建议上到6000W以上。Roclas提供的功率区间从1000W覆盖至20KW,激光源可选Raycus或MAX,正是为了适配不同规模、不同行业的加工需求。
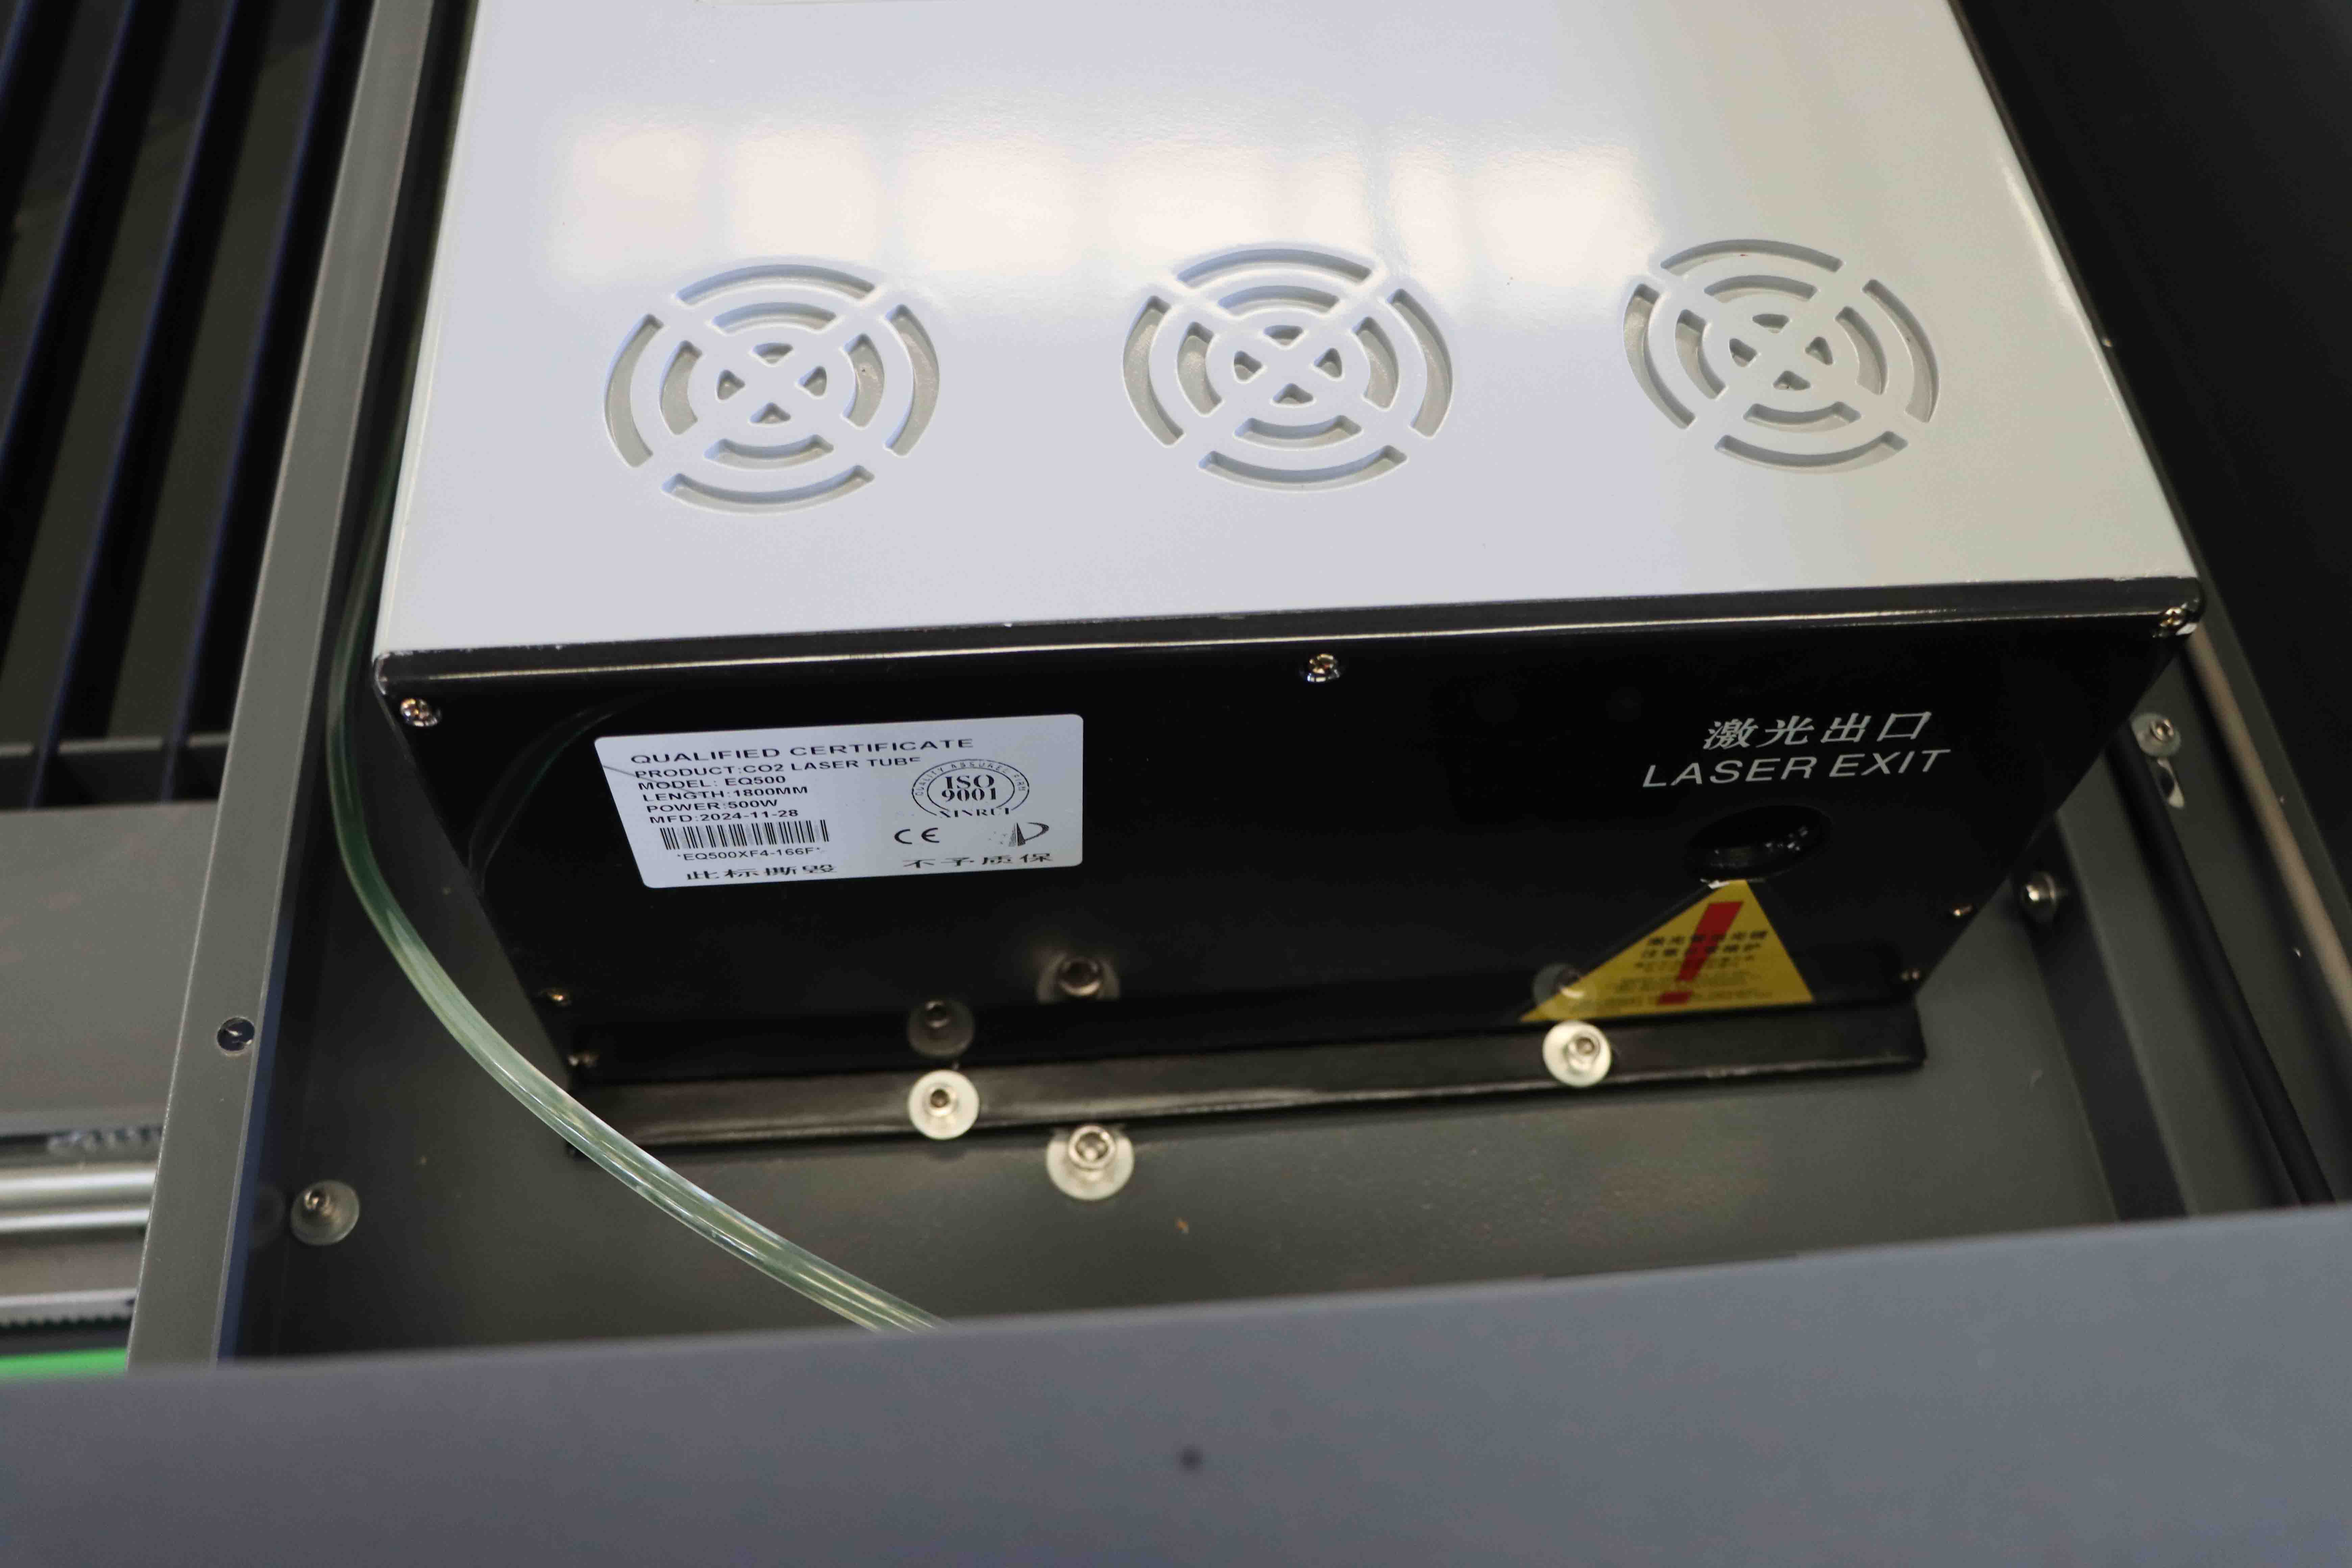
对于同时涉及金属和非金属加工的企业,CO2激光切割机(如RCL1530-500W)可在一台设备上兼顾木材、亚克力、皮革与薄金属的切割,工作幅面1500×3000mm,适合广告装饰、家具制造等场景。这种“一机多用”的方案,在预算有限、场地紧张的中小企业中尤其实用。
五、
激光切割功率与材料厚度的匹配,没有万能公式,但有清晰的参考区间。碳钢从1mm到25mm对应1000W到20000W,不锈钢和铝板需在此基础上适当上调,铜等高反材料则要依赖专用模块和更高功率冗余。选型的核心原则是:以实际订单结构和材料类型为依据,兼顾当前需求与适度前瞻,避免盲目追求高功率带来的成本浪费。理解功率背后的工艺逻辑,比记住一张厚度表更有价值。