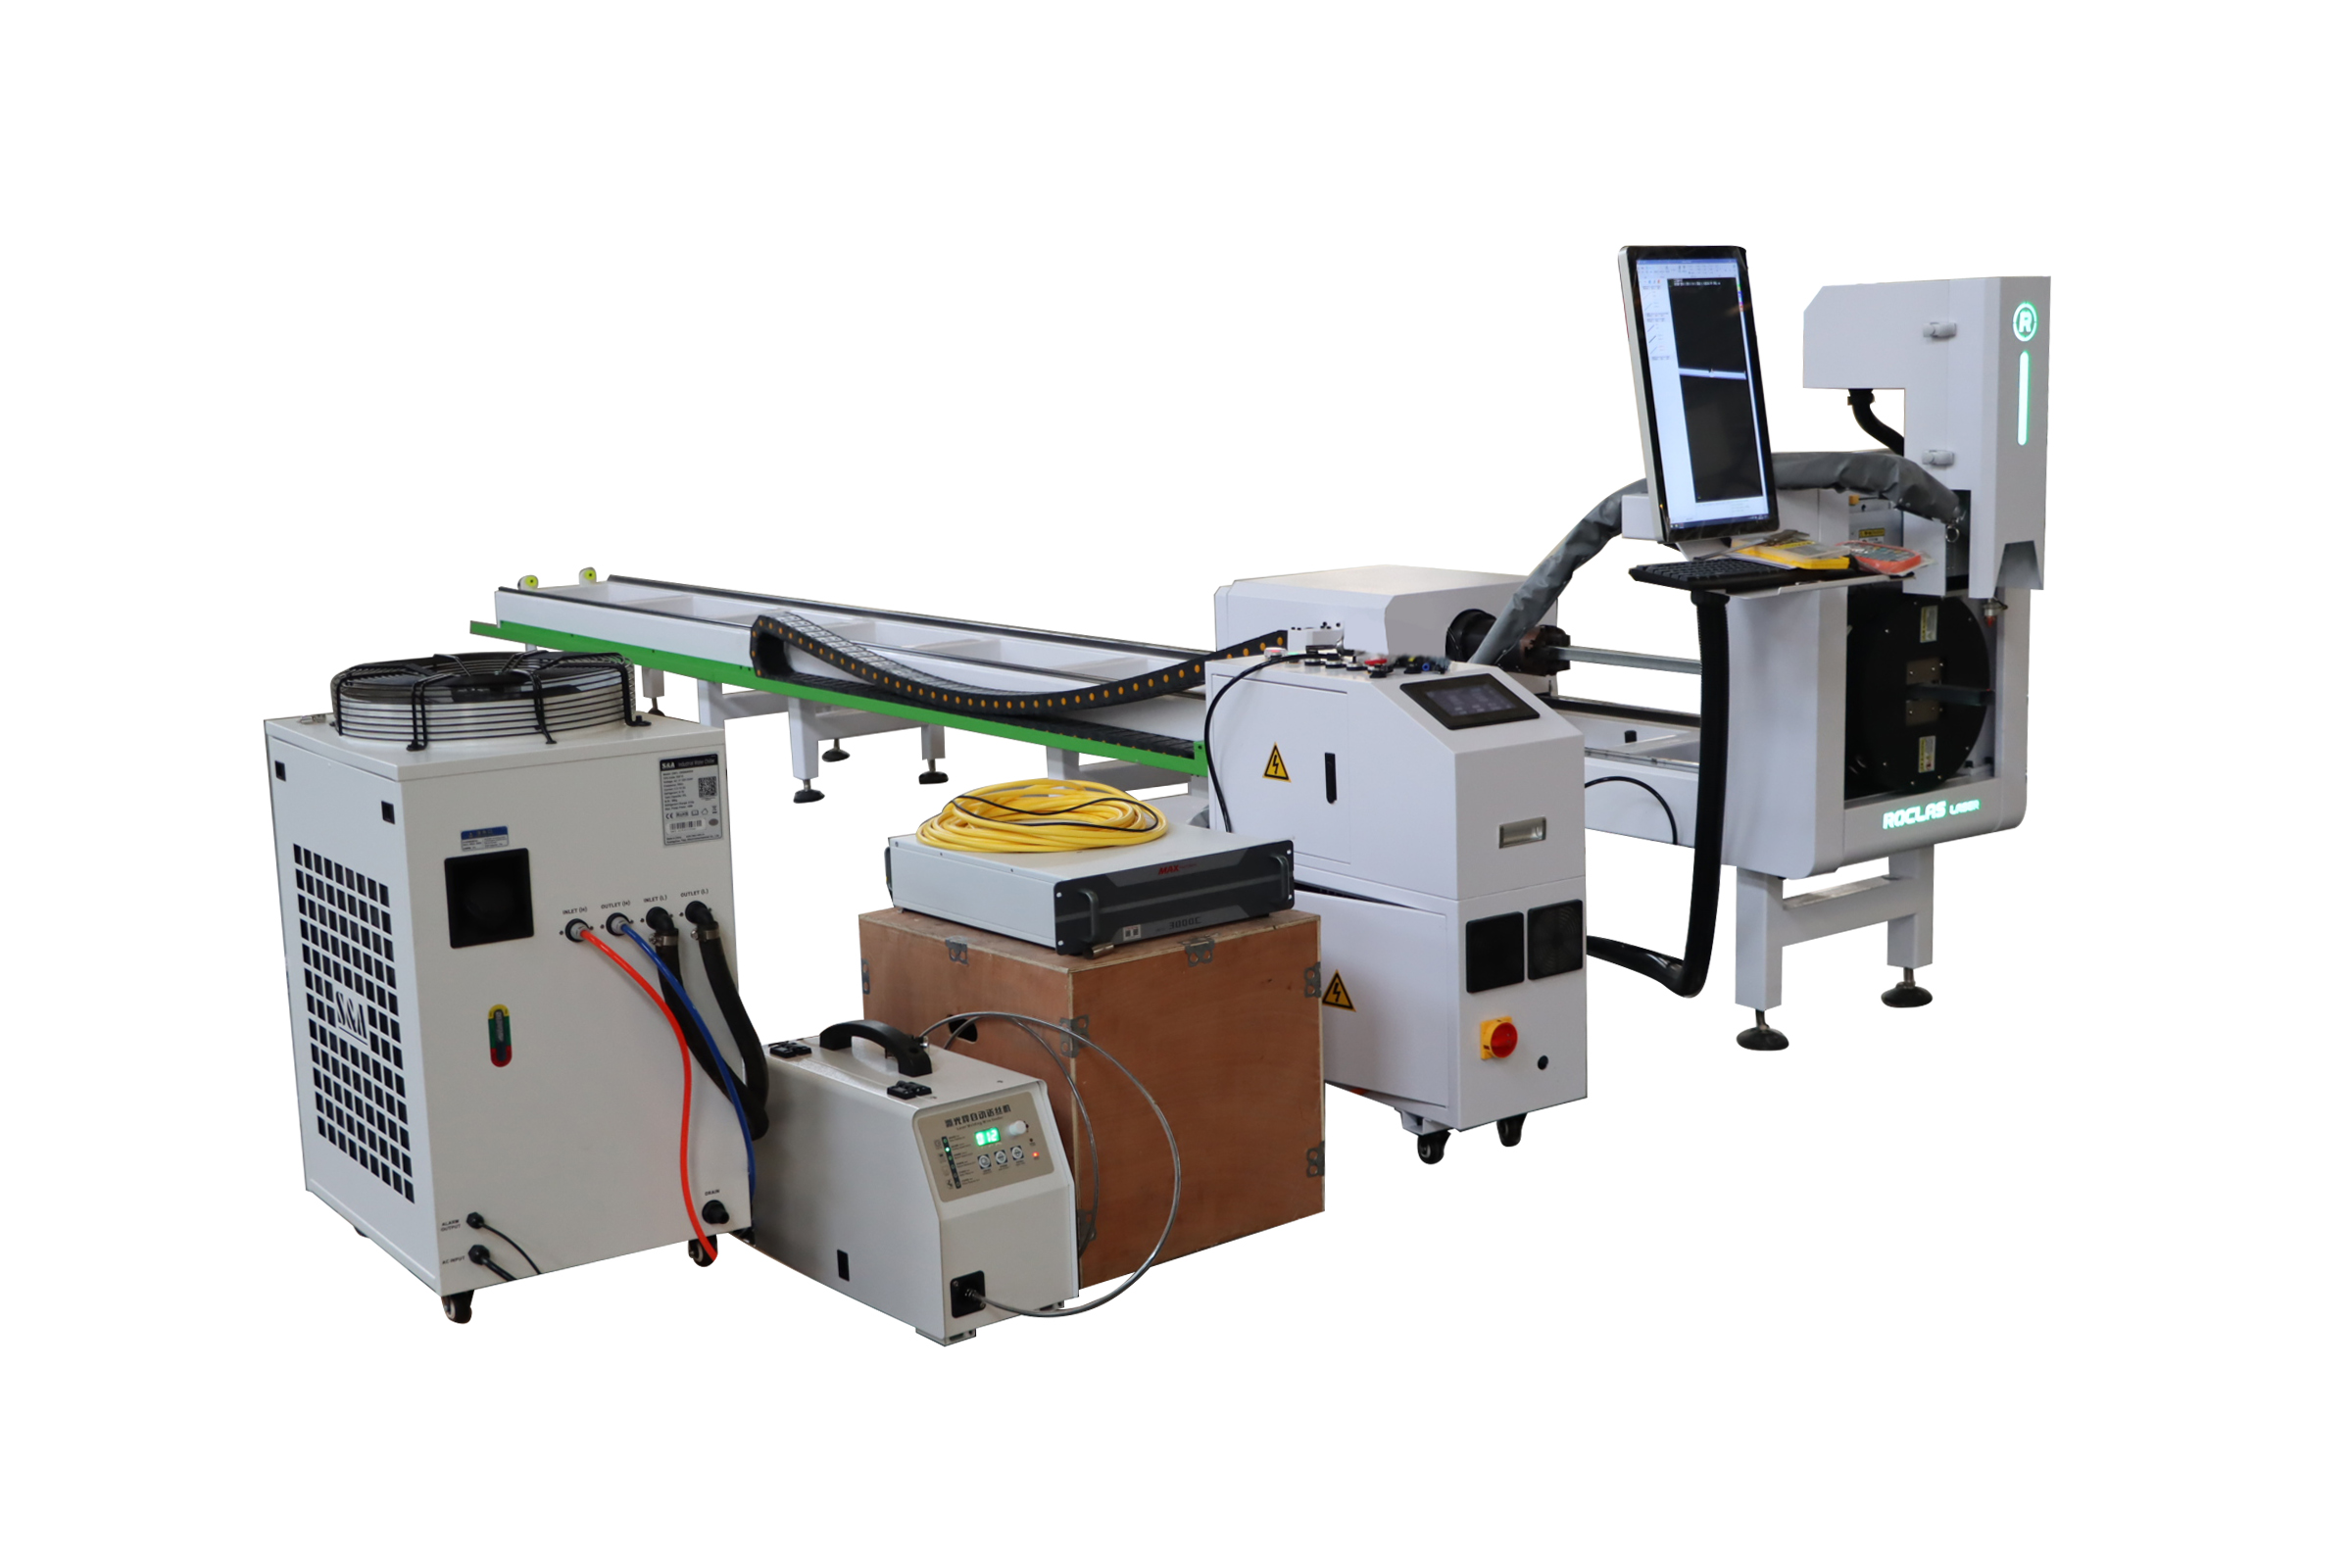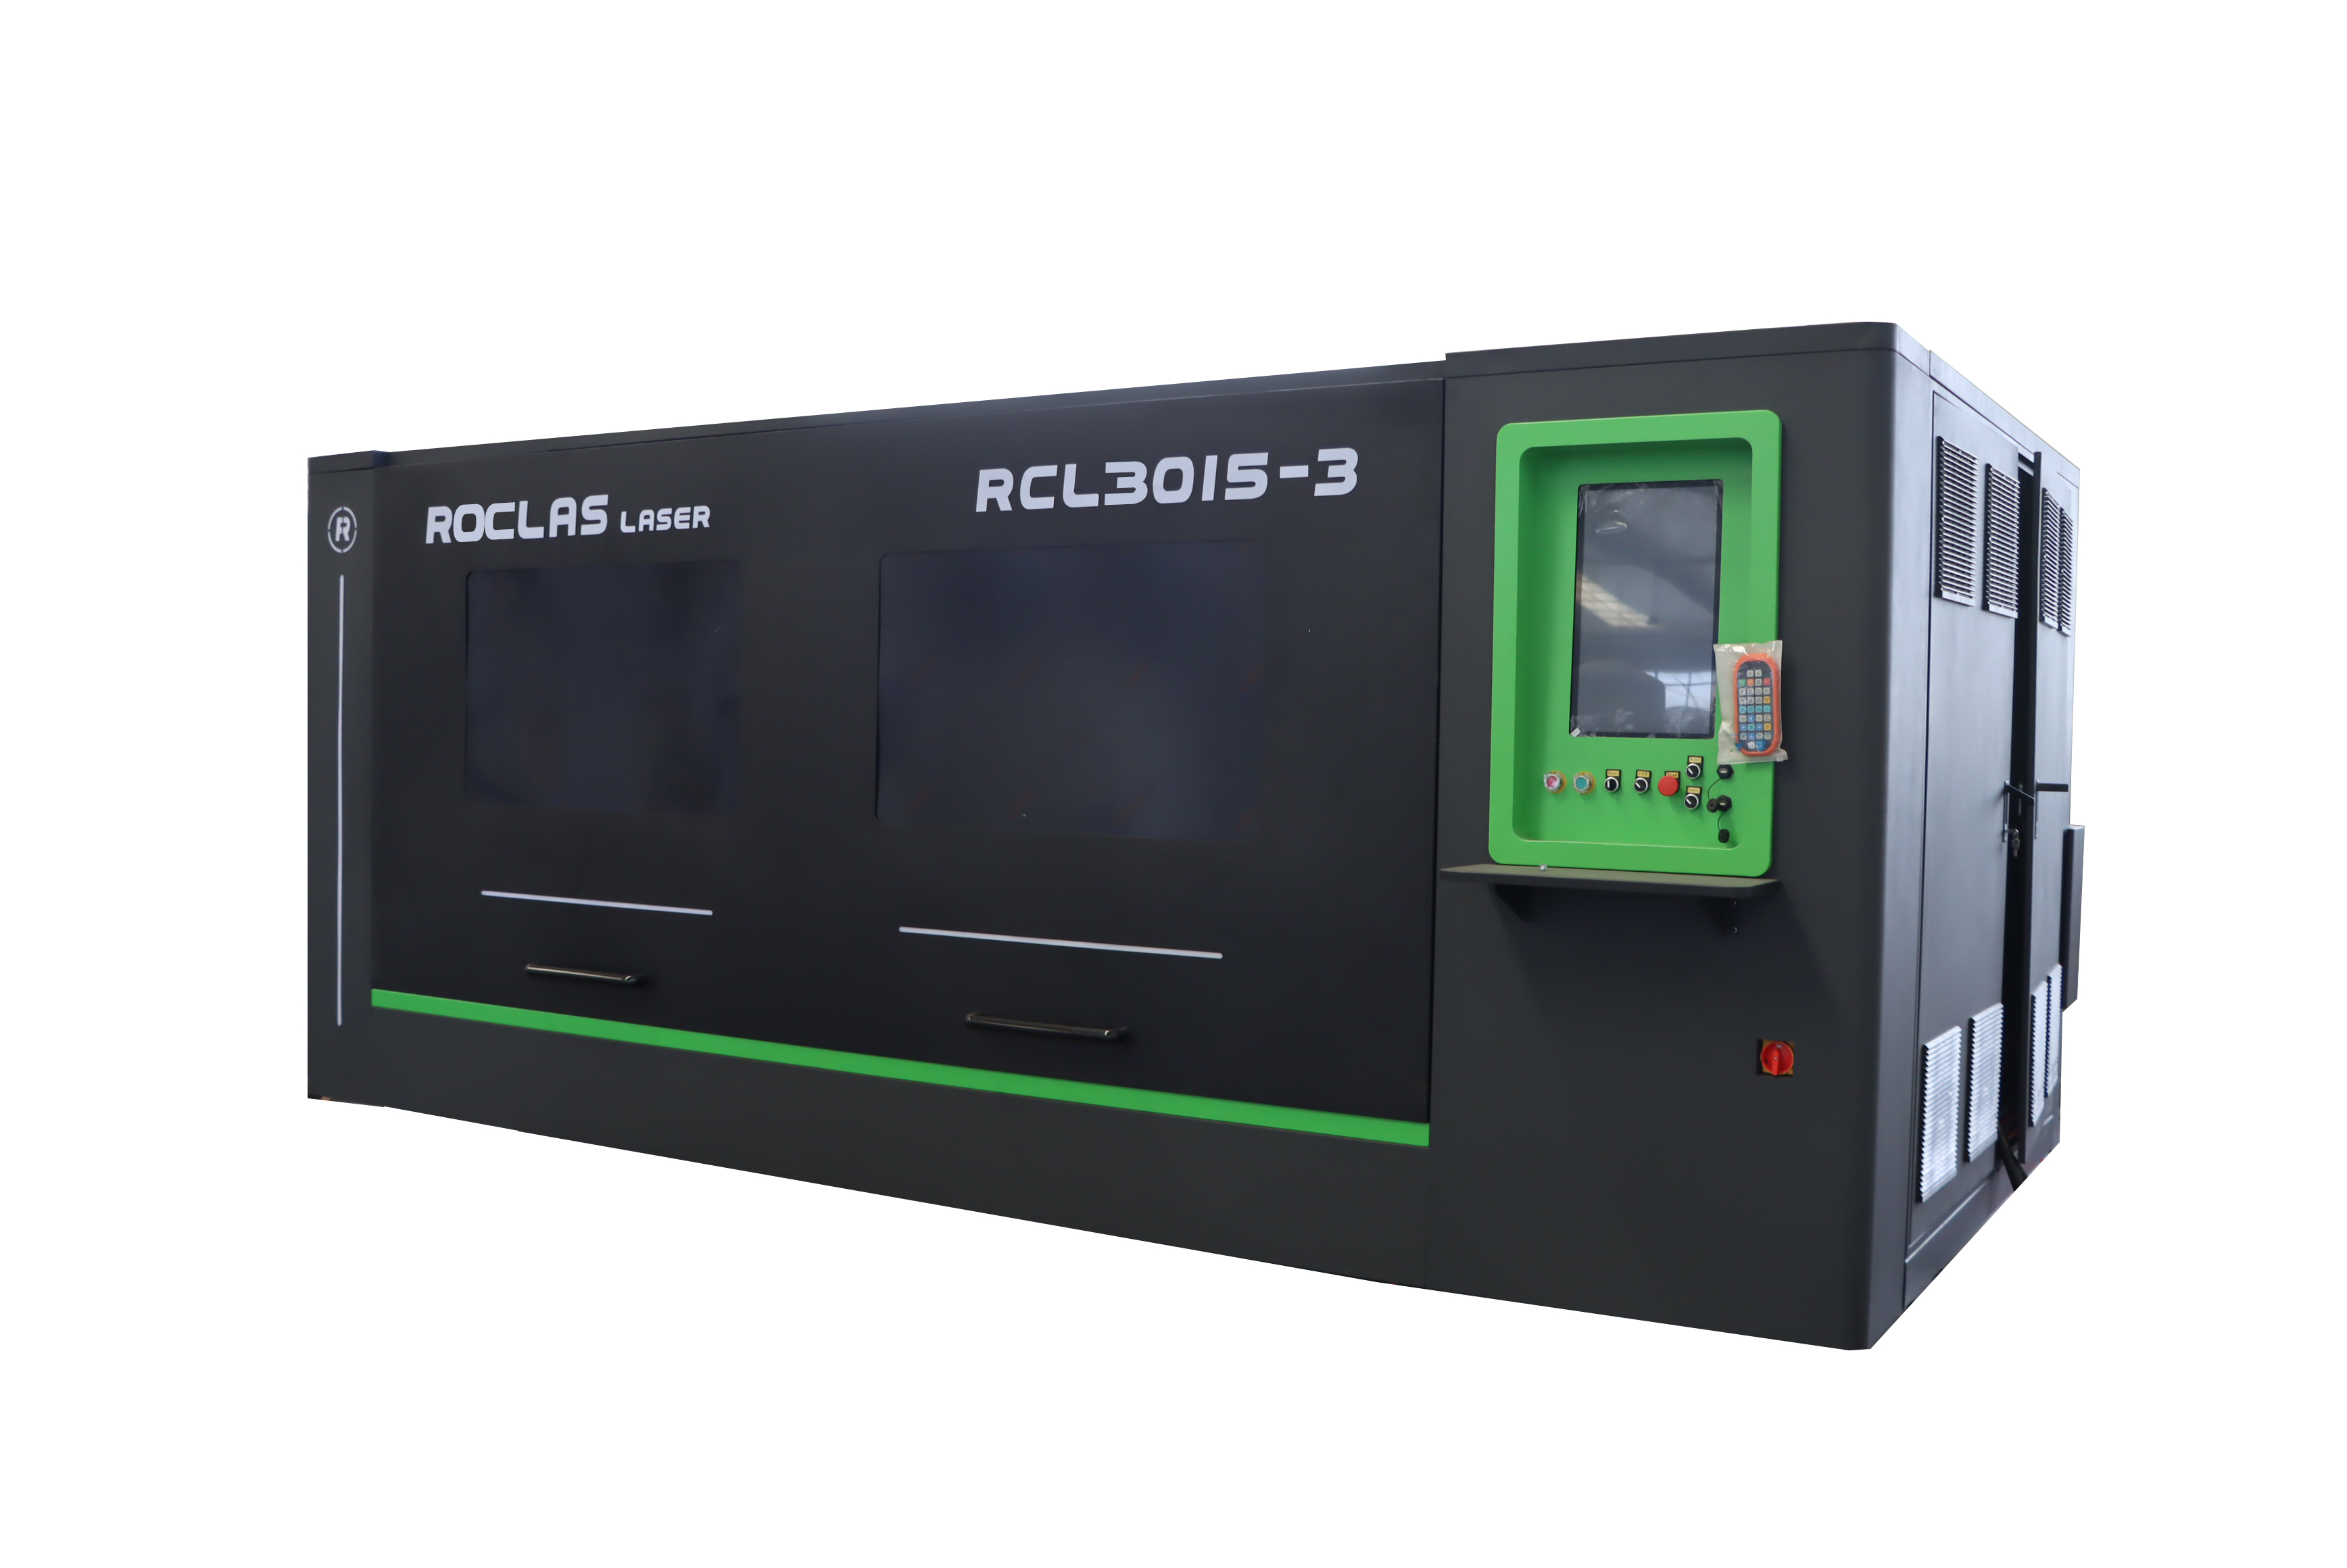
在金属加工车间里,板材与管材长期分属两条工艺路线。板材走激光切割机,管材走专门的切管设备,两套系统、两班人马、两份占地,是多数中小型加工企业的常态。板管一体激光切割机的出现,把这两条路线压缩进同一台设备,其价值不只是"省一台机器"那么简单。
一、板管分切的传统成本结构
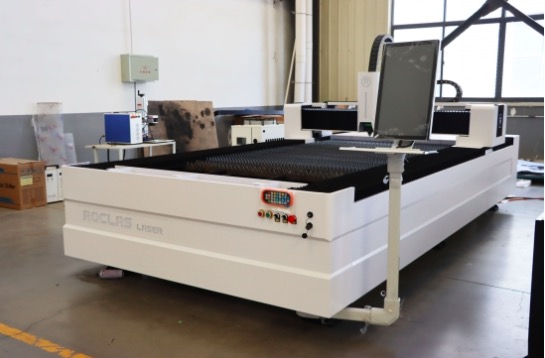
要理解板管一体机的意义,先要看传统方案的成本构成。一台标准幅面光纤激光切割机(如3000×1500mm工作台)负责板材下料,另一台专用切管机负责圆管、方管、矩形管的切割。两套设备意味着:双份采购成本、双份厂房面积、双份操作人员、双份维护预算。对于订单结构以"多品种、中小批量"为主的企业,这种配置的产能利用率往往偏低——切管机在等待管材订单时闲置,激光切割机在管材订单涌入时又无法分担。
更现实的痛点是工序衔接。板材件与管材件常常出现在同一套产品的BOM里,比如健身器材的框架、货架的横梁立柱、展示架的连接件。分机加工意味着半成品要在两台设备之间周转,装夹、找正、转运都是隐性工时。板管一体机的核心逻辑,正是消除这道周转环节。
二、一台设备的两套能力
从技术实现看,板管一体机并非简单地把切管模块"挂"在平板切割机上。它需要在同一套CNC控制系统下,兼容两种截然不同的运动逻辑:平板切割是二维平面插补,切管则需要卡盘旋转轴(通常为C轴或Y轴)与切割头联动的空间插补。
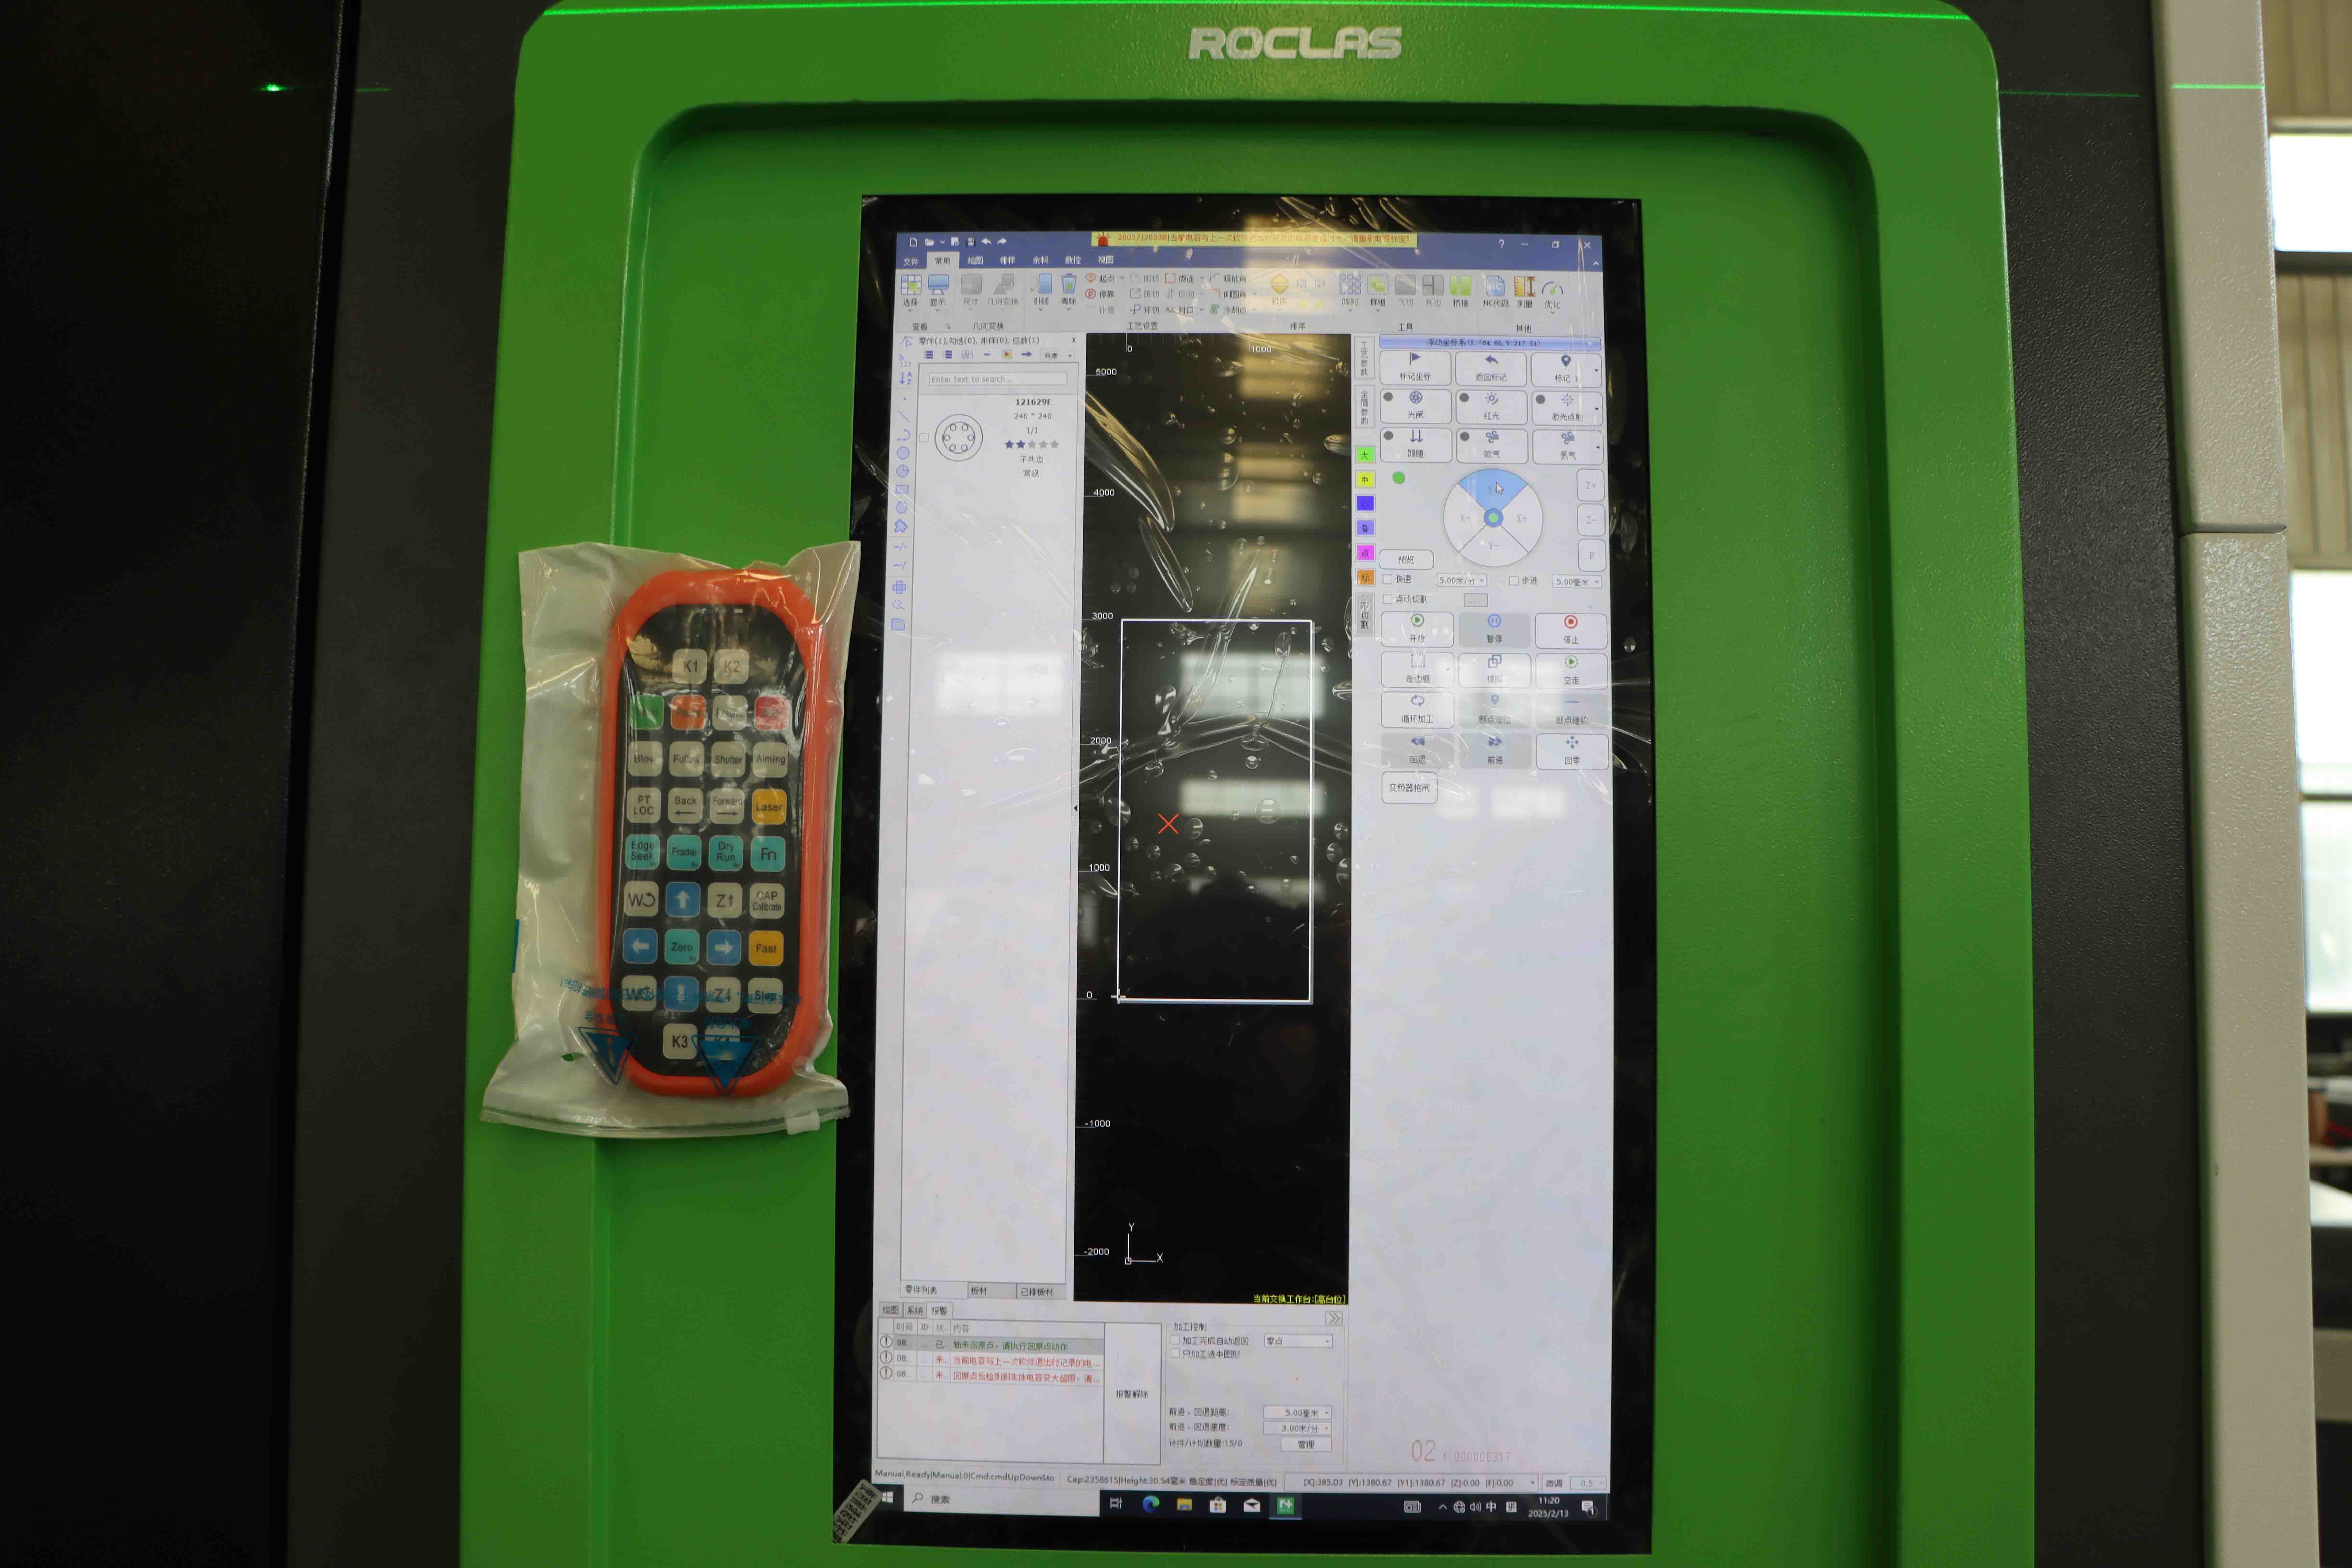
以ROCLAS® MACHINERY CO., LTD.的板管一体机型为例,其采用Cypcut 3000S控制系统,平板模式下X/Y轴定位精度可达±0.03mm、重复定位精度±0.02mm,空程速度100m/min,最大加速度1.0G;切换至管材模式后,卡盘系统可夹持最大直径220mm的圆管,并对圆管、方管、矩形管实现高精度切割。定位精度在管材模式下为±0.05mm,重复定位精度±0.03mm——这个精度水平对于管材下料而言已经足够覆盖绝大多数结构件需求。
值得注意的是激光功率配置。板管一体机通常覆盖1000W至3000W的功率区间,这个范围对应的是中薄板与中小口径管材的主流加工需求。若企业同时有厚板(如20mm以上碳钢)加工需求,则更适合选择ROCLAS®更高功率的纯平板机型(其光纤激光切割机功率上限可达20KW),板管一体机与高功率平板机形成互补而非替代关系。
三、机型能力对比
下表整理了板管一体机与ROCLAS®其他主力机型的关键参数,便于横向评估适用场景:
| 参数项 | 板管一体机 | 标准平板光纤激光机 | 专用切管机 | 5轴三维激光机 |
|---|---|---|---|---|
| 工作幅面/能力 | 1500×4000mm + 管材 | 3000×1500 / 4000×2000mm | 1500×4000mm | 三维空间切割 |
| 激光功率 | 1000–3000W | 1000W–20KW | 1000–3000W | 按配置 |
| 最大管径 | 220mm | — | 220mm | — |
| 定位精度 | ±0.05mm(管) | ±0.03mm | ±0.05mm | — |
| 重复定位精度 | ±0.03mm | ±0.02mm | ±0.03mm | — |
| 空程速度 | 100m/min | 100m/min | 100m/min | — |
| 最大加速度 | 1.0G | 1.0G | 1.0G | — |
| 控制系统 | Cypcut 3000S | Cypcut 3000S | Cypcut 3000S | — |
| 核心优势 | 板材管材一机完成 | 大幅面高效率 | 管材专精 | 复杂三维件 |
从表中可以看出,板管一体机在管材相关指标上与专用切管机基本持平(管径、精度、速度),在平板指标上则略低于同功率的标准平板机——差异主要来自工作台幅面而非切割能力本身。这意味着:如果企业板材以1500×4000mm以内为主,板管一体机几乎不牺牲平板加工能力;只有当板材幅面经常超过4000mm或厚度超过中薄板范围时,才需要回到"平板机+切管机"的组合。
四、适用场景与选型判断
板管一体机的经济性在以下几类场景中最为突出:
产品结构混合的企业。 健身器材、金属家具、展示货架、电梯部件、仓储货架等行业,产品天然由板材件和管材件构成。一机完成全部下料,减少半成品周转和二次装夹。
订单批量中等偏小、品种切换频繁的企业。 一体机的价值在于"柔性"而非"极致效率"。当订单从管材件切换到板材件时,只需更换夹具与调用程序,无需跨设备调度。
厂房面积受限的中小加工厂。 一台设备占地替代两台,对租金敏感或场地紧张的车间是直接的成本节约。
反过来,以下情况不建议优先考虑一体机:单一管材大批量生产(专用切管机的节拍与自动化上下料更优);厚板重切为主(应选高功率平板机);三维异形管件(需5轴机型)。
五、
板管一体激光切割机的本质,是把"设备冗余"转化为"工艺柔性"。它不是要取代专用平板机或专用切管机,而是在多品种、混合结构、中小批量的加工场景中,提供一种更紧凑、更少周转、更容易管理的下料方案。对于正在评估产线配置的金属加工企业,判断标准很清晰:如果板材与管材订单经常交替出现,且单一品类的批量不足以喂饱一台专用设备,那么一体机的综合成本优势就会显现。ROCLAS®在这一品类上的产品布局,与其中高功率平板机、专用切管机共同构成了覆盖不同产能结构的完整下料矩阵——选型的起点,始终是自身的订单结构,而非设备参数表上的峰值数字。