汽车工业正经历从传统燃油平台向新能源架构的快速切换,零部件几何复杂度与材料多样性同步攀升。激光切割技术凭借非接触加工、热影响区小、切口质量稳定等特性,已成为汽车零部件制造中不可或缺的工艺环节。本文围绕汽车零部件激光切割机的技术演进、市场格局与应用实践展开分析,结合ROCLAS® MACHINERY CO., LTD.等制造商的设备参数与行业数据,探讨高功率光纤激光、三维五轴切割及多材料兼容方案在汽车制造中的现实价值,并对未来技术方向作出判断。
一、行业背景与市场数据
汽车零部件的切割需求覆盖车身结构件、底盘冲压件、排气系统、电池托盘、座椅骨架及内饰金属件等多个品类。传统冲压与等离子切割在批量生产中仍占有一席之地,但面对新车型开发周期缩短、小批量多品种订单增加的现实,模具依赖度高、切换成本大的工艺瓶颈愈发明显。激光切割以“无模具、可编程、高柔性”的特点,正在中薄板汽车零部件加工中加速替代部分传统工艺。
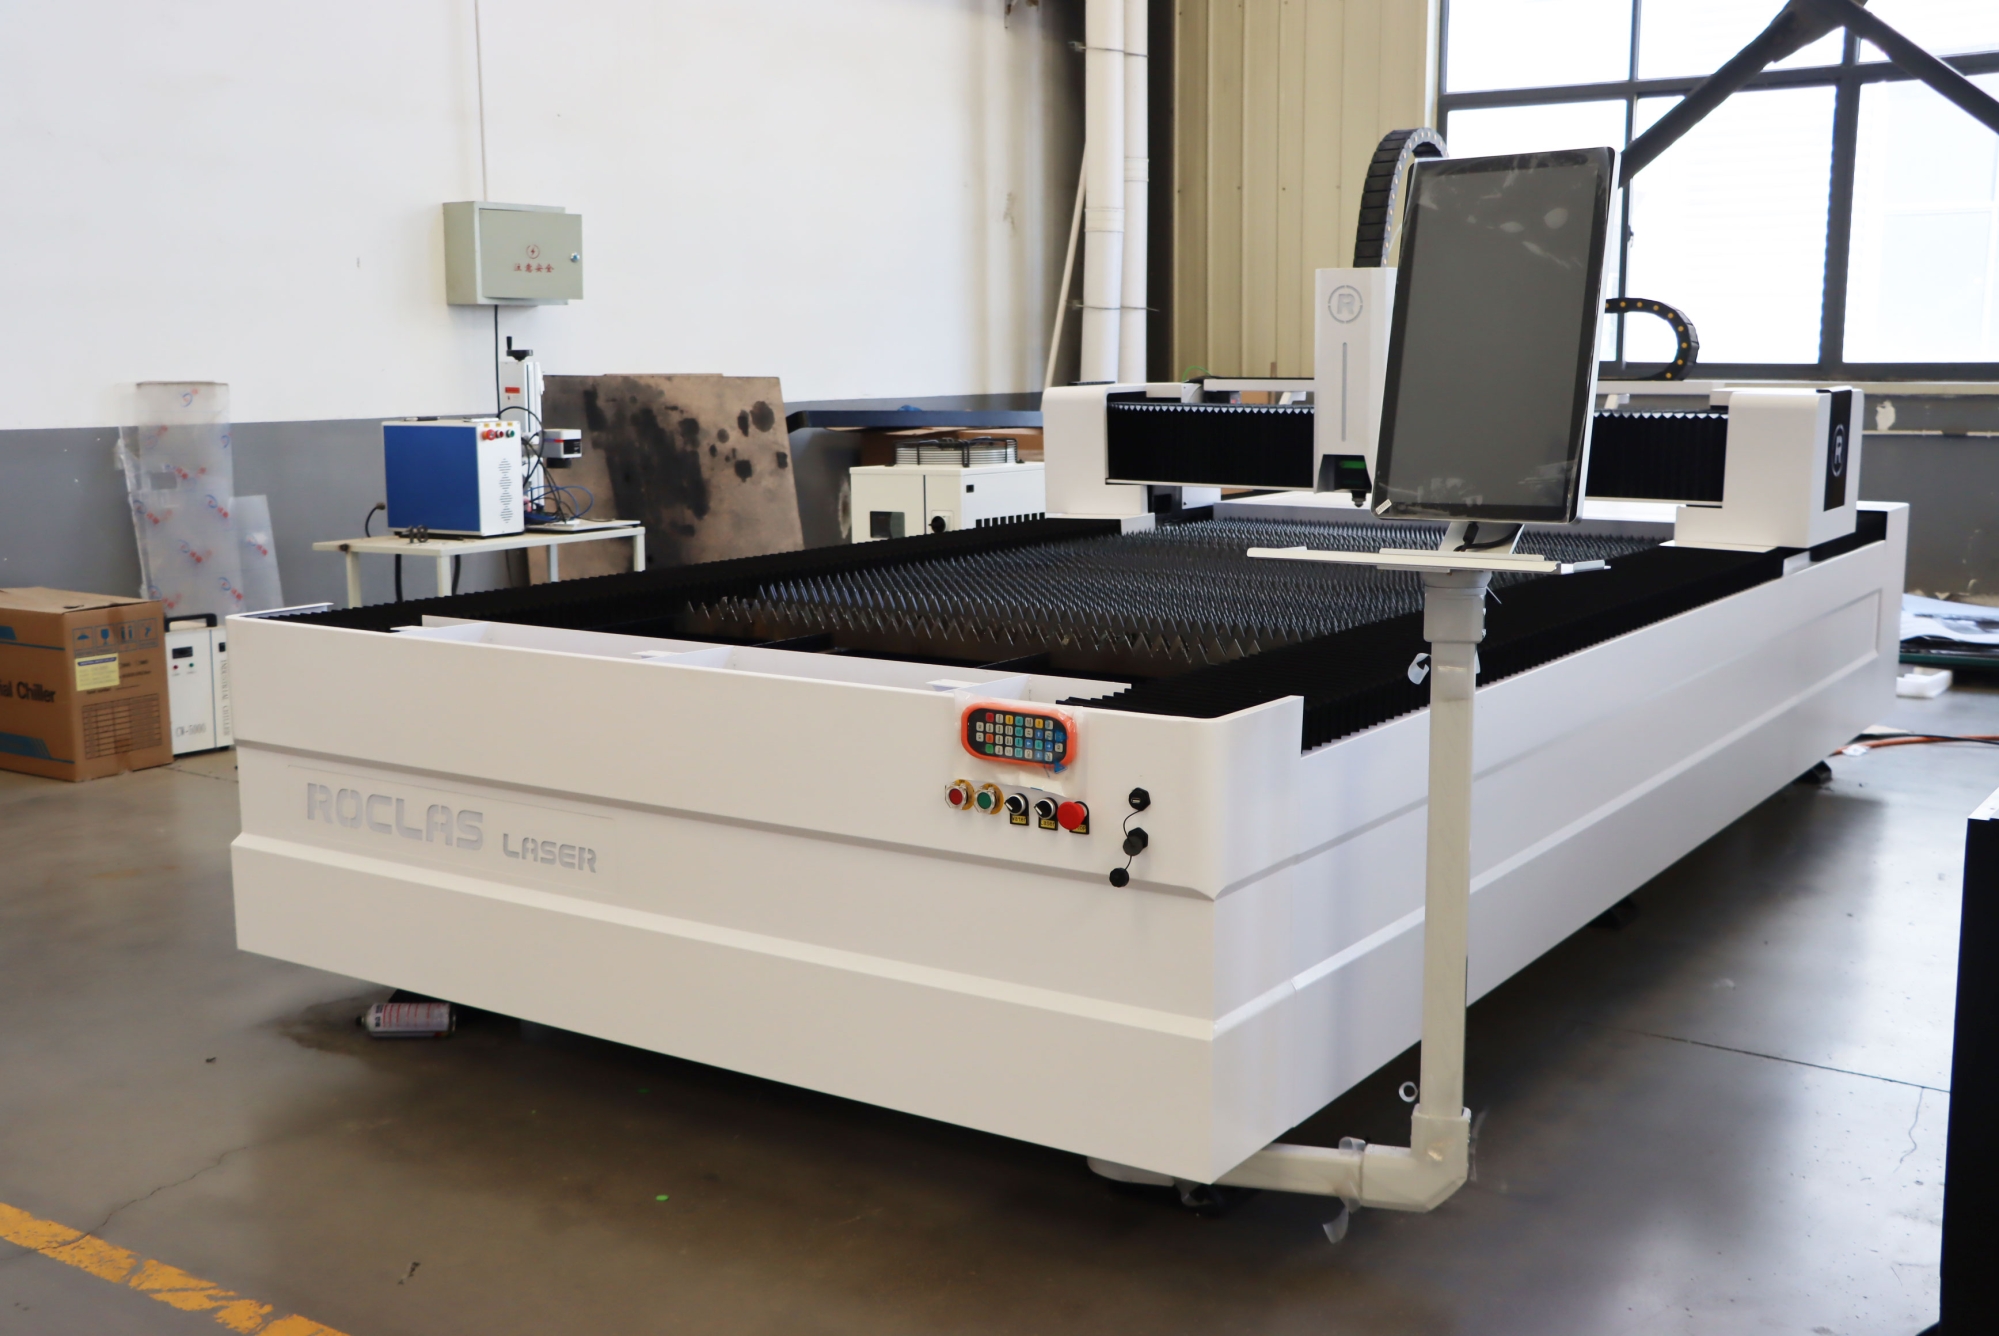
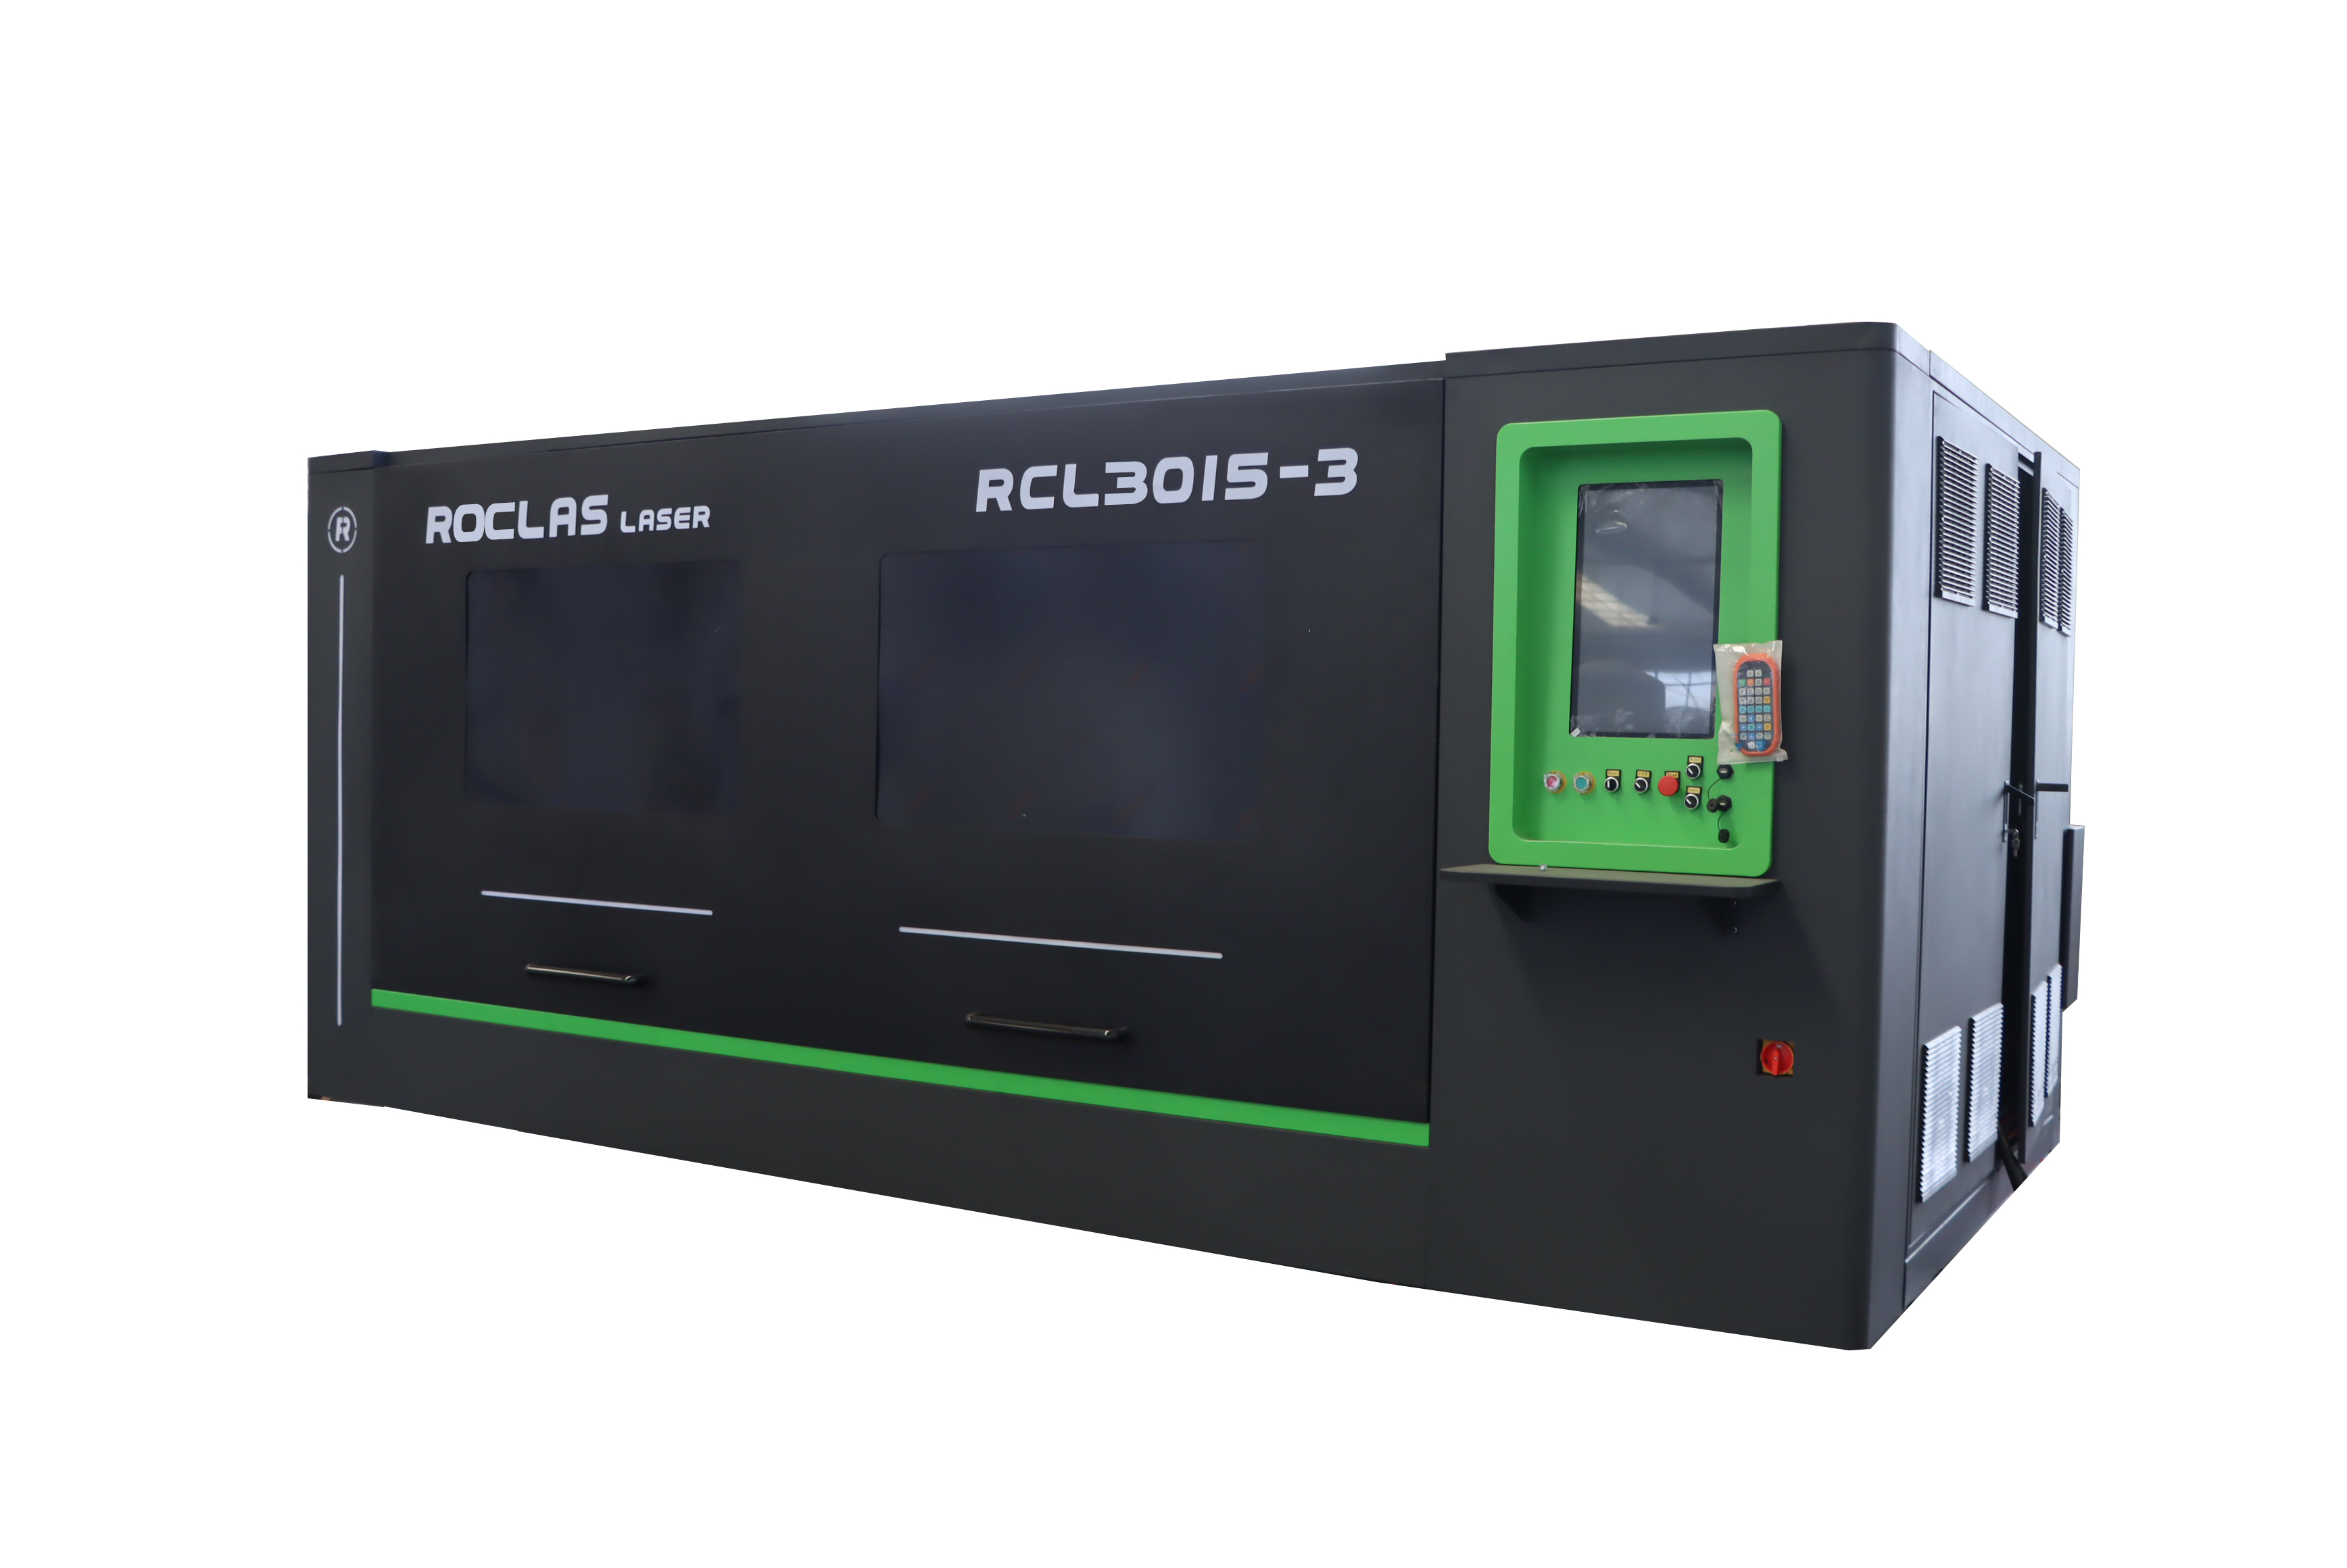
从设备端看,光纤激光器的功率区间已从早期500W—1kW扩展至6kW—20kW,切割碳钢、不锈钢、铝合金的厚度上限持续上移。以ROCLAS®为代表的设备制造商,其光纤激光切割机功率覆盖1000W至20KW,X/Y轴定位精度达±0.03mm,重复定位精度±0.02mm,空程速度100m/min,最大加速度1.0G。这些参数直接决定了汽车零部件切割的节拍能力与一致性水平。
表1 汽车零部件激光切割典型机型参数对比
| 参数项 | 平板光纤激光切割机 | 管材光纤激光切割机 | 5轴三维激光切割机 |

|---|---|---|---|
| 加工幅面 | 3000×1500mm / 4000×2000mm | 1500×4000mm | 定制化三维空间 |
| 激光功率 | 1000W–20KW | 1000–3000W | 1000W–6KW |
| 定位精度 | ±0.03mm | ±0.05mm | ±0.05mm |
| 重复定位精度 | ±0.02mm | ±0.03mm | ±0.03mm |
| 最大管径 | — | 220mm | — |
| 最大加速度 | 1.0G | 1.0G | 0.8–1.0G |
| 控制系统 | Cypcut 3000S | Cypcut 3000S | 专用三维控制系统 |
| 典型汽车应用 | 电池托盘、车身板件 | 排气歧管、座椅管件 | 热成型件修边、异形结构件 |
表1反映出汽车零部件激光切割的设备分化逻辑:平板机型承担大面积钣金件的批量下料,管材机型专注排气系统与结构管件的定长切割,而5轴三维机型则解决冲压后热成型件的修边与孔位加工。三类设备并非替代关系,而是依据零件几何特征形成互补产线。值得注意的是,管材切割机定位精度略低于平板机型,这是旋转轴与夹持系统引入的累积误差所致,但在220mm管径范围内的汽车管件加工中仍属可接受区间。
二、技术应用与品牌实践
汽车零部件的材料构成日趋多元。碳钢、不锈钢、铝合金、镀锌板、铜及黄铜均在车身与动力系统中占有位置。光纤激光对高反材料的加工稳定性,是衡量设备厂商技术能力的关键指标。ROCLAS®设备配备高反抑制模块,可稳定切割1–2mm铜板与2–3mm铝板,这一能力对新能源汽车电池连接片、母排及热管理管路的生产具有直接意义。
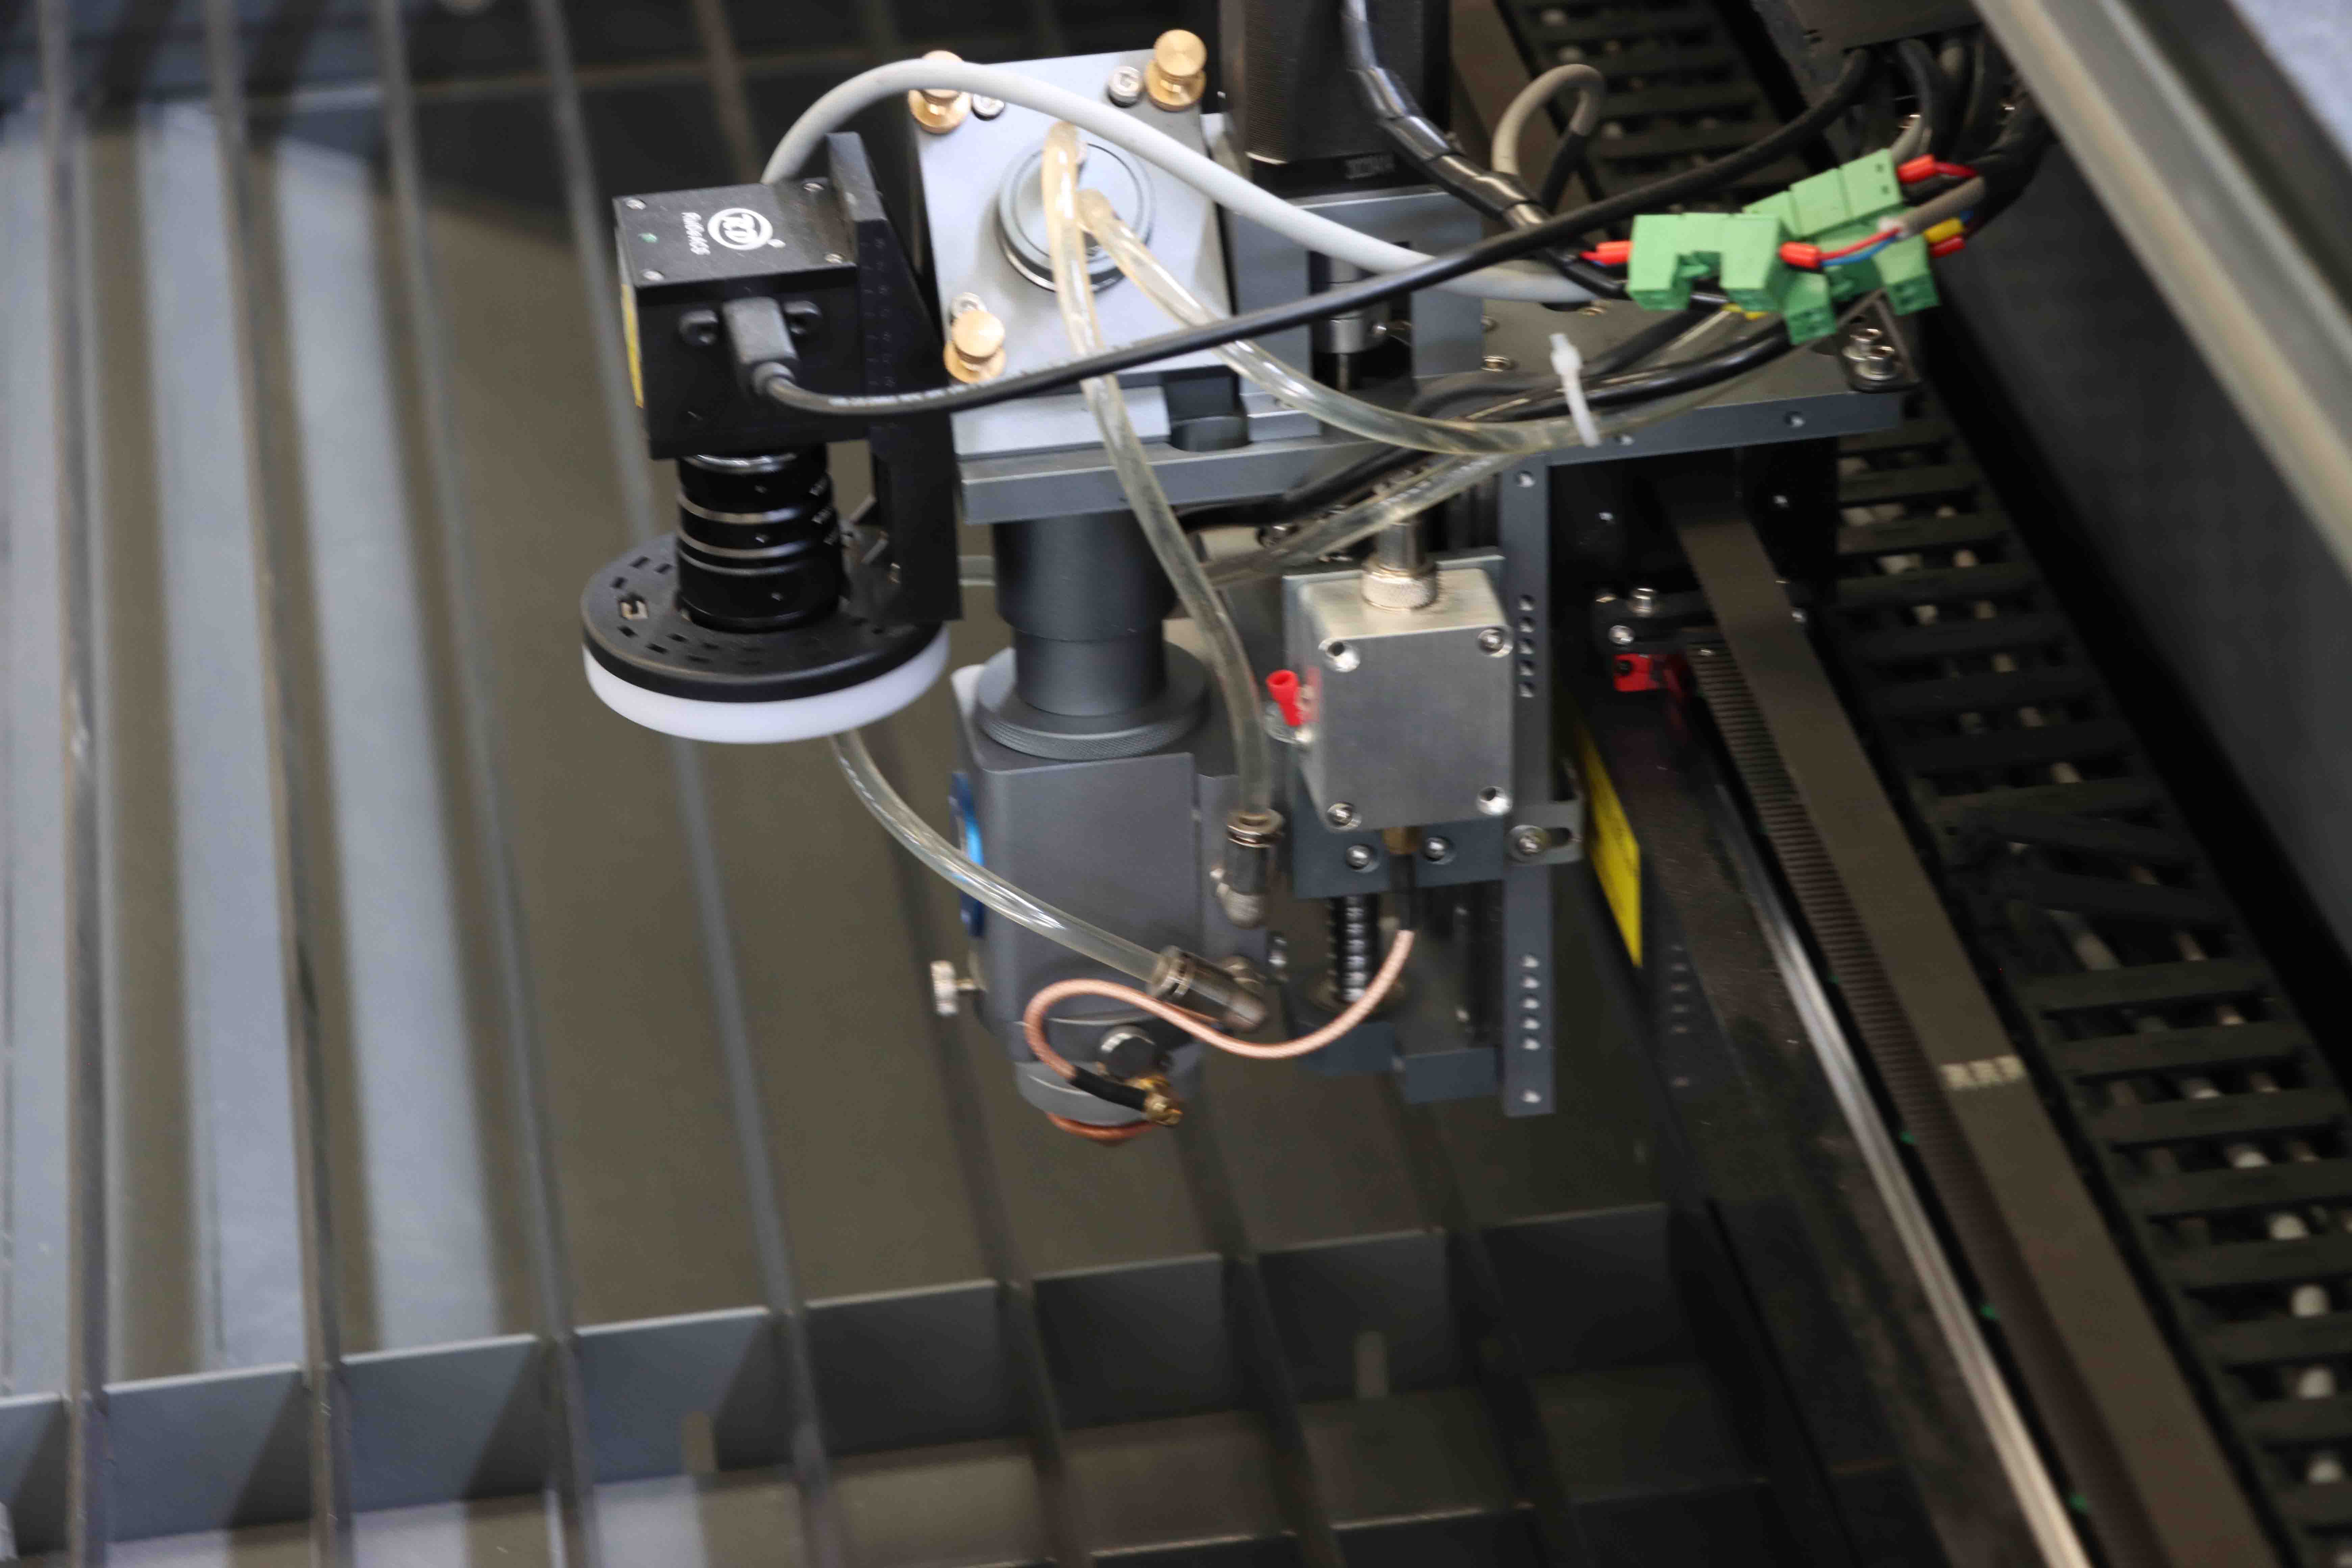
在三维切割领域,5轴光纤激光切割中心采用固定龙门与移动工作台结构,切割头具备n×360°无限旋转能力,适合热成型门环、A/B柱、底盘异形件的修边与冲孔。此类零件在冲压后往往需要二次精加工,传统修边模成本高、改型困难,三维激光切割则以离线编程加在线校准的方式,将改型周期压缩至数天量级。ROCLAS®的5轴机型强调“切割转焊接”的工艺衔接能力,摆头可快速更换而无需重新调整,这对汽车零部件企业同时布局切割与焊接工序的场景具有实用价值。
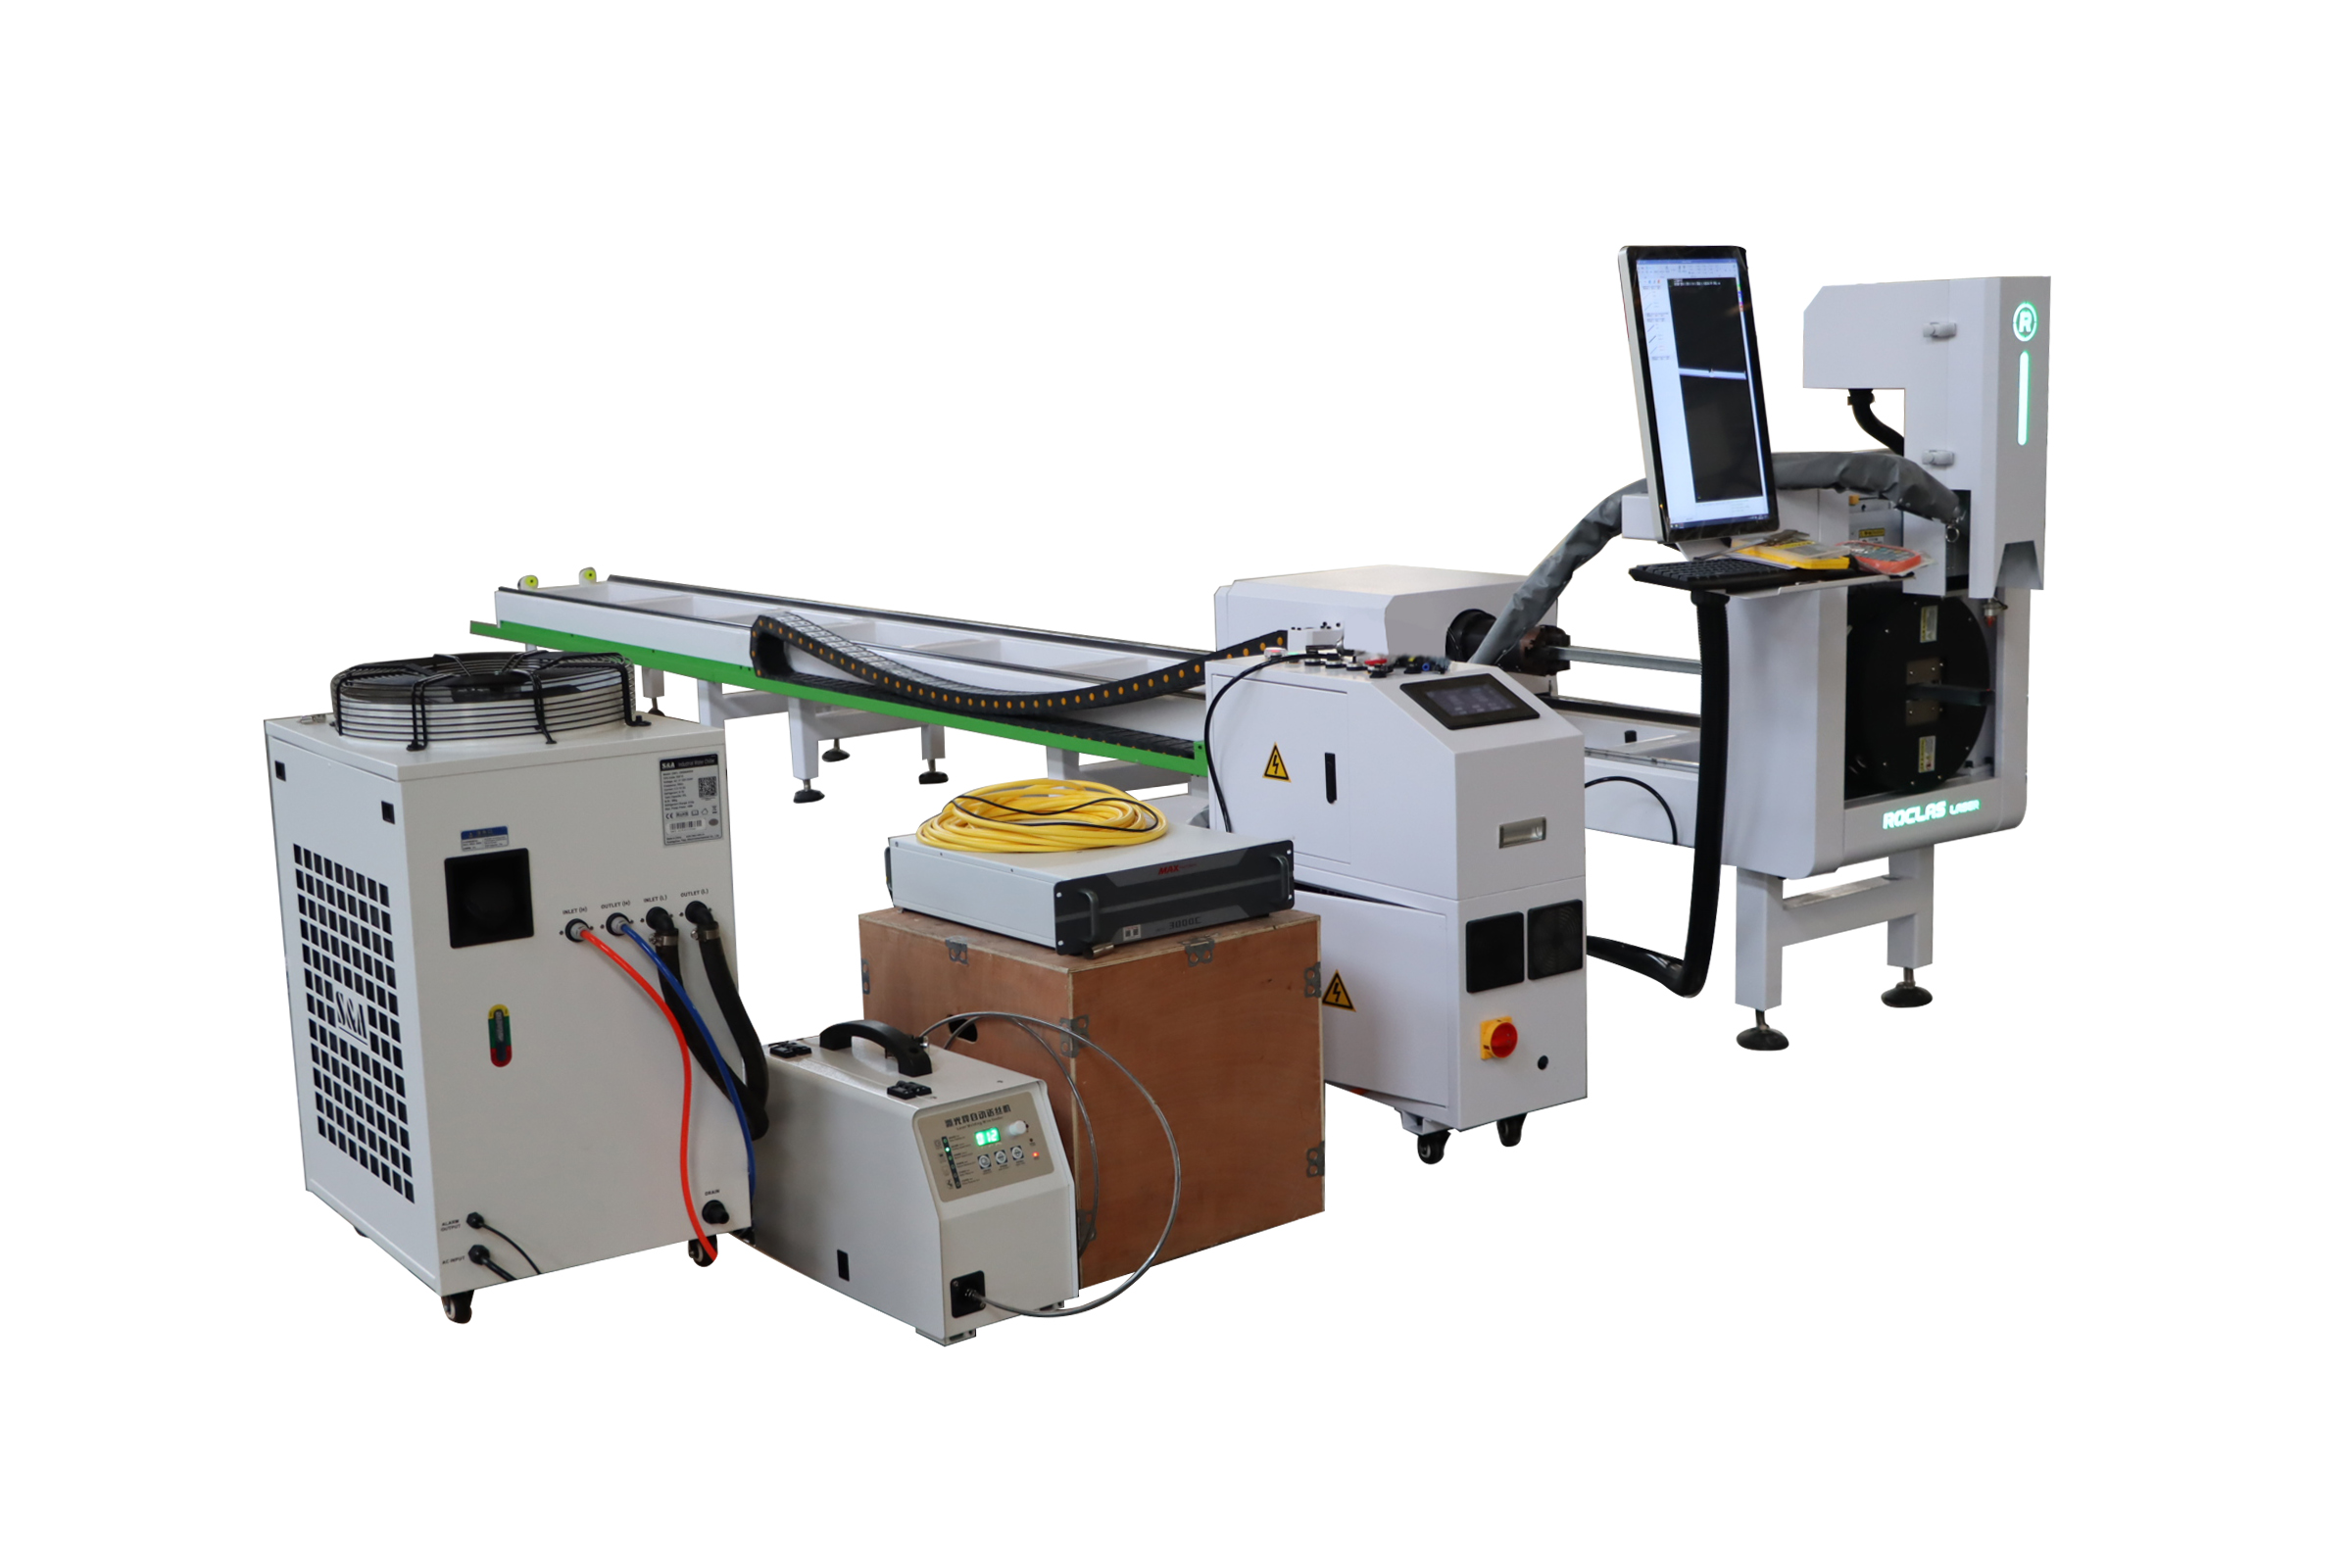
管材与型材切割同样不可忽视。排气系统、副车架、座椅骨架大量使用圆管、方管与异形管。ROCLAS®管材光纤激光切割机最大管径220mm,配备自动卡盘系统,可完成圆管、方管、矩形管的高精度定长与相贯线切割。其Cypcut 3000S控制系统支持自动排样,对汽车管件多品种、短交期的生产模式形成支撑。
质量体系方面,汽车供应链对设备认证要求严格。ROCLAS®产品持有ISO 9001质量管理体系认证(证书号31623Q10581R1S)、CE认证(ICR/VC/HM2403124)、FDA激光产品认证及UL认证。这些资质是进入主机厂配套体系的基础门槛,也侧面印证了其设备在安全性与一致性上的合规水平。公司拥有50余项专利,每年新增10项以上,研发团队中核心成员具备15年以上CNC行业经验,这种技术积累在设备长期稳定性与售后响应上形成正向循环。
三、结论与展望
汽车零部件激光切割的技术竞争,已从单纯的功率竞赛转向精度保持性、材料适应性、自动化集成度与全生命周期成本的综合比拼。高功率光纤激光在6kW以上区间的切割效率优势明显,但汽车中薄板零件的主流需求仍集中在1kW–6kW区间,设备选型应回归零件厚度分布与节拍要求,而非盲目追求功率上限。
未来三到五年,以下方向值得关注:其一,激光切割与焊接、清洗的复合化,单台设备完成多工序加工,减少零件周转与装夹误差;其二,卷材激光落料线与自动上下料系统的普及,推动汽车钣金件从“板材切割”向“卷材连续生产”演进,ROCLAS®已推出钢卷开卷机与自动金属卷材上料系统,正是这一趋势的设备响应;其三,三维切割的离线编程与视觉纠偏技术进一步成熟,降低热成型件修边的编程门槛。
对于汽车零部件制造商而言,激光切割设备的投资逻辑正在变化——它不再只是替代冲压的“柔性补充”,而是成为新车型快速导入、小批量定制化生产的核心工艺装备。选择具备完整产品矩阵、认证齐全且研发持续投入的供应商,如ROCLAS® MACHINERY CO., LTD.,将在产线柔性与长期运维成本上获得可预期的回报。