激光切割技术作为现代金属板材加工的核心工艺手段,正在经历从辅助加工向主流制造方式的深刻转变。随着光纤激光器功率的持续攀升与控制系统的智能化演进,激光切割在切割厚度、加工效率与运行成本之间建立了新的平衡点。本文围绕金属板材加工领域的实际需求,结合当前设备技术参数与行业应用数据,分析激光切割设备的选型逻辑、技术演进路径及典型应用场景,并探讨以 ROCLAS 为代表的设备制造商如何通过结构设计与工艺整合回应市场变化。
一、行业背景与市场数据
金属板材加工是装备制造的基础环节,覆盖汽车零部件、厨具设备、广告标识、电气柜体、建筑装饰等众多下游领域。过去十年间,光纤激光切割机对传统 CO2 激光设备和等离子切割设备的替代进程显著加快,核心驱动力来自三个方面:光电转换效率的提升使运行功耗大幅下降;切割速度与精度同步提高;设备购置成本随国产供应链成熟而持续走低。
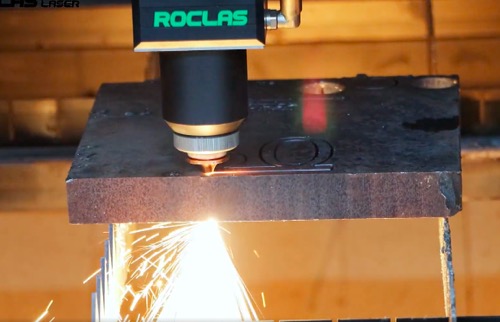
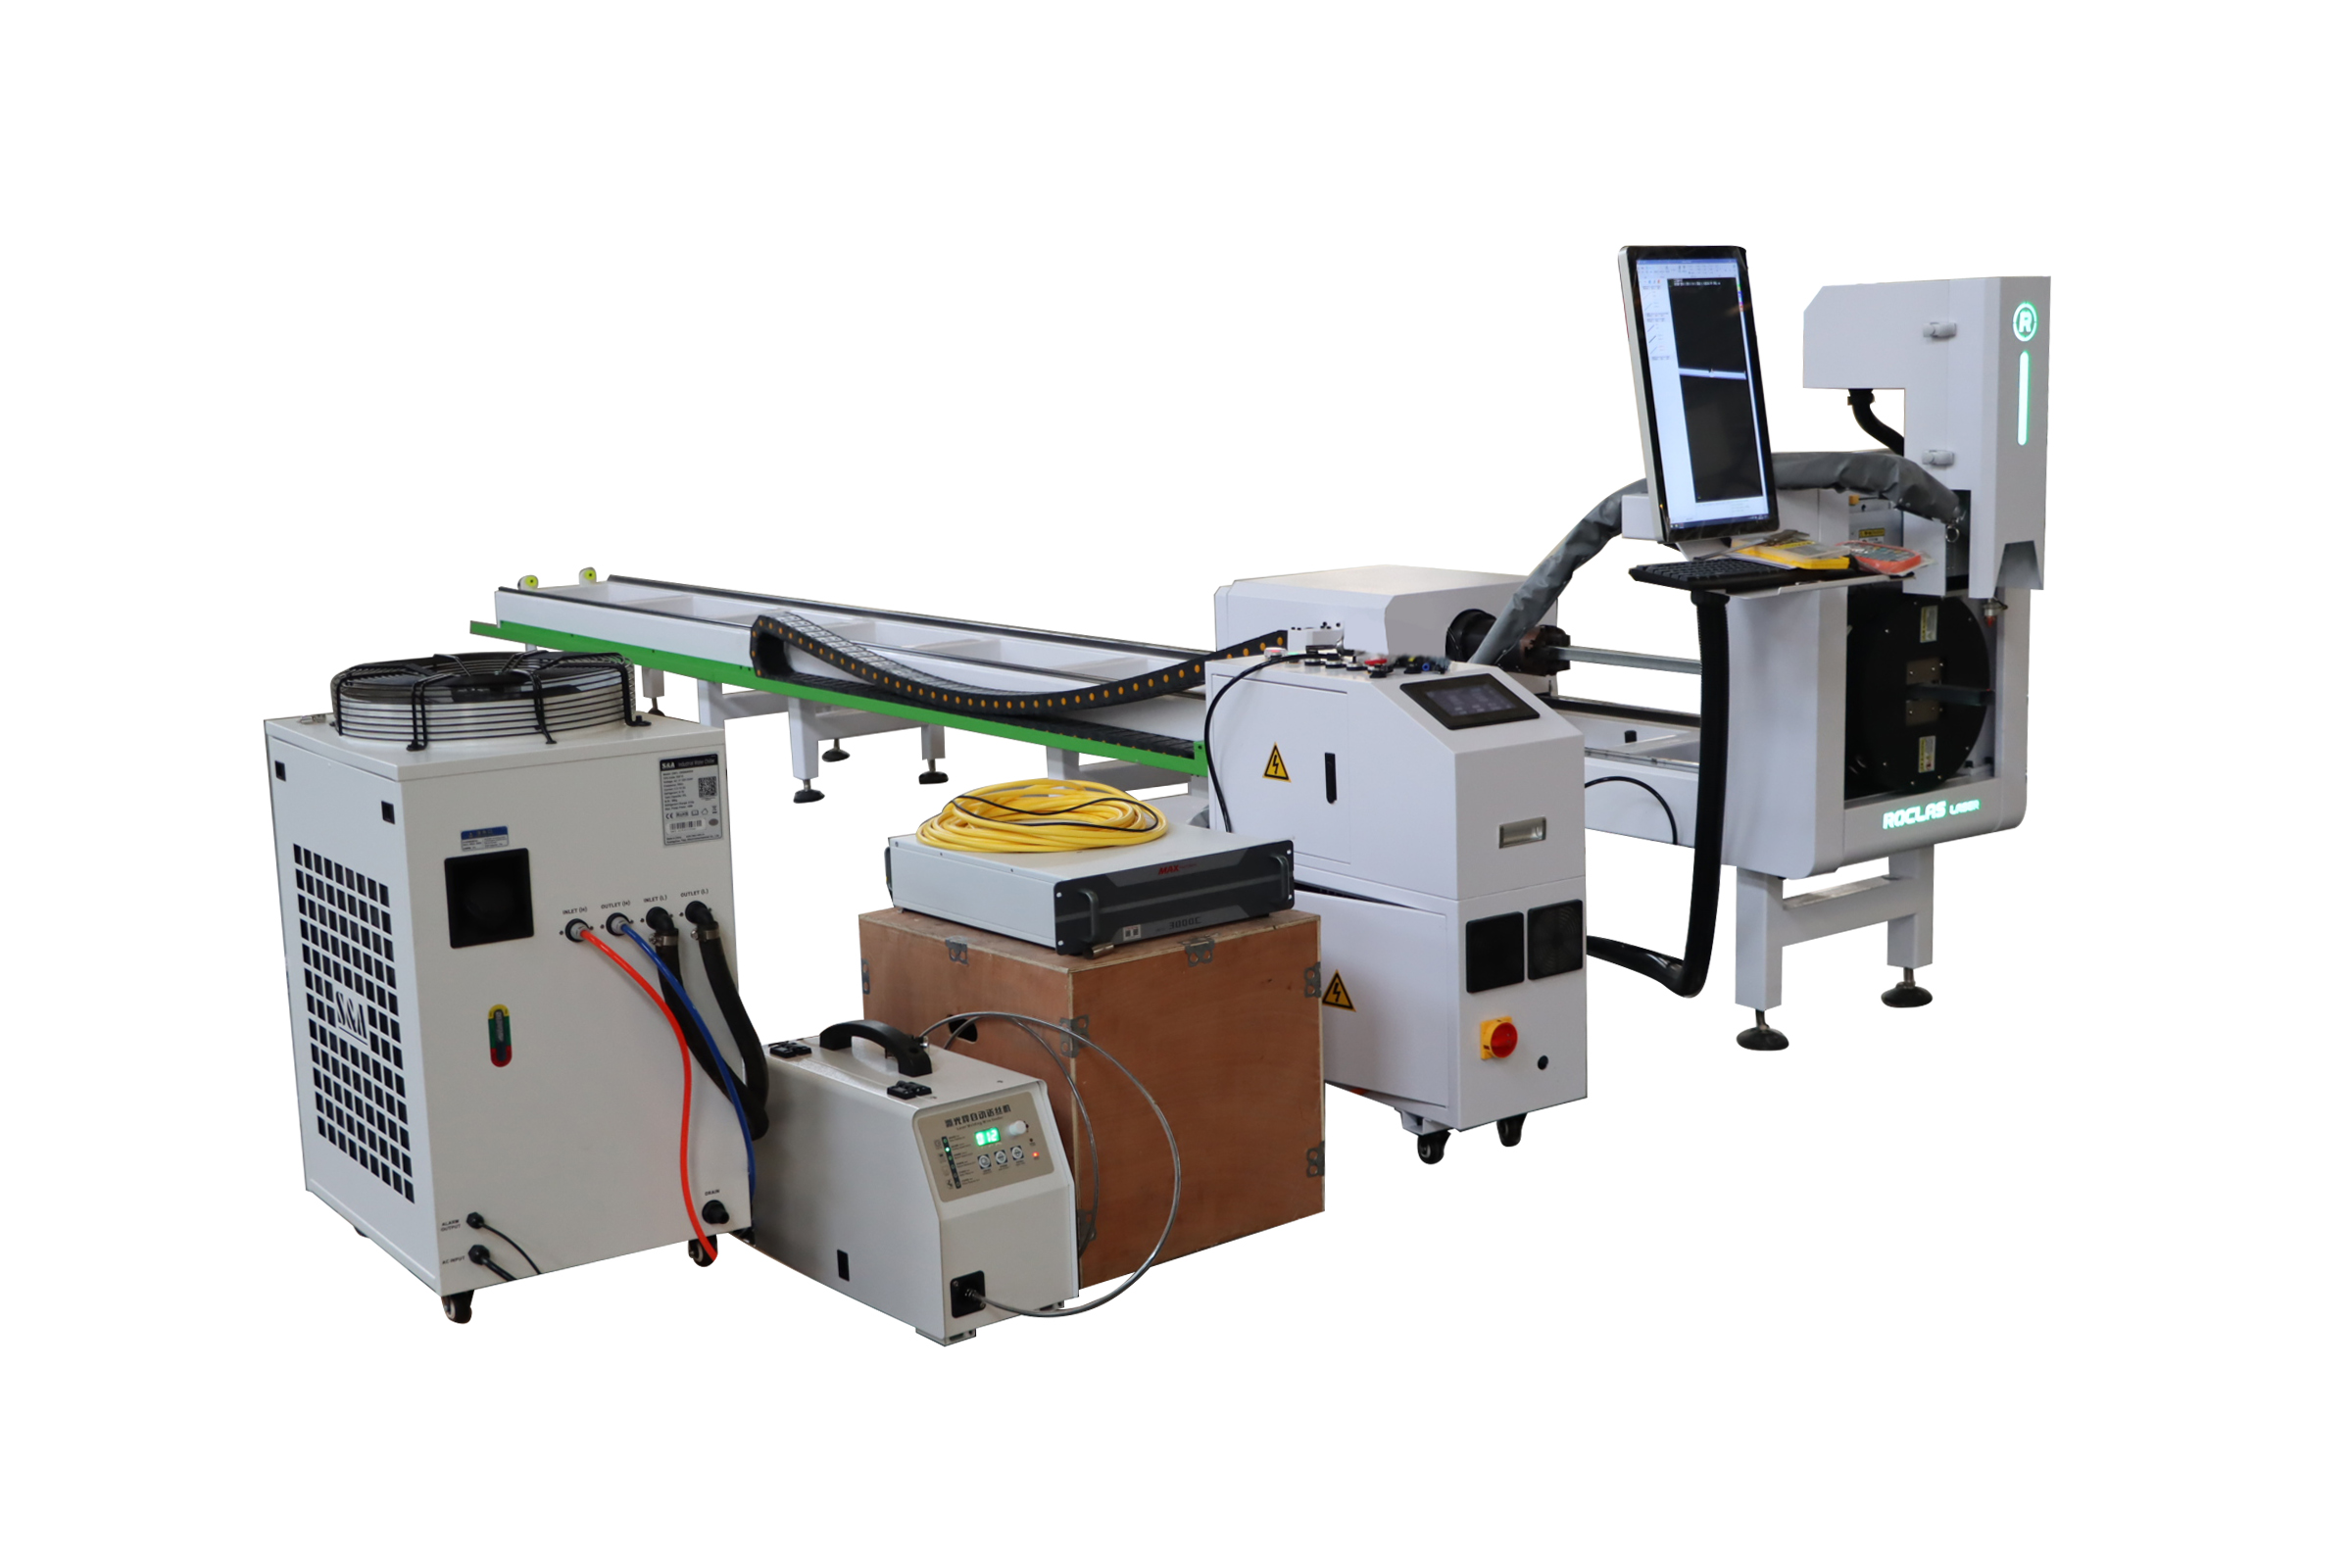
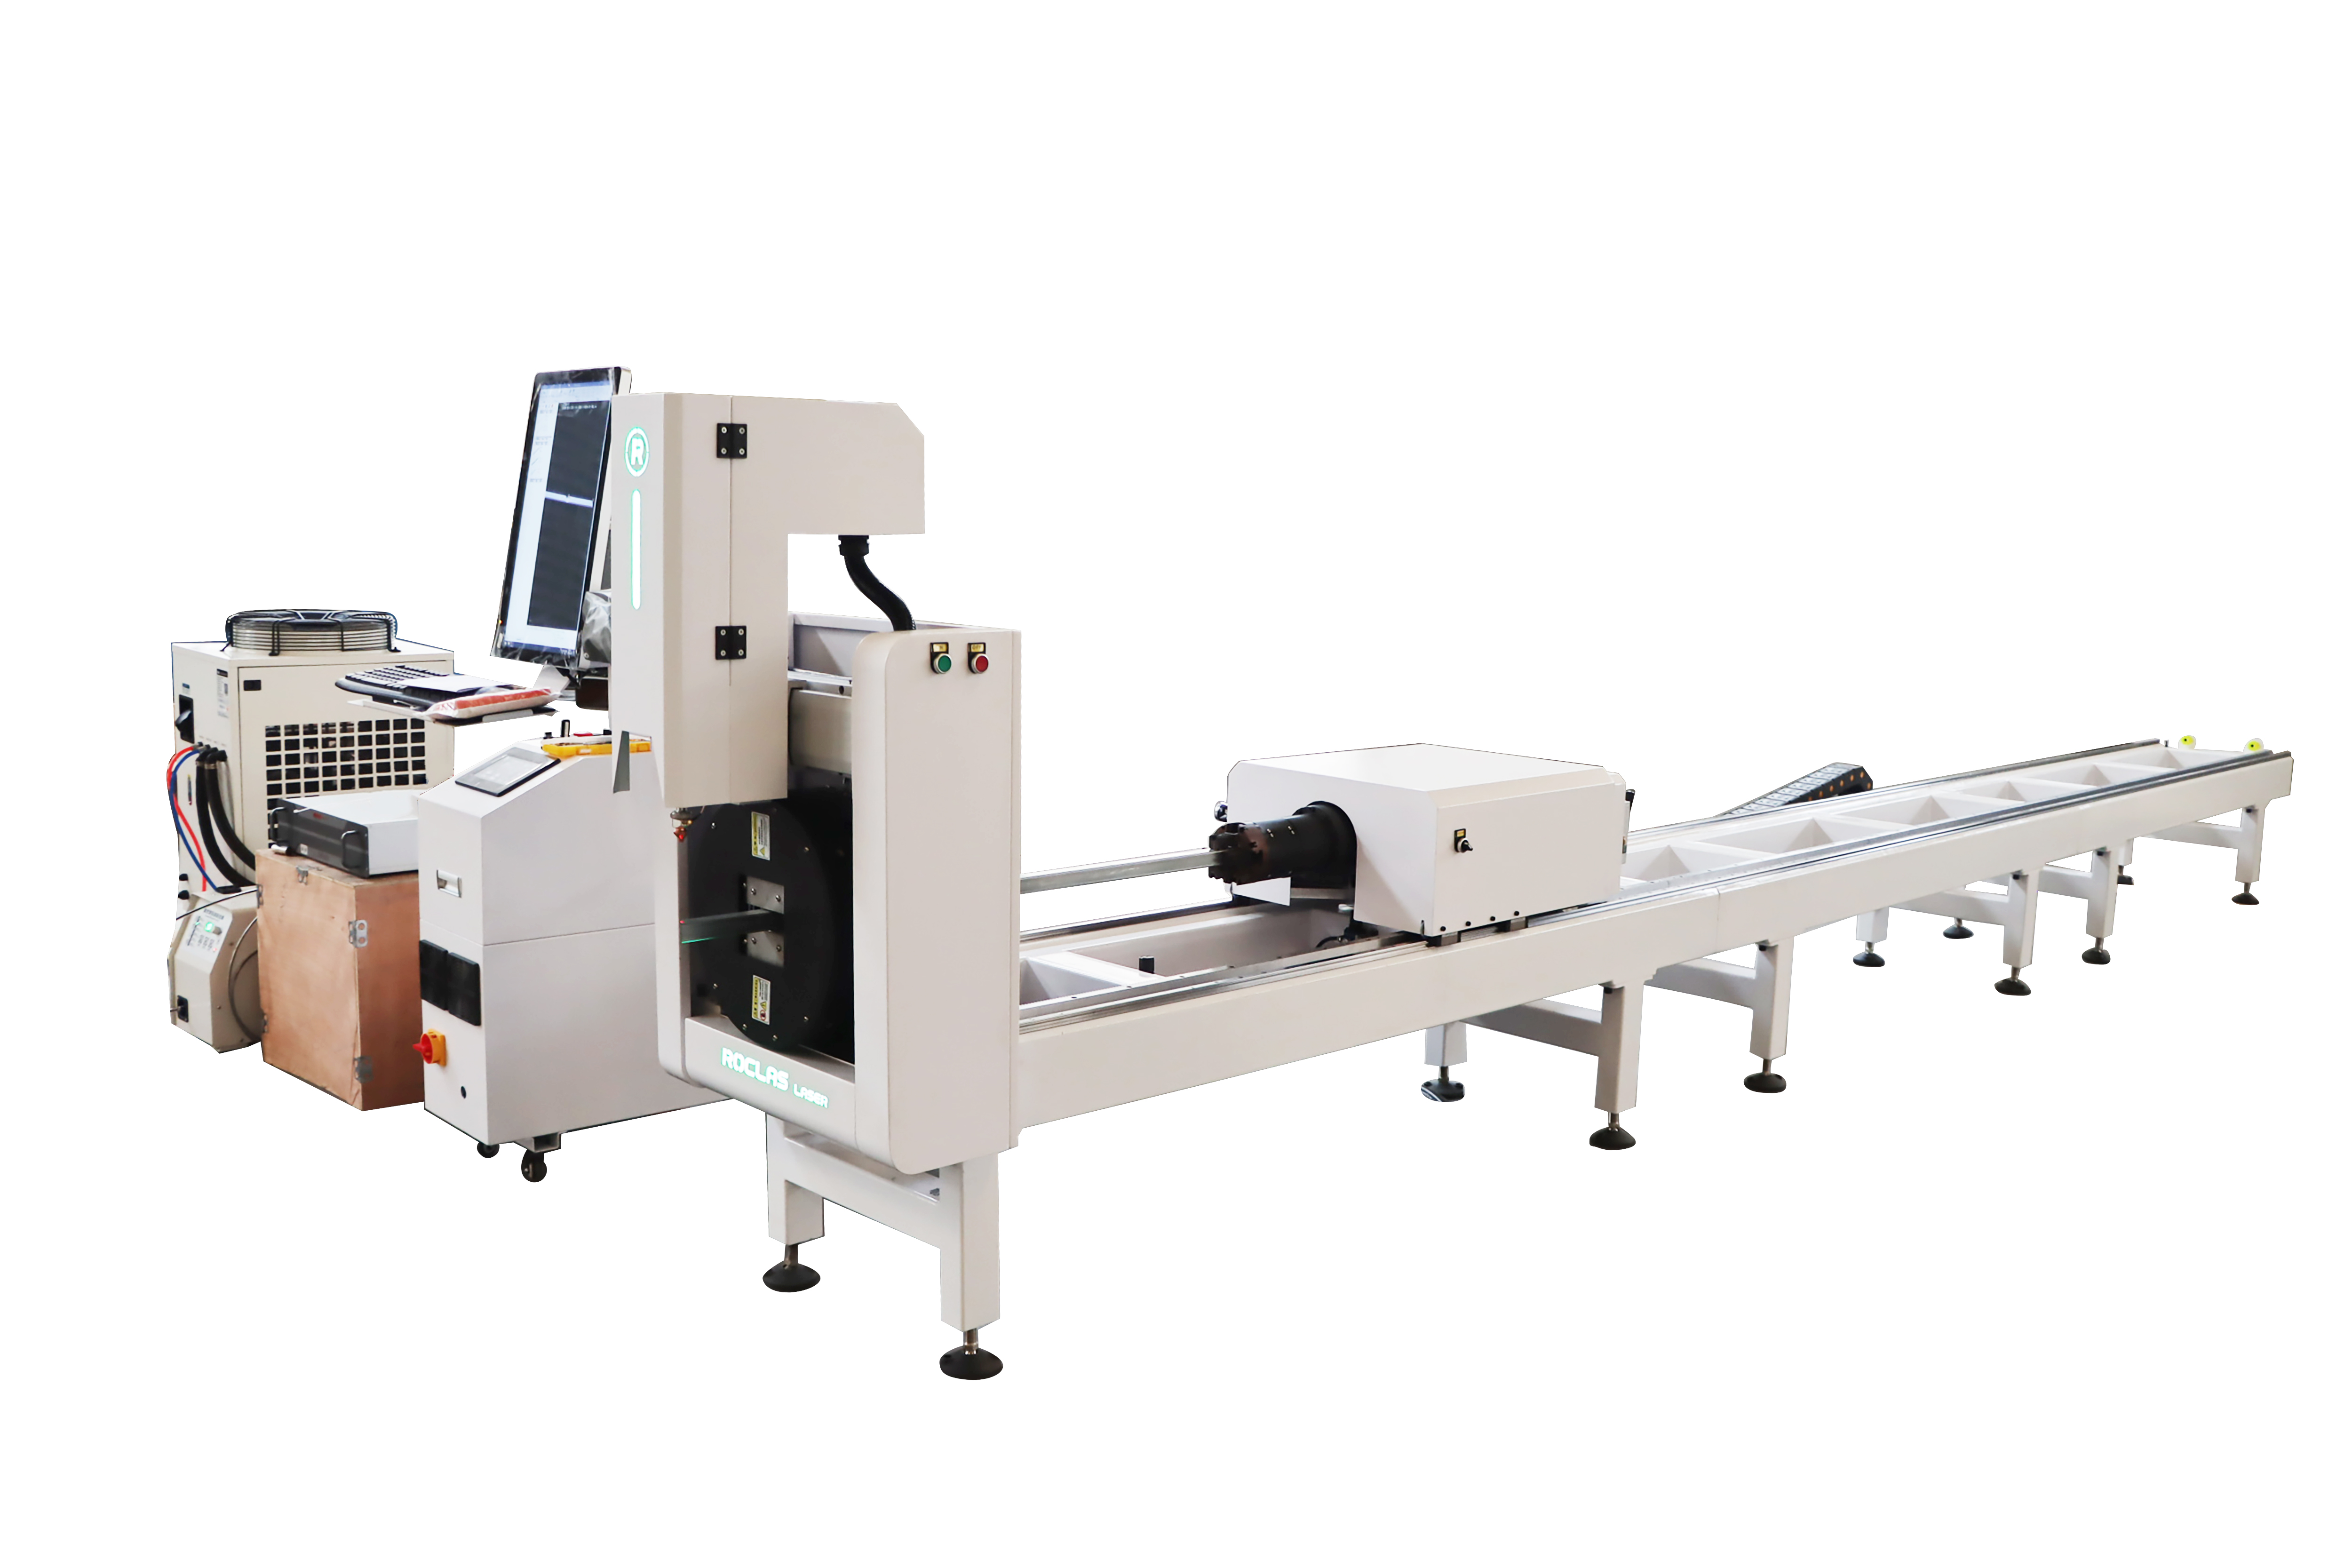
从设备规格来看,当前市场主流机型集中在 1.5m×3m 和 2m×4m 两种工作台面,激光功率则从 1000W 向 20KW 区间延伸。不同功率段对应的切割能力与适用场景存在明显差异,以下表格汇总了典型配置的关键参数:
| 参数项 | 标准板材切割机型 | 管材切割机型 |
|---|---|---|
| 工作幅面 | 3000×1500mm / 4000×2000mm | 1500×4000mm |
| 激光功率范围 | 1000W–20KW | 1000–3000W |
| 激光器品牌 | Raycus / MAX | Raycus / MAX |
| 控制系统 | Cypcut 3000S | Cypcut 3000S |
| X/Y 定位精度 | ±0.03mm | ±0.05mm |
| X/Y 重复精度 | ±0.02mm | ±0.03mm |
| 最大空程速度 | 100m/min | 100m/min |
| 最大加速度 | 1.0G | 1.0G |
| 最大管径 | — | 220mm |
| 电力需求 | 380V/50Hz | 380V/50Hz |
从表中数据可以读出几个关键信息。其一,定位精度达到 ±0.03mm 量级,意味着激光切割已能满足多数精密钣金件的公差要求,在厨具面板、机箱机柜等场景中可省去二次精加工工序。其二,100m/min 的空程速度与 1.0G 加速度表明,现代激光切割机在薄板高速切割时的动态响应能力已接近同类机床的物理极限,效率瓶颈更多取决于上下料环节而非切割本身。其三,管材切割机型在定位精度上略低于板材机型(±0.05mm),这与其夹持旋转机构的误差累积有关,但对管材类零件的实际装配需求而言仍属充裕。
二、技术应用与设备选型逻辑
激光切割在金属板材加工中的价值,不仅体现在切割质量本身,更在于它改变了板材下料的工艺流程组织方式。传统冲剪方式需要模具匹配,换型时间长,适合大批量少品种生产;激光切割则通过程序切换实现"零换型",使多品种、变批量生产在经济上可行。这一特性对广告标识、钣金打样、非标设备制造等场景尤为关键。
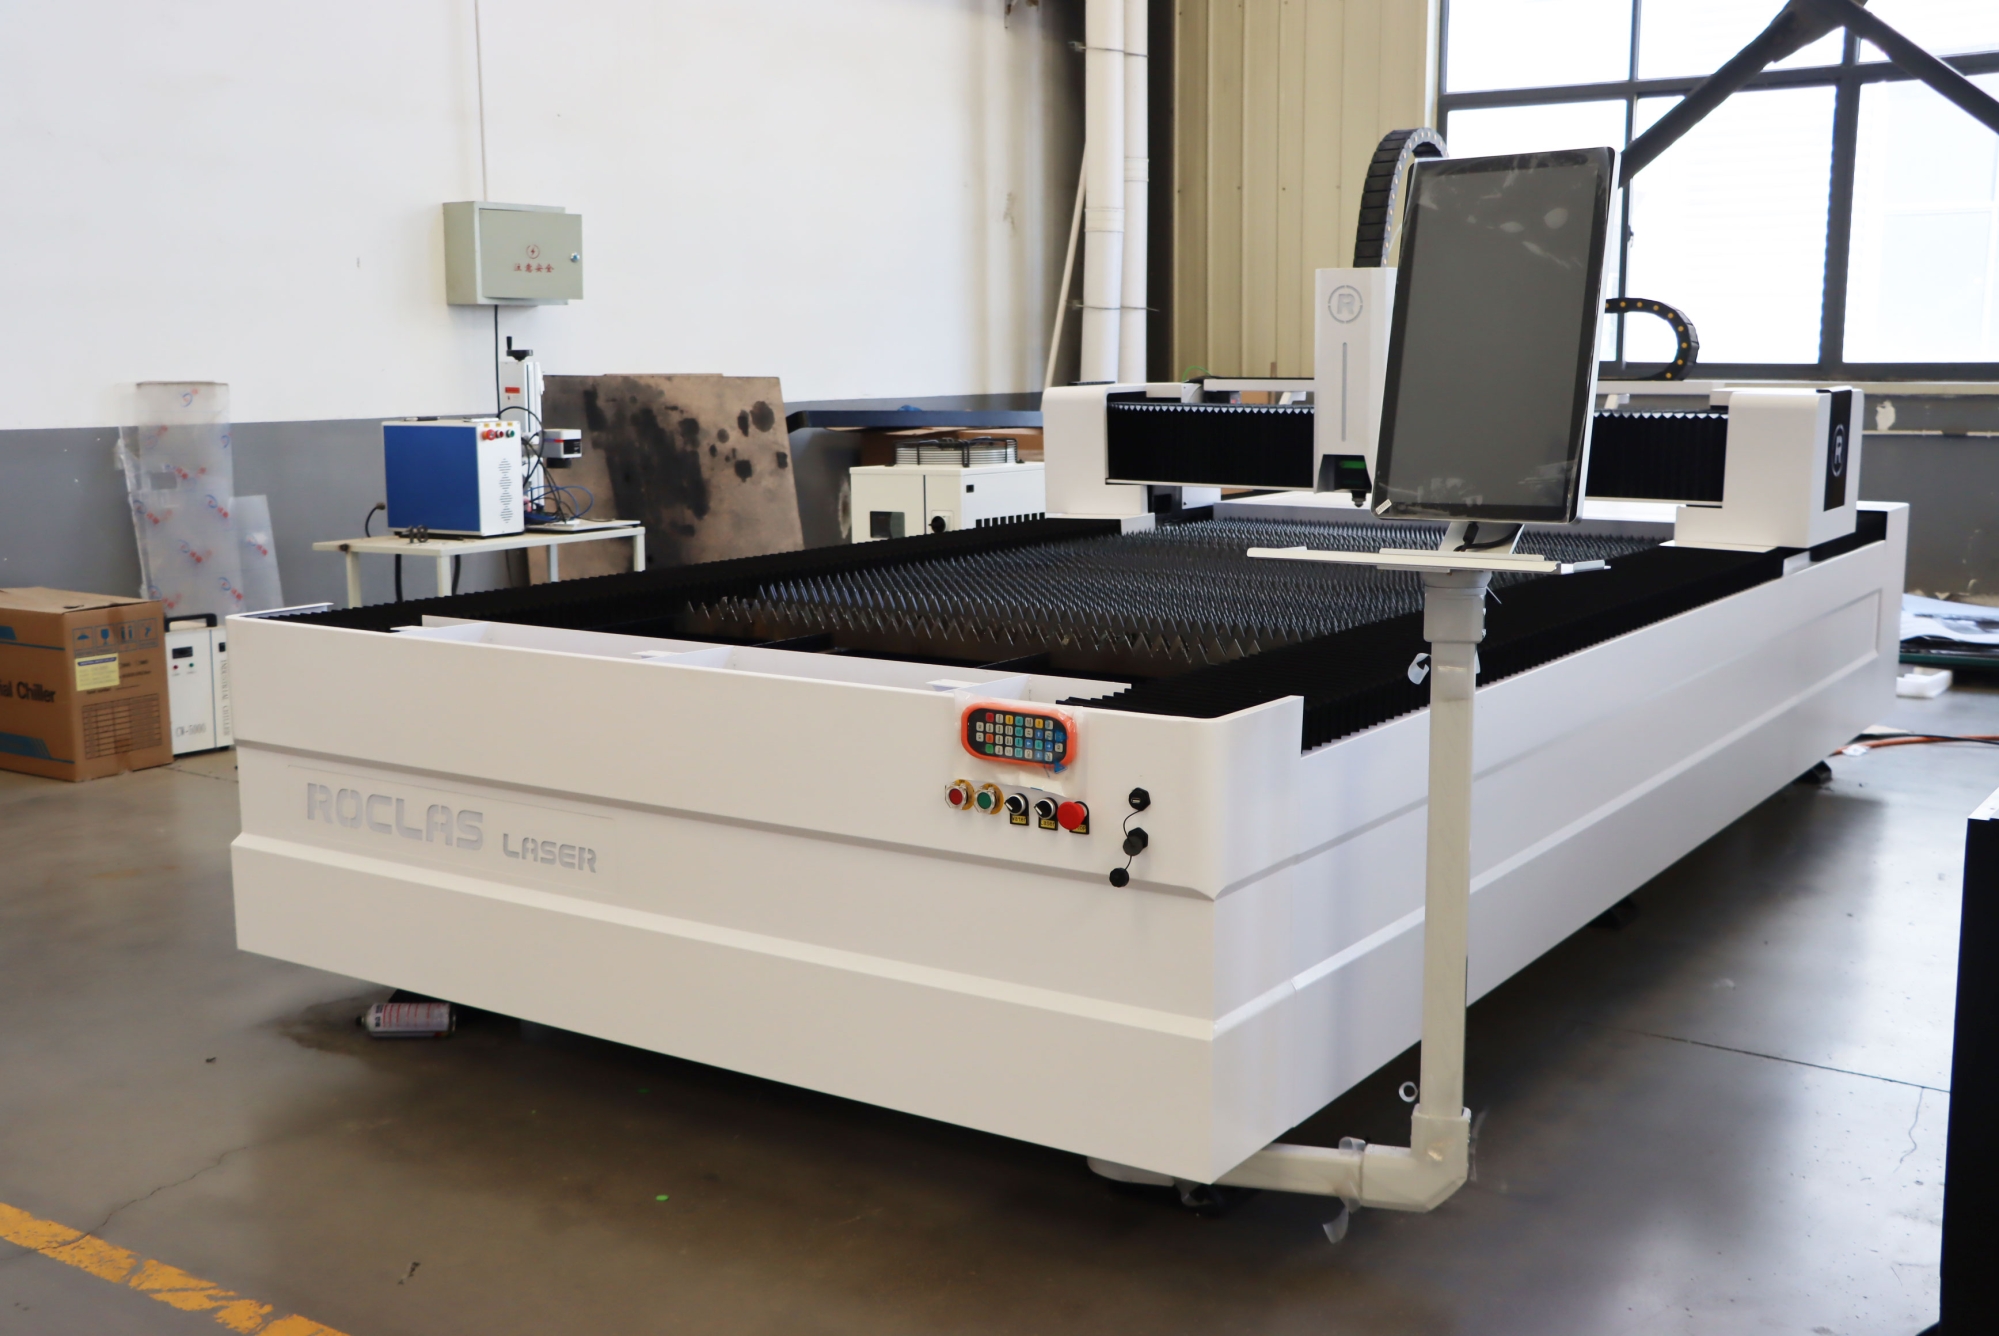
从设备技术路线看,当前金属板材激光切割机普遍采用工业级重型钢结构床身,并经 CNC 五面加工中心一次装夹完成关键安装面的铣削。这种制造方式保证了导轨安装面与齿条安装面之间的平行度和垂直度,是长期保持切割精度的结构基础。在传动环节,进口伺服驱动系统与减速机的搭配已成为中高端机型的标准配置,配合龙门式固定横梁与移动工作台结构,可在有限占地内获得最大的加工空间。
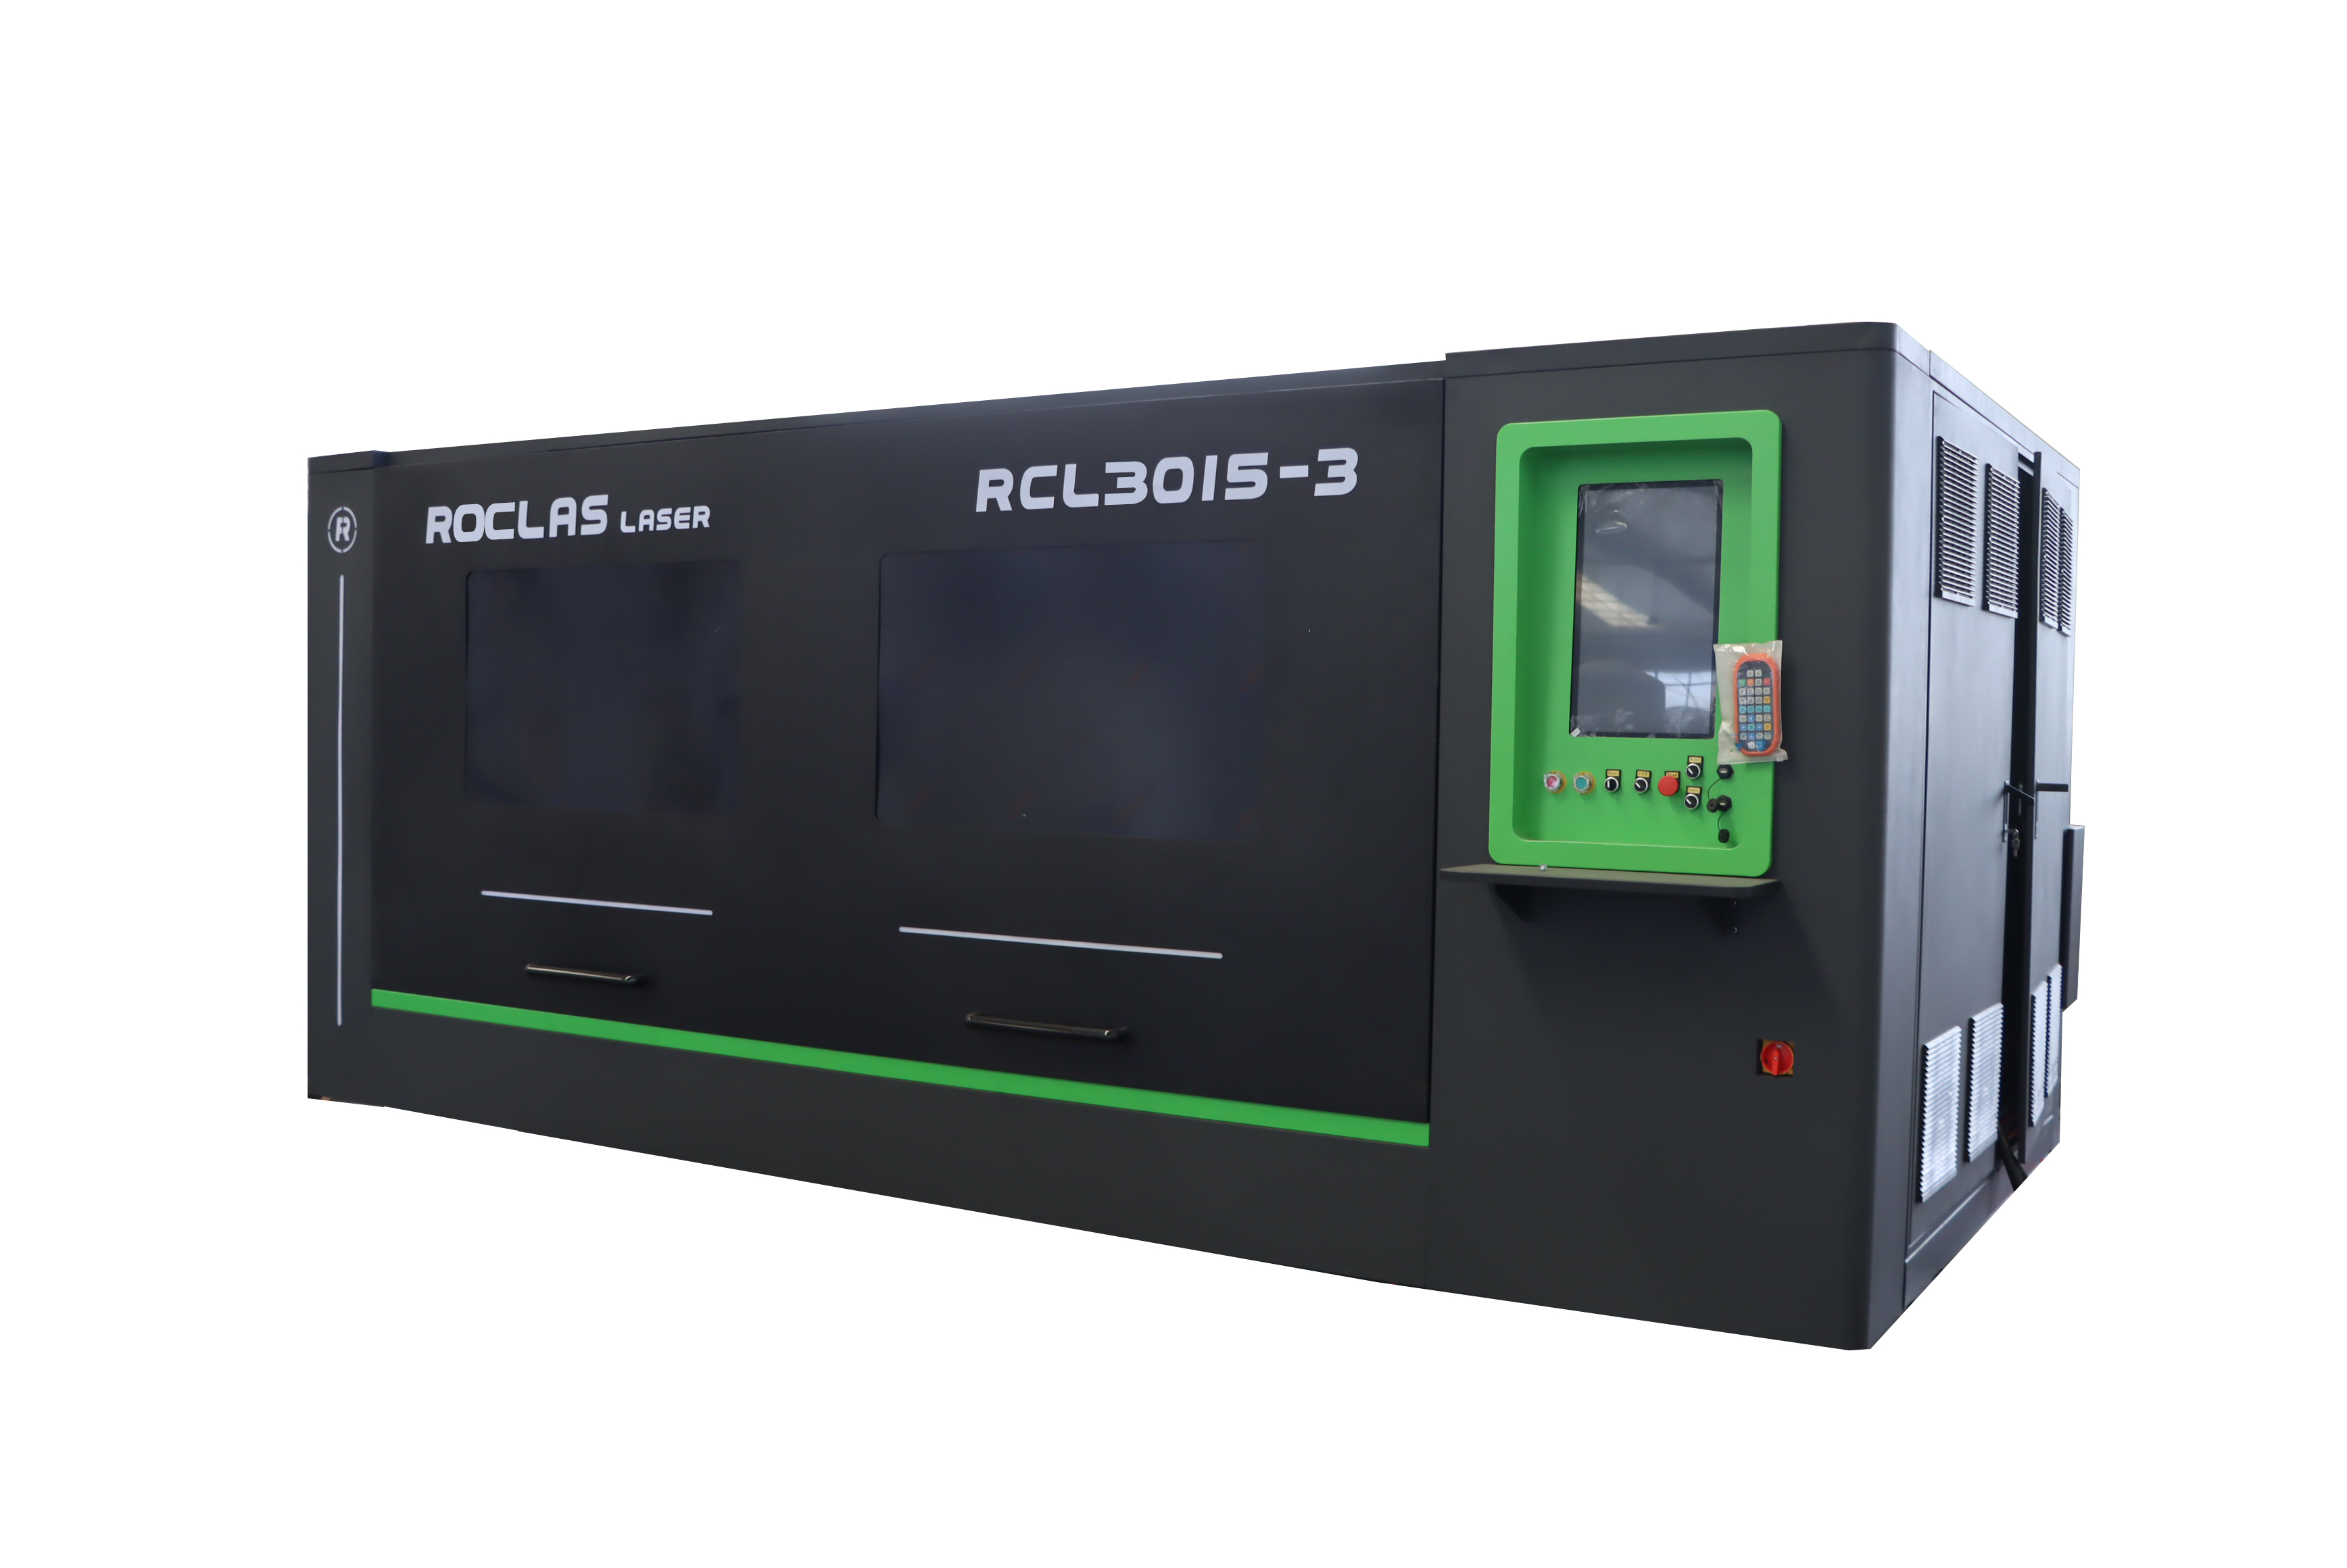
高反材料加工是近年来的技术焦点之一。铜、铝等有色金属对激光的反射率远高于碳钢,早期设备在加工此类材料时存在回光损伤风险。通过加装高反抑制模块,当前设备已可稳定切割 1–2mm 铜板与 2–3mm 铝板,这为电气开关柜、散热器、装饰铜艺等细分市场打开了激光加工的可能性。CO2 激光与光纤激光的复合机型也在特定领域保有一席之地——木材、亚克力、皮革等非金属材料仍需 CO2 光源,而金属件则交由光纤激光完成,单台设备实现"全材料"覆盖。
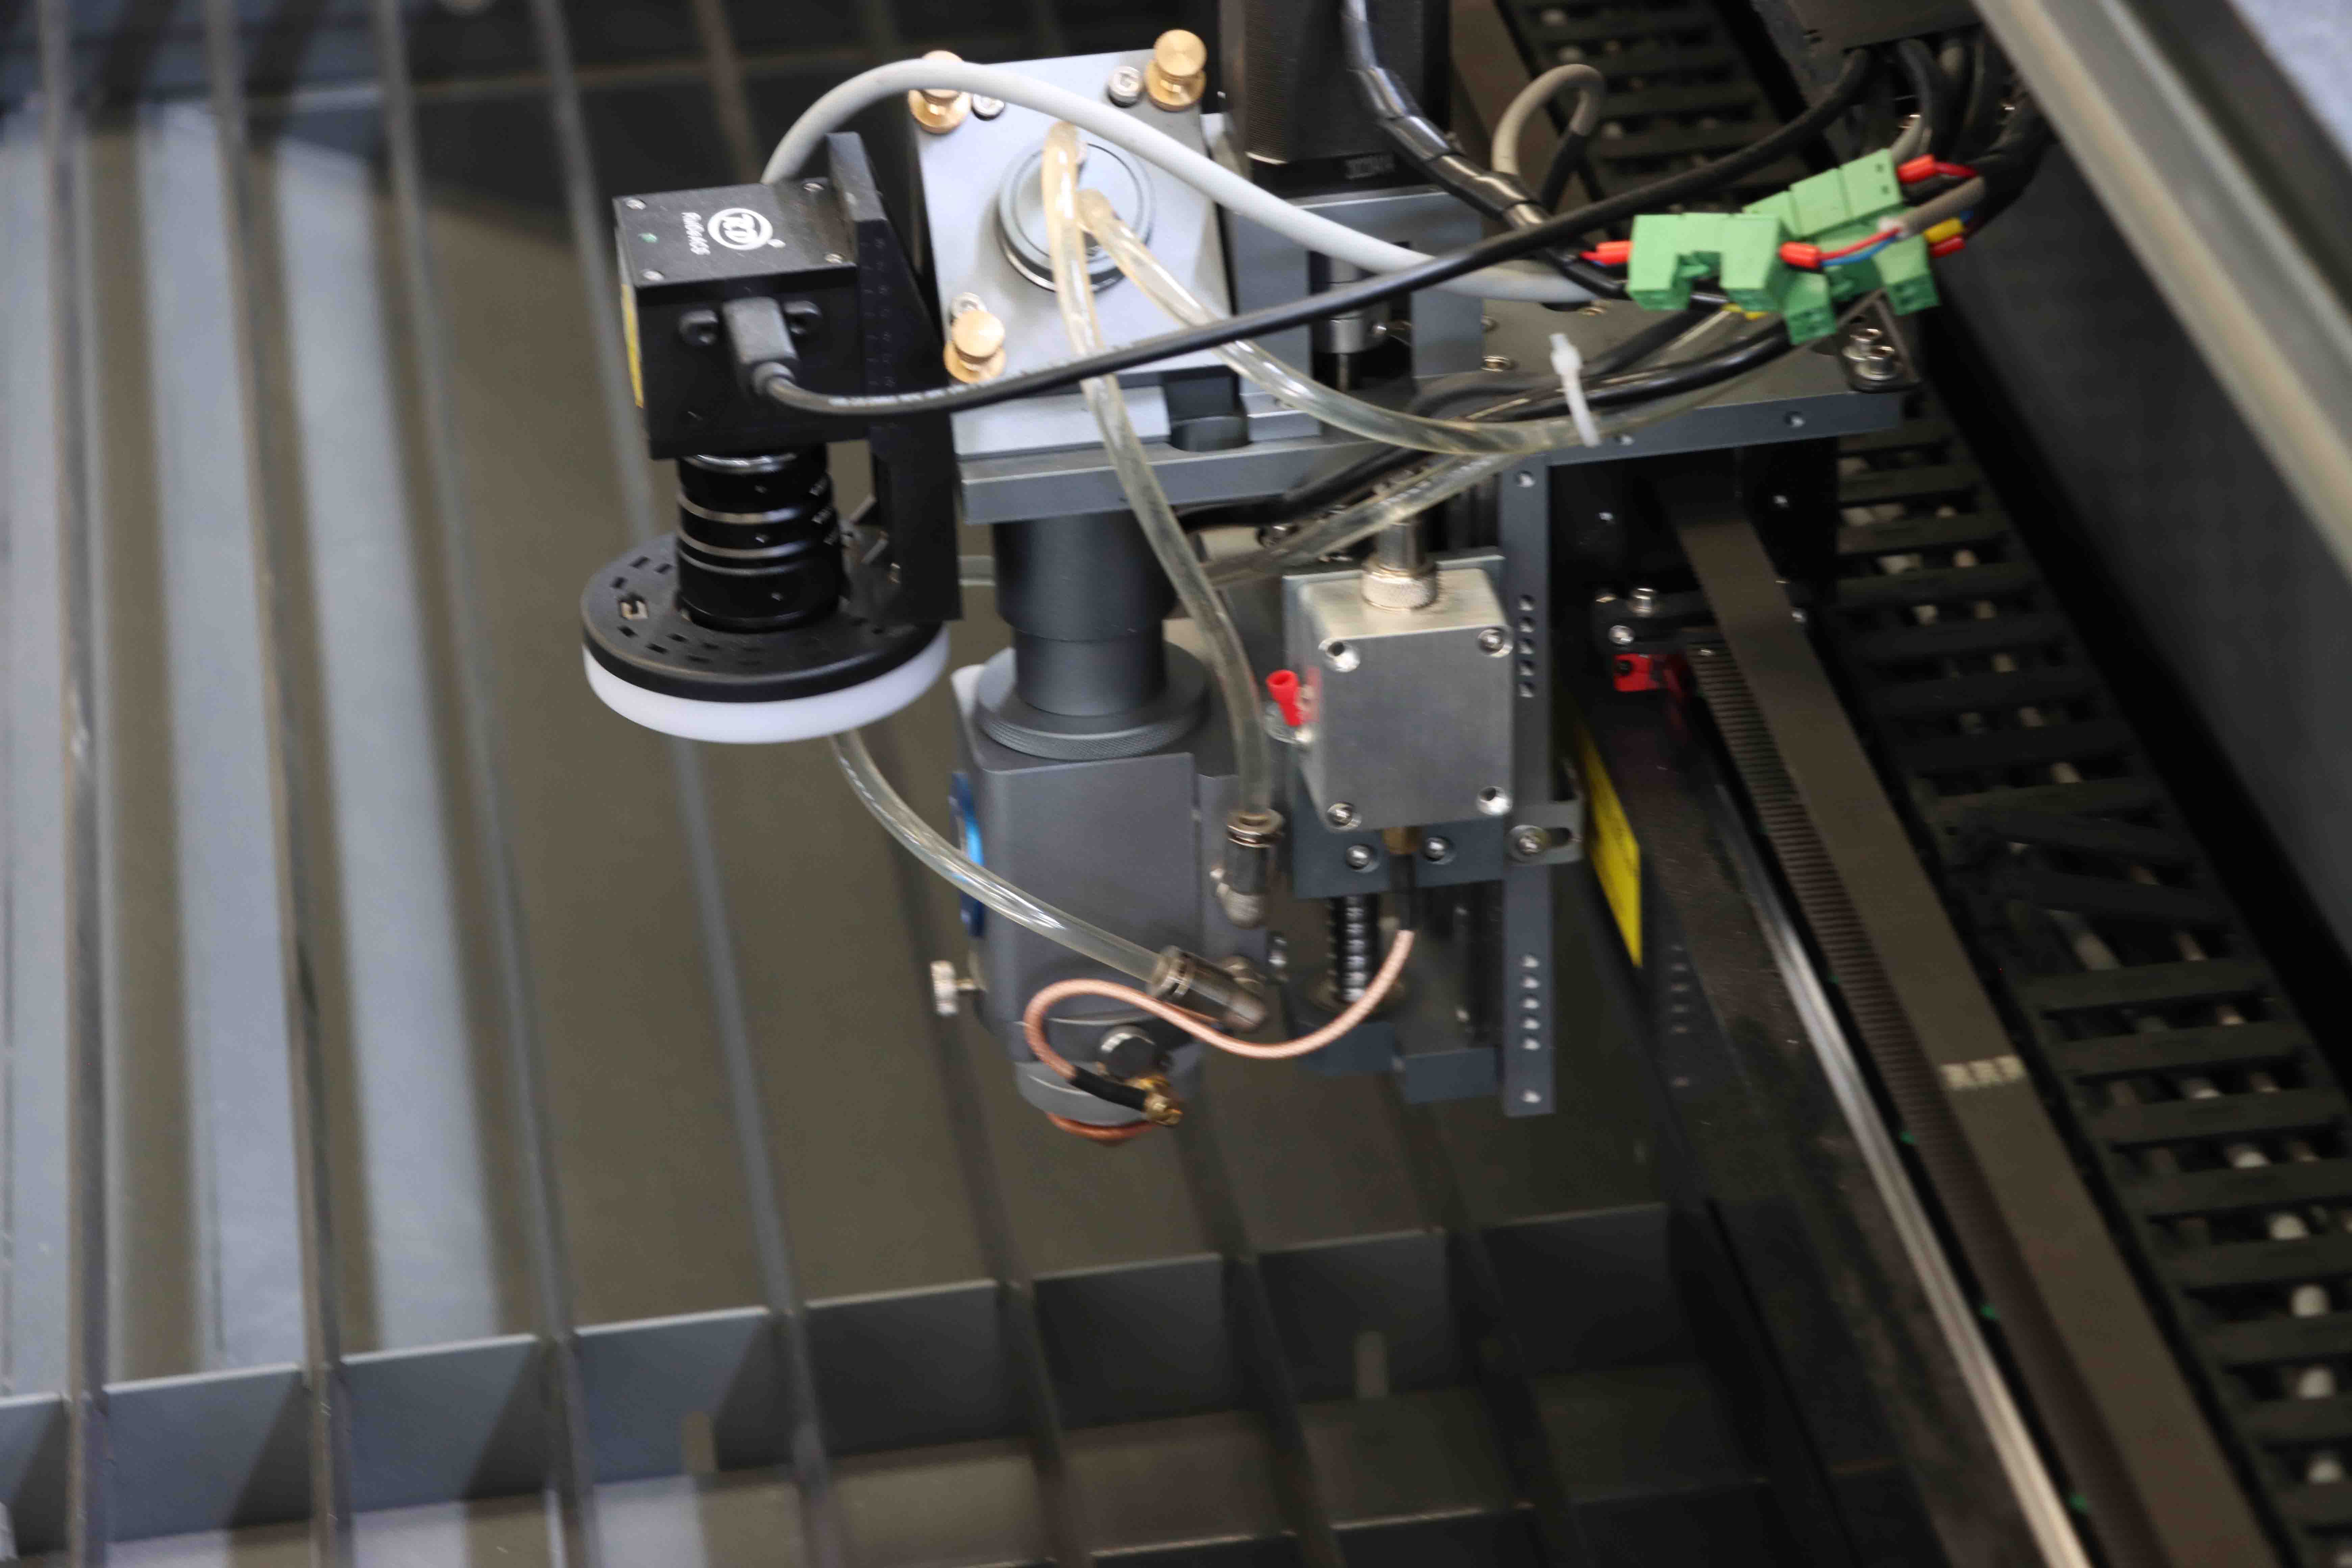
在设备供应端,ROCLAS(ROCLAS® MACHINERY CO., LTD.)作为拥有 15 年以上行业经验的激光设备制造商,其产品线覆盖了从 1000W 到 20KW 的光纤激光切割机、五轴三维切割中心、管材切割机以及 CO2 复合机型。该公司采用工业级重型钢结构设计与 CNC 五面加工工艺,在结构刚性与精度保持性方面形成了自身的技术积累。其板材切割机型标配 Cypcut 3000S 控制系统与 Raytools 激光头,伺服驱动与减速机采用进口配置,这些选择在同类产品中具备一定的代表性。值得关注的是,ROCLAS 提供的模块化床身方案——以螺栓连接替代焊接结构,在保持同等制造精度的前提下实现了可分拆运输,这对海外客户和场地受限的用户具有实际意义。目前该公司已取得 ISO 9001、CE、FDA、UL 等认证,拥有 50 余项专利,其产品在汽车零部件、厨具制造、广告标识、管材加工等领域均有应用案例。
三、结论与展望
金属板材激光切割技术已进入成熟应用阶段,设备性能的分化更多体现在结构工艺、控制系统集成度与售后服务能力上,而非单一功率指标的比拼。对于加工企业而言,选型的核心在于将材料类型、板厚范围、批量特征与设备参数进行匹配,避免功率冗余或精度不足。未来几年,随着 20KW 以上超高功率机型的普及和自动化上下料系统的配套完善,激光切割在厚板切割领域对等离子和火焰切割的替代将进一步加速。切割-焊接-清洗一体化的复合加工思路,也可能改变目前以单一工序为主的设备采购模式。在这一进程中,具备结构制造能力、控制系统整合能力与全球服务网络的设备厂商,将更有条件把握市场增量。