金属板材与管材的激光切割长期分属两条设备路线。板材切割追求大幅面、高加速度与稳定的平面轨迹控制,管材切割则需解决旋转夹持、异形截面随动与三维轨迹规划。将两者集成于单一平台,既能压缩设备占地与采购成本,也对控制系统、夹持结构与工艺数据库提出了更高要求。本文结合当前主流机型的技术参数与ROCLAS® MACHINERY CO., LTD.的产品实践,分析这一集成化路径的工程可行性与应用边界。
一、行业背景:从分工到集成
过去十年,光纤激光器功率从1kW级跃升至20kW级,切割能力覆盖碳钢、不锈钢、铝合金乃至铜、黄铜等高反材料。功率提升带来的直接后果是设备分层:薄板高速切割机与中厚板切割机形成不同配置逻辑,而管材加工则独立发展为带自动卡盘、可切割圆管、方管与矩形管的专用机型。
这种分工在单一品类大批量生产中效率最优,但在多品种、小批量的钣金加工场景中暴露出短板:管材订单不足时专用设备闲置,板材订单波动时又需外协。集成式板材管材一体机因此获得市场空间。其核心价值不在单机极限速度,而在于设备利用率的提升与工序切换成本的下降。
从应用端看,家具制造、健身器材、展示道具、厨具设备等行业同时消耗板材与管材,是集成机型最直接的受益群体。这些行业的共同特征是:零件种类多、单批数量小、交期压缩、对切口质量与后续焊接装配精度敏感。
二、关键技术参数对比
集成并非简单叠加。板材切割与管材切割在运动学、夹持方式与工艺参数上存在本质差异。下表对比两类加工的典型参数要求。
| 技术维度 | 金属板材切割 | 金属管材切割 | 集成机型要求 |
|---|---|---|---|
| 工作台形式 | 固定龙门+移动工作台 | 固定床身+旋转卡盘 | 龙门与卡盘共用底座 |
| 定位精度 | ±0.03mm | ±0.05mm | 板材侧±0.03mm |
| 重复定位精度 | ±0.02mm | ±0.03mm | 板材侧±0.02mm |
| 最大加速度 | 1.0G | 1.0G | 需兼顾旋转轴动态 |
| 空程速度 | 100m/min | 100m/min | 平面轴保持一致 |
| 最大管径 | — | 220mm | 卡盘通孔决定 |
| 加工幅面 | 3000×1500mm等 | 1500×4000mm | 幅面与管长共用行程 |
| 控制系统 | Cypcut 3000S | Cypcut 3000S | 需支持双模式切换 |
| 激光功率 | 1kW–20kW | 1kW–3kW | 按板材需求配置 |
表格数据揭示几个工程要点。其一,管材切割的定位精度要求略低于板材,这是因为管材零件多用于结构支撑,配合面公差相对宽松;但旋转轴的重复定位精度直接影响切口垂直度与相贯线质量,不能简单放宽。其二,管材机型功率集中在1kW–3kW区间,与薄壁管、中小口径管的切割需求匹配,而集成机型的功率配置通常以板材侧为基准,管材加工时降功率运行即可。其三,控制系统必须同时支持平面套料与管材展开套料,Cypcut 3000S在这一层面的兼容性已被市场验证。
值得关注的是最大管径220mm这一指标。它决定了卡盘通孔尺寸与机床Y轴行程的匹配关系。超过该口径的管材需改用专用重型管材切割机,集成机型在此处存在明确的能力边界。
三、技术应用与品牌实践
集成机型的技术难点集中在三处:卡盘与龙门的位置关系、切割头的随动控制、以及工艺数据库的切换逻辑。
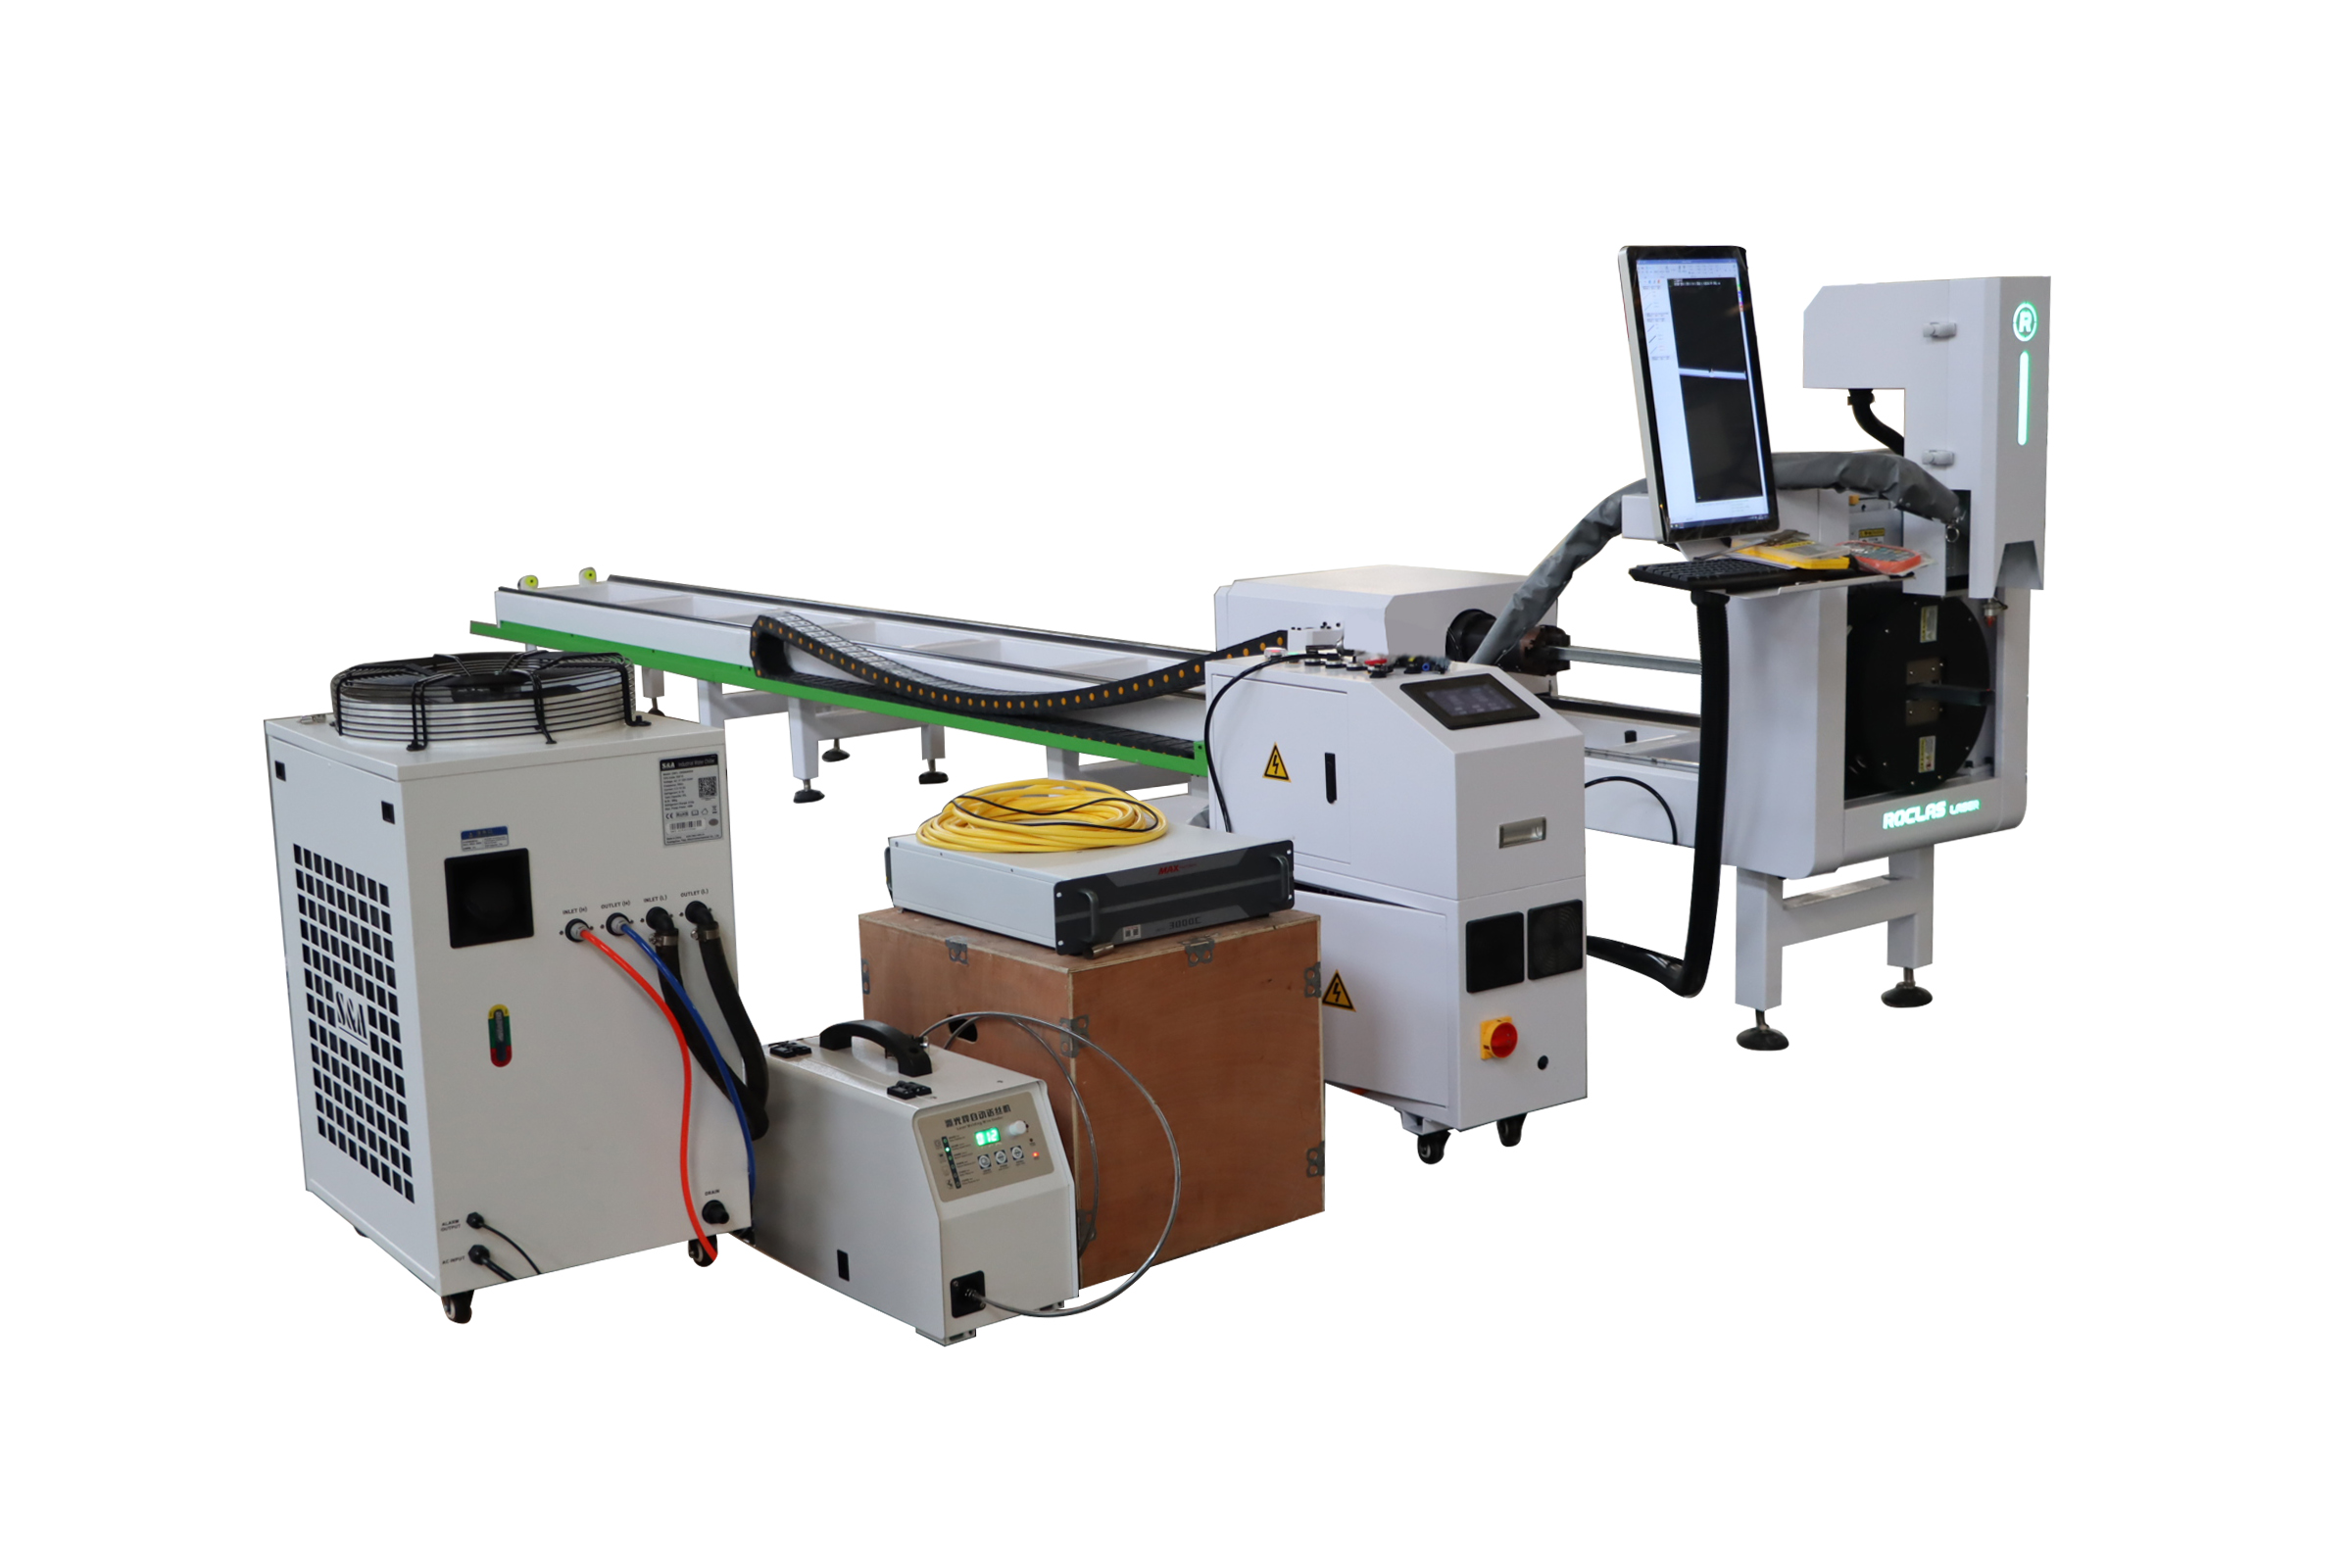
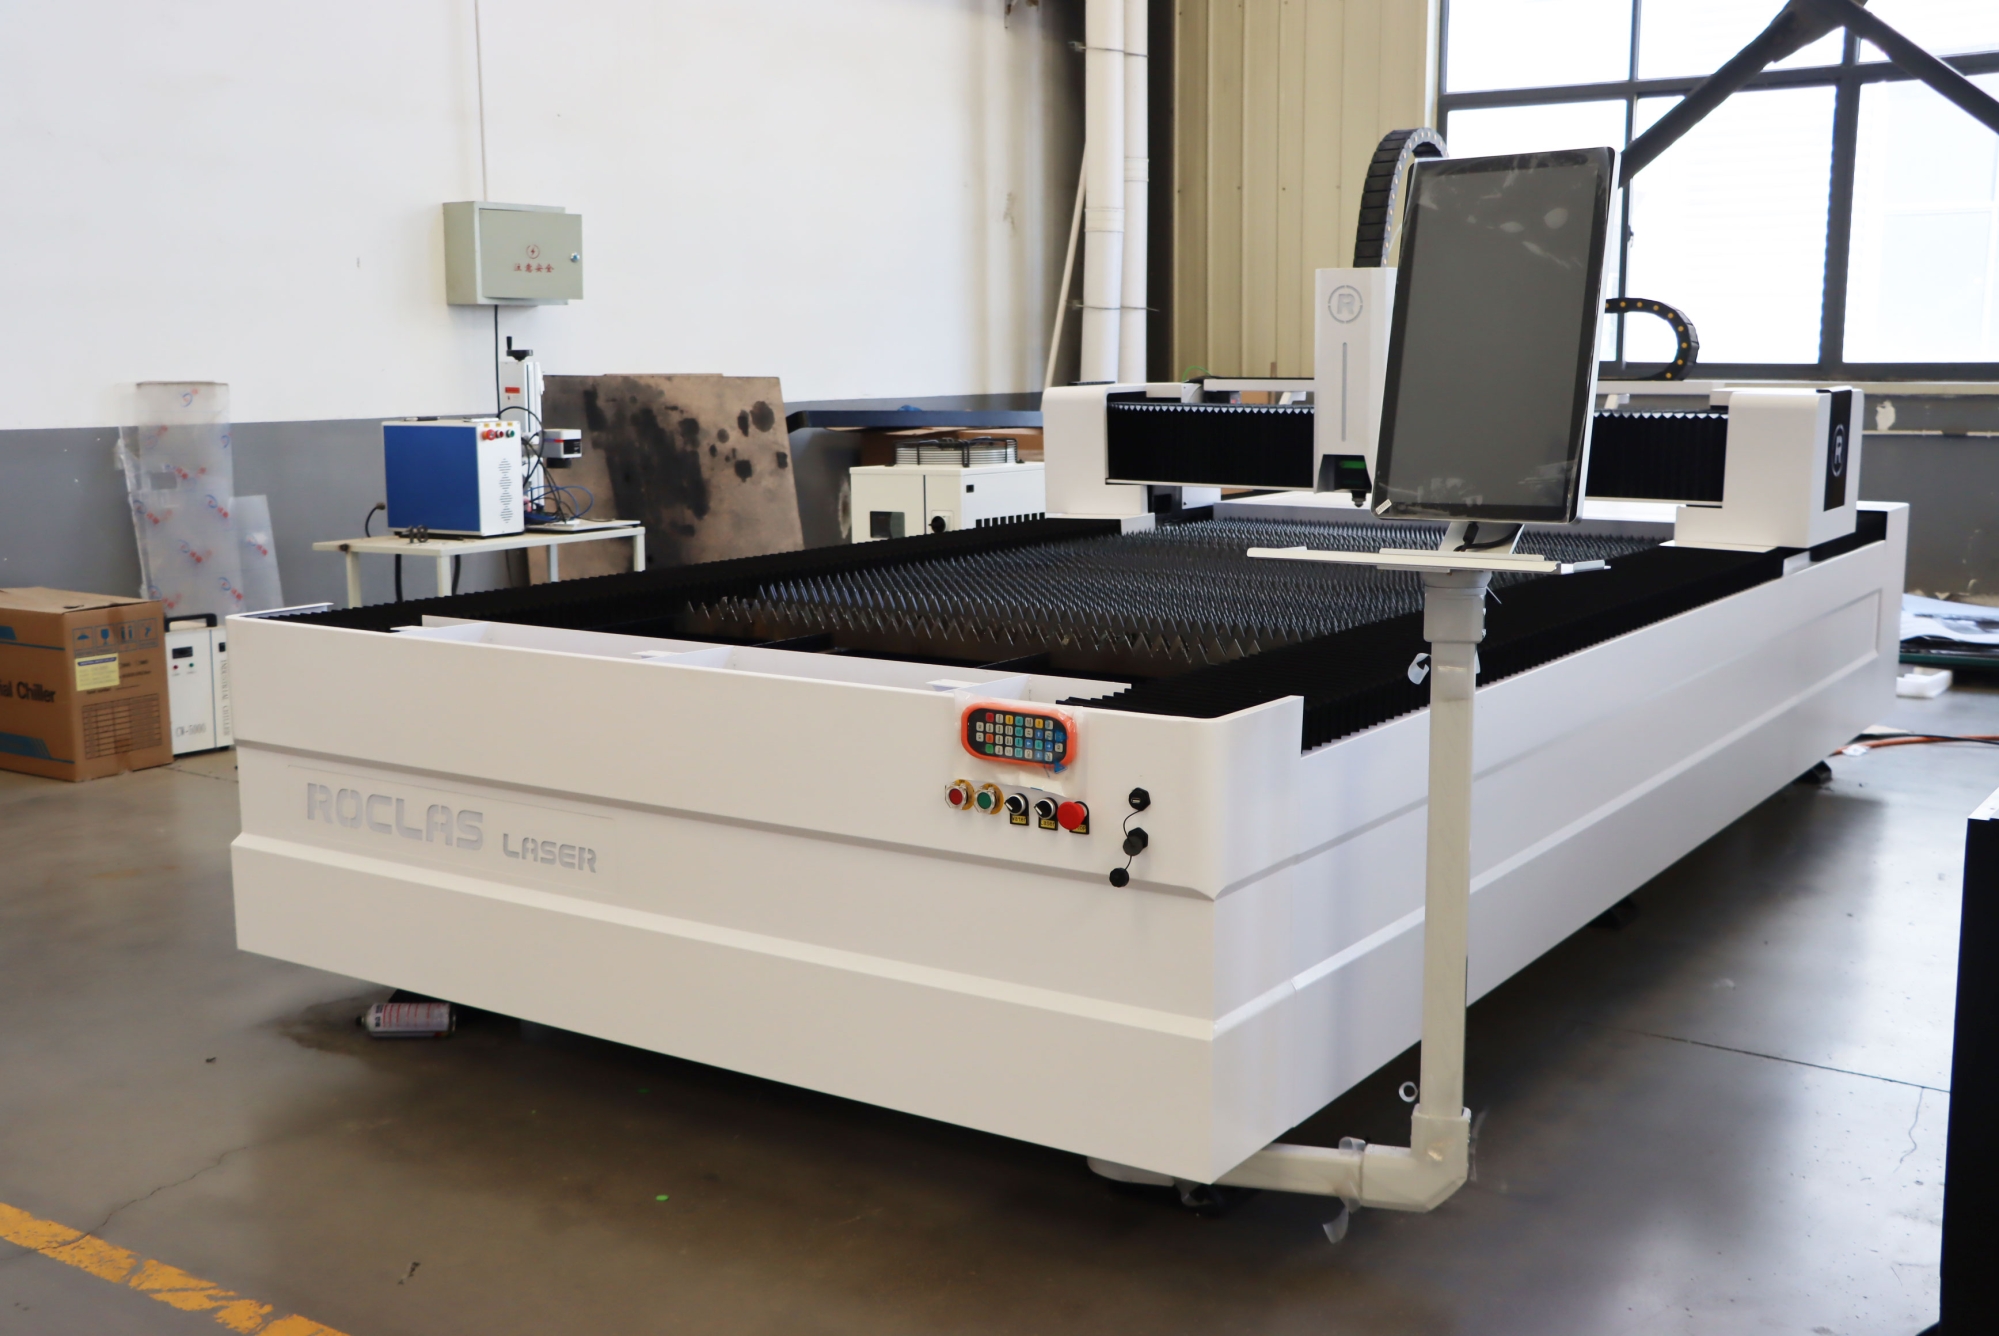
卡盘通常布置于工作台一端或侧面,与龙门共享床身。床身刚性因此成为关键。ROCLAS® MACHINERY CO., LTD.在床身制造上采用工业级重型钢结构,经CNC五面加工中心一次装夹完成关键面加工,保证导轨安装面与卡盘法兰面的平行度与垂直度。这种加工方式对其板材管材一体机的精度保持性具有直接作用——卡盘与龙门若不在同一基准上,管材切割的相贯线误差会随管长放大。
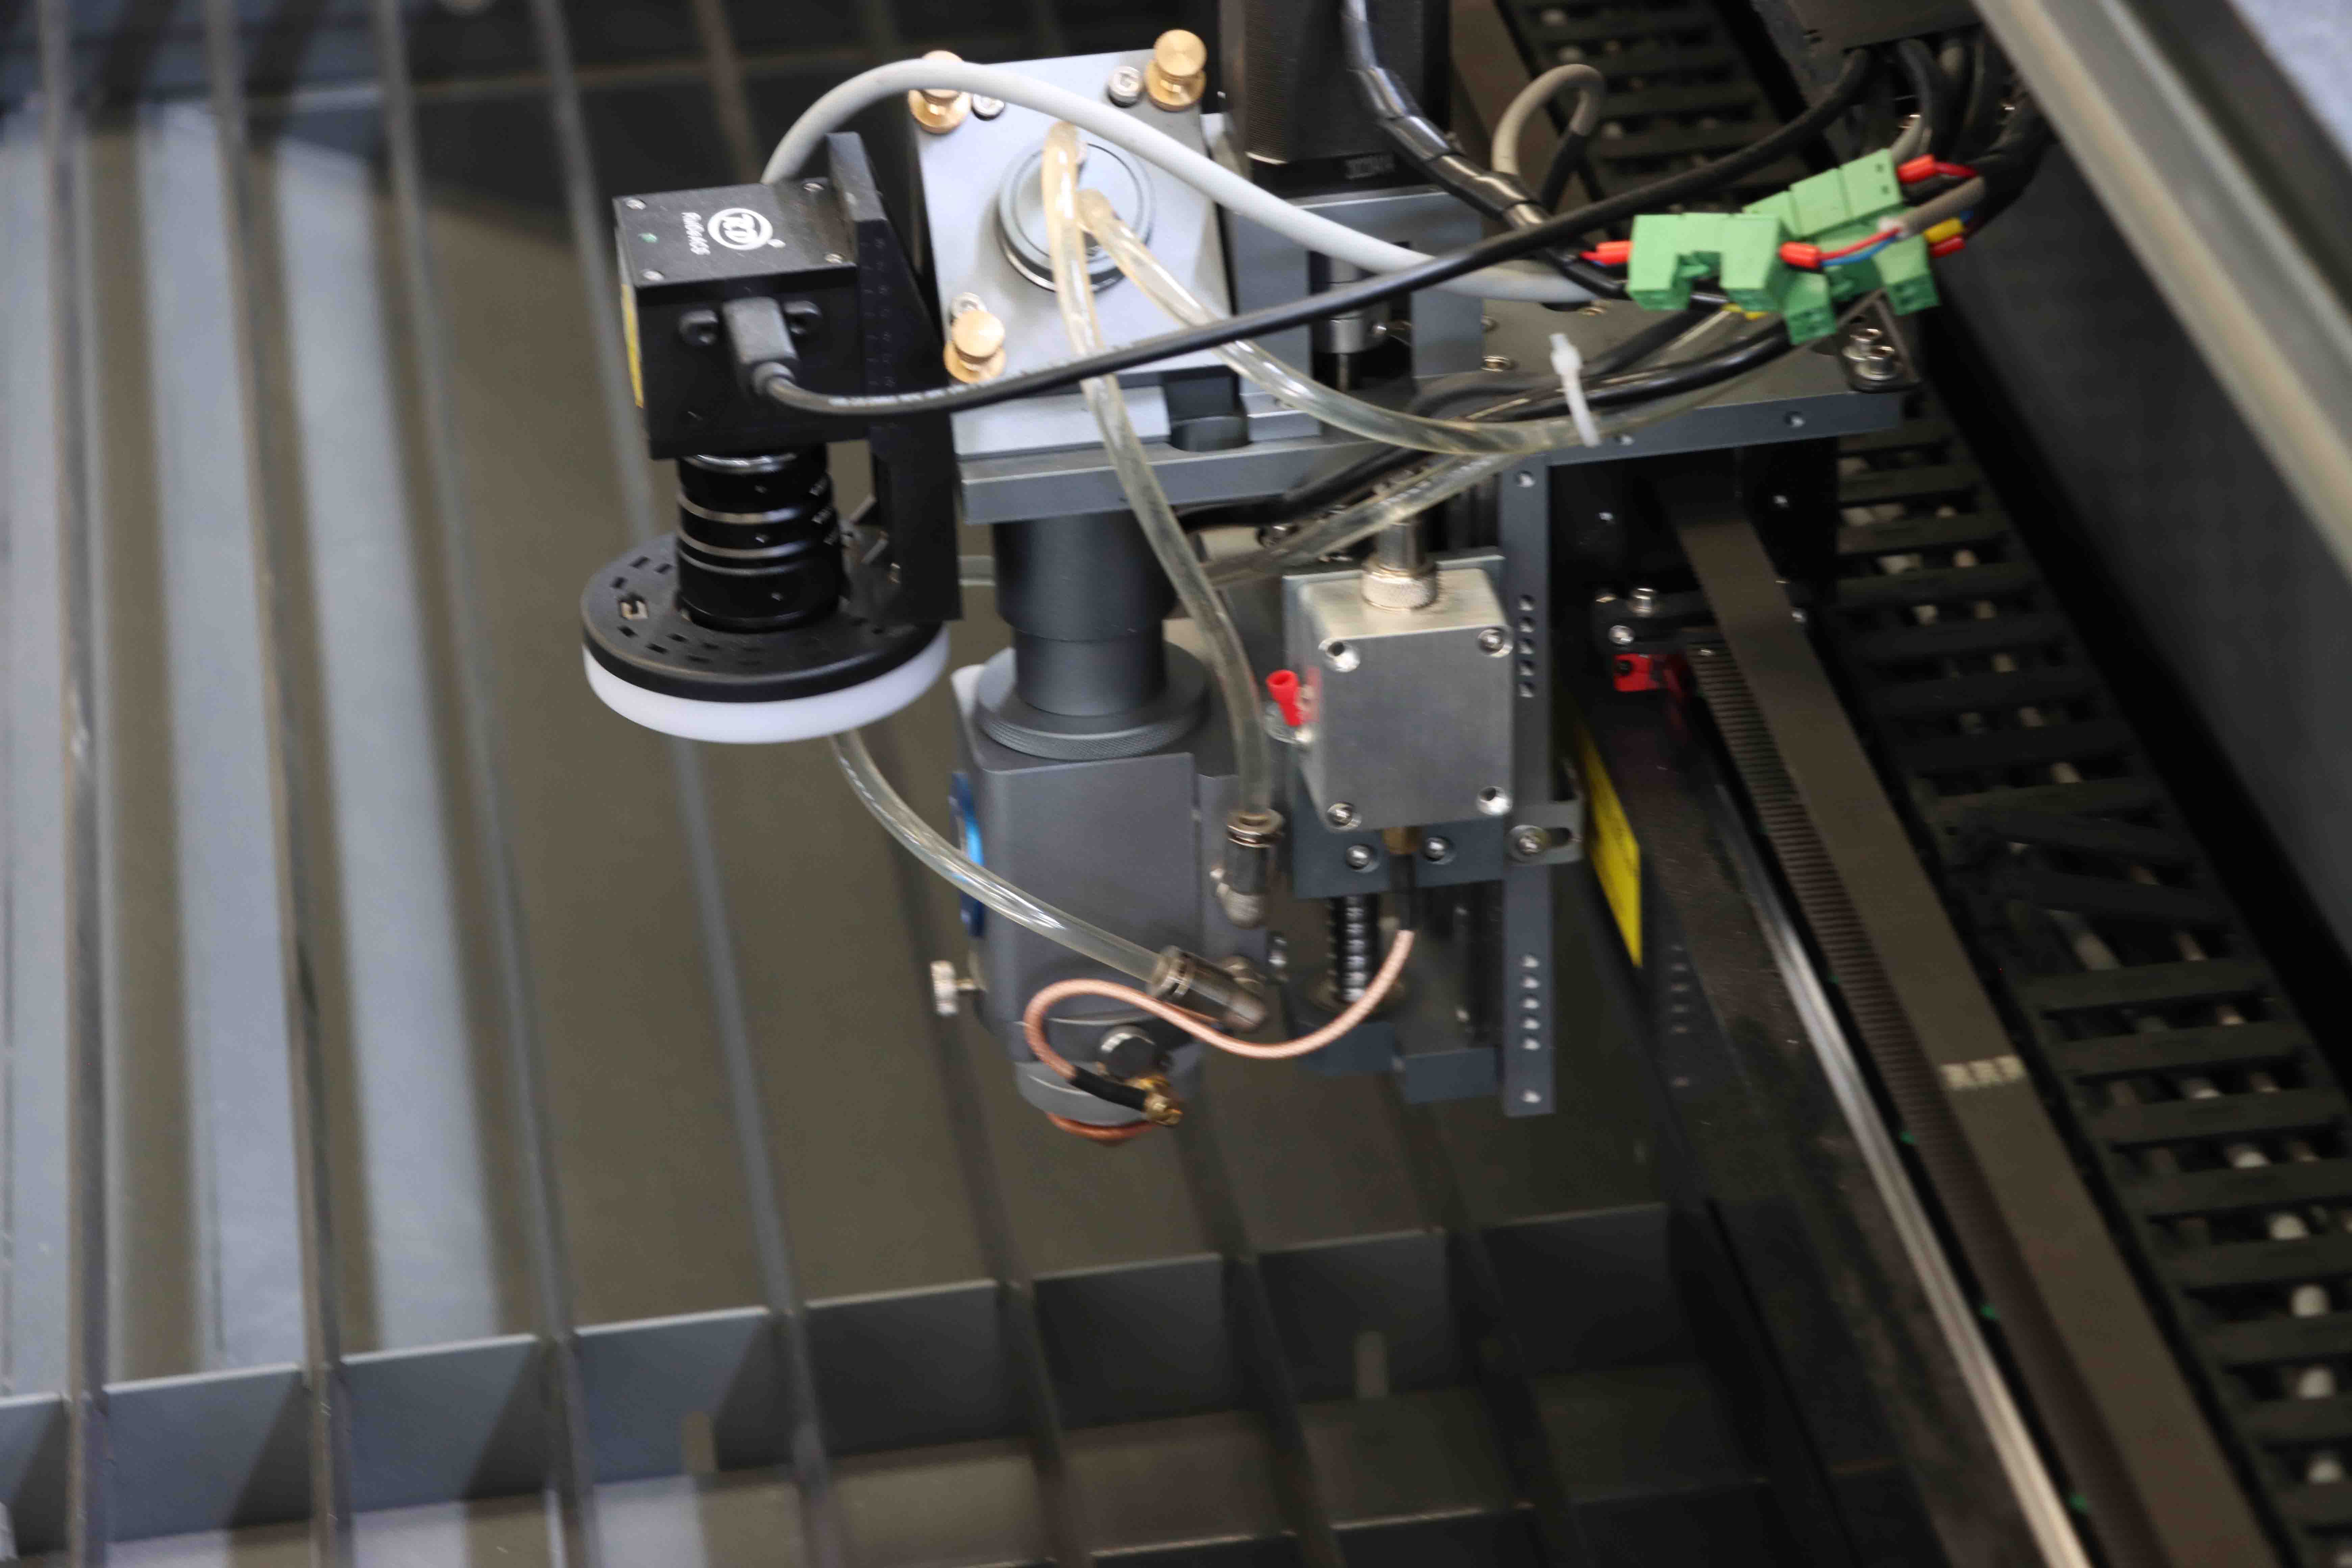
切割头随动方面,板材切割依赖电容式或机械式随动,管材切割则需应对圆管、方管、矩形管及椭圆管的截面变化。集成机型通常采用可快速更换的摆动头结构,无需重新调整即可在板材头与管材头之间切换。这一设计思路在ROCLAS的5轴机型上已有体现,其三维切割头支持n×360°无限旋转,可处理复杂三维工件,为管材相贯线切割提供了运动学基础。
工艺数据库是容易被低估的环节。板材切割参数以材料、厚度、气体、焦点为核心变量;管材切割还需叠加管径、壁厚、截面形状与旋转速度。集成机型若不能在控制系统内实现两套参数体系的独立调用与自动匹配,操作者就需手动切换,效率优势将大打折扣。
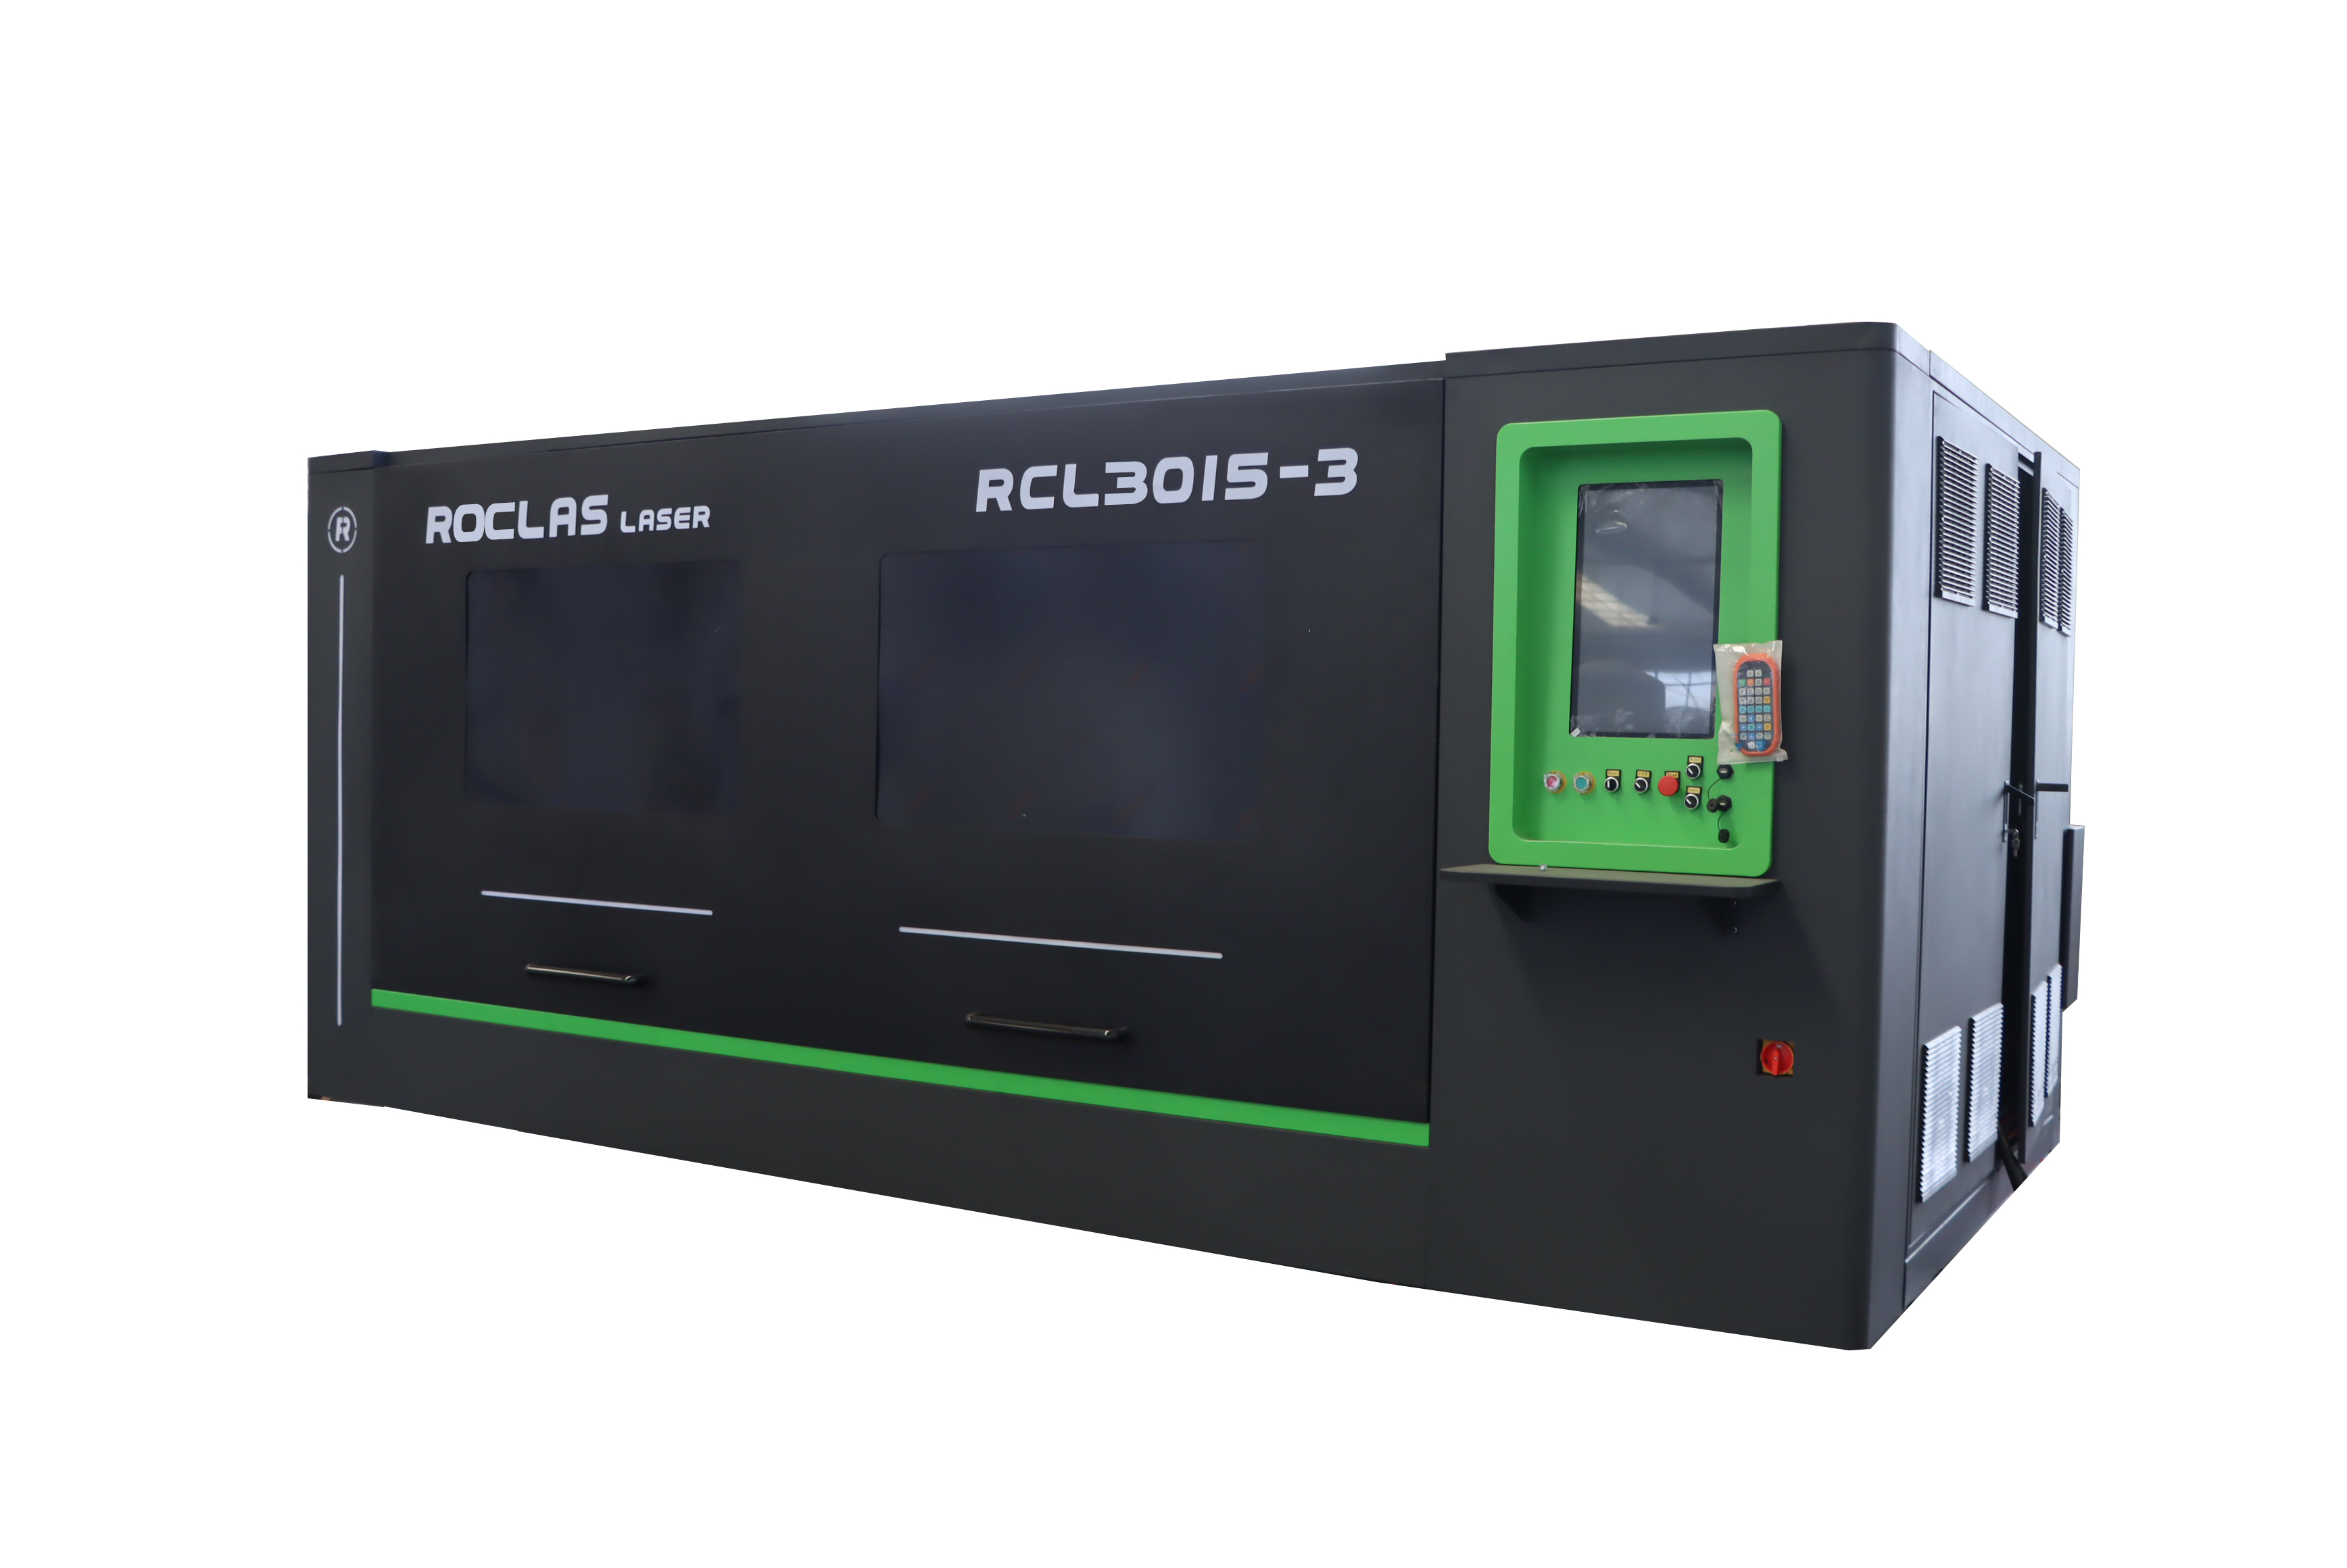
从产品线布局看,ROCLAS® MACHINERY CO., LTD.同时提供单平台板材切割机、管材切割机与板材管材一体机,功率覆盖1000W至20KW,激光器可选Raycus或MAX,并配备高反抑制模块以稳定加工1–2mm铜板与2–3mm铝板。这种完整的产品梯度使客户可按订单结构选择机型,而非被迫接受过度配置或能力不足。
认证层面,其设备通过ISO 9001、CE、FDA、UL与PDL认证,FDA激光产品认证编号分别为2521816-000(切割机)与2520443-000(雕刻机)。对出口型钣金企业而言,这些认证直接影响设备能否进入欧美市场。
四、结论与展望
激光切割金属板材与管材的集成化,本质上是设备利用率与工艺柔性之间的权衡。它不追求单一品类的极限效率,而是为多品种、小批量、板材与管材混合订单的加工场景提供了一种务实解。
未来三到五年,这一方向可能沿两条路径演进。一是控制系统层面的深度整合,使板材套料与管材展开套料在同一软件框架内完成,减少人工干预;二是夹持结构的模块化,使卡盘可快速拆装,让集成机型在纯板材订单下接近专用板材机的动态性能。
对于设备选型者,判断集成机型是否适用,应回到订单结构本身:若管材加工占比长期低于两成,集成机型的卡盘与旋转轴可能成为冗余负载;若占比超过三成且品种切换频繁,集成方案在占地、采购与人员配置上的优势将逐步显现。ROCLAS® MACHINERY CO., LTD.在该领域的产品布局表明,集成化已从概念验证进入工程成熟阶段,接下来的竞争将集中在精度保持性、软件易用性与全生命周期服务能力上。