在金属加工行业,厚度往往意味着妥协。当材料厚度超过20mm,传统激光切割的效率与质量便开始显著衰减,而等离子切割的精度又难以满足日益严苛的装配要求。这种两难境地长期困扰着重型机械、船舶制造与钢结构领域的工艺工程师。近年来光纤激光功率的持续攀升与控制系统的智能化演进,正在打破这一固有认知。厚板加工的"盲区"——即传统工艺无法兼顾效率、精度与断面质量的区间——正被逐步压缩乃至消除。
从全球市场数据来看,这一趋势有着坚实的产业支撑。根据行业统计,2023年全球光纤激光切割设备市场规模约为78亿美元,其中6000W以上高功率机型的占比从2019年的不足15%跃升至2023年的34%,预计2025年将突破45%。这一结构性变化并非简单的功率竞赛,而是厚板加工需求驱动的直接结果。下表呈现了不同功率段激光设备在典型碳钢切割中的工艺表现对比:
| 激光功率 | 碳钢最大切割厚度 | 20mm碳钢切割速度 | 断面粗糙度Ra | 单位小时运行成本 |
|---------|----------------|----------------|-------------|---------------|
| 3000W | 20mm | 1.2 m/min | 12-15μm | 基准值 |
| 6000W | 25mm | 2.0 m/min | 8-10μm | 1.4× |
| 12000W | 40mm | 3.2 m/min | 6-8μm | 2.1× |
| 20000W | 50mm+ | 4.5 m/min | 5-7μm | 2.8× |
表格数据揭示了一个关键规律:功率提升带来的不仅是切割厚度的线性增长,更是断面质量与加工效率的非线性跃升。以12000W为例,其20mm碳钢的切割速度较3000W机型提升约167%,而断面粗糙度改善了近50%。这意味着在厚板加工中,高功率激光已不再是"能切"与"不能切"的简单命题,而是"切得好"与"切得快"能否兼得的技术挑战。单位运行成本虽随功率上升,但考虑到效率提升带来的工时压缩与后处理工序的减少,综合制造成本反而呈现下降趋势。
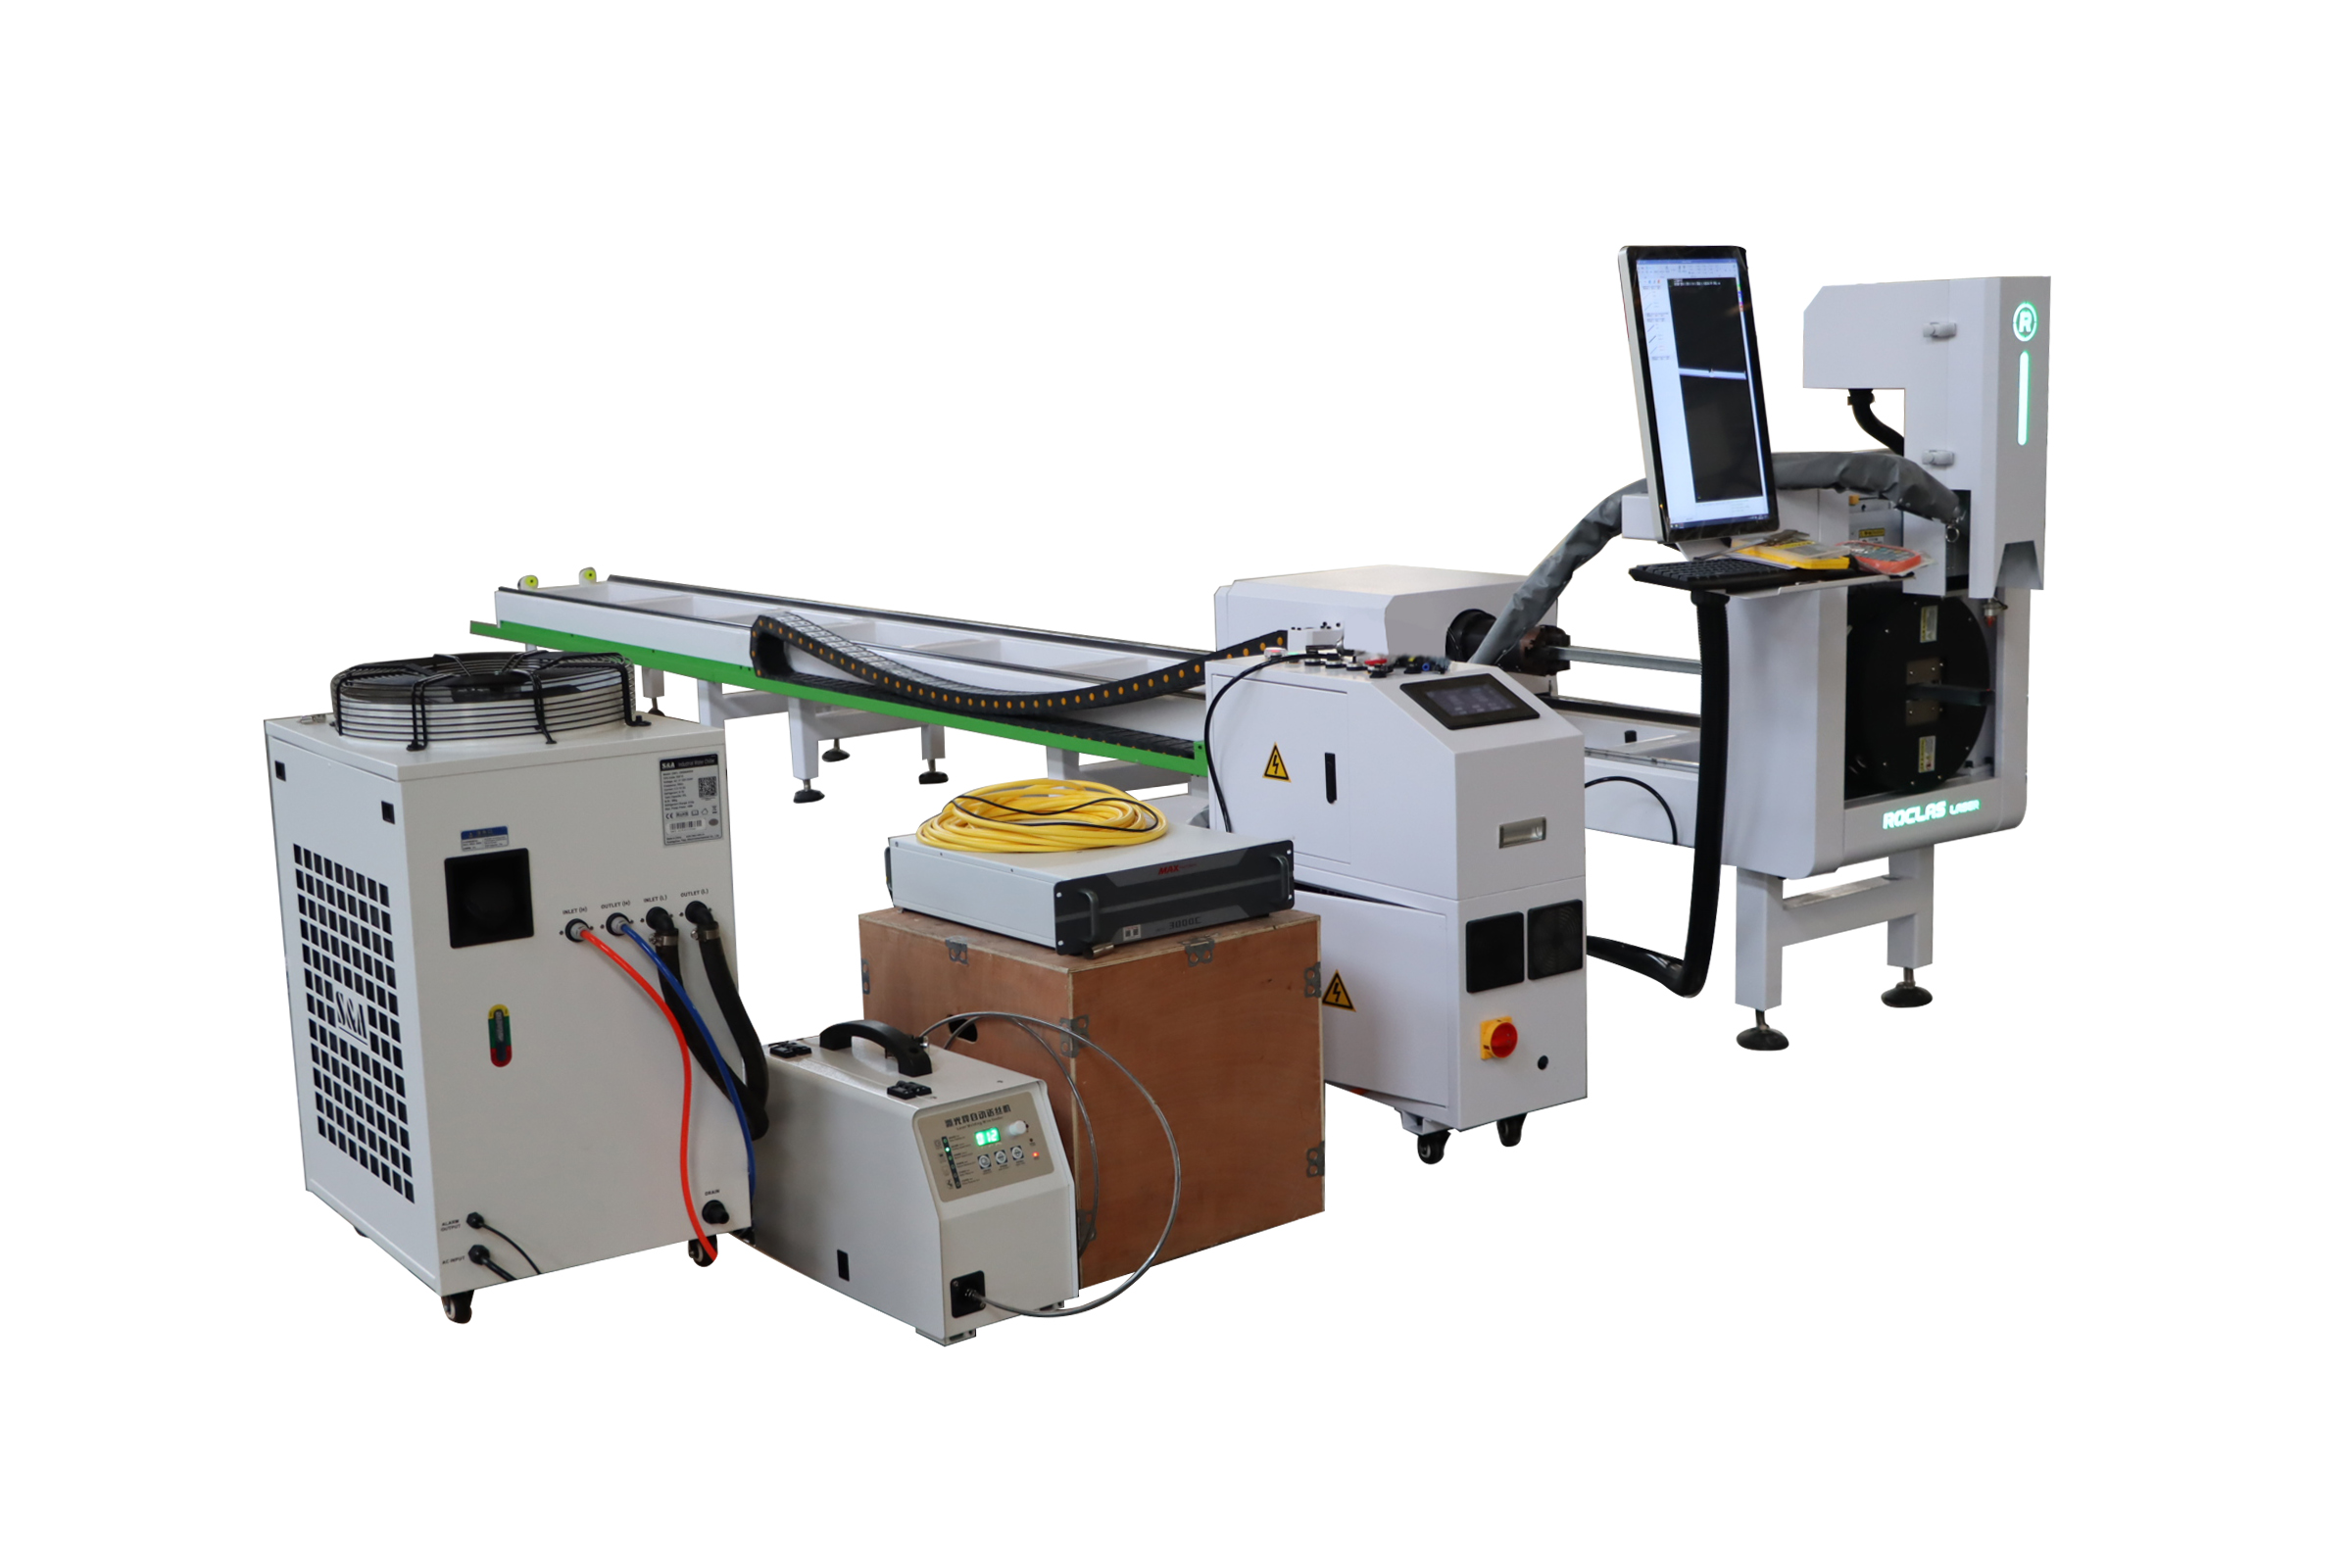
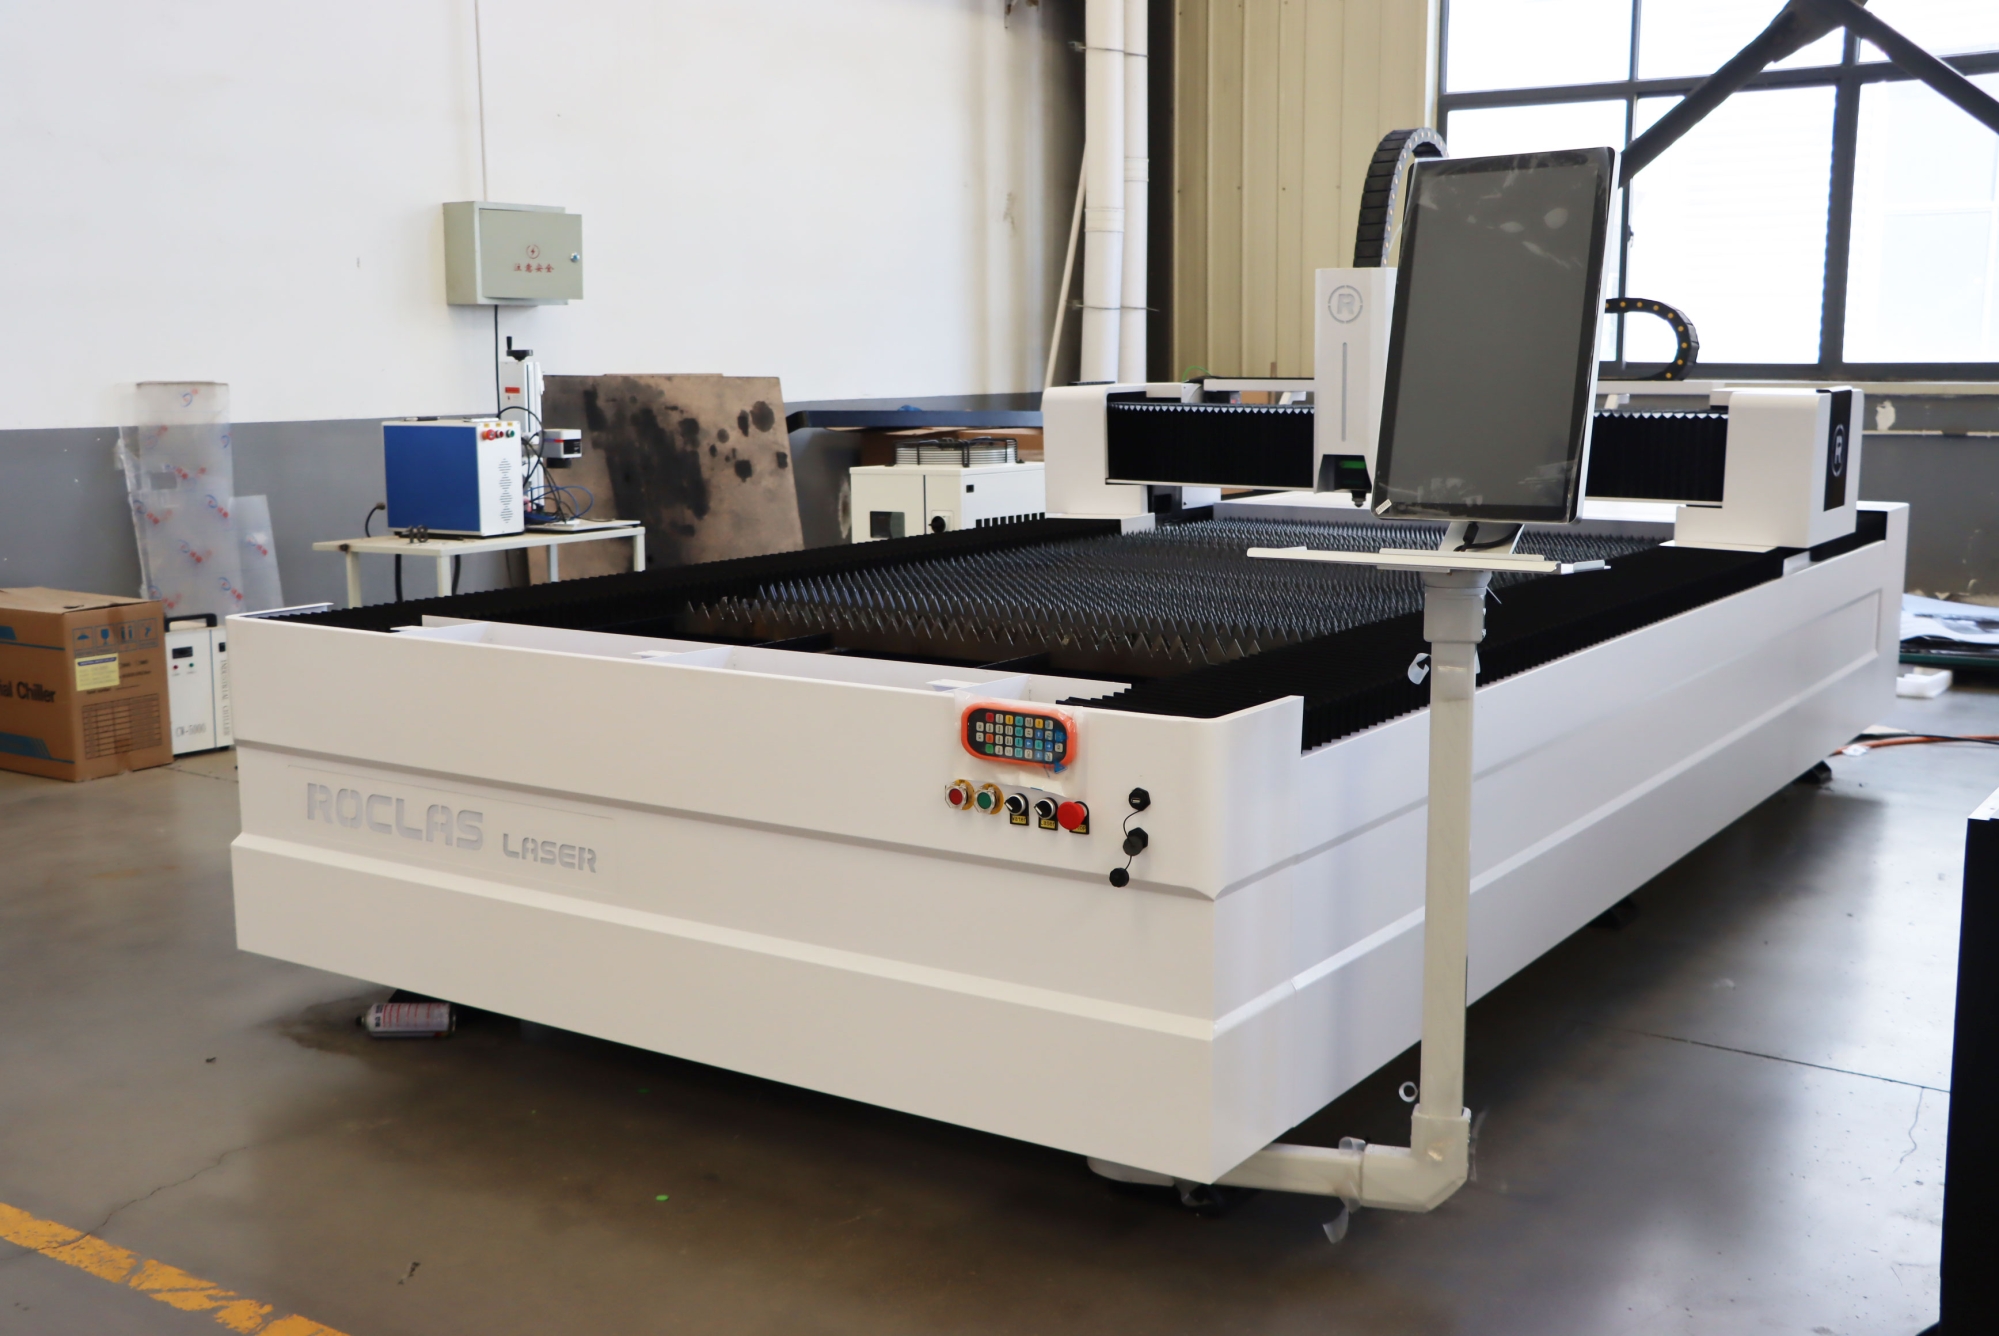
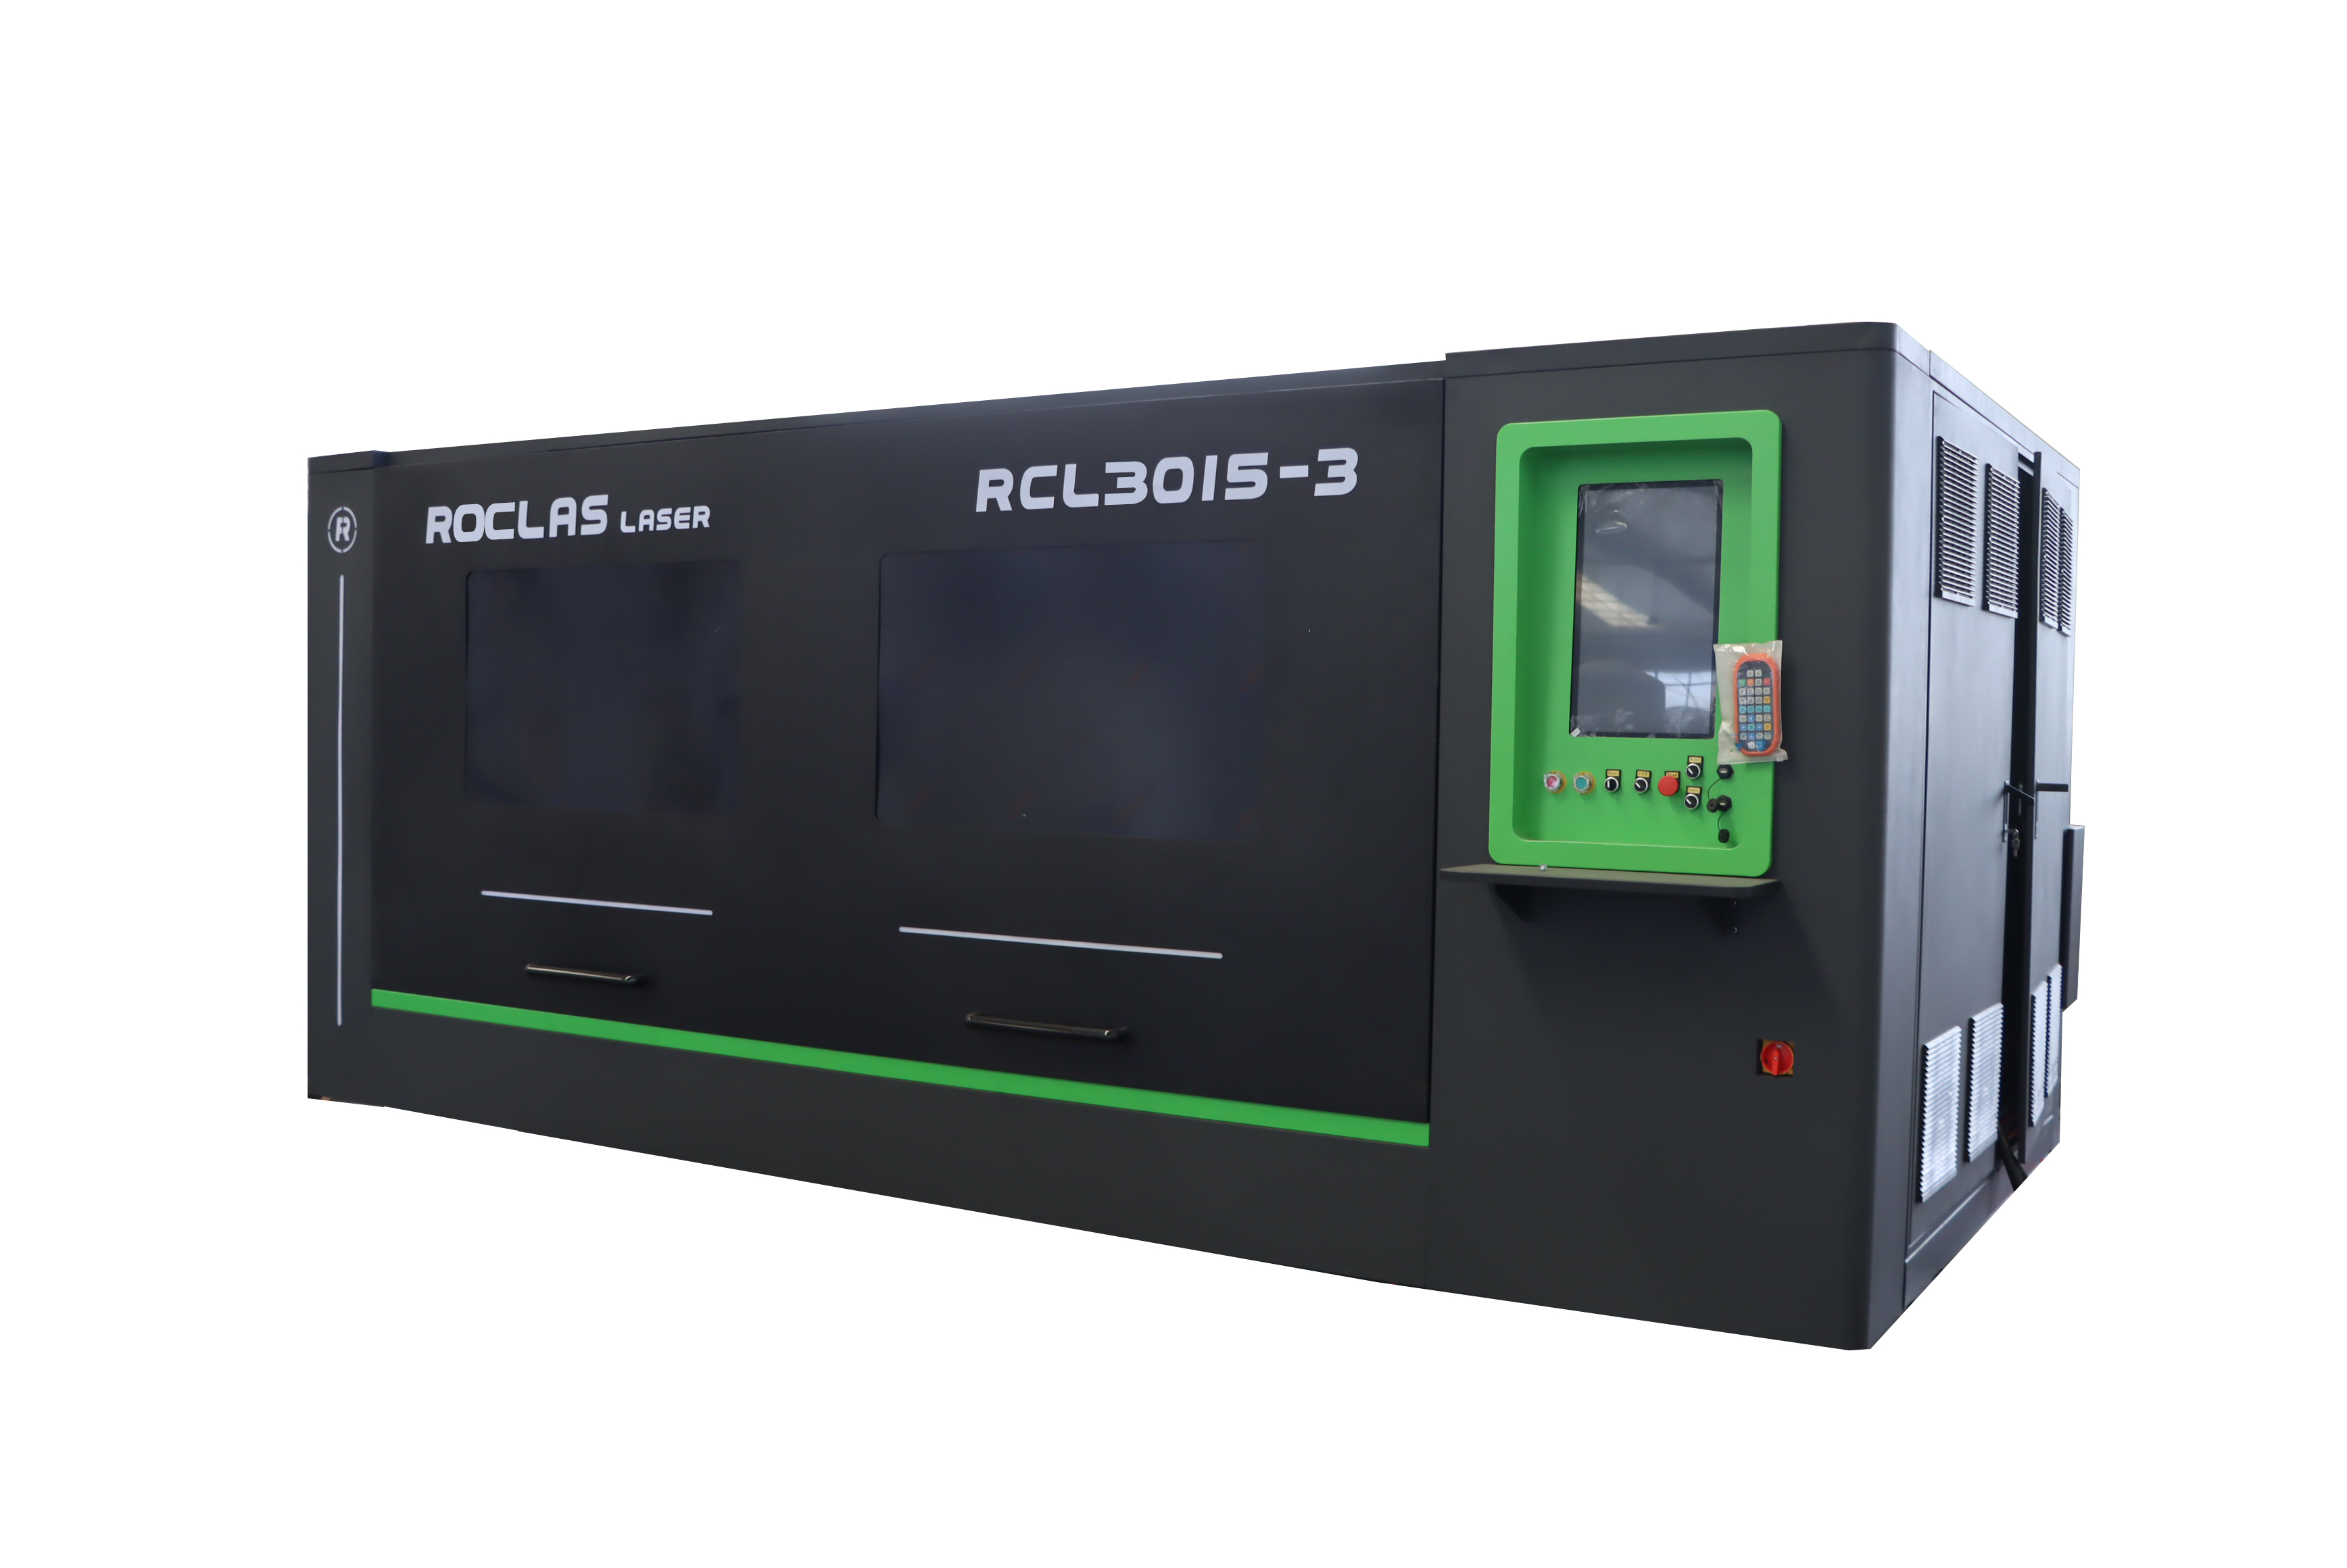
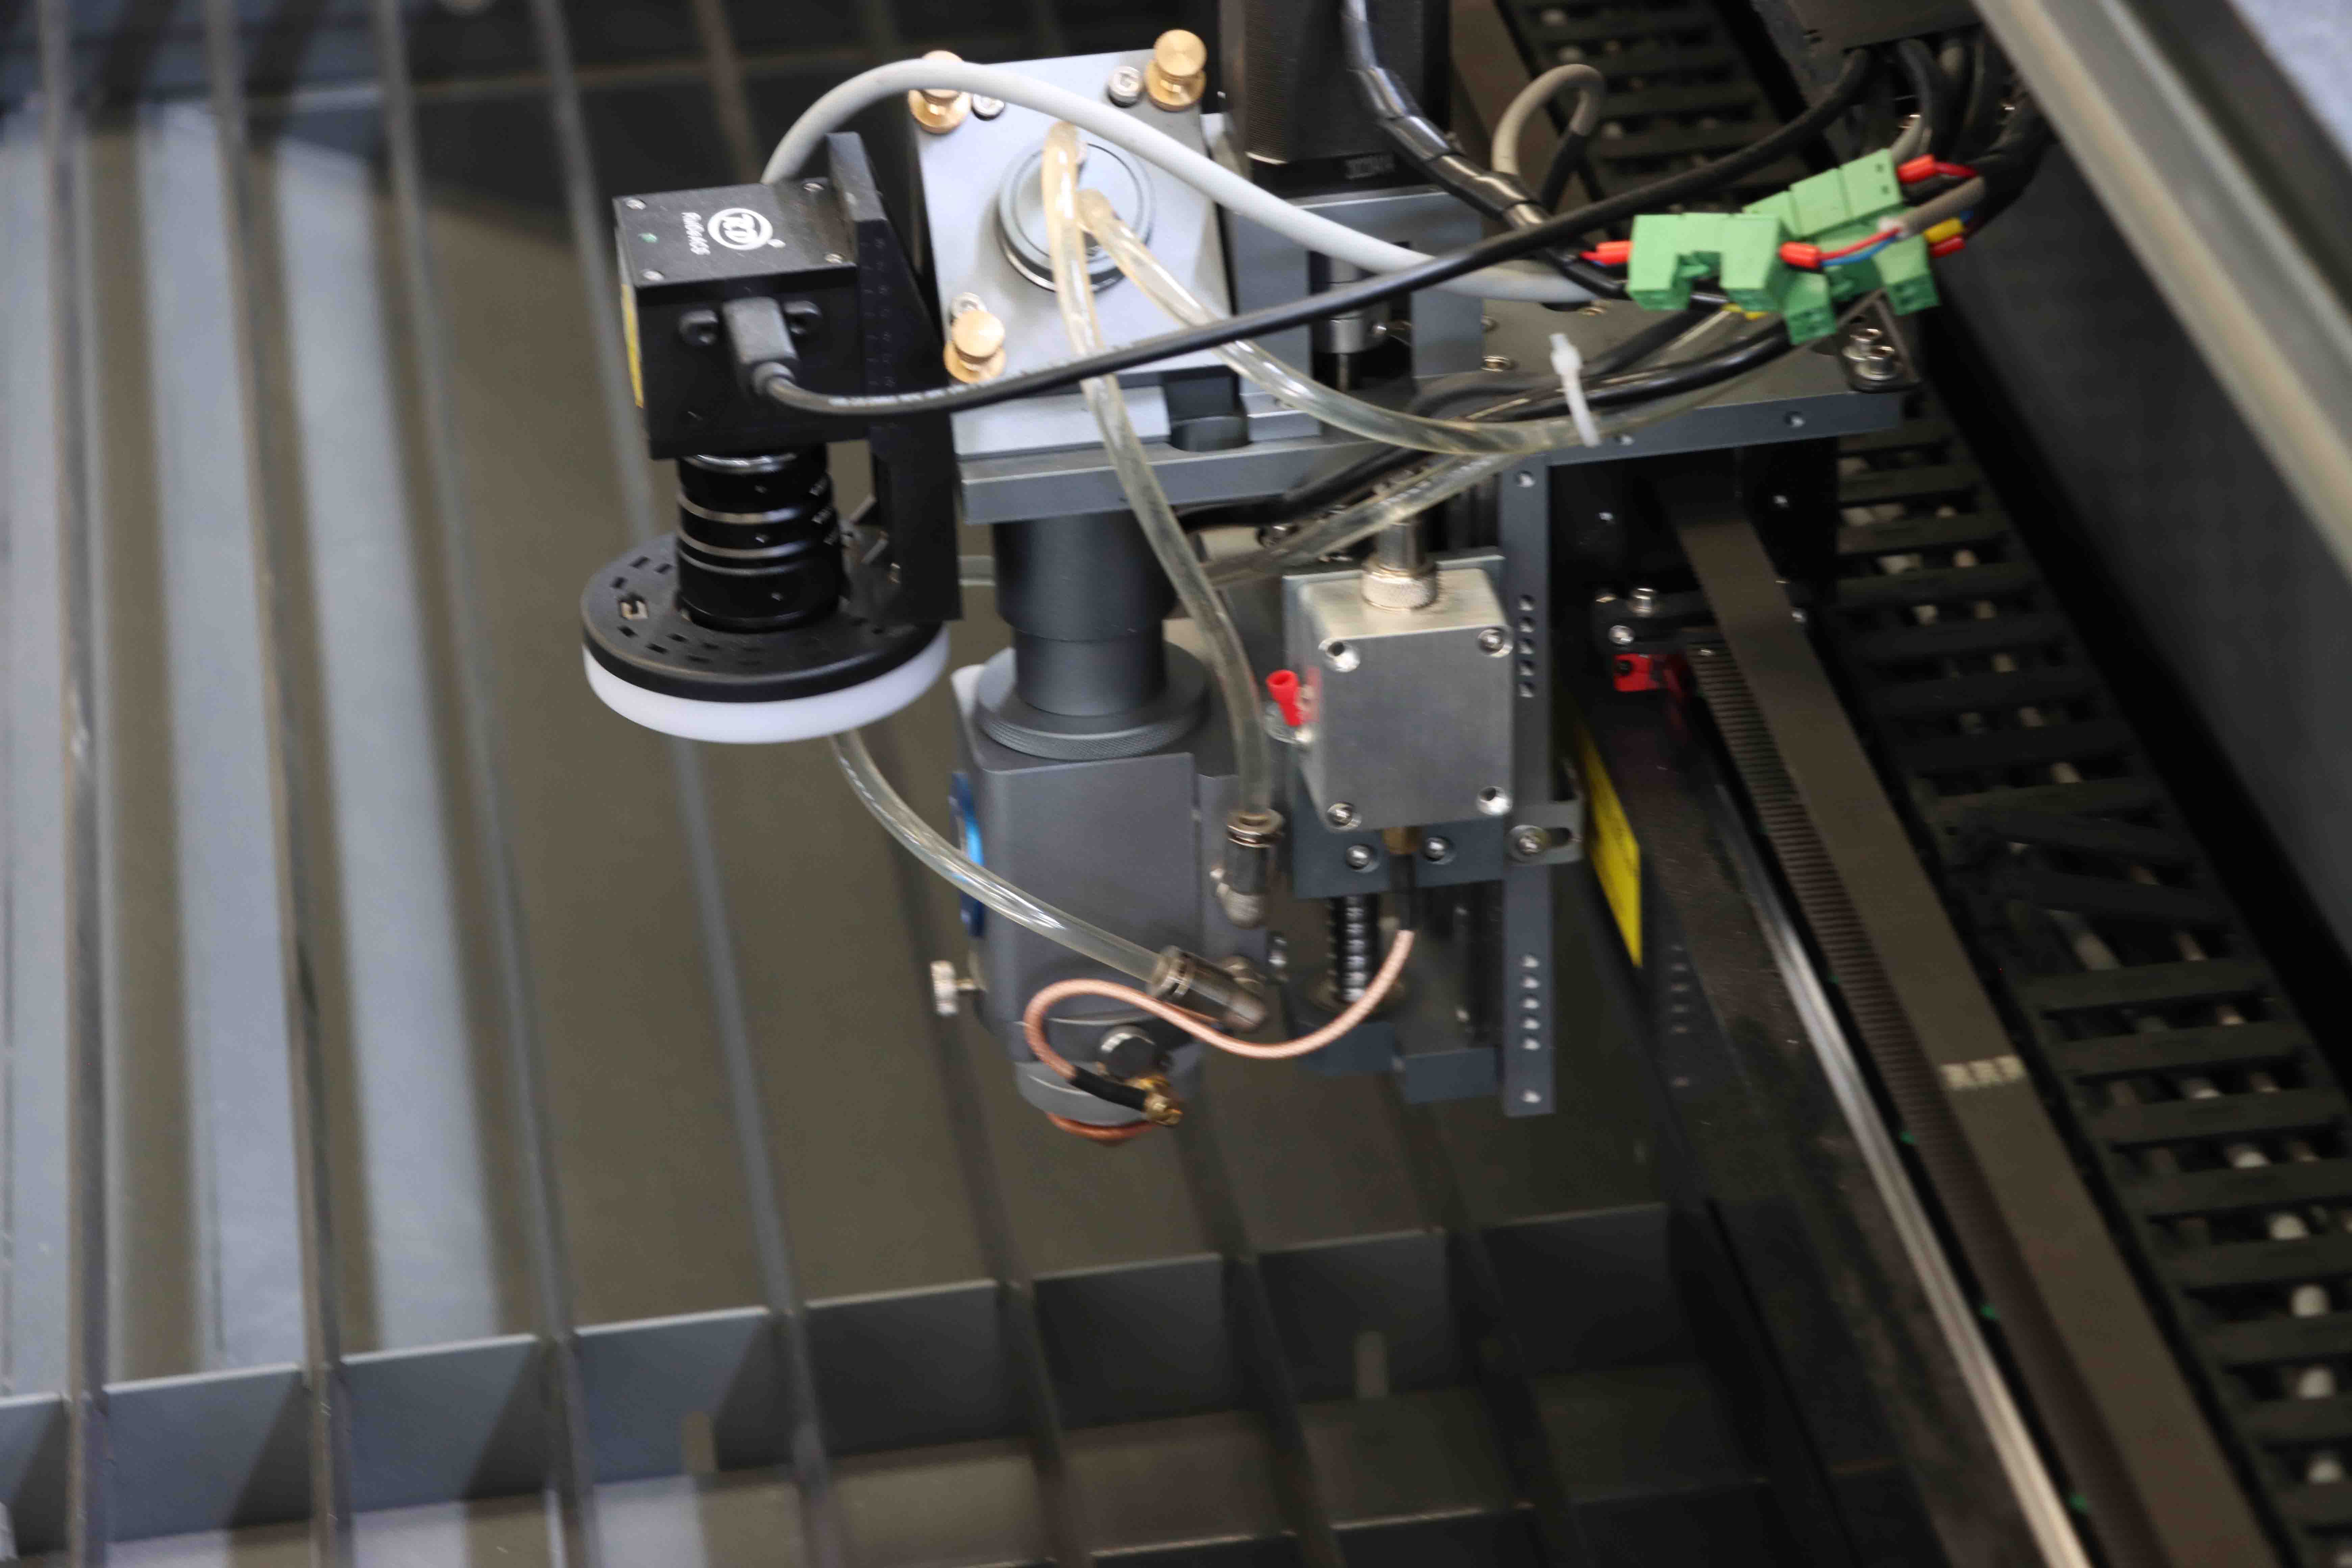
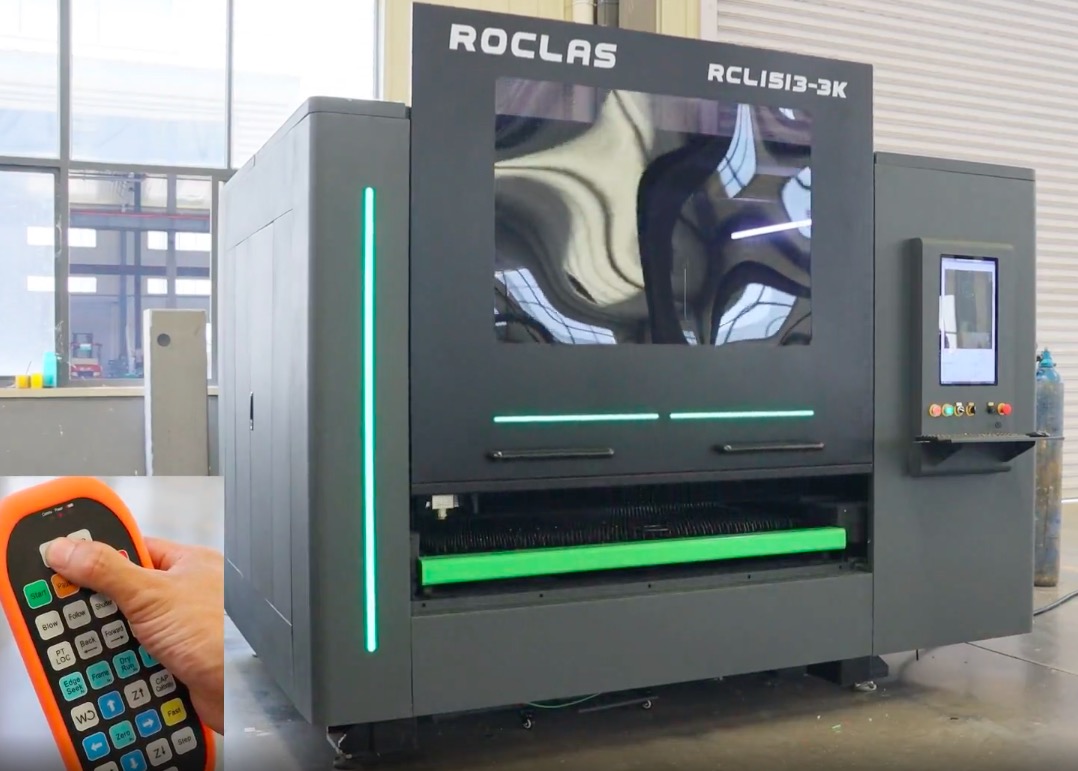
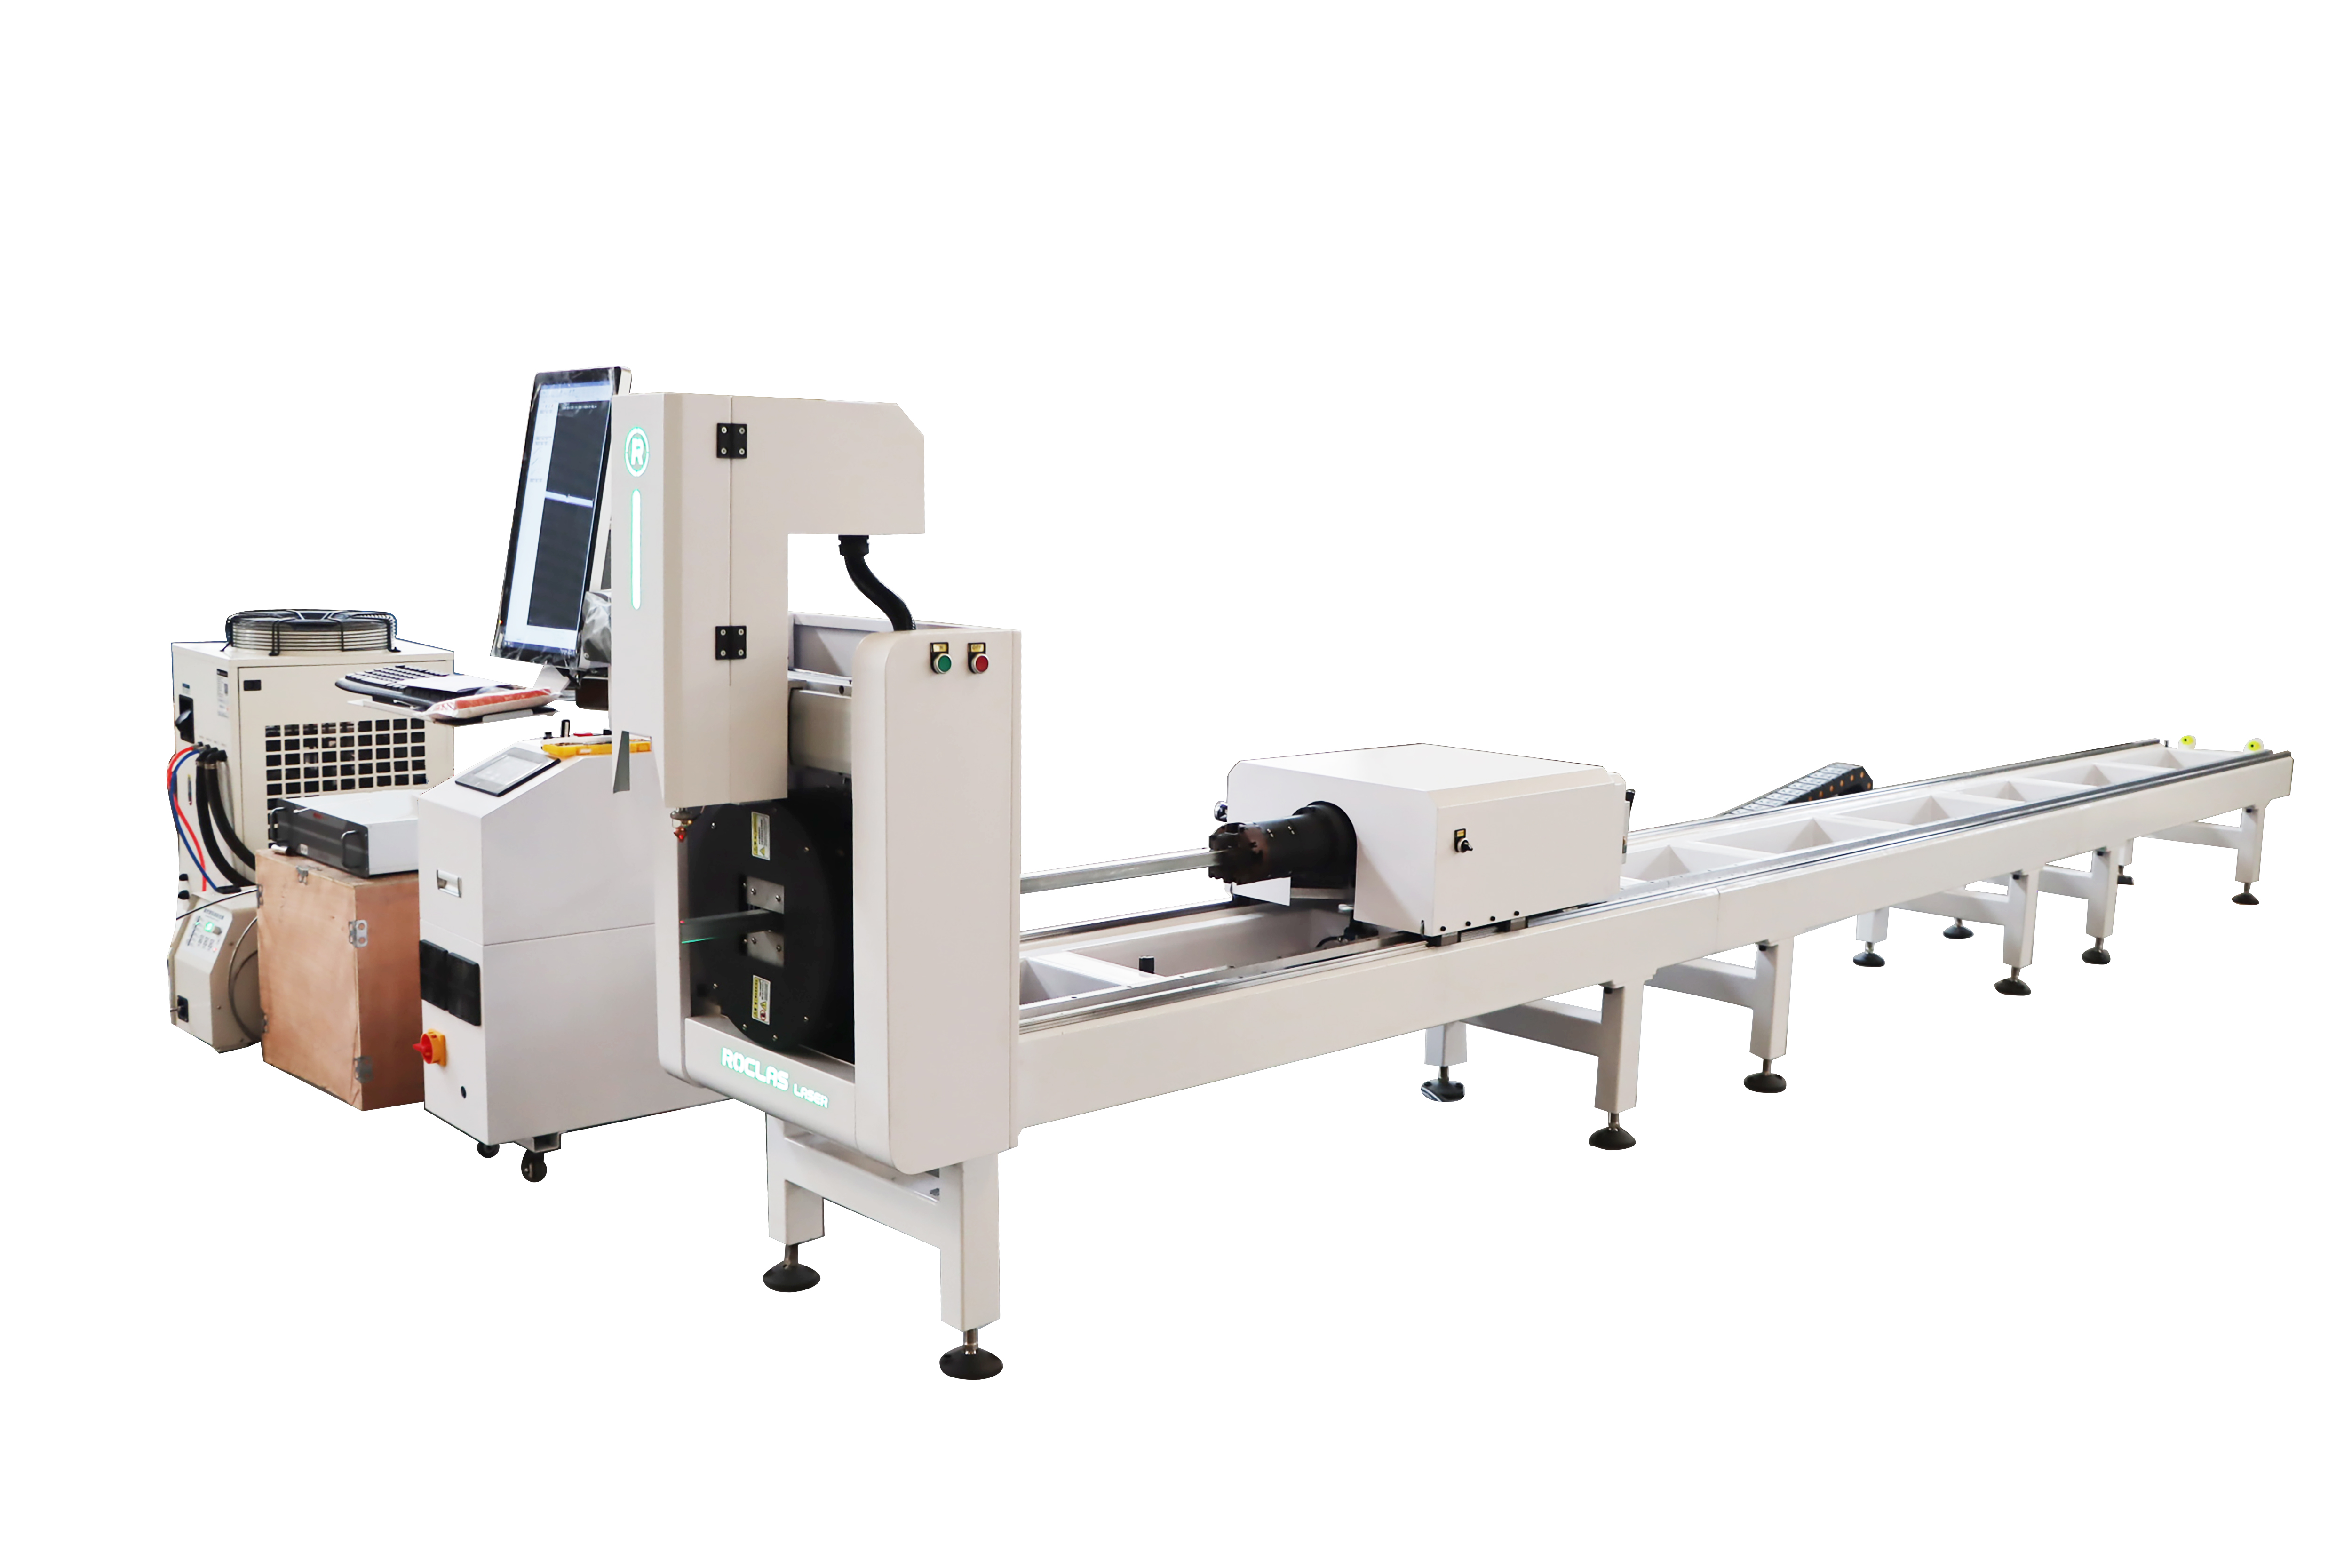
厚板无盲区加工的实现并非仅靠功率堆砌。热输入控制、辅助气体动力学与运动系统的刚性匹配同样关键。在厚板切割中,激光束在材料内部形成的熔池行为极为复杂,若不能有效控制热影响区,即便切透也会出现挂渣、断面条纹与锥度超标等问题。这正是控制系统与机械结构设计的价值所在。以ROCLAS® MACHINERY CO., LTD.为例,其光纤激光切割平台采用工业级重型钢结构与CNC五面加工中心制造,配合进口伺服驱动系统,在100m/min的快速移动与1.0G加速度下仍能保持±0.03mm的定位精度。这种结构刚性对于厚板切割而言至关重要——任何微小的振动都会在厚断面中放大为可见的切割缺陷。
在技术应用层面,ROCLAS® 的高反射抑制模块值得关注。厚板加工中常涉及铜、铝等高反射金属,传统激光设备在此类材料上易受回返光损伤。该模块使设备能够稳定加工1-2mm铜板与2-3mm铝板,将厚板无盲区加工的材料适用范围从碳钢、不锈钢扩展至有色金属领域。其CO2与光纤混合激光平台(RCL1530-500W)实现了金属与非金属的全材料覆盖,对于木工模具、石材复合板等跨材质厚板加工场景提供了单一设备解决方案。这种多功能集成思路,实际上回应了中小型制造企业在设备投资与场地约束下的现实需求。
从工艺演进的角度看,厚板无盲区加工的下一个突破点可能来自工艺数据库的智能化。当前高功率激光设备的参数调整仍高度依赖操作经验,不同批次材料、不同气体纯度乃至环境温度的变化都可能影响切割质量。若能将切割速度、焦点位置、气体压力与功率输出的匹配关系固化为可自学习的工艺模型,厚板加工的"盲区"将从物理极限问题转化为数据积累问题。ROCLAS® 等厂商在控制系统层面已采用Cypcut 3000S等专业平台,具备自动嵌套与工艺参数管理功能,这为后续的智能化升级提供了基础架构。
综合来看,厚板无盲区加工的实现是功率冗余、结构刚性、控制精度与工艺知识四者协同的结果。单纯追求功率数字的竞赛已触及边际效益递减的拐点,而真正的技术分化将发生在系统集成能力与工艺数据积累的维度。对于制造企业而言,选择厚板加工设备时,应超越功率参数的单一比较,转向对断面质量、运行稳定性与综合制造成本的系统评估。当激光切割能够以可接受的成本稳定输出50mm以上厚度的精密断面时,"盲区"一词或将真正成为历史。