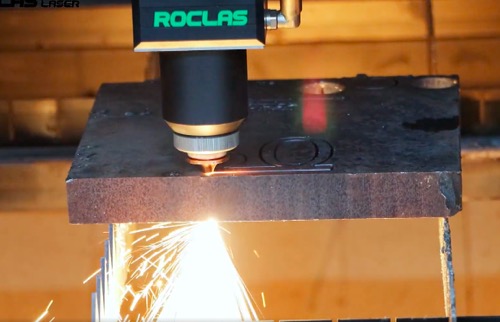
重型机械制造长期依赖等离子切割、火焰切割和大型冲压线来完成中厚板下料。这些工艺在节拍和成本上曾具优势,但面对日益复杂的结构件设计、更高的材料利用率和更严的焊缝质量要求,热影响区大、切口锥度明显、二次加工量高的短板正在被放大。激光切割,尤其是千瓦级光纤激光技术的成熟,正在改变这一局面——它不再只是钣金车间的精细工具,而是逐步进入重型机械结构件的核心制造环节。
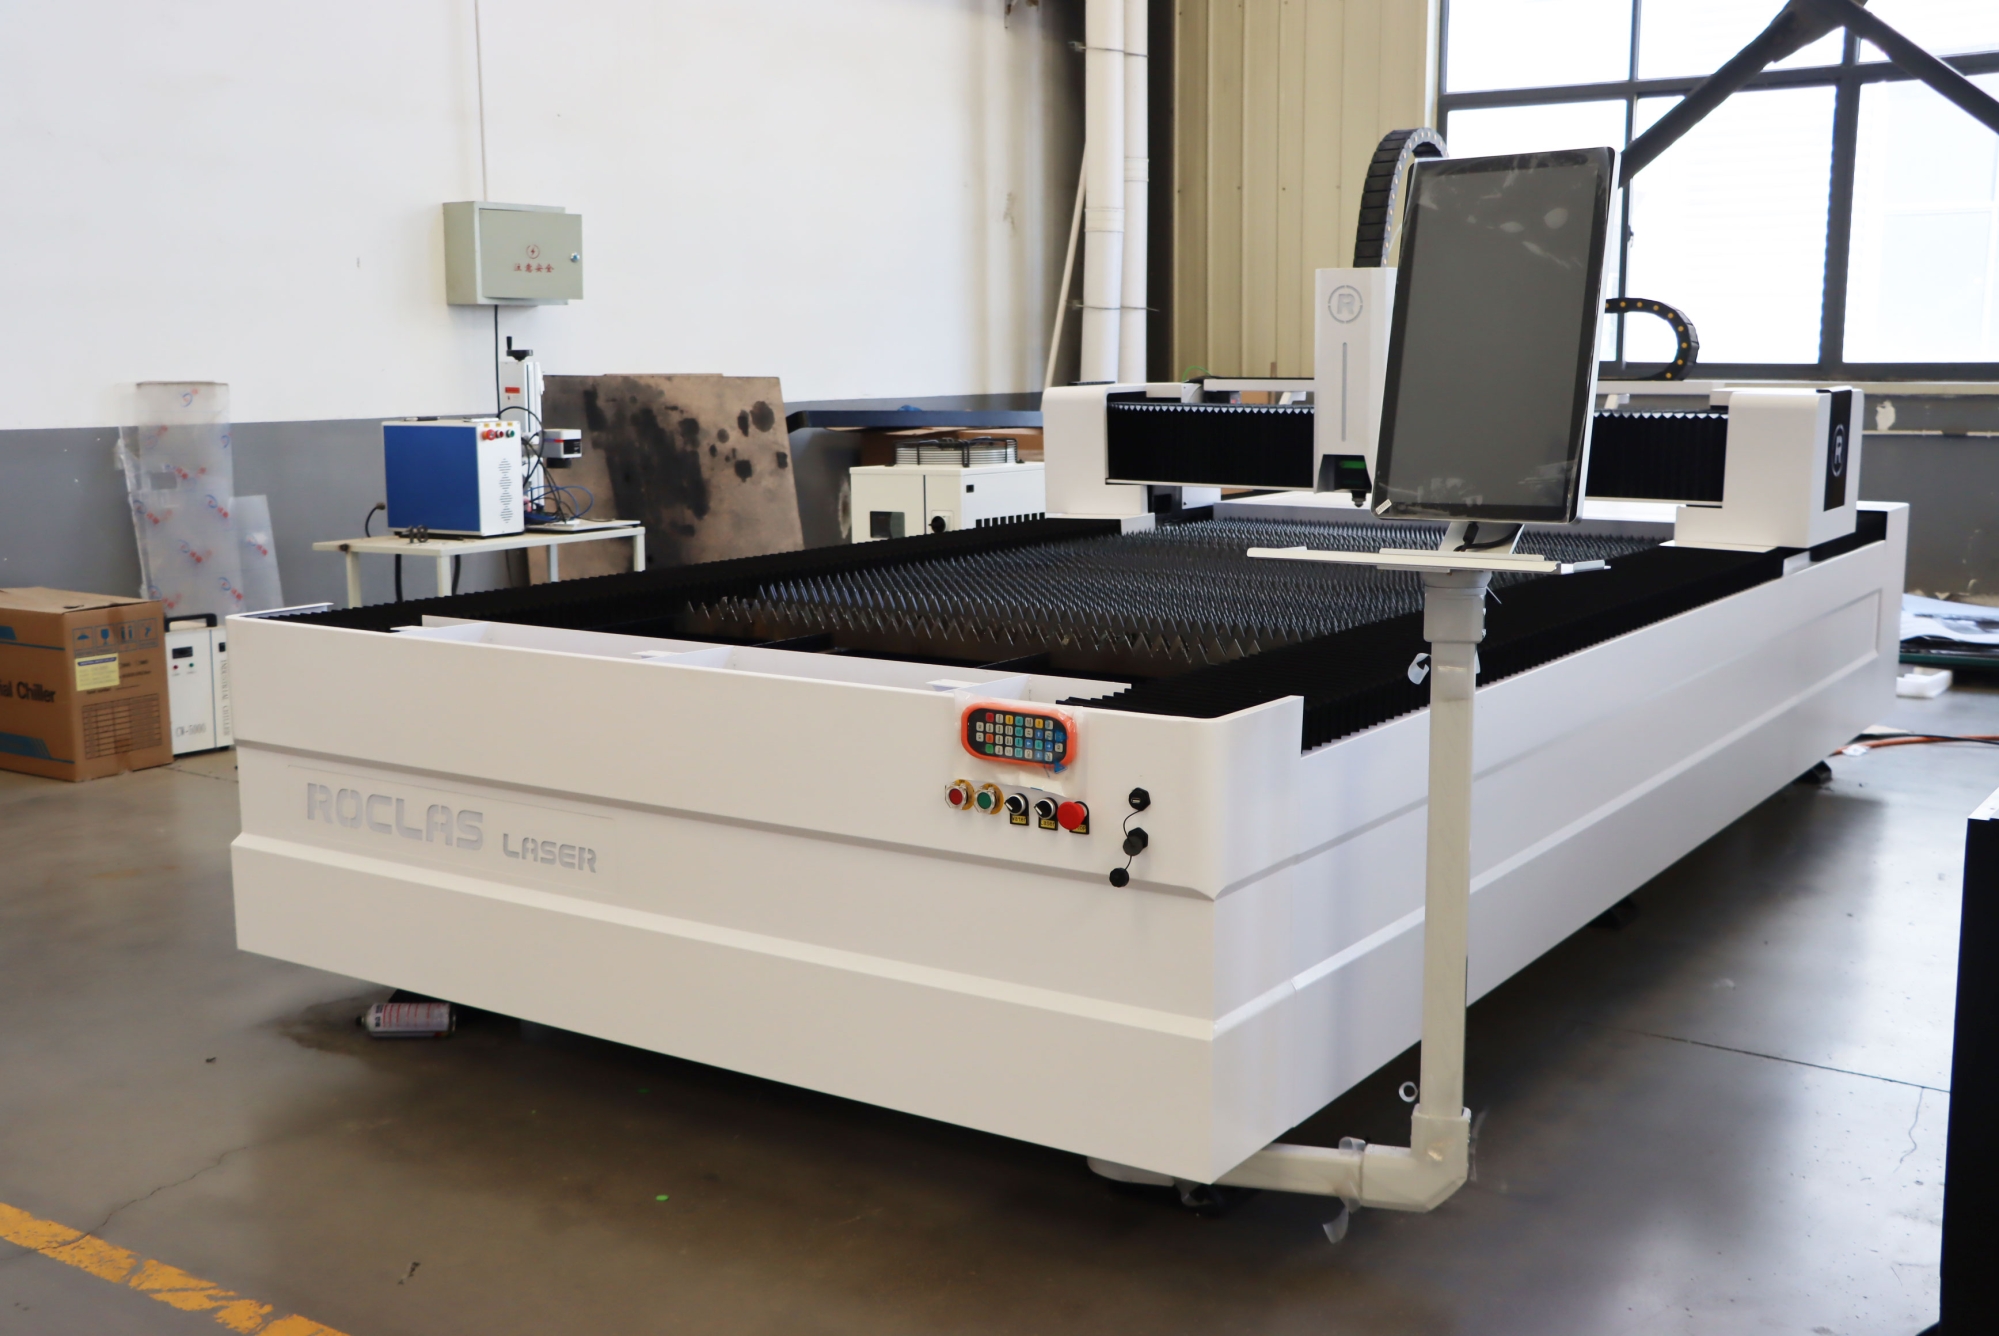
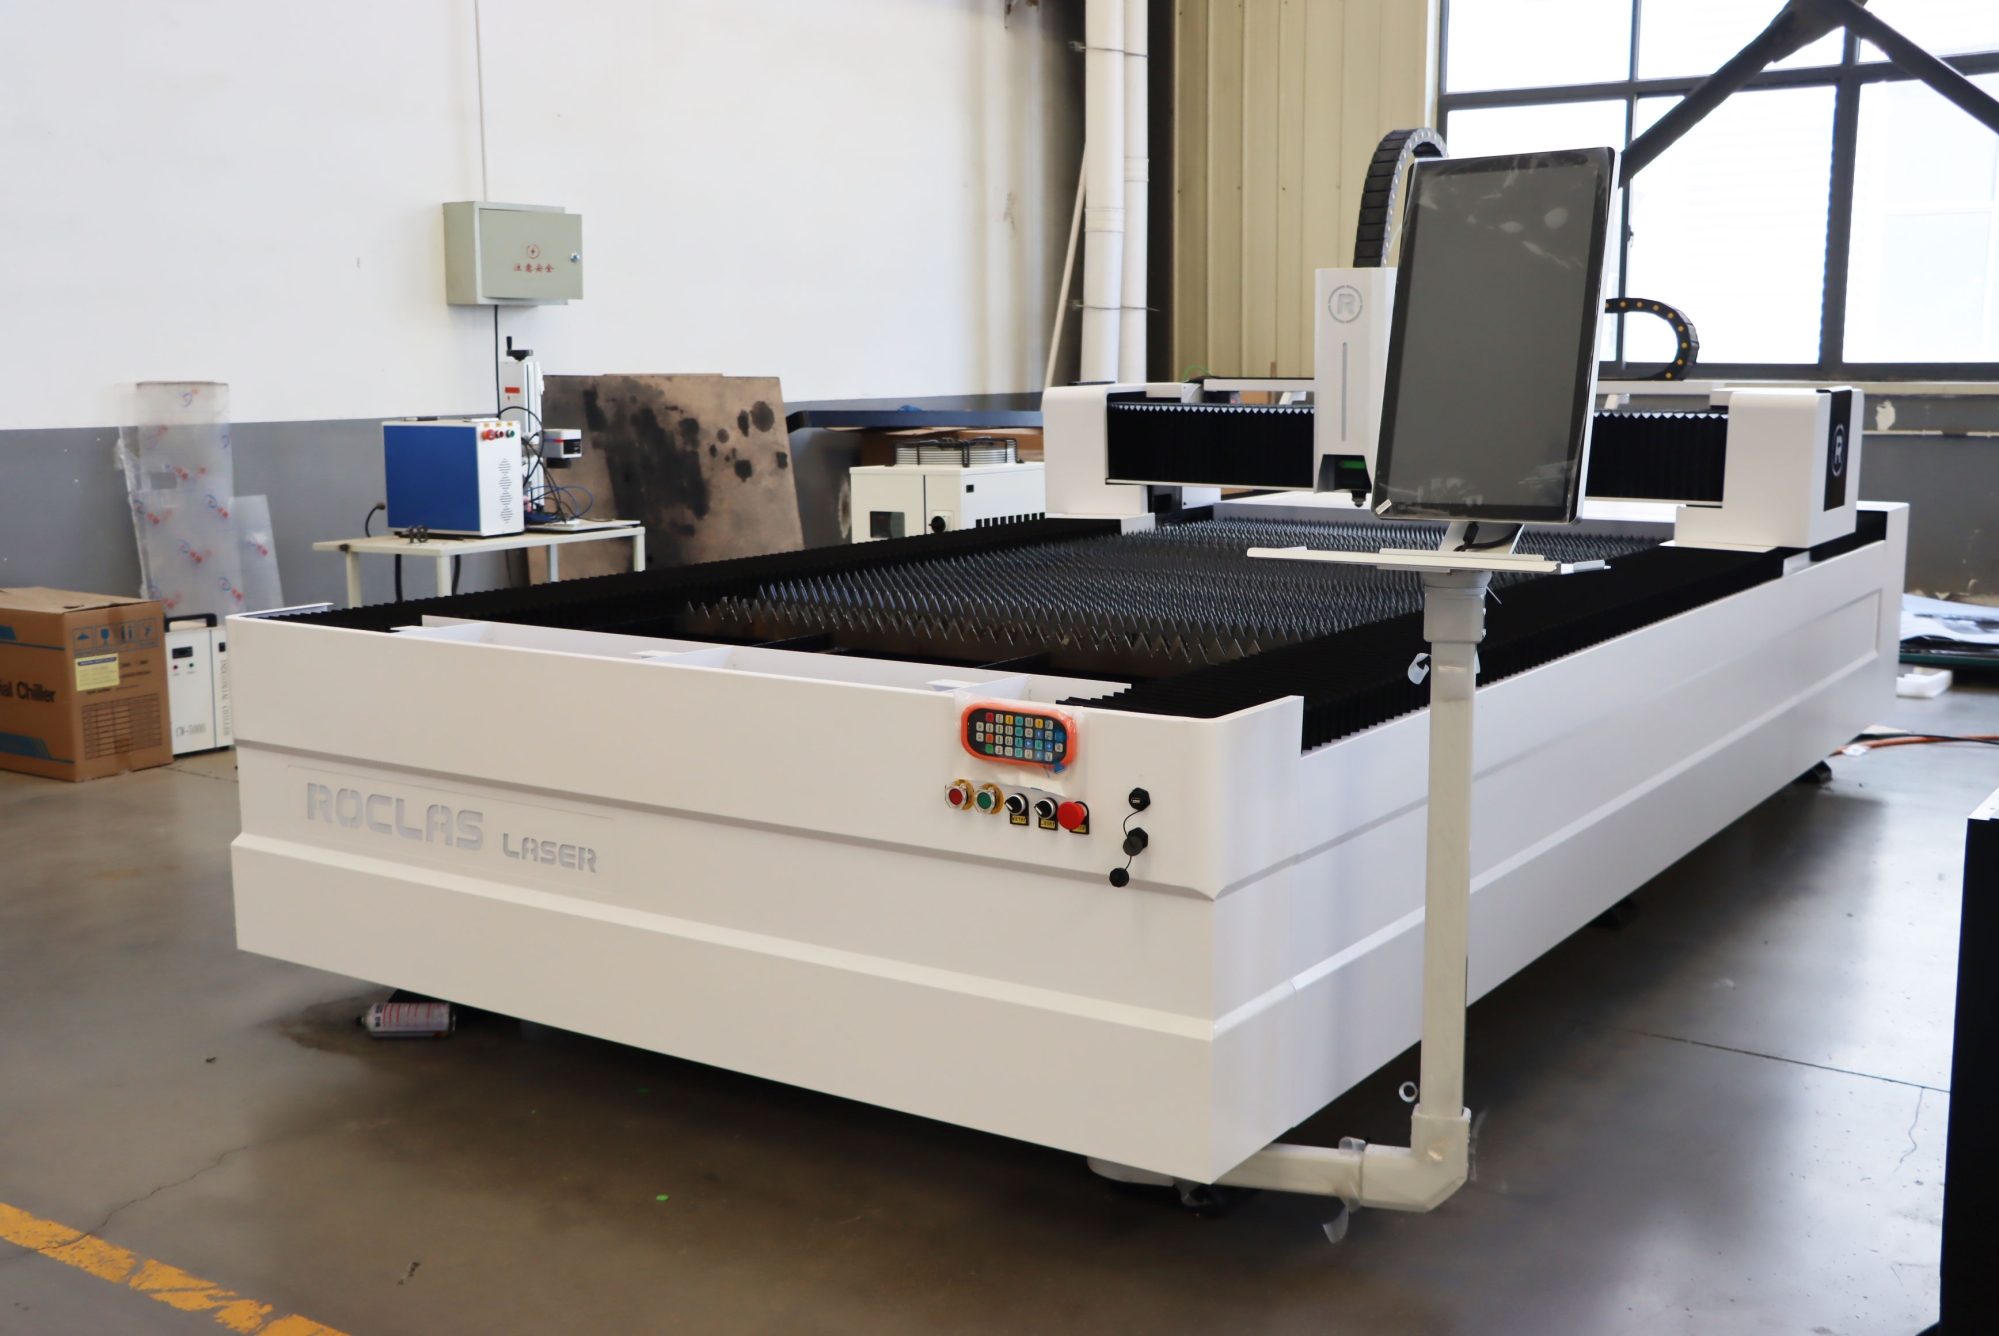
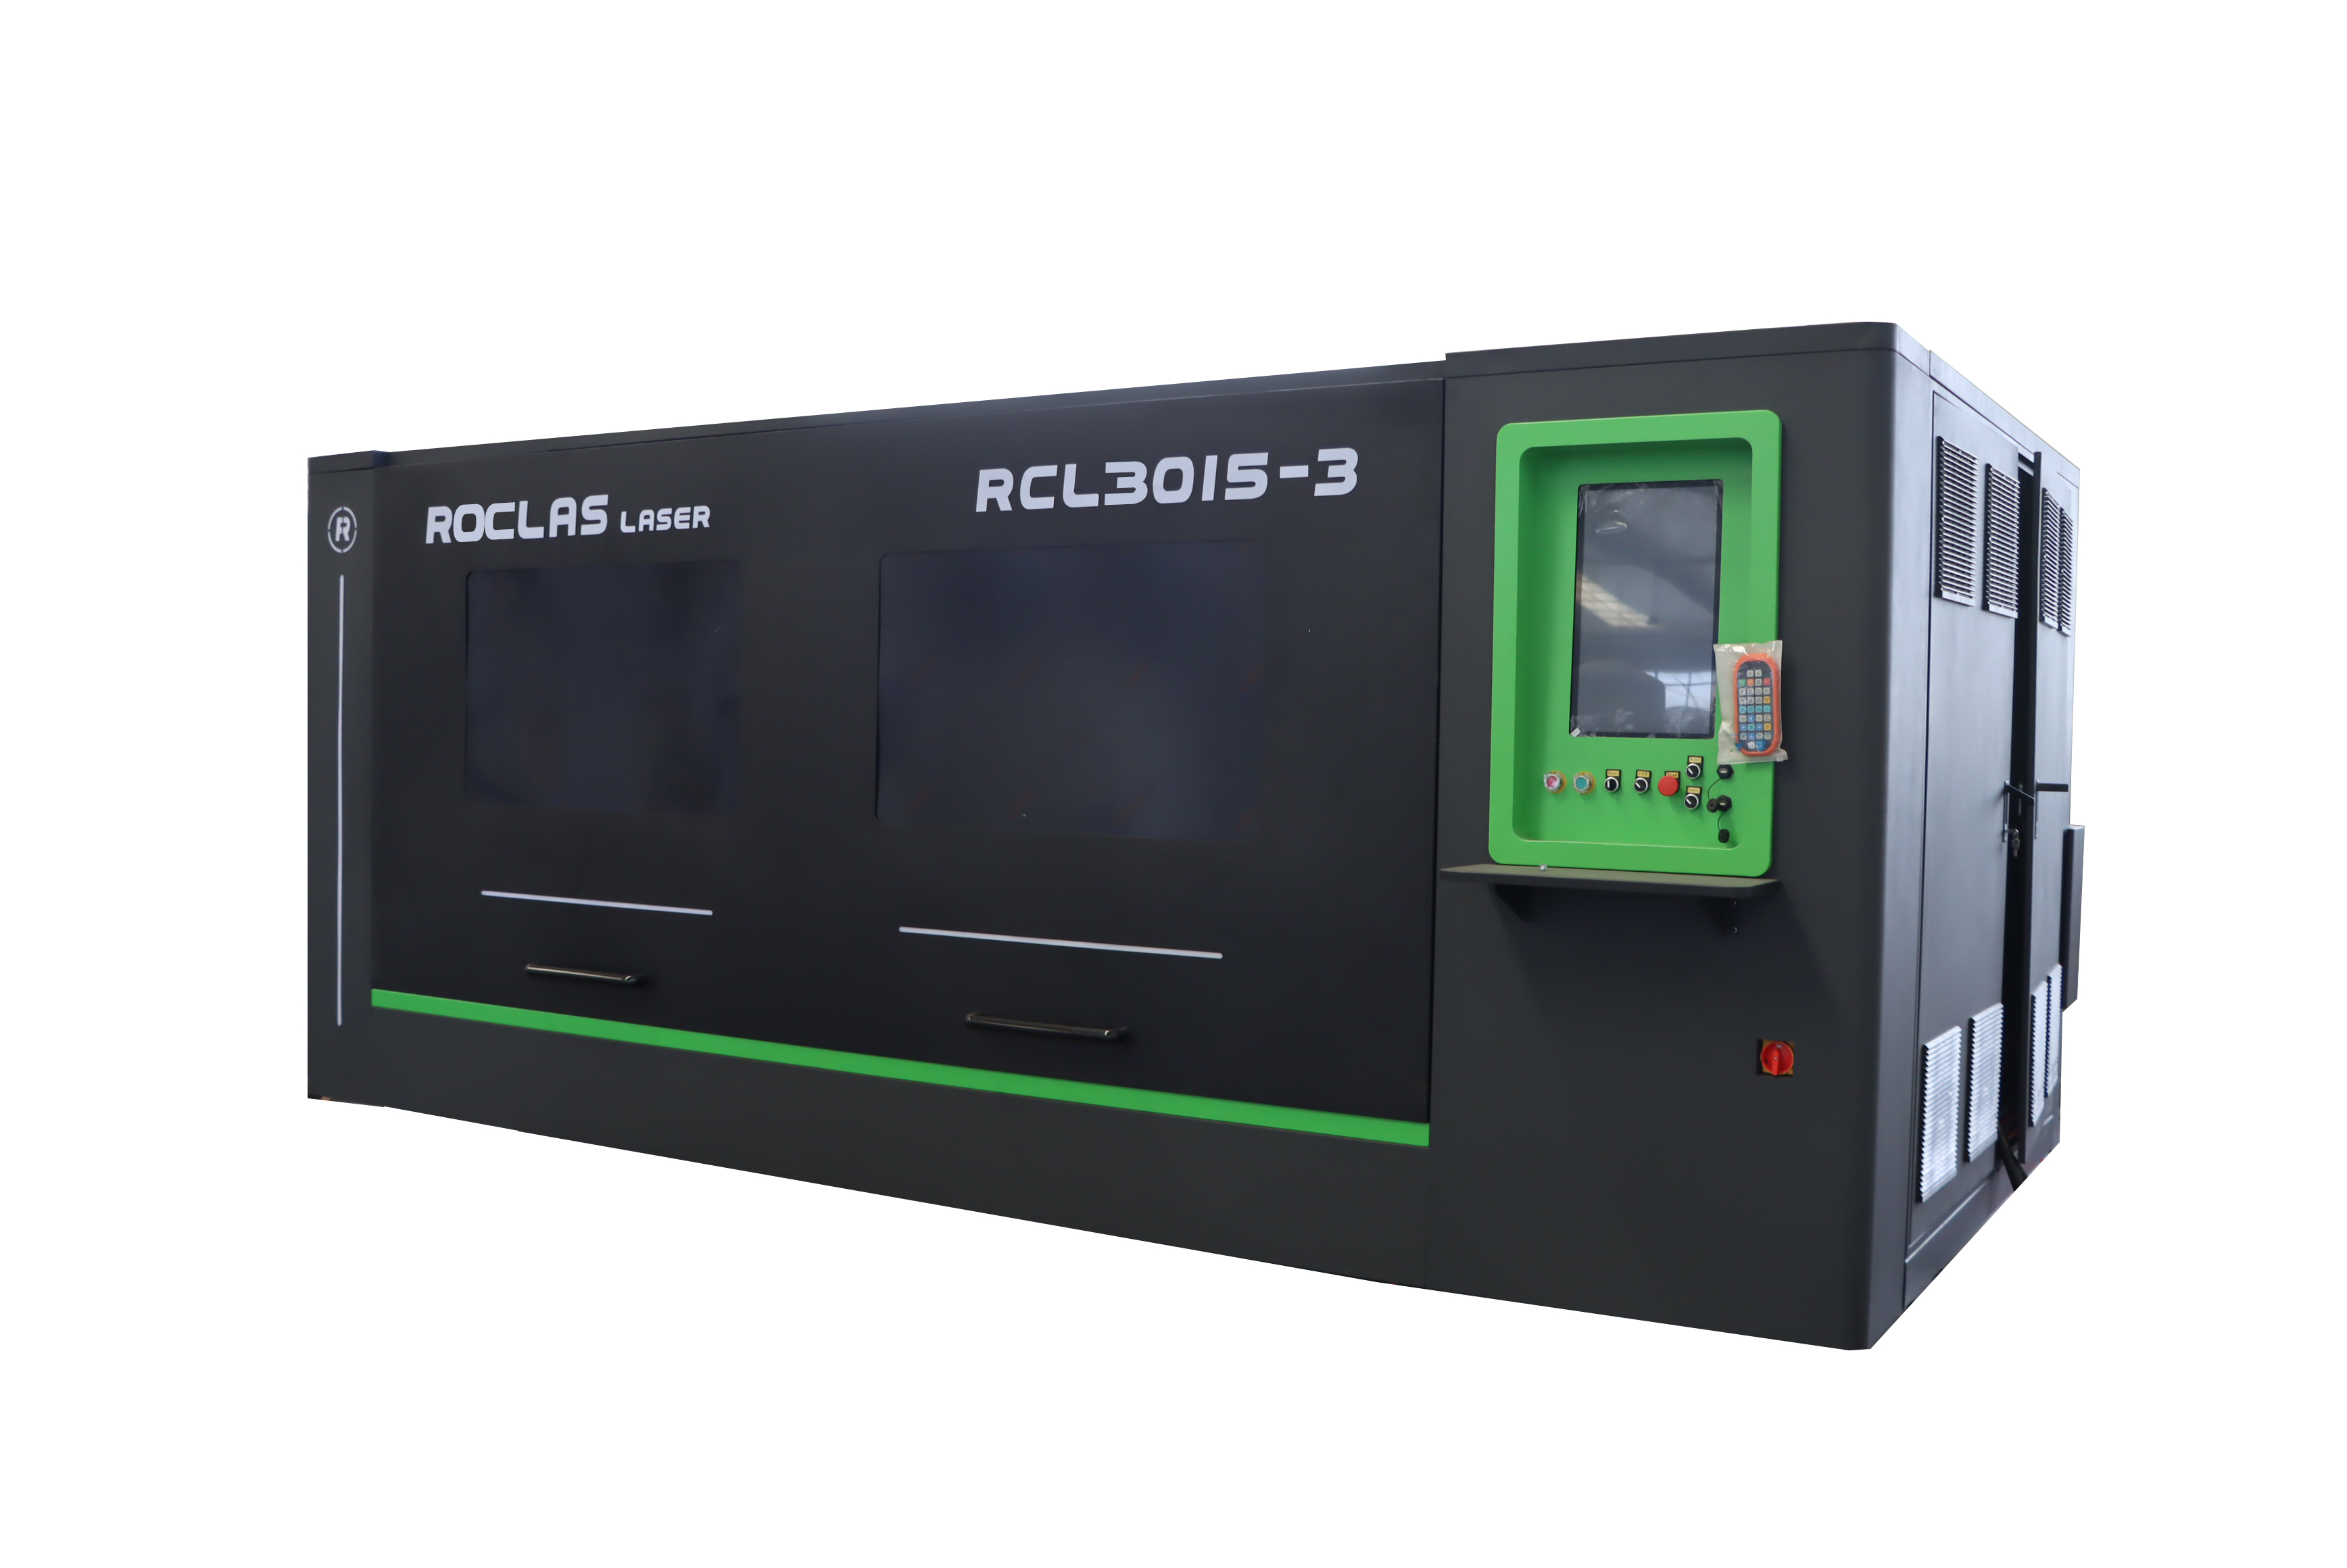
从设备端看,这一转变有明确的参数支撑。以ROCLAS® MACHINERY CO., LTD.的典型光纤激光切割平台为例,其标准机型覆盖3000×1500mm至4000×2000mm工作幅面,激光功率从1000W延伸至20KW,X/Y轴定位精度±0.03mm,重复定位精度±0.02mm,空程速度可达100m/min,最大加速度1.0G。这组数据背后对应的是重型机械中常见的20mm以上碳钢板、不锈钢结构件以及铜、铝等高反材料的稳定切割能力。ROCLAS设备配备的高反抑制模块,可对1–2mm铜板和2–3mm铝板实现稳定加工,这一点在重型机械的液压管路、电气连接件和耐磨衬板中具有实际意义。
| 参数项 | 典型规格 |
|---|---|
| 工作幅面 | 3000×1500mm / 4000×2000mm / 1500×4000mm |
| 激光功率 | 1000W–20KW |
| 定位精度 | ±0.03mm |
| 重复定位精度 | ±0.02mm |
| 空程速度 | 100m/min |
| 最大加速度 | 1.0G |
| 最大管材直径 | 220mm |
| 控制系统 | Cypcut 3000S |
| 激光头 | Raytools |
| 电源要求 | 380V/50Hz |
上表所列参数并非实验室条件下的峰值,而是ROCLAS量产机型的常规配置。将其置于重型机械加工场景中,可以读出几层含义。第一,±0.03mm的定位精度意味着切割后的结构件可直接进入焊接工位,减少甚至取消铣边和打磨工序,这对动臂、车架、回转支承安装座等对装配间隙敏感的部件尤为关键。第二,100m/min的空程速度和1.0G加速度,使得设备在切割大型板材时频繁跳转的加工路径不会成为节拍瓶颈,薄板和中厚板混排生产的效率损失被压缩。第三,20KW功率上限配合Raycus或MAX激光源,使碳钢切割厚度进入40mm以上区间,覆盖了重型机械中大部分承力板件的下料需求。
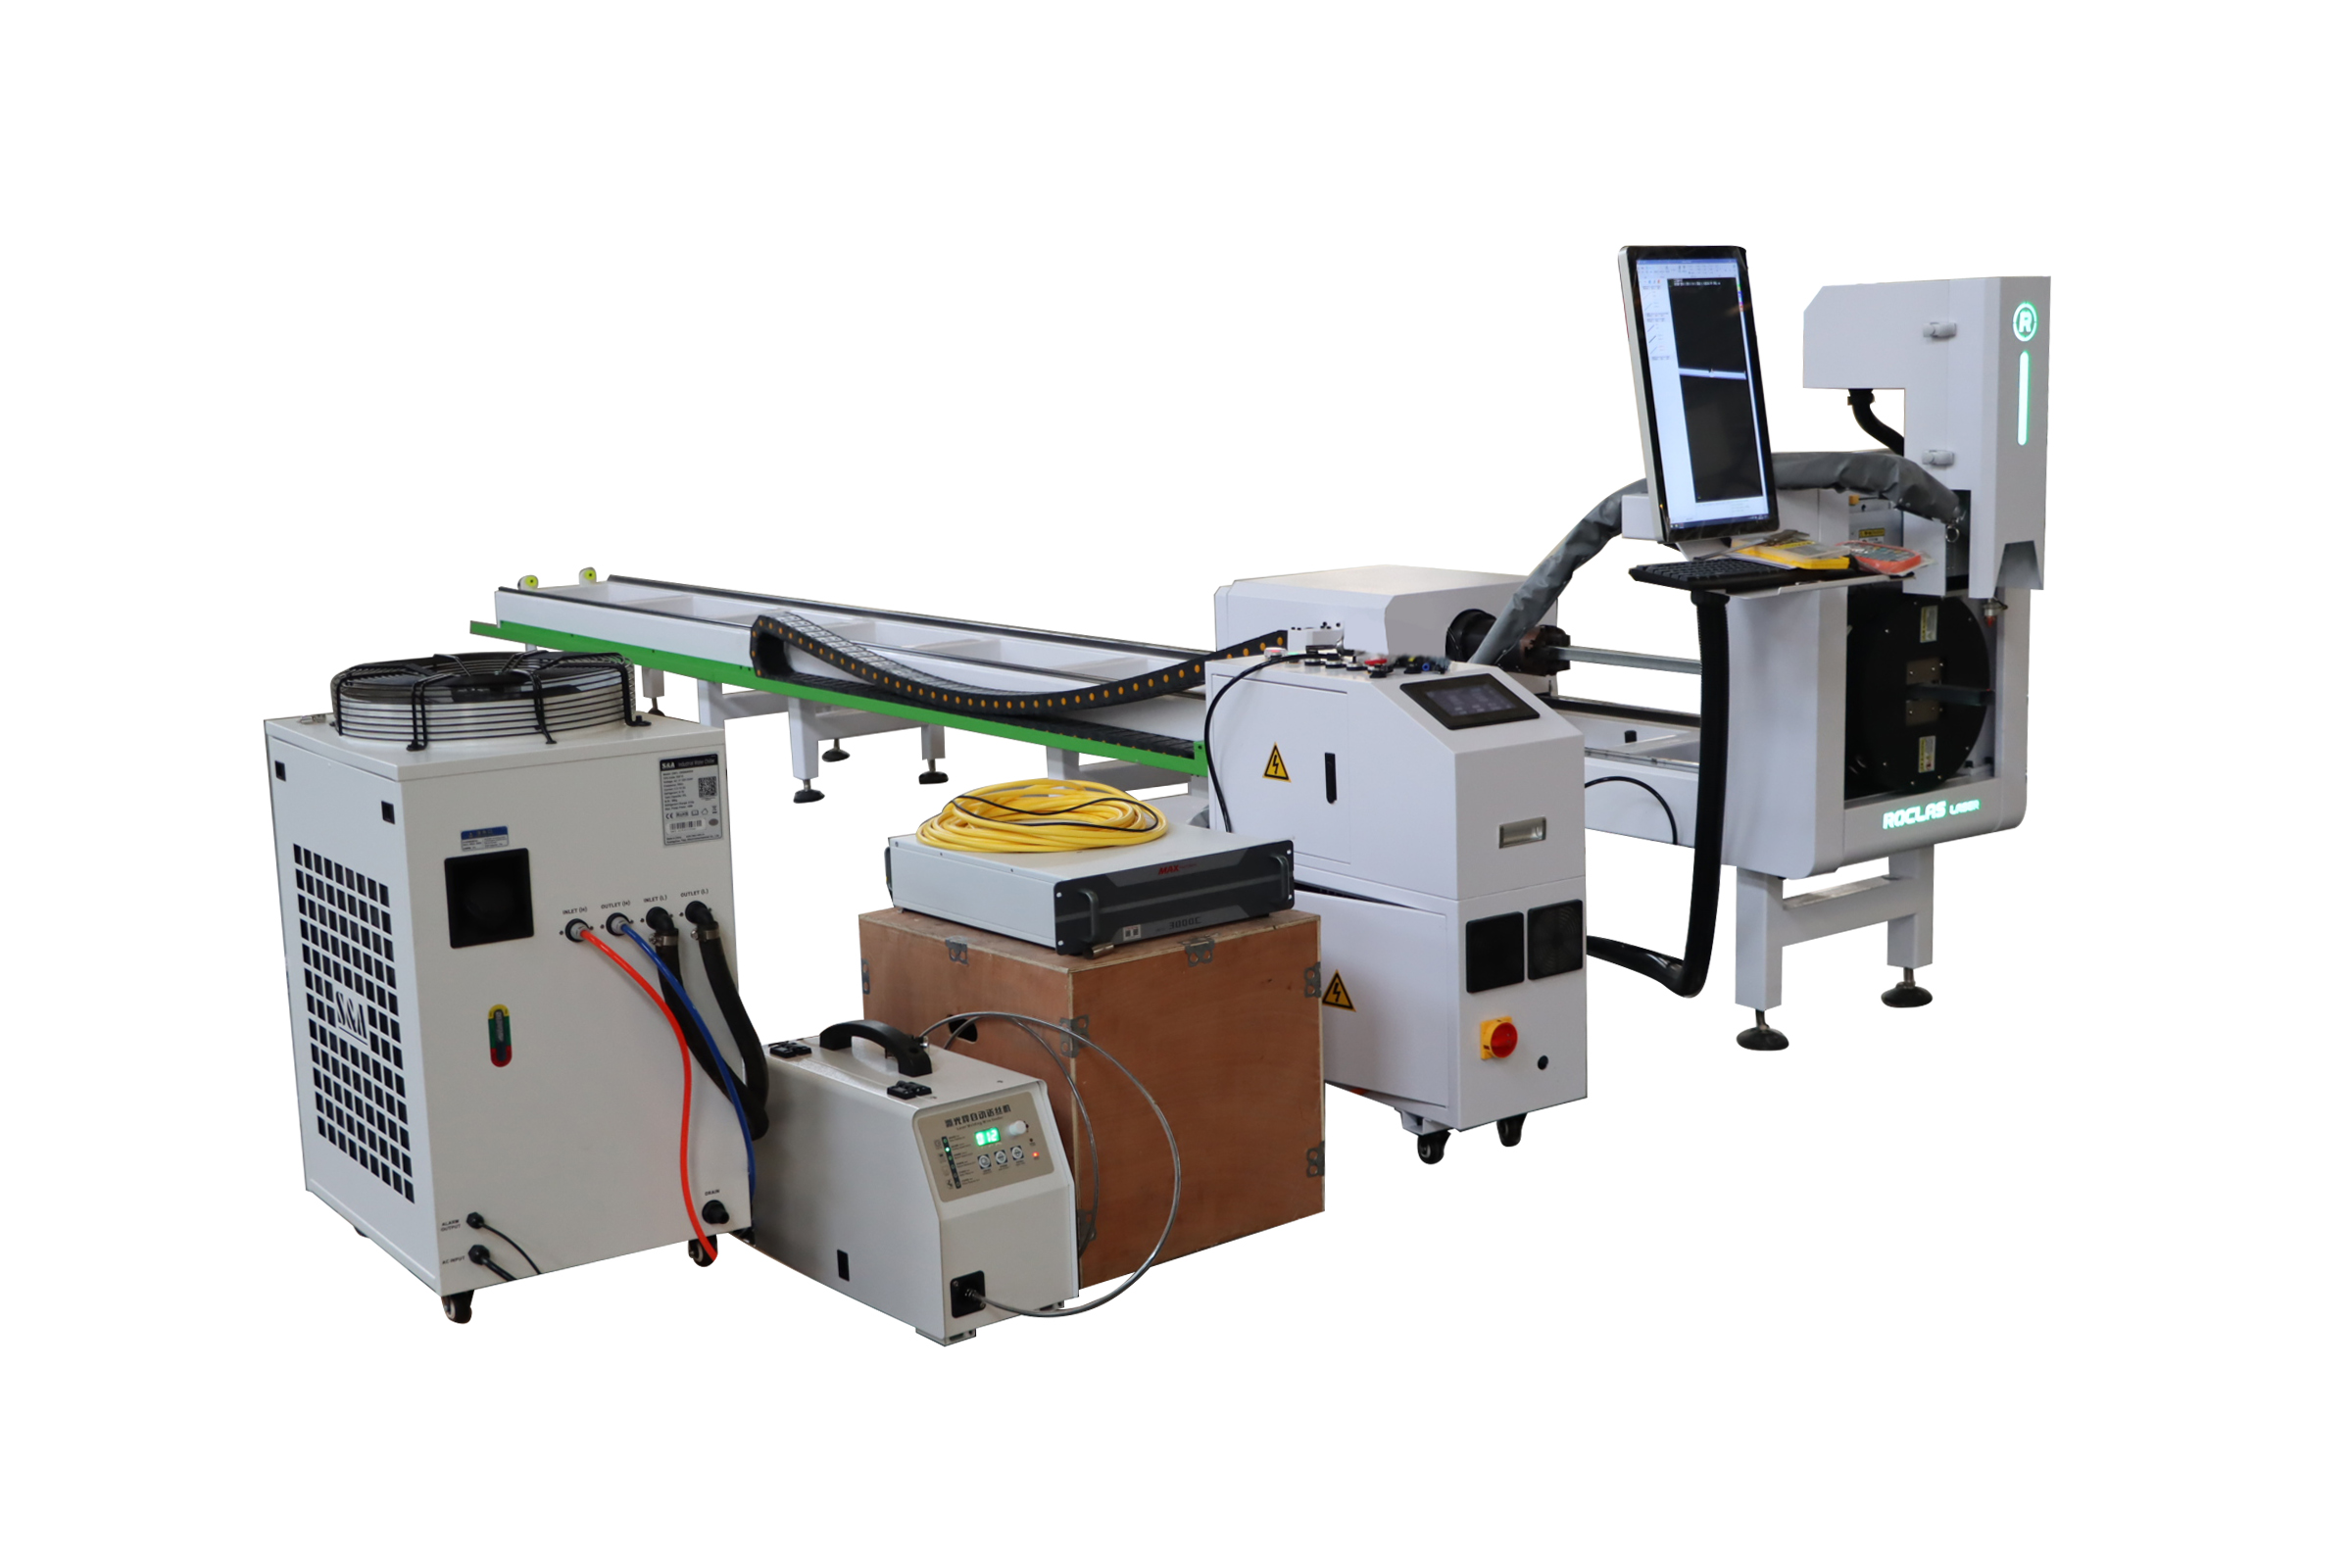
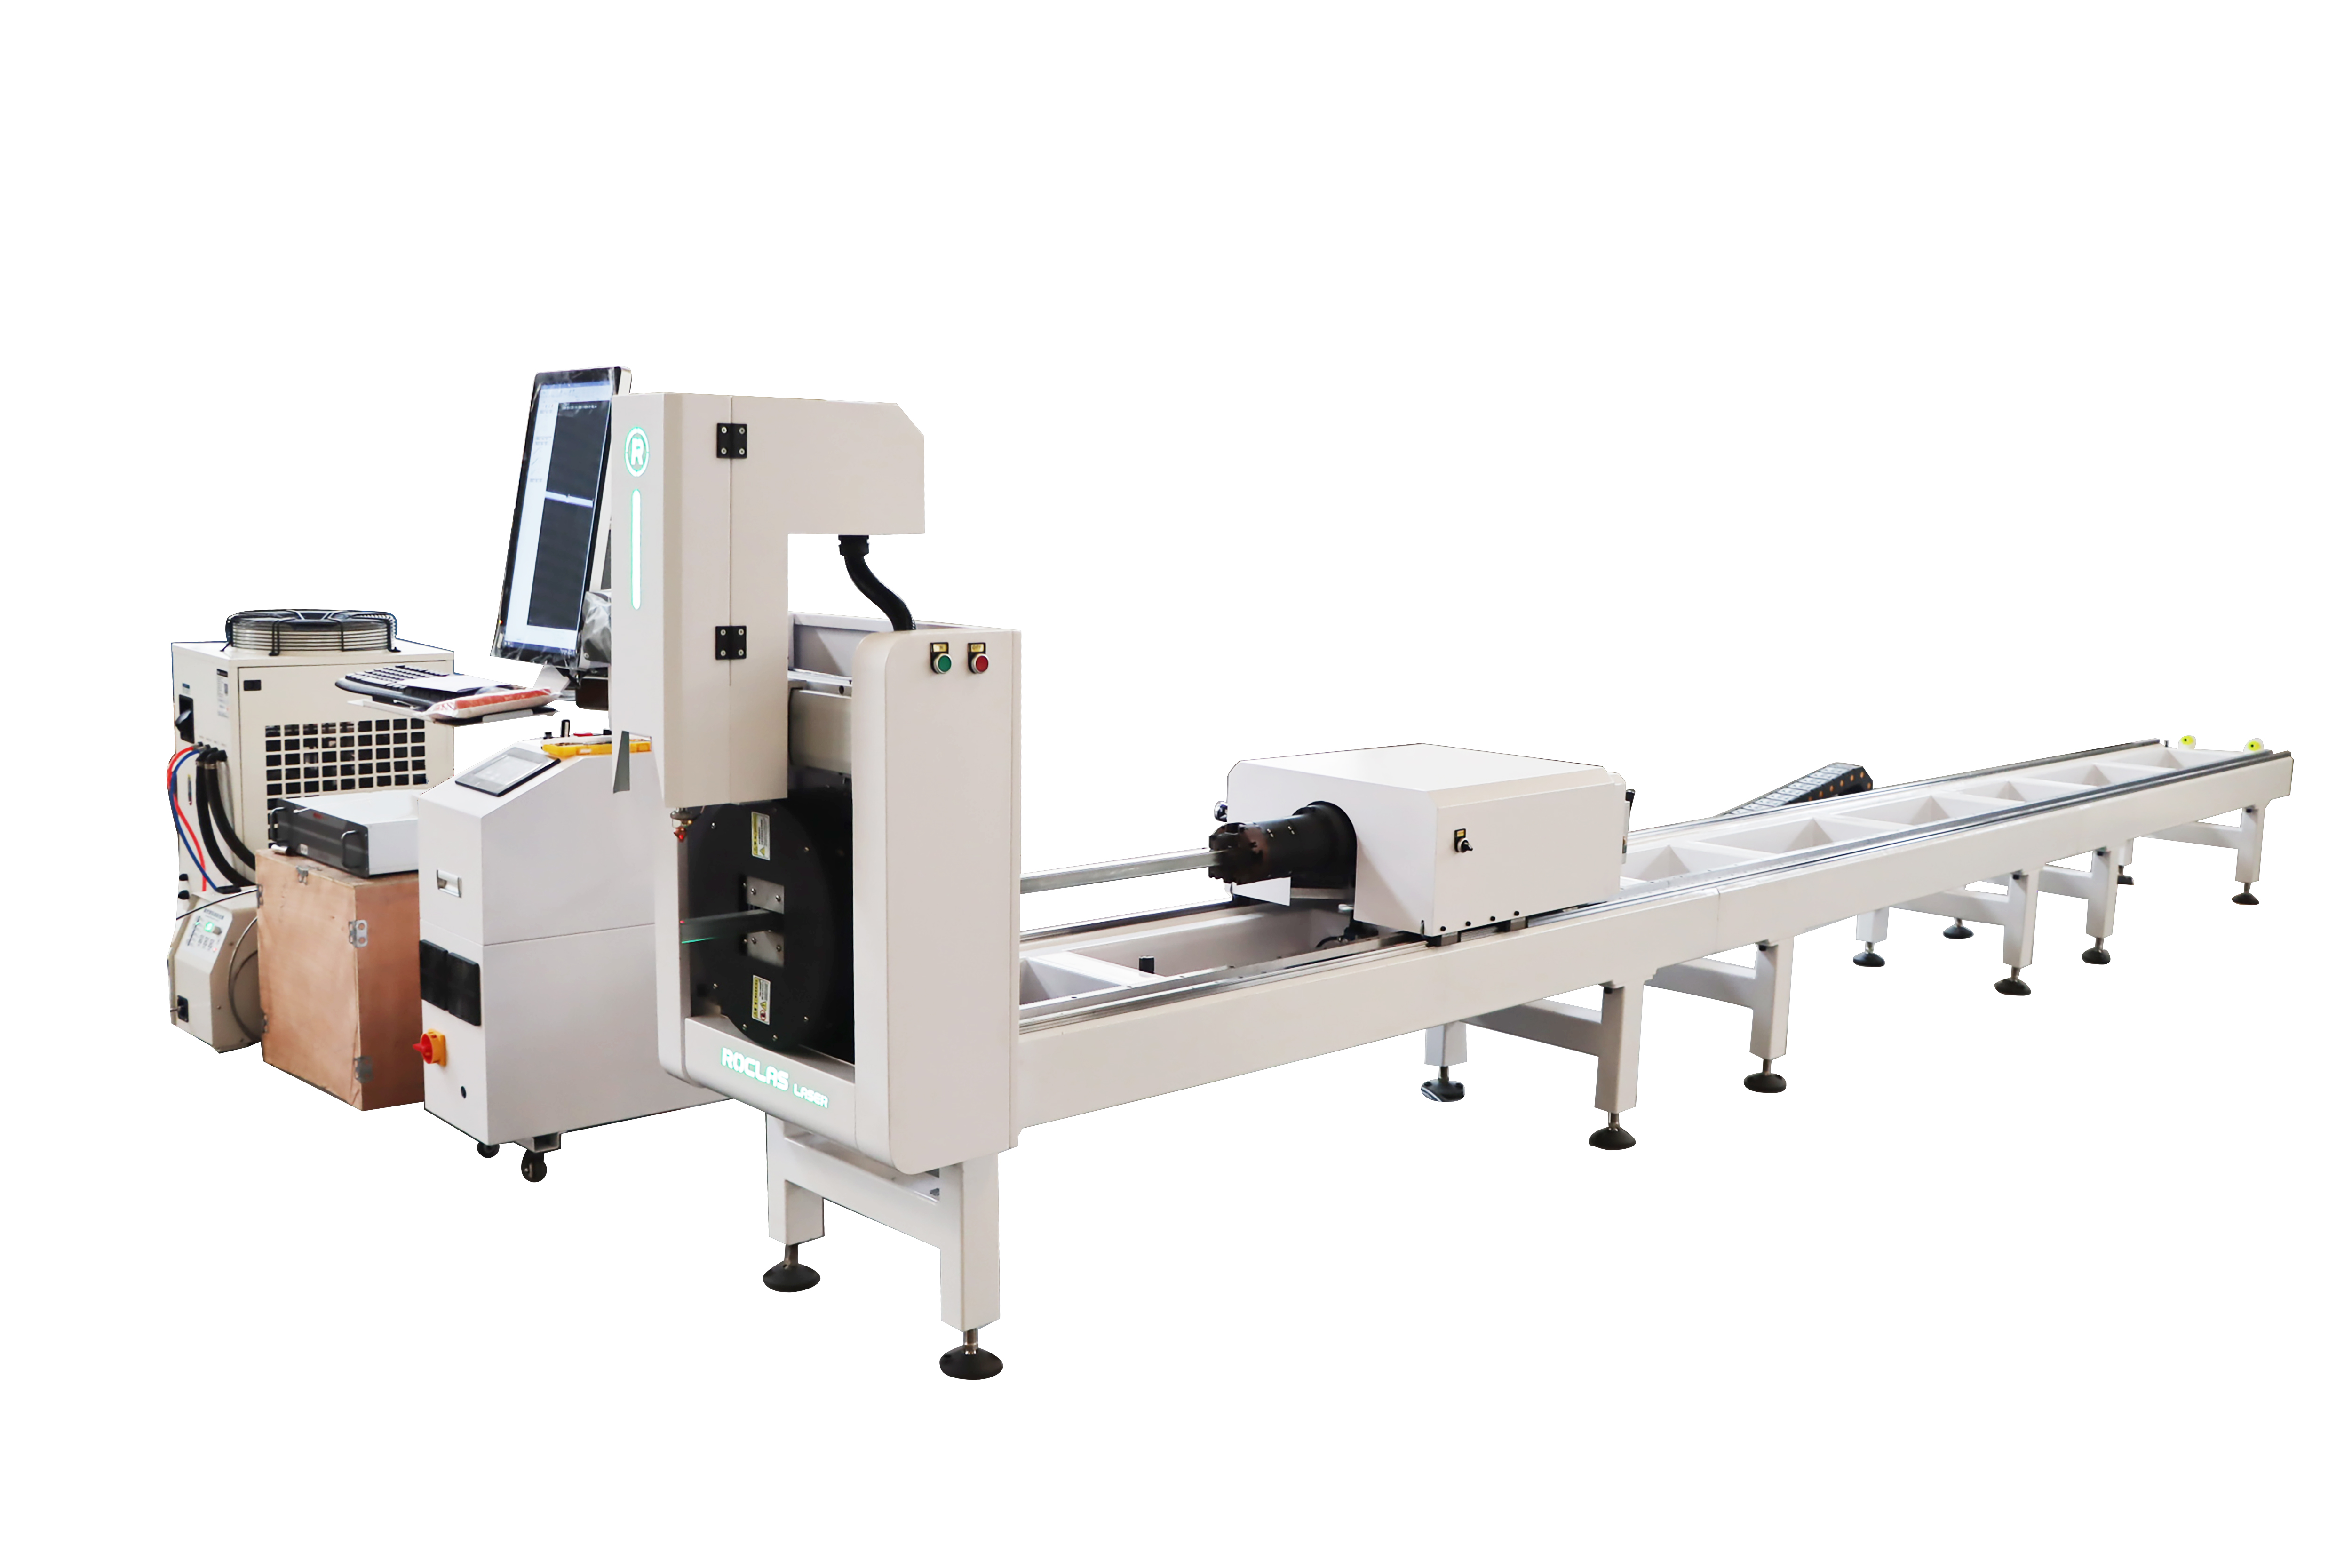
管材加工是另一个值得关注的维度。重型机械中液压支架、输送管道、结构支撑管用量大,且多为圆管、方管和矩形管混合使用。ROCLAS管材光纤激光切割机最大支持220mm管径,定位精度±0.05mm,重复定位精度±0.03mm,配合自动卡盘系统,可实现管端相贯线、孔群和坡口的单机一次成型。相比传统锯切加钻孔的工艺路线,激光切管减少了装夹次数和刀具消耗,对多品种、变批量的重型机械配套模式适应性更强。
CO2激光与光纤激光的复合机型则提供了另一种思路。ROCLAS的RCL1530-500W机型在单机上集成CO2激光(非金属)和光纤激光(金属),工作幅面1500×3000mm,可加工木材、亚克力、皮革以及薄金属。这在重型机械的驾驶室内饰、操纵台面板、标识铭牌等非金属件加工中,避免了外协环节,缩短了整机制造链。虽然CO2激光在重型结构件切割中不占主导,但其“全材料”覆盖能力对重型机械企业的辅助生产部门具有实用价值。
从制造体系的角度看,ROCLAS的设备设计强调重载钢结构和五面加工中心加工,这与其目标行业的工况相匹配。重型机械车间普遍存在振动、粉尘和温度波动,机床结构刚性直接决定长期精度保持性。ROCLAS采用工业级重载钢结构床身,配合进口伺服驱动和减速机,在连续重载切割工况下的稳定性优于轻量化机型。其模块化螺接床身设计在不改变制造质量的前提下,解决了大型设备运输和现场组装的难题,对海外重型机械制造商的产线部署具有现实意义。
质量体系方面,ROCLAS产品持有ISO 9001、CE、FDA、UL和PDL认证,50余项专利及每年10项以上的新增专利,反映出其在激光切割领域的持续投入。对于重型机械行业用户而言,设备认证的完整性直接影响产品出口合规性和工厂安全审计,这一点在采购决策中的权重正在上升。
综合来看,激光切割在重型机械领域的渗透不是简单的“以新替旧”,而是制造逻辑的调整。当切割精度、功率和动态性能同时达到一定阈值,下料工序从“毛坯准备”升级为“近净成型”,后续焊接、装配和涂装环节的工艺窗口随之改变。ROCLAS在这一进程中提供的产品组合——从大功率平板切割、管材切割到复合加工和卷材开卷激光切割线——基本覆盖了重型机械从板材到管材、从结构件到辅助件的加工需求。其技术路线表明,激光设备制造商正在从单机供应商向工序解决方案提供者转型,而重型机械正是这一转型最直接的受益领域之一。