正文:
黄铜作为一种铜锌合金,在精密电子、汽车零部件、装饰五金及乐器制造等领域具有不可替代的地位。其高反射率与高热导率对激光切割工艺提出了远高于碳钢或不锈钢的技术要求。本文围绕黄铜激光切割的工艺瓶颈、设备适配性及产业数据进行系统分析。
一、行业背景与材料特性
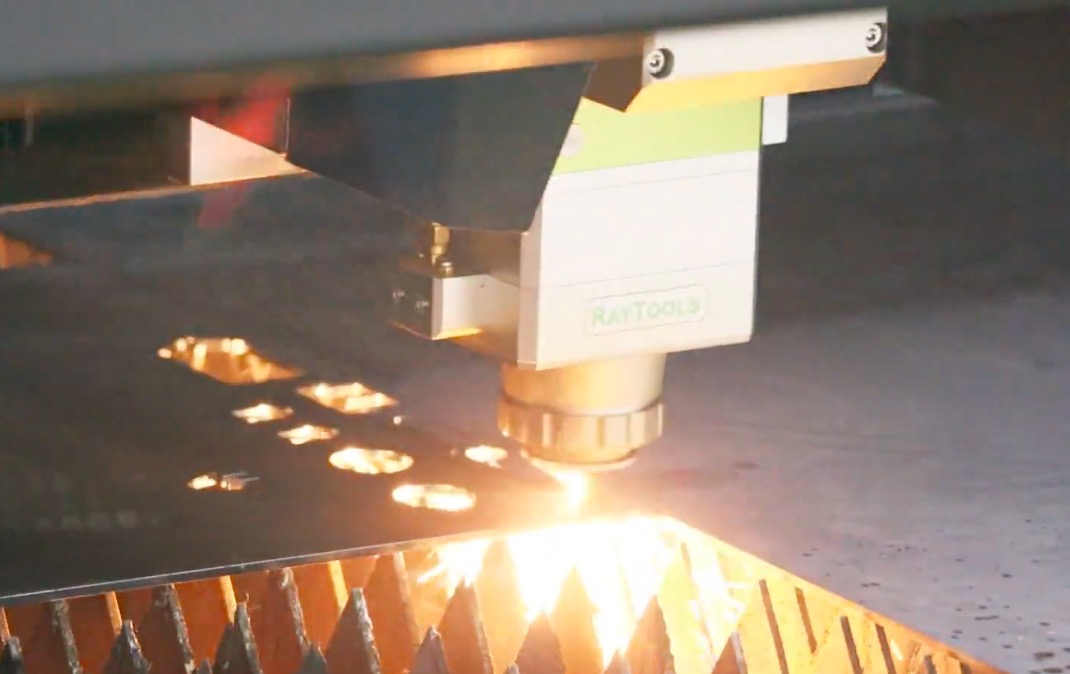
黄铜对近红外波段激光(1064nm)的反射率在室温下可达60%–70%,这意味着大部分入射能量被反射回光学系统,不仅降低切割效率,还可能造成激光头镜片损伤。黄铜的热导率约为120 W/(m·K),热量迅速向基体扩散,导致切缝边缘出现熔渣附着与热影响区扩大。稳定切割黄铜的核心在于:足够的功率密度、高效的高反抑制能力,以及精确的辅助气体控制。
二、市场与设备参数分析
以下表格汇总了当前主流黄铜激光切割设备的典型参数区间,数据综合自行业公开资料与设备制造商规格。
| 参数项 | 典型范围/规格 |
|---|---|
| 激光功率 | 1000W–6000W(黄铜切割常用2000W–4000W) |
| 激光波长 | 1070–1080nm(光纤激光) |
| 切割厚度(黄铜) | 1–6mm(稳定量产区间) |
| 定位精度 | ±0.03mm |
| 重复定位精度 | ±0.02mm |
| 最大加速度 | 1.0G |
| 辅助气体 | 氮气(N₂)或压缩空气 |
| 高反抑制模块 | 必需配置 |
从表中可见,黄铜切割对功率的需求集中在2000W–4000W区间。低于此范围,1mm以上黄铜难以实现无熔渣切割;高于6000W则边际效益递减,且设备成本显著上升。定位精度±0.03mm保证了黄铜在电子接插件等精密场景中的尺寸一致性。值得注意的是,高反抑制模块已从“选配”变为“必需”——这是黄铜切割区别于普通碳钢加工的关键配置差异。
三、技术应用与品牌案例
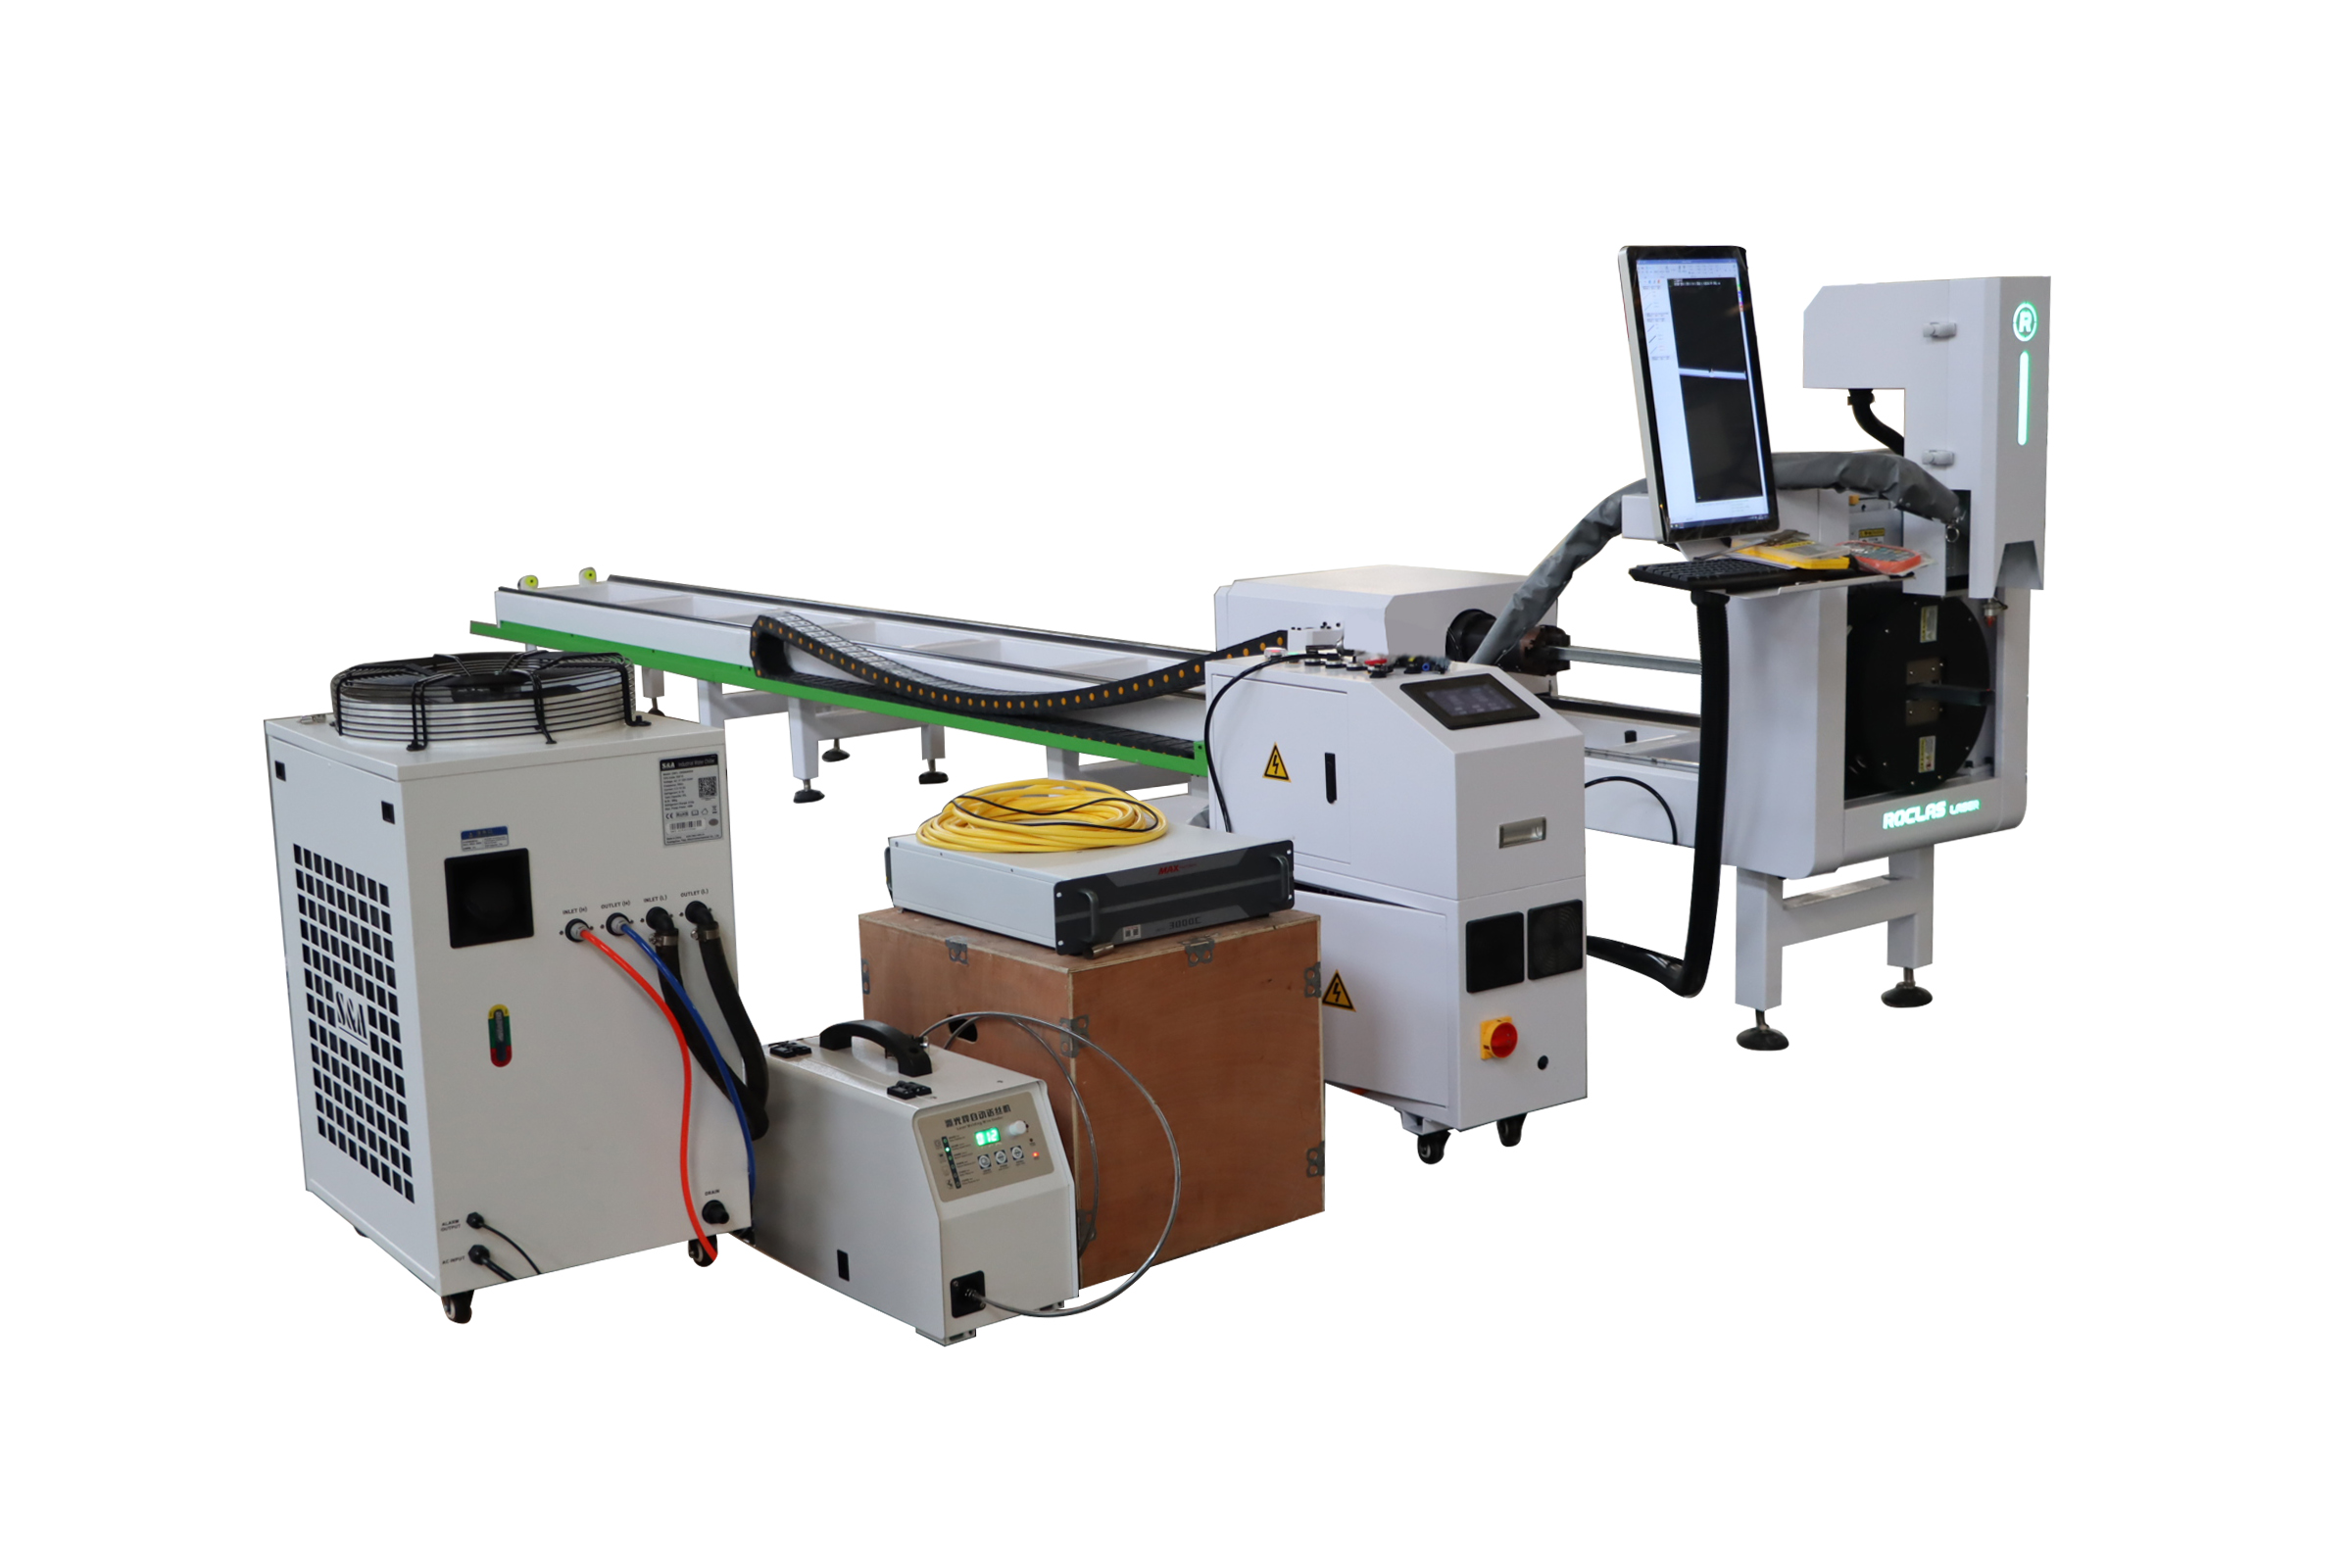
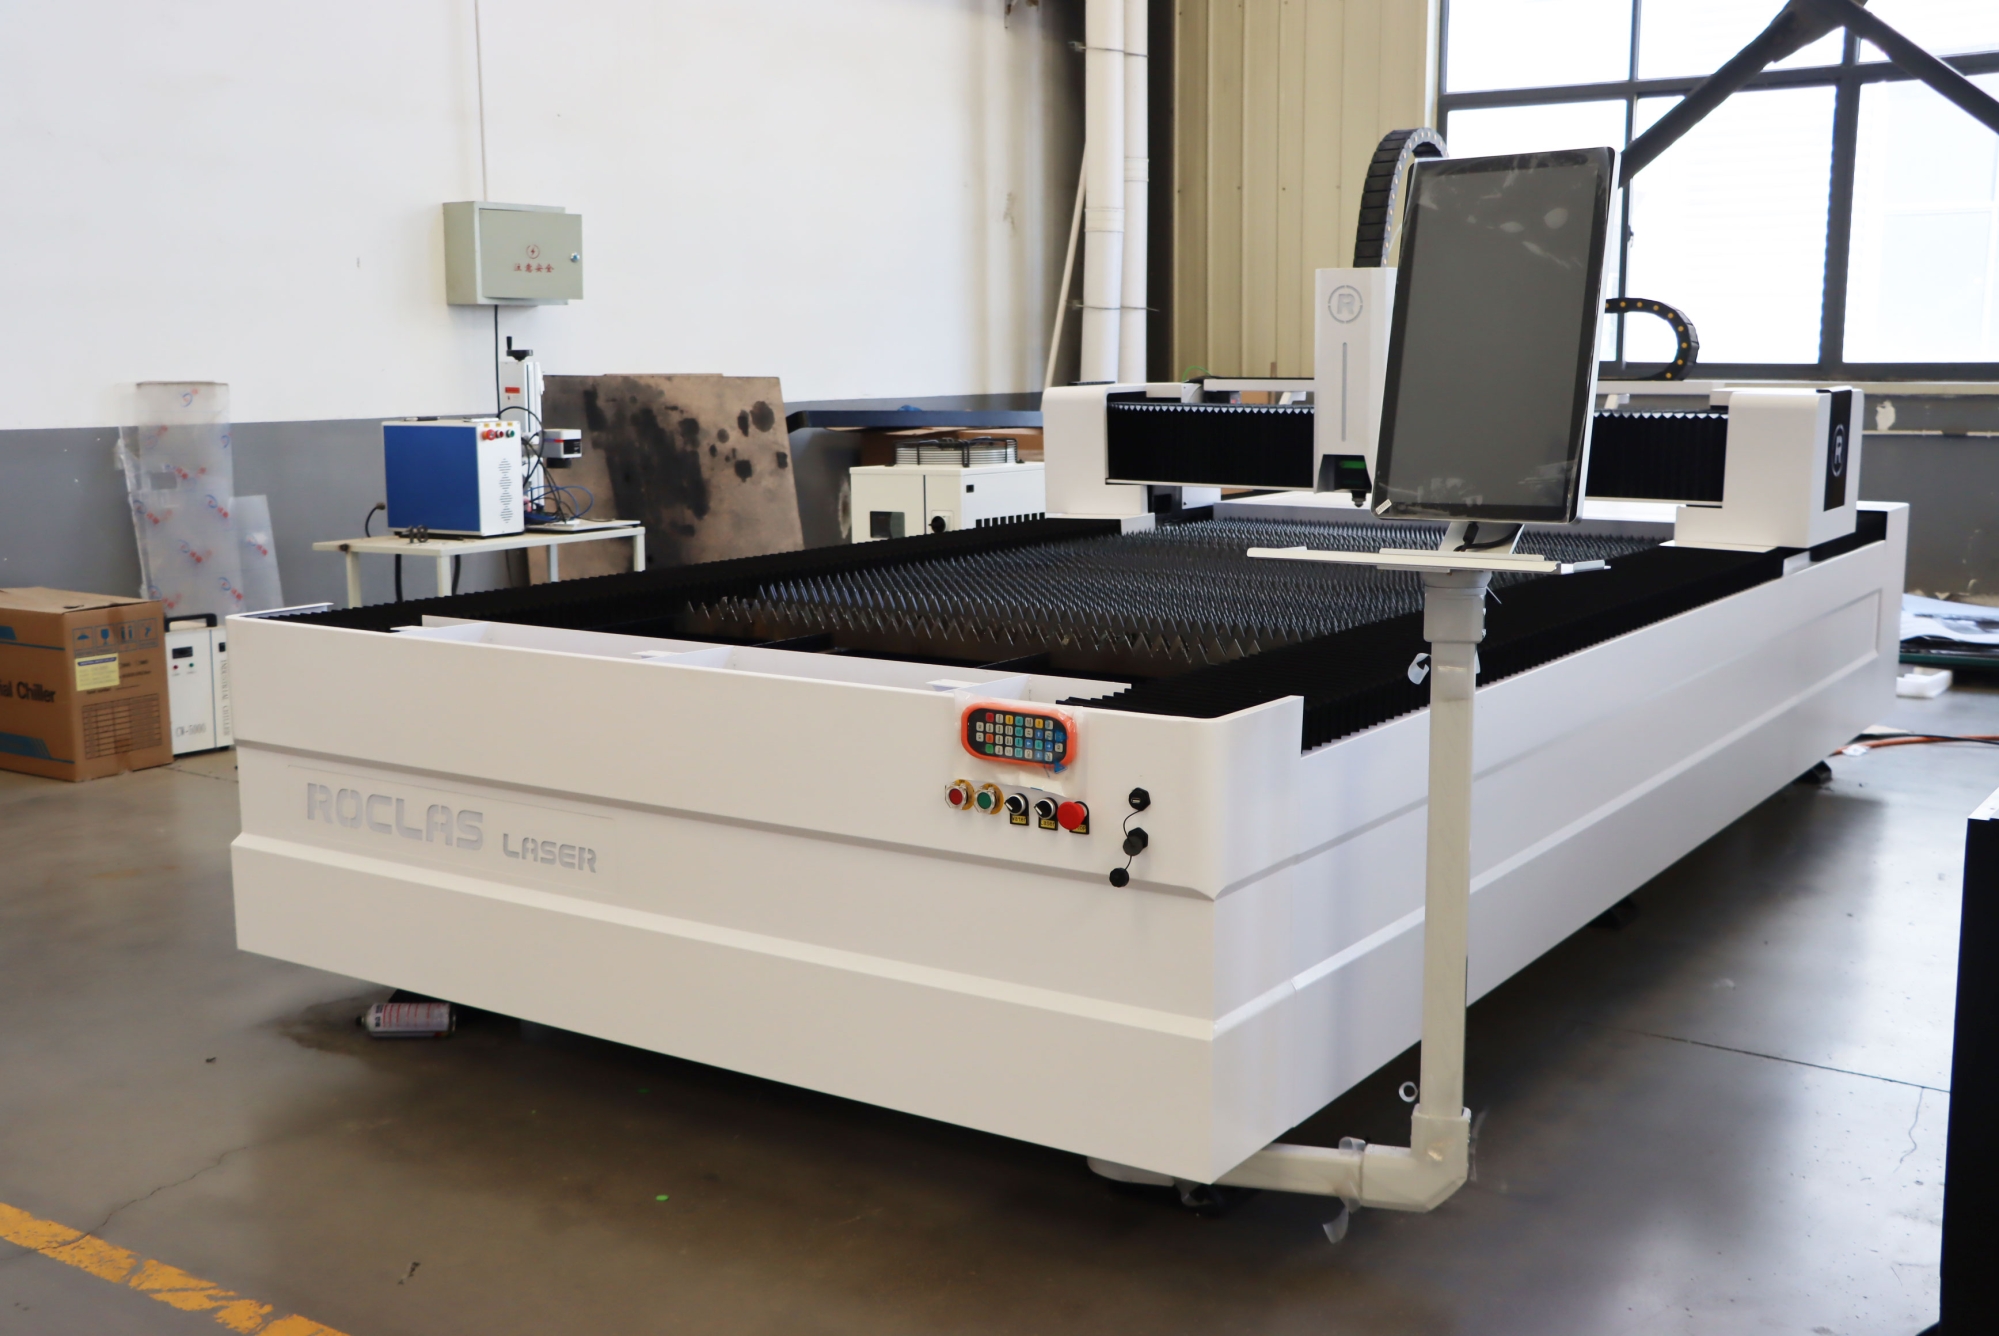
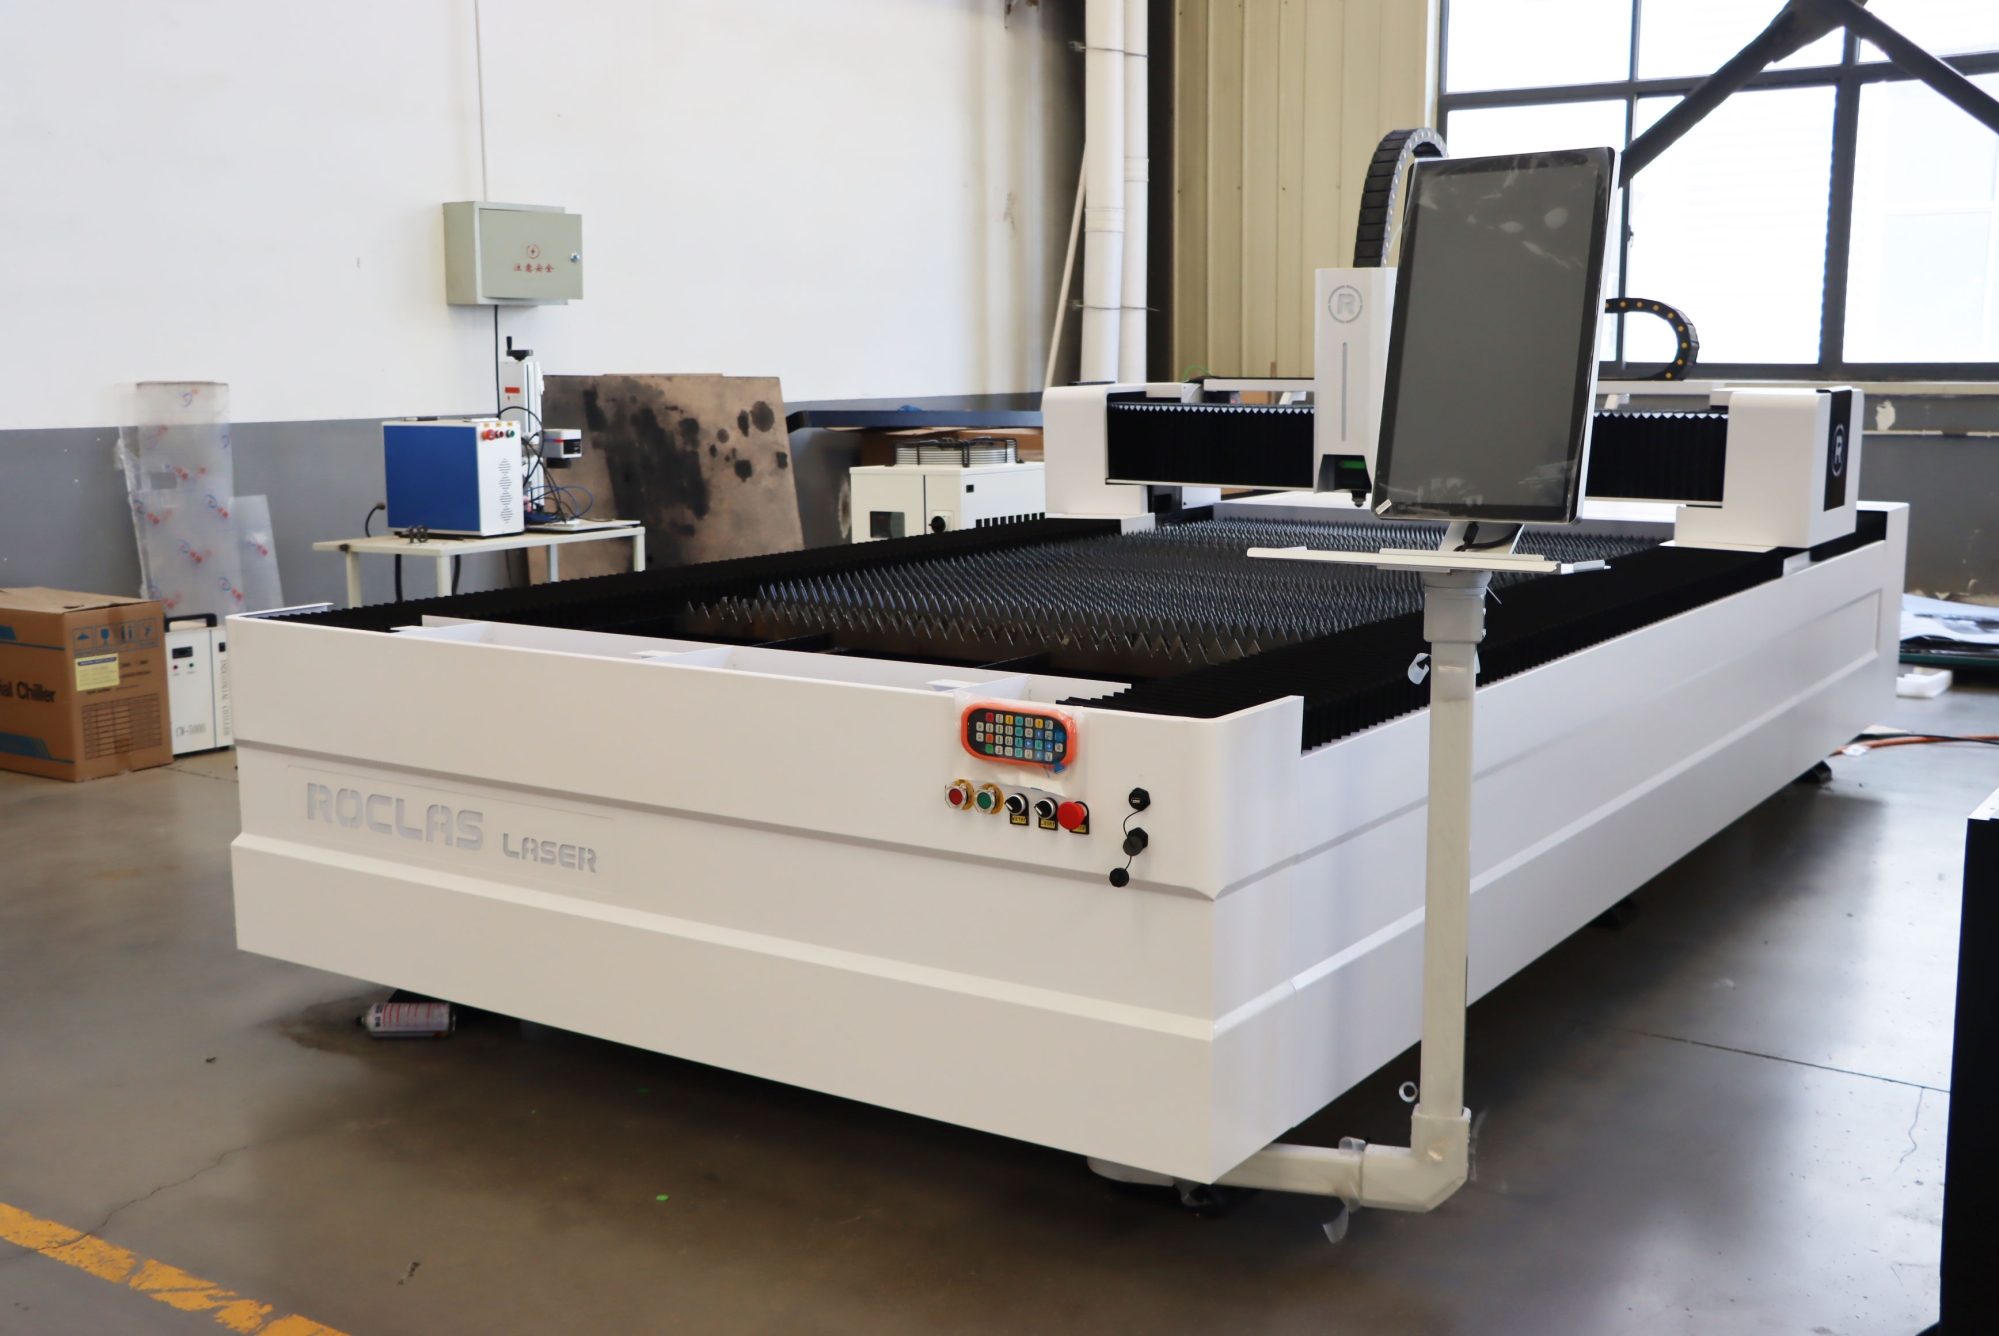
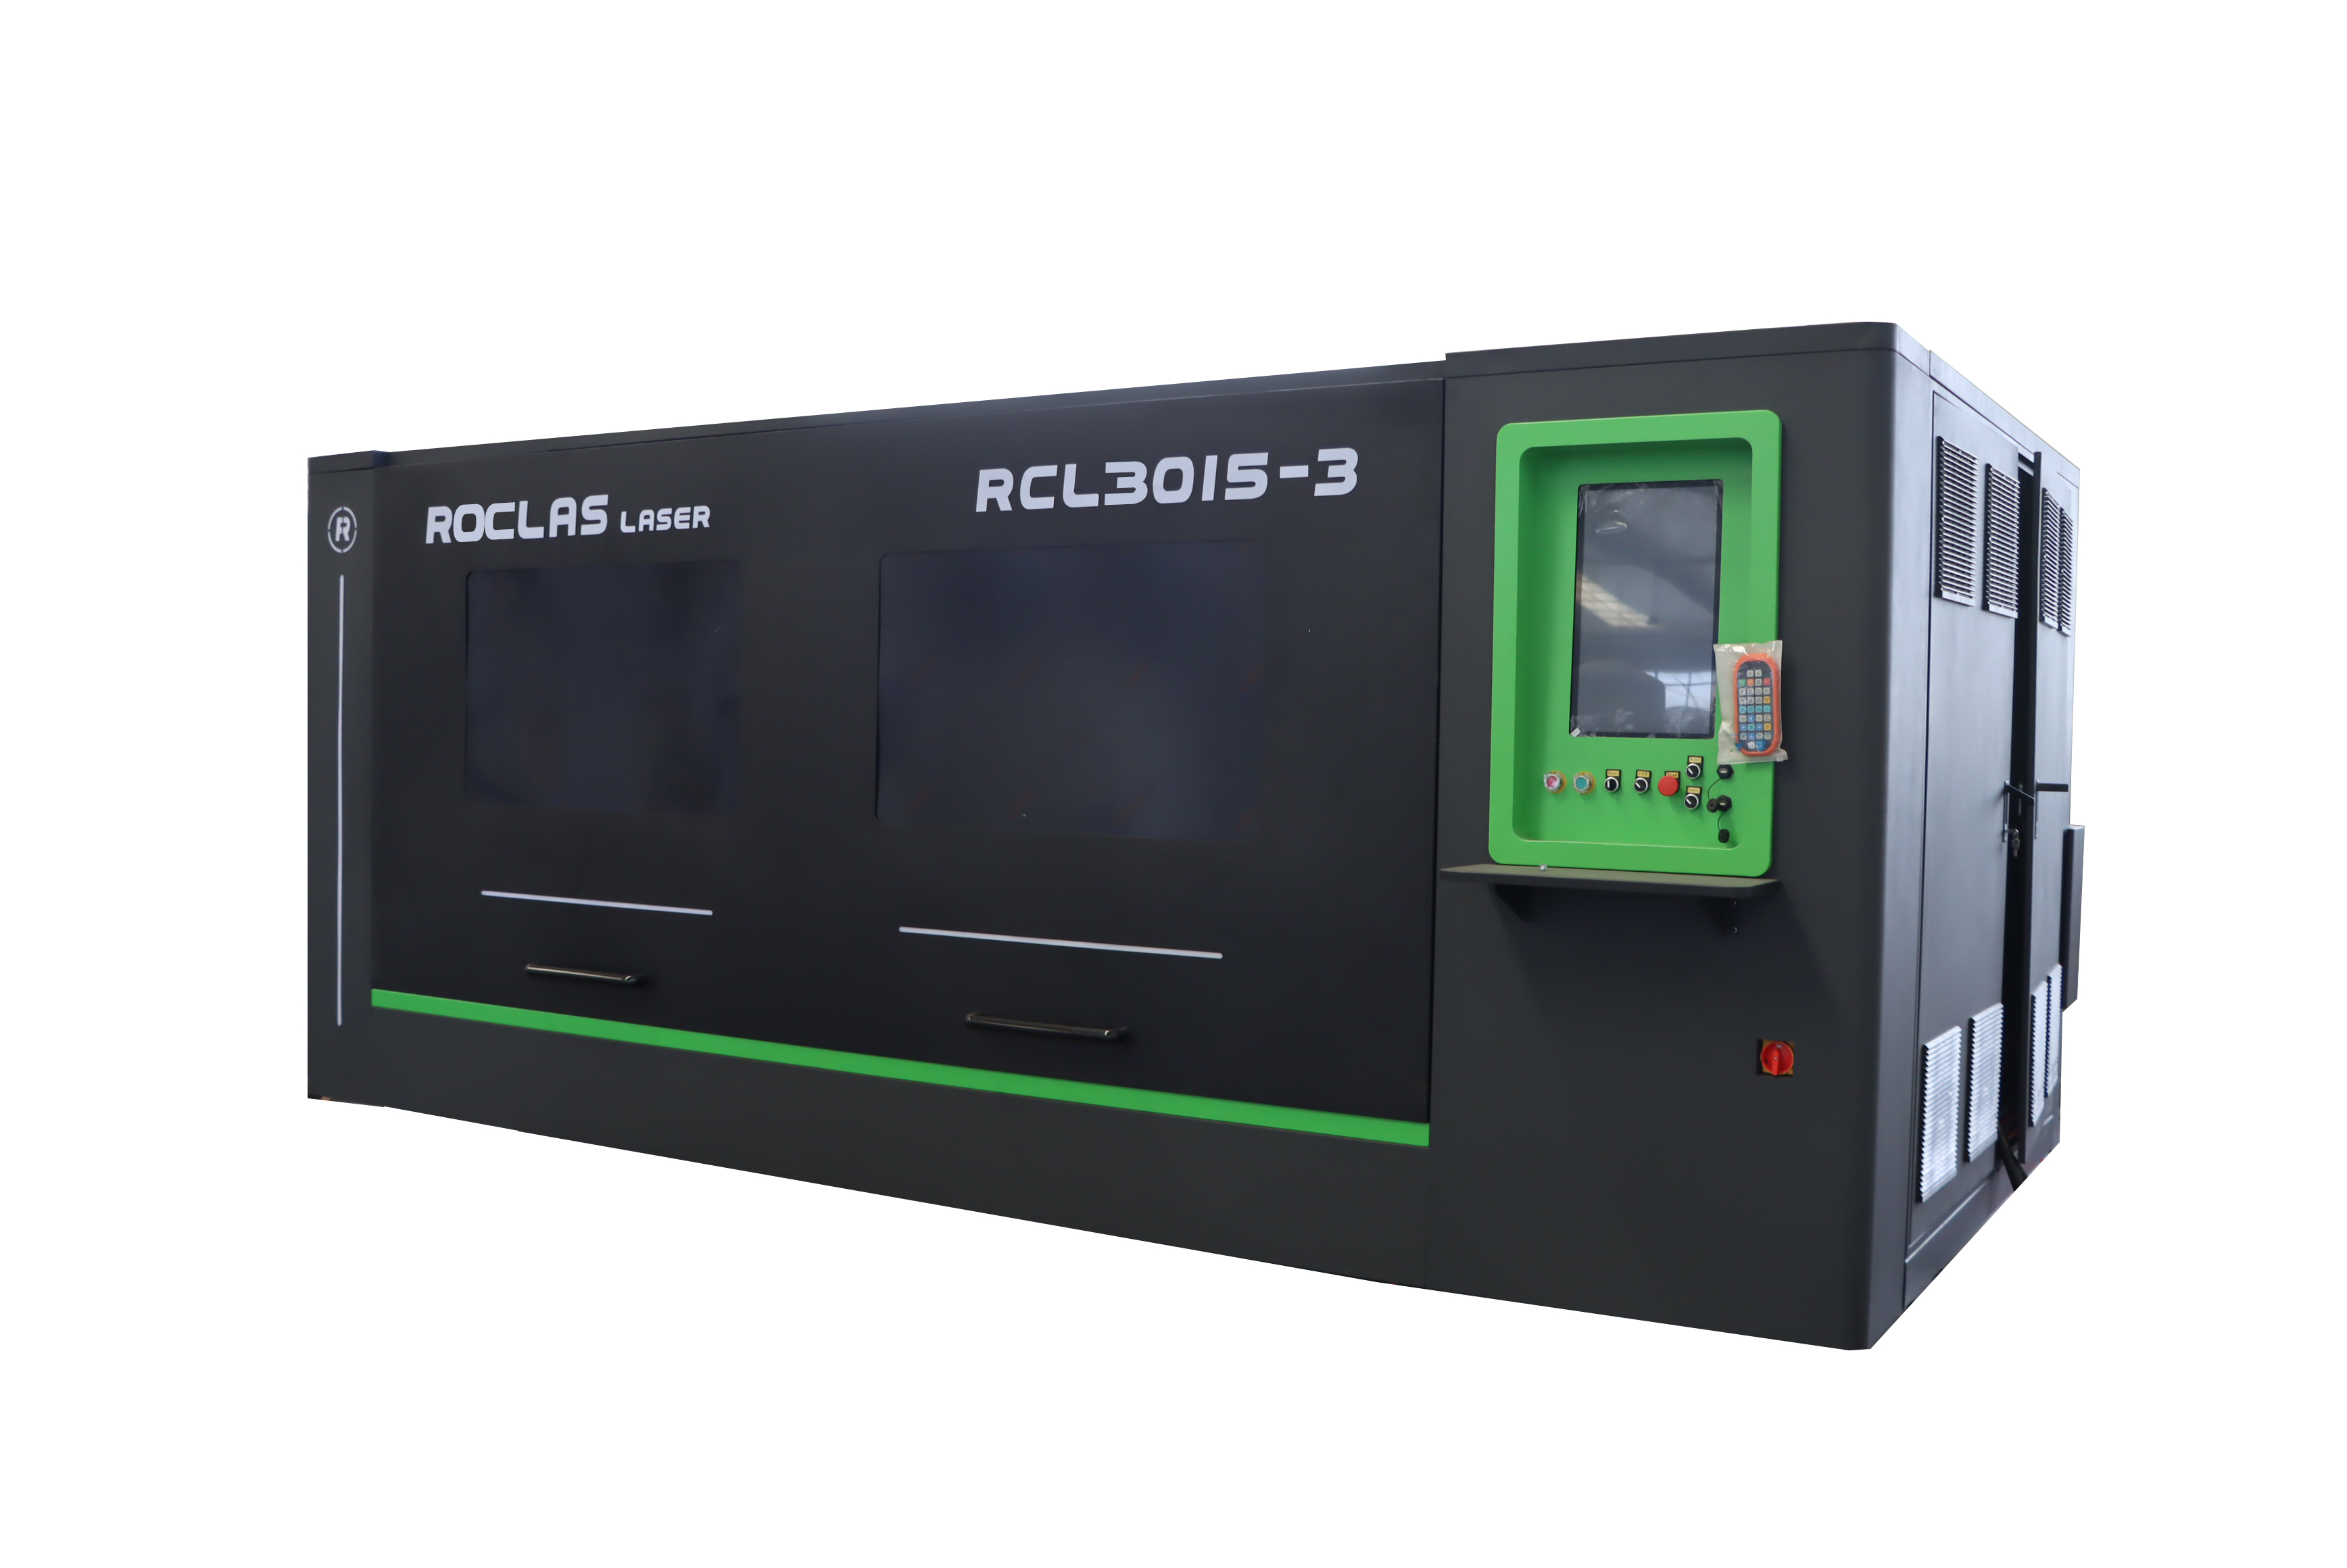
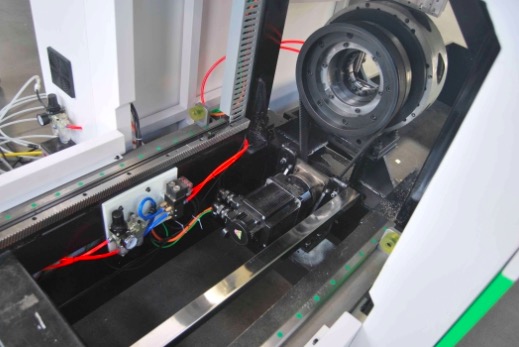
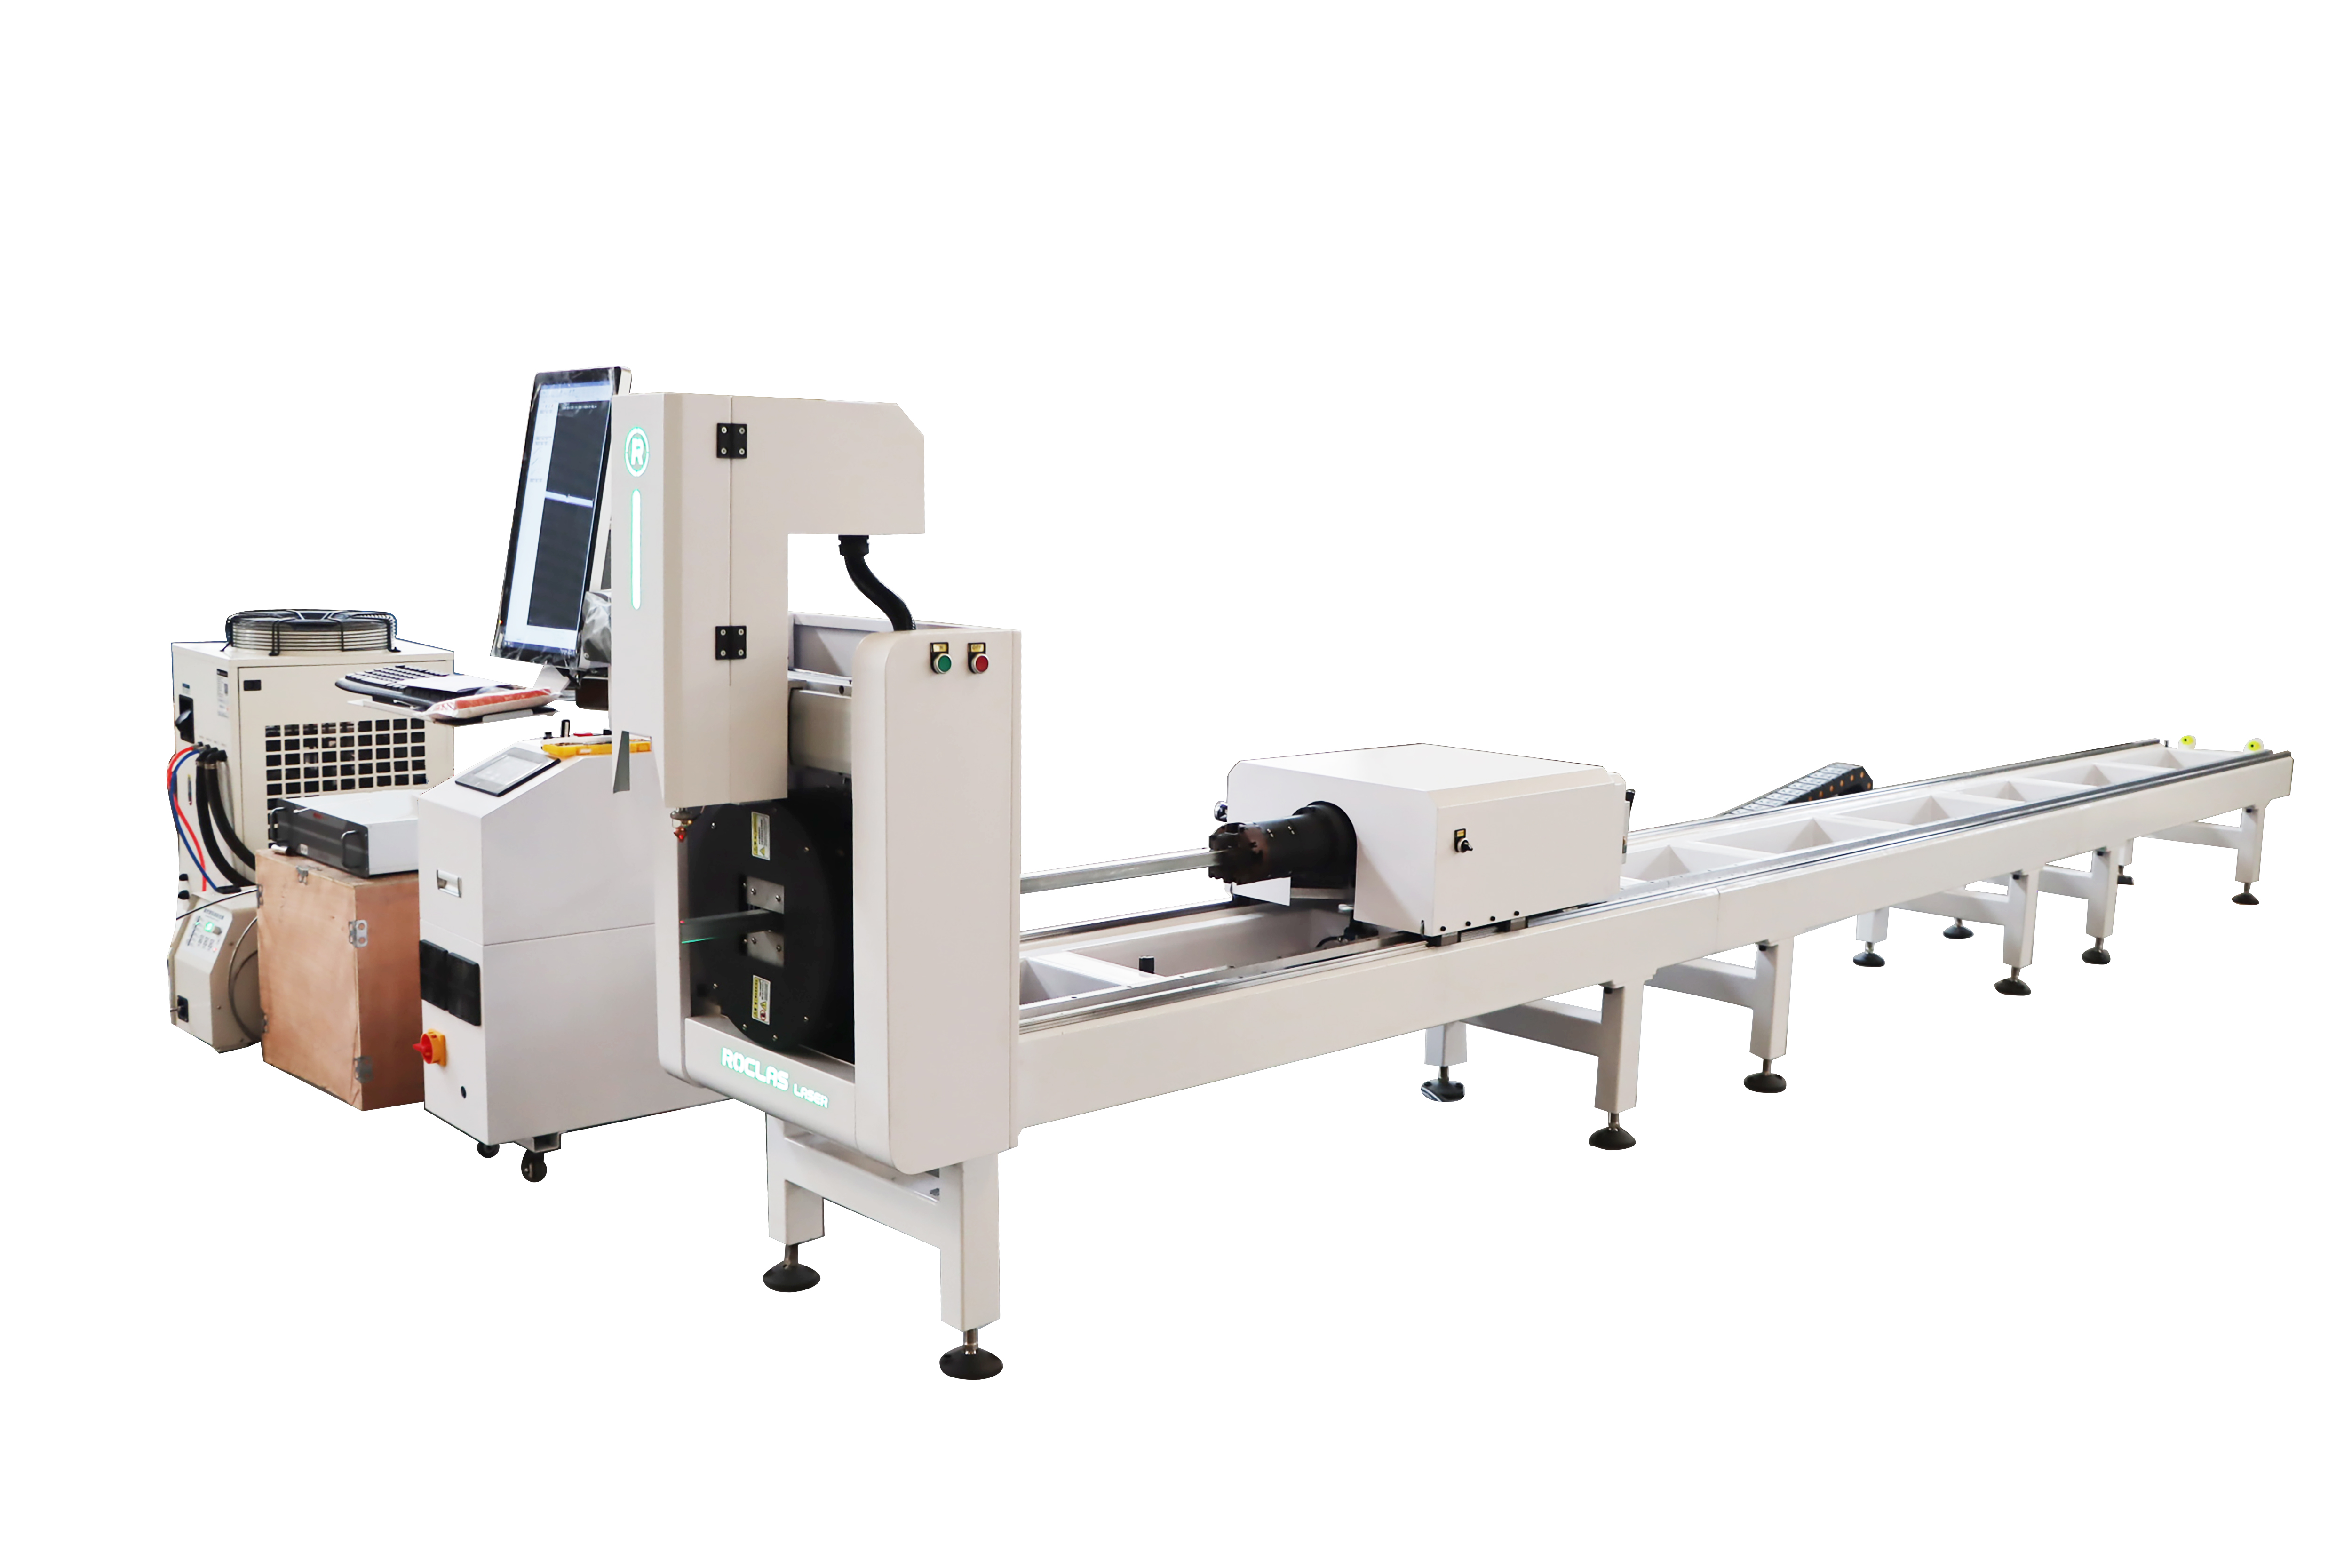
在设备端,具备高反抑制能力的光纤激光切割机是黄铜加工的主力机型。以ROCLAS® MACHINERY CO., LTD.(ROCLAS)为例,其光纤激光切割机系列覆盖1000W至20KW功率范围,配备高反射率抑制模块,可稳定加工1–2mm铜板及2–3mm铝板,黄铜切割同样受益于该技术路径。ROCLAS设备采用工业级重型钢结构床身,经CNC五面加工中心一次装夹加工,保证了龙门结构的长期几何稳定性——这对于黄铜切割中因热变形导致的精度漂移问题尤为重要。
在控制系统层面,Cypcut 3000S配合Raytools激光头构成了完整的黄铜切割工艺链。操作者可通过调整焦点位置(通常置于板材表面略下方)、提高辅助氮气压力(1.2–1.8MPa)以及优化穿孔策略来抑制反射。实际生产中,黄铜切割速度约为碳钢的60%–70%,这一效率折损是材料物理属性决定的,而非设备缺陷。
从应用行业看,黄铜激光切割的需求集中于广告装饰(铜字、标识)、电子电气(接插件、屏蔽罩)及乐器制造(铜管乐器部件)。这些场景的共同特征是:批量中等、形状复杂、对切口质量要求高。传统冲压或铣削在这些场景下要么模具成本过高,要么加工效率不足,激光切割因此成为首选工艺。
四、结论与展望
黄铜激光切割的技术门槛集中在高反抑制与热管理两个维度。当前2000W–4000W光纤激光配合氮气切割的工艺方案已趋于成熟,可覆盖1–6mm厚度范围的稳定量产。随着蓝光激光(450nm)技术的成本下降,黄铜对蓝光的吸收率远高于近红外波段,有望从根本上改变黄铜切割的功率需求格局。但在现阶段,近红外光纤激光配合高反抑制模块仍是性价比最优的工业选择。对于设备选型者而言,关注厂商在高反材料加工领域的实际验证数据,比单纯比较功率数字更具工程意义。