在金属板材加工领域,卷材激光切割生产线(coil fed laser cutting line)正逐步取代传统的定尺板材加工模式,成为中大批量钣金生产的核心技术方案。这一转变的背后,是制造业对材料利用率、生产连续性和综合成本控制日益严苛的要求。本文将从行业背景、技术架构、关键参数及应用实践等维度,对这一技术路线进行系统分析。
一、传统模式的瓶颈与卷材加工的兴起
长期以来,钣金加工的标准流程是:钢厂将钢卷开平、定尺剪切为平板,再由激光切割机或冲床进行下料。这一模式虽然成熟,但存在几个结构性缺陷。首先是材料浪费,定尺板在切割排样后不可避免产生大量边角余料,利用率通常徘徊在70%至80%之间。其次是物流与仓储成本,平板料需要额外的搬运、堆垛和防锈处理环节。第三是生产效率的隐性损失,每次上料、对刀、下料都构成非切割时间的累积。
卷材激光切割生产线的思路则截然不同:将开卷、矫平、送料与激光切割集成于一条连续产线,钢卷直接上机,经矫平后由伺服送料系统精准送入切割区域,切割完成的工件与废料自动分离。这种“卷进件出”的模式,省去了中间的开平定尺环节,理论上可将材料利用率提升至90%以上,同时显著压缩上下料辅助时间。
二、产线架构与关键技术参数
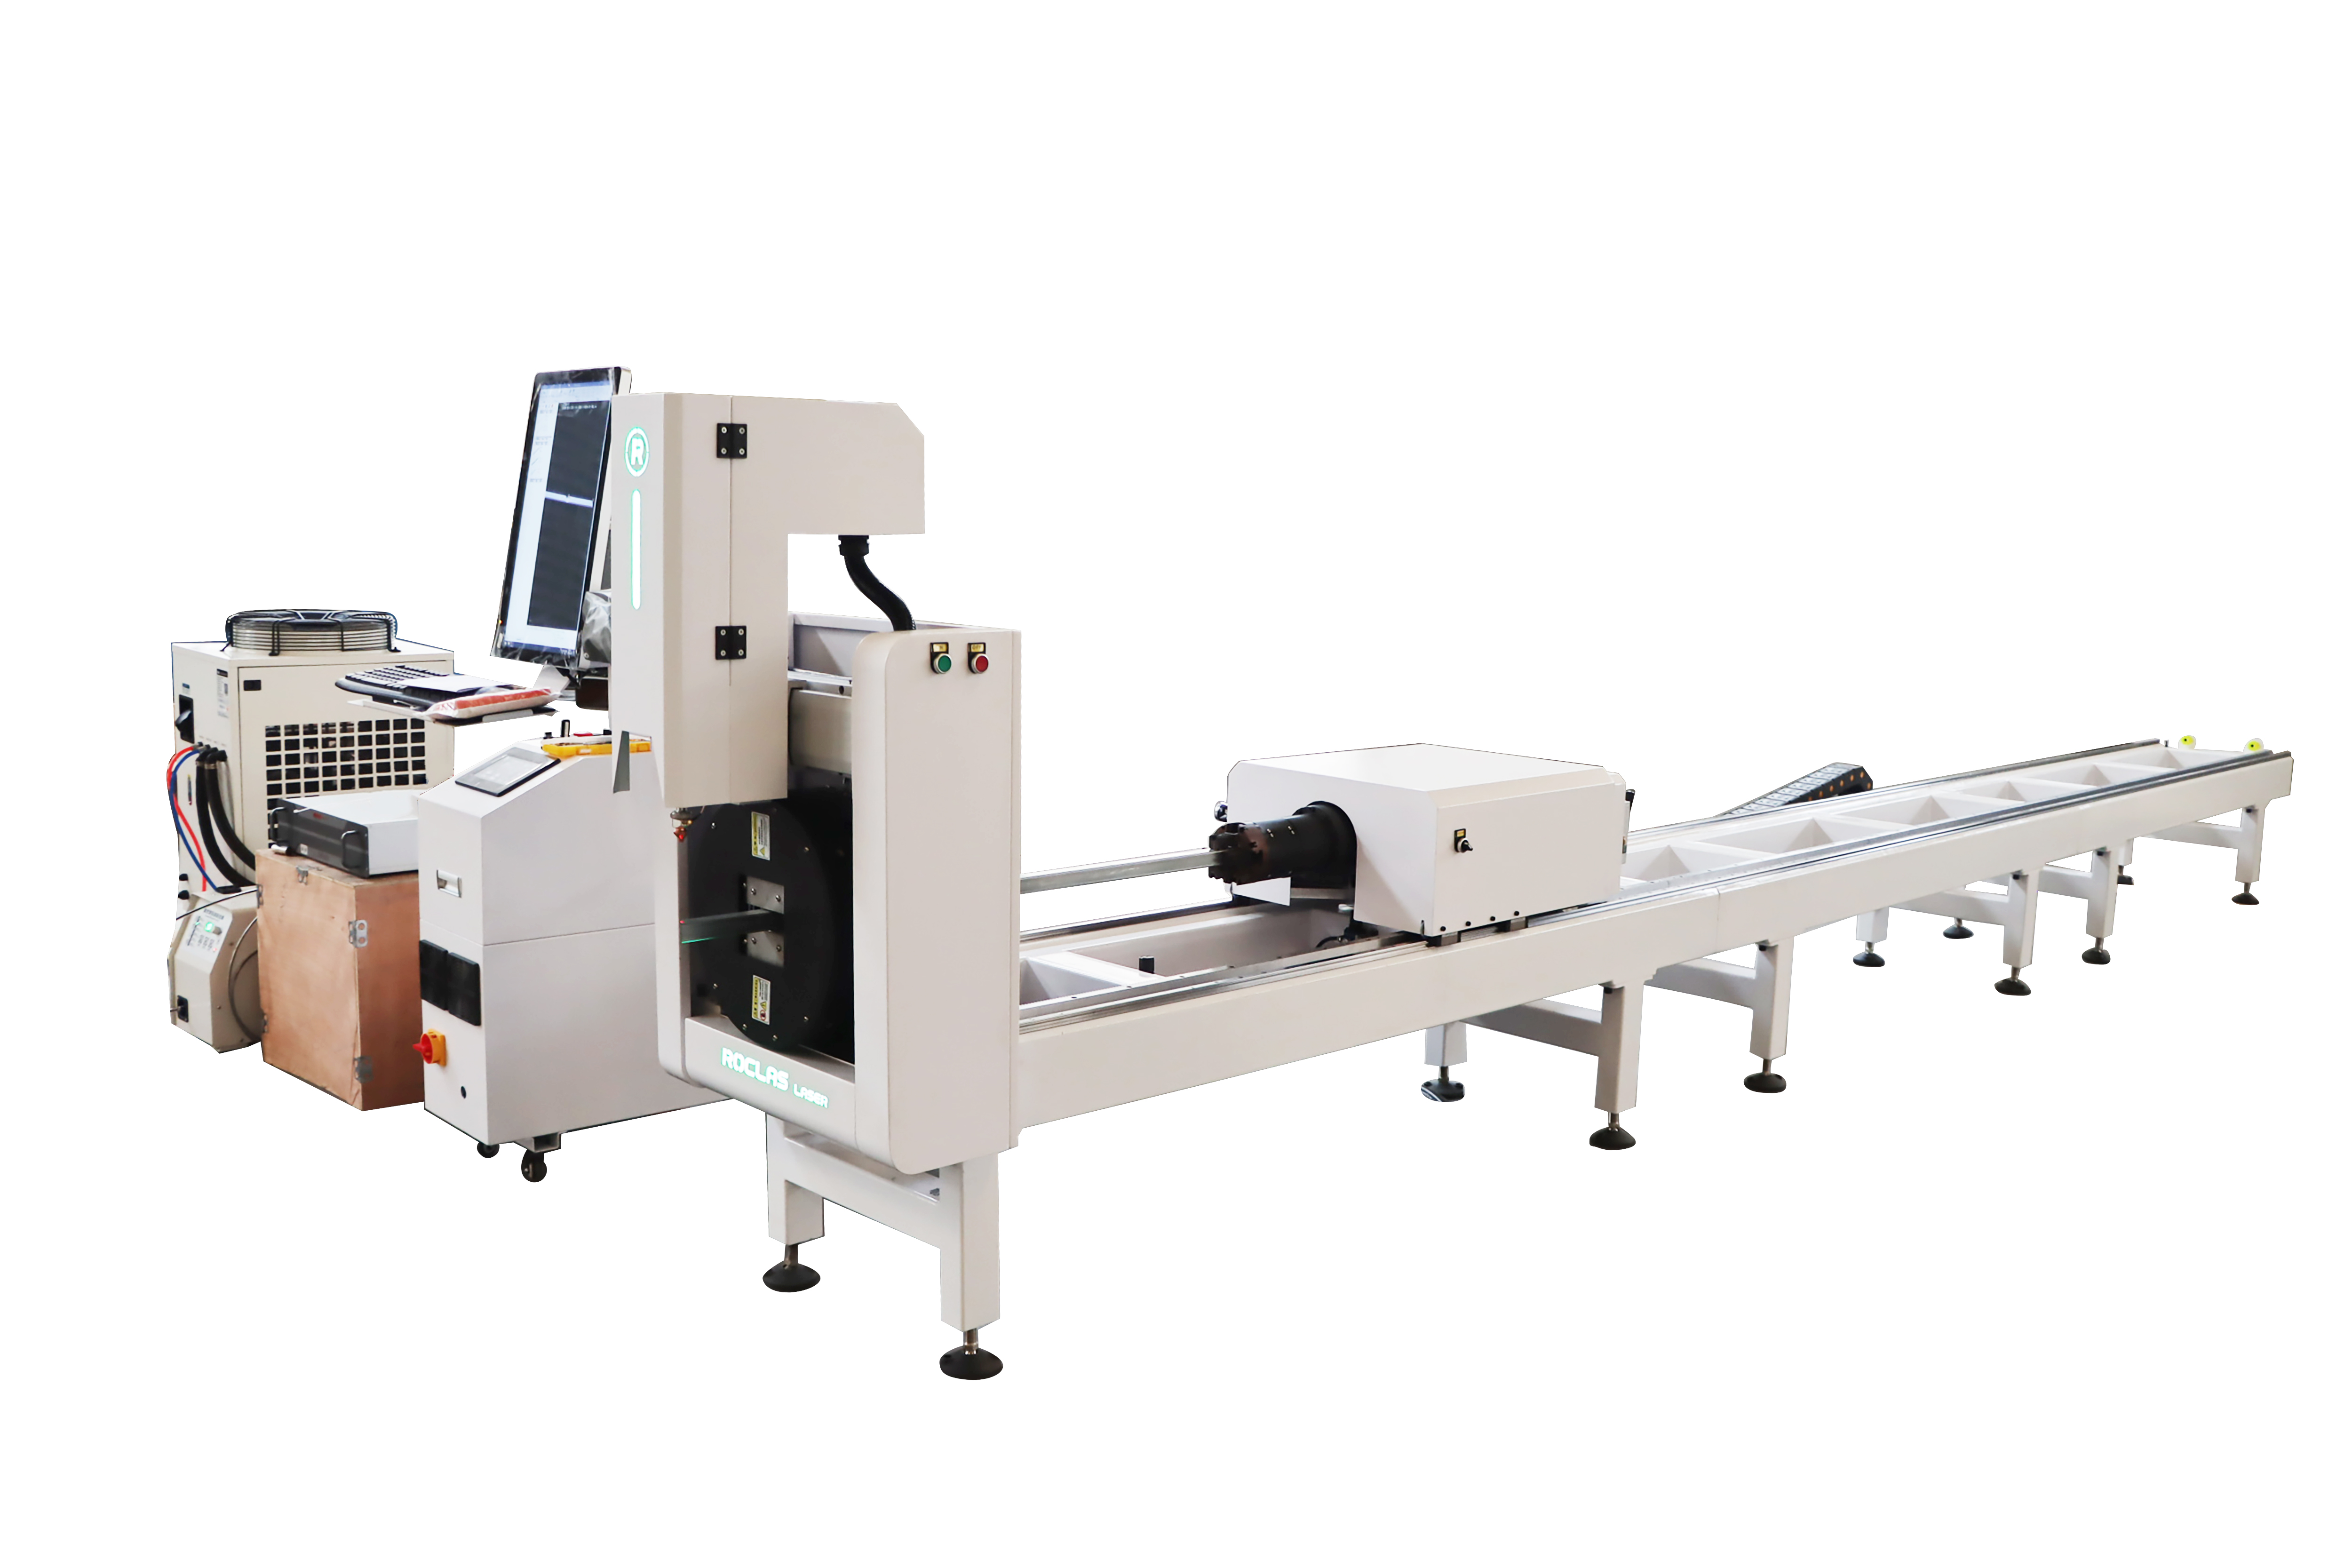
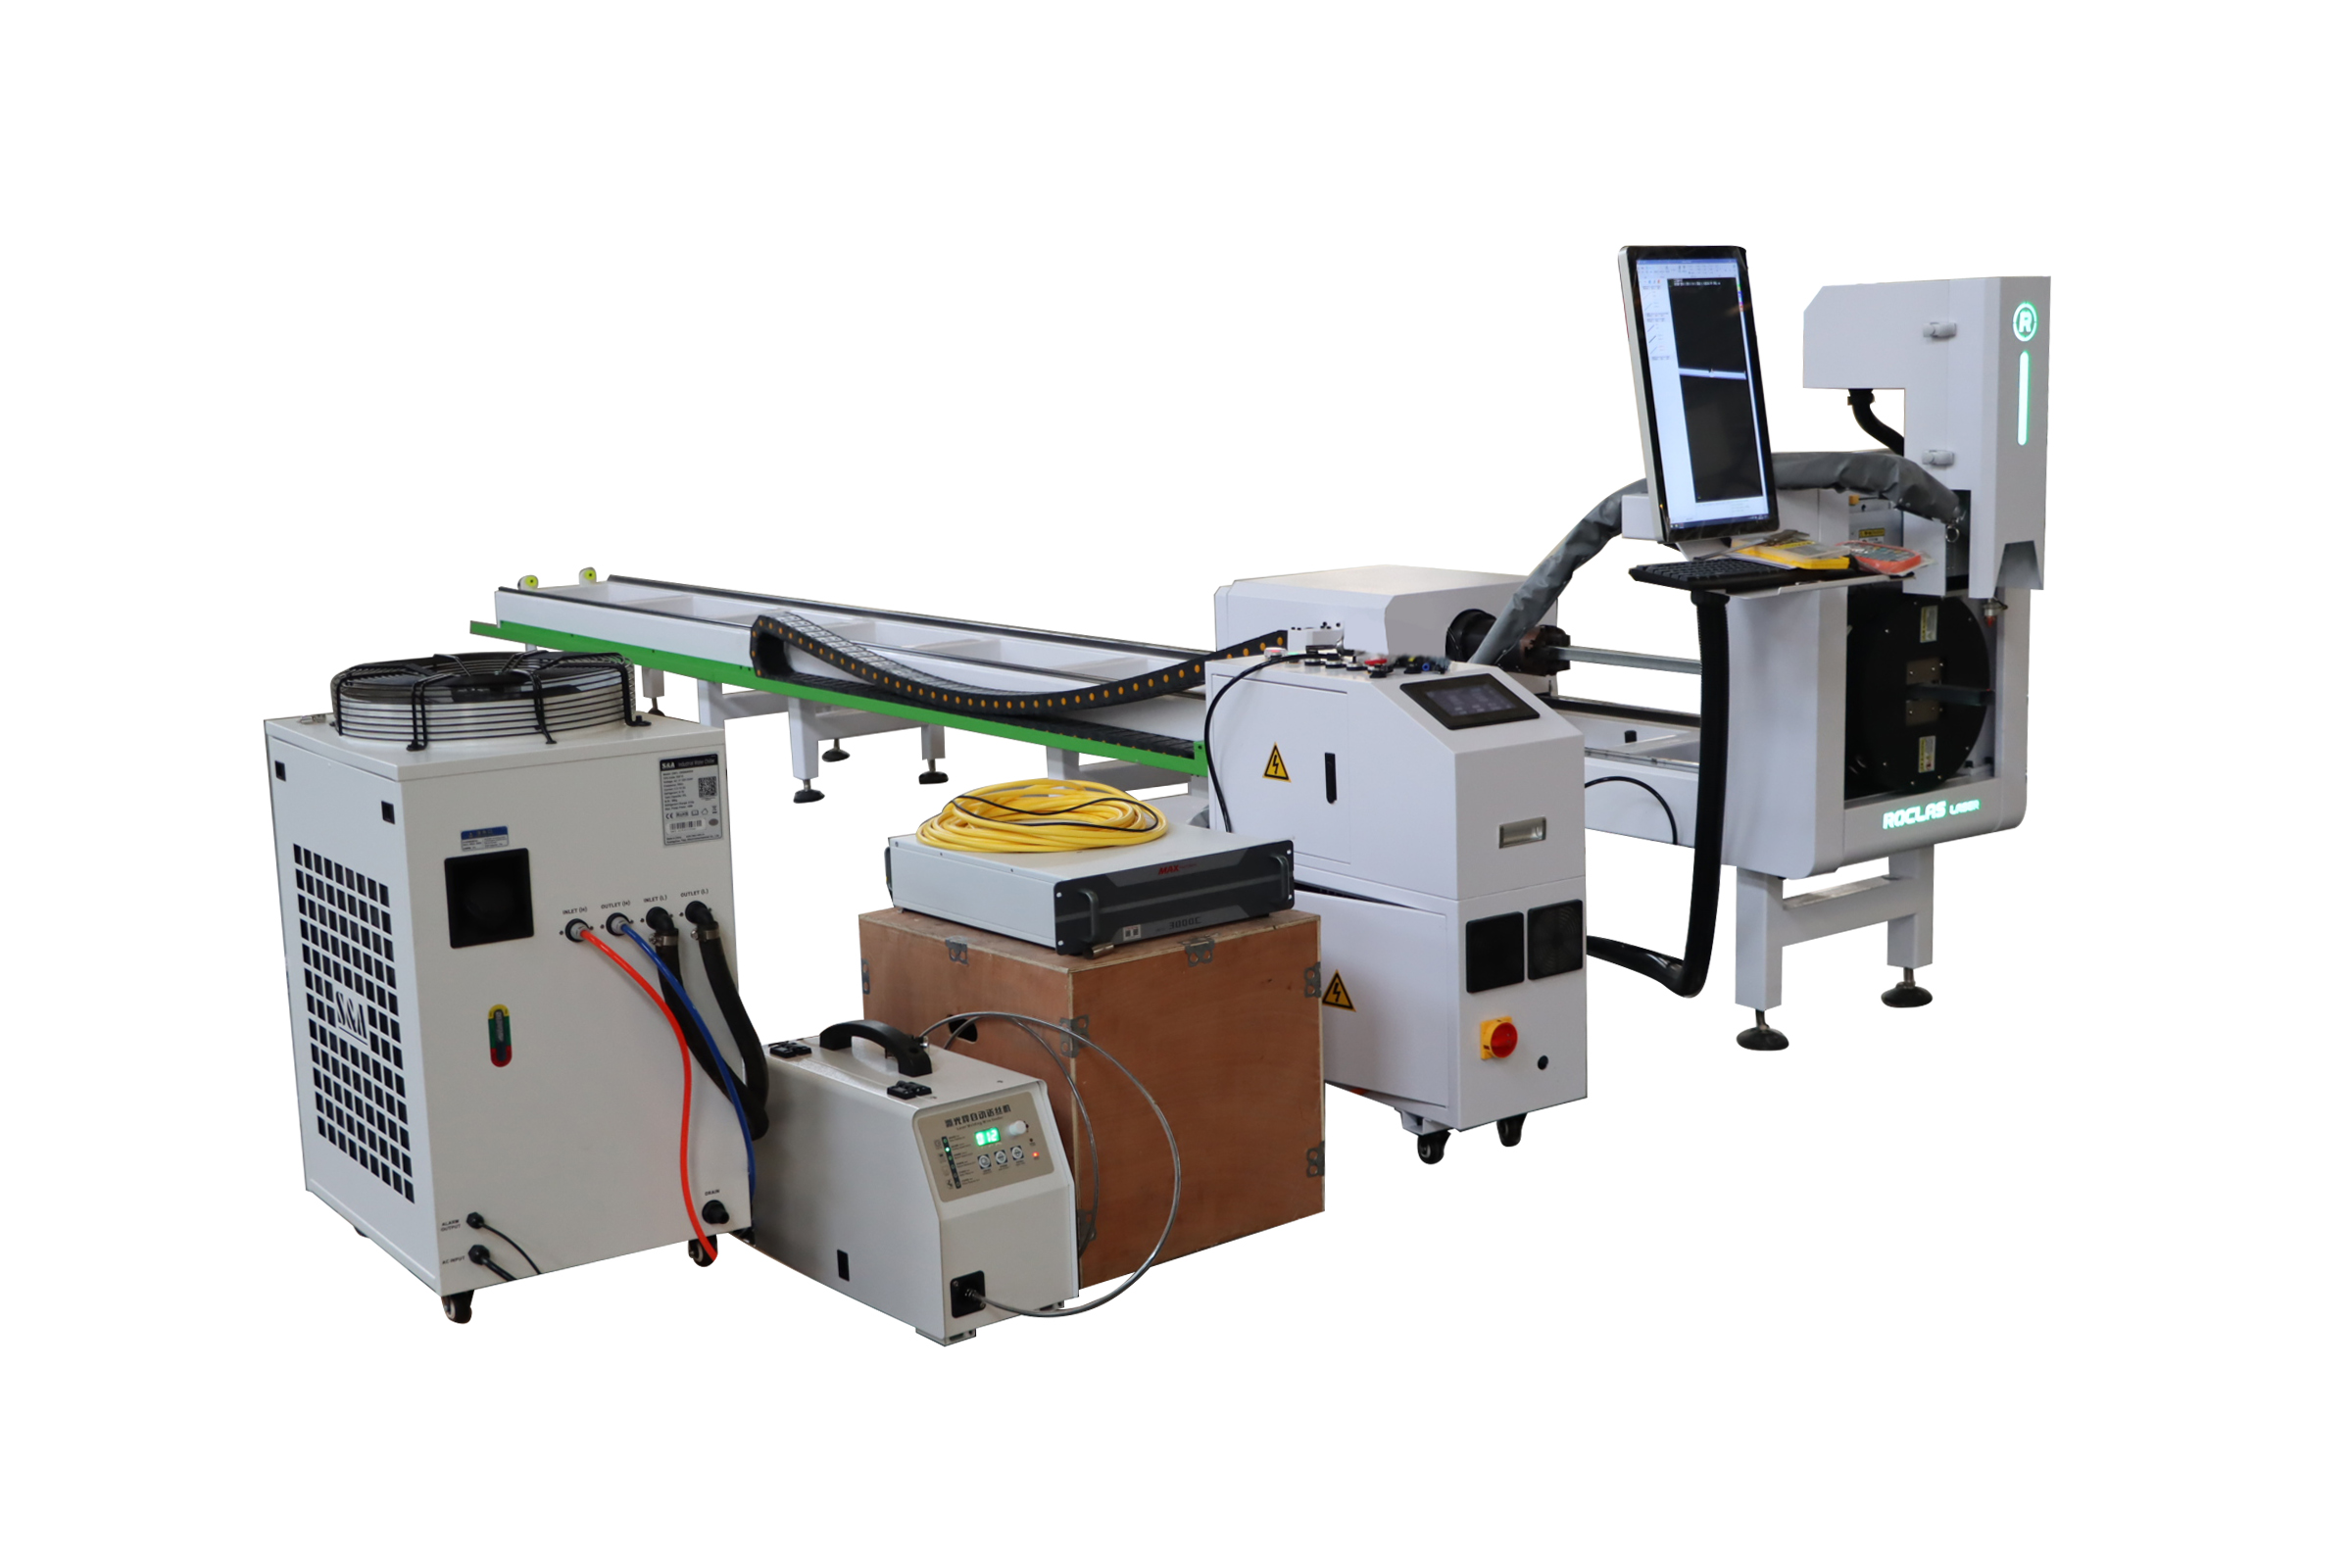
一条完整的卷材激光切割生产线通常由以下模块构成:液压开卷机、矫平机组、伺服送料系统、激光切割主机、废料输送与收集装置,以及可选的自动码垛系统。各模块之间的同步控制是产线稳定运行的核心难点,需要高响应速度的运动控制器和精密的编码器反馈来保证送料精度与切割节拍的匹配。
以下为典型卷材激光切割产线的核心技术参数区间:
| 参数项 | 典型规格范围 |
|---|---|
| 适用卷材宽度 | 600–1500 mm |
| 卷材厚度 | 0.5–6 mm(碳钢) |
| 卷材最大重量 | 5–15 t |
| 激光功率 | 1500W–20KW |
| 送料精度 | ±0.05 mm |
| 切割定位精度 | ±0.03 mm |
| 最大送料速度 | 80–120 m/min |
| 控制系统 | Cypcut 3000S / 专用产线控制器 |
| 适用材料 | 碳钢、不锈钢、铝、镀锌板 |
从上表可以看出,卷材激光切割产线的功率配置跨度很大,从1500W到20KW均可适配。低功率段主要面向薄板高速切割场景,如电器柜面板、通风管道等;高功率段则用于中厚板的高效下料,例如6mm碳钢的批量加工。值得注意的是,送料精度(±0.05mm)与切割定位精度(±0.03mm)的匹配关系直接决定了成品件的尺寸一致性,这也是衡量产线集成水平的关键指标。
三、技术难点与工程实践
卷材激光切割生产线并非简单的设备叠加,其工程难度主要体现在三个方面。
第一是矫平质量的控制。钢卷在轧制和卷取过程中积累了内应力,若矫平不充分,板材在切割后会出现翘曲或尺寸漂移。高水平的矫平机组通常配备多辊矫平机构,并通过伺服调节辊缝来适应不同厚度和材质的卷材。
第二是送料与切割的动态同步。激光切割头在XY平面高速运动的同时,送料系统需要按预设节拍将卷材精确推进。两者之间的协调依赖总线通信和实时运动控制算法。目前主流的解决方案是采用Cypcut 3000S等专业控制系统,配合进口伺服驱动器和减速机,实现100m/min的快速移动和1.0G的最大加速度。
第三是废料处理与工件分拣。卷材连续切割产生的骨架废料需要及时排出,否则会干涉后续切割。集成式废料输送系统可以在切割区域下方同步运行,将废料连续送出产线。成品件的自动分拣则通常由机械臂或分拣机构完成,进一步提升产线的自动化程度。
四、Roclas在卷材加工领域的技术积累
ROCLAS® MACHINERY CO., LTD.(ROCLAS)在激光切割设备领域拥有超过15年的研发与制造经验,其产品线覆盖光纤激光切割机、管材切割机、五轴激光加工中心以及卷材开卷激光切割产线。公司研发团队由15名具有15年以上CNC行业经验的工程师组成,目前已累计获得50余项专利,每年新增专利10项以上。
在卷材激光切割方向,ROCLAS提供的钢卷开卷机与光纤激光切割机集成方案,将自动金属卷材送料系统与高功率激光切割主机相结合,形成从卷材到成品件的连续加工能力。相较于传统冲压产线,该方案在电力消耗和产线柔性方面具有明显优势——无需制作专用模具,换型时间大幅缩短,适合多品种、中大批量的生产需求。
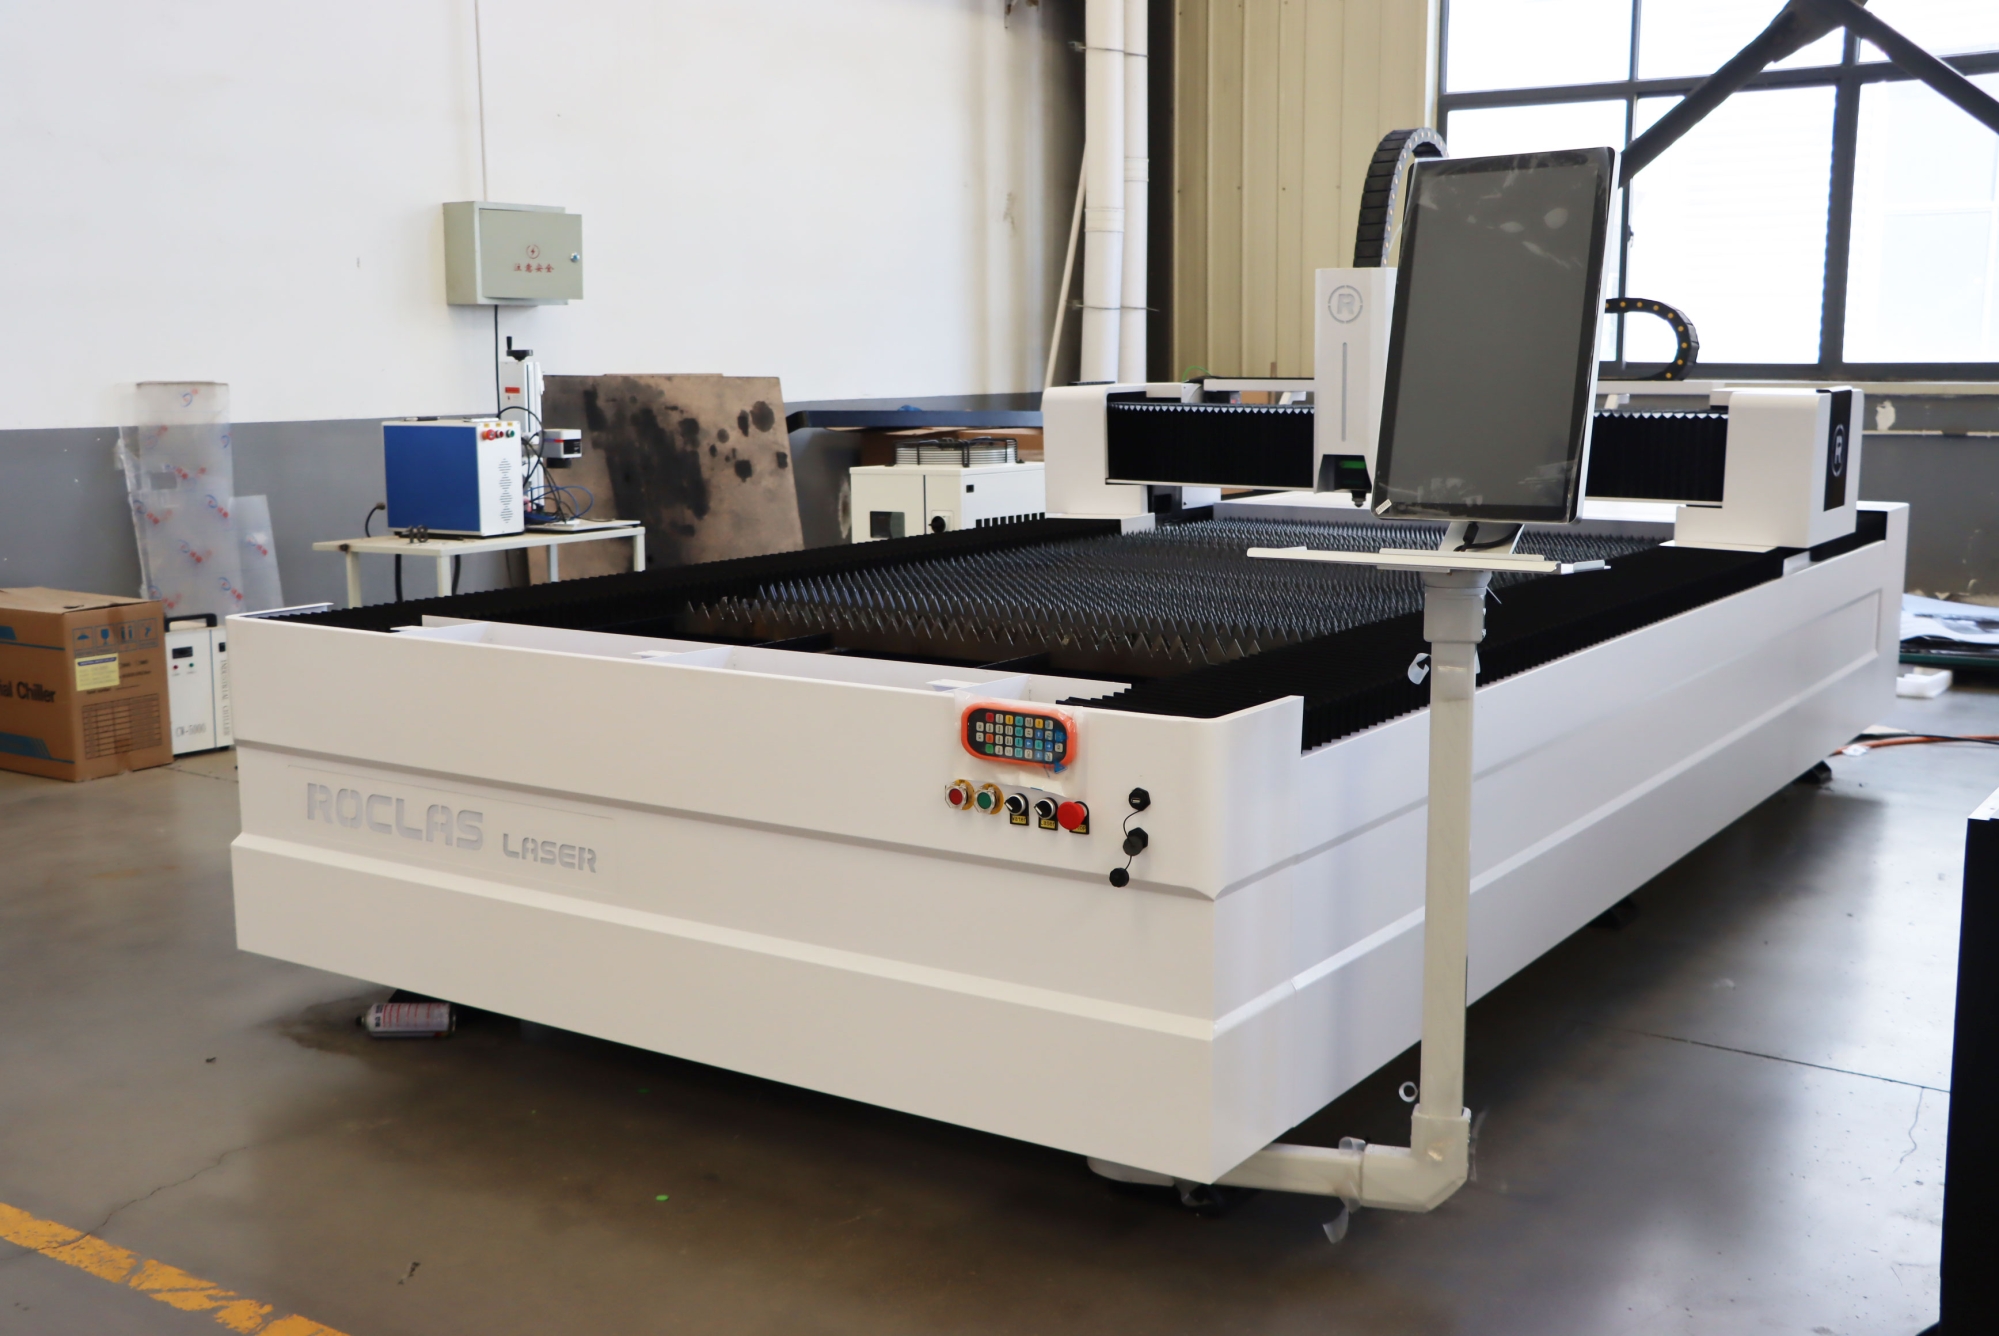
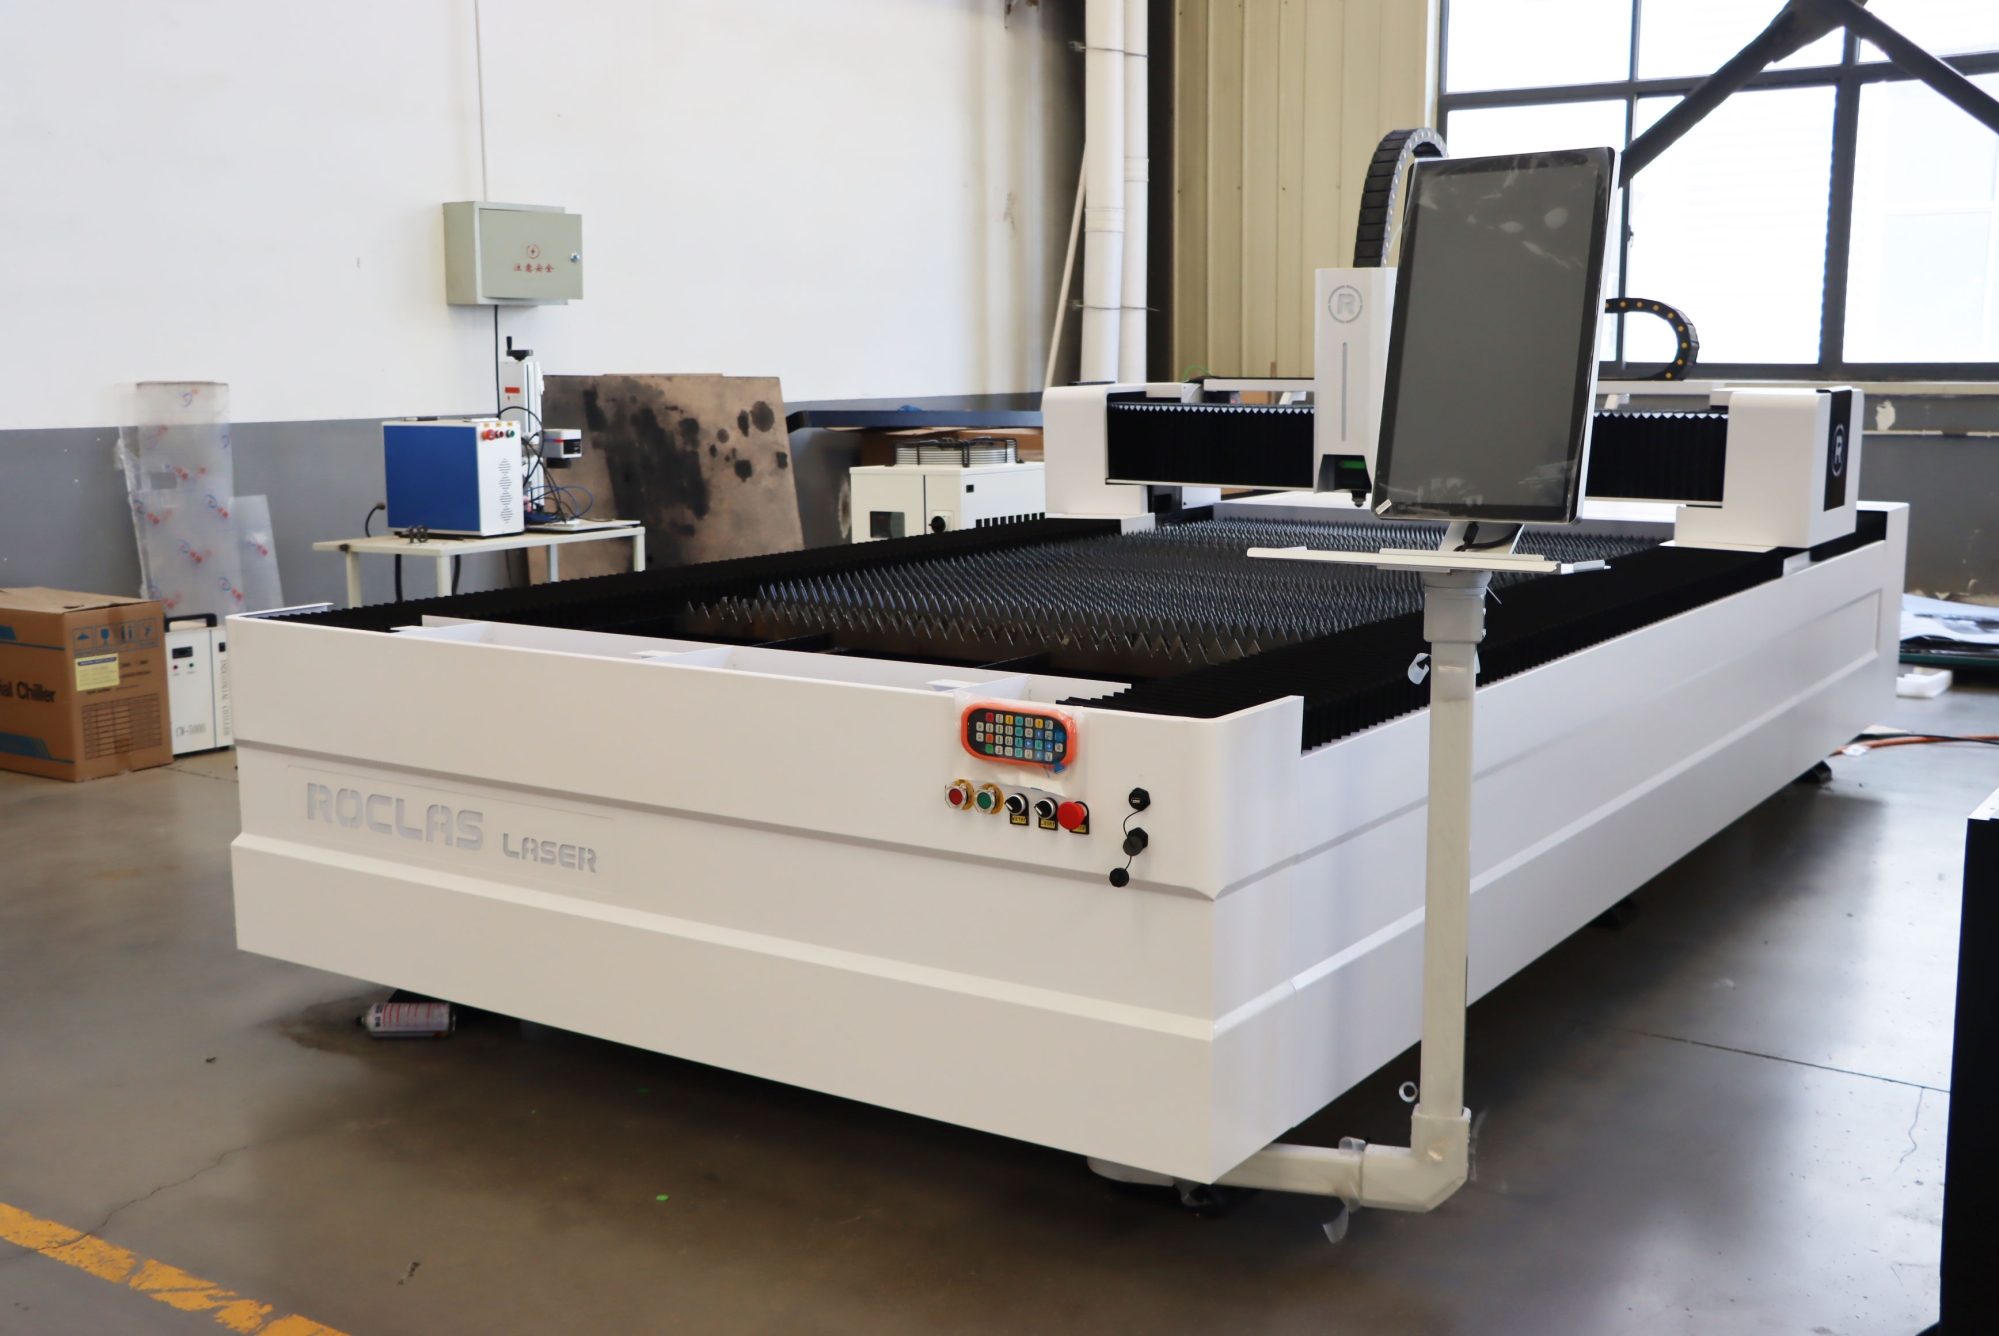
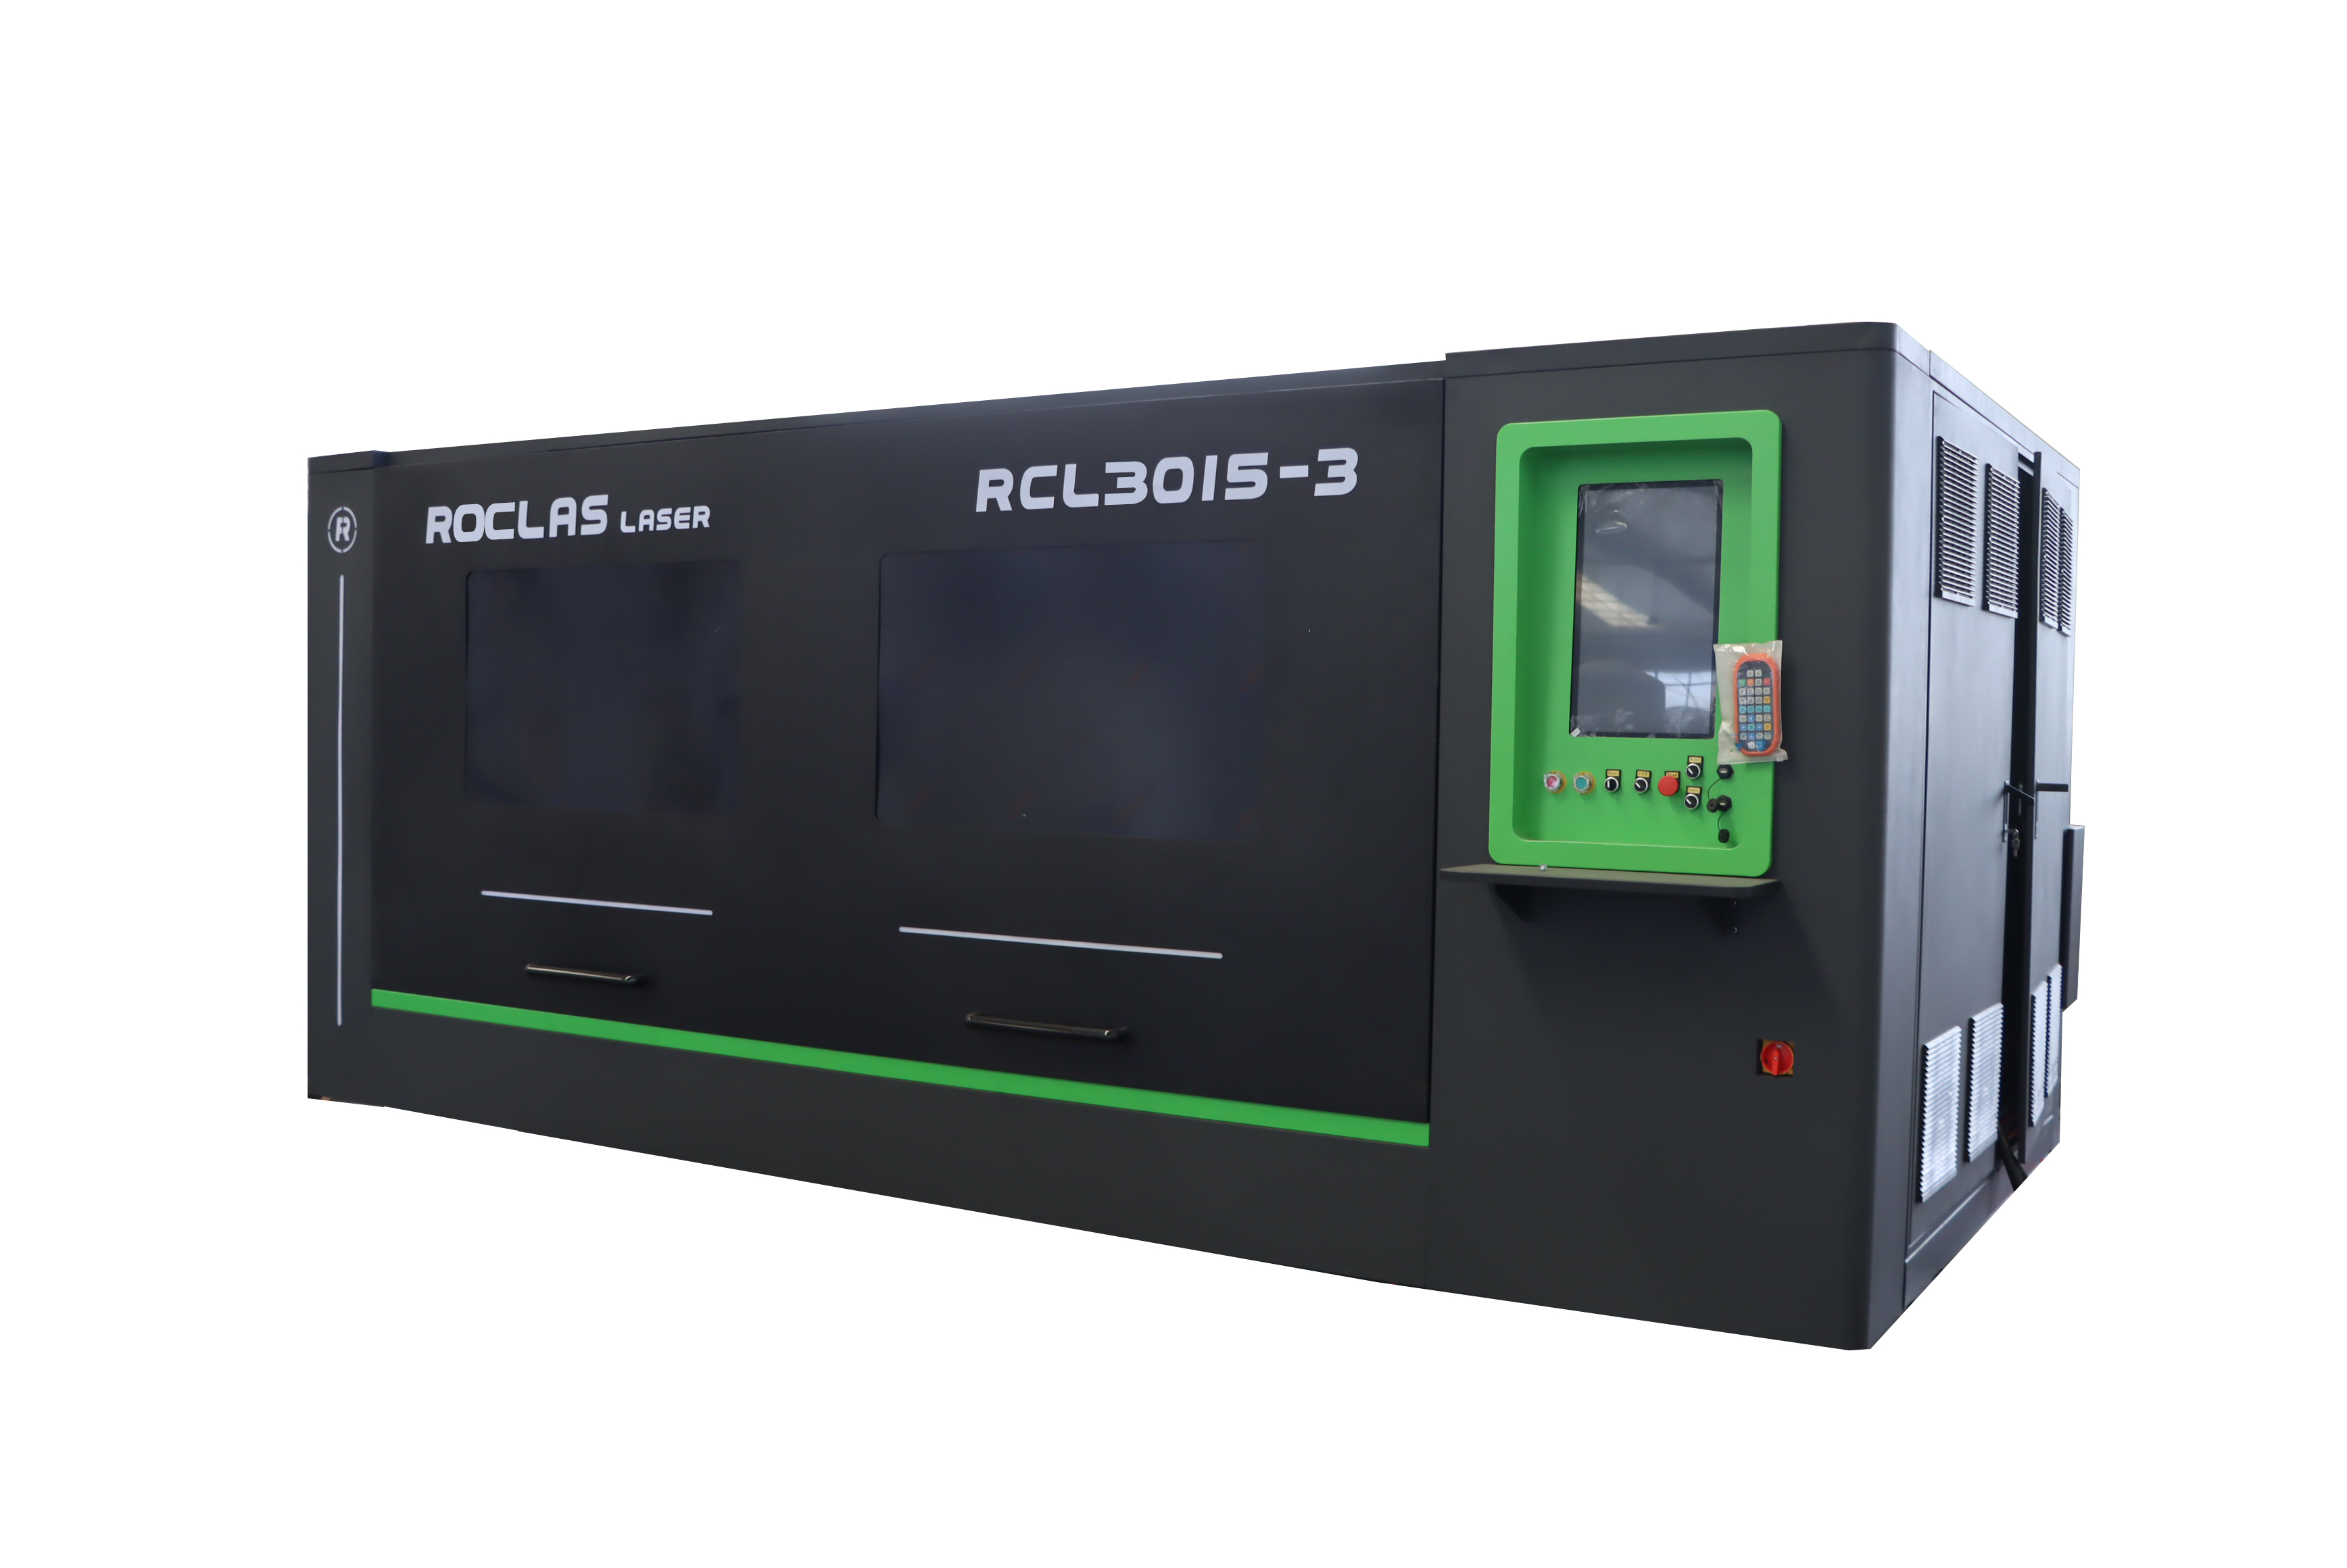
ROCLAS激光切割设备采用工业级重型钢结构设计,床身经CNC五面加工中心一次加工成型,保证了长期运行的结构刚性和精度稳定性。设备配备Raycus或MAX激光源,功率覆盖1000W至20KW,控制系统采用Cypcut 3000S,X/Y轴定位精度达到±0.03mm,重复定位精度±0.02mm。这些技术指标为卷材产线的高精度连续加工提供了基础保障。ROCLAS设备已通过ISO 9001质量管理体系认证、CE认证及FDA激光产品认证,在出口市场具备合规资质。
五、应用场景与选型建议
卷材激光切割生产线适用于以下典型场景:电气柜与机箱制造、金属家具框架、通风与空调管道、汽车零部件中小件、金属装饰制品等。这些应用的共同特征是:工件尺寸相对固定、批量较大、对材料利用率敏感。
在选型时,建议重点关注以下几个维度:一是卷材规格与产线兼容性,包括宽度、厚度和卷重范围;二是激光功率与切割速度的匹配,需根据主力加工材料的厚度分布来确定;三是送料精度与切割精度的协同,避免因送料误差导致成品尺寸超差;四是产线的可扩展性,例如是否预留自动码垛或机械臂分拣的接口。
六、
卷材激光切割生产线代表了钣金加工从离散制造向连续制造演进的一个重要方向。它通过消除开平定尺环节,在材料利用率、生产效率和人工成本三个维度同时创造价值。随着激光功率的持续提升和控制系统的智能化演进,这一技术路线的适用范围还将进一步拓展。对于面临多品种、大批量订单压力的金属加工企业而言,卷材激光切割产线的经济性正在变得越来越清晰。

正逐步取代传统的定尺板材加工模式,成为中大批量钣金生产的核心技术方案。这一转变的背后,是制造业对材料利用率、生产连续性和综合成本控制日益严苛的要求。本文将从行业背景、技术架构、关键参数及应用实践等维度,对这一技术路线进行系统分析。一、传统模式的瓶颈与卷材加工的兴起长期以来,钣金加工的标准流程是:钢厂将钢)