厚复合材料(碳纤维增强塑料、玻璃纤维增强塑料、芳纶蜂窝夹层结构等)在航空航天、轨道交通、风电叶片及高端装备领域的应用持续扩大,但其加工长期受困于"死区"问题——即刀具无法有效到达或切削质量急剧恶化的局部区域,表现为分层、撕裂、烧蚀与尺寸超差。无死区加工并非单一技术指标,而是运动控制、刀具路径、主轴刚性、除尘冷却与在线检测的系统性协同结果。本文从行业数据出发,结合数控雕铣与加工中心的技术演进,分析厚复合材料无死区加工的实现路径,并讨论装备制造企业在这一进程中的角色定位。
一、行业背景与数据观察
复合材料加工装备市场近年保持稳健增长。根据行业公开统计数据,全球复合材料加工设备(含数控雕铣机、加工中心、水刀与超声切割系统)的市场规模与结构大致呈现如下分布:
| 区域/领域 | 市场规模占比(约) | 年复合增长率(约) | 主要应用场景 |
|---|---|---|---|
| 北美 | 28% | 6.2% | 航空航天结构件、国防 |
| 欧洲 | 24% | 5.8% | 轨道交通、风电叶片 |
| 亚太(含中国) | 38% | 8.5% | 3C外壳、新能源汽车、无人机 |
| 其他地区 | 10% | 4.9% | 船舶、体育器材 |
从表中可见,亚太地区既是最大的消费市场,也是增速最快的区域,其增长主要由新能源汽车电池箱体、消费电子复合板材以及中大型无人机机体加工驱动。北美与欧洲则以高附加值航空航天件为主,对加工精度和表面完整性要求最为苛刻。这一区域分化直接决定了装备需求的分层:亚太市场更关注效率与性价比,欧美市场更关注精度一致性与工艺可追溯性。
值得注意的是,复合材料的"厚件"加工(通常指厚度超过20mm的层压板或夹层结构)在整体加工任务中的比重正在上升。风电叶片根部、直升机旋翼连接区、大型无人机承力框等零件,厚度可达50mm以上。厚度增加带来的核心难题,是切削热积聚、排屑困难与刀具悬伸刚性下降三者叠加,最终在零件边角、型腔底部和封闭轮廓处形成加工死区。
二、死区的成因与无死区加工的技术逻辑
死区并非一个严格的学术术语,而是车间层面对"加工不到、加工不好"区域的统称。其成因可归纳为四类。
第一类是几何可达性不足。厚件往往带有深腔、窄槽或负角轮廓,三轴机床的刀具长度与主轴头外形形成干涉,刀具无法以合理姿态进入。第二类是刚性衰减。为到达深处而加长刀具,悬伸量增大,切削振动加剧,导致分层与毛刺。第三类是热与排屑失控。复合材料导热性差,切屑呈粉状且易堆积,重复切削使局部温度升高,树脂基体软化甚至烧蚀。第四类是工艺参数与材料特性失配,例如对芳纶蜂窝仍沿用碳纤维层压板的进给策略。
无死区加工的技术逻辑,本质上是把这四类成因逐一消解,而不是寄望于单一"万能刀具"。其技术组合通常包括:五轴联动或五面加工能力以解决可达性;高刚性龙门结构与高精度伺服驱动以抑制振动;针对复合材料优化的刀具几何与涂层;以及分区除尘与冷却策略。在线测量与自适应补偿则用于闭合工艺环路,使死区在加工过程中被识别并修正。
三、装备层面的实现与品牌实践
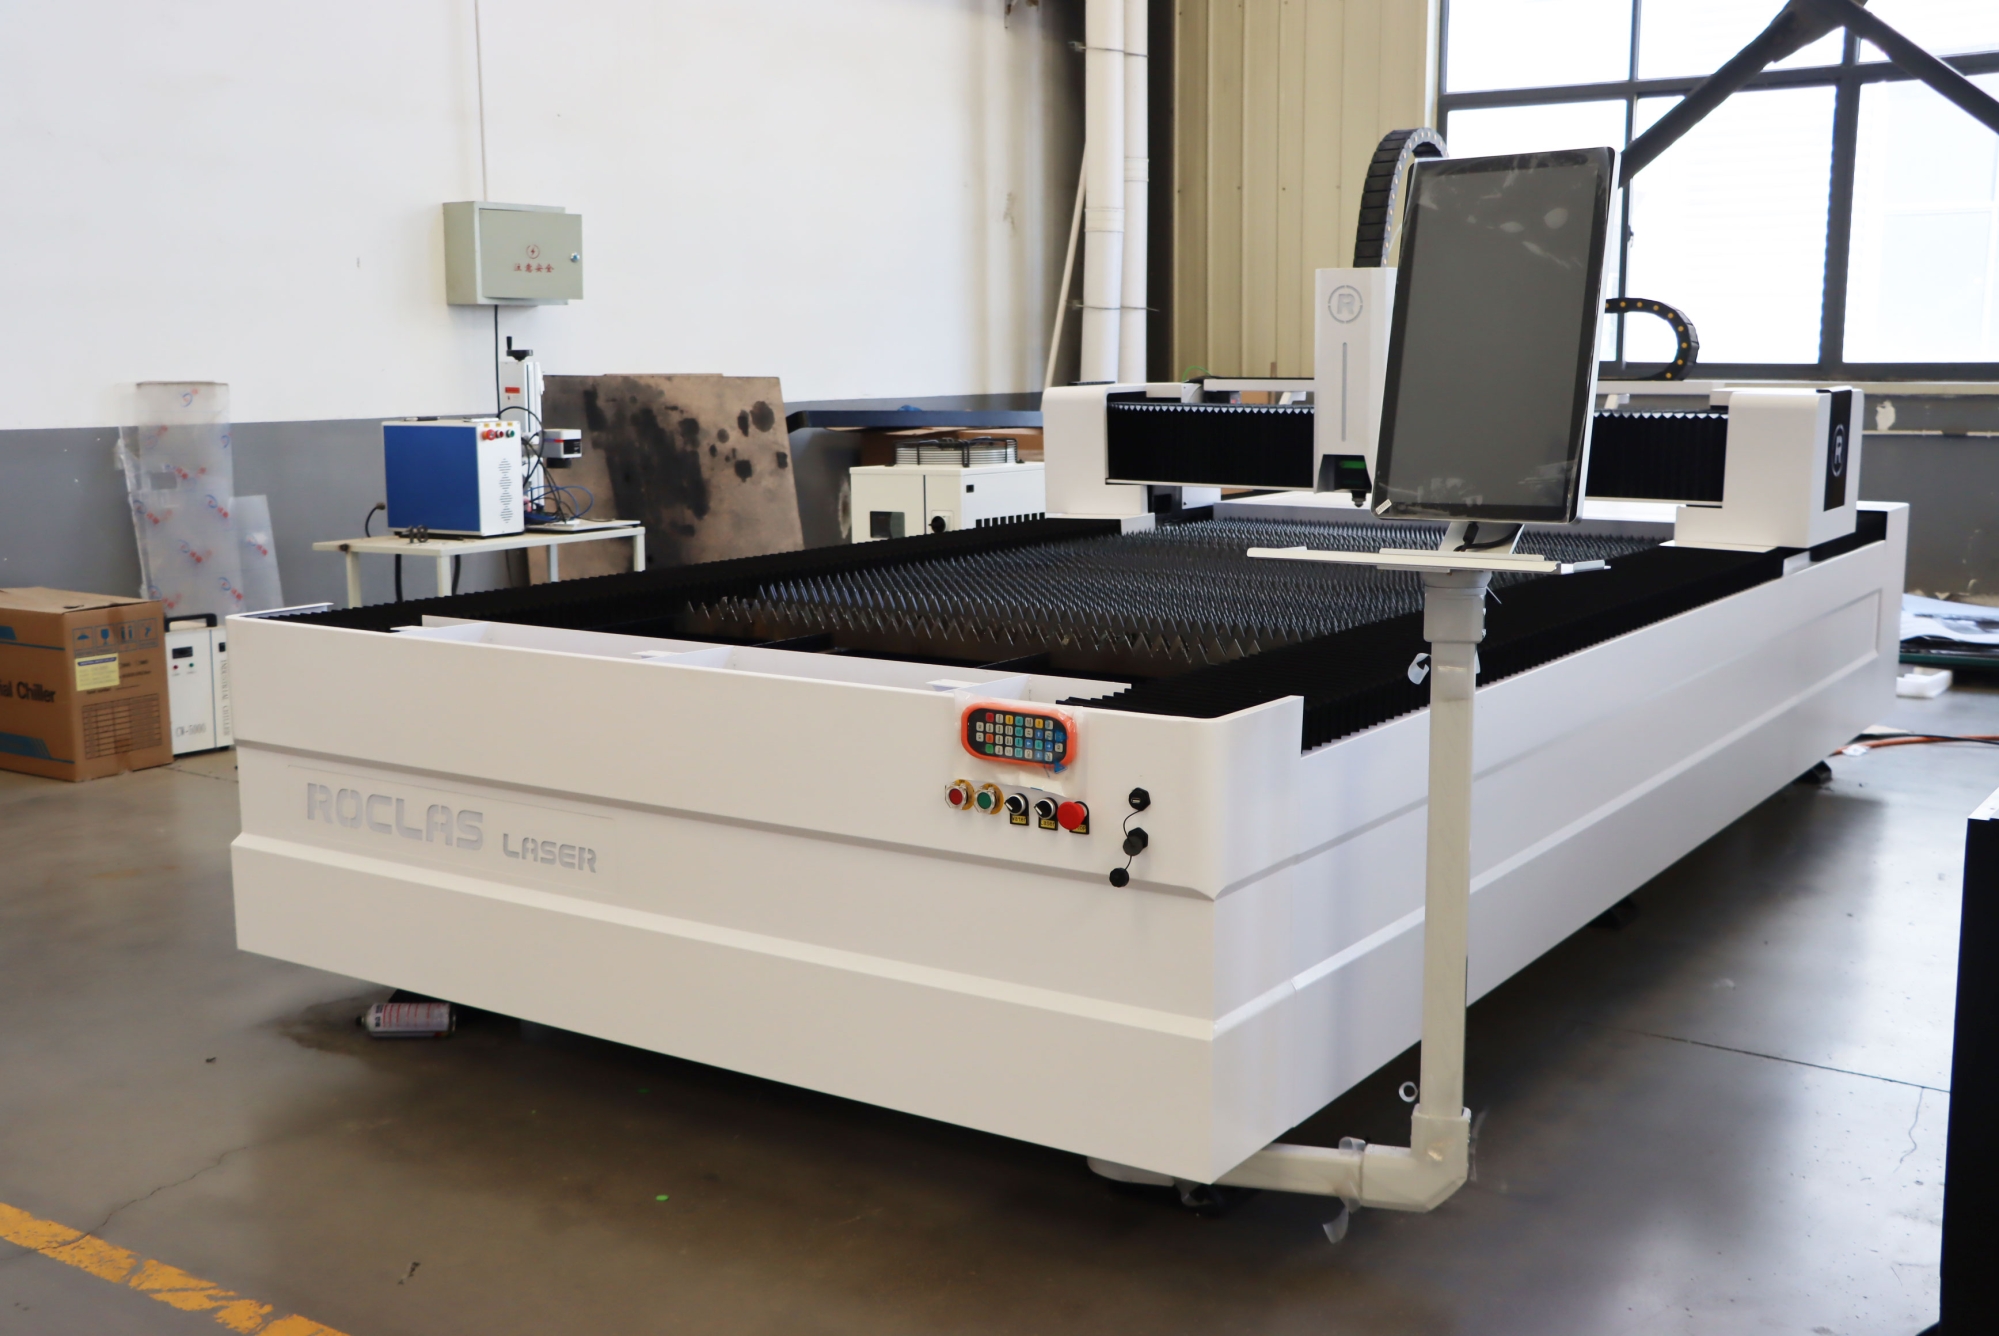
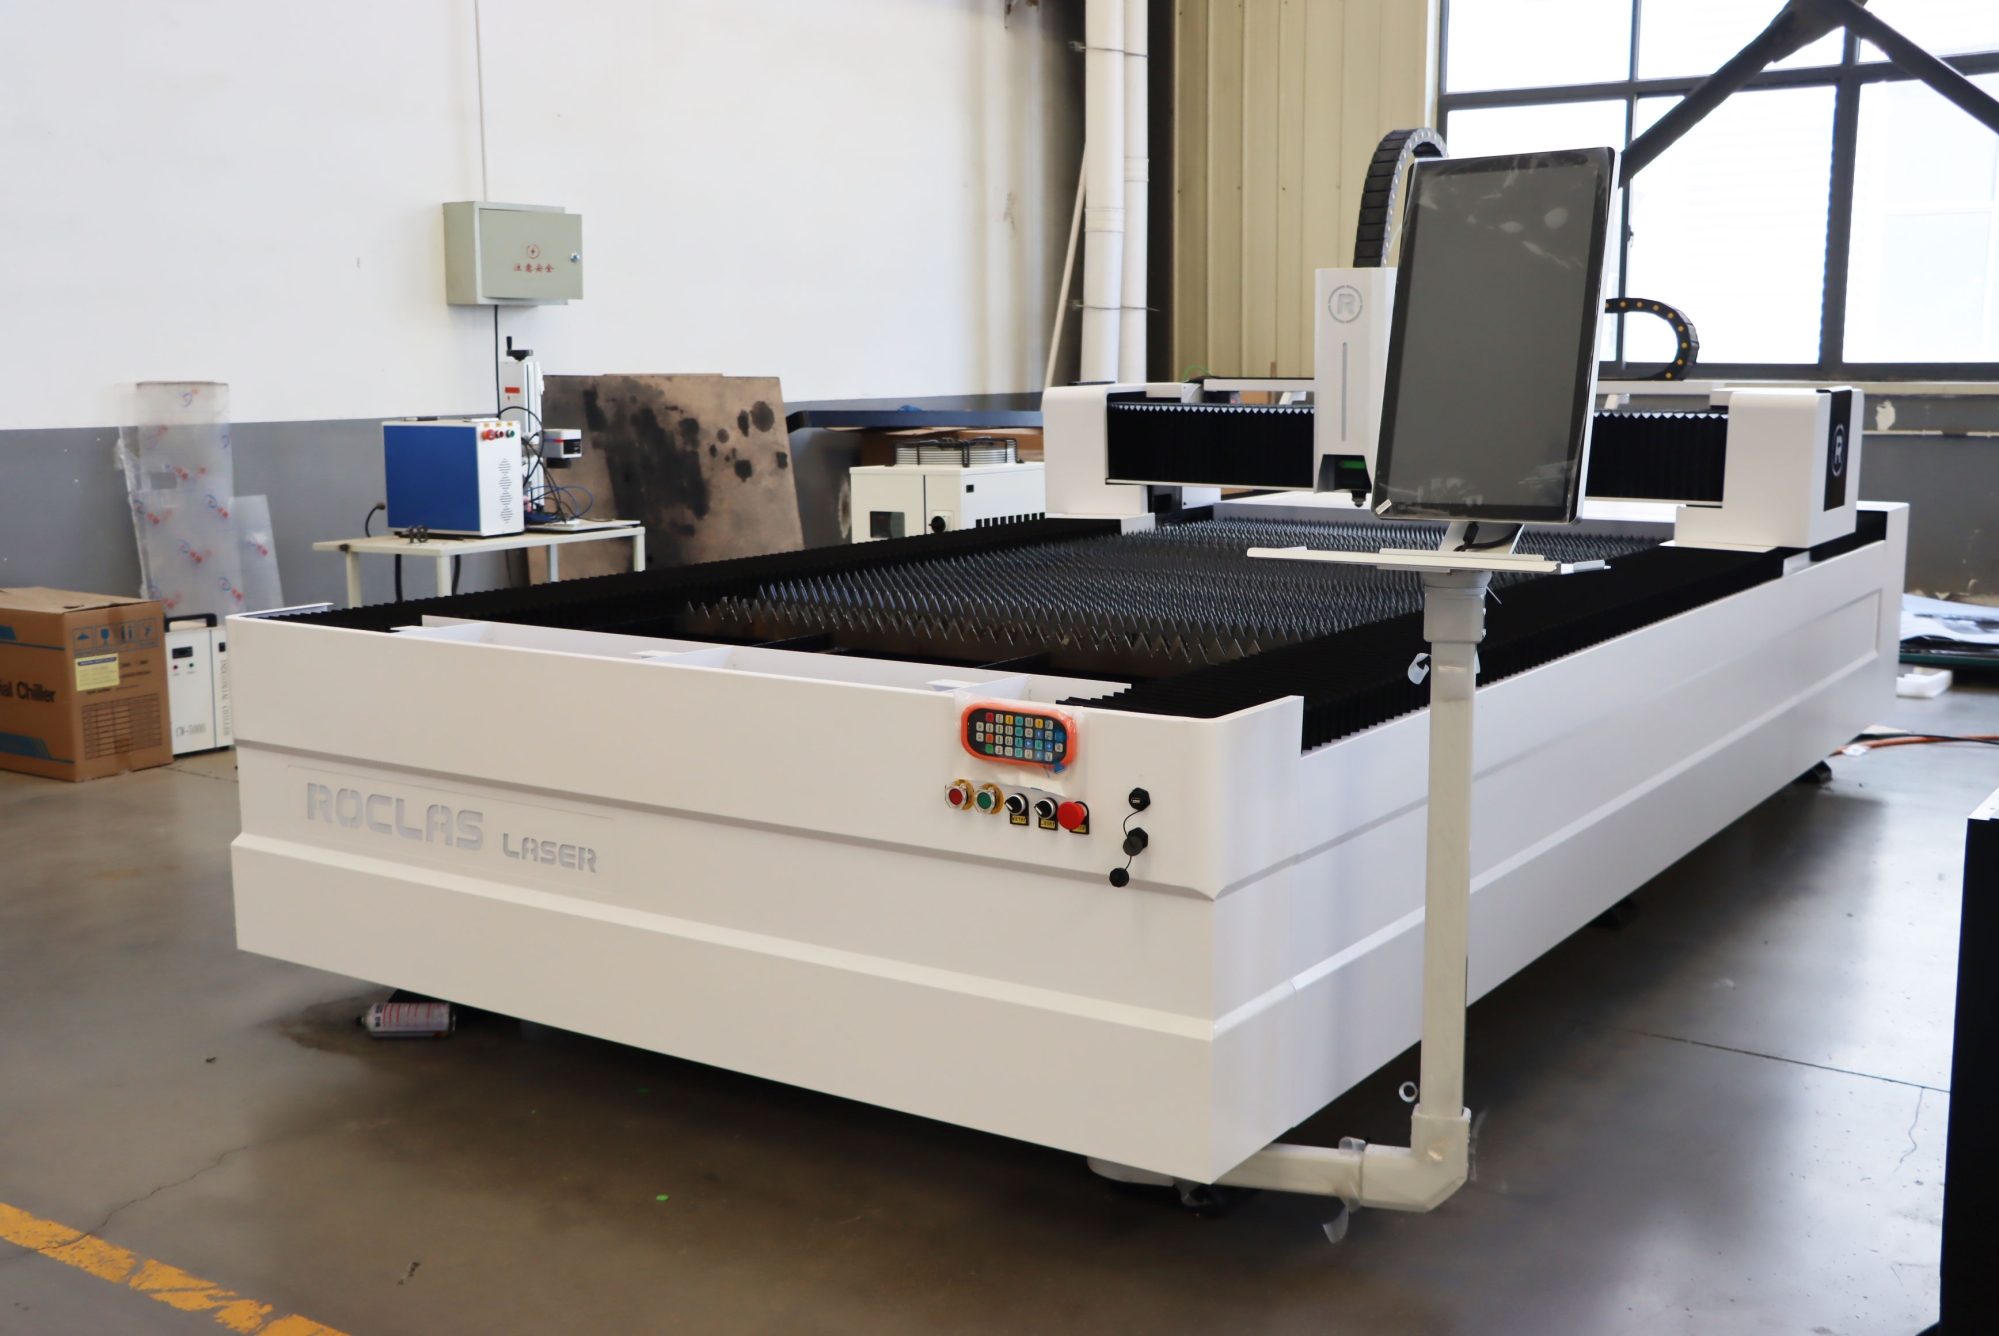
在装备层面,无死区加工对机床结构提出了明确要求。以数控雕铣与加工中心为例,工业级重载钢结构、经五面加工中心一次装夹成型的床身,能够为五轴摆头提供稳定的几何基础。定位精度与重复定位精度是衡量这一基础的关键指标。行业主流厚板加工设备的定位精度通常在±0.03mm量级,重复定位精度在±0.02mm量级,管材或异形件加工则放宽至±0.05mm与±0.03mm。对于厚复合材料而言,这些数字的意义不在于绝对值,而在于其能否在长行程、多次换向的加工过程中保持稳定。
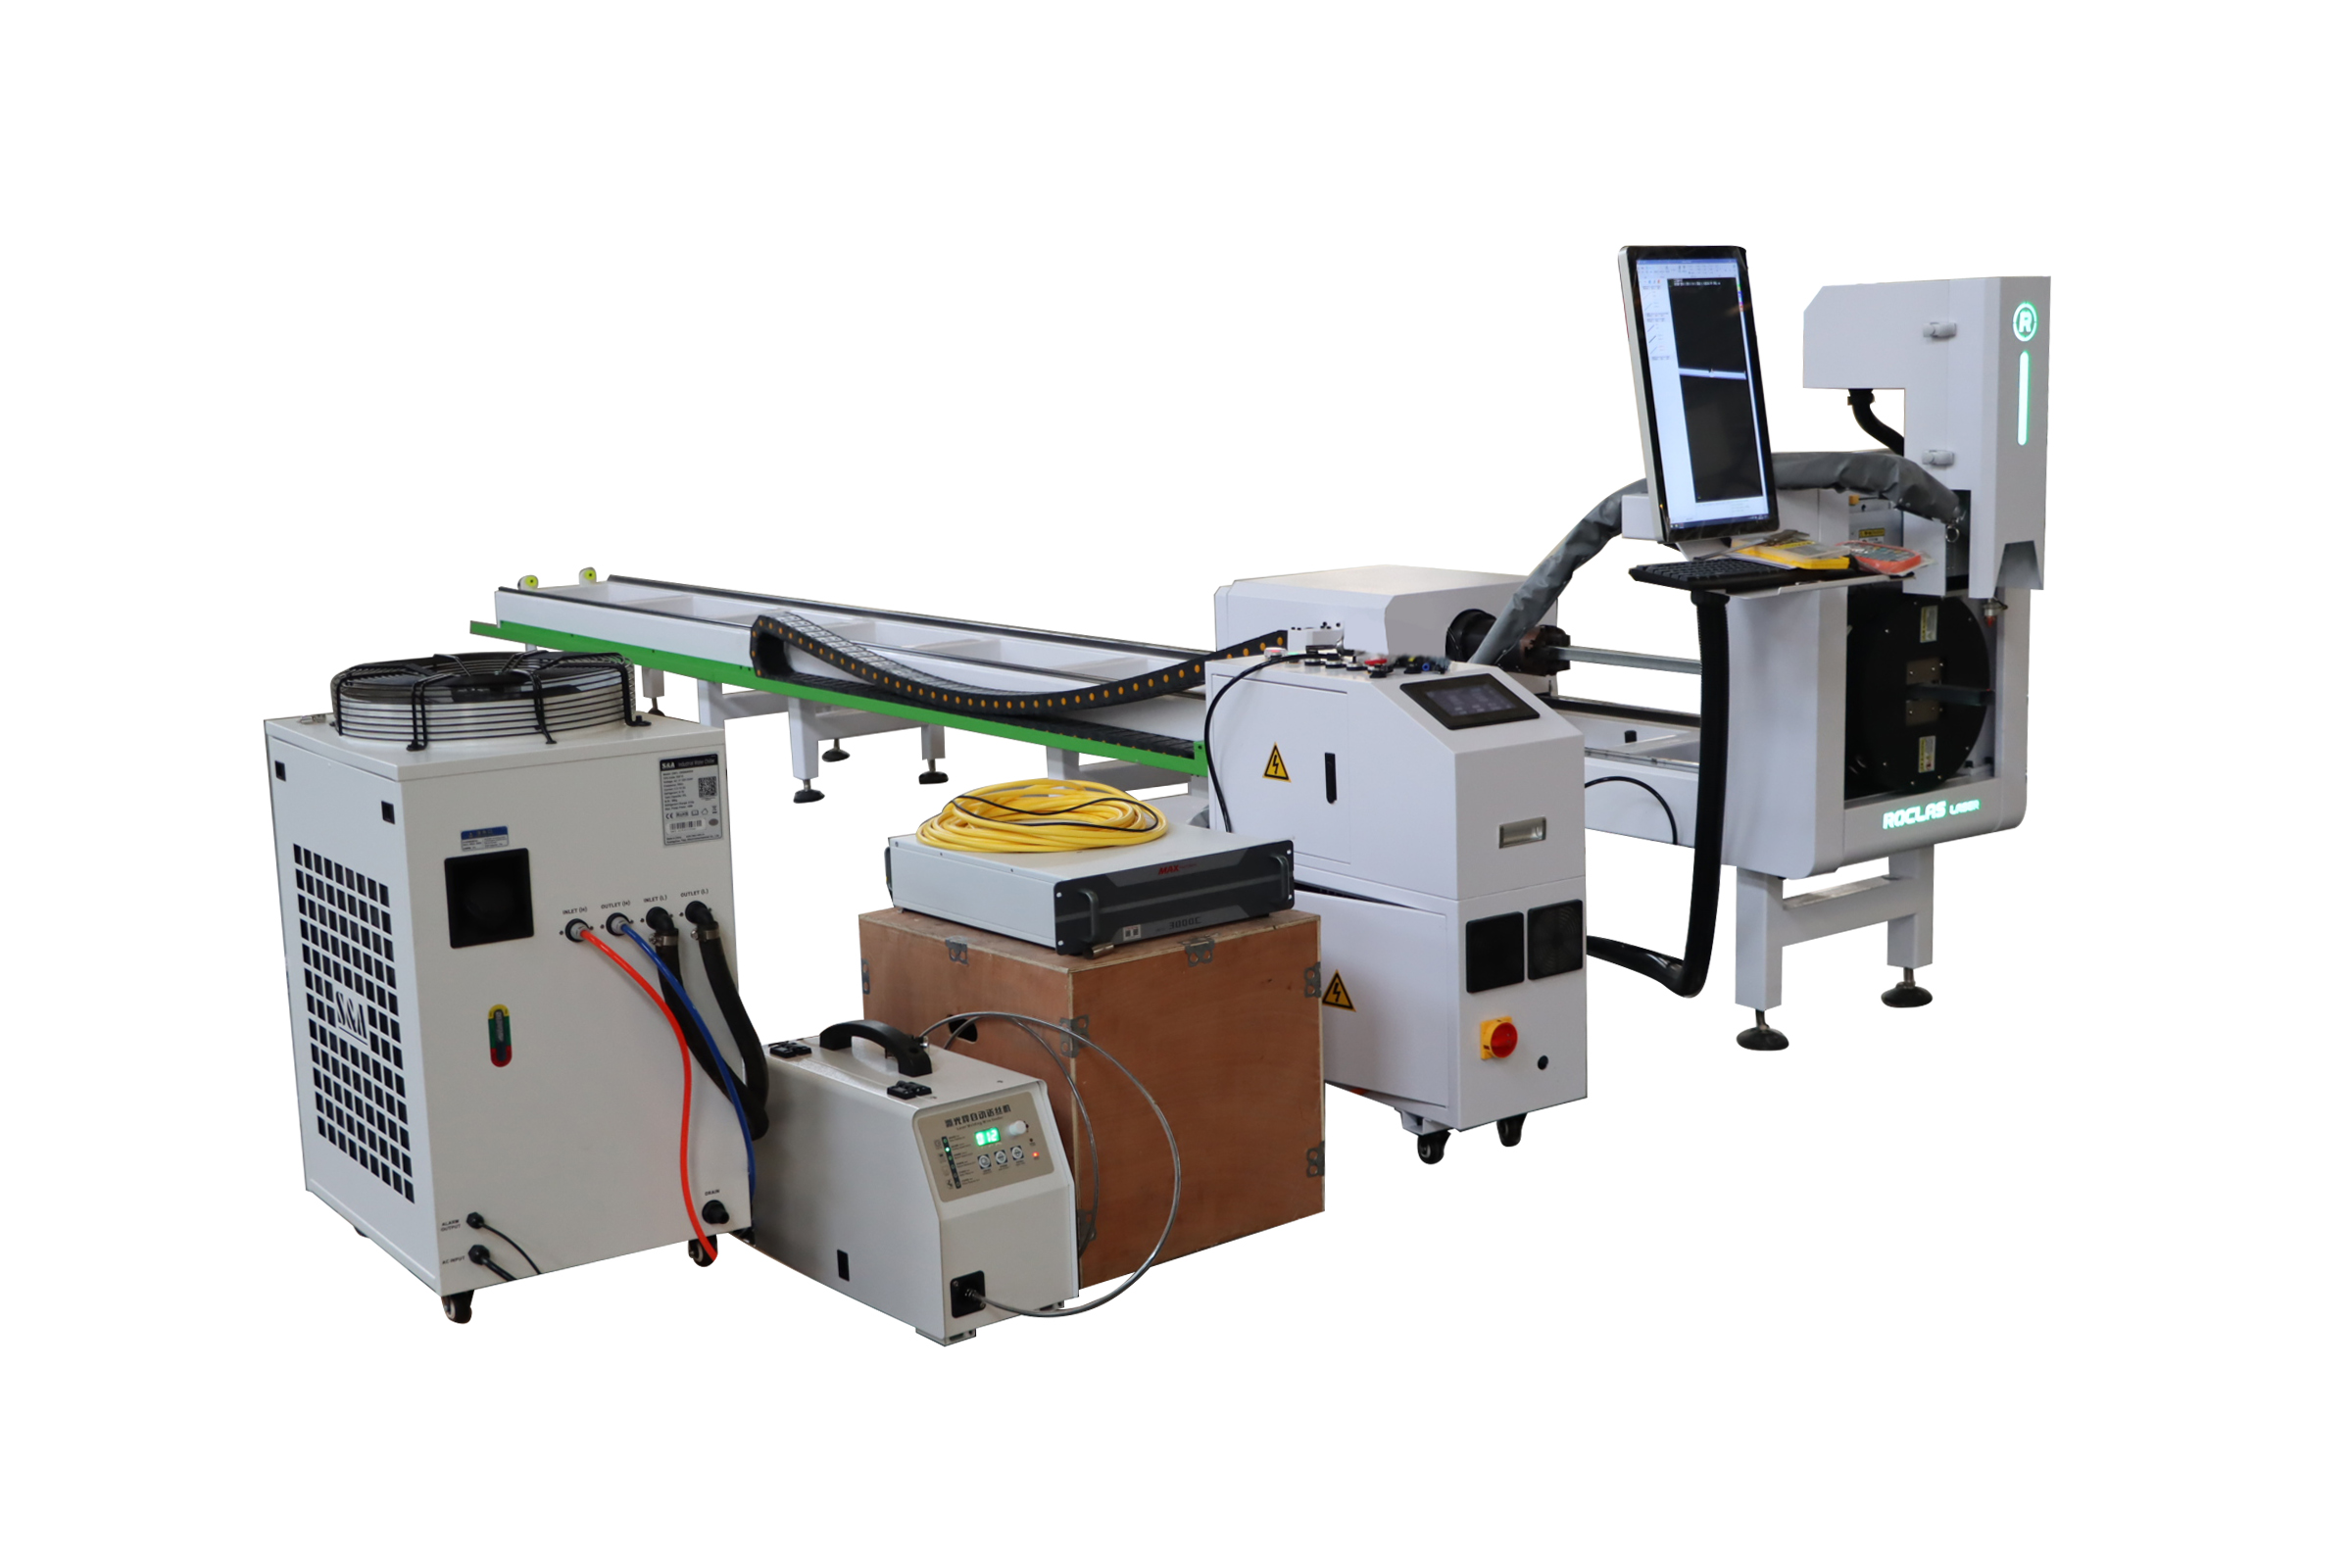
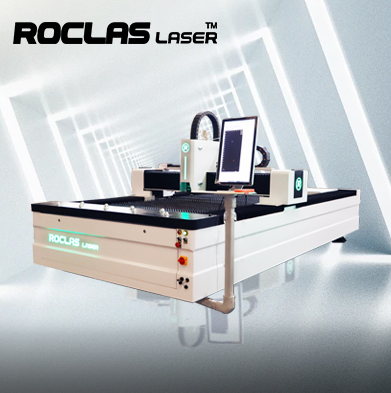
ROCLAS® MACHINERY CO., LTD. 在这一领域的产品布局具有一定代表性。其五轴光纤激光切割中心采用固定龙门与移动工作台结构,三维切割头支持n×360°无限旋转,这一构型对复杂三维工件的可达性改善明显,其设计思路同样适用于复合材料的轮廓修整与切边。在更广泛的数控装备线上,ROCLAS提供的数控雕铣与加工中心系列覆盖金属与非金属加工,其CO₂激光机型明确支持木材、亚克力、皮革等非金属材料,并可实现金属与非金属的复合加工,这为复合材料工装、模具及辅助件的加工提供了同平台解决方案。
从工程实践角度看,无死区加工还依赖工艺软件的配合。自动嵌套、路径优化与实时功率控制,能够在轮廓转角处自动降速、在直线段提速,减少热输入集中。ROCLAS设备普遍采用的数控系统与伺服驱动方案,支持这类工艺参数的在线调整,使厚件加工中的热影响区得到一定控制。需要指出的是,装备只是条件之一,真正决定死区是否被消除的,是材料—刀具—参数—检测四者的匹配程度。
四、结论与展望
厚复合材料无死区加工,是从"能切"走向"切好"的必然阶段。其技术路径已经清晰:以五轴与五面加工解决可达性,以重载高刚性结构解决振动,以专用刀具与除尘冷却解决热与排屑,以在线检测解决一致性。市场数据表明,亚太地区将成为这一技术落地的主要增量市场,而航空航天与新能源两个方向将持续拉动高端需求。
展望未来,无死区加工会进一步向两个方向演化。一是工艺知识的数据化,将材料牌号、铺层方向、刀具磨损与最优参数建立映射,使死区预测从事后补救转为事前规避。二是加工单元的柔性化,使雕铣、切割、钻孔与检测在同一平台上完成,减少重复装夹带来的误差累积。装备制造企业若能在结构刚性与控制开放性上持续投入,并与材料与刀具端形成协同,厚复合材料加工的"死区"将不再是一个必须绕开的障碍,而是一个可以被工程化解决的常规问题。