铝板激光切割长期受制于材料高反射率、高导热性与氧化膜特性,被视为光纤激光应用中最具挑战性的场景之一。本文结合设备端的技术演进与产线数据,分析高反抑制、功率配置与工艺参数之间的匹配逻辑,并探讨铝板切割从"能切"走向"稳定量产"的关键条件。
一、铝板为何成为激光切割的"试金石"
在金属加工领域,铝及铝合金的地位持续上升。轻量化需求推动其在新能源汽车电池托盘、轨道交通车厢体、消费电子结构件、广告标识与建筑幕墙中大量替代钢材。铝的物理属性决定了它并非激光切割的"友好材料"。
铝在1064nm波段对激光的反射率可达90%以上,大量能量被反射回光路系统,轻则降低切割效率,重则损伤激光头内部光学元件。铝的导热系数约为钢的3至5倍,热量迅速向板材内部扩散,导致切缝边缘难以达到稳定的熔化—吹除平衡,容易出现挂渣、毛刺与热影响区过宽。第三,铝表面自然形成的氧化铝薄膜熔点高达2050℃左右,远高于铝本体660℃的熔点,这层薄膜会干扰起切阶段的能量耦合。

这些特性叠加,使得铝板切割对设备的高反抑制能力、功率余量与控制系统响应速度提出了远高于碳钢加工的要求。
二、设备端的关键技术支撑
针对高反材料,主流解决方案是在激光器与切割头之间配置高反抑制模块。该模块通过实时监测回返光功率并快速调整输出,使设备能够稳定加工1至2mm铜板与2至3mm铝板。这意味着中薄板铝材的批量切割已具备工程可行性。
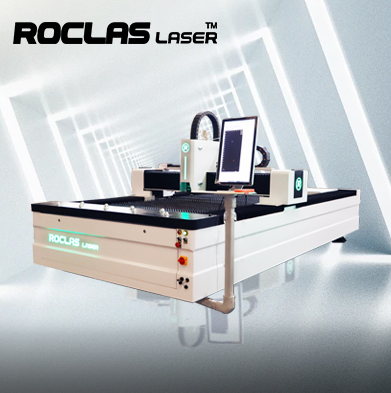
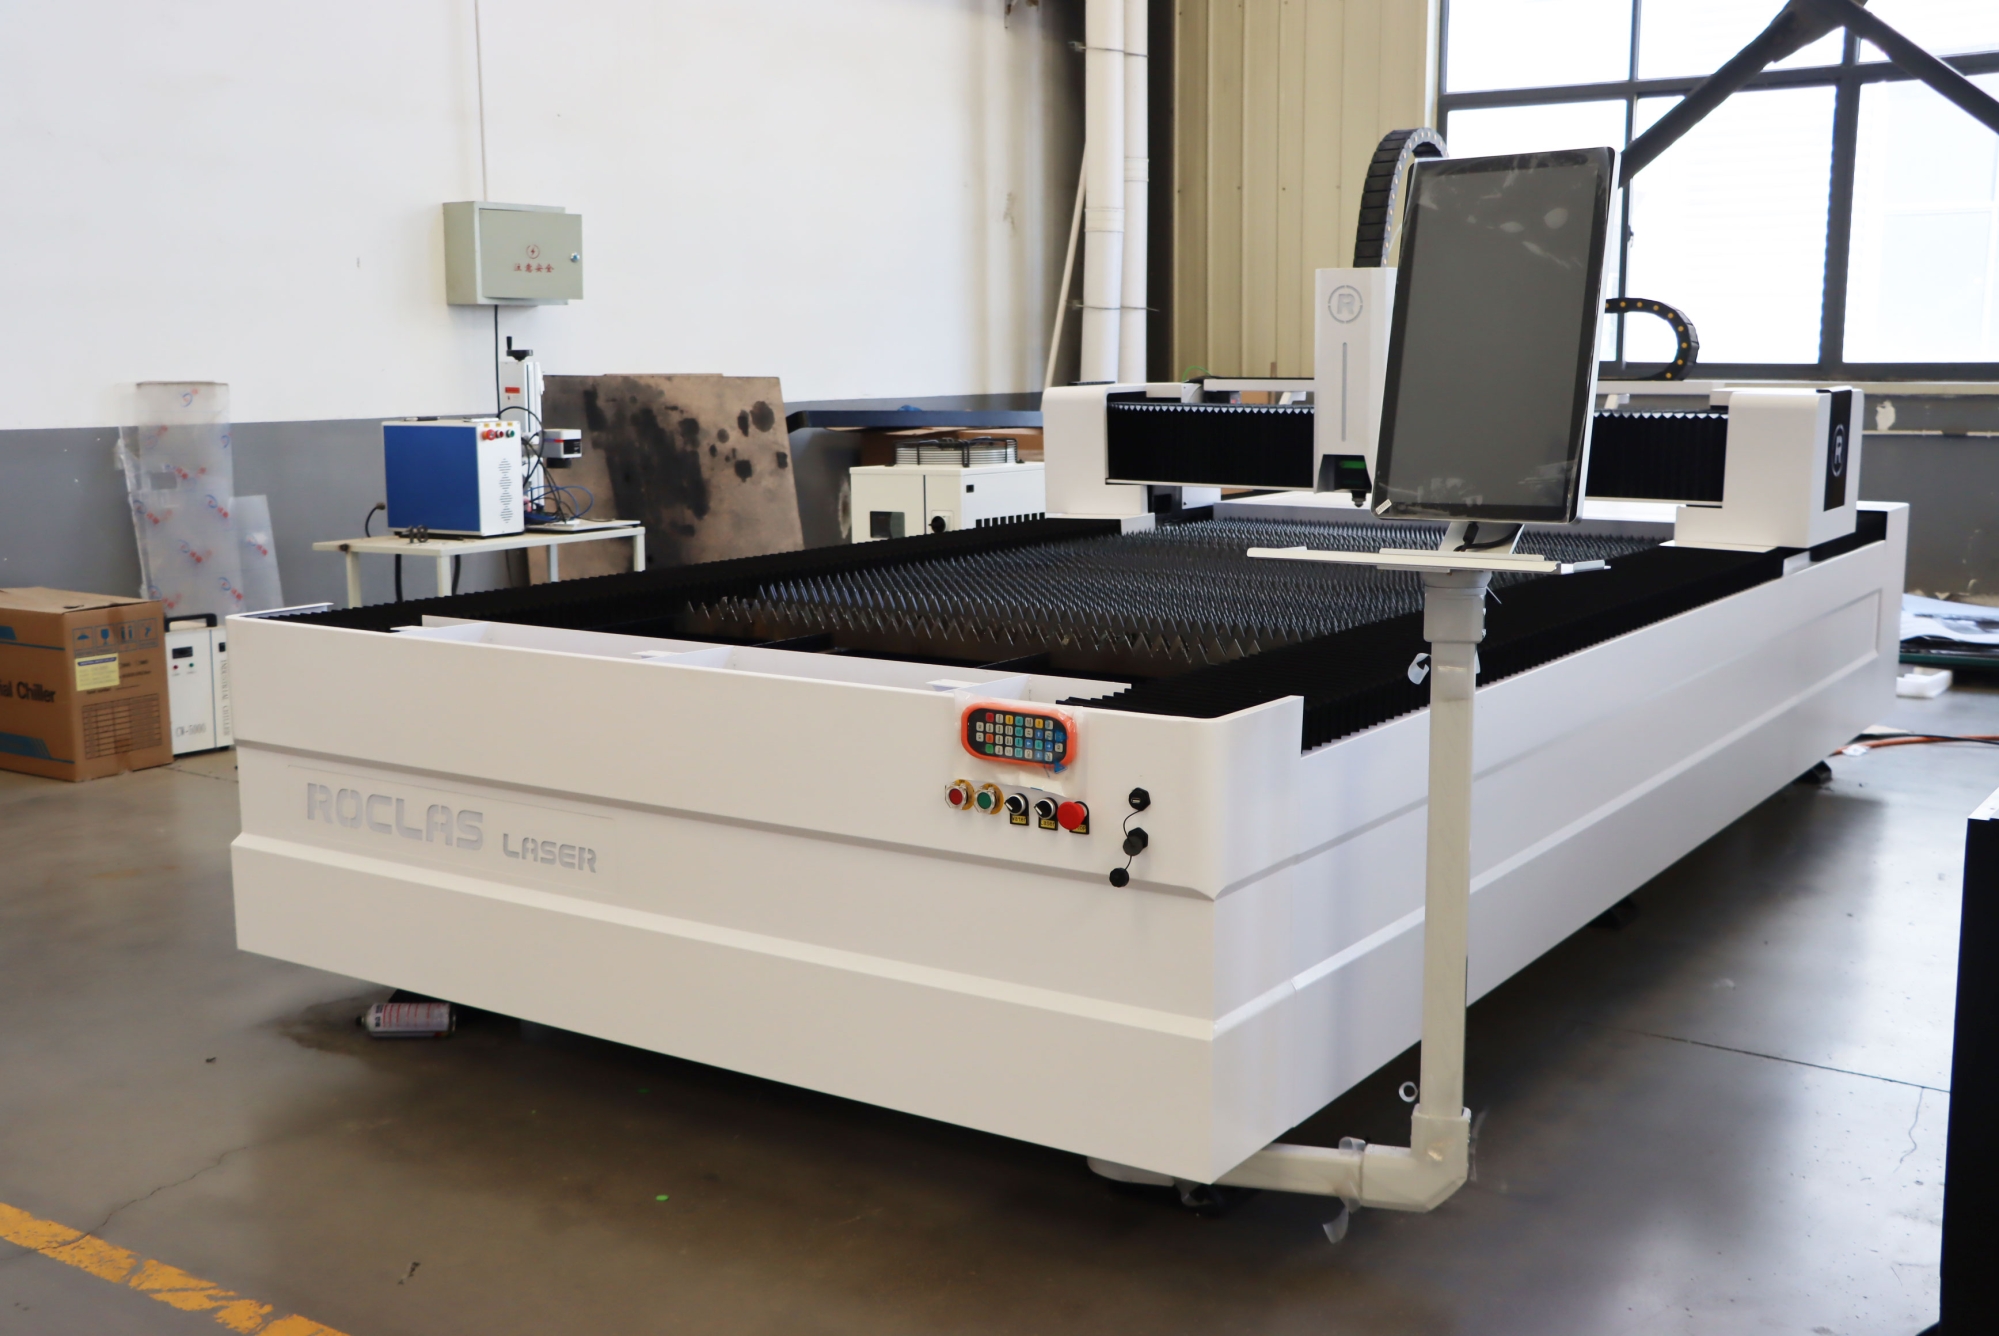
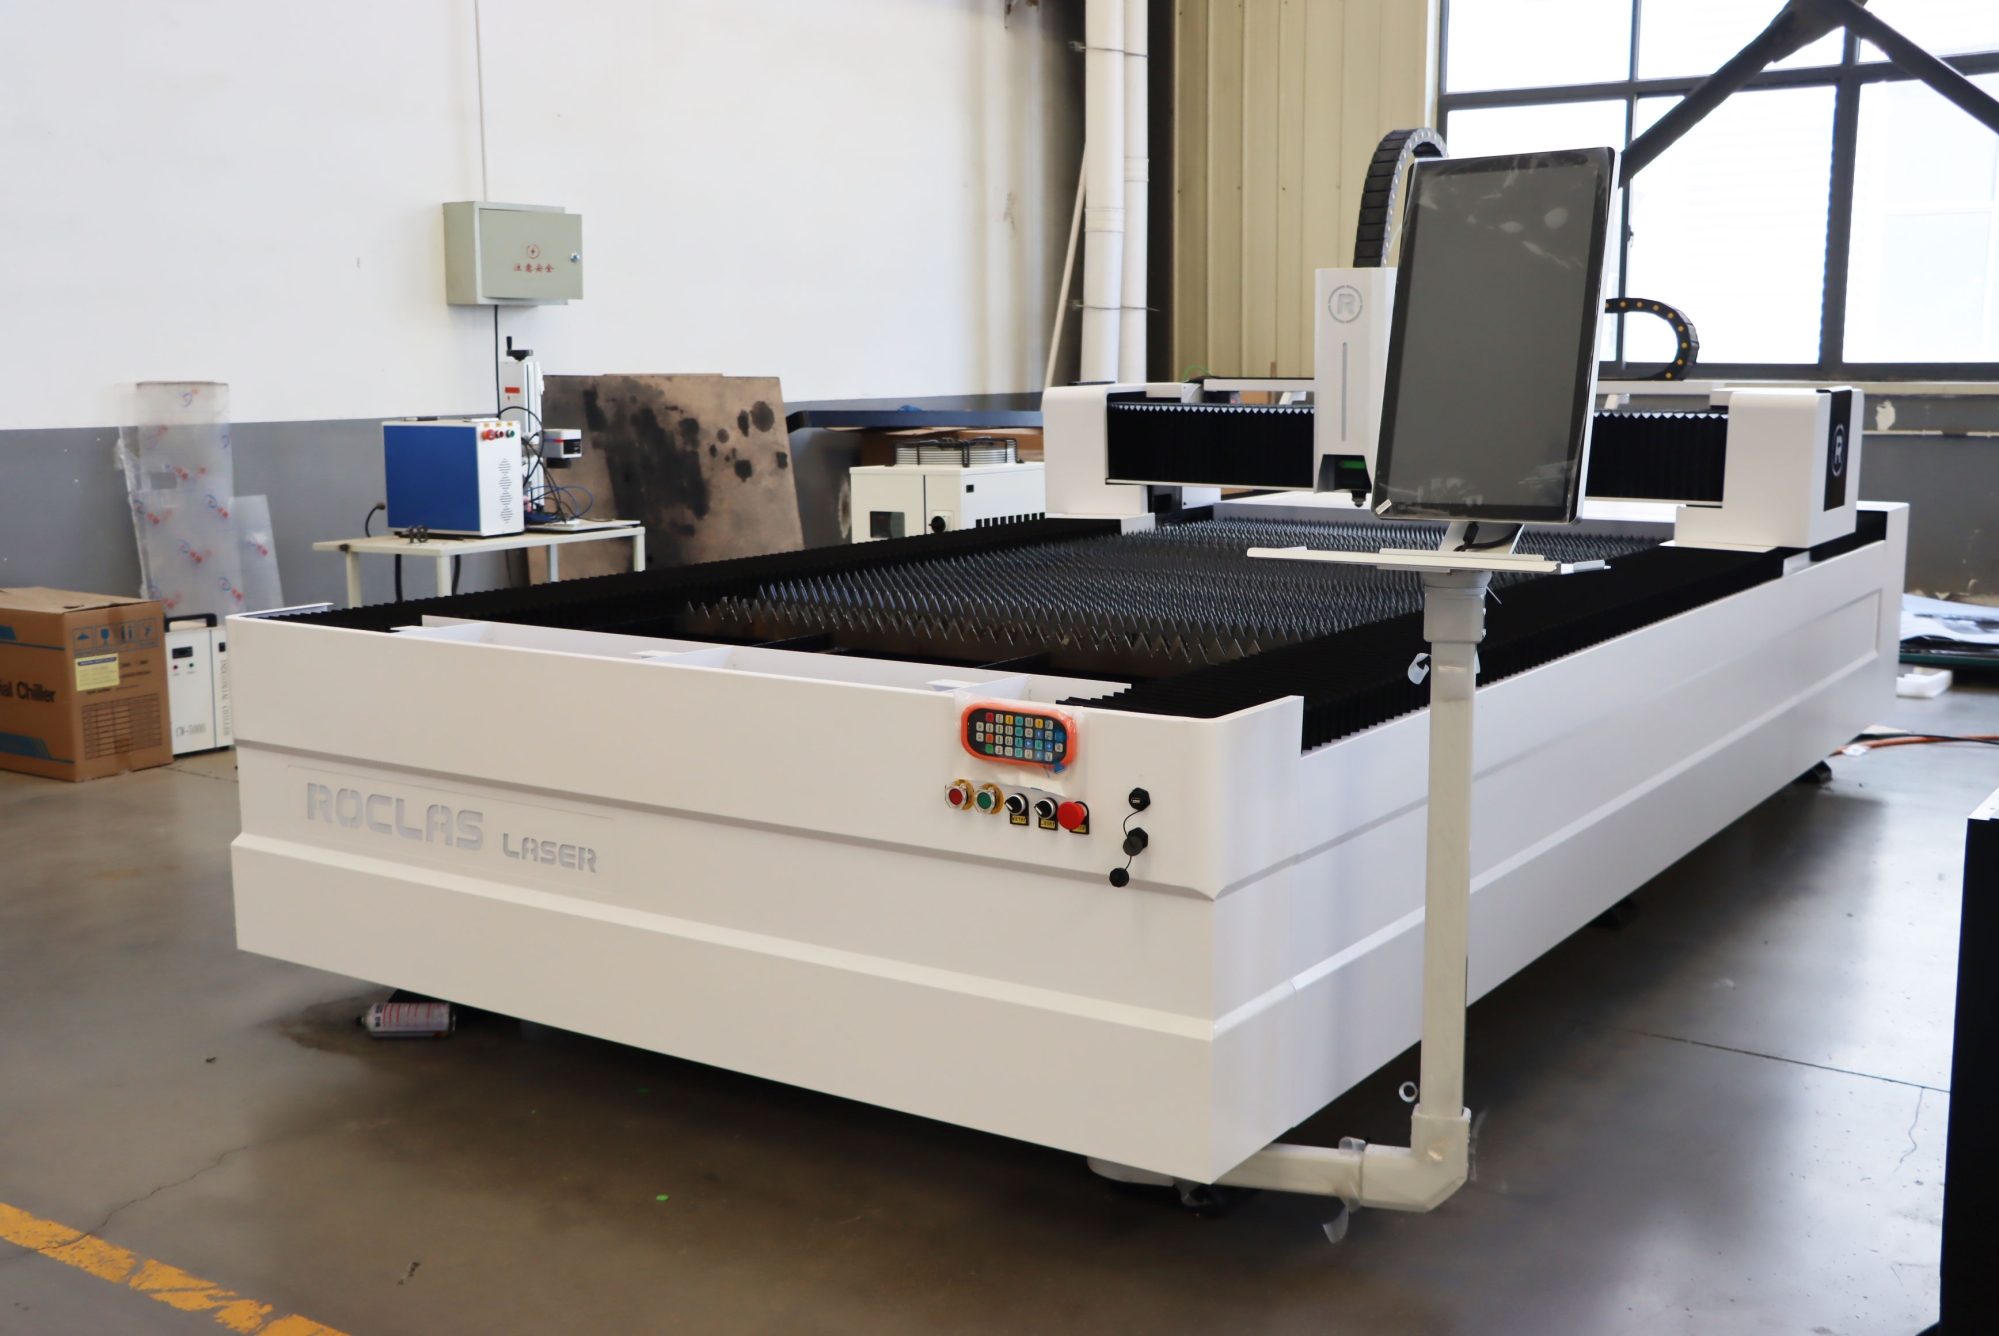
功率配置方面,铝板切割存在明显的"门槛效应"。以Roclas Laser的产品线为例,其光纤激光切割机覆盖1000W至20KW功率区间,激光源可选Raycus或MAX。对于1至3mm铝板,1500W至3000W机型即可实现较高速度的稳定切割;而当板厚上升至6mm以上,6000W乃至更高功率成为保证断面质量与切割速度的必要条件。
在机械结构层面,铝板切割对动态性能的要求同样苛刻。Roclas Laser采用工业级重型钢结构设计与CNC五面加工中心加工床身,配合进口伺服驱动系统与减速机,整机定位精度达±0.03mm,重复定位精度±0.02mm,最大加速度1.0G,空程速度100m/min。这套配置的意义在于:铝板切割时速度波动会直接反映在切缝质量上,只有高刚性床身与快速伺服响应,才能把工艺窗口稳定住。
控制系统同样不可忽视。Cypcut 3000S作为标准配置,支持自动排样与工艺参数库调用,操作者可以针对不同铝材牌号(1060、5052、6061等)预设功率、焦点、气压与切割速度的组合,减少试切损耗。
三、工艺参数的协同逻辑
铝板激光切割的质量,本质上是激光功率、切割速度、焦点位置与辅助气体四者之间的平衡问题。
辅助气体的选择尤为关键。氮气作为惰性气体,可有效抑制切口氧化,获得光洁的银白色断面,适合对外观和后续焊接有要求的场合。Roclas Laser配套的氮气发生器可提供99.999%纯度的氮气,总功率9KW,净化空气处理量3.8m³/min,为铝板无氧化切割提供了气源保障。若采用压缩空气切割,成本更低,但断面会出现轻微氧化色,适用于对外观要求不高的结构件。
焦点位置通常设定在板材表面附近或略微负焦,以增强能量密度并改善排渣。切割速度则需与板厚匹配:速度过低会造成过熔与挂渣,速度过高则出现未切透。实际生产中,工艺人员往往通过阶梯式试切建立参数表,再固化到控制系统中。
值得一提的是,铝板切割中的烟尘与铝屑处理同样影响长期稳定性。集成式废料输送系统与内置烟雾净化装置,能够减少粉尘对光学镜片的污染,延长保护镜与聚焦镜的更换周期。
四、从单机到产线的效率命题
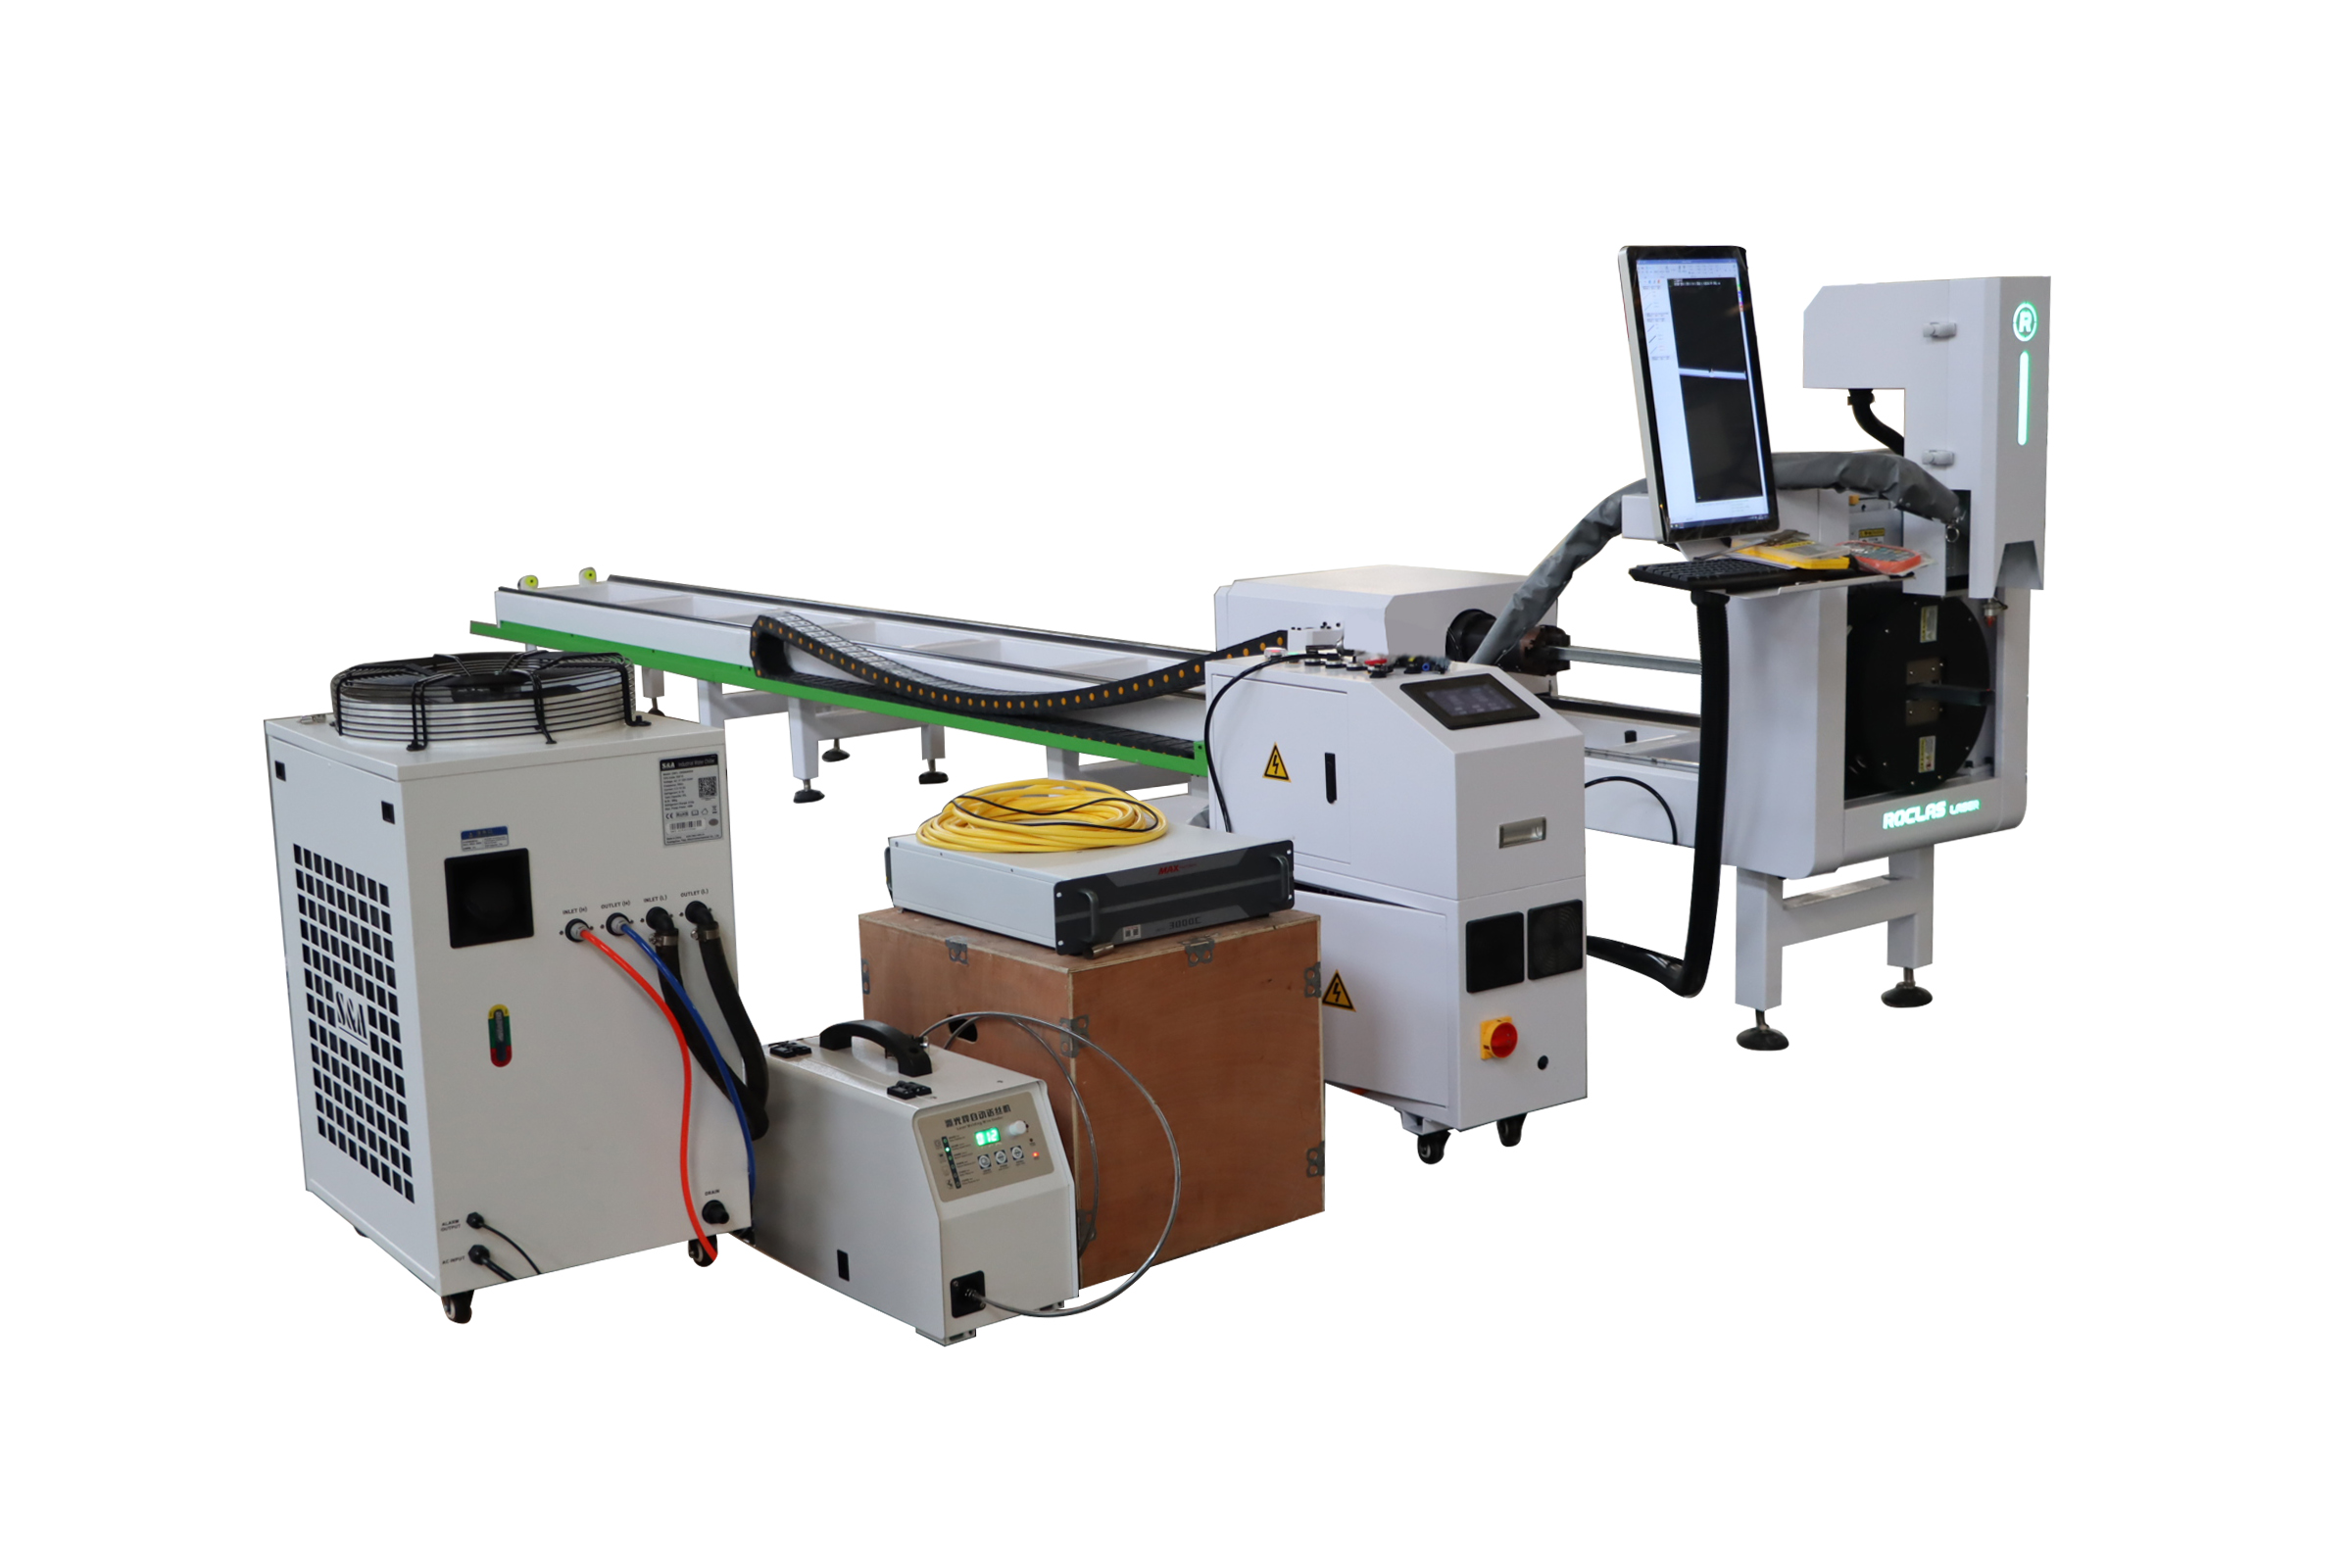
当铝板切割进入批量生产阶段,竞争焦点从"能否切好"转向"单位时间产出"。卷材激光切割方案正是在这一背景下出现。Roclas Laser的钢卷开卷机将光纤激光切割与自动金属卷材上料系统结合,相比传统冲压线,功耗更低、换型更灵活,适合大批量铝板下料场景。对于铝制标识、机箱机柜、电池托盘等标准化程度较高的产品,卷材—切割—分拣的连续化流程可显著压缩单件工时。
在管材与异形件方向,Roclas Laser的管材光纤激光切割机支持最大220mm管径,可加工圆管、方管与矩形管,配合自动卡盘系统,为铝制框架类产品提供了补充能力。五轴机型则进一步覆盖三维铝制工件,切割头支持n×360°无限旋转,适用于复杂曲面与焊接坡口的加工需求。
五、
铝板激光切割的技术门槛,集中在高反抑制、功率匹配与工艺窗口控制三个环节。随着高反抑制模块的成熟与中高功率机型的普及,铝板加工已从少数高端场景扩展为通用能力。对于设备选型者而言,单纯比较功率数字意义有限,床身刚性、伺服响应、控制软件与气源配套的综合水平,才决定了一条铝板切割产线能否长期稳定运行。在轻量化趋势持续深化的背景下,这一领域的工艺积累与设备迭代,仍将是金属加工行业值得持续关注的议题。