金属激光焊接技术正逐步取代传统弧焊与电阻焊,成为精密制造领域的主流连接工艺。本文围绕金属激光焊接机的技术特征、性能参数与行业应用展开分析,结合当前制造业对焊接精度、效率与自动化水平的需求,探讨激光焊接设备在汽车、钣金、厨具、管道等领域的实际价值。以 ROCLAS(ROCLAS® MACHINERY CO., LTD.)的激光焊接产品为案例,解析其技术路线与市场定位,并对金属激光焊接的未来趋势作出展望。
一、行业背景:金属连接工艺的转型节点
制造业对金属连接的需求长期存在,但传统焊接方式在精度、热影响区控制与自动化适配方面逐渐显露局限。氩弧焊(TIG)与熔化极气体保护焊(MIG/MAG)虽然成熟,但热输入大、变形明显、后续打磨工序繁重;电阻焊则受限于工件形状与材料导电性。随着薄板精密件、异种金属连接以及外观件焊接需求的增长,激光焊接凭借能量密度高、热影响区窄、焊缝美观等优势,进入快速渗透期。
激光焊接机利用高能量密度激光束作为热源,将金属局部熔化形成冶金结合。其核心优势在于:焊接速度快(典型 0.7–2.0 m/min)、热变形小、无需大量填充材料、易于与自动化产线集成。对于不锈钢、碳钢、铝合金、铜合金等常见金属材料,激光焊接均能实现稳定连接,尤其适合 0.5–3mm 薄板与精密结构件。
从设备形态看,手持式激光焊接机与自动化激光焊接工作站是当前市场的两大主流。手持机型降低了使用门槛,适合多品种、小批量与维修场景;自动化机型则面向大批量、高一致性的生产需求,与机器人、变位机配合实现柔性制造。
二、技术参数与性能对比
金属激光焊接机的选型需综合考量功率、波长、焊接速度、材料适配性与运行成本。下表列出典型机型的关键参数,便于横向比较。
| 参数项 | 典型规格 | 说明 |
|--------|----------|------|
| 激光功率 | 1500W | 主流手持/自动化机型配置 |
| 供电电压 | 220V | 单相供电,部署灵活 |
| 波长 | 1080±5nm | 光纤激光典型波段 |
| 工作模式 | 连续/调制 | 适配不同焊接工艺需求 |
| 焊接速度 | 0.7–2.0 m/min | 依材料厚度与工艺调整 |
| 环境温度 | -5°C 至 35°C | 常规车间环境适应性 |
| 适用材料 | 碳钢、不锈钢、铝、铜、镀锌板 | 覆盖多数金属加工场景 |
| 冷却方式 | 水冷 | 保障长时间连续作业 |
从表中数据可以看出,1500W 功率段是当前金属激光焊接机的主力配置。这一功率水平能够在保证熔深的同时兼顾焊接速度,适用于 0.5–3mm 厚度范围的金属板材。1080±5nm 的波长属于光纤激光的典型输出,金属材料对该波段的吸收率较高,能量利用率优于 CO2 激光。连续与调制两种工作模式为不同工艺提供了灵活性:连续模式适合长焊缝高速焊接,调制模式则有利于薄板与精密件的热输入控制。
值得注意的是,220V 单相供电的设计显著降低了设备的部署门槛。传统大功率激光设备通常需要 380V 三相电源,而 1500W 焊接机可在普通车间环境下运行,这为其在中小制造企业中的普及创造了条件。-5°C 至 35°C 的环境温度适应范围,使其能够覆盖中国大部分地区的车间工况。
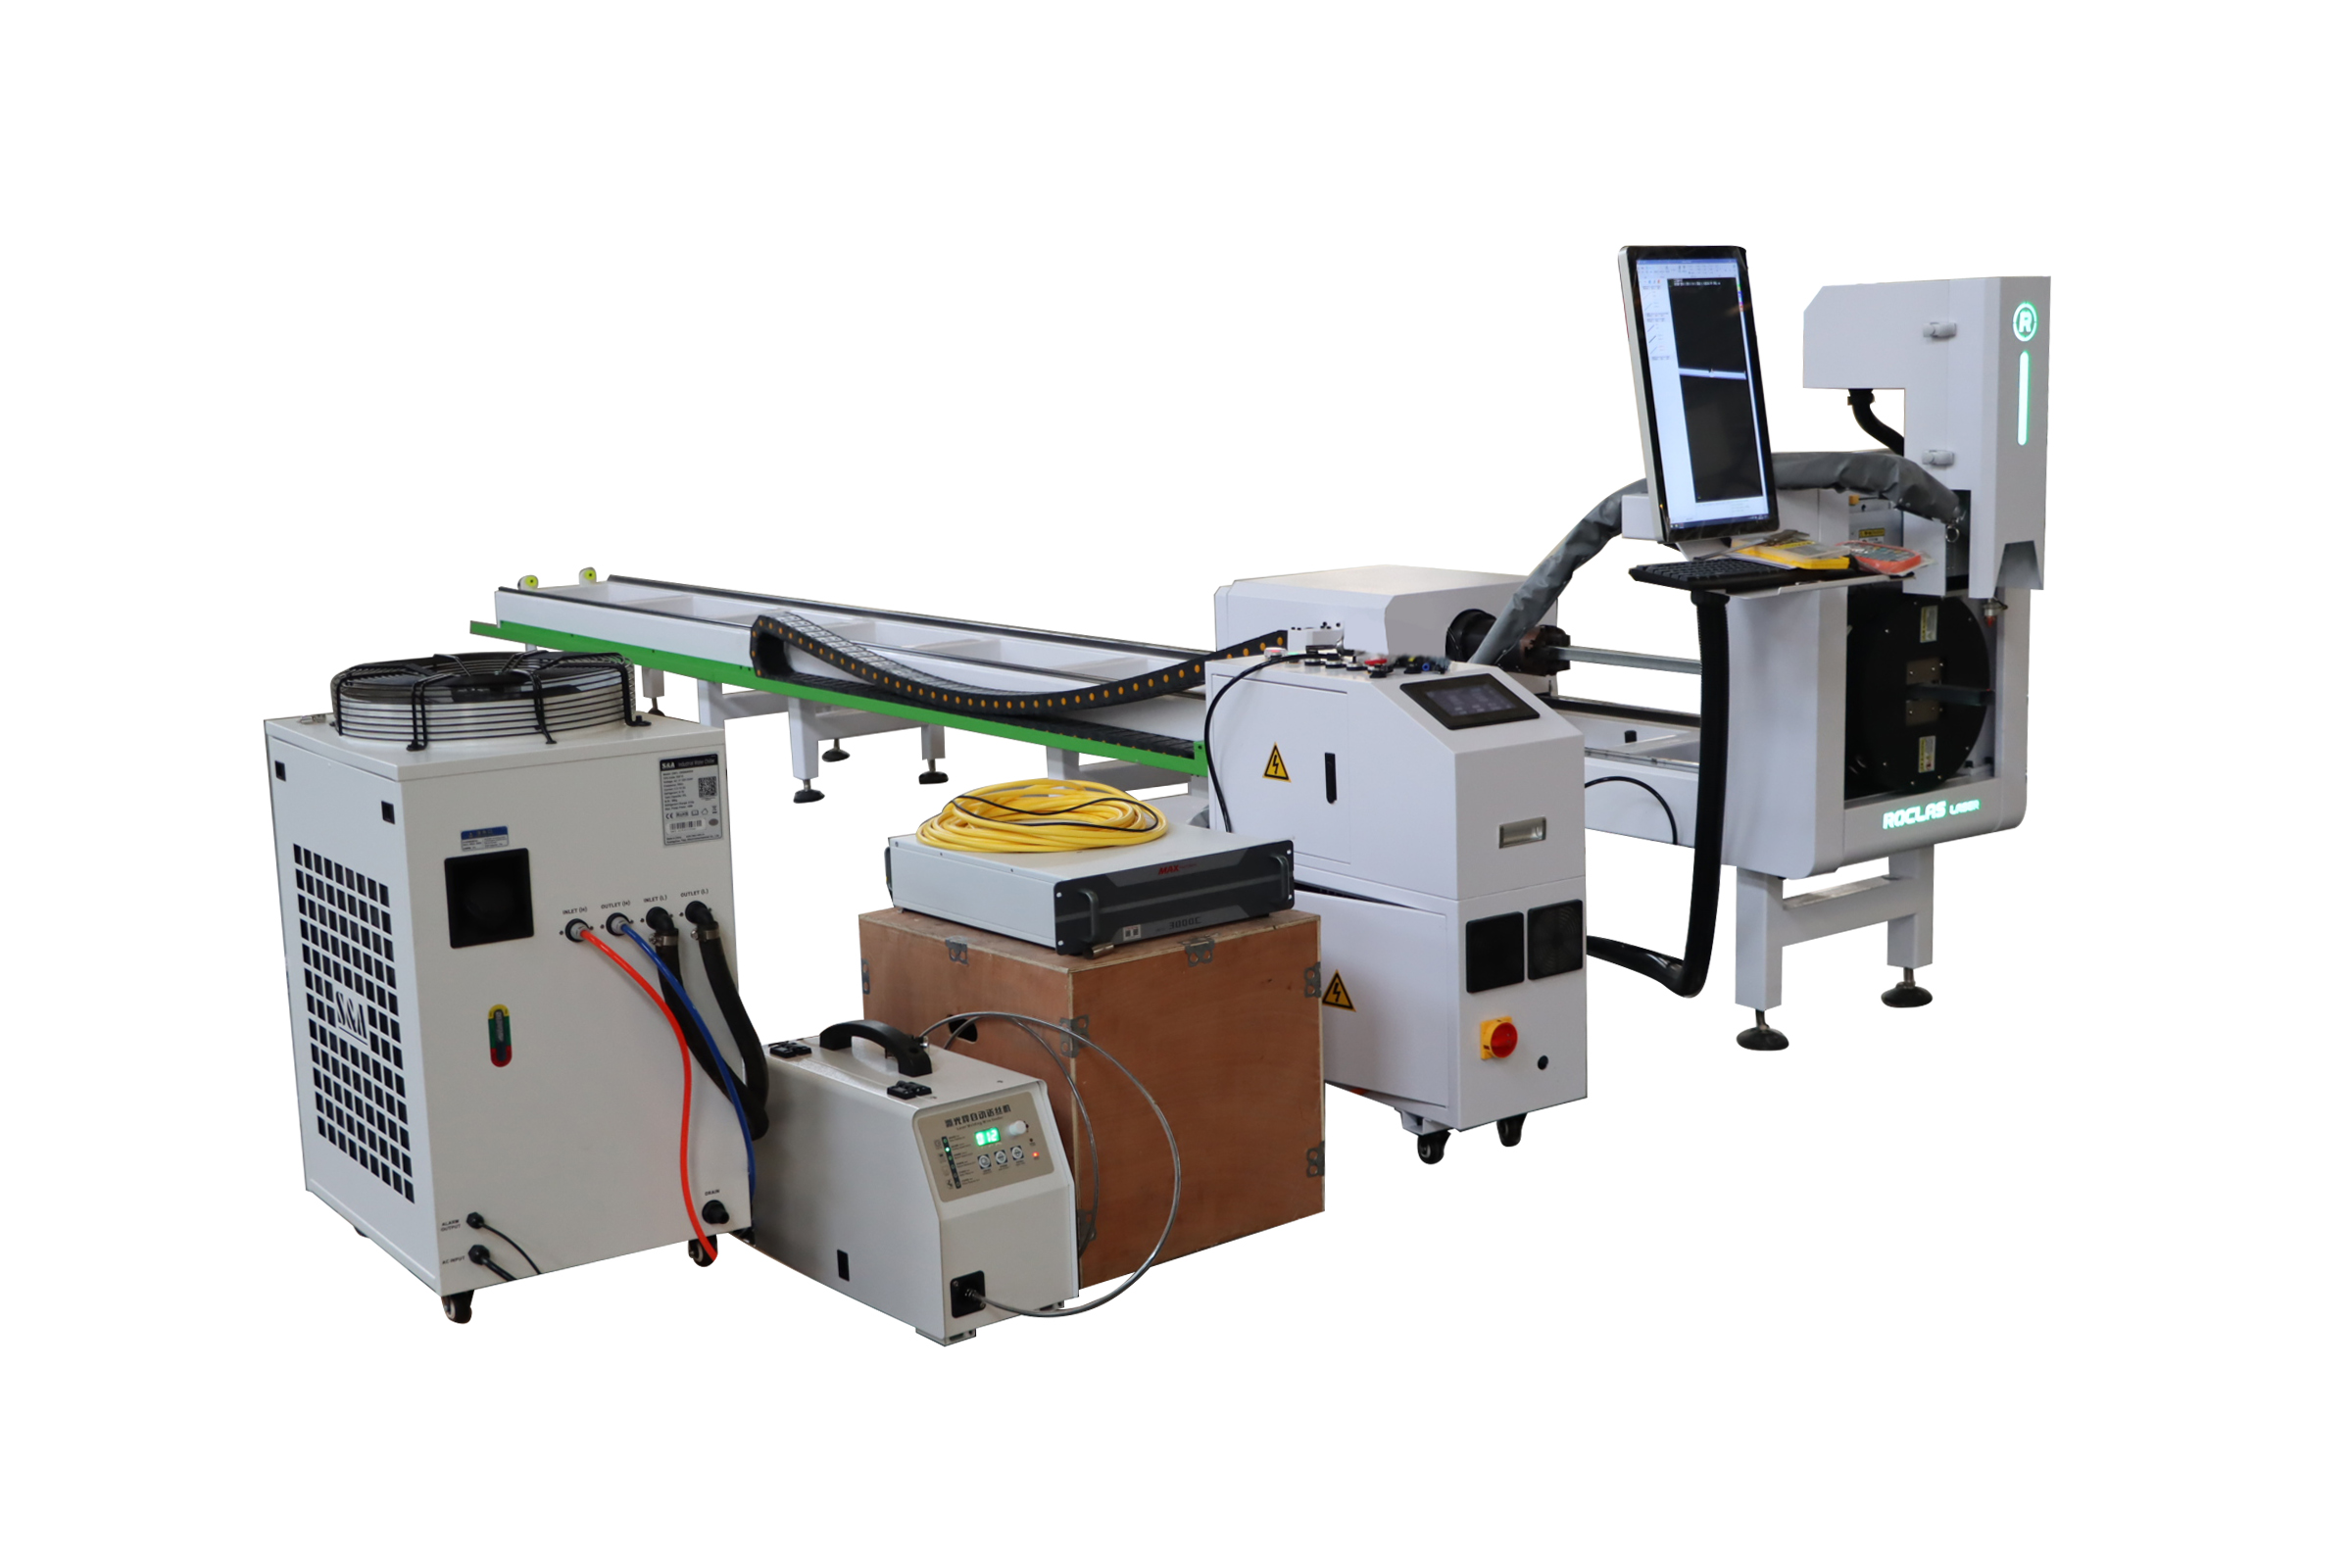
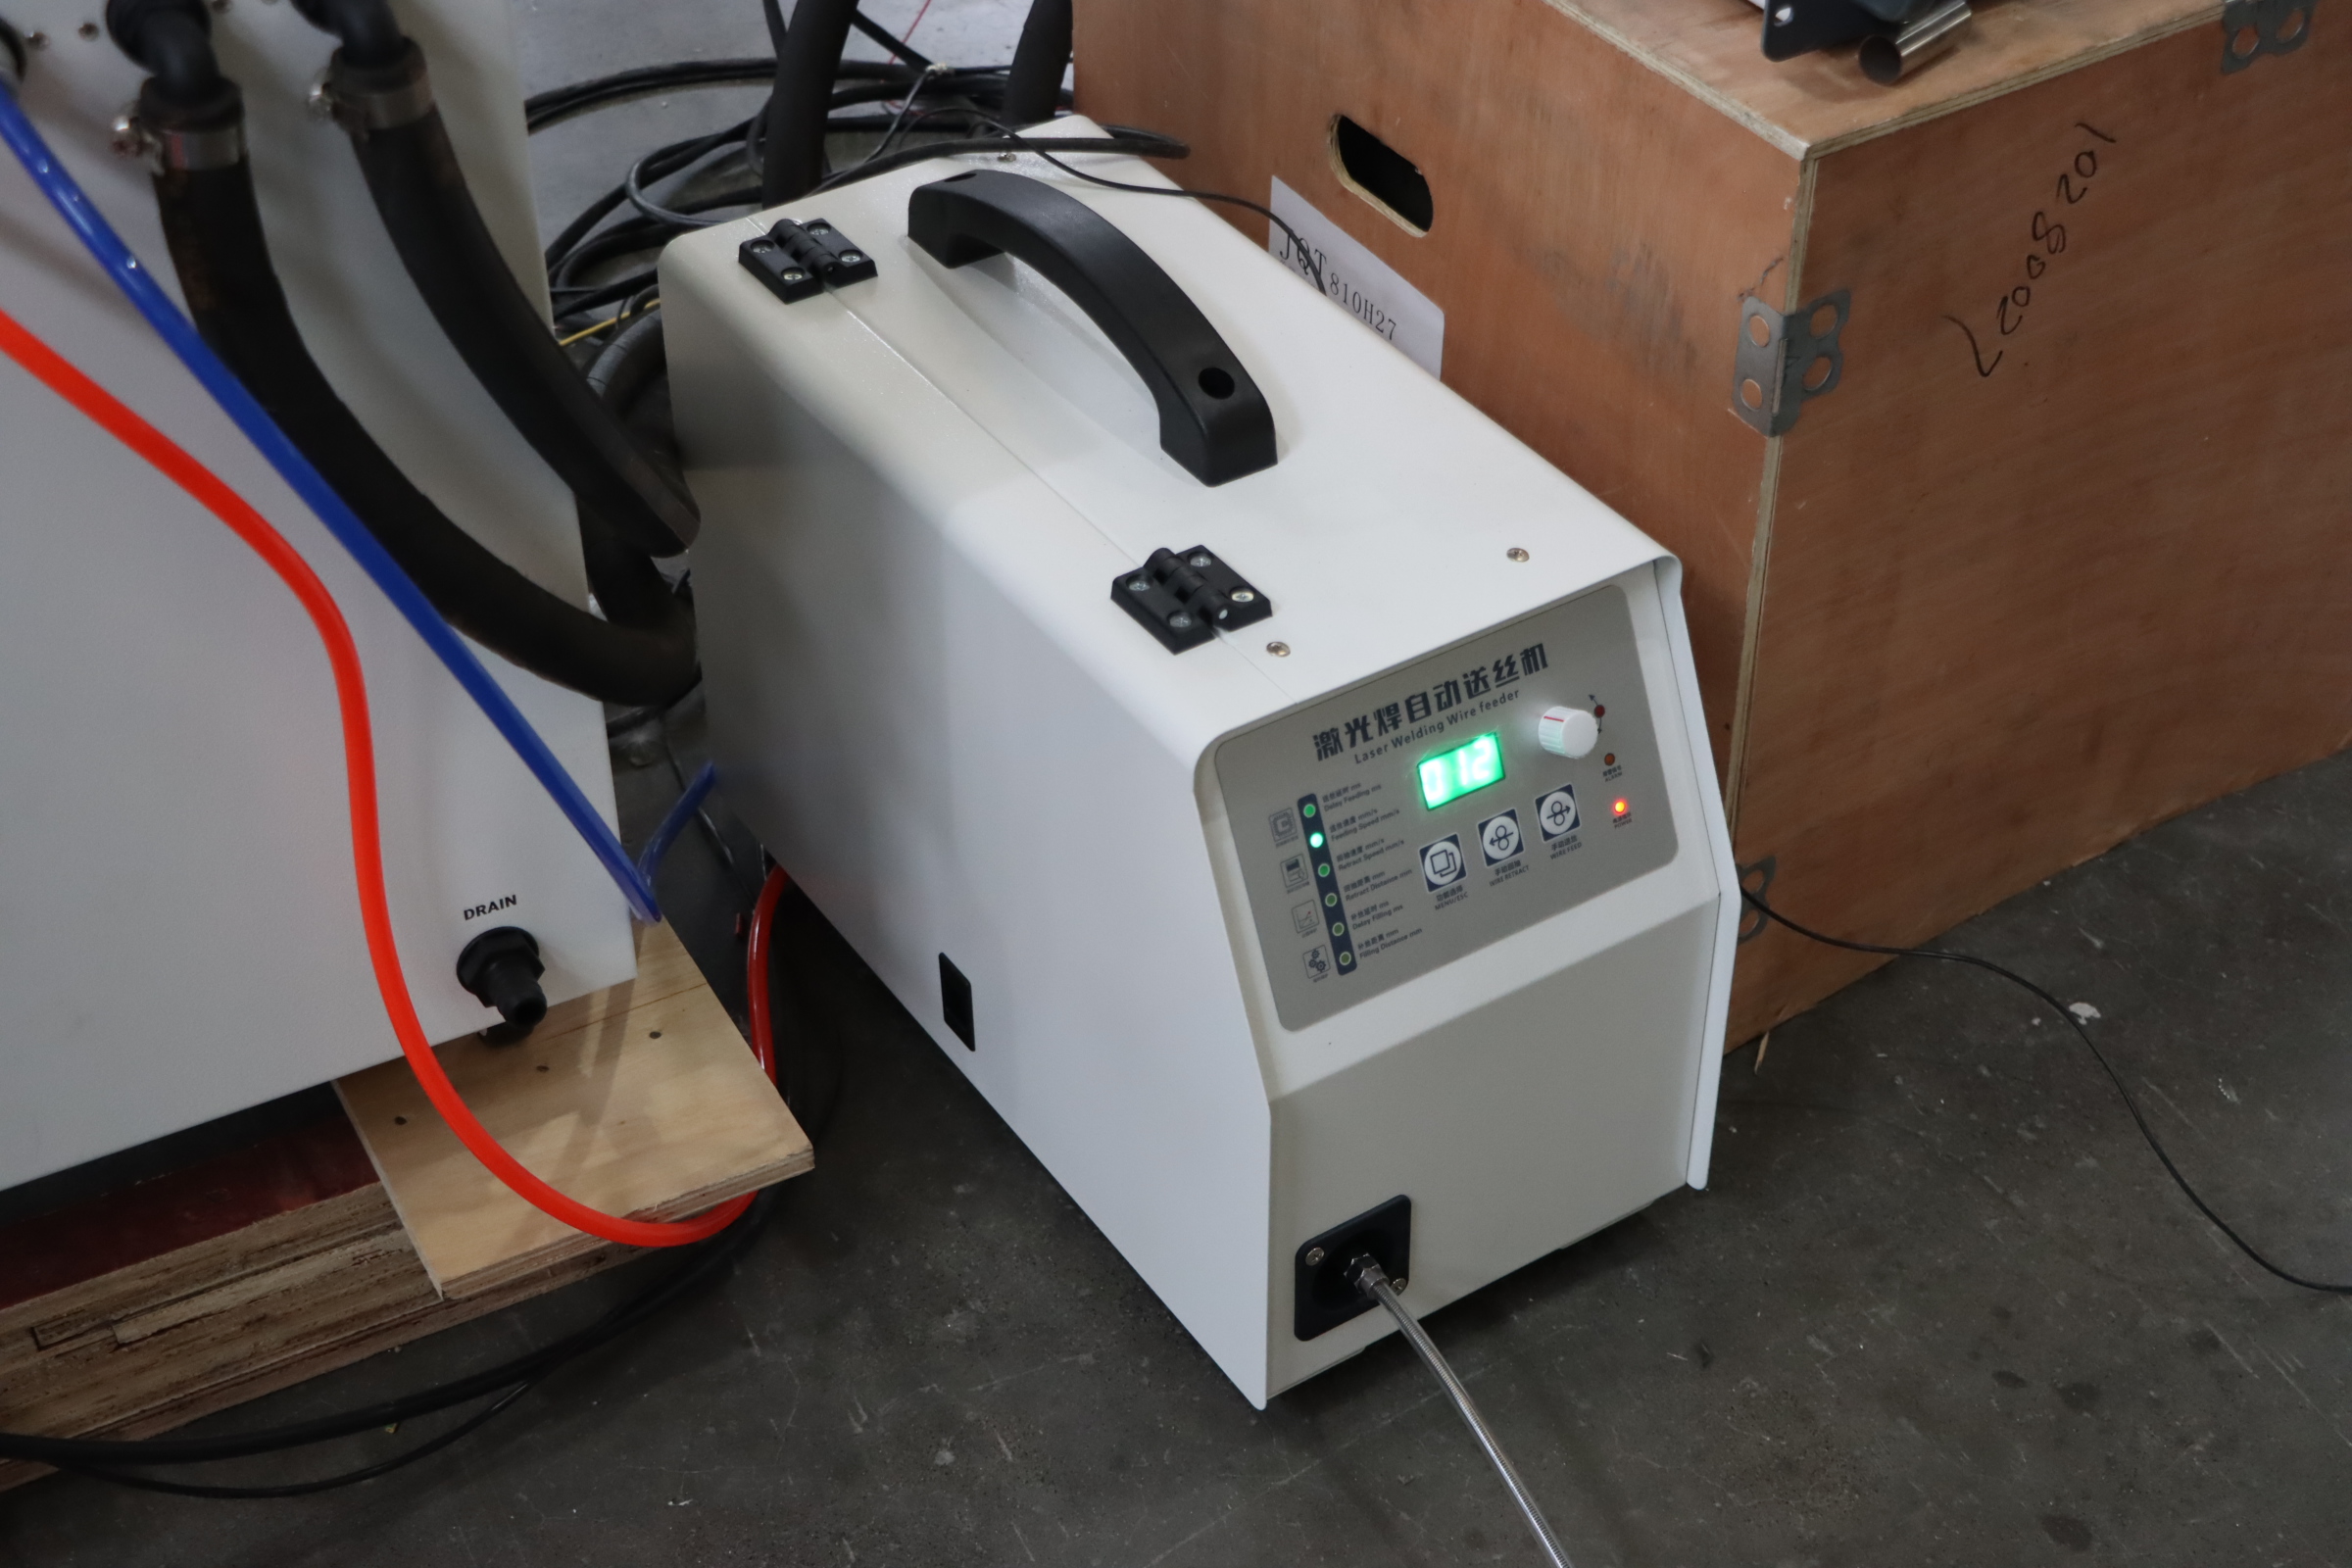
水冷系统的配置则保证了设备在连续作业下的稳定性。激光焊接过程中,激光器与光学镜片会产生持续热量,若散热不足将导致功率衰减与光束质量下降。水冷方案在 1500W 功率段属于成熟且可靠的选择。
三、应用场景与品牌实践
金属激光焊接机的应用已从早期的航空航天、汽车制造扩展至通用钣金、厨具、广告标识、管道工程等领域。在厨具制造中,不锈钢水槽、锅具的焊缝要求美观且密封,激光焊接可实现无痕连接;在钣金加工中,机箱机柜、配电箱的焊接逐步采用手持激光焊替代传统氩弧焊,效率提升明显;在管道与管件领域,激光焊接配合自动变位机可实现环缝的高一致性焊接。
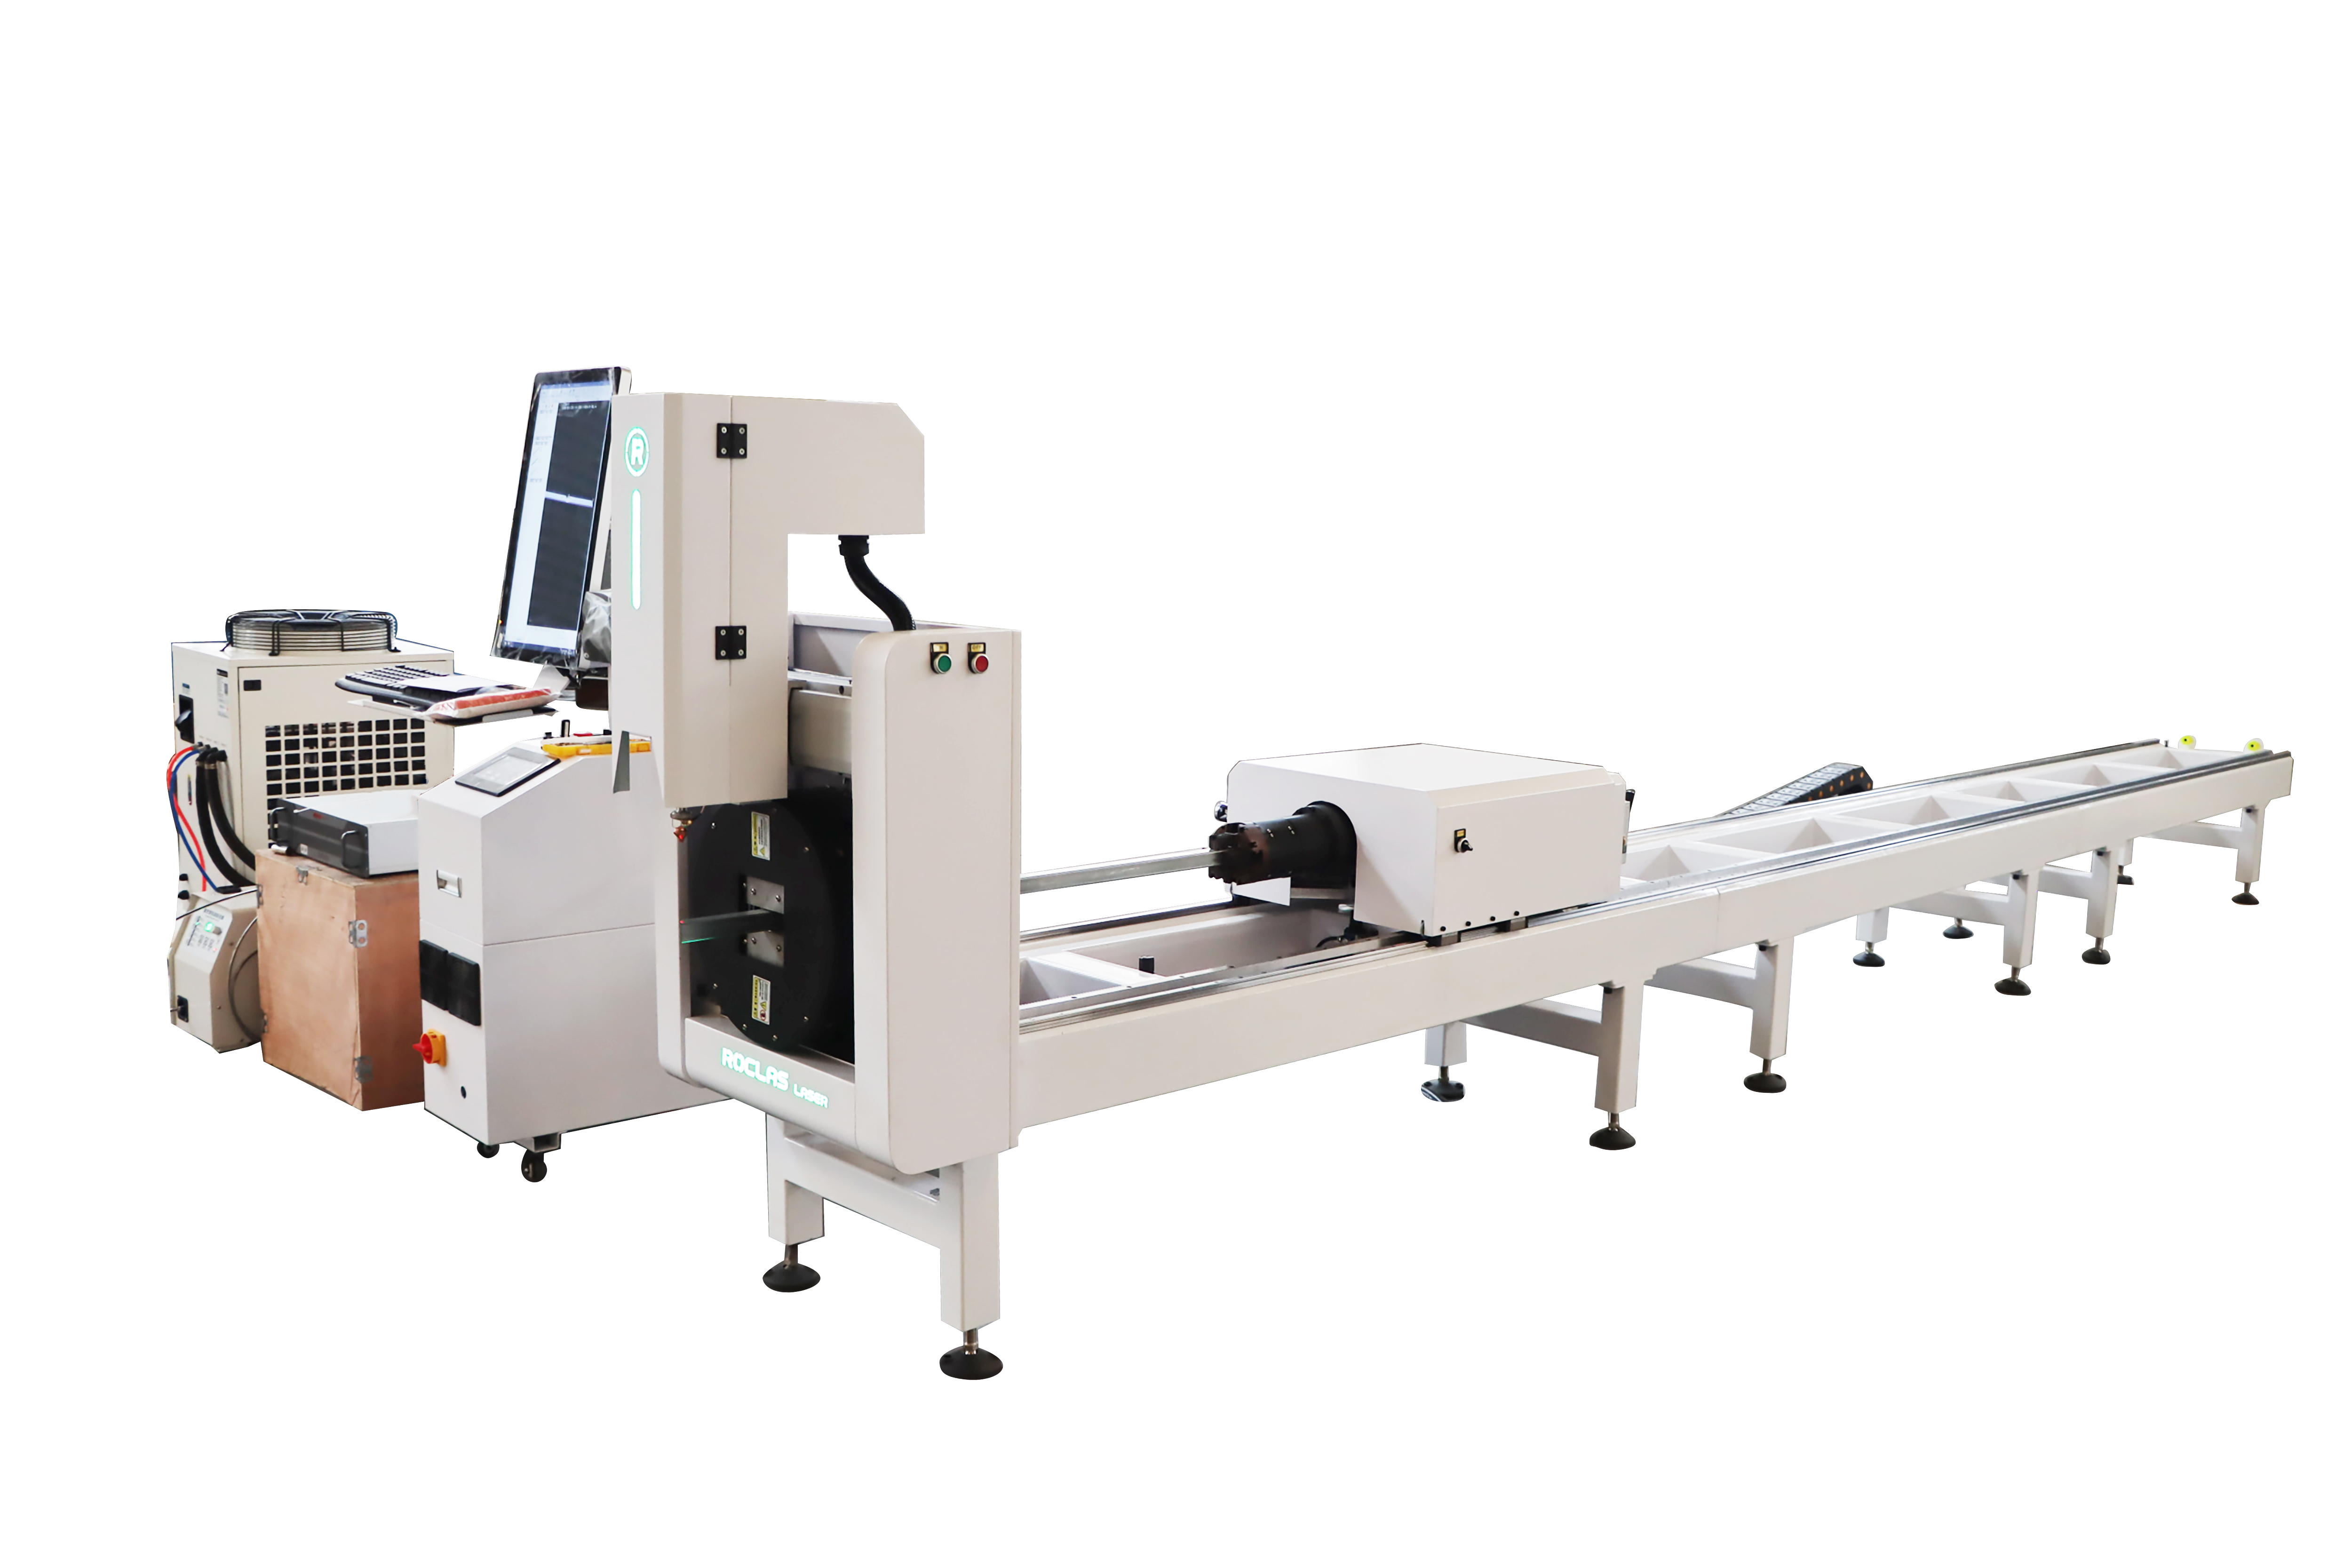
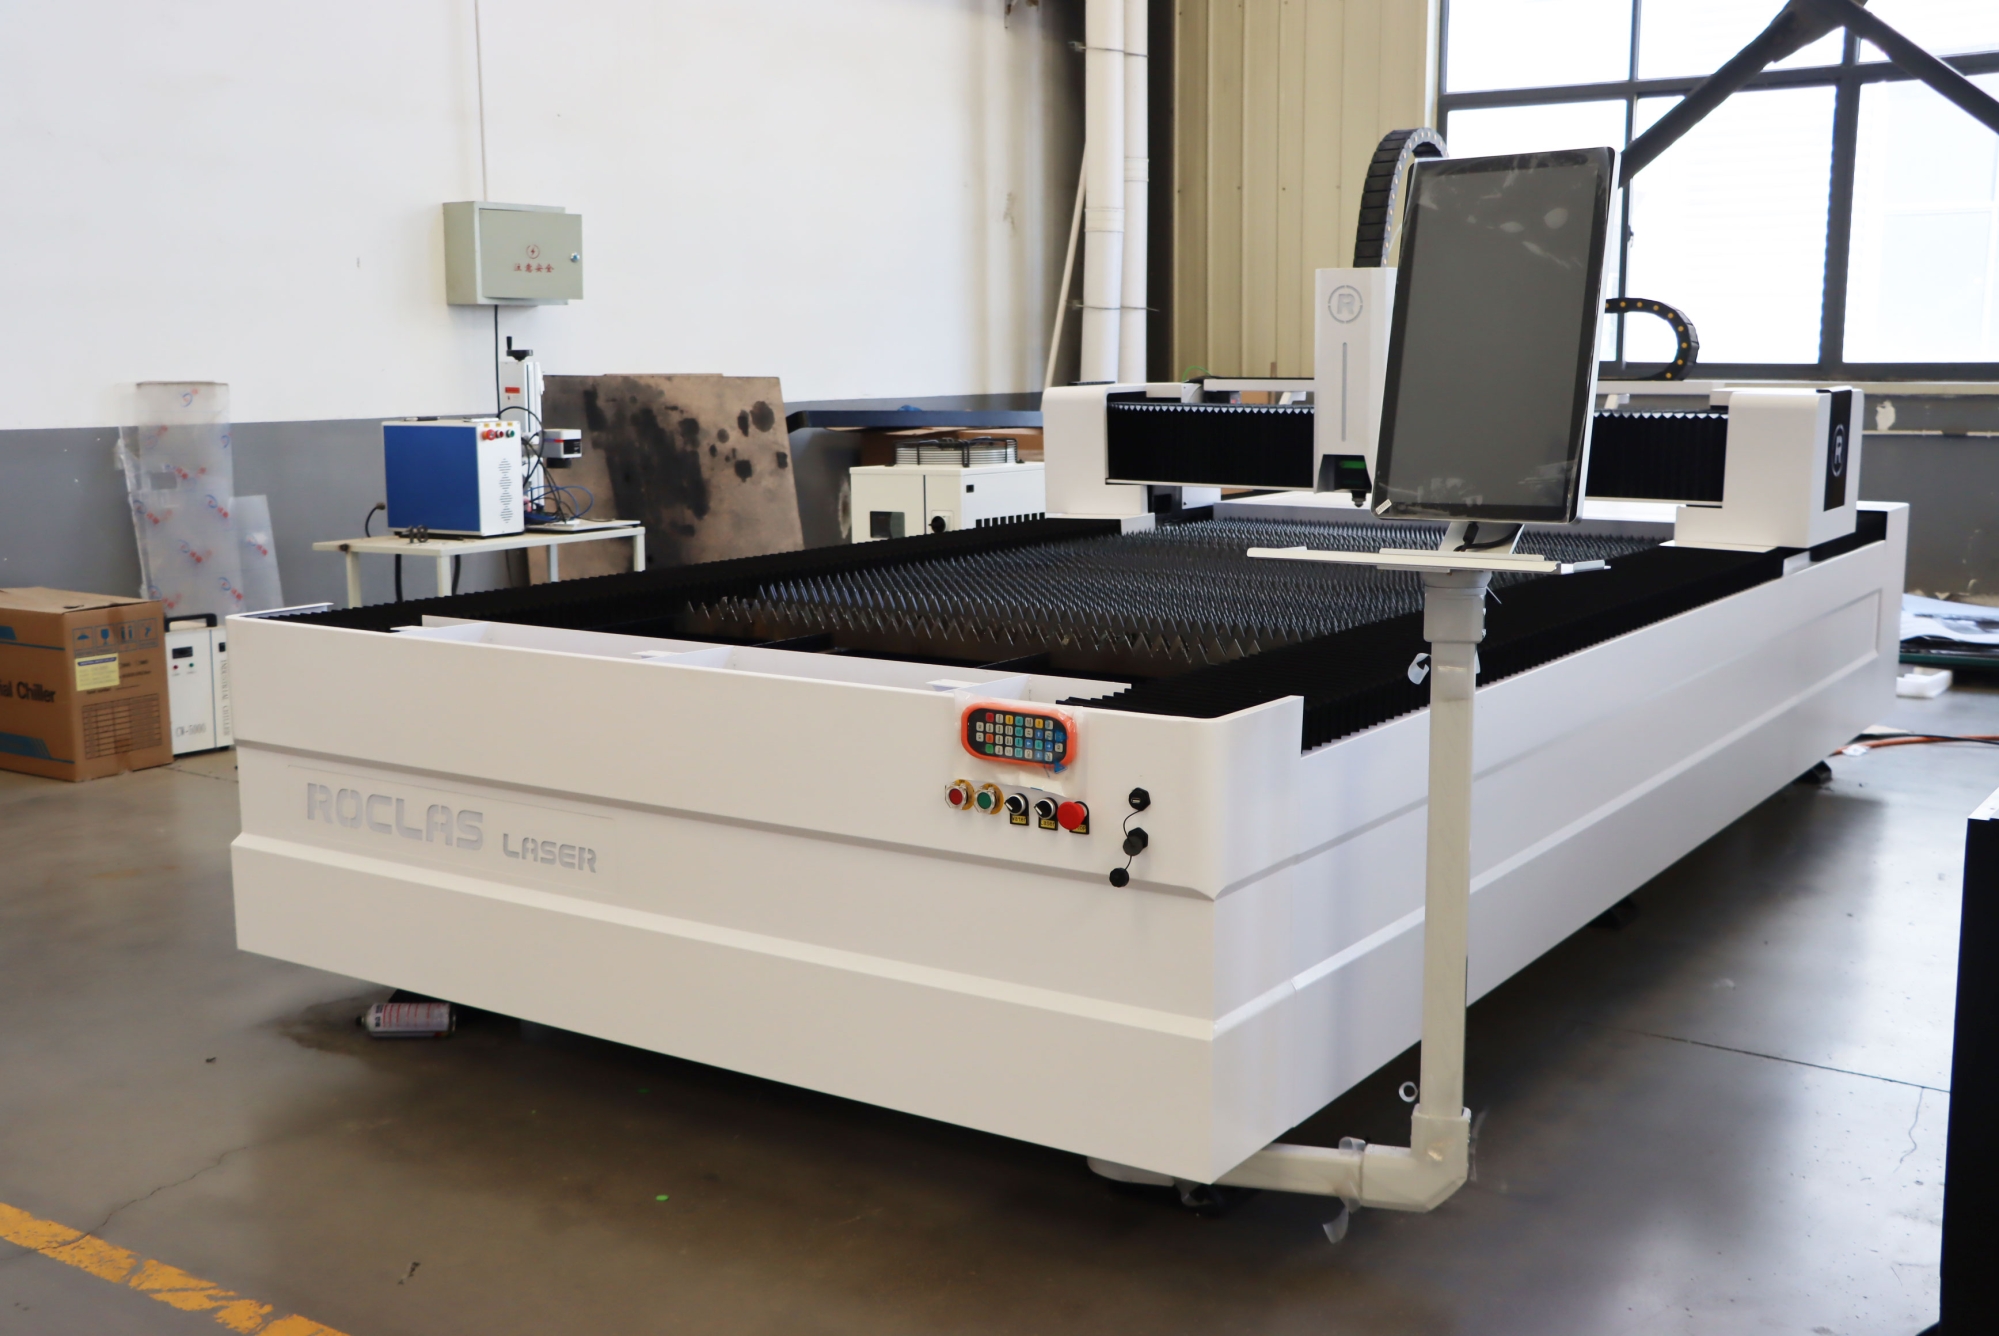
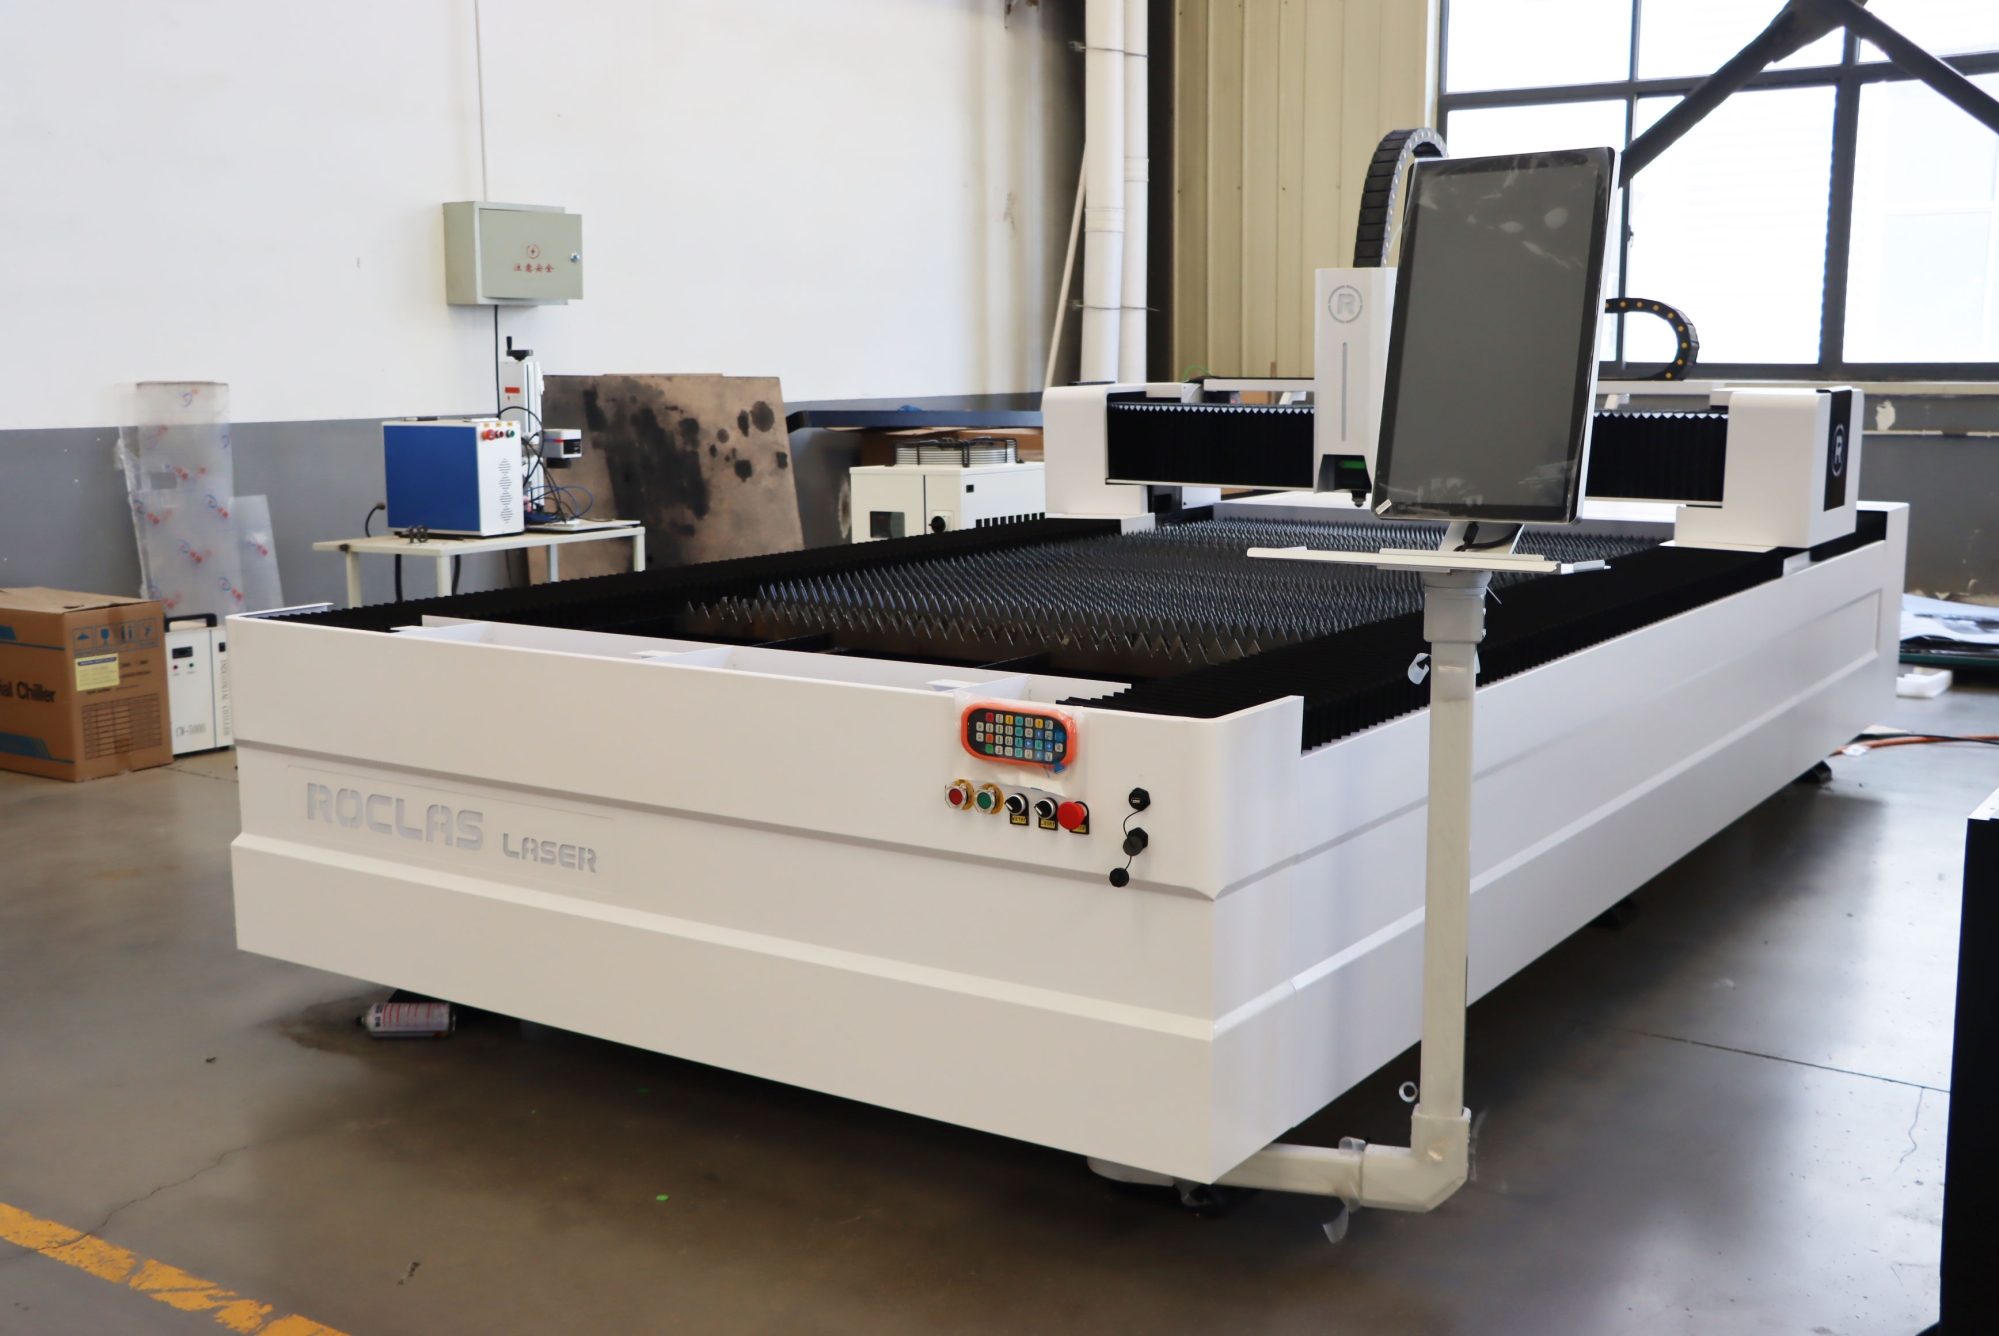
ROCLAS(ROCLAS® MACHINERY CO., LTD.)在激光设备领域拥有超过 15 年的行业经验,其产品线覆盖光纤激光切割机、CO2 激光机、激光焊接机、激光清洗机与激光打标机。在焊接产品方面,ROCLAS 提供 1500W 激光焊接机,支持连续与调制两种工作模式,焊接速度 0.7–2.0 m/min,适用于碳钢、不锈钢、铝、铜等多种金属材料。该机型采用 220V 供电,配合水冷系统,可在常规车间环境下稳定运行。
ROCLAS 的技术积累体现在其研发体系与制造工艺上。公司拥有 15 人研发团队,成员具备 15 年以上 CNC 行业经验;累计专利超过 50 项,每年新增 10 项以上。其设备采用工业级重型钢结构设计,并通过 CNC 五面加工中心进行关键部件加工,这为焊接设备的长期精度保持提供了结构基础。ROCLAS 产品通过 ISO 9001、CE、FDA、UL、PDL 等认证,在质量与安全合规方面具备国际市场准入条件。
从行业定位看,ROCLAS 的激光焊接机并非追求极限功率,而是聚焦于 1500W 这一实用功率段的稳定输出与工艺适配。这一策略与其在激光切割领域的产品逻辑一致:以工业级结构、成熟控制系统与完整认证体系,满足中小制造企业对可靠性、易用性与合规性的核心诉求。
四、选型建议与趋势展望
对于计划引入金属激光焊接机的企业,选型时应重点关注以下维度:材料种类与厚度范围决定功率需求;焊缝形式与位置决定手持式或自动化方案;生产节拍决定是否需要机器人集成;车间供电条件决定设备电压适配性。1500W 手持激光焊接机适合多品种、小批量与维修场景,而自动化工作站则适合大批量、高一致性生产。
从技术趋势看,金属激光焊接正朝着更高功率、更高精度与更强智能化方向发展。3000W 及以上功率机型逐步增多,以满足中厚板焊接需求;焊接过程监控、焊缝跟踪与自适应参数调节技术正在普及,降低了对操作人员经验的依赖。激光焊接与激光切割、激光清洗的复合化集成,正在成为设备厂商差异化竞争的方向。
ROCLAS 在激光切割与焊接领域的产品布局,反映了其对制造业多工艺需求的响应。其焊接机与切割机共享控制系统与结构设计理念,在设备兼容性与操作一致性方面具备协同优势。对于已使用 ROCLAS 切割设备的用户,引入其焊接产品可降低培训与维护成本。
总体而言,金属激光焊接机已从“高端替代”走向“实用普及”。1500W 功率段、220V 供电、水冷系统与多材料适配能力的组合,正在定义这一品类的主流形态。随着设备成本进一步优化与自动化配套成熟,激光焊接在金属加工中的渗透率将持续提升。

的激光焊接产品为案例,解析其技术路线与市场定位,并对金属激光焊接的未来趋势作出展)