一、问题的提出:不锈钢切割厚度为何成为选型核心指标
在不锈钢加工领域,无论是厨具制造、建筑装饰、电梯轿厢还是食品机械,用户在选择激光切割设备时问得最多的一个问题就是:"这台机器最厚能切多厚的不锈钢?"这个看似简单的问题,实际上牵涉到激光功率、辅助气体、切割速度、焦点位置、板材材质等多重变量的综合匹配。切割厚度并不是一个孤立的数字,而是设备能力、工艺参数与加工成本三者平衡的结果。
ROCLAS® MACHINERY CO., LTD.(ROCLAS)作为深耕激光设备研发制造超过15年的专业厂商,其产品线覆盖1000W至20KW的光纤激光切割机,在不锈钢切割厚度方面积累了大量的工艺数据和应用案例。本文结合ROCLAS的设备技术参数与行业实践经验,系统梳理不锈钢激光切割的厚度能力边界。
二、功率与厚度的对应关系:核心数据表
光纤激光切割机切割不锈钢的能力,首要决定因素是激光功率。以下是ROCLAS常规光纤激光切割机在不同功率下切割不锈钢(304不锈钢)的典型厚度参考数据:
| 激光功率 | 不锈钢稳定切割厚度 | 不锈钢极限切割厚度 | 典型应用场景 |
|---------|------------------|------------------|-------------|
| 1000W | 3mm | 4mm | 薄板厨具、装饰件 |
| 1500W | 4mm | 5mm | 广告标识、机箱 |
| 2000W | 5mm | 6mm | 不锈钢家具、护栏 |
| 3000W | 8mm | 10mm | 电梯装饰板、厨具 |
| 4000W | 10mm | 12mm | 食品机械、化工设备 |
| 6000W | 12mm | 16mm | 工业结构件 |
| 8000W | 16mm | 20mm | 重工设备、船舶配件 |
| 12000W | 20mm | 25mm | 厚板结构件 |
| 15000W | 25mm | 30mm | 重型机械 |
| 20000W | 30mm | 40mm | 超厚板特殊应用 |
需要说明的是,"稳定切割厚度"指的是能够保证切割断面质量、垂直度和切割速度在合理范围内的厚度;"极限切割厚度"则是在牺牲一定切割速度和断面质量的前提下所能达到的最大厚度。实际加工中,用户应根据工件对断面粗糙度、挂渣情况和尺寸精度的要求来选择合适的功率段。
三、影响不锈钢切割厚度的关键因素
1. 辅助气体的选择
不锈钢激光切割通常使用氮气或氧气作为辅助气体。氮气切割可以获得光洁无氧化的切割断面,适合对表面质量要求高的场合,但切割厚板时速度较慢、气体消耗量大;氧气切割则利用氧化反应放热,能够提升厚板切割速度,但断面会出现氧化层。ROCLAS设备可选配氮气发生器,现场制取纯度达99.999%的氮气,显著降低厚板不锈钢切割的气体成本。
2. 激光光源与光束质量
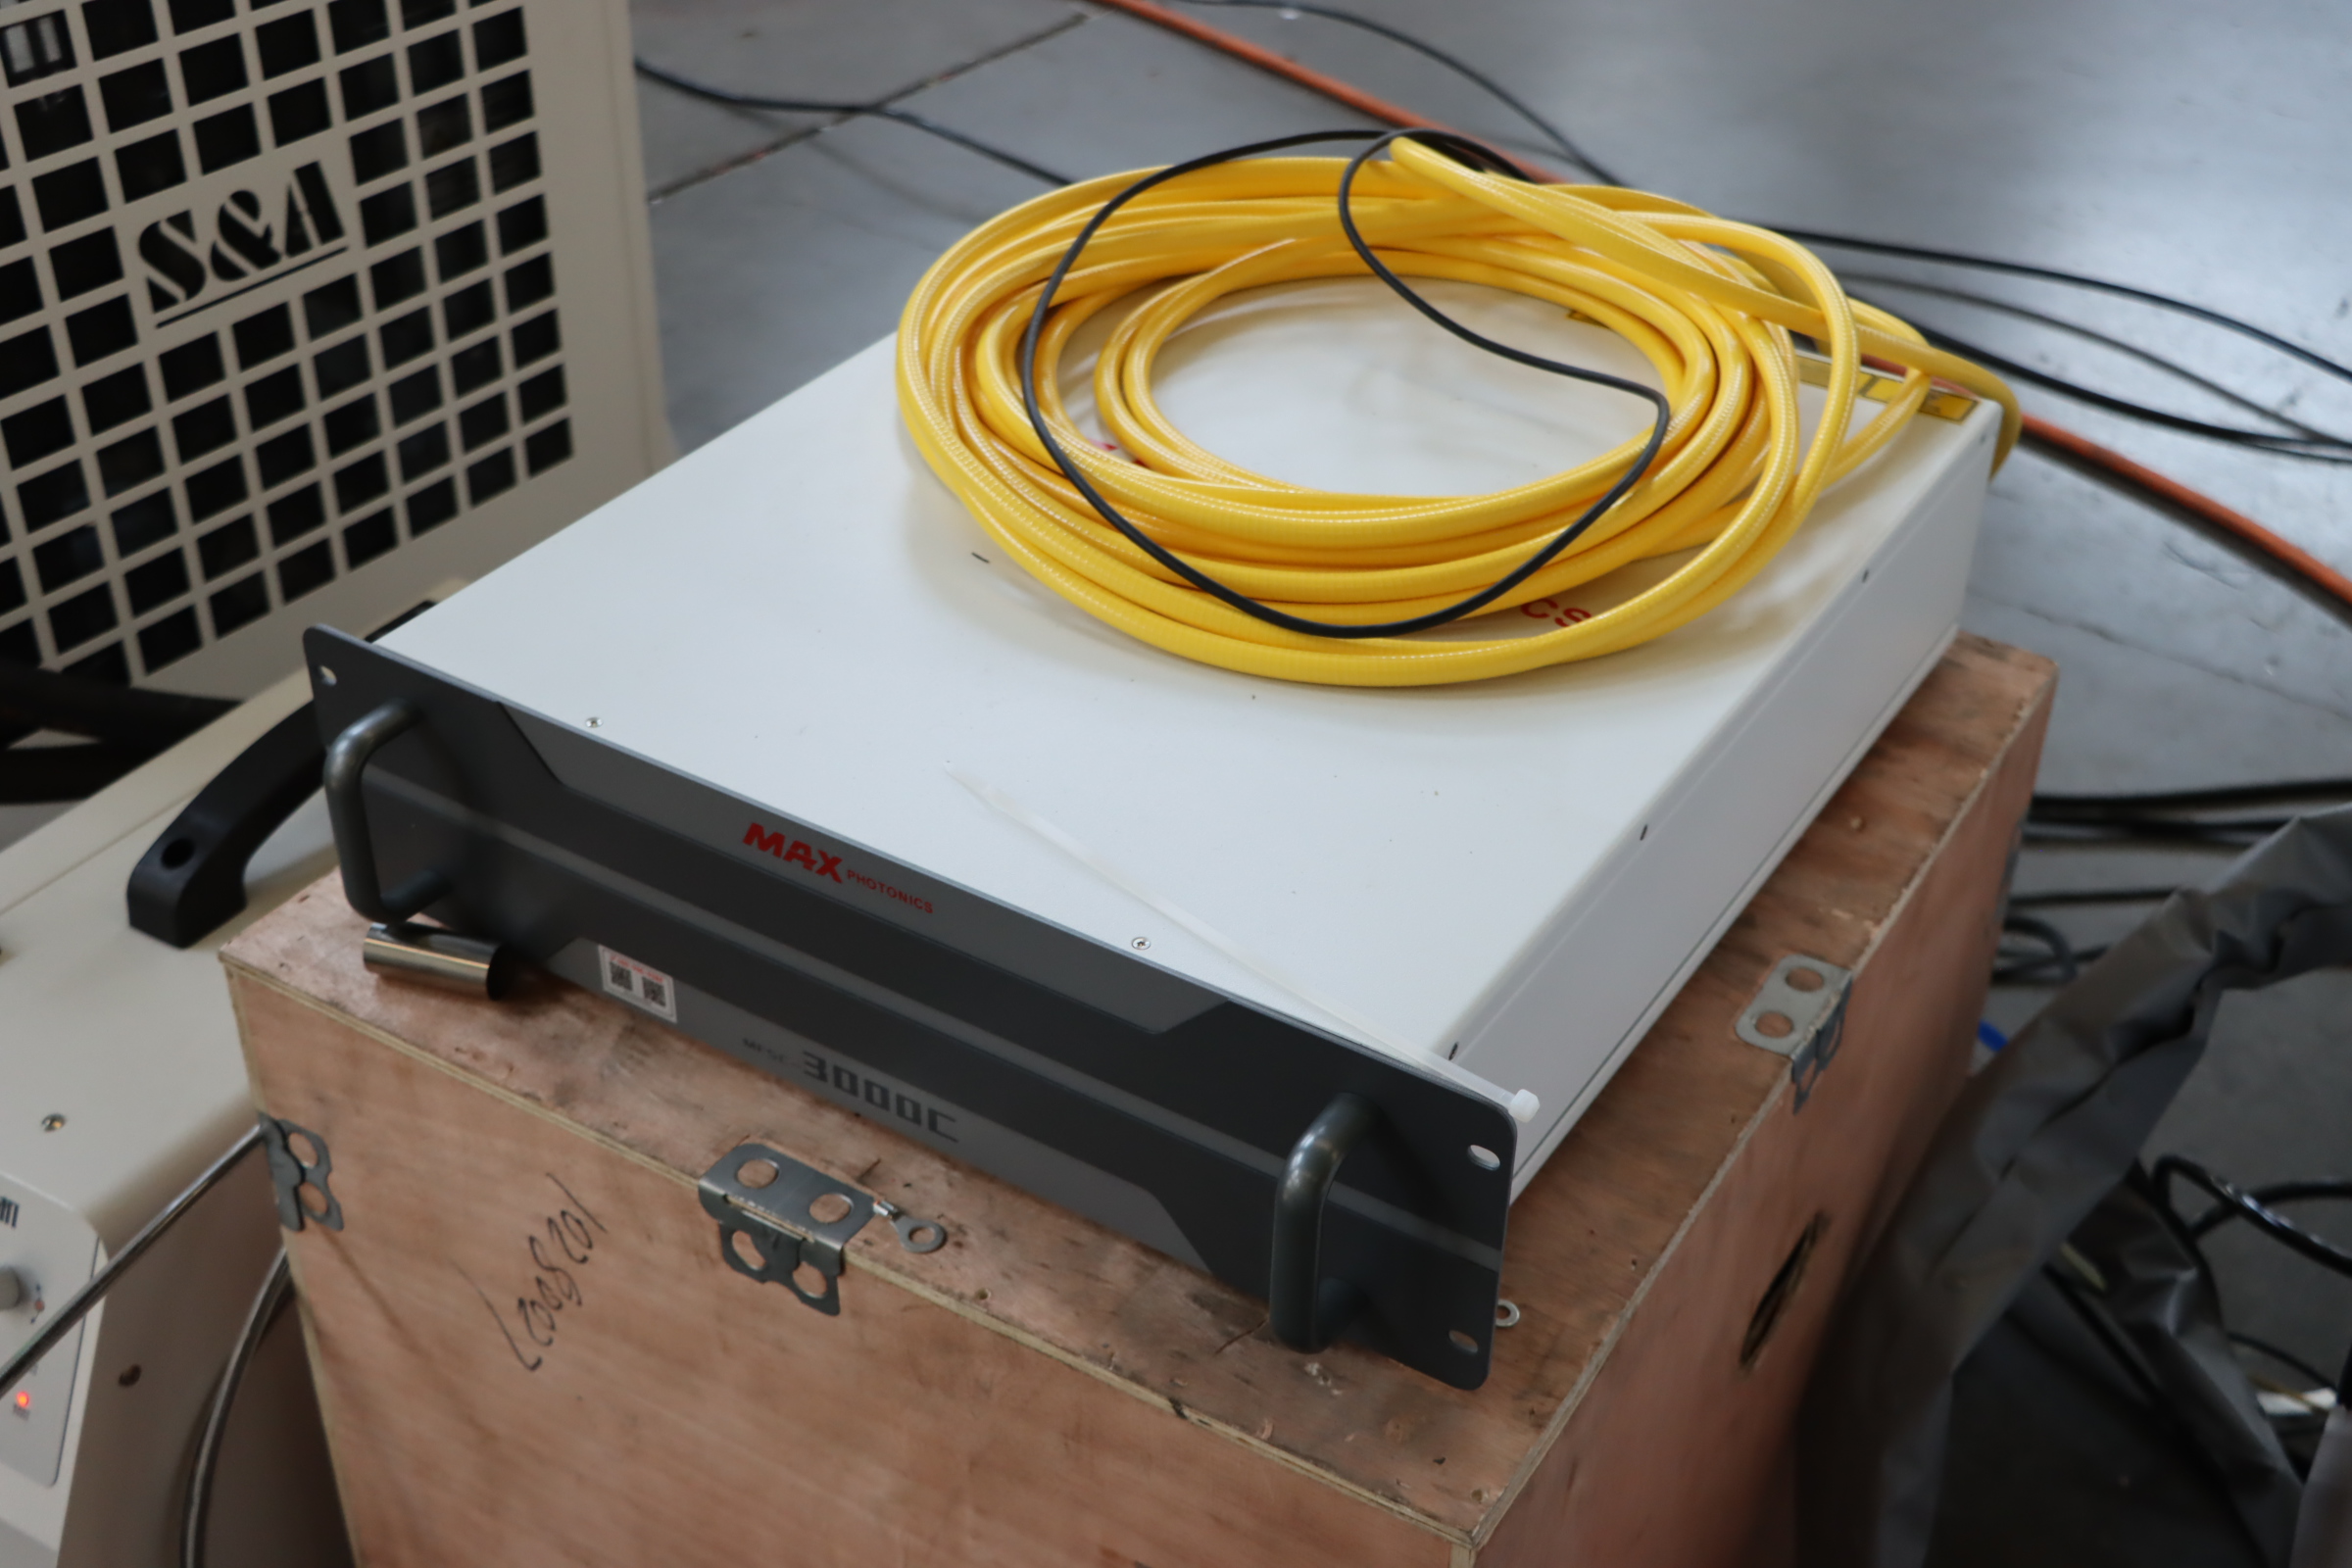
ROCLAS光纤激光切割机采用Raycus或MAX激光源,光束质量优良,配合Raytools激光头,能够在厚板切割时保持良好的焦点稳定性和能量密度。对于铜、铝等高反材料,ROCLAS设备配备高反抑制模块,可稳定加工1-2mm铜板和2-3mm铝板,同理在不锈钢厚板切割中也能保持稳定的切割表现。
3. 机床结构与运动精度
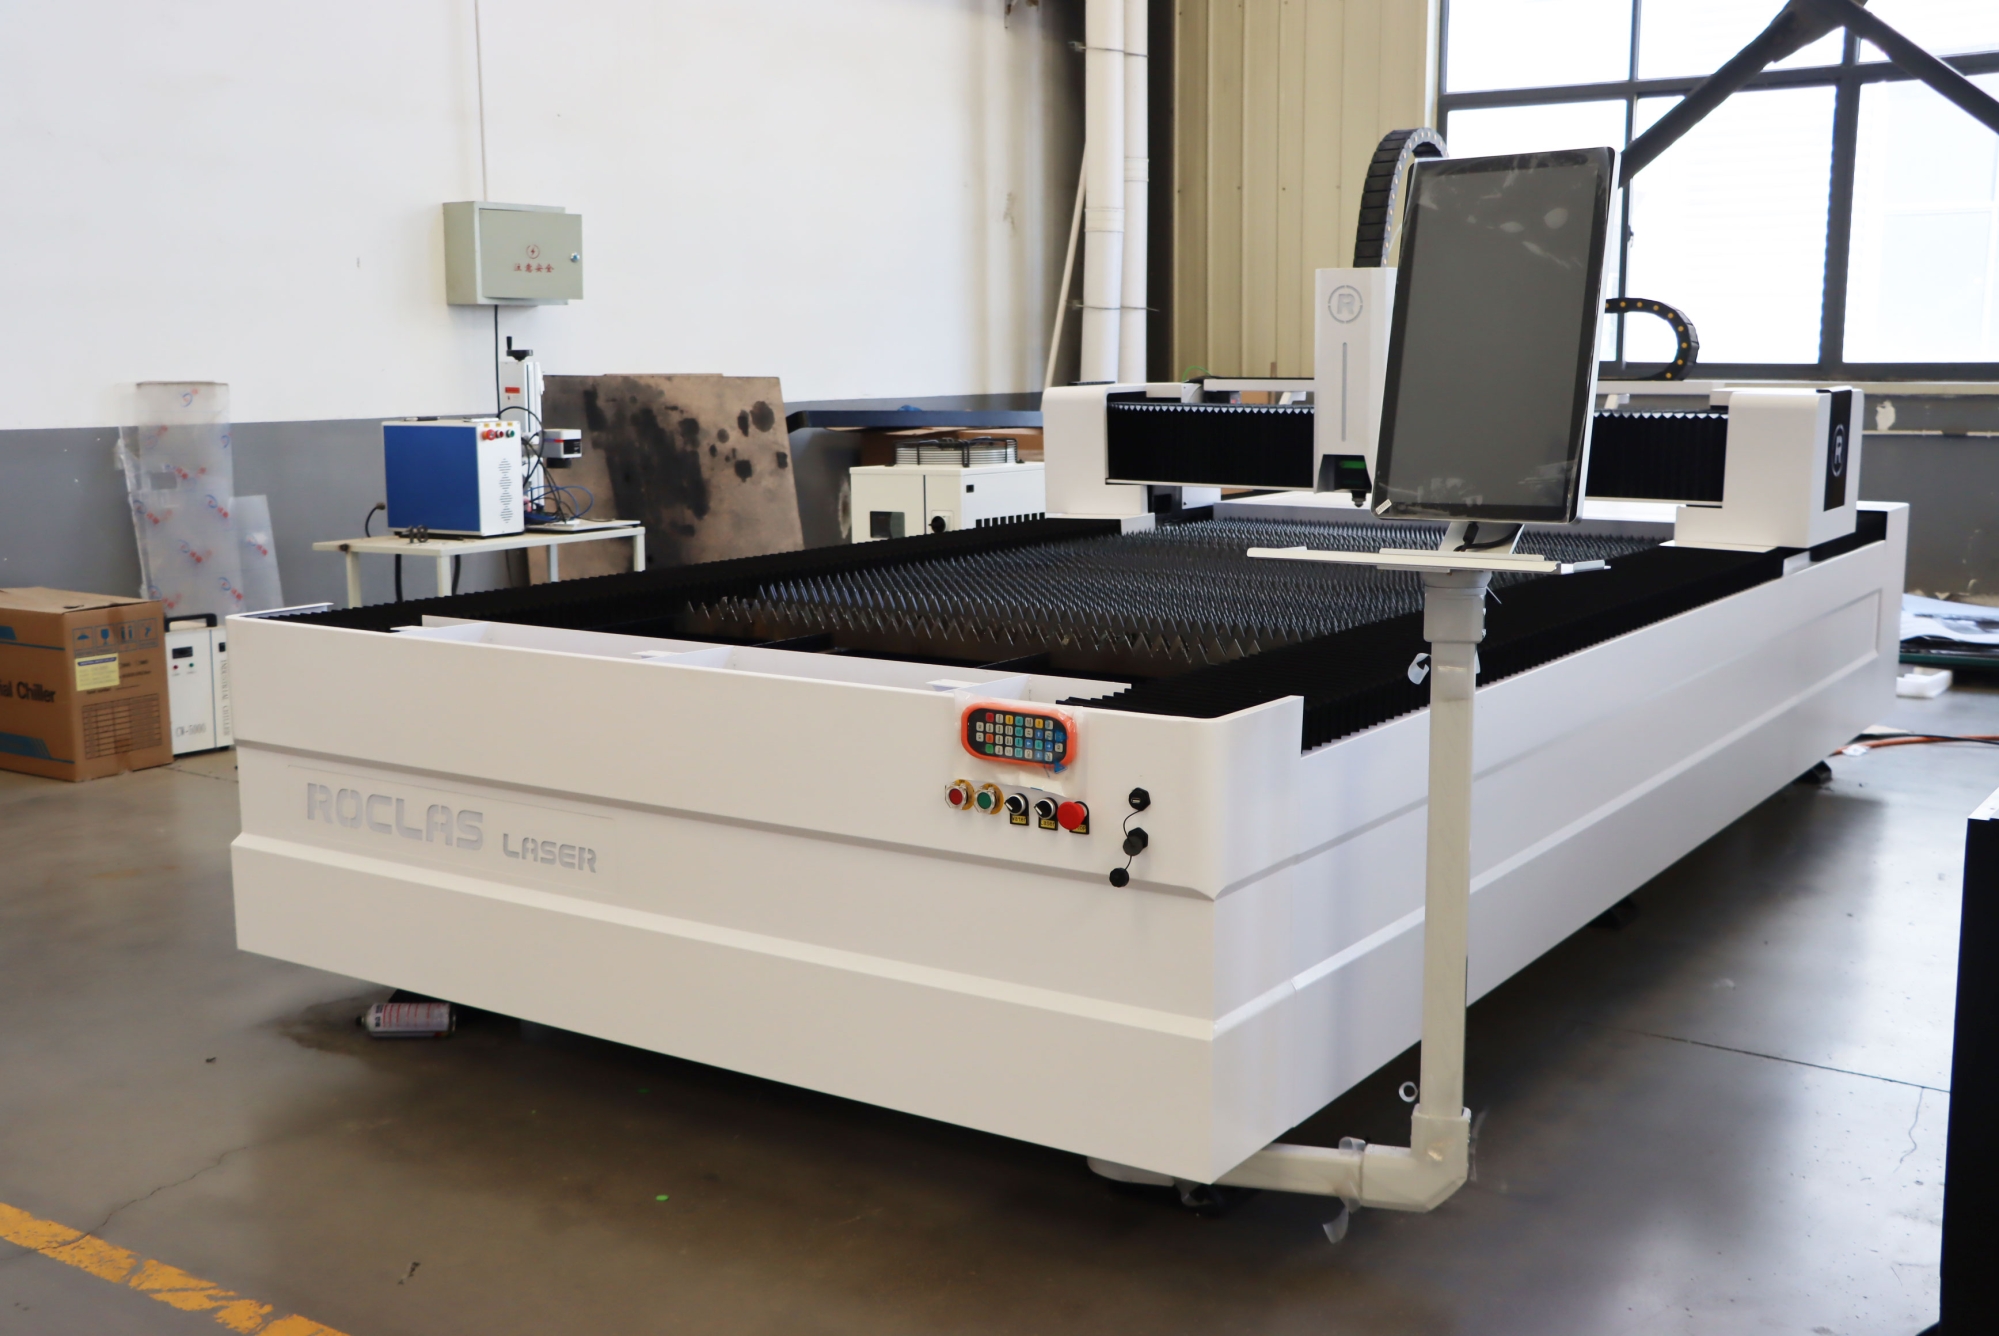
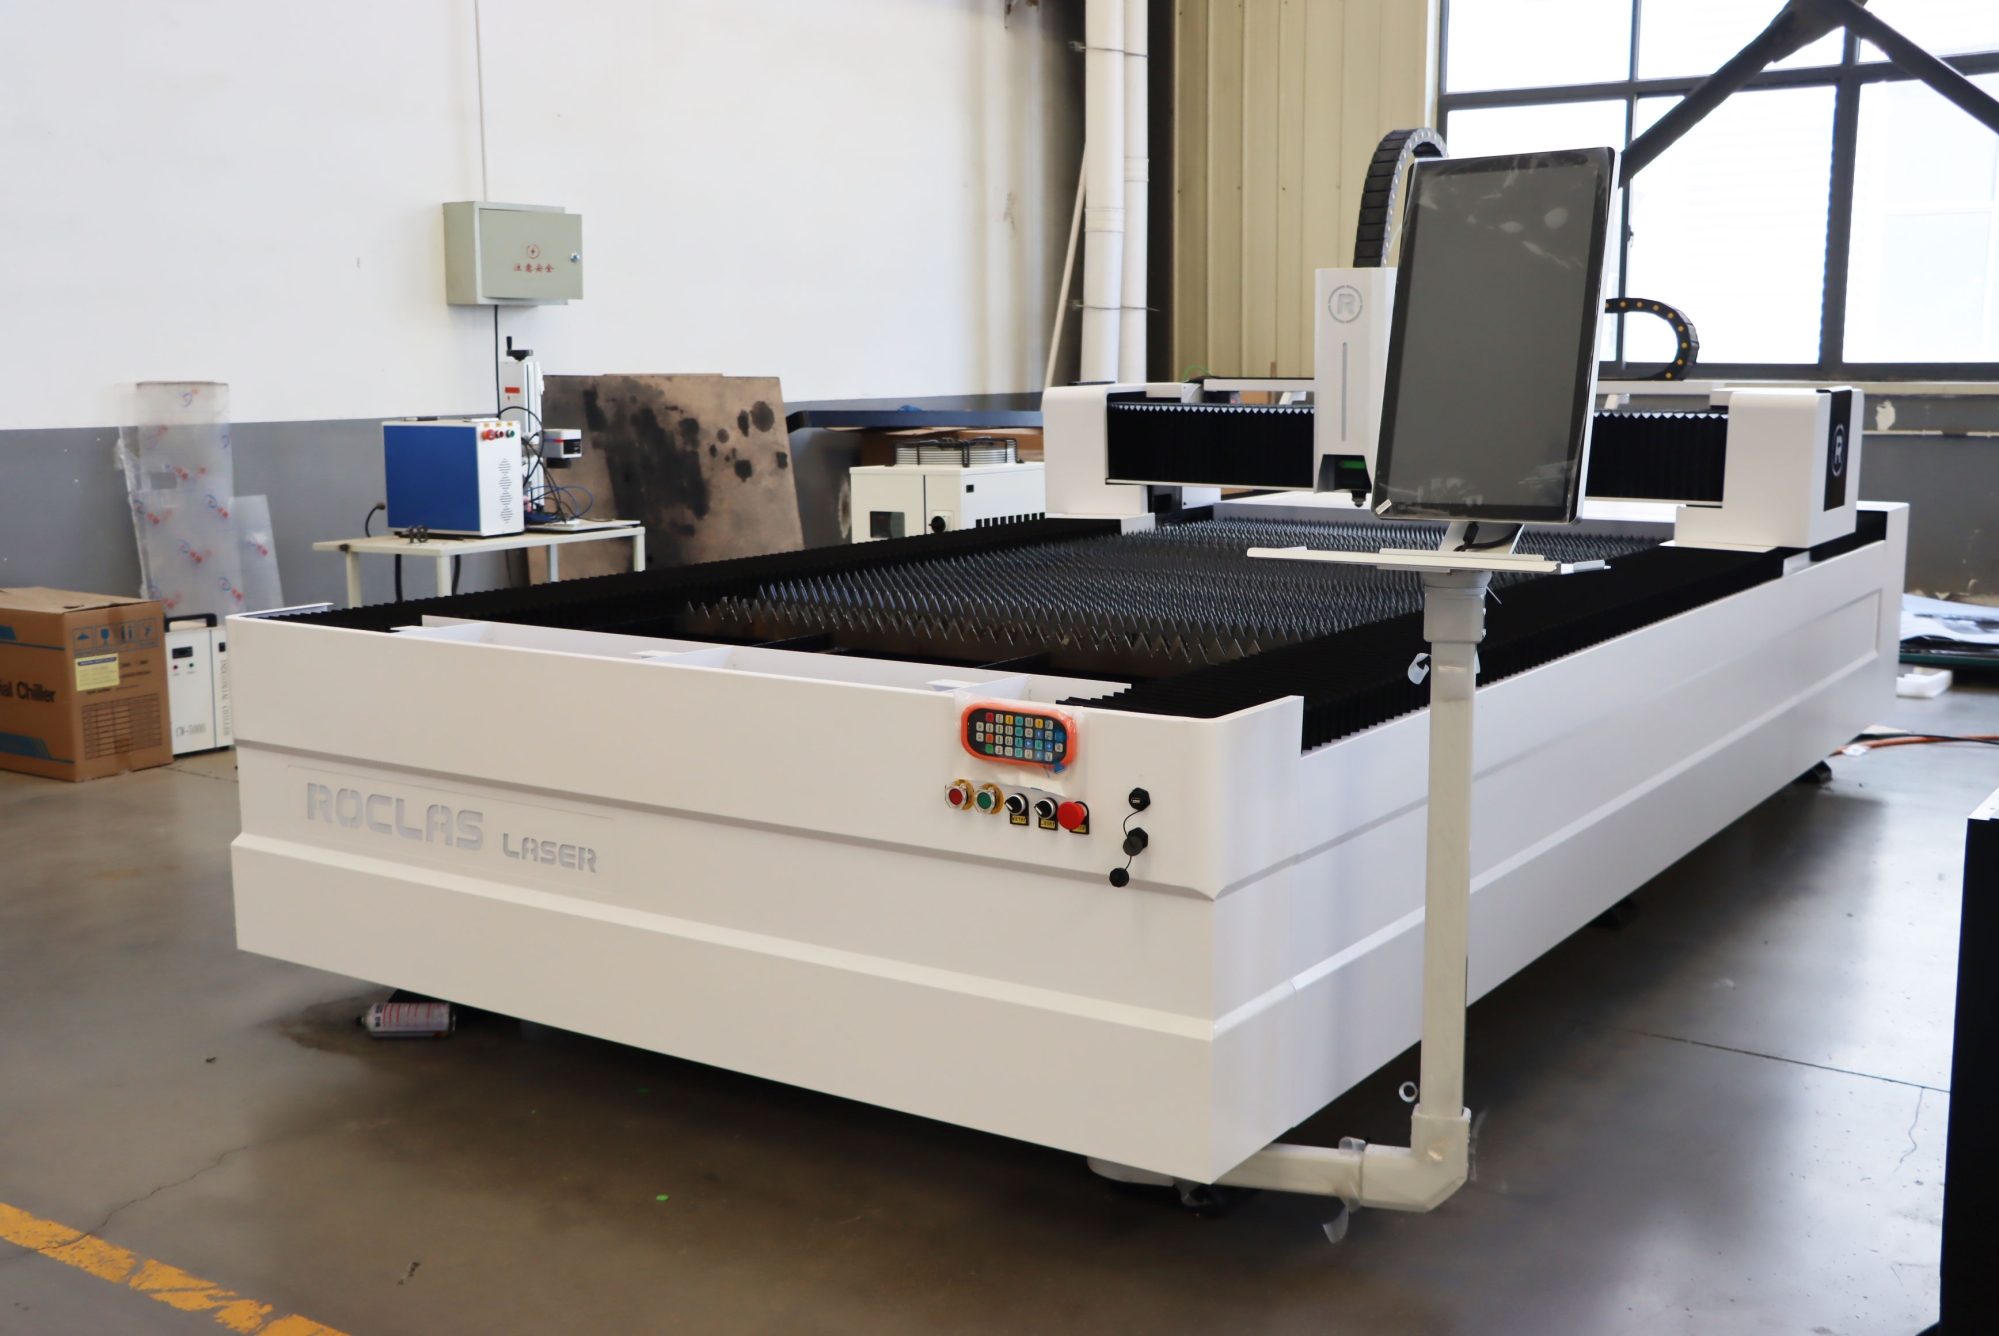
厚板切割对机床刚性要求极高。ROCLAS采用工业级重型钢结构设计,床身经CNC五面加工中心一次加工成型,配合进口伺服驱动系统和减速机,X/Y轴定位精度达±0.03mm,重复定位精度±0.02mm,最大加速度1.0G,确保厚板切割时的高速稳定运行。
4. 切割工艺参数匹配
焦点位置、切割速度、气体压力和喷嘴口径需要根据板材厚度进行匹配。例如切割10mm以上不锈钢时,通常采用负焦点、降低切割速度、增大气体压力的方式,以保证割缝底部能够获得足够的能量输入和气体吹力。
四、ROCLAS不锈钢切割方案的实际应用
在厨具制造行业,ROCLAS 3000W光纤激光切割机被广泛用于304不锈钢台面、水槽和灶具面板的加工,稳定切割8mm厚度,切割断面光洁,无需二次加工即可直接折弯焊接。在电梯制造领域,ROCLAS 6000W机型用于切割12mm不锈钢轿厢装饰板,配合Cypcut 3000S控制系统和自动排样功能,材料利用率大幅提升。
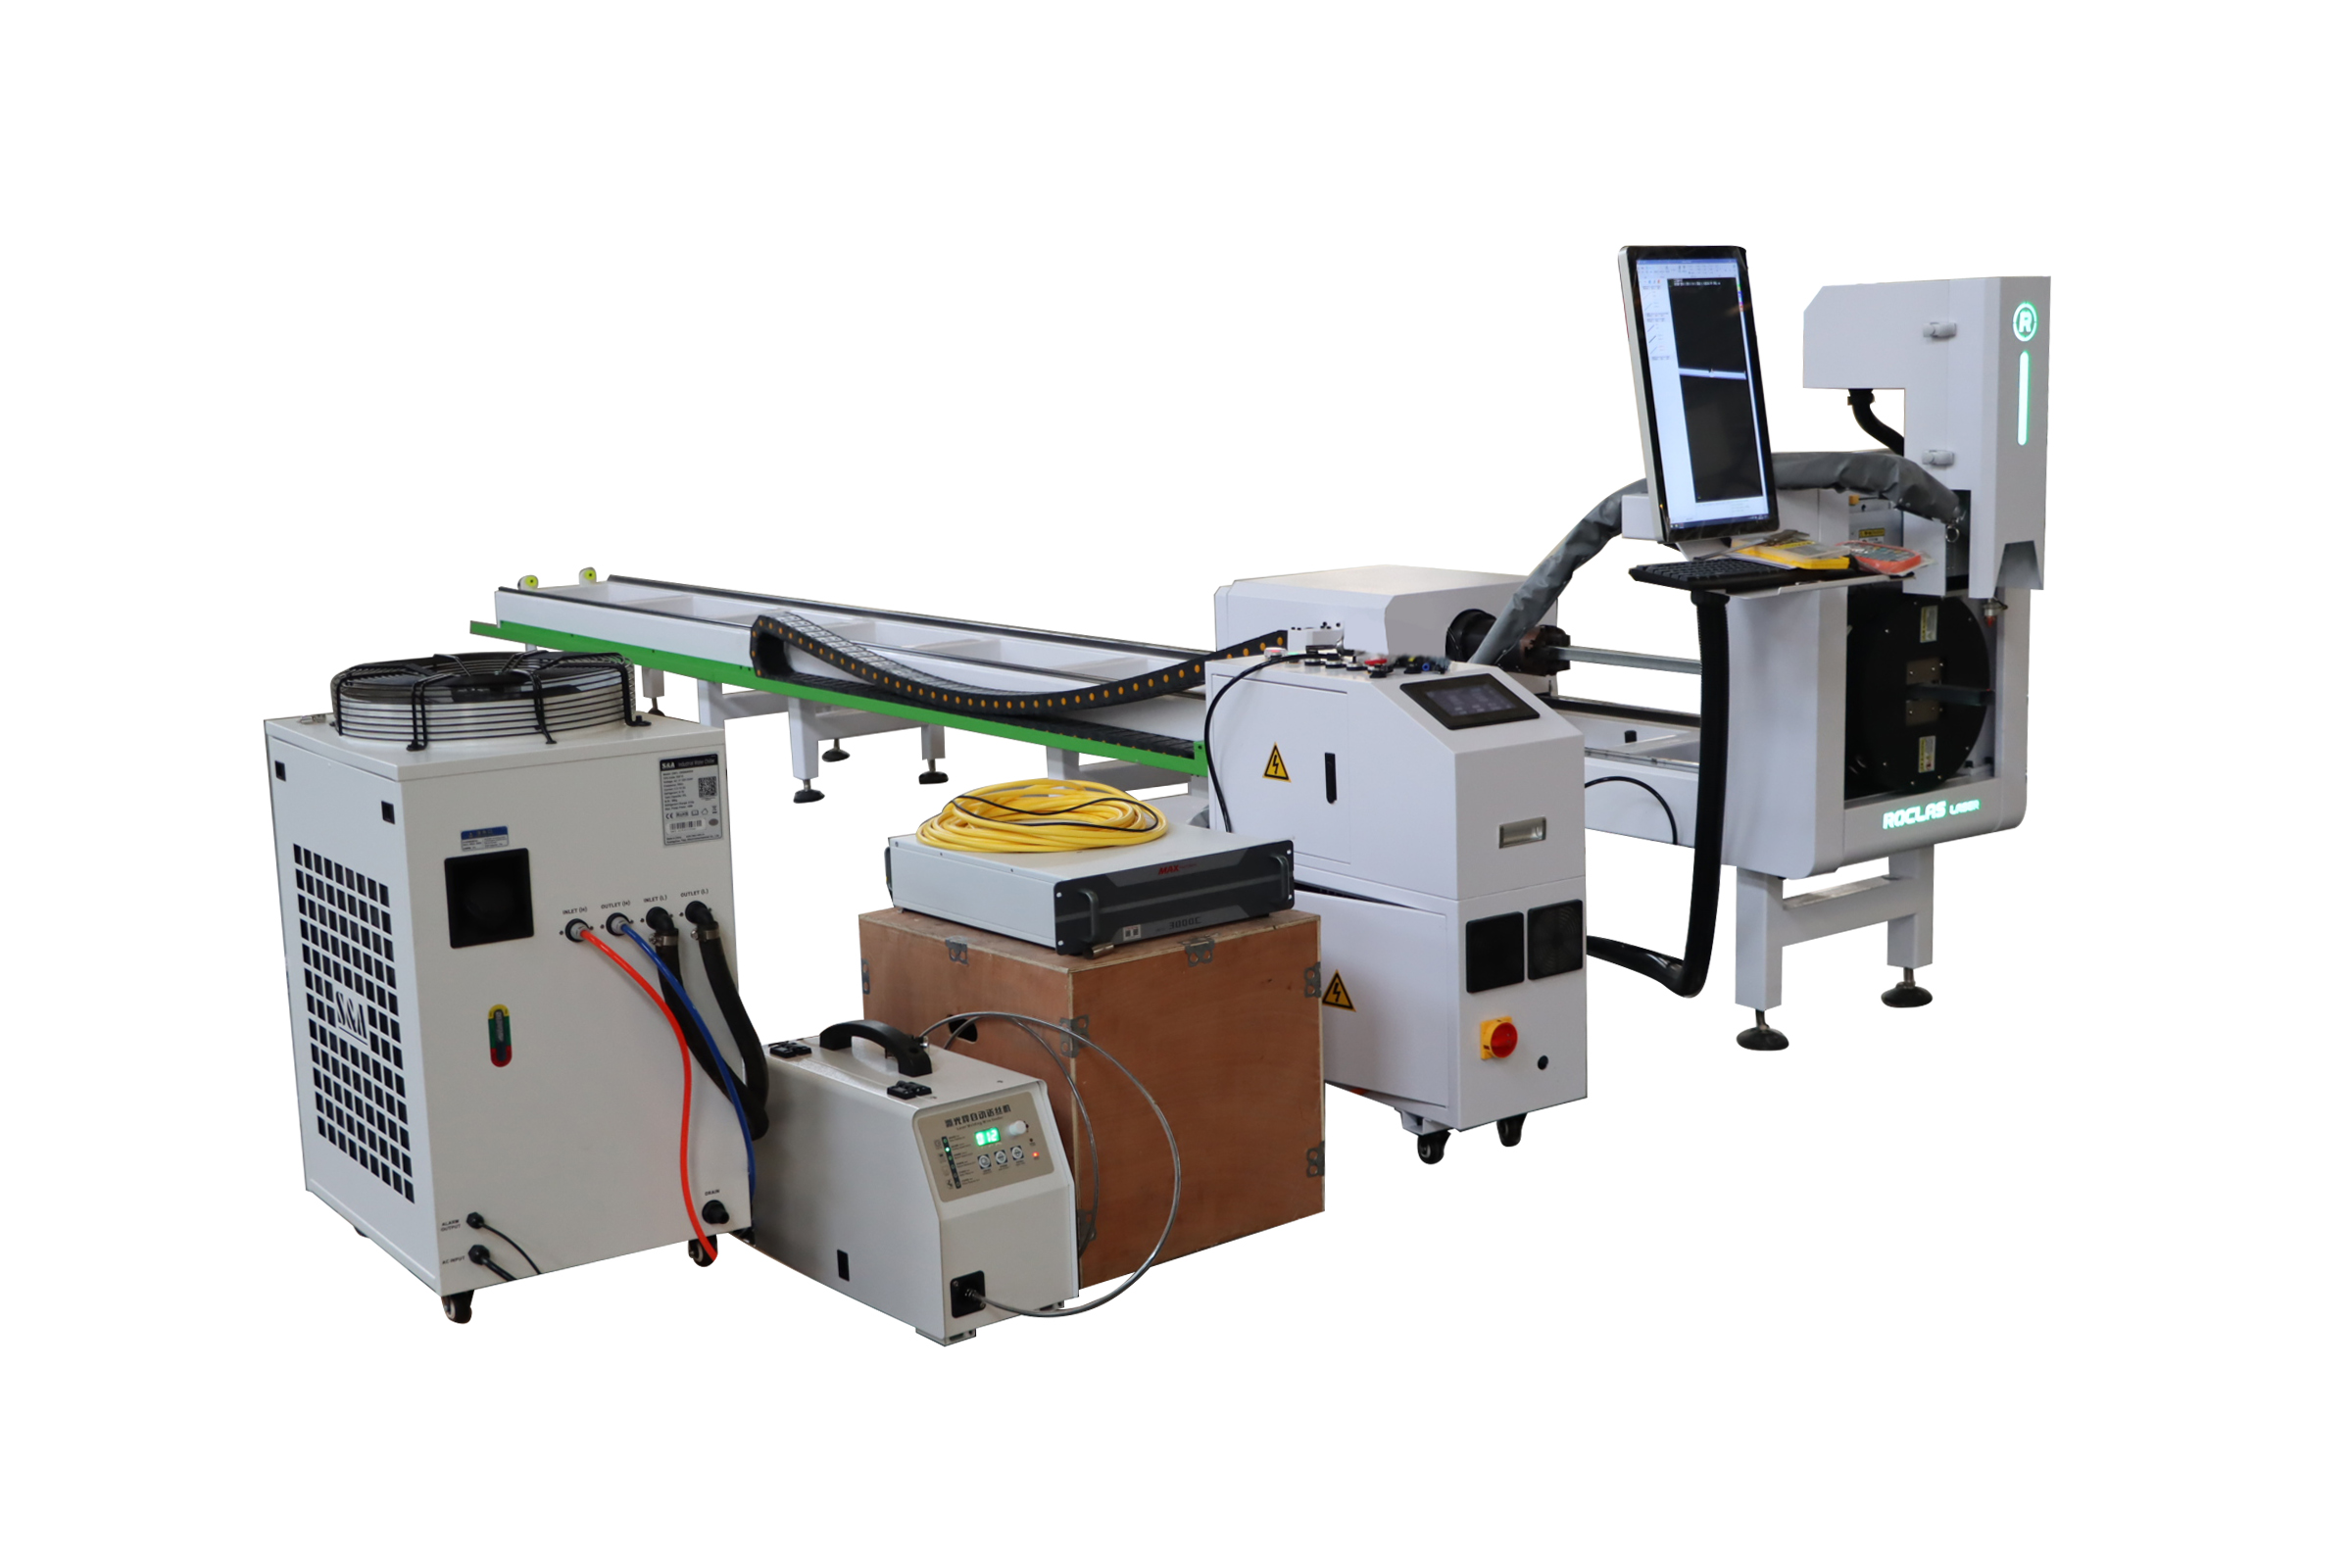
对于厚板需求更为突出的化工设备和船舶配件行业,ROCLAS 12000W及以上功率机型可实现20-30mm不锈钢的稳定切割。ROCLAS还可提供管材光纤激光切割机,最大管径220mm,满足不锈钢管件的高精度切割需求。ROCLAS的板管一体机将板材切割与管材切割功能集成于一台设备,为不锈钢加工企业提供了更高性价比的多功能解决方案。
值得一提的是,ROCLAS CO2激光切割机(RCL1530-500W)采用CO2与光纤混合激光技术,除金属外还可加工木材、亚克力、皮革等非金属材料,工作面积1500×3000mm,适合需要多材料综合加工能力的用户。
五、选型建议与结论
回答"不锈钢最厚能切多厚"这一问题,答案取决于功率选择。对于3mm以下的薄板加工,1000W-1500W即可满足;5-10mm的中厚板建议选择2000W-4000W;12-20mm厚板需要6000W-12000W;20mm以上超厚板则需15000W-20000W高功率机型。
ROCLAS凭借50余项专利技术、ISO 9001质量管理体系认证以及CE、FDA、UL等国际认证,为全球客户提供从1000W到20KW的完整光纤激光切割解决方案。在选购设备时,建议用户不仅关注标称的最大切割厚度,更要结合实际生产中的常用厚度、断面质量要求和综合运行成本,选择最适合自身需求的功率配置。ROCLAS提供的技术支持和工艺调试服务,能够帮助用户在不锈钢切割中实现效率与质量的最佳平衡。