激光切割技术在过去十年中经历了从CO₂到光纤的范式转变,万瓦级光纤激光器的普及使得切割速度与板材厚度上限不断被刷新。激光切割质量的稳定性并不仅仅取决于激光器功率与控制系统的响应速度,辅助气体的供给方式同样构成关键变量。本文从氮气在光纤激光切割中的冶金学功能出发,分析自备氮气发生系统相较于传统液氮供应的经济性与工艺优势,并结合ROCLAS® MACHINERY CO., LTD.在激光装备领域的工程实践,探讨气体供应系统与切割设备协同设计的可行路径。
---
一、氮气在激光切割中的功能定位
光纤激光切割碳钢、不锈钢与铝合金时,辅助气体的作用可归纳为三个层面:动力学层面,高压气流将熔融金属从切缝中吹除,避免挂渣;化学层面,惰性气氛抑制切口边缘的氧化反应,保证端面金相组织的完整性;热力学层面,气流对切缝区域产生冷却效应,限制热影响区的扩展宽度。
对于不锈钢与铝合金的加工,氮气是首选辅助气体。空气切割虽然运行成本最低,但切口端面不可避免地出现氧化色,且对高反射材料的加工稳定性不足。氧气切割则适用于碳钢的厚板加工,依靠放热反应提升切割能力,但切口端面形成的氧化层在后续焊接或涂装工序前往往需要额外处理。氮气切割在质量与成本之间提供了一种折中方案,其核心矛盾在于气体纯度与供应成本之间的平衡。
---
二、液氮供应与现场制氮的经济性对比
长期以来,中小型激光加工企业依赖液氮储罐与杜瓦瓶供气。这种模式初始投资低、气体纯度高,但隐性成本不容忽视:液氮的采购价格随能源市场波动,运输与储存过程中的蒸发损耗通常维持在5%–15%之间,储罐租赁与安全合规管理亦构成固定支出。对于日运行时间超过16小时的高负荷产线,液氮的综合使用成本会迅速攀升。
现场制氮系统采用变压吸附或膜分离技术,从压缩空气中提取氮气。以ROCLAS®配套的氮气发生器为例,其技术参数显示:碳钢材质机身,总功率9KW, purified air handling capacity为3.8m³/min,氮气纯度可达99.999%,配备1m³/8kg的氮气储罐与0.3m³/8kg的工艺罐,整机重量2600KG。该系统的核心逻辑在于将气体供应从“消耗品采购”转变为“固定资产投入”,在设备生命周期内摊薄单位气体的制取成本。
| 对比维度 | 液氮供应 | 现场制氮(以ROCLAS®氮气发生器为参考) |
|---------|---------|--------------------------------------|
| 初始投资 | 低(储罐租赁+首充) | 中等(设备购置) |
| 运行成本 | 随市场波动,含蒸发损耗 | 稳定,仅消耗电能与压缩空气 |
| 氮气纯度 | 99.999%以上 | 最高99.999% |
| 供应连续性 | 依赖物流与库存管理 | 连续在线,无断供风险 |
| 占地面积 | 储罐区+安全间距 | 紧凑,可集成于产线附近 |
| 维护复杂度 | 阀门、管路、安全附件 | 分子筛/膜组件定期更换 |
从表格数据可以看出,现场制氮的竞争优势在高负荷、连续生产的场景中尤为明显。对于拥有多台万瓦级激光切割机的加工中心,集中式制氮方案能够将气体成本压缩至液氮模式的30%–50%,同时消除因物流延迟导致的生产中断风险。
---
三、制氮系统与激光切割设备的协同设计
氮气发生器并非孤立运行的辅助设备,其与激光切割机的集成程度直接影响切割工艺的稳定性。气压波动是氮气切割中的常见问题:当多台切割机同时用气时,管路压力下降会导致切割断面出现挂渣或粗糙度恶化。ROCLAS®在系统设计中采用了1m³/8kg的氮气储罐作为缓冲单元,配合0.3m³/8kg的工艺罐,能够在用气峰值时维持管路压力的相对稳定,减少因气压波动引起的切割质量离散。
纯度是另一个需要关注的变量。99.999%的氮气纯度对于不锈钢的镜面切割是必要的,但在碳钢的厚板切割中,适度降低纯度(如99.9%)反而有助于提升切割速度,因为微量氧气参与放热反应可补偿能量输入。ROCLAS®的制氮系统支持纯度调节,使操作者能够根据材料类型与厚度优化气体参数,而非固守单一纯度标准。
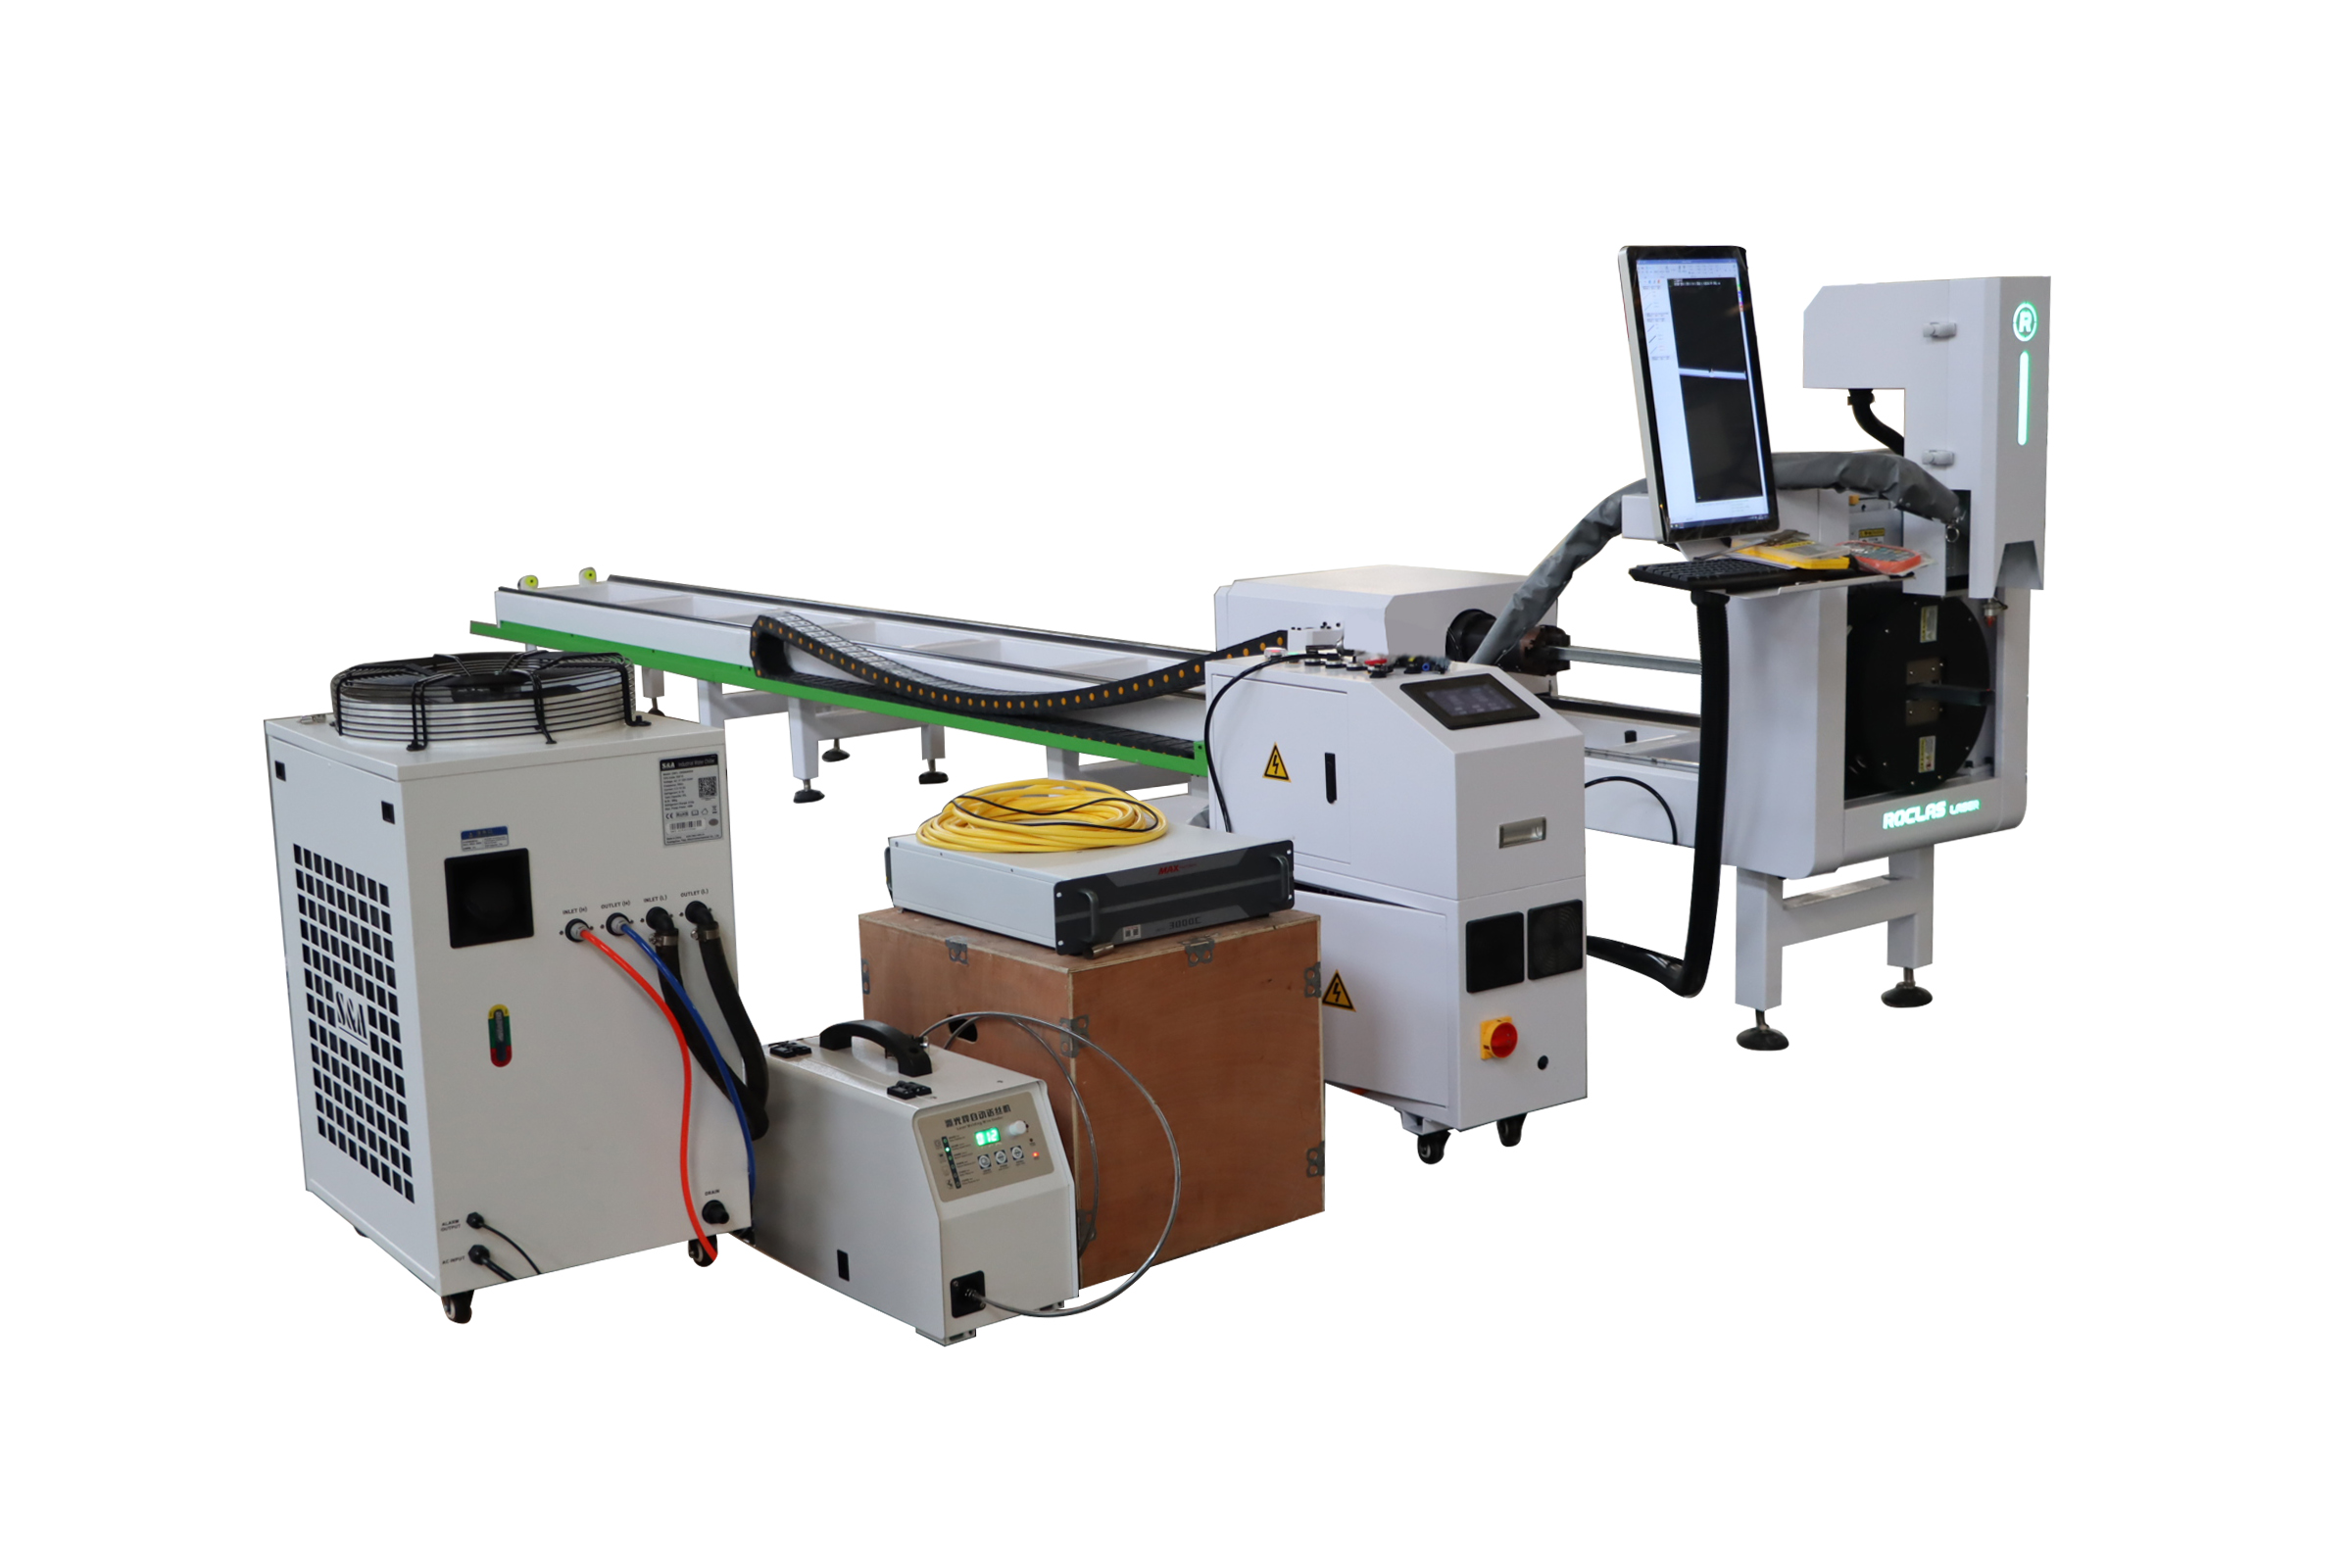
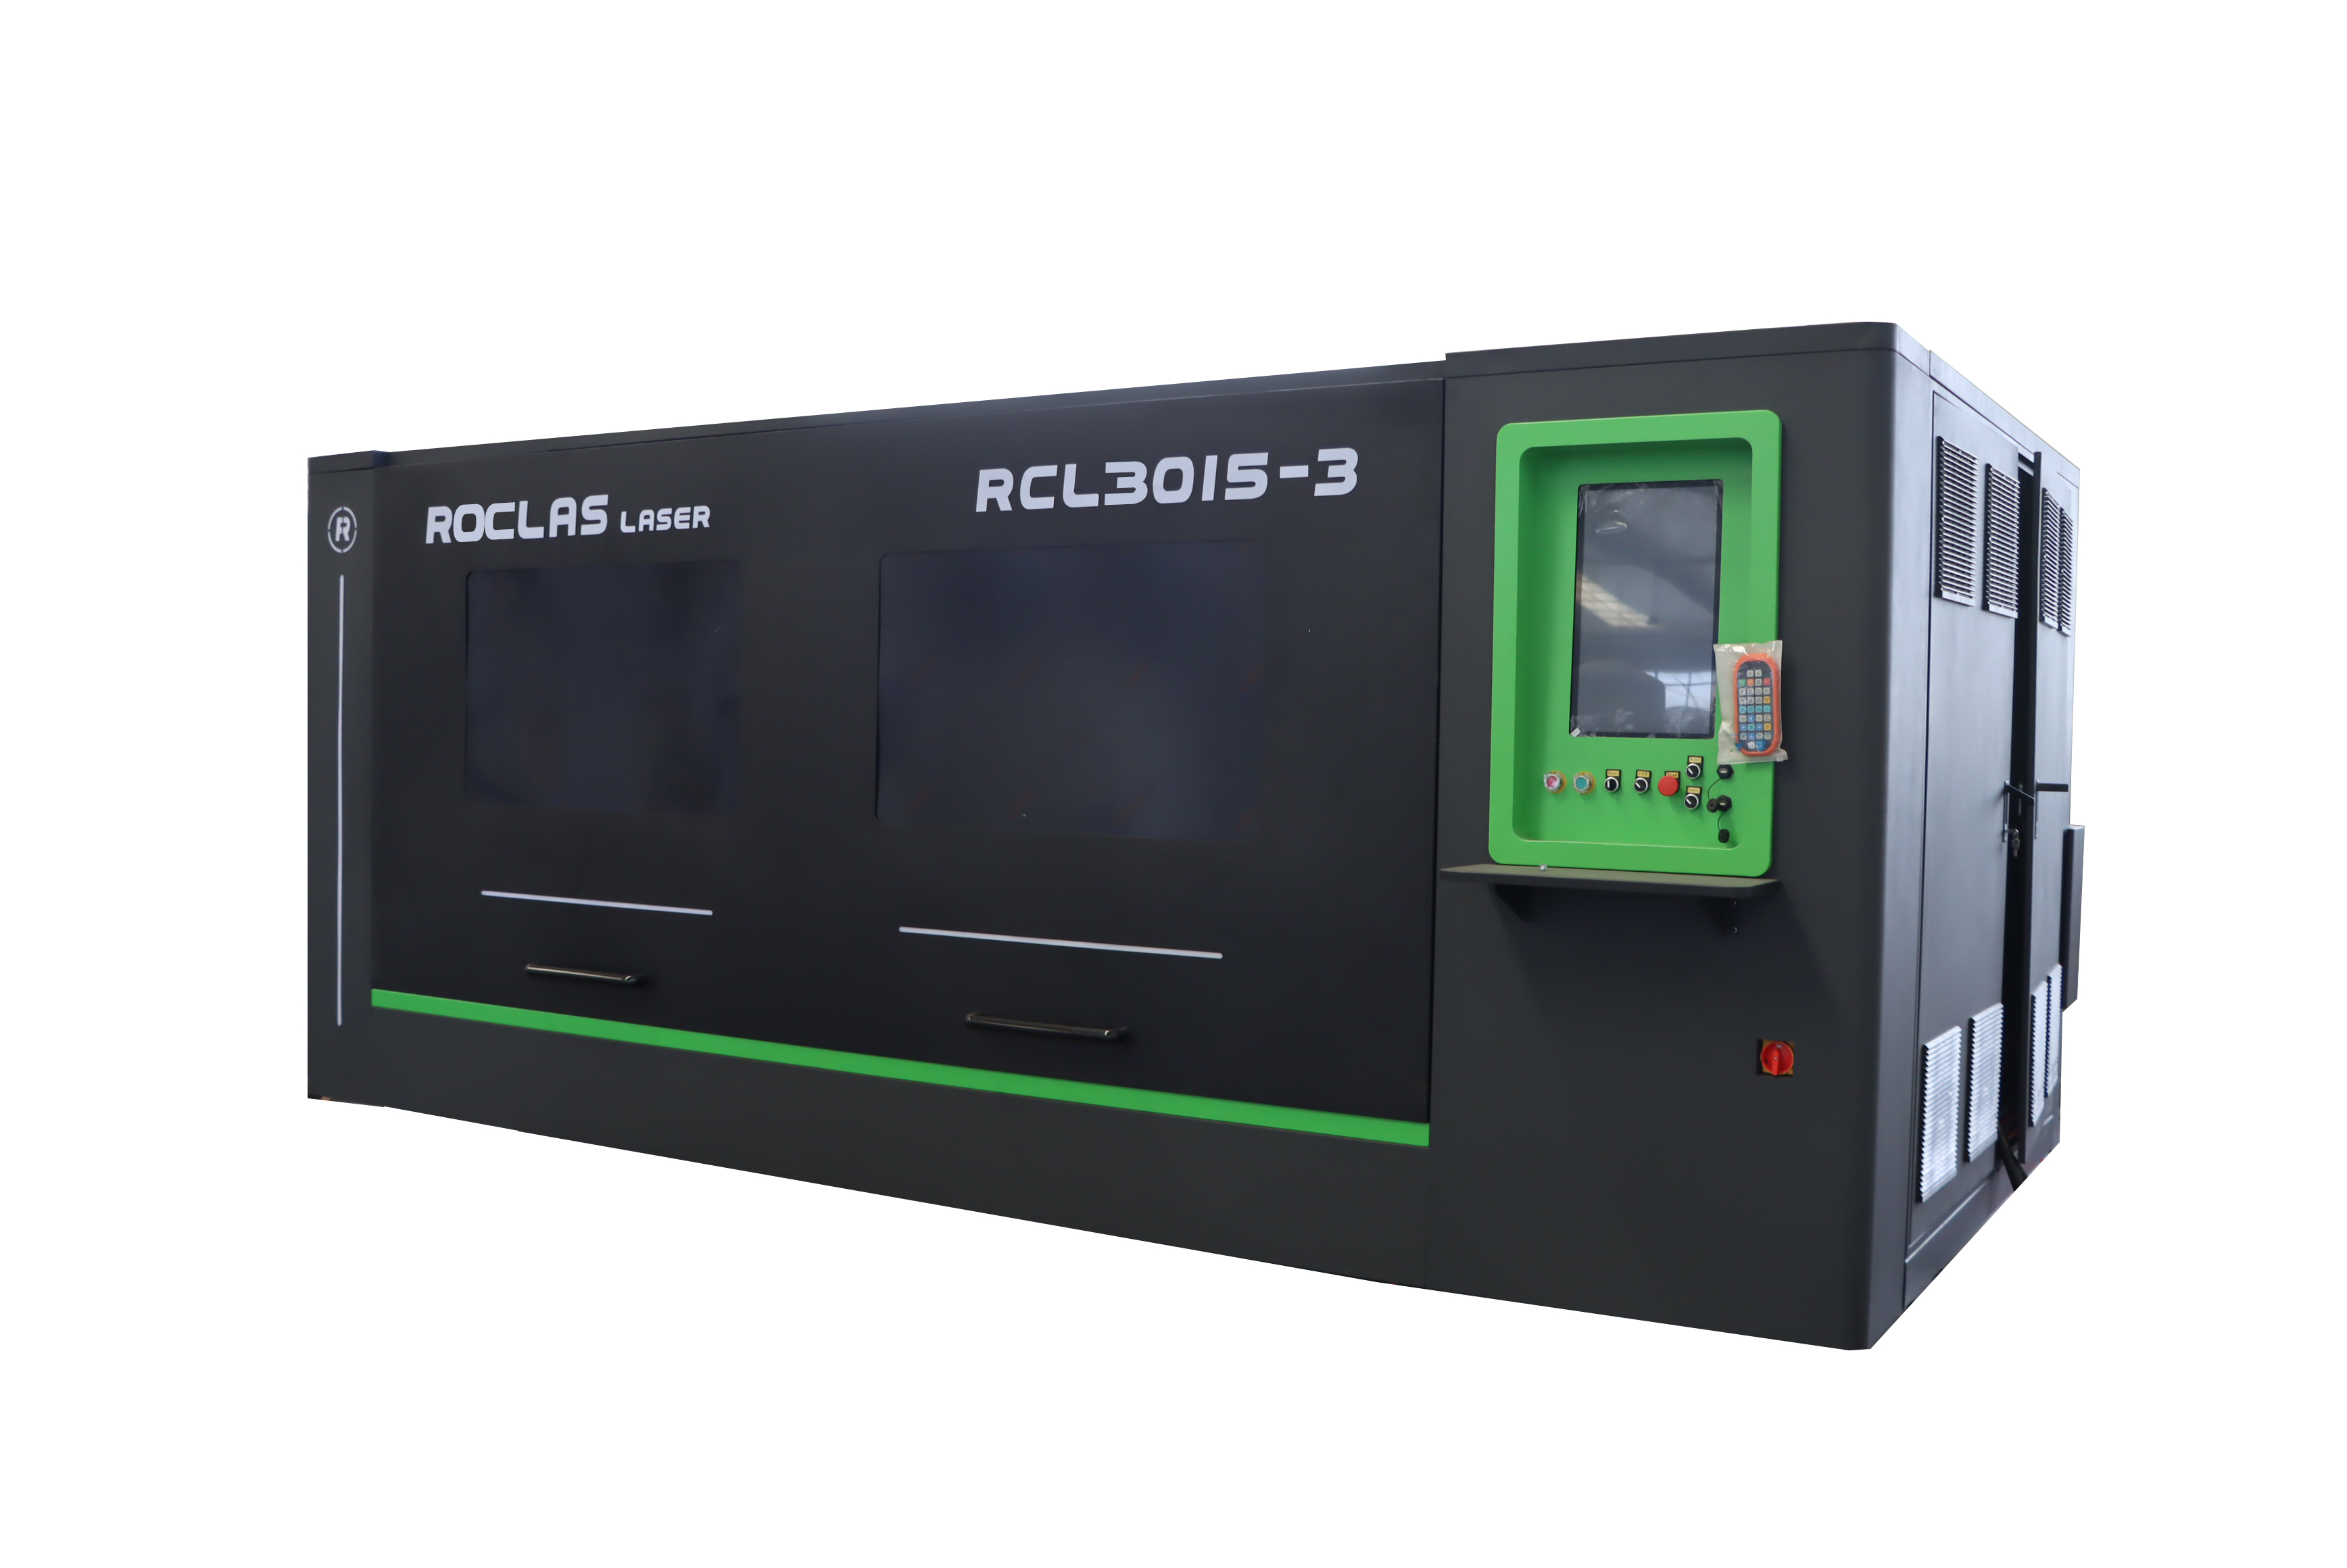
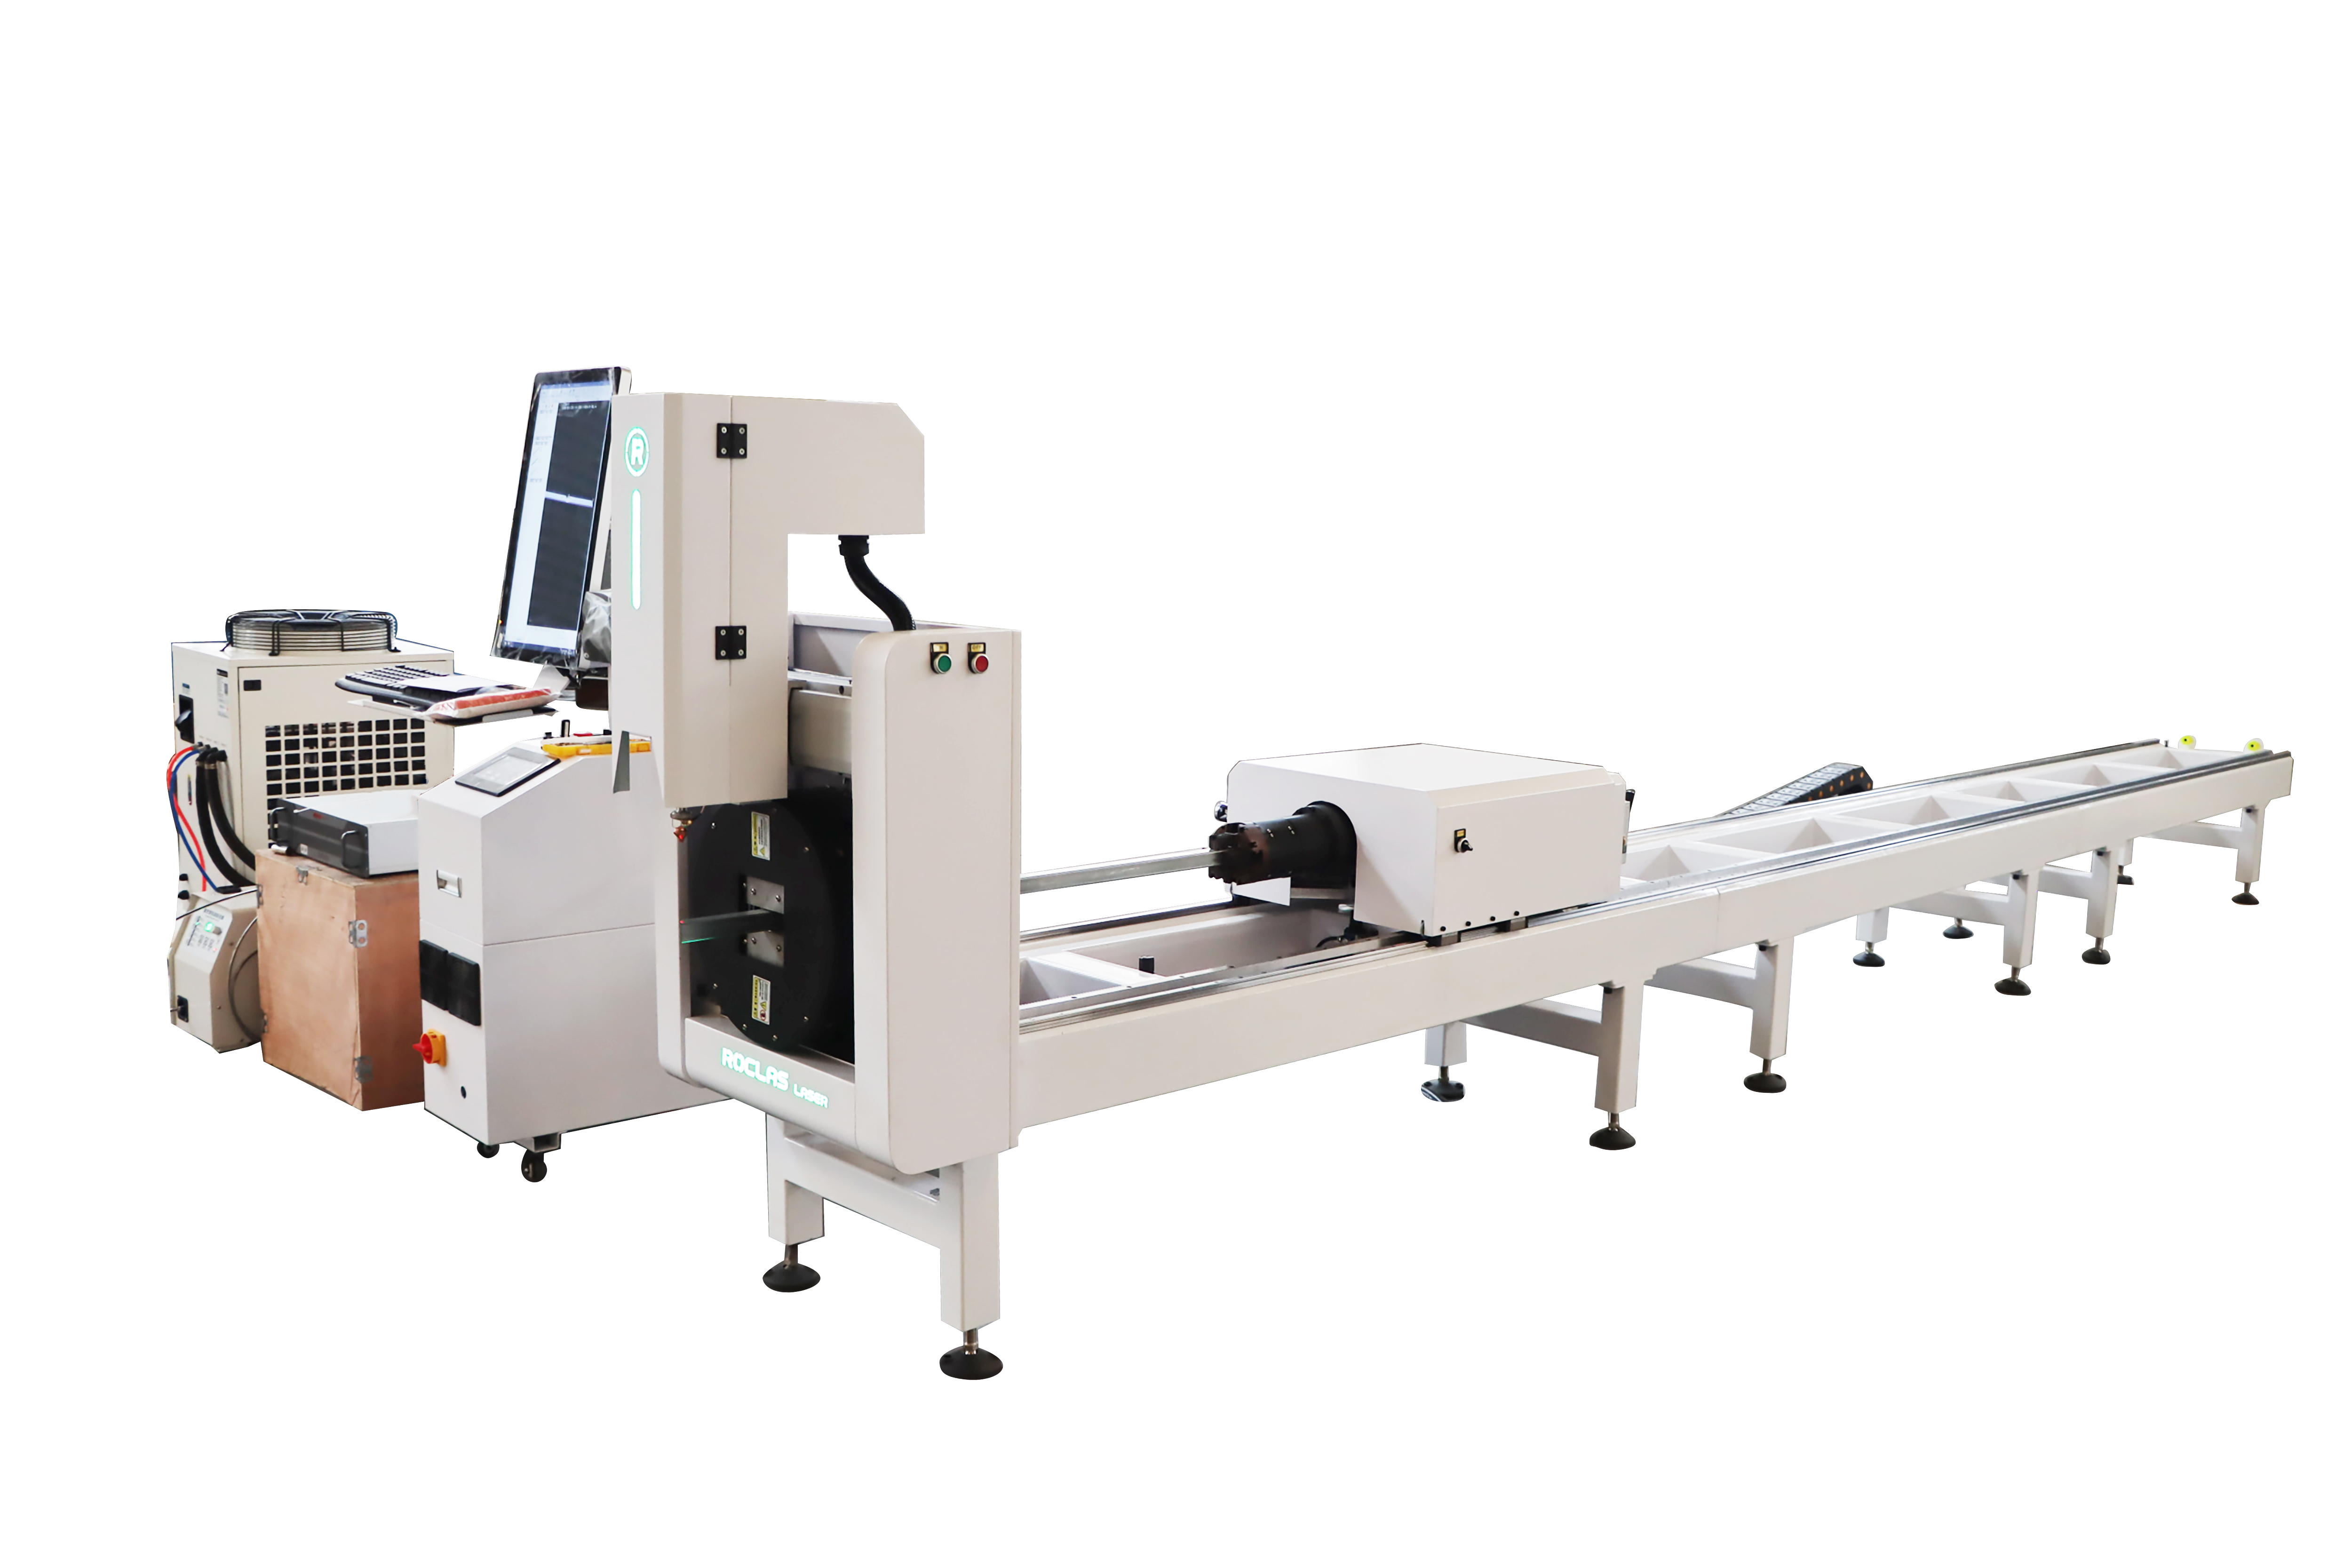
从设备生态的角度审视,ROCLAS®的产品矩阵覆盖了光纤激光切割机、管材切割机、板管一体机以及配套的氮气发生器与智能包装系统。这种纵向整合的能力使得气体供应与切割工艺之间的接口更加紧密,减少了不同品牌设备之间的兼容性摩擦。对于用户而言,单一供应商提供的切割+供气解决方案在调试周期与售后响应上具有可预期的优势。
---
四、应用场景与选型建议
氮气发生器的选型需匹配激光切割机的功率与用气量。一台3000W光纤激光切割机在切割不锈钢时,氮气消耗量约为15–25L/min;6000W机型则可能达到30–50L/min。ROCLAS®氮气发生器的3.8m³/min purified air handling capacity可支持多台中等功率切割机的并联用气需求,其9KW的总功率在能耗控制方面亦处于合理区间。
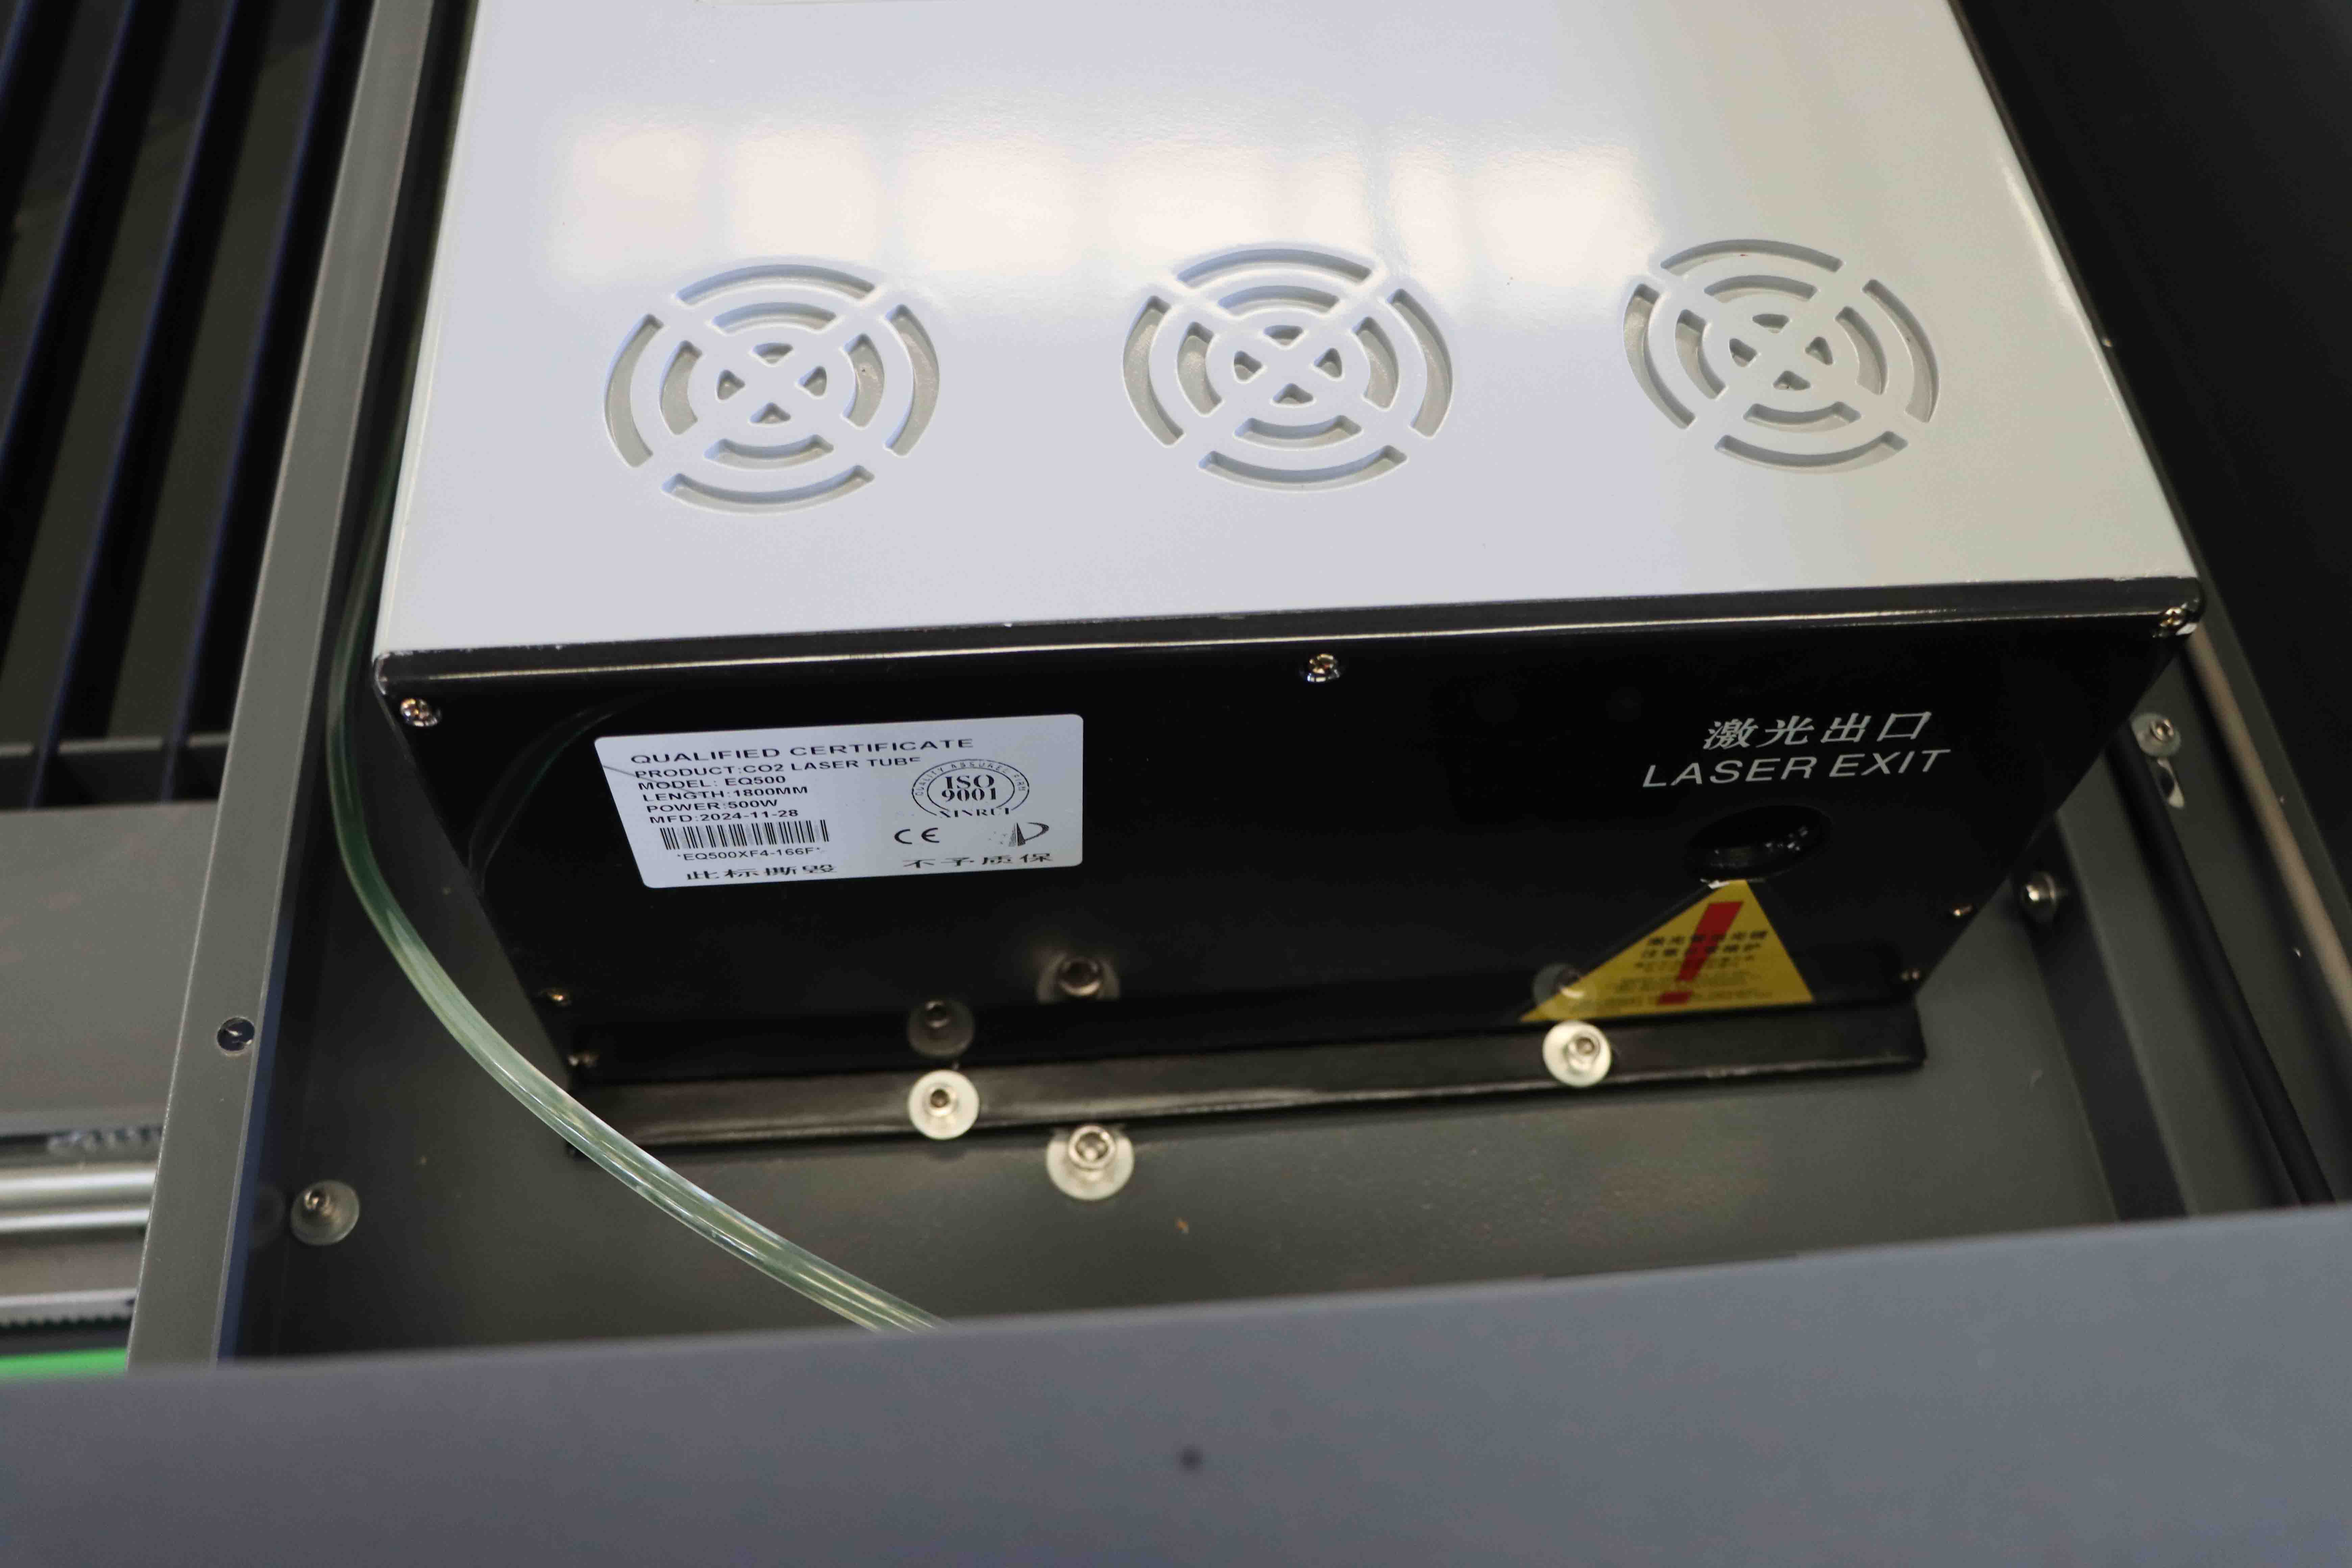
对于加工材料以不锈钢、铝合金为主,且日运行时间超过12小时的企业,现场制氮系统的投资回收期通常在12–24个月之间。若加工对象以碳钢为主,氧气切割仍具成本优势,氮气发生器的优先级可适当降低。对于同时加工金属与非金属材料的场景,ROCLAS®的CO₂激光切割机(如RCL1530-500W)与光纤激光机的组合配置,配合制氮系统,能够覆盖木材、亚克力、皮革等非金属材料以及不锈钢、铝合金等金属材料的全材料加工需求。
---
五、结论与展望
氮气发生器在激光切割领域的渗透率正在上升,其驱动力来自加工企业对气体成本可控性与供应稳定性的双重诉求。从技术演进的角度看,制氮系统的集成度将进一步提高,与激光切割机的控制系统实现数据互通,根据切割程序自动调节气体纯度与压力,减少人工干预。ROCLAS®在激光装备与辅助系统领域的持续投入,反映了行业从单机销售向产线级解决方案转型的趋势。对于加工企业而言,将气体供应纳入切割工艺的整体规划,而非作为事后补充的配套环节,是提升综合竞争力的务实选择。