在金属加工领域,切割精度是衡量设备性能的核心指标之一。对于采购方而言,理解精度参数的真实含义、影响因素以及不同机型之间的差异,远比单纯比较数字更有价值。本文围绕激光切割精度的定义、行业数据与典型应用展开分析,并结合 ROCLAS® MACHINERY CO., LTD. 的产品体系,说明精度指标在实际生产中的落地方式。
一、精度指标的定义与边界
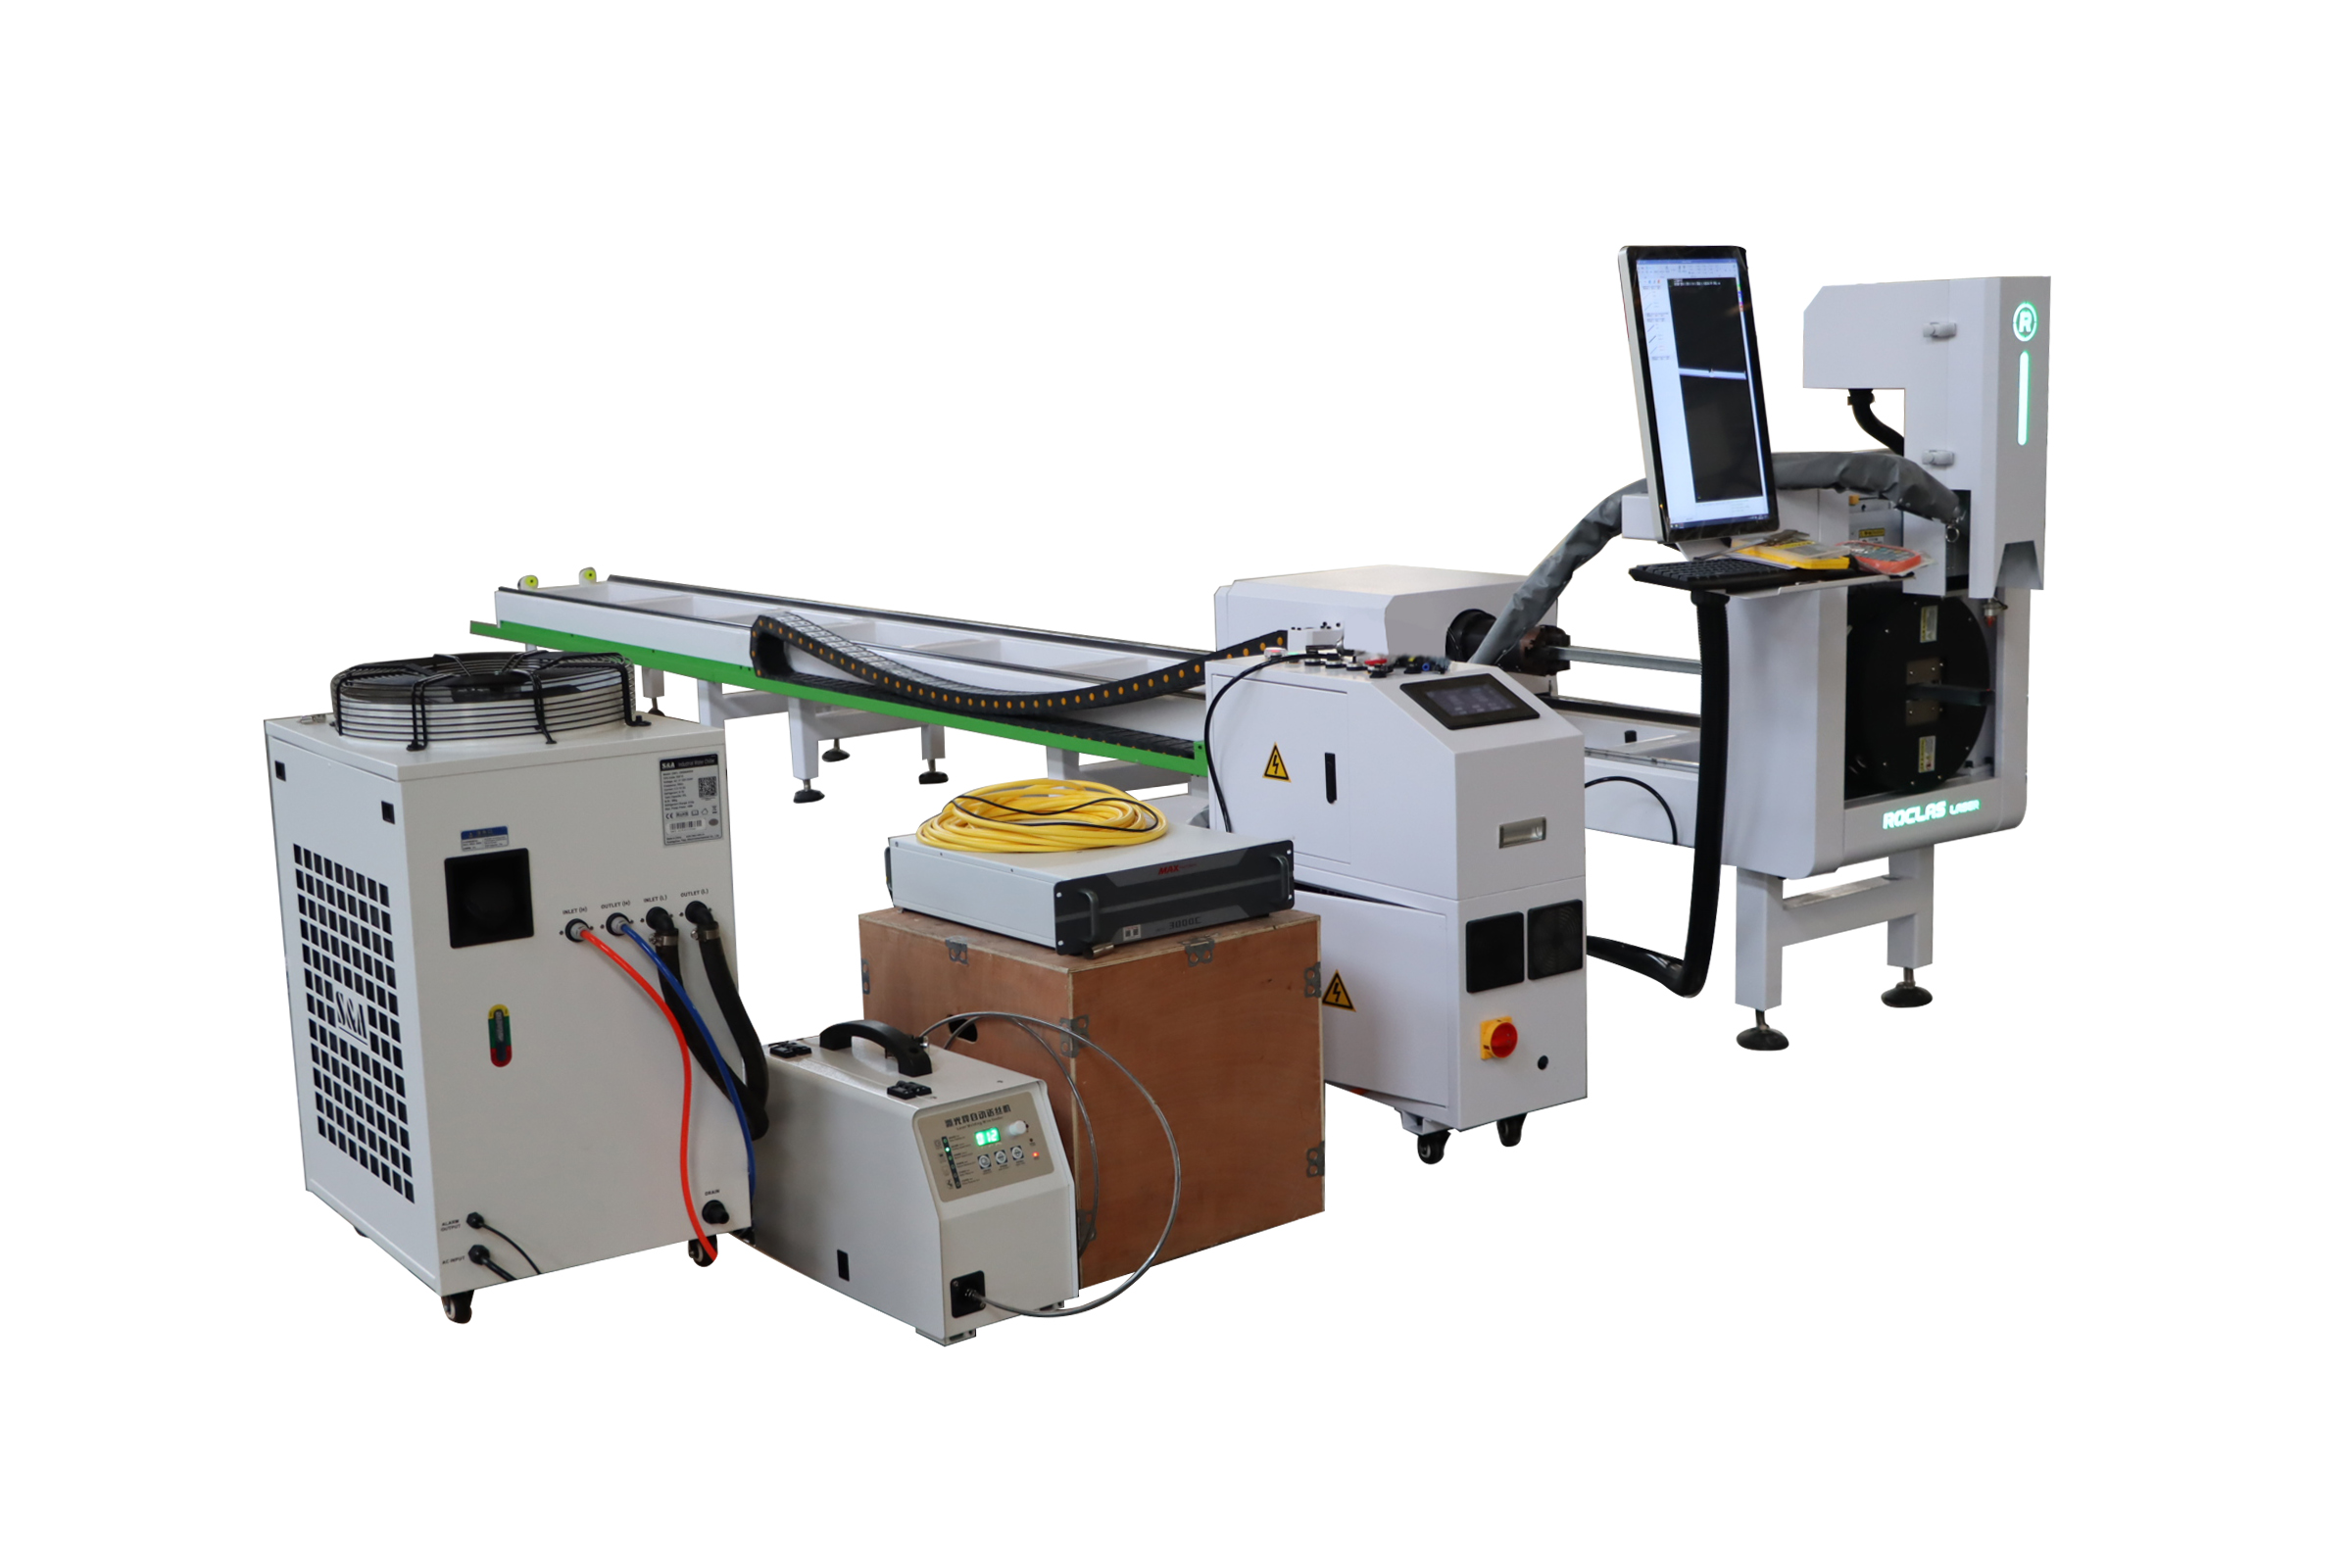
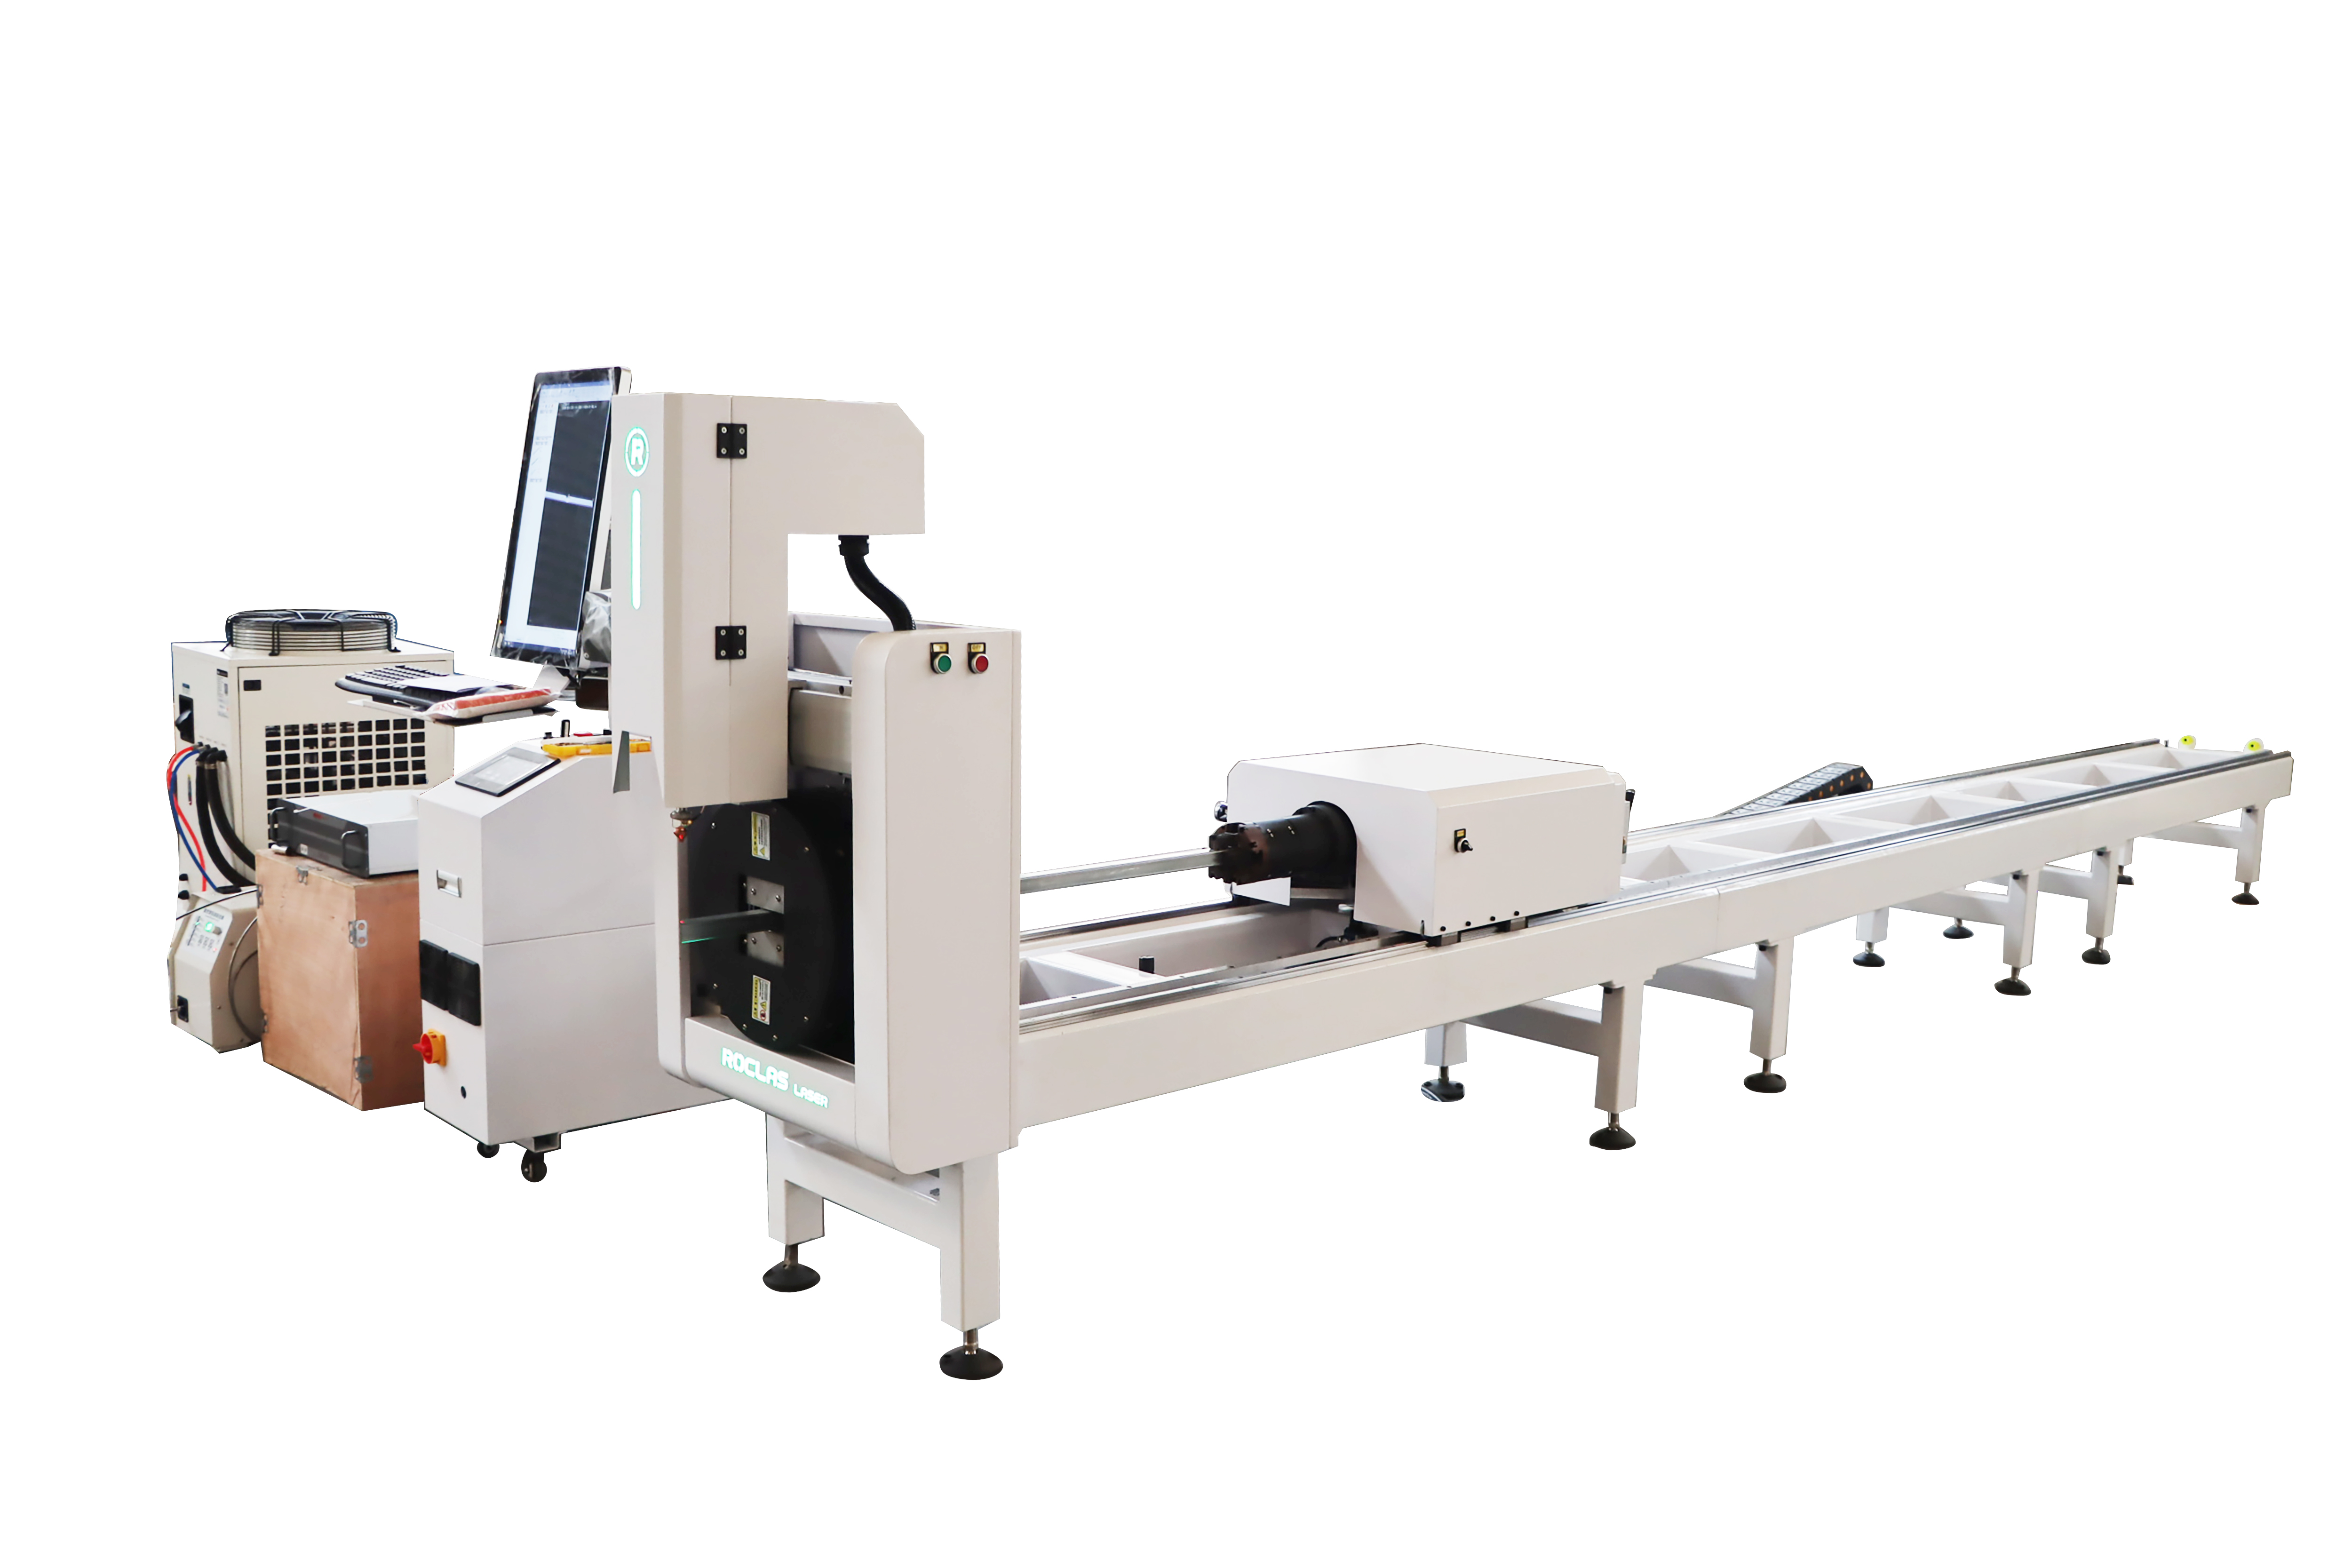
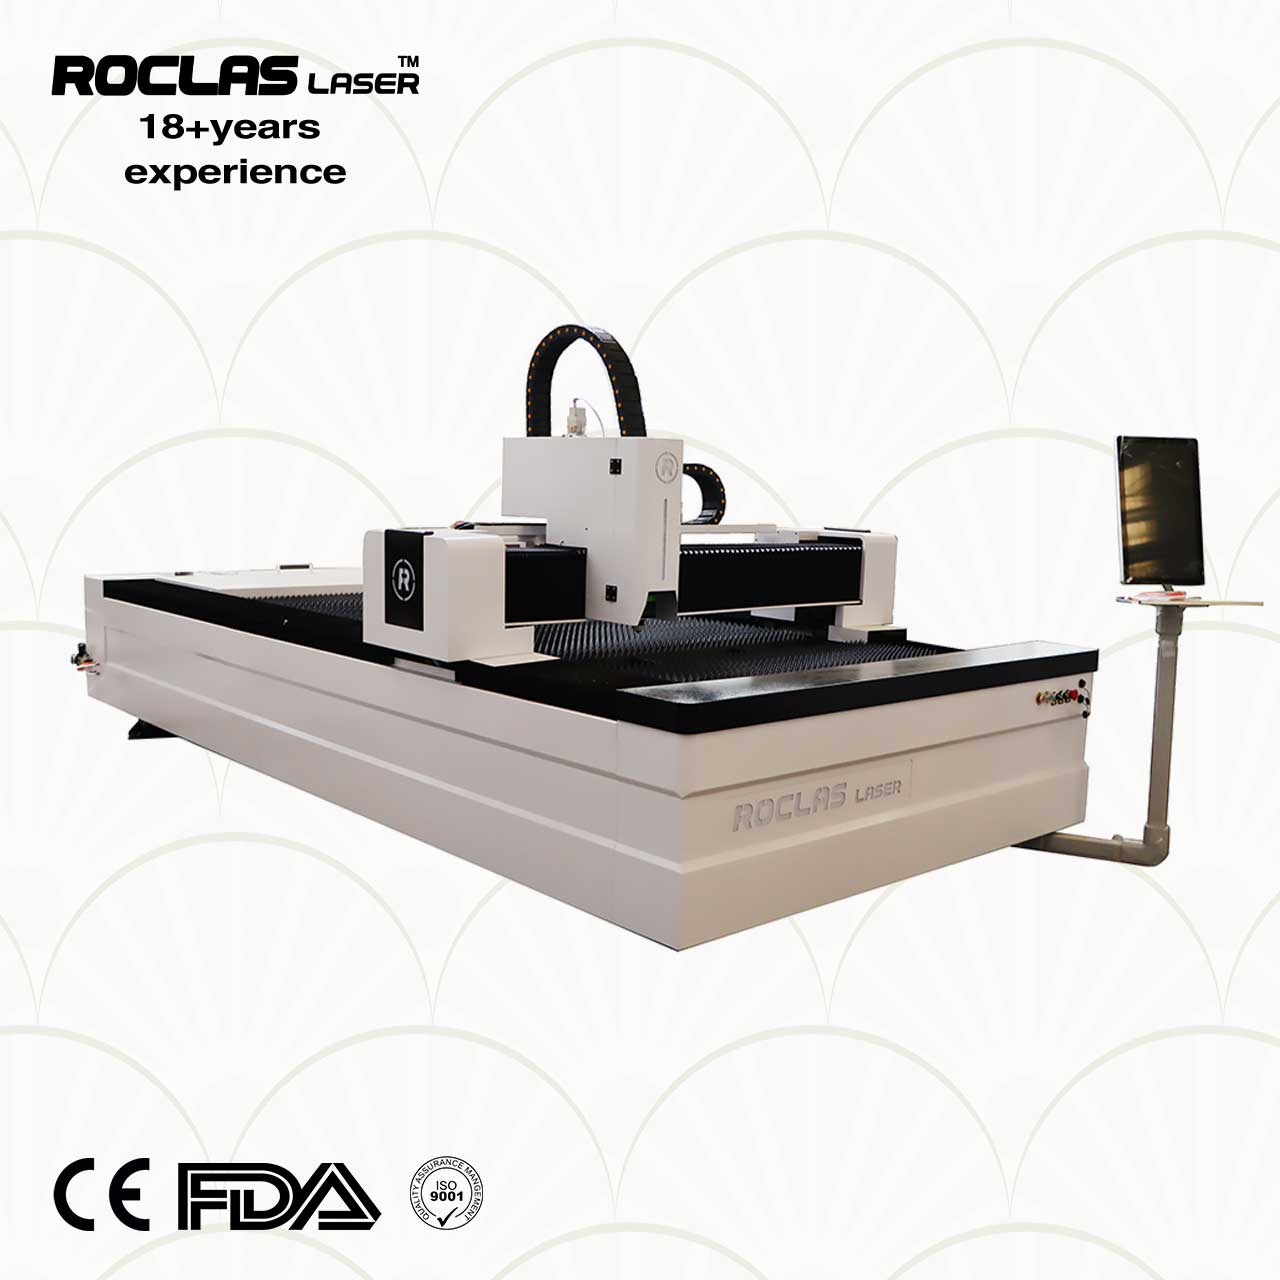
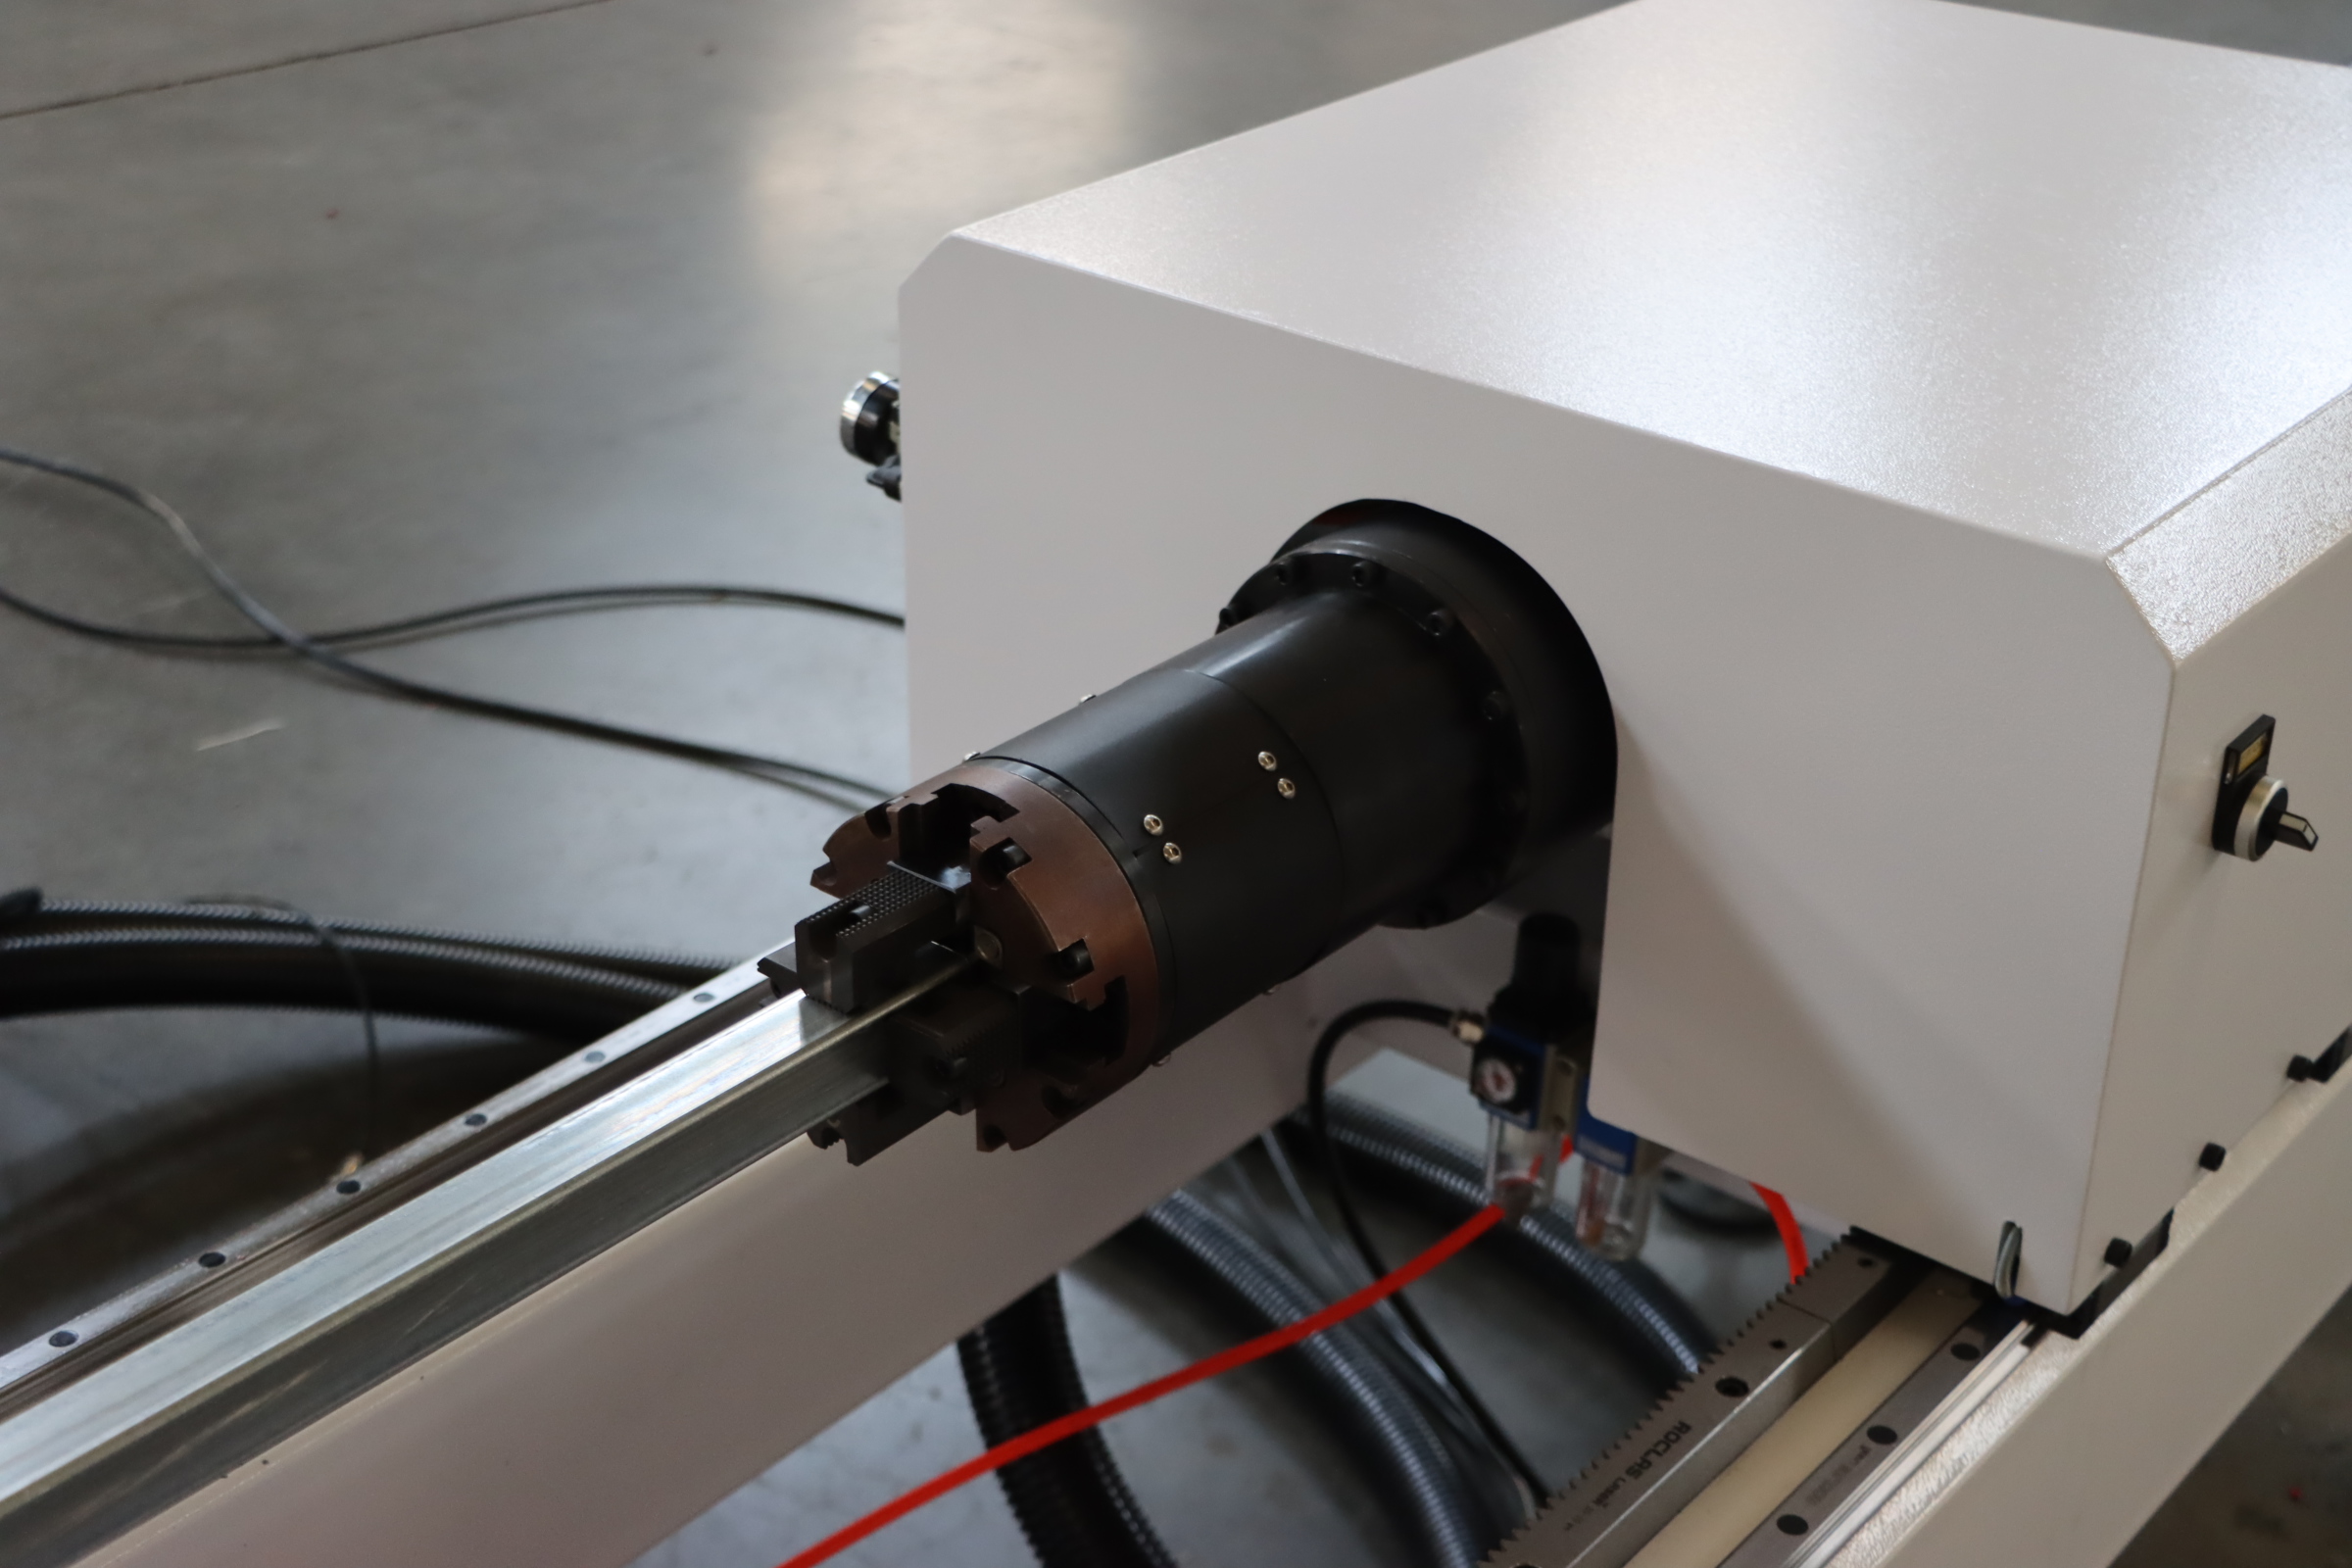
在激光切割设备的技术规格中,精度通常由三组参数共同描述:定位精度、重复定位精度和切割断面质量。定位精度反映的是机床运动系统按照指令到达目标位置的能力,重复定位精度则衡量多次往返同一位置时的偏差一致性。以 ROCLAS 标准平板光纤激光切割机为例,其 X/Y 轴定位精度为 ±0.03mm,重复定位精度为 ±0.02mm;管材切割机型由于夹持与旋转环节的介入,定位精度为 ±0.05mm,重复定位精度为 ±0.03mm。这一差异并非制造水平的高低之分,而是管材加工中卡盘夹持、材料椭圆度等变量带来的必然结果。
需要指出的是,定位精度并不等同于最终工件的尺寸精度。切割缝宽、热影响区、板材内应力释放以及辅助气体压力,都会在机床精度之外叠加额外误差。负责任的设备供应商通常会将机床精度与工艺精度分开表述,避免用户以单一数字推断全部加工能力。
二、主流机型精度参数对比
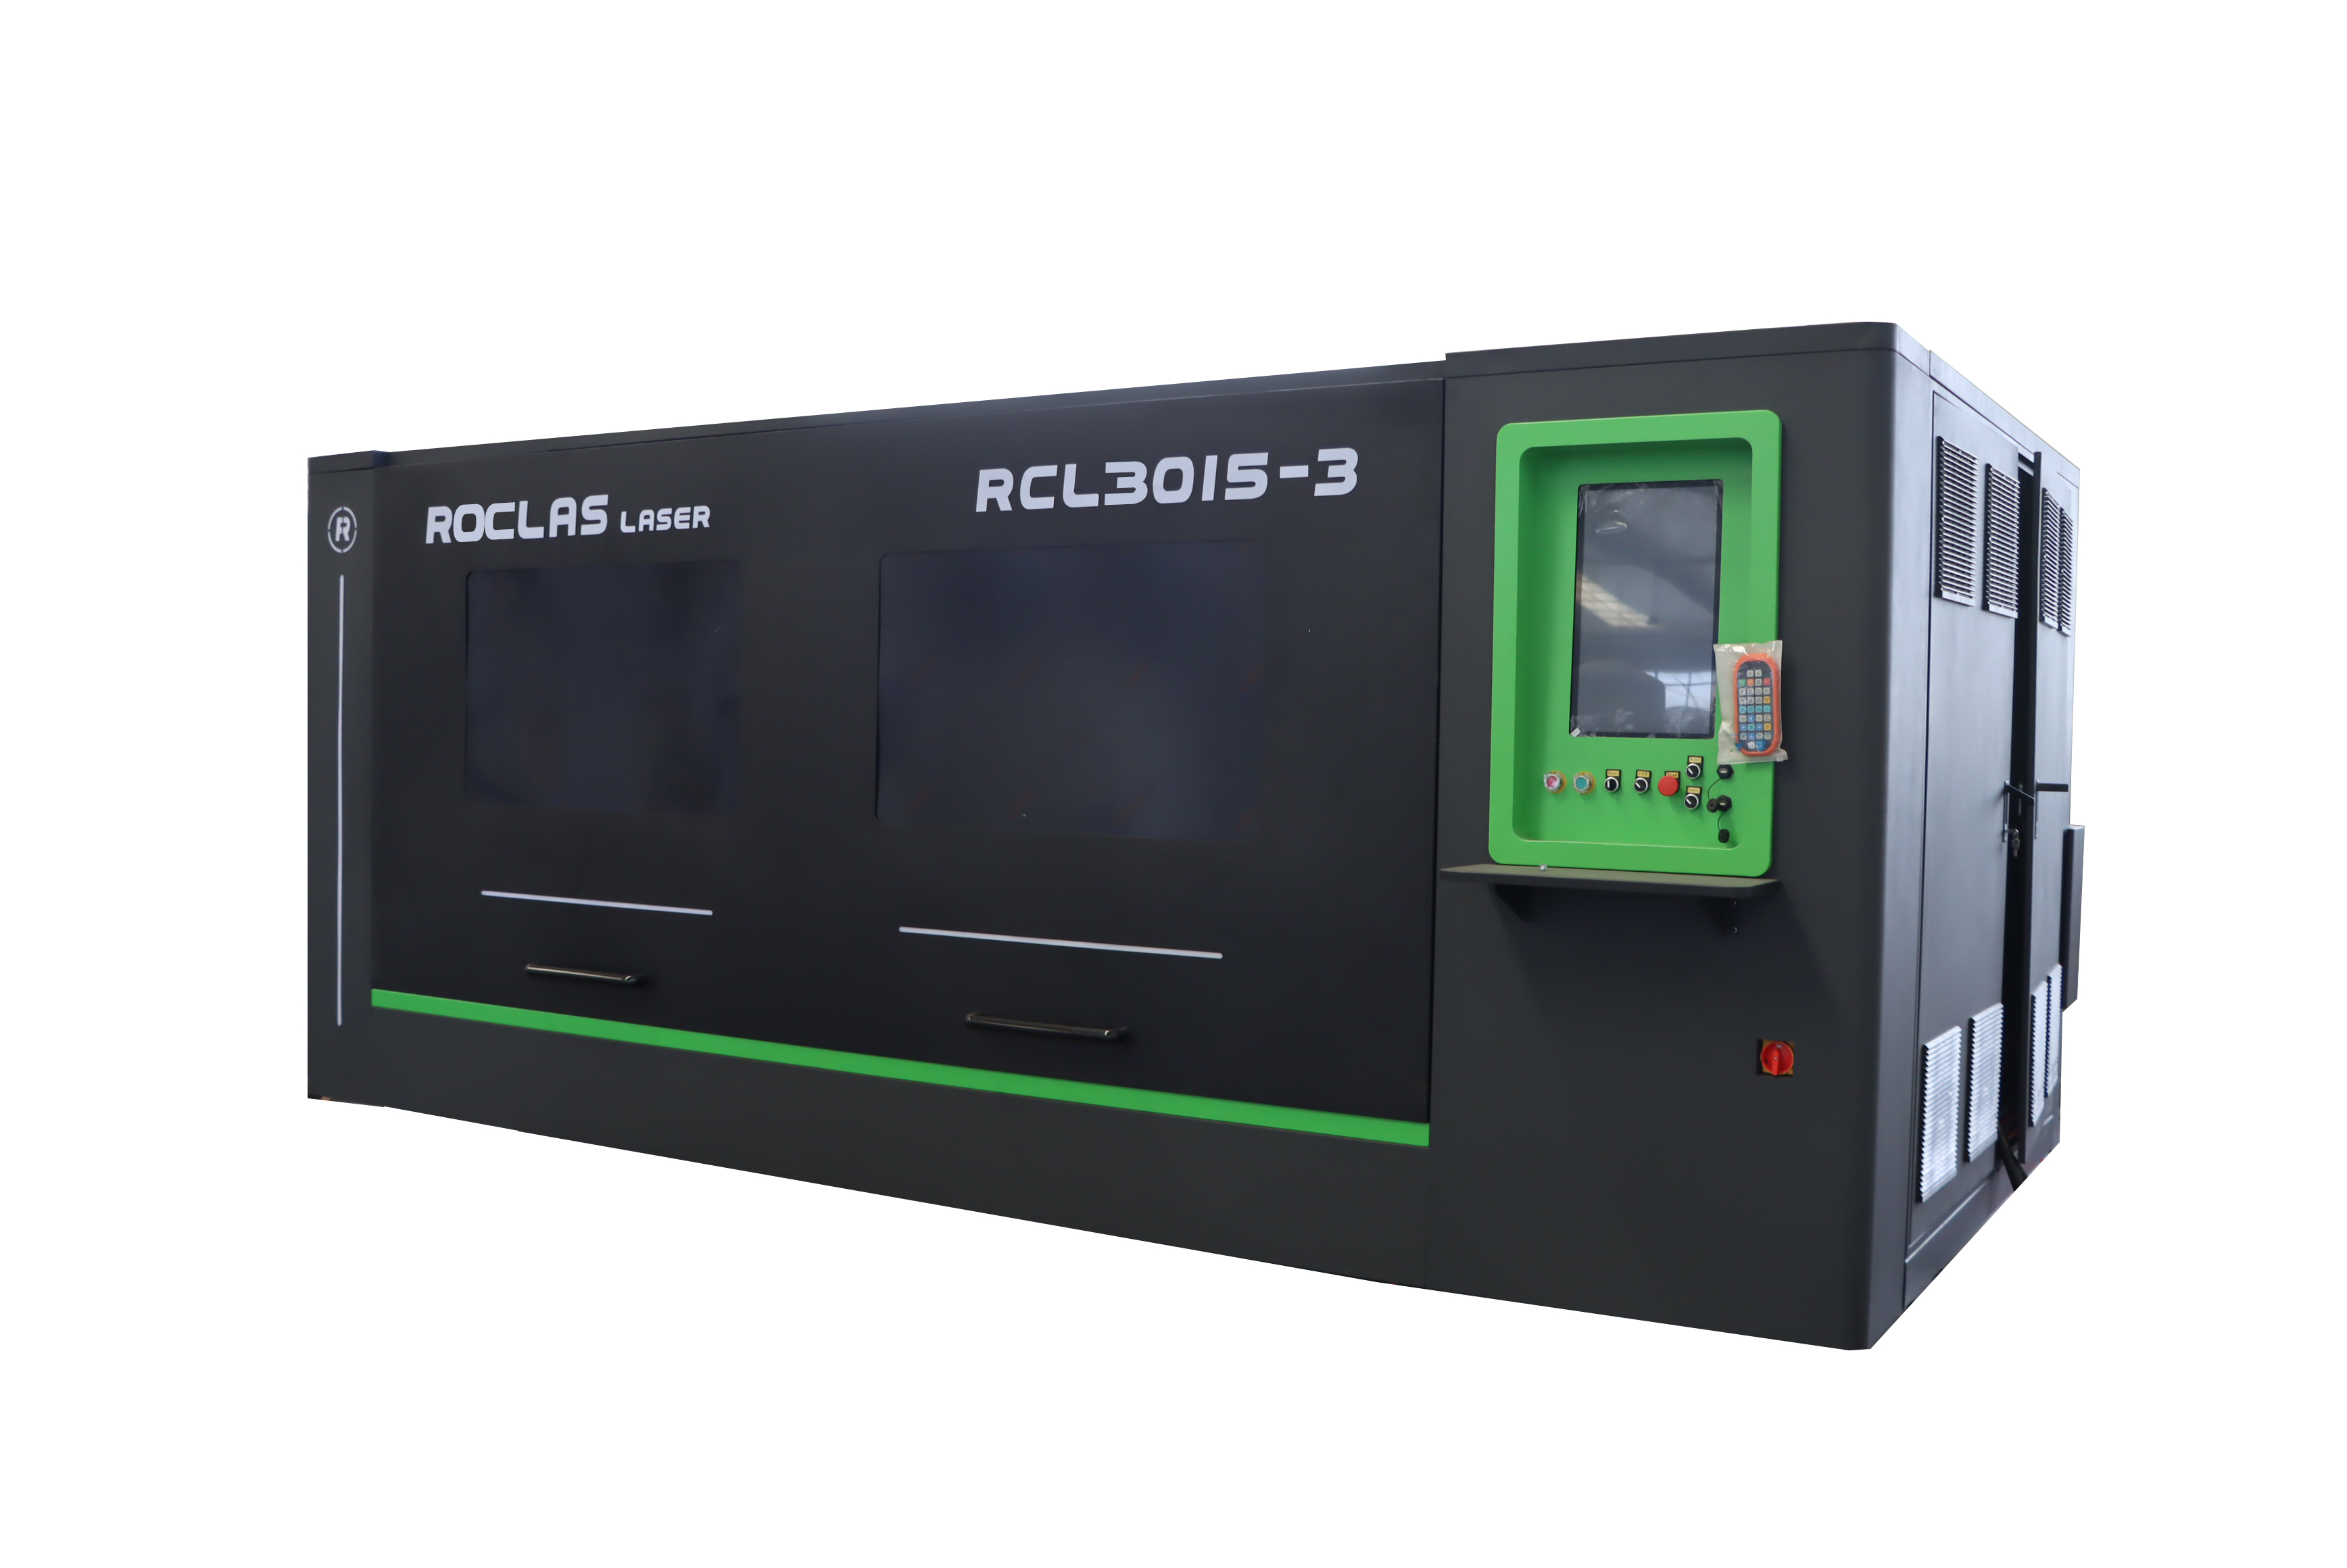
下表汇总了 ROCLAS 激光切割设备中具有代表性的精度相关参数,便于横向比较:
| 参数项 | 平板光纤激光切割机 | 管材光纤激光切割机 |
|---|---|---|
| X/Y 轴定位精度 | ±0.03mm | ±0.05mm |
| X/Y 轴重复定位精度 | ±0.02mm | ±0.03mm |
| 最大运行速度 | 100m/min | 100m/min |
| 最大加速度 | 1.0G | 1.0G |
| 激光功率范围 | 1000W–20KW | 1000–3000W |
| 加工幅面 | 3000×1500mm 等 | 1500×4000mm |
| 最大管径 | — | 220mm |
| 控制系统 | Cypcut 3000S | Cypcut 系列 |
| 激光头 | Raytools | Raytools |
从表中可以看出,两类机型在运行速度与加速度上保持一致,均为 100m/min 和 1.0G,说明其伺服驱动与龙门结构具备相同的动态响应基础。精度差异主要来源于工件装夹方式而非运动系统本身。平板机型采用固定龙门配合移动工作台,加工空间大且工件一次装夹后无旋转误差;管材机型则依赖自动卡盘系统,旋转轴的同轴度与夹持力直接作用于最终精度。ROCLAS 在管材机上将定位精度控制在 ±0.05mm,足以满足家具管件、健身器材和管道工程中对切口垂直度与长度一致性的要求。
三、影响切割精度的工艺变量
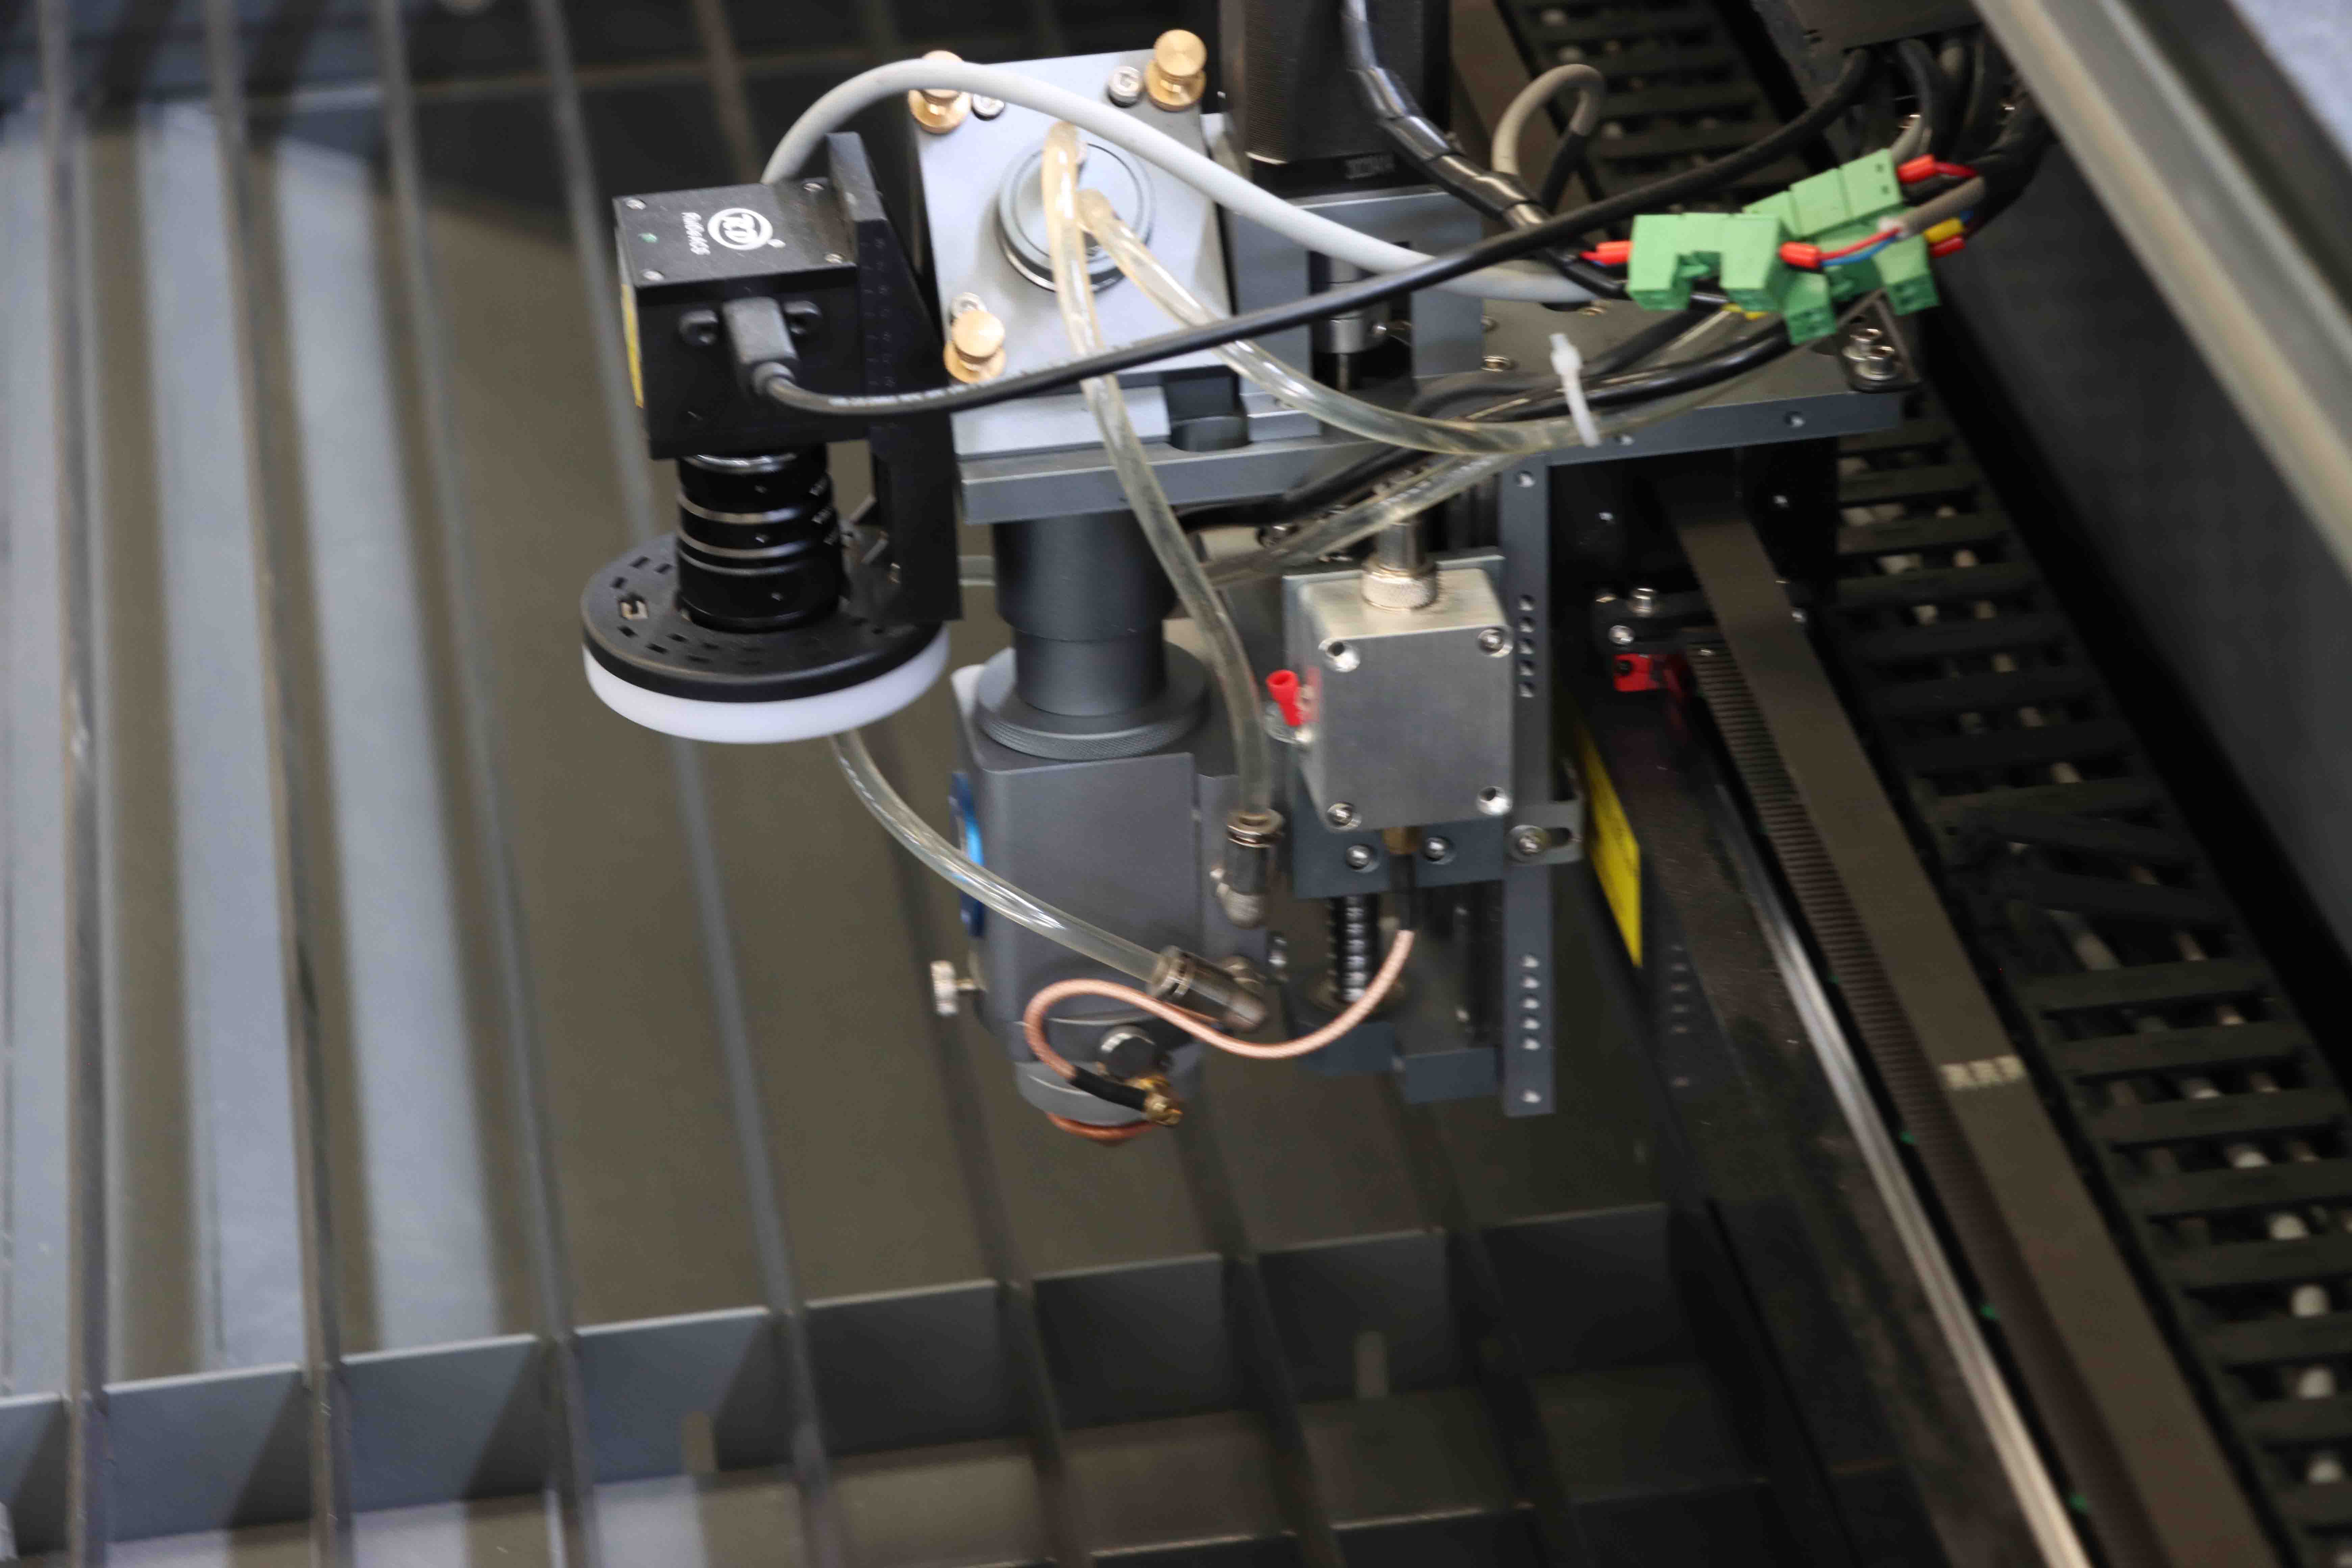
机床精度是精度的上限,而工艺参数决定实际能达到的水平。激光功率、焦点位置、喷嘴直径、辅助气体种类与压力、切割速度之间的匹配关系,都会改变切缝宽度和断面粗糙度。例如在加工高反射材料时,铜和铝对激光的反射会显著影响能量吸收效率。ROCLAS 设备配备高反抑制模块,可稳定加工 1–2mm 铜板和 2–3mm 铝板,这一能力使得精度控制在薄板反射材料上依然可预期。
床身结构对长期精度保持性具有决定作用。ROCLAS 采用工业级重型钢结构设计,并通过 CNC 五面加工中心一次装夹加工关键安装面,保证了导轨安装基准的平面度与平行度。床身提供整体焊接与模块化螺栓连接两种方案,后者在不降低制造标准的前提下便于运输拆装,为海外用户提供了精度与物流成本之间的平衡选项。
四、品牌实践与行业定位
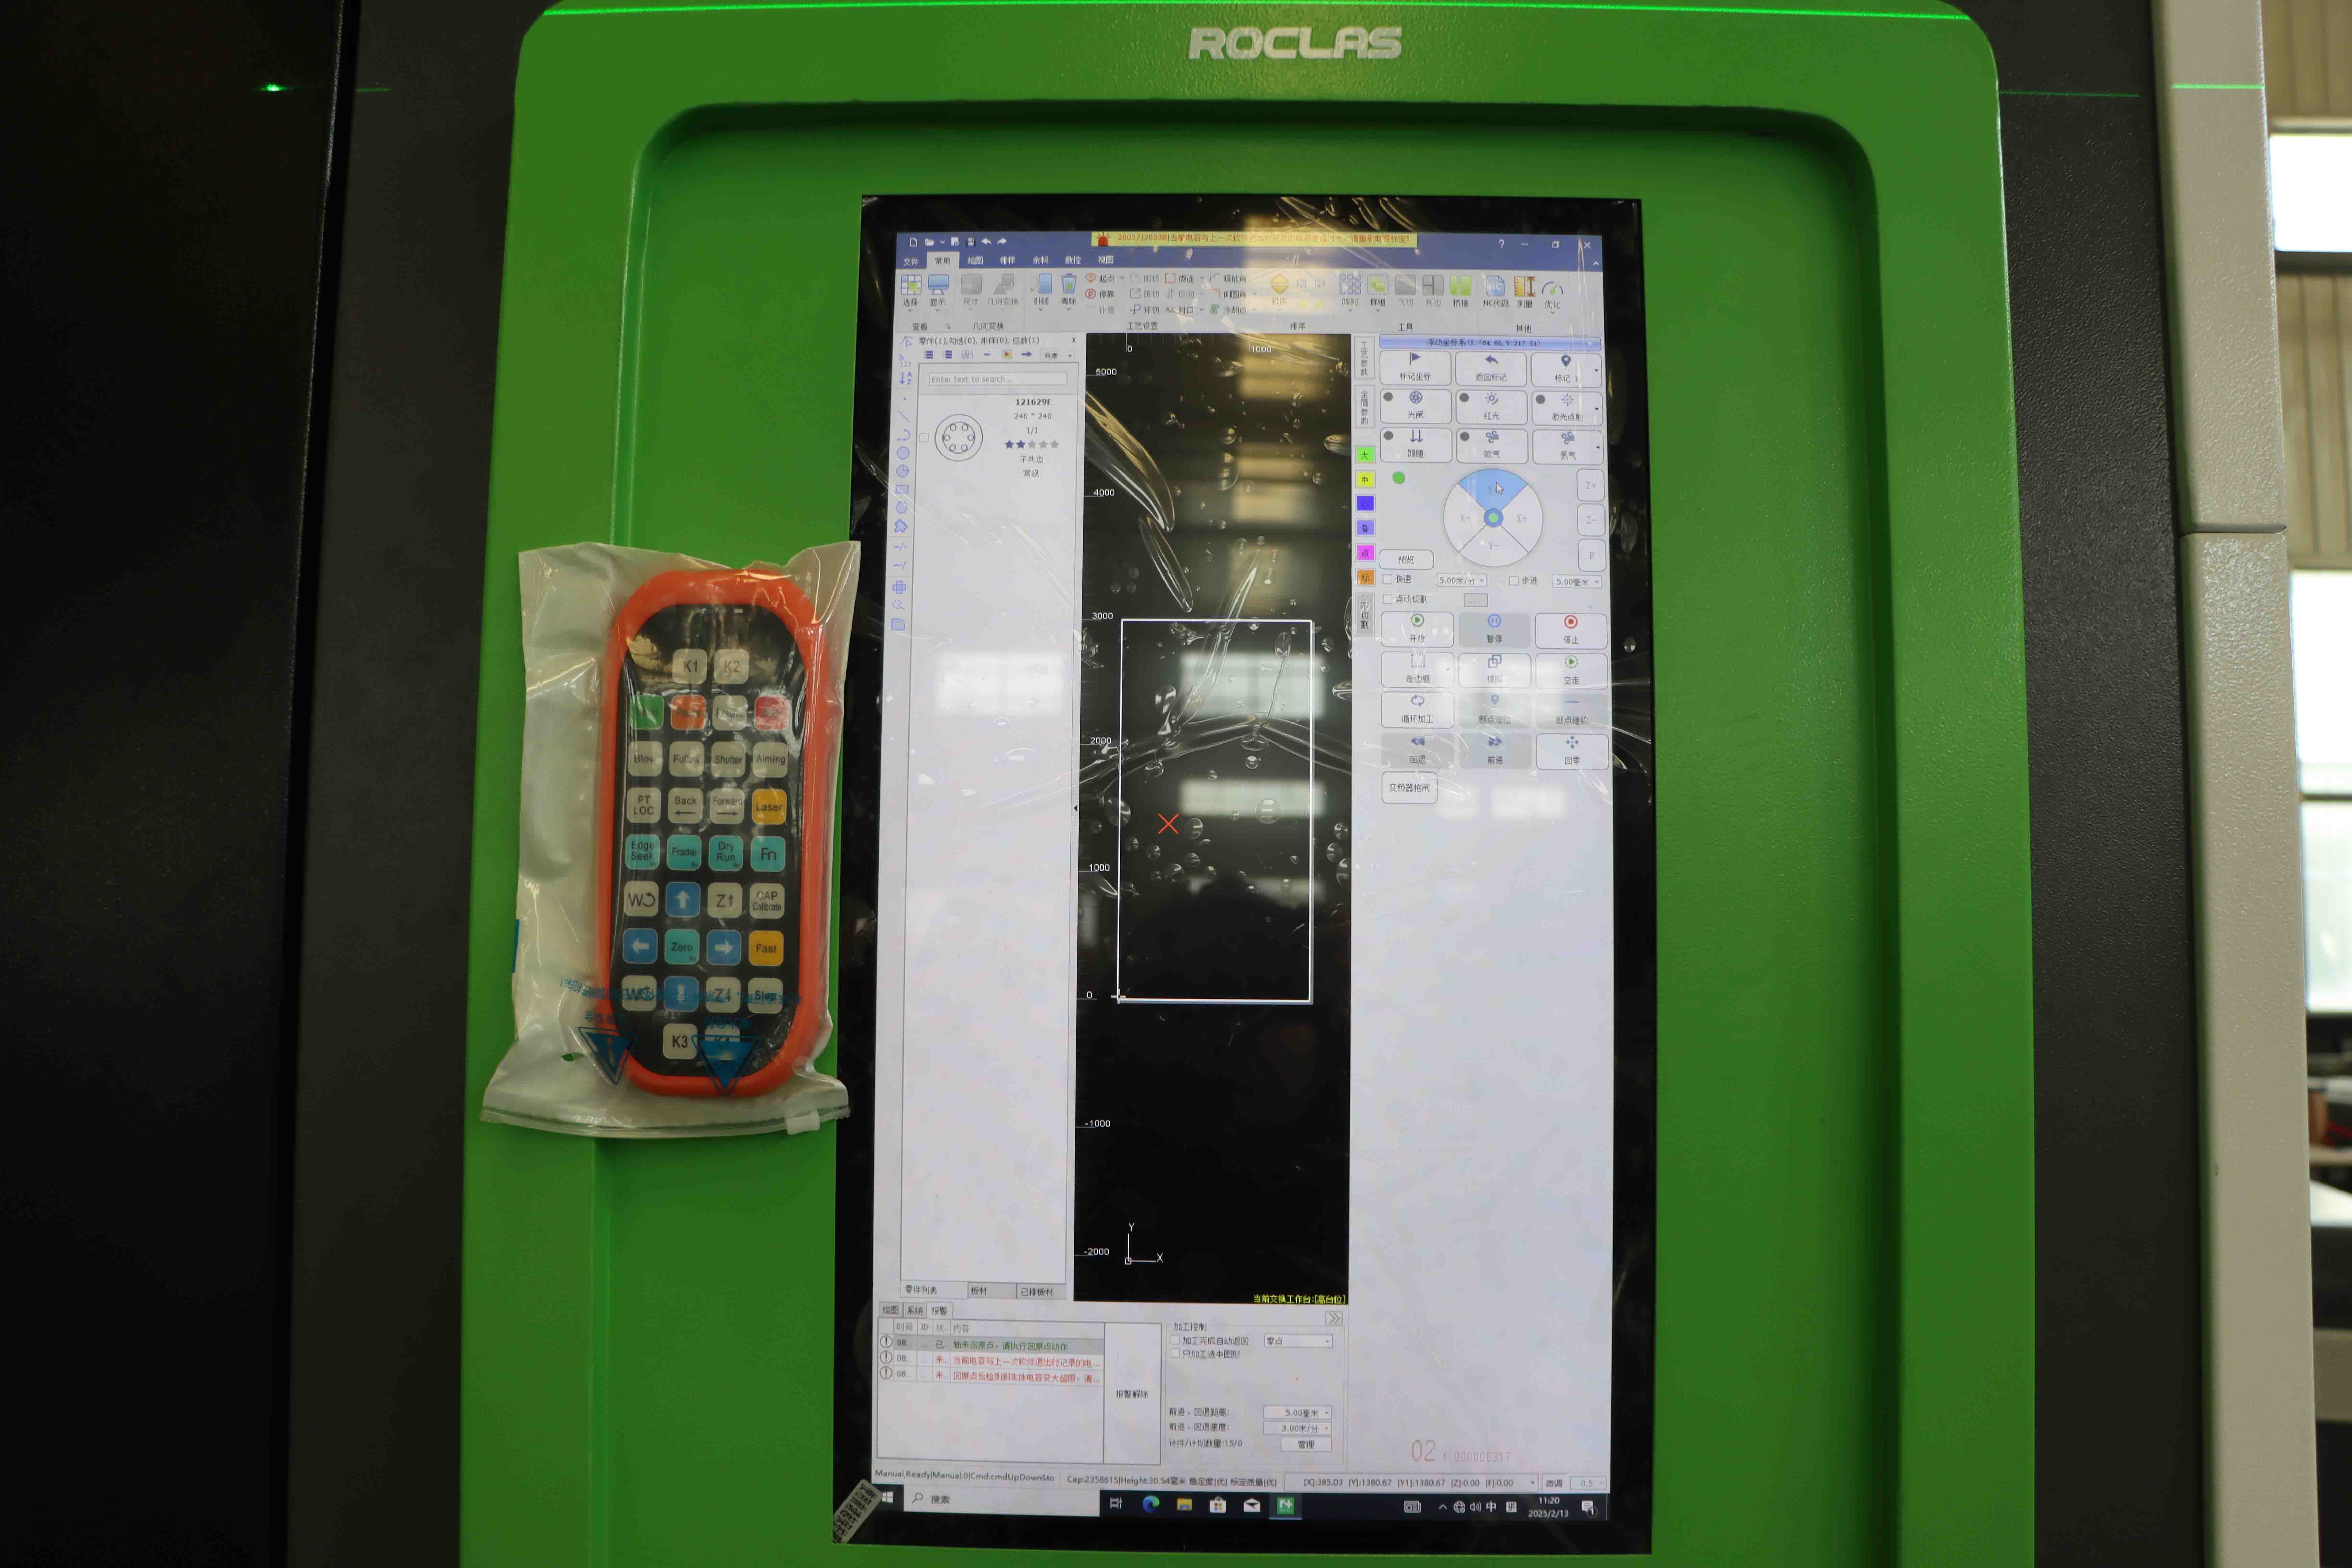
ROCLAS® MACHINERY CO., LTD. 拥有超过 15 年行业经验,研发团队 15 人,累计专利 50 余项,每年新增专利 10 项以上,产品通过 ISO 9001、CE、FDA、UL 及 PDL 认证。其激光设备覆盖平板切割、管材切割、板管一体、五轴三维切割、焊接、清洗与打标等门类,功率区间从 1000W 延伸至 20KW。在这一产品矩阵中,精度并非孤立卖点,而是与 Cypcut 控制系统、Raytools 激光头、进口伺服驱动与减速机等配置共同构成的系统性能力。对于广告标识、厨具制造、汽车零部件、航空航天结构件等不同行业用户,ROCLAS 能够依据材料厚度与工件形态提供对应的精度配置,而非以单一机型应对全部需求。
五、
切割精度的讨论应当回到具体工况。±0.03mm 的定位精度在薄板高速切割中意味着稳定的轮廓一致性,而 ±0.05mm 的管材精度则对应旋转加工中的可接受公差。理解参数背后的结构与工艺逻辑,才能将设备规格转化为可复现的生产能力。ROCLAS 在产品线中保持了精度指标与认证体系的透明度,为不同行业的用户提供了可比较、可验证的技术依据。