在激光切割设备的选型过程中,“多大功率能切多厚的板”几乎是每一位用户都会提出的核心问题。功率选低了,厚板切不透、效率上不去;功率选高了,薄板反而容易过烧、挂渣,设备成本也白白增加。激光功率与材料种类、板材厚度之间并非简单的线性关系,而是受到材料吸收率、辅助气体、切割速度等多重因素共同影响的系统工程。本文结合 ROCLAS® MACHINERY CO., LTD.(ROCLAS)的产品实践,系统梳理不同功率段的适用边界,帮助用户建立科学的选型思路。
一、为什么功率与厚度不能“一刀切”
许多初次接触激光切割的用户习惯用一张“功率—厚度对照表”来解决所有问题,但实际加工中会发现,同一台设备切割不同材质时表现差异明显。根本原因在于不同金属对激光的吸收率不同:碳钢对光纤激光的吸收率较高,不锈钢和铝合金次之,而铜、黄铜等高反材料在常温下吸收率极低,需要更高功率密度才能实现稳定切割。辅助气体的种类(氧气、氮气、空气)也会显著改变切割能力和断面质量。讨论功率匹配,必须把材料、厚度、气体和速度放在一起考量。
二、ROCLAS 光纤激光切割机的功率覆盖与适配区间
ROCLAS 提供从 1000W 到 20KW 的完整光纤激光切割机产品线,激光器可选 Raycus 或 MAX,控制系统采用 Cypcut 3000S,定位精度可达 ±0.03mm,重复定位精度 ±0.02mm。下表汇总了常见功率段在碳钢、不锈钢、铝合金上的典型切割能力,供选型参考。
| 激光功率 | 碳钢(氧气/空气) | 不锈钢(氮气) | 铝合金(氮气) | 典型应用场景 |
|---------|----------------|--------------|--------------|------------|
| 1000W | 6–8mm | 3–4mm | 2–3mm | 薄板广告字、机箱机柜 |
| 1500W | 8–10mm | 4–5mm | 3–4mm | 钣金加工、厨具 |
| 2000W | 10–12mm | 5–6mm | 4–5mm | 一般钣金、电控柜 |
| 3000W | 12–16mm | 6–8mm | 5–6mm | 机械外壳、支架 |
| 6000W | 18–22mm | 10–12mm | 8–10mm | 中厚板结构件 |
| 12000W | 25–30mm | 16–20mm | 12–16mm | 重工、船舶、桥梁 |
| 20000W | 30mm 以上 | 20–25mm | 16–20mm | 超厚板、航空航天 |
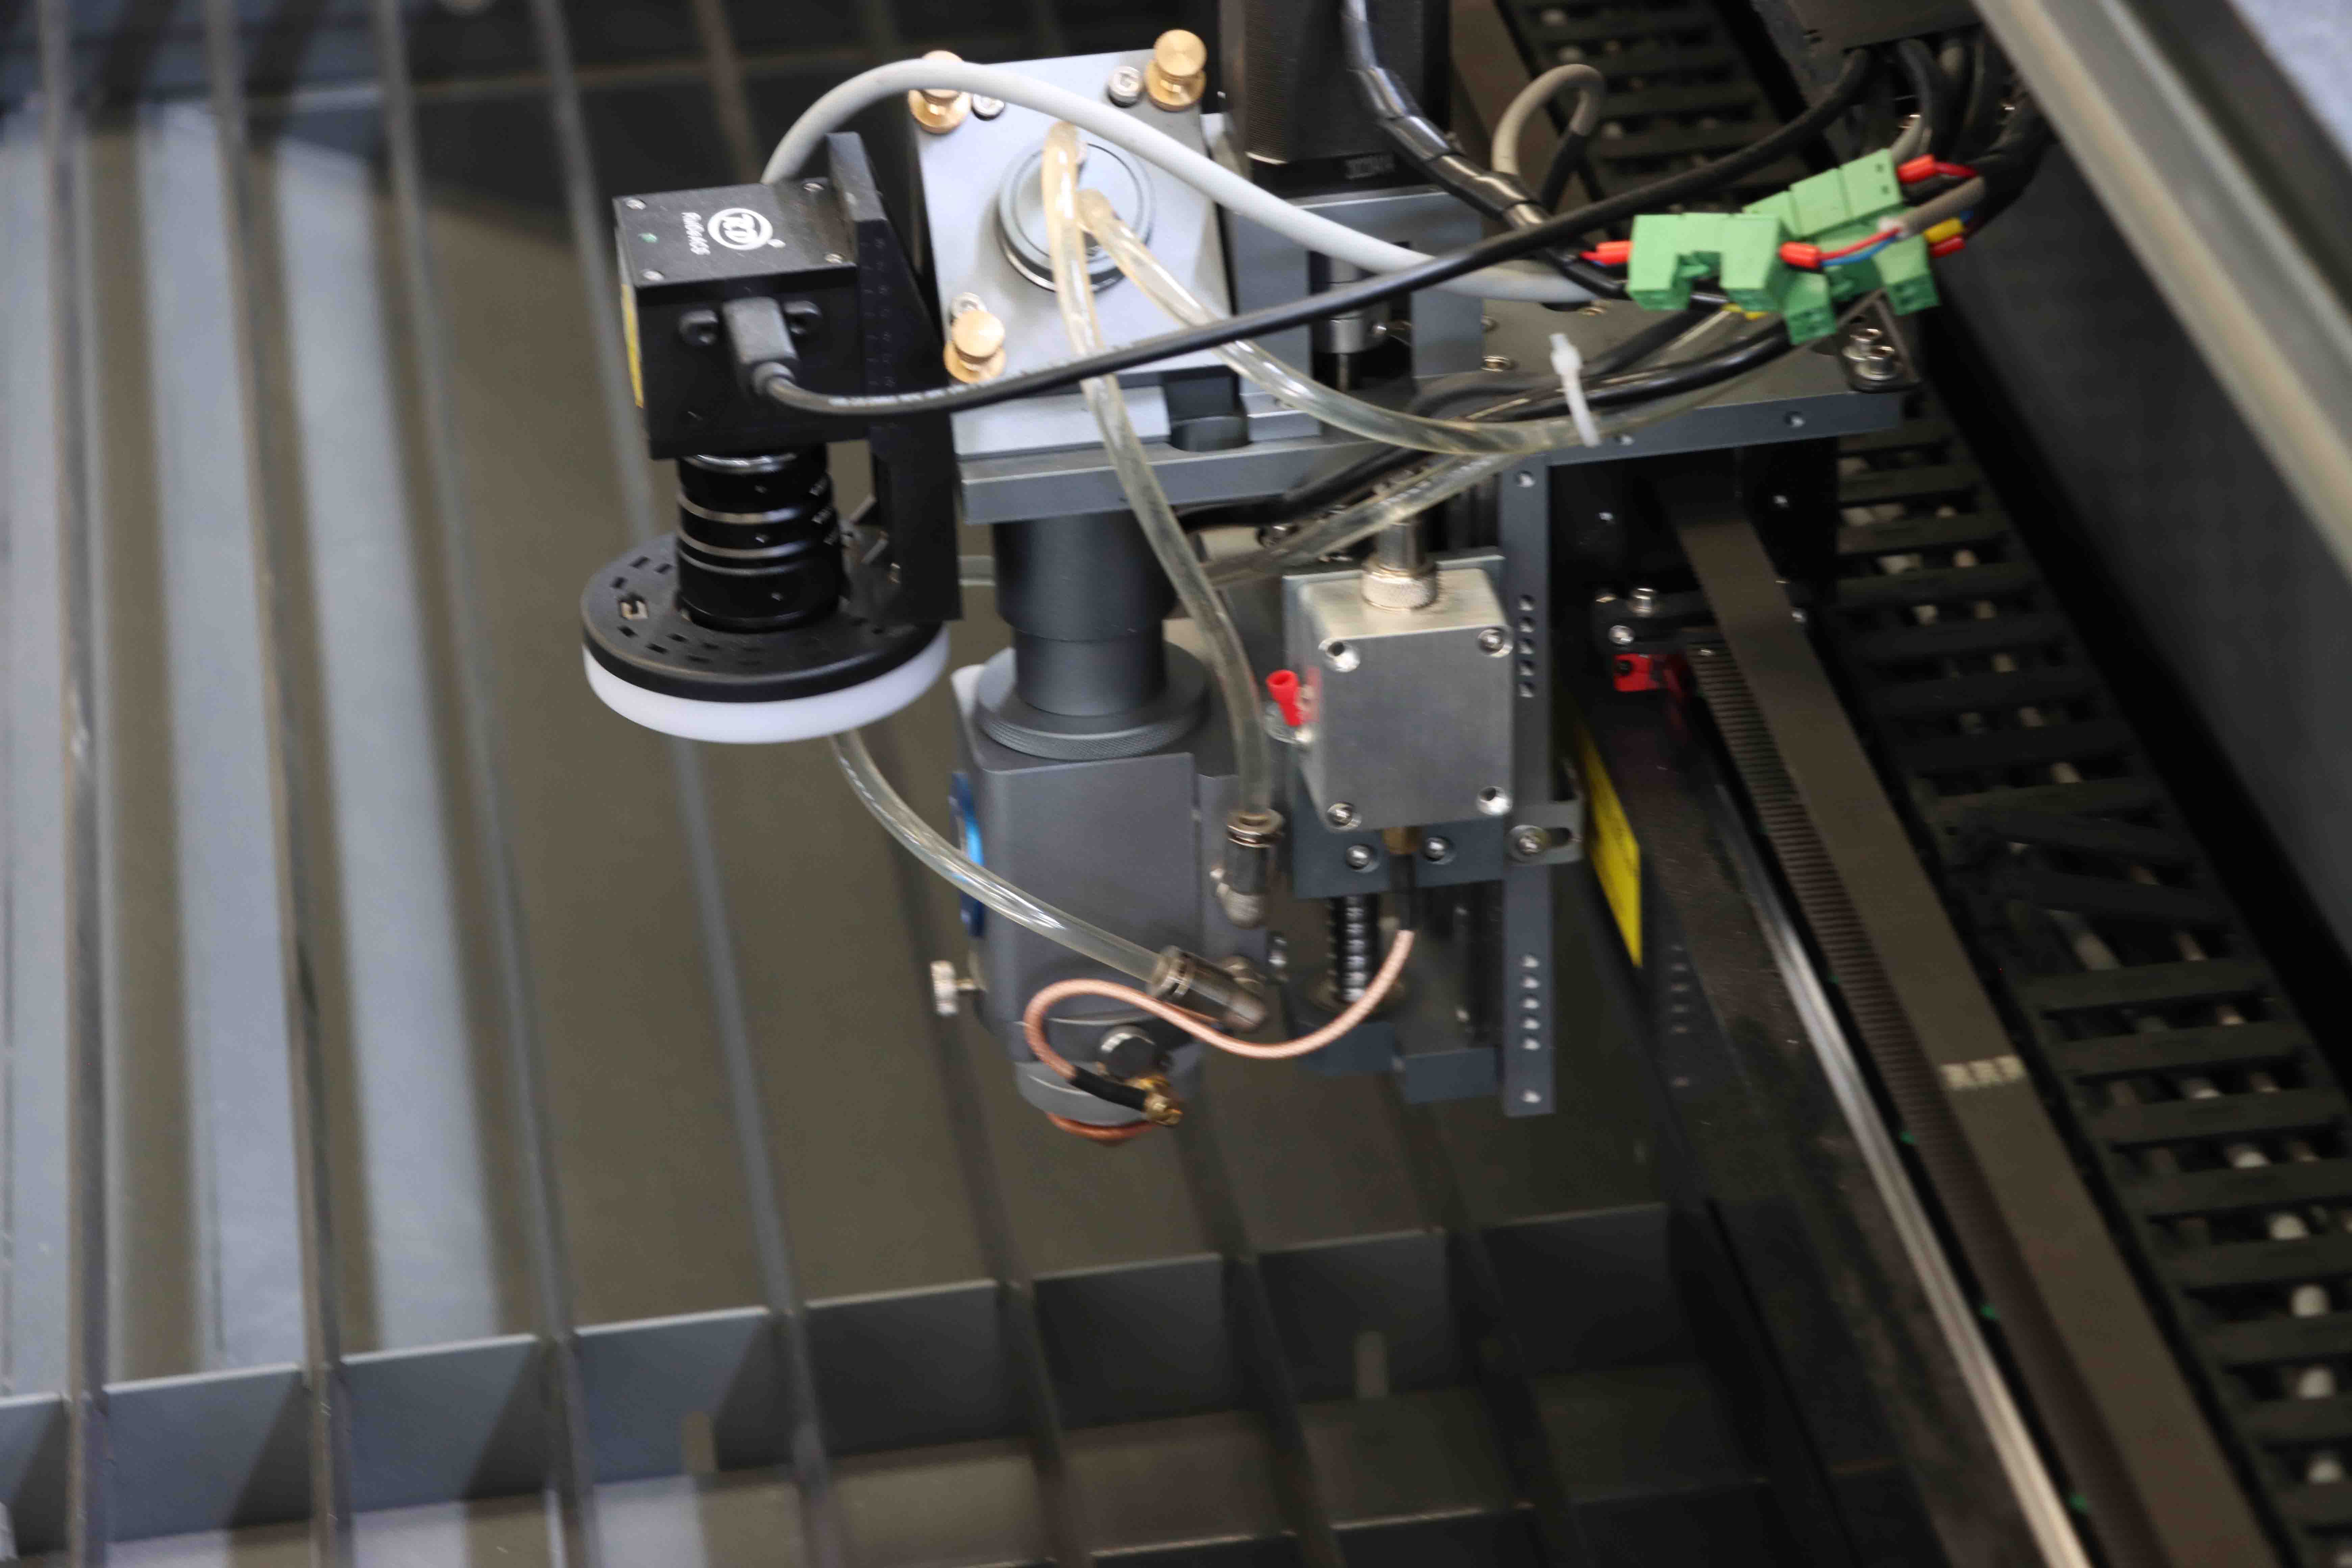
需要说明的是,表中数据为常规工艺条件下的参考值,实际能力会因气体纯度、喷嘴口径、焦点位置和切割速度而浮动。ROCLAS 设备配备高反抑制模块,可稳定加工 1–2mm 铜板和 2–3mm 铝板,这在同功率段设备中具有明显优势。
三、按材料与厚度选功率的实用建议
薄板(0.5–3mm):这一区间对功率并不敏感,1000W–1500W 即可轻松应对,重点应放在切割速度和断面质量上。功率过高反而需要提高速度来避免过烧,对机床动态性能要求更高。ROCLAS 设备的 100m/min 空程速度和 1.0G 最大加速度,正是为薄板高速切割而设计。
中板(4–12mm):这是钣金加工最常见的厚度区间,2000W–6000W 是主流选择。碳钢可采用氧气切割获得较好的断面,不锈钢则建议用氮气保证无氧化切口。如果加工对象以 6mm 以下不锈钢为主,3000W 已足够;若经常处理 10mm 以上碳钢,建议直接上 6000W 以保留效率余量。
厚板(12mm 以上):此时功率的作用开始凸显。12000W 可稳定切割 25–30mm 碳钢,20000W 则能覆盖 30mm 以上。厚板切割更依赖高功率密度和稳定的光路系统,ROCLAS 采用工业级重型钢结构床身,经 CNC 五面加工中心一次加工成型,保证了长期运行下的精度稳定性,这对厚板切割尤为关键。
高反材料:铜、铝、黄铜的切割一直是行业难点。除功率外,更依赖高反抑制技术和气体工艺。ROCLAS 通过高反抑制模块与优化的喷嘴设计,使中功率设备也能稳定加工薄铜、薄铝,降低了用户的入门门槛。
四、选型时容易忽视的三个因素
第一,不要只看峰值功率,要看有效功率密度。光斑质量、焦点位置和喷嘴匹配同样决定切割能力。第二,预留 20%–30% 的功率余量。设备长期满负荷运行会加速激光器衰减,适当余量可延长寿命并保证效率。第三,考虑未来产品升级。若企业计划拓展厚板业务,直接选择高一档功率比后期换机更经济。
五、
激光功率与材料厚度的匹配,本质上是在切割能力、断面质量、加工效率和设备成本之间寻找平衡点。ROCLAS 凭借 15 年以上行业经验、50 余项专利技术以及从 1000W 到 20KW 的完整产品矩阵,能够为不同规模、不同行业的用户提供针对性的功率配置方案。选型时建议结合自身主力材料和厚度区间,向厂家提供具体样品进行试切验证,以实际效果作为最终依据,而非单纯依赖参数表。
的产品实践,系统梳理)