碳纤维增强聚合物(CFRP)和玻璃纤维增强聚合物(GFRP)的加工,长期处于一个尴尬的技术夹层。这类材料在航空航天、新能源汽车、高端体育器材等领域的用量逐年攀升;围绕它们的切削工艺研究远不如金属加工成熟。很多人以为复合材料“软”,加工难度低,实际恰恰相反——各向异性、层间强度低、导热性差、纤维硬度高等特性叠加在一起,让碳纤维和玻璃纤维成为典型的难加工材料。而5轴联动加工中心的介入,正在改变这一局面。
为什么非要5轴?
先看3轴加工的局限。碳纤维层压板在3轴铣削时,刀具沿固定方向进给,切削力方向与纤维铺层方向的关系无法实时调整。这会导致几个典型缺陷:纤维拉出、层间剥离、毛刺超标,以及刀具磨损极不均匀。对于有复杂曲面或斜面特征的工件,3轴机床要么多次装夹,要么使用球头刀进行“点接触”式加工,效率极低。
5轴加工的核心价值在于两件事:一是刀具姿态可控,二是装夹次数减少。通过A/C轴或B/C轴的联动,刀轴矢量可以根据工件表面的法向和纤维方向实时调整,把切削力控制在最有利的方向上。具体到碳纤维和玻璃纤维的加工,5轴联动带来的改善体现在几个层面:
- 切割质量:合理的刀轴倾角可以显著抑制分层和纤维拉出,尤其是对于单向铺层或织物铺层的板材。
- 刀具寿命:复合材料切削中,刀具磨损主要集中在切削刃的局部区域。5轴加工让刀具不同部位轮换参与切削,寿命可以延长数倍。
- 复杂特征一次成型:蜂窝芯材、加厚区、斜面过渡区、沉孔和铣槽,可以在一次装夹中完成,避免重复定位误差。
工艺参数窗口比设备本身更关键
设备只是基础,真正决定加工质量的是工艺参数。碳纤维和玻璃纤维的切削机理与金属完全不同:没有塑性变形阶段,材料以脆性断裂和纤维拔出为主。主轴转速、进给速度、切削深度和刀具几何参数之间的匹配关系,需要重新建立经验模型。
以碳纤维为例,金刚石涂层刀具是目前的主流选择。转速通常在8000-24000 rpm之间,进给速度根据每齿切削量控制在0.05-0.15 mm/z。关键点在于:转速过高会导致树脂基体局部过热,出现烧蚀和碳化;转速过低则切削力增大,分层风险上升。玻璃纤维的硬度低于碳纤维,但磨蚀性更强,对刀具涂层的耐磨性要求更高。
冷却方式也是一个容易被忽视的环节。复合材料切削不宜使用传统切削液,因为液体可能渗入层间导致性能退化。实际生产中多采用压缩空气冷却或微量润滑(MQL),配合高效的粉尘抽吸系统。碳纤维粉尘导电且对健康有害,除尘必须做到位。
5轴加工中心的选型逻辑
并不是所有5轴机床都适合加工复合材料。选型时需要关注几个核心指标:
- 主轴转速范围:复合材料切削需要高转速、低扭矩的输出特性,与金属加工的需求相反。
- 动态响应能力:5轴联动加工复杂曲面时,各轴的加速度和跟随误差直接影响表面质量。
- 除尘与密封设计:碳纤维粉尘对导轨、丝杠和电气柜的威胁极大,机床的防护等级必须足够高。
- 编程软件支持:复合材料的刀路策略与金属差异明显,CAM软件需要支持纤维方向感知的刀轴控制。
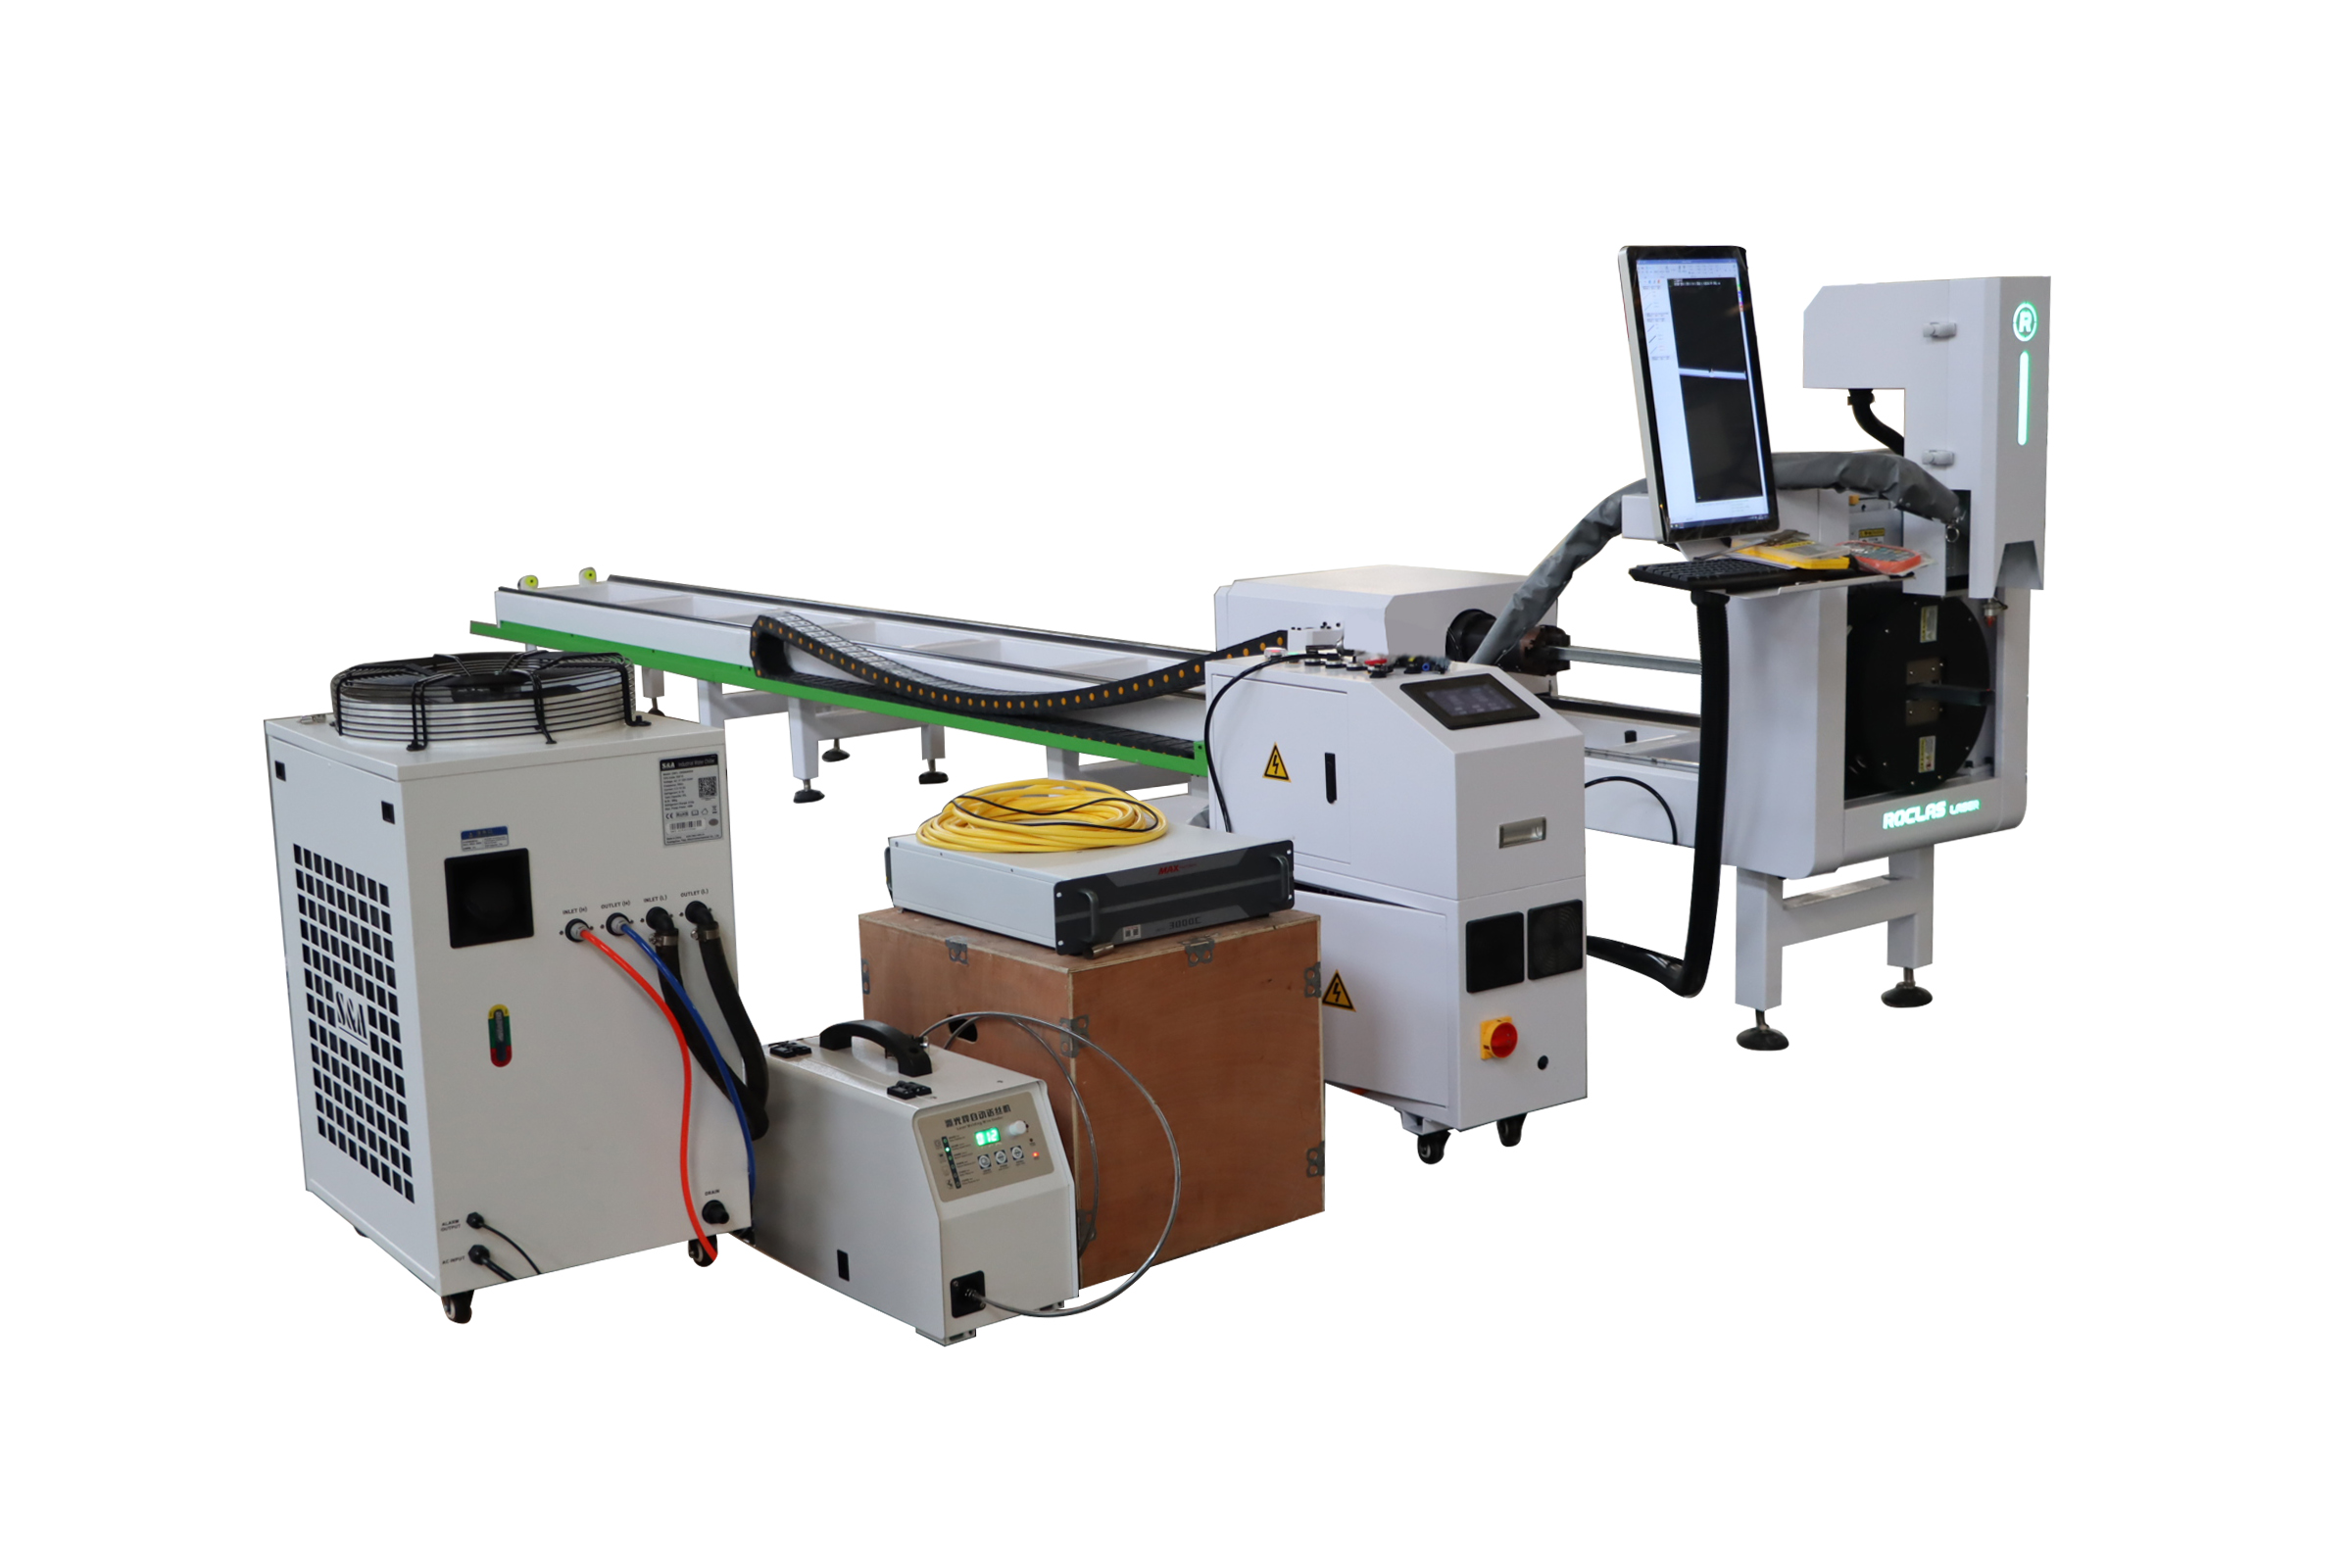
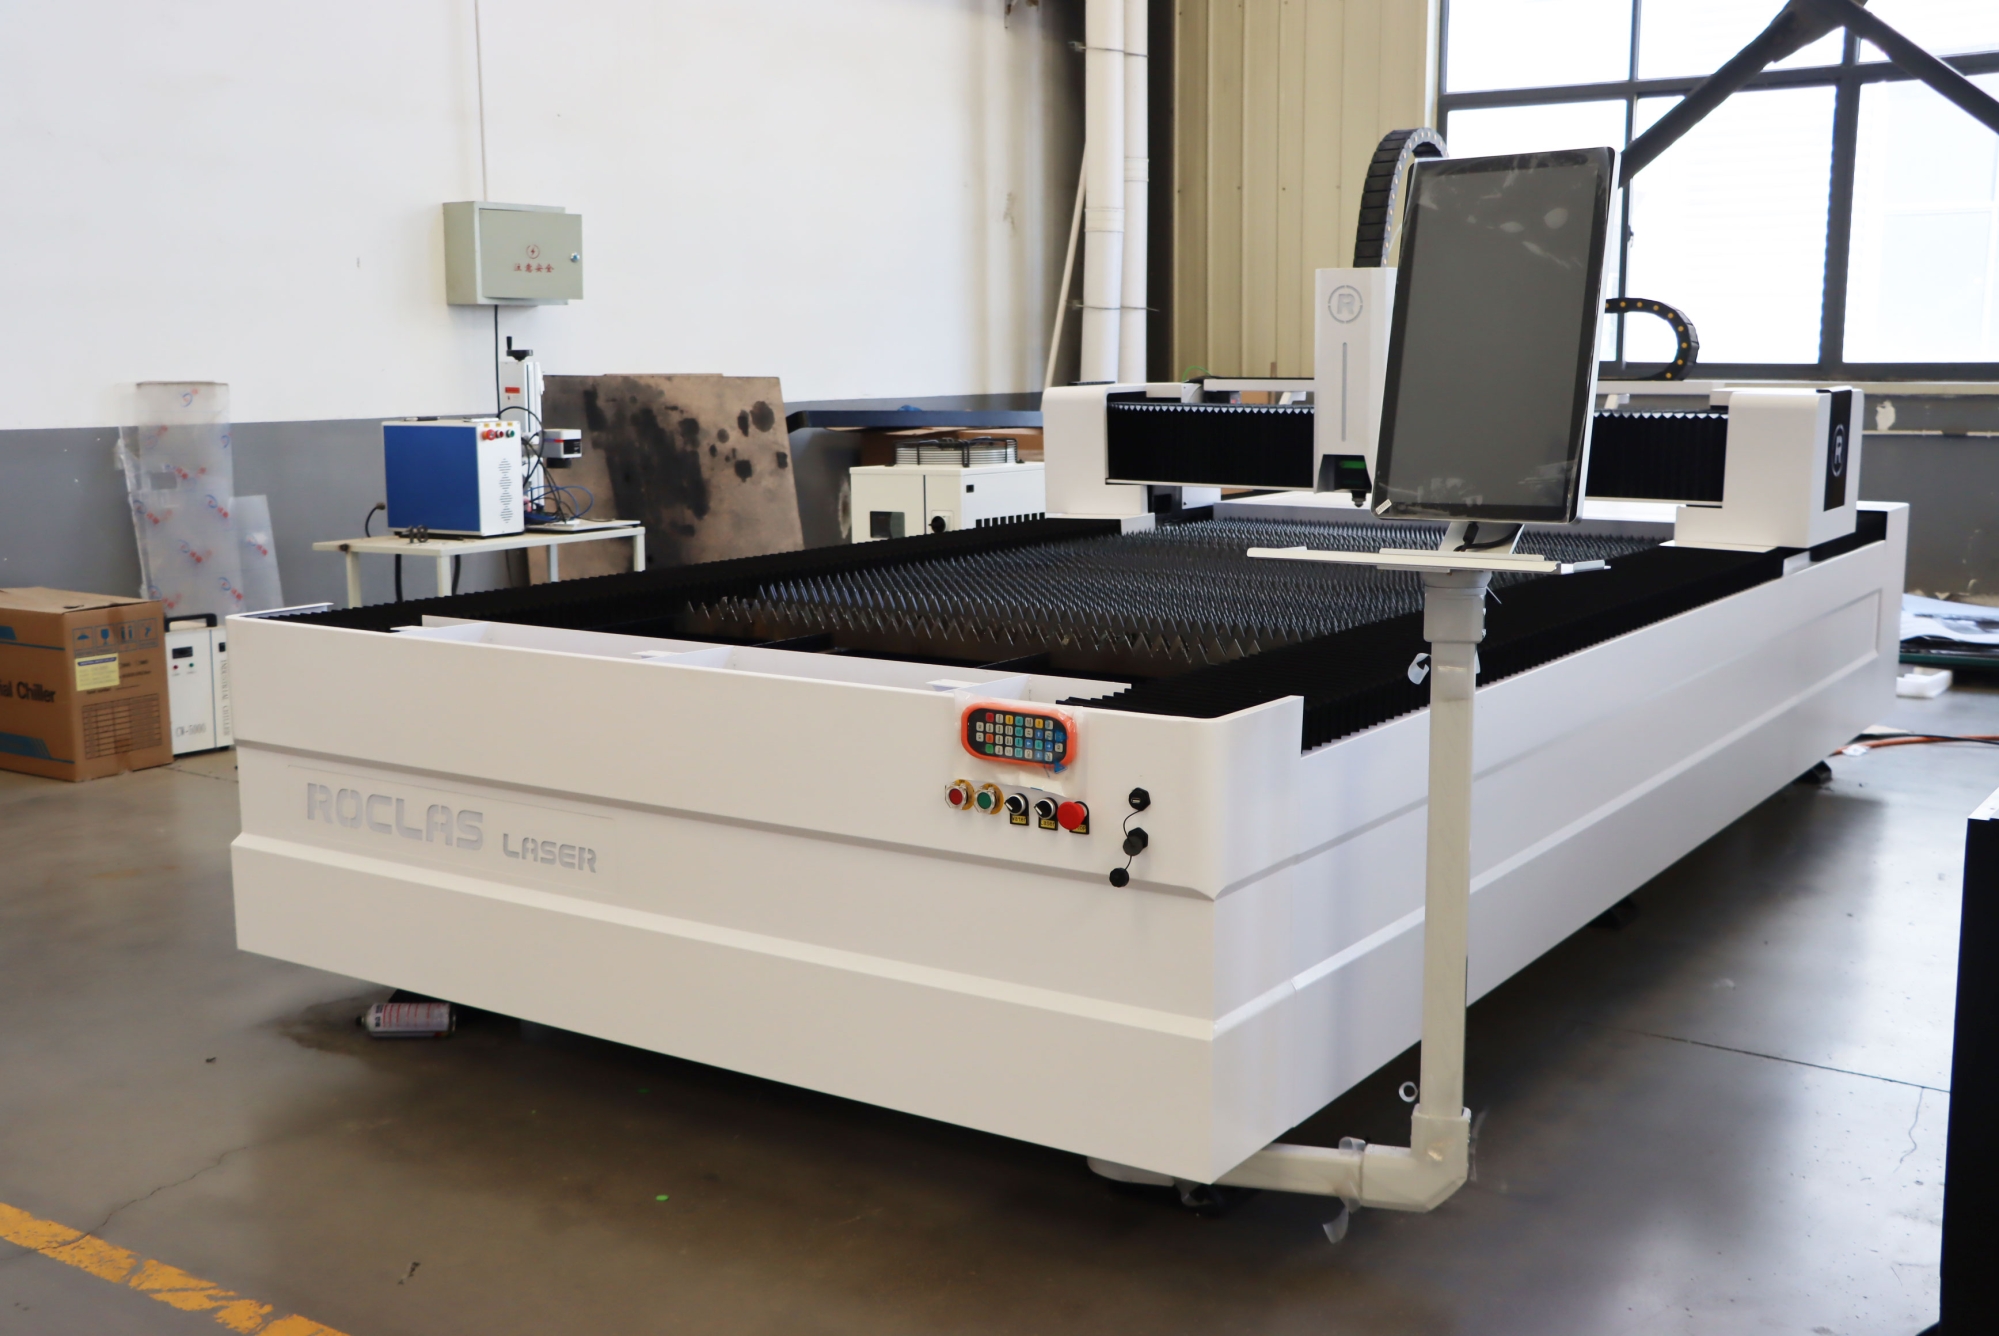
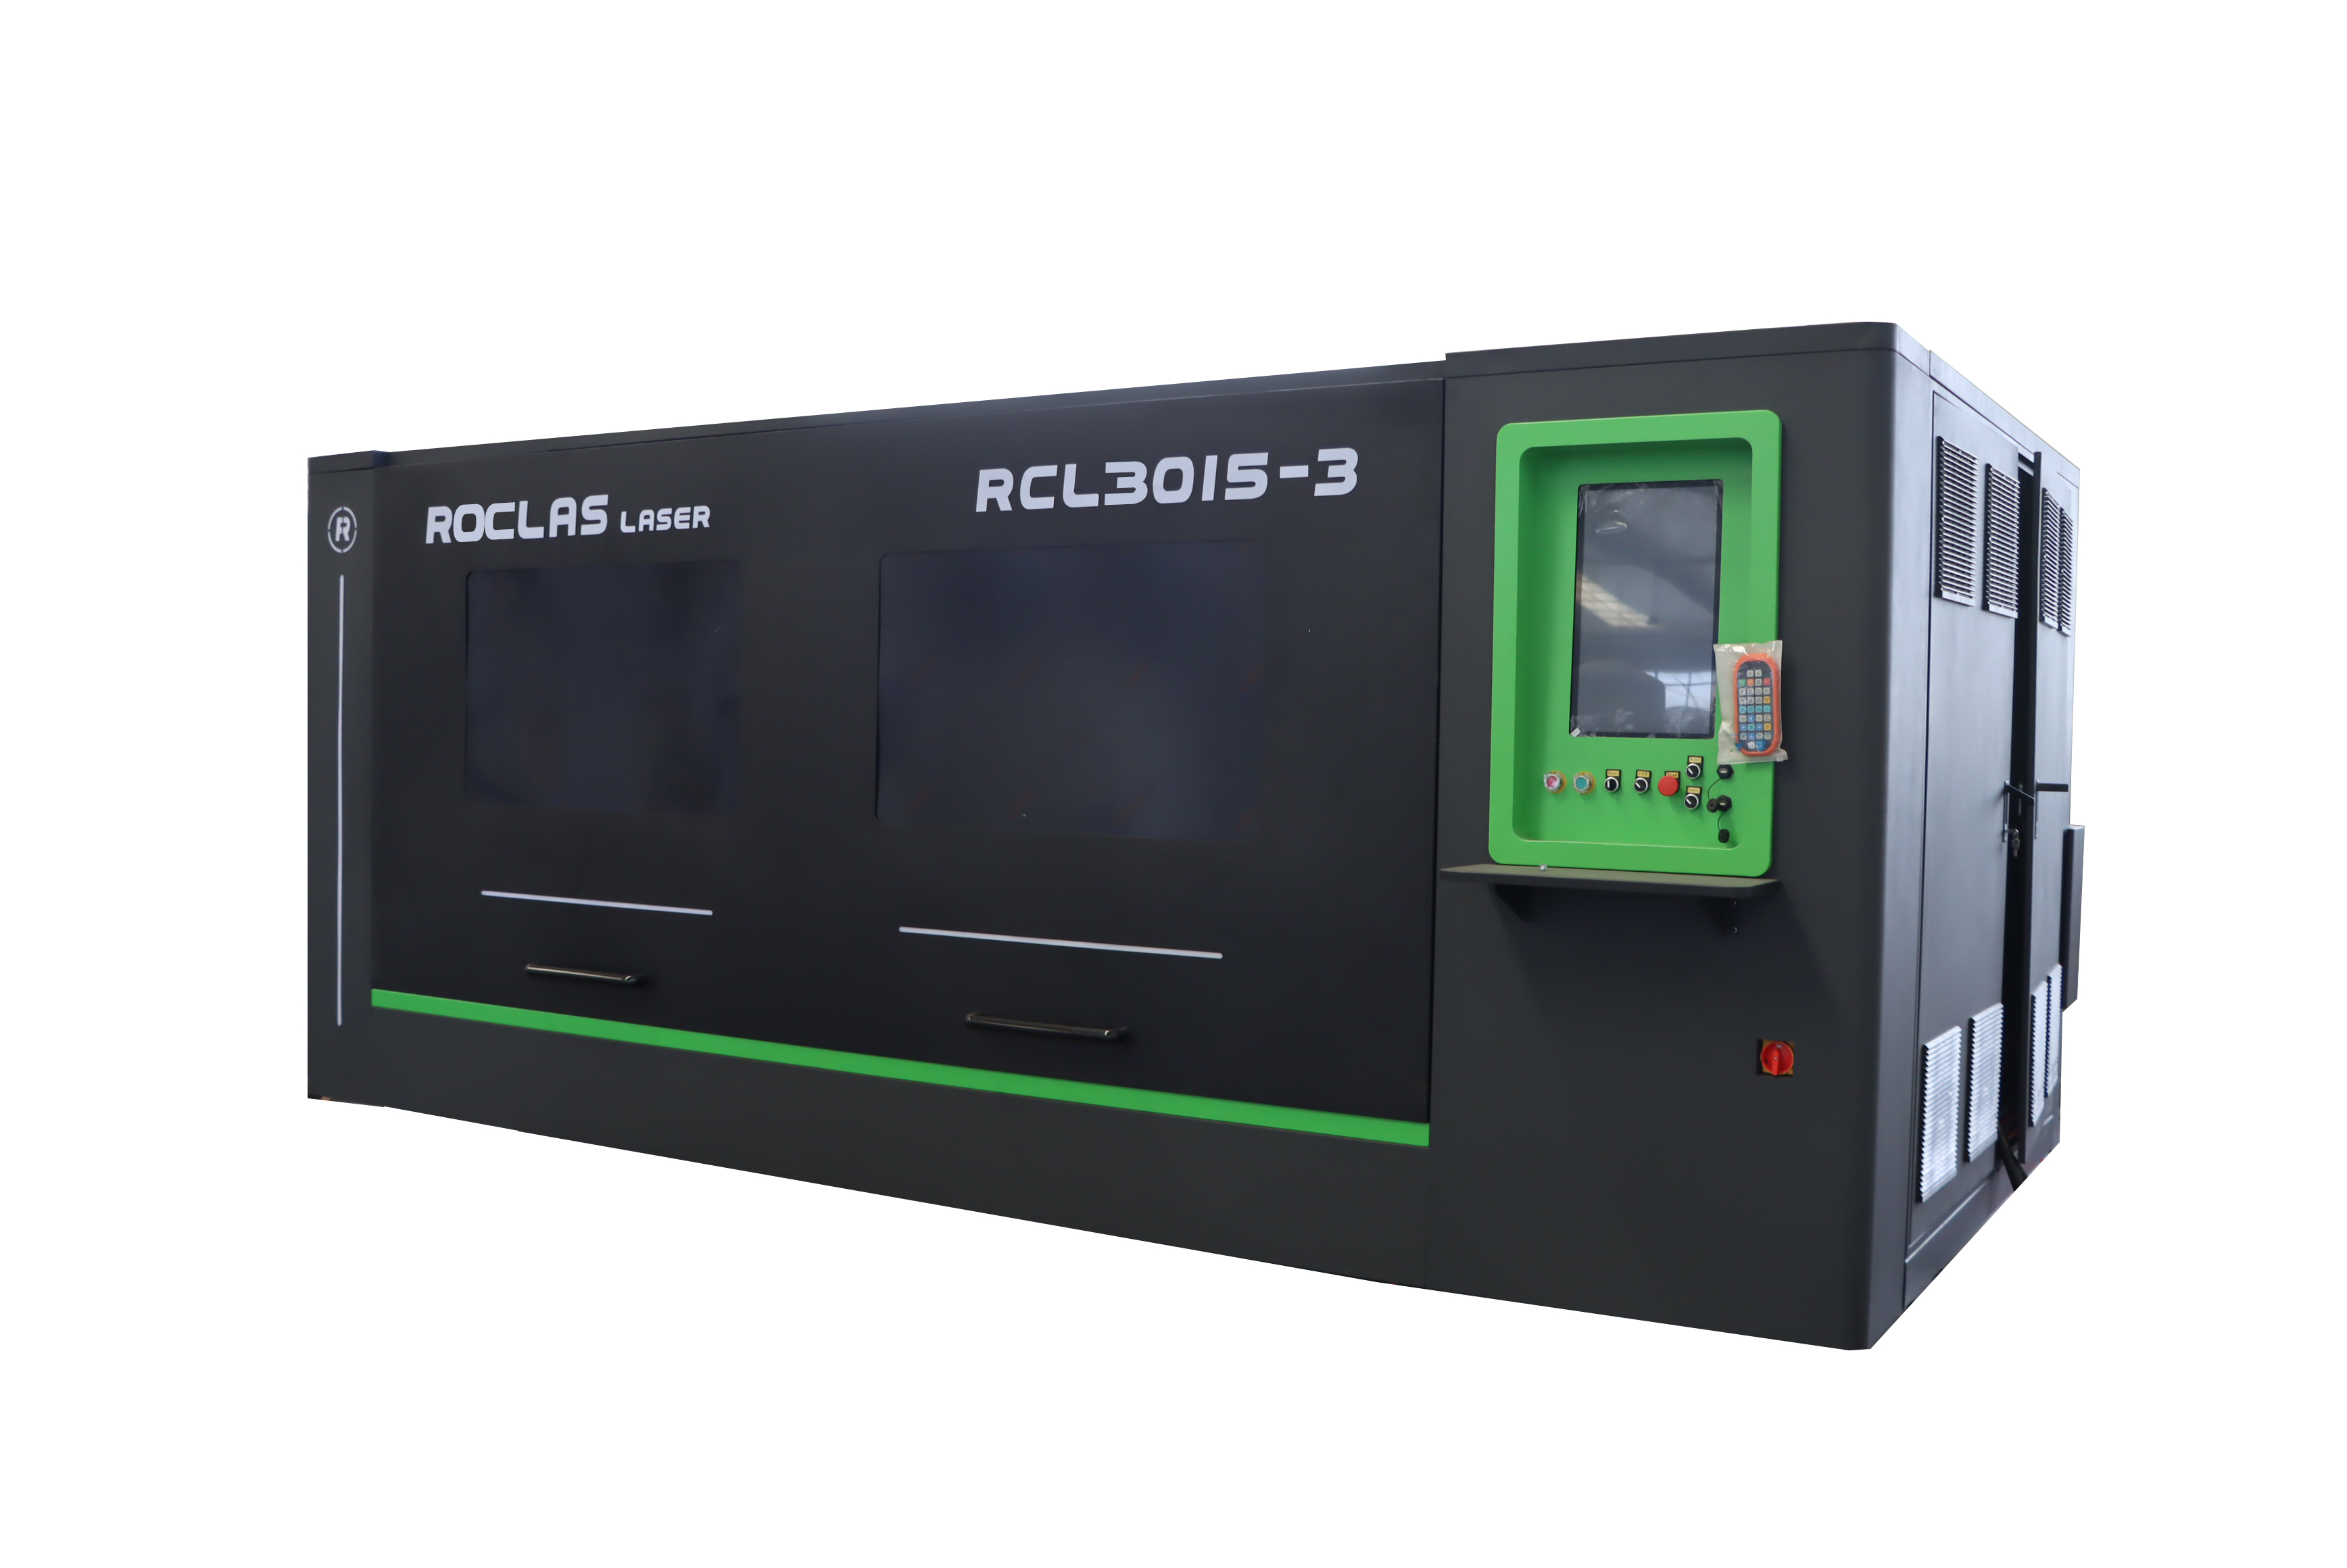
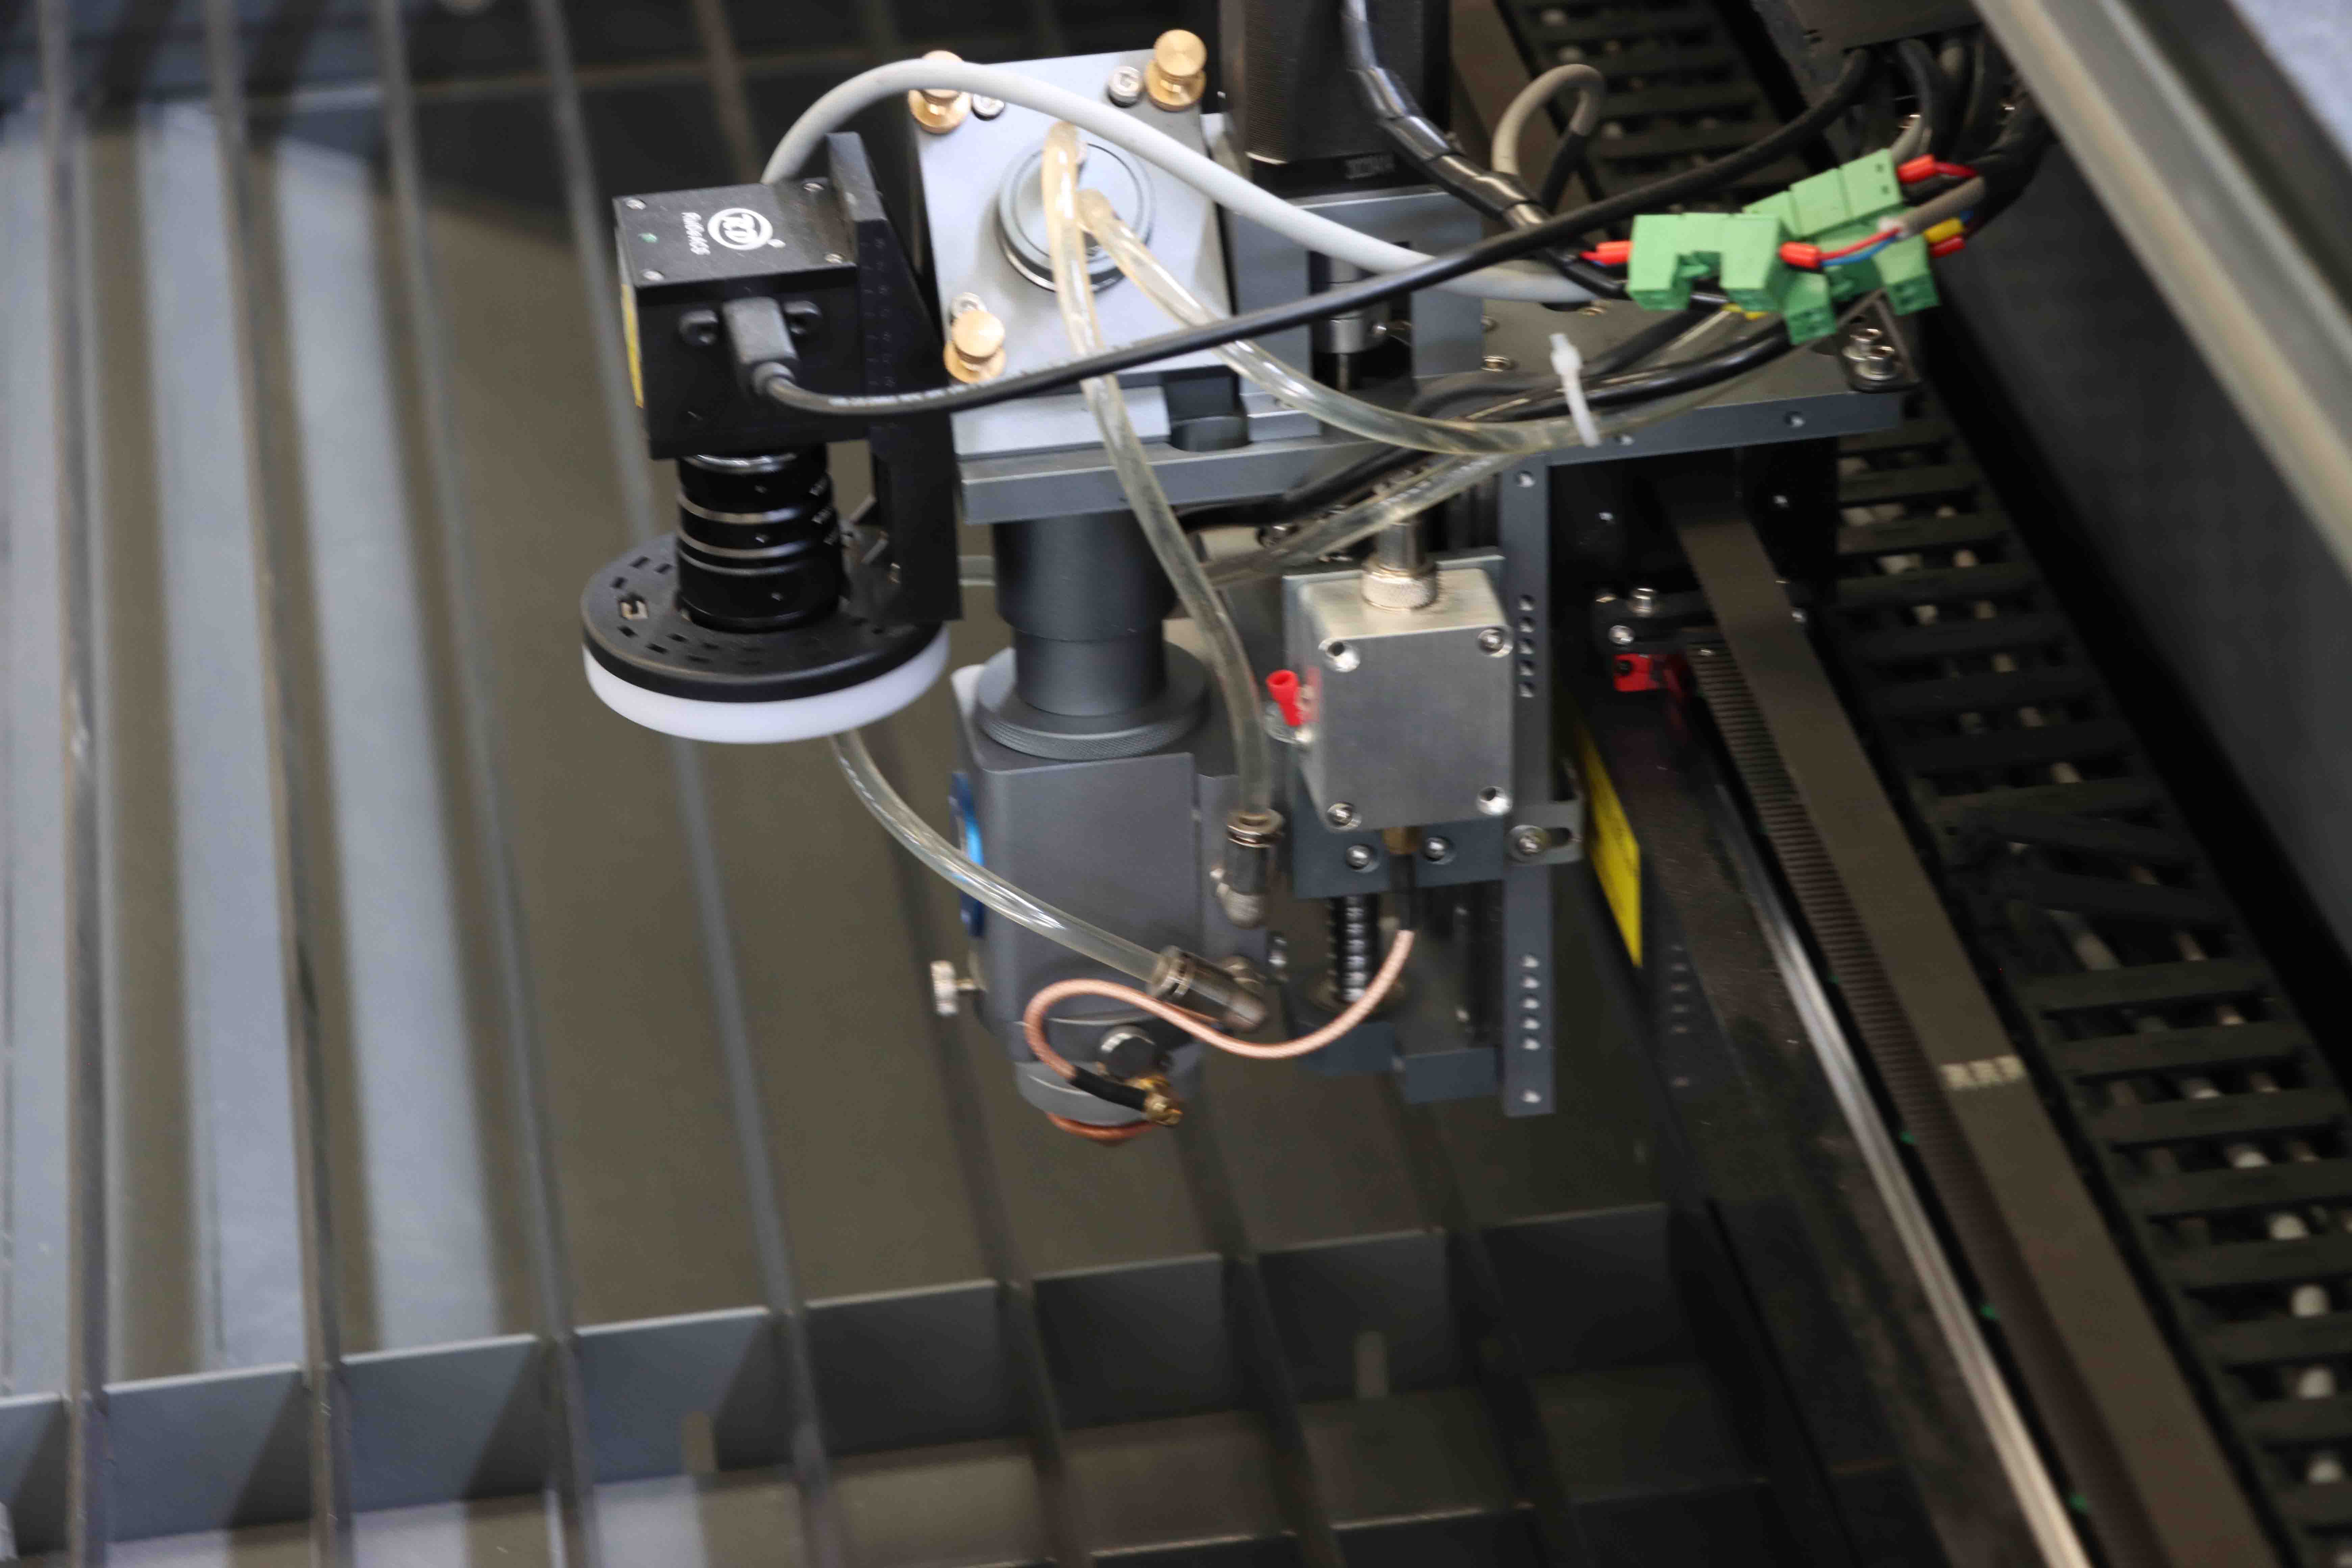
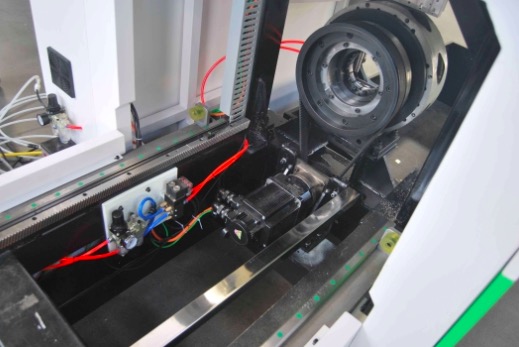
目前市场上,国产设备在这一细分领域的进步值得关注。以ROCLAS® MACHINERY CO., LTD.为例,其5轴光纤激光切割中心采用固定龙门结构和n×360°无限旋转的三维切割头,虽然主要面向金属三维件的切割与焊接,但其在高动态性能龙门平台和五面加工中心上的技术积累,反映了国内厂商在5轴联动控制和多轴姿态算法上的成熟度。对于复合材料加工而言,这种平台化能力意味着可以更快地适配碳纤维和玻璃纤维的专用加工头与除尘系统,降低终端用户的集成门槛。ROCLAS®在重型钢结构床身和精密传动方面的工程经验,也为复合材料加工所需的高刚性、低振动环境提供了基础保障。
行业数据与趋势
从设备端看,全球5轴加工中心市场近年来保持稳定增长,复合材料加工是其中增速较快的细分应用之一。航空航天领域对CFRP结构件的大量需求,以及风电叶片模具、新能源汽车电池箱体等新兴应用,正在推动5轴设备向更高转速、更高精度和更强除尘能力的方向迭代。
一个值得注意的趋势是“增减材复合”。碳纤维零件的近净成形能力有限,往往需要后续大量切削加工。将增材制造(如自动铺丝/铺带)与5轴减材加工集成在同一平台,可以减少装夹和转运环节,提高整体制造效率。这一方向在航空结构件制造中已有实际案例,未来有望向高端工业领域扩散。
碳纤维和玻璃纤维的5轴加工,本质上是将“能切”升级为“切得好”。设备只是入场券,工艺参数、刀具方案、冷却与除尘、编程策略共同决定了最终质量。对于制造企业而言,与其追求机床的纸面参数,不如把精力放在工艺验证和参数优化上——这才是复合材料加工真正的技术壁垒所在。