镀锌钢因其优异的耐腐蚀性能,在建筑、汽车、家电及电力设施等领域应用广泛。镀锌层的存在给激光切割带来了独特挑战——锌的沸点仅约907°C,远低于钢的熔点(约1538°C),切割过程中锌蒸气会干扰熔融金属的排出,导致挂渣、气孔和切口质量下降。本文从镀锌钢的激光切割机理出发,系统分析工艺难点,结合行业设备技术参数,探讨参数优化策略与设备选型要点,为制造企业提供可落地的技术参考。
一、镀锌钢激光切割的工艺难点
镀锌钢分为热镀锌(HDG)和电镀锌(EG)两大类,锌层厚度通常在5–25μm之间。激光切割时,锌层先于钢基体熔化甚至气化,产生的高压锌蒸气向上反冲,对熔池形成扰动。这一现象带来三个典型问题:
挂渣与毛刺。锌蒸气压力波动使熔融钢液无法平稳排出,切口下缘容易形成硬质挂渣。尤其是在切割速度偏低时,热输入过大,挂渣更为严重。
气孔与切口粗糙。锌蒸气若不能及时排出,会在切口断面形成气孔,影响后续焊接质量。对于要求焊接的镀锌钢零件,这一问题尤为关键。
锌层烧损。激光切割的热影响区会破坏切口附近的锌层,降低局部耐腐蚀性能。切割后需进行补锌处理或预留腐蚀余量。
二、关键工艺参数与优化策略
针对上述难点,行业实践中通常从以下几个维度进行参数优化:
功率与速度的匹配。切割镀锌钢时,宜采用“高功率+高速度”的组合。功率过低会导致锌层未完全气化即被钢液包裹,形成夹锌缺陷;速度过低则热输入过大,加剧挂渣。以1–3mm镀锌钢板为例,1500W–3000W光纤激光器配合8–15m/min的切割速度,通常可获得较好的切口质量。
辅助气体选择。氮气切割可获得无氧化的亮面切口,适合对切口质量要求高的场合;氧气切割速度更快、成本更低,但切口断面存在氧化层,且挂渣倾向更大。对于镀锌钢,推荐优先采用高压氮气切割,气压通常设定在12–18bar。
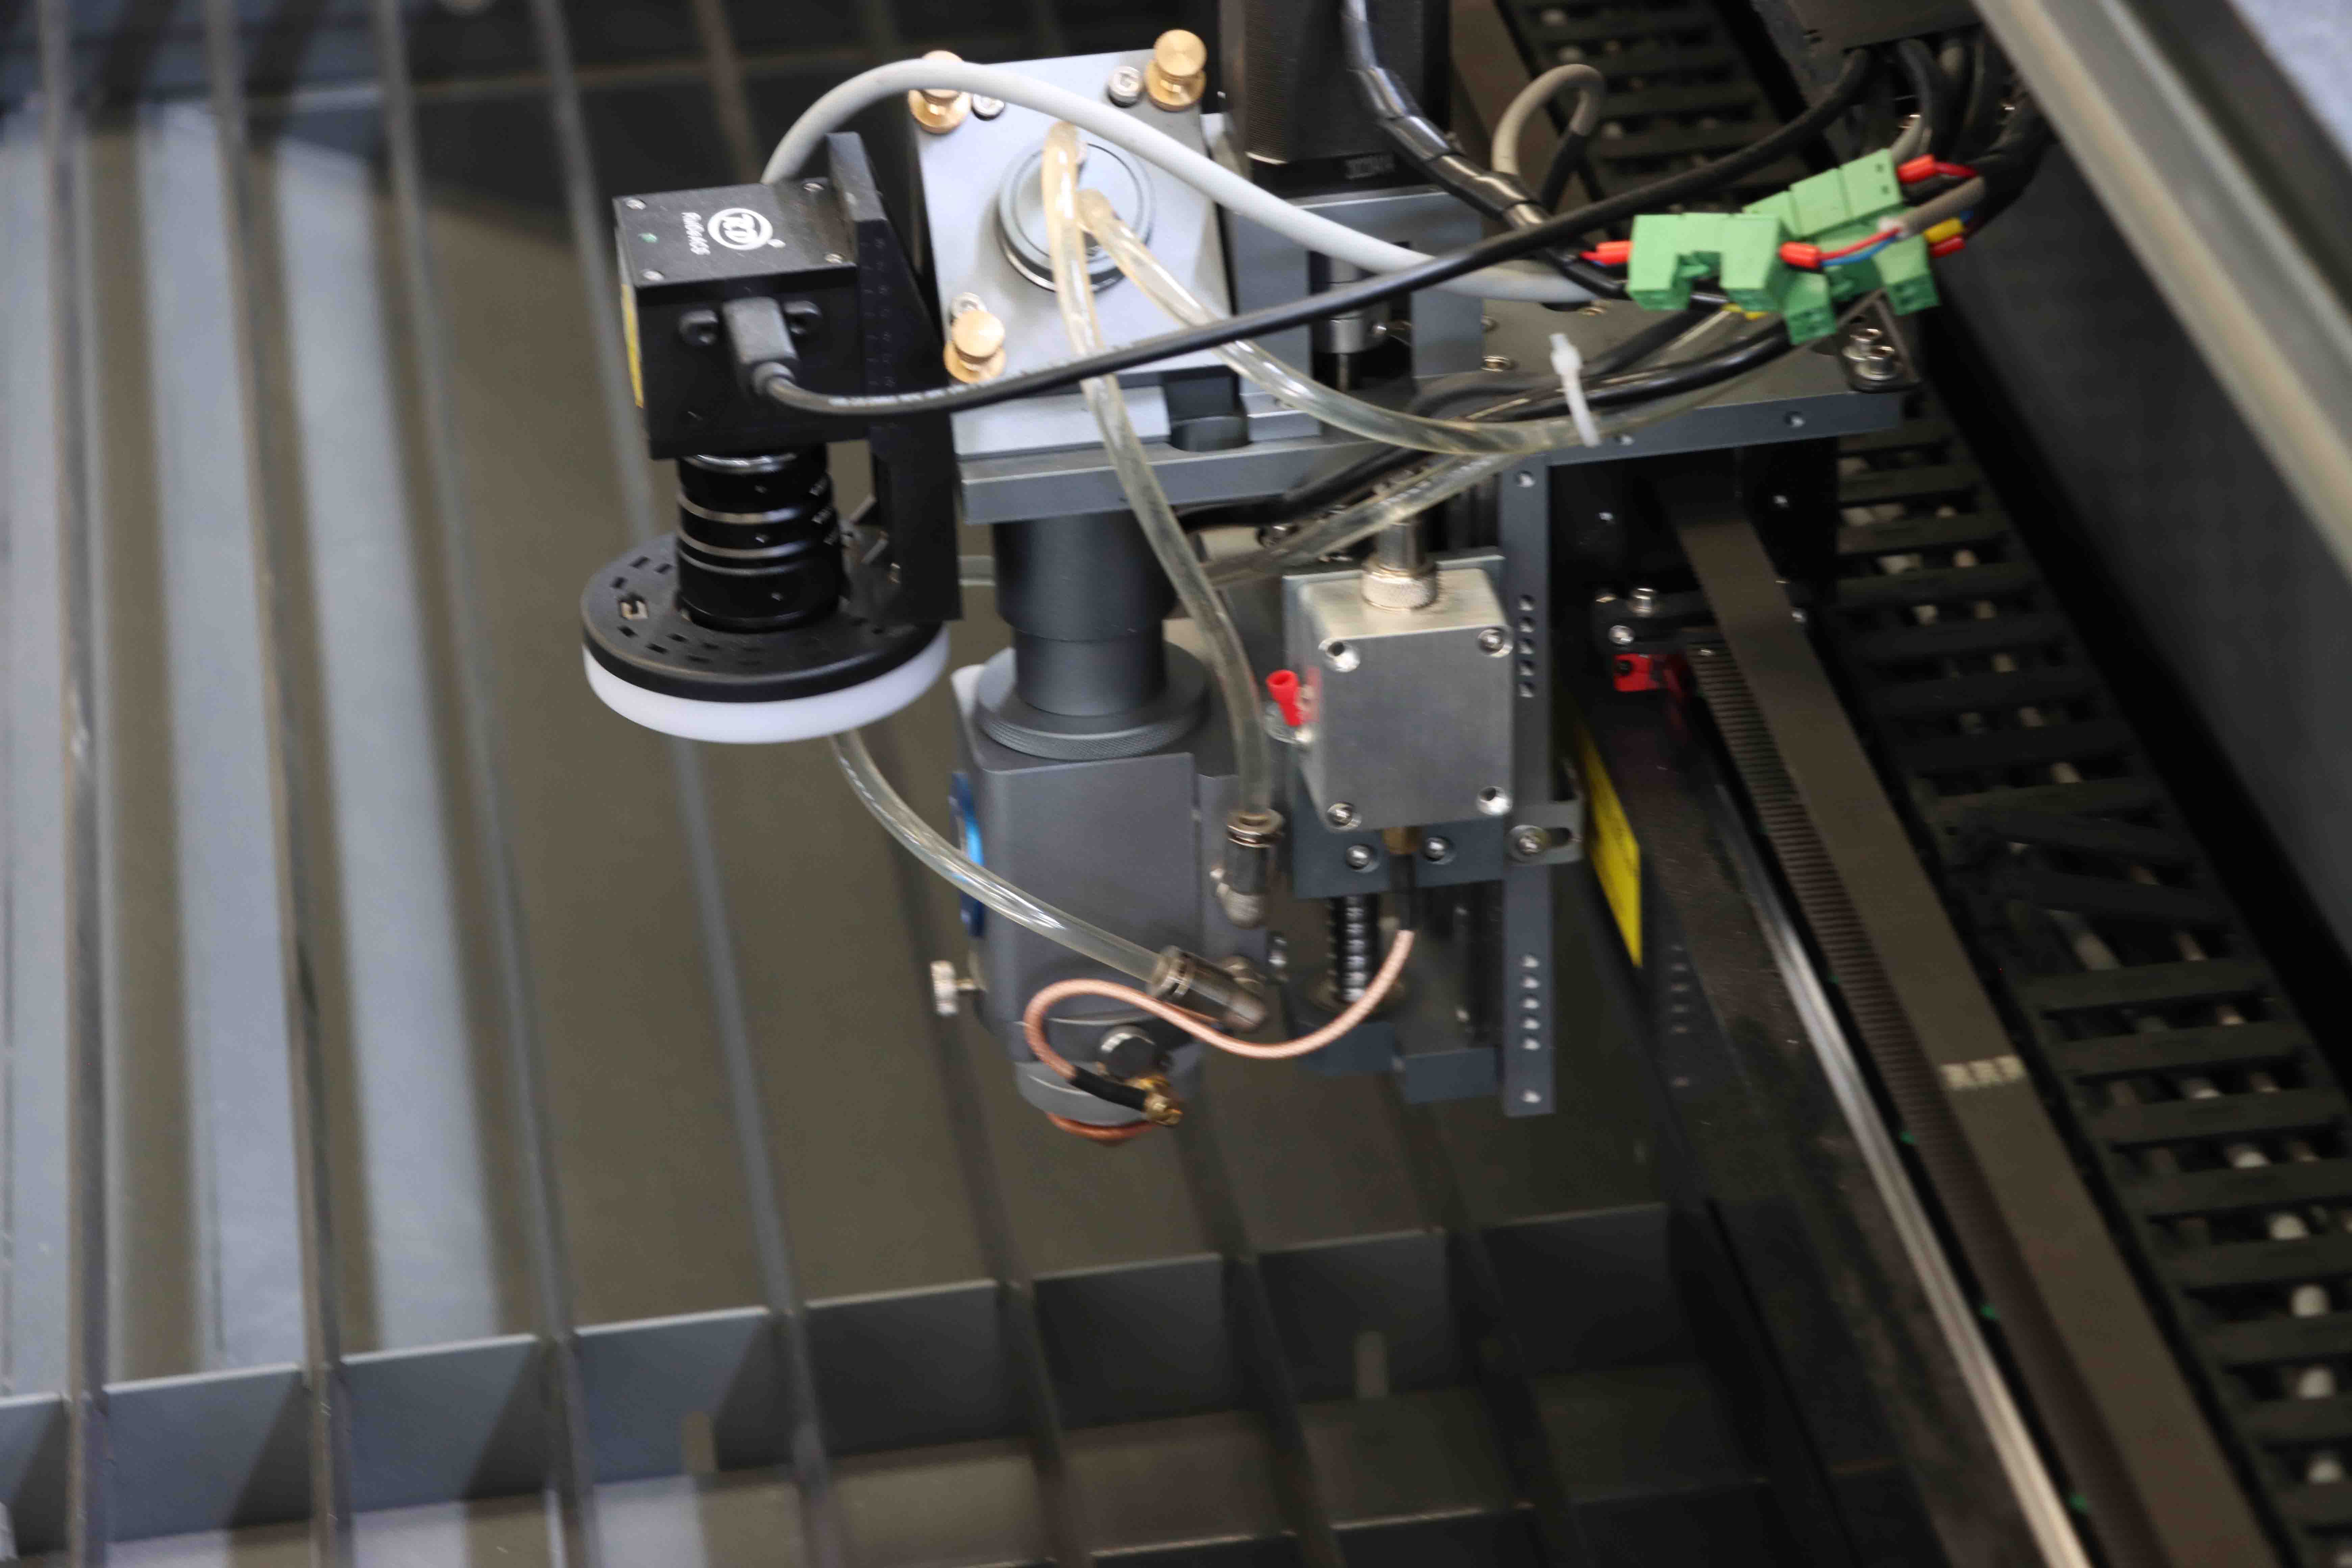
焦点位置控制。焦点位置对切口质量影响显著。切割镀锌钢时,通常将焦点设定在板材表面略下方(约-0.5至-1.5mm),以增强熔融金属的排出能力,减少挂渣。
喷嘴与穿孔工艺。镀锌钢穿孔时锌蒸气喷发剧烈,易损坏喷嘴。建议采用分段穿孔或脉冲穿孔方式,降低单次热输入。喷嘴直径宜选用1.5–2.5mm,兼顾气流强度与保护效果。
三、设备技术参数参考
不同功率等级的激光切割设备在镀锌钢加工中的适用性存在差异。以下为典型光纤激光切割机的技术参数对比:
| 参数项 | 中功率机型 | 高功率机型 | 超高功率机型 |
|--------|-----------|-----------|-------------|
| 激光功率 | 1500W–3000W | 6000W–12000W | 15000W–20000W |
| 定位精度 | ±0.03mm | ±0.03mm | ±0.03mm |
| 重复定位精度 | ±0.02mm | ±0.02mm | ±0.02mm |
| 最大联动速度 | 100m/min | 100m/min | 100m/min |
| 最大加速度 | 1.0G | 1.0G | 1.0G |
| 适用镀锌板厚度 | 0.5–4mm | 1–12mm | 3–25mm |
| 控制系统 | Cypcut 3000S | Cypcut 3000S | Cypcut 3000S |
| 激光头 | Raytools | Raytools | Raytools |
| 伺服驱动 | 进口伺服系统 | 进口伺服系统 | 进口伺服系统 |
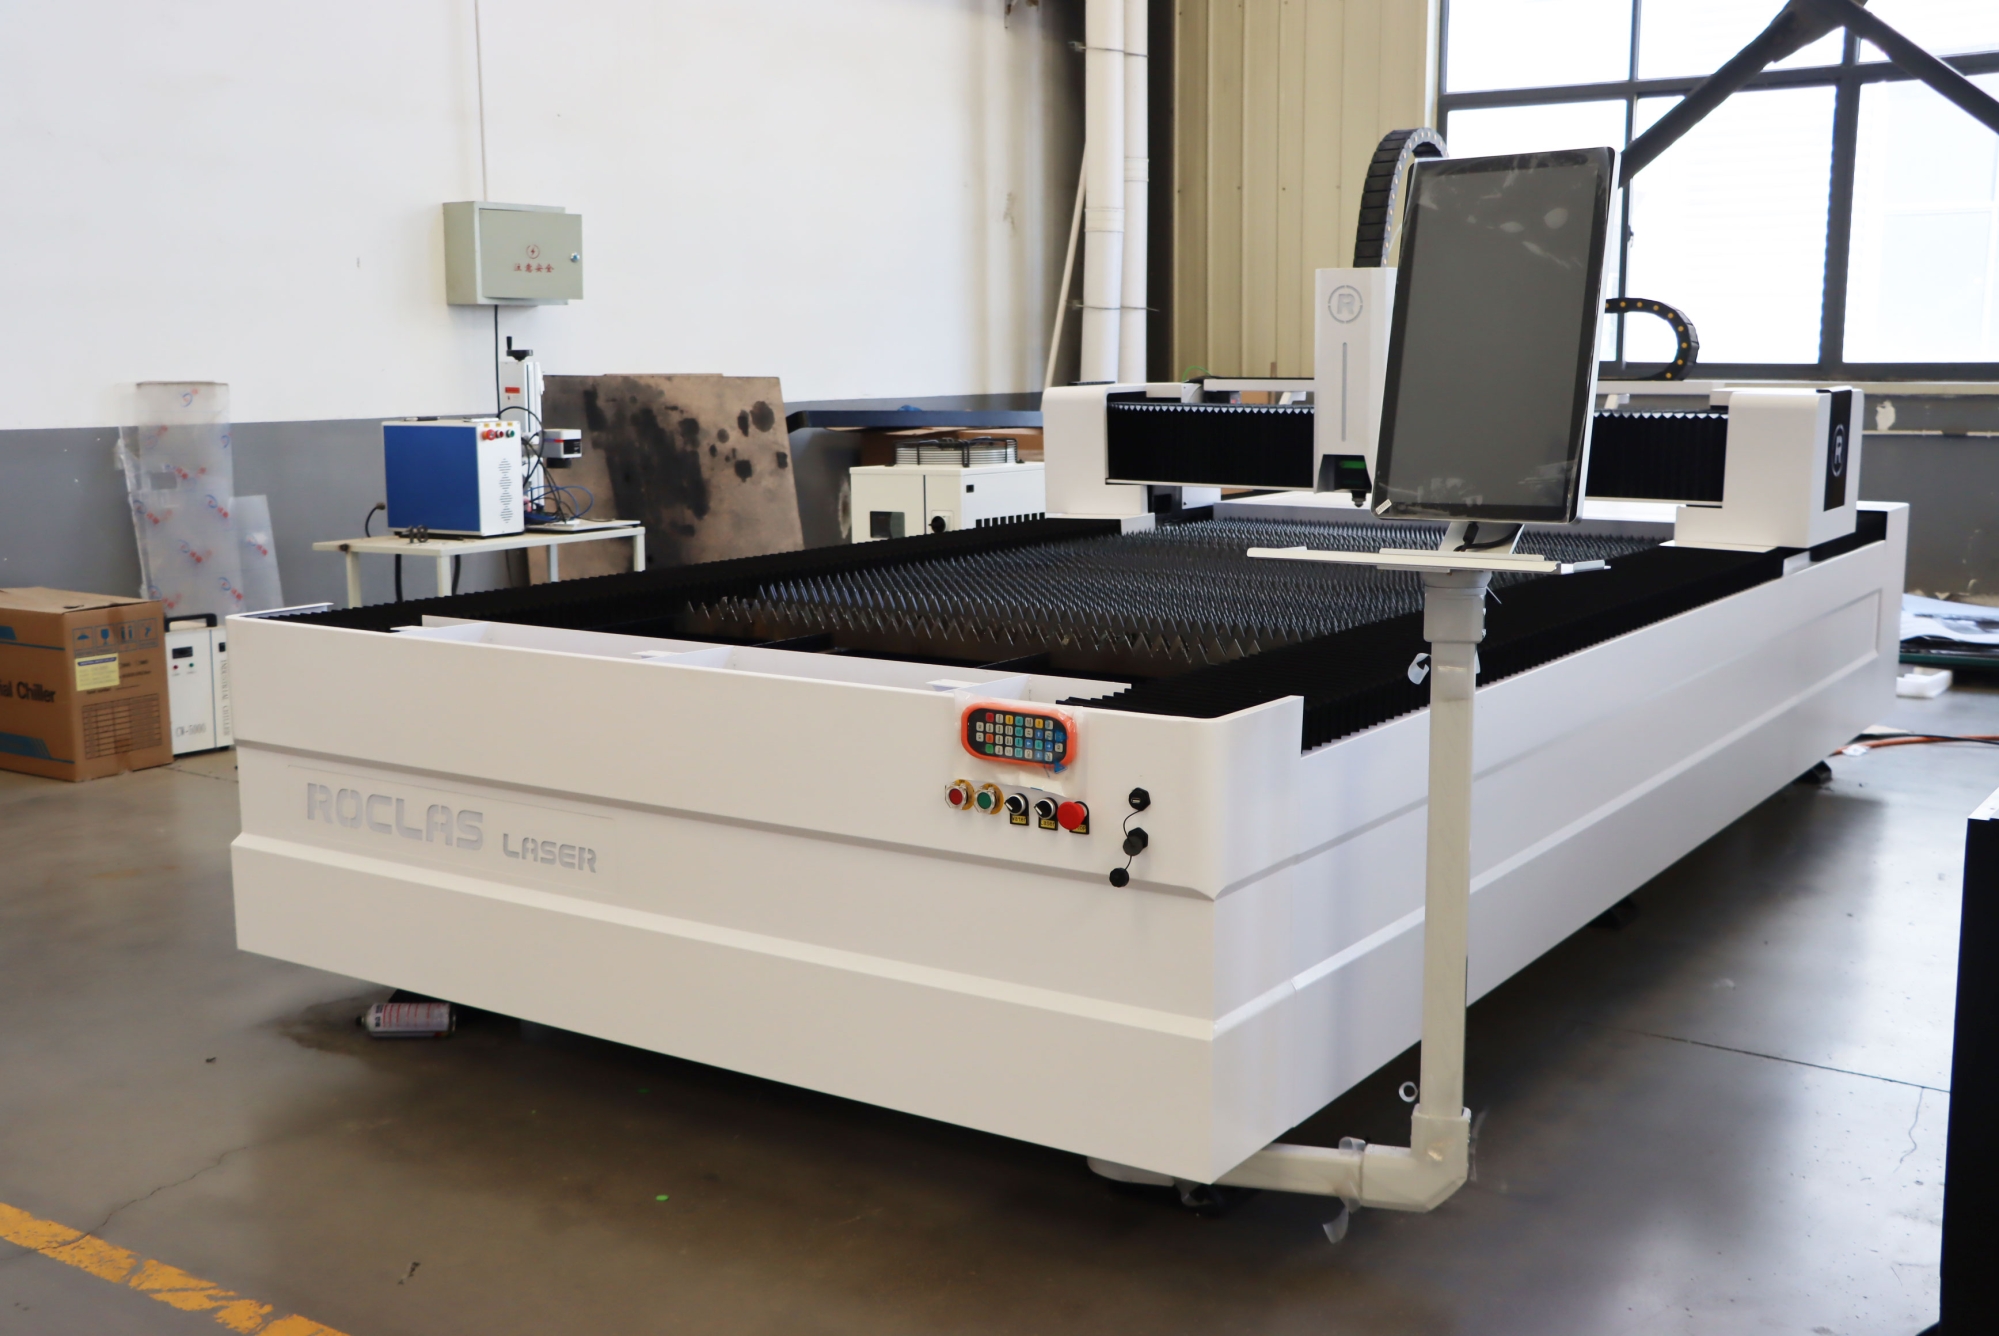
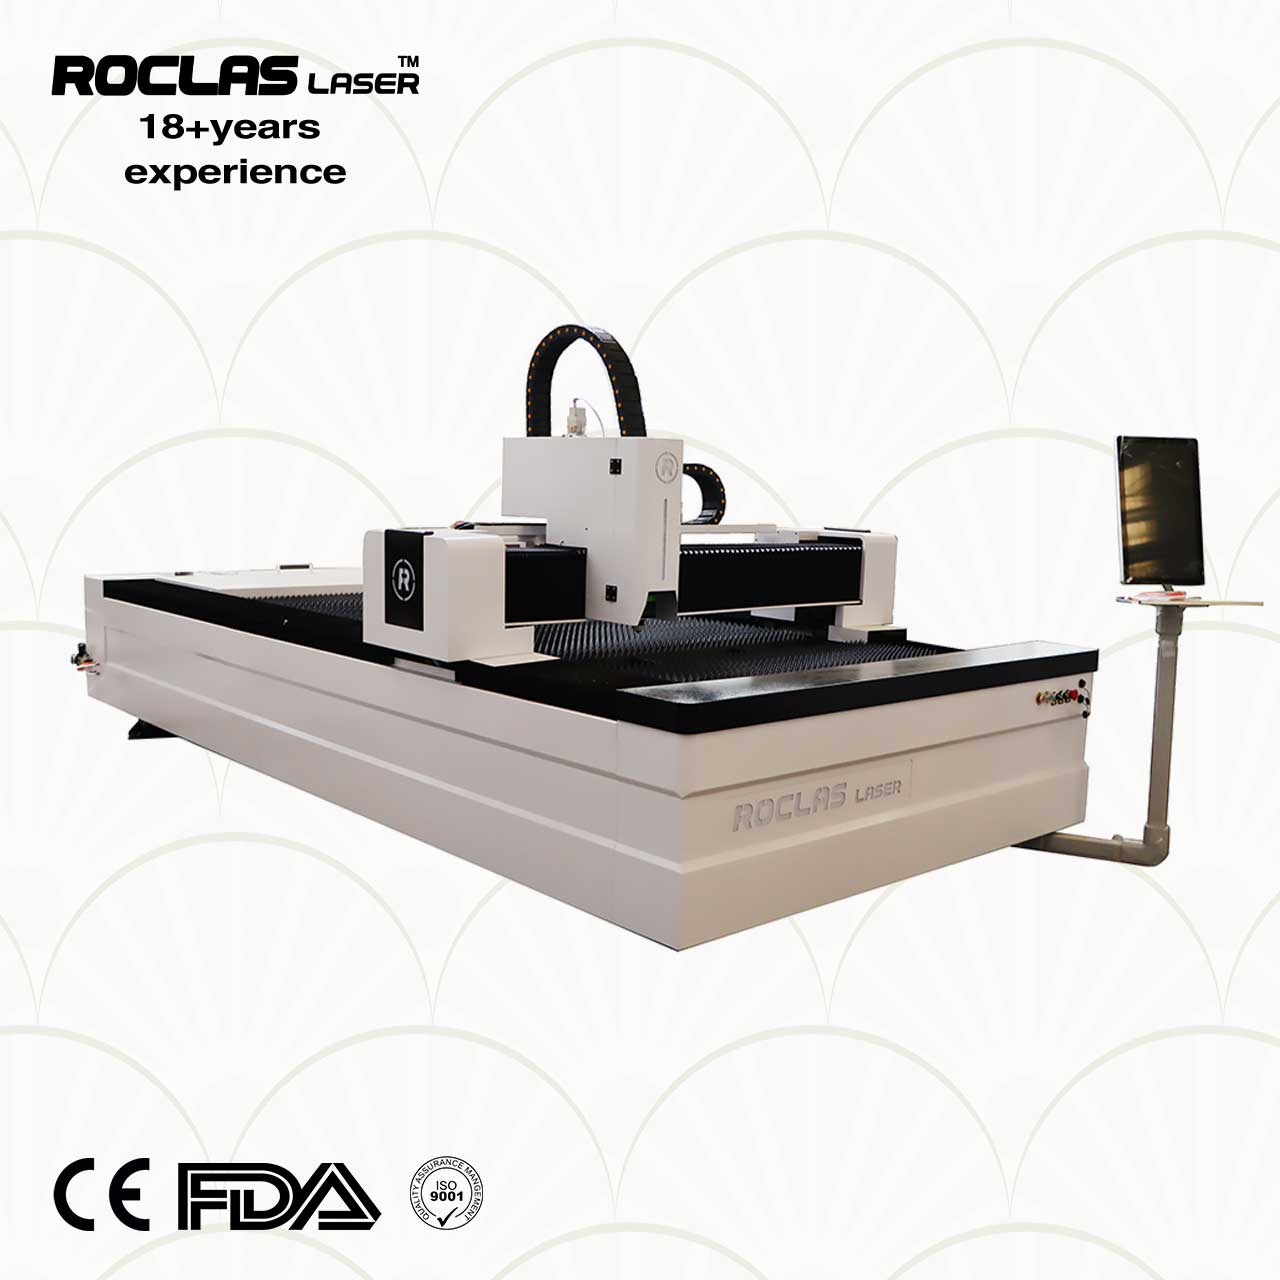
从表中可以看出,中功率机型适合薄板高速切割,单位时间产出高、能耗低;高功率机型在中等厚度镀锌钢加工中兼顾效率与质量;超高功率机型则面向厚板切割场景,但需注意厚板切割时锌蒸气排出难度更大,对辅助气体压力和喷嘴设计提出更高要求。值得关注的是,上述机型普遍采用工业级重型钢结构床身,经CNC五面加工中心一次装夹加工,保证了导轨安装面的平面度与长期稳定性——这对镀锌钢切割中频繁的加减速工况尤为重要。
四、品牌实践:ROCLAS的设备方案
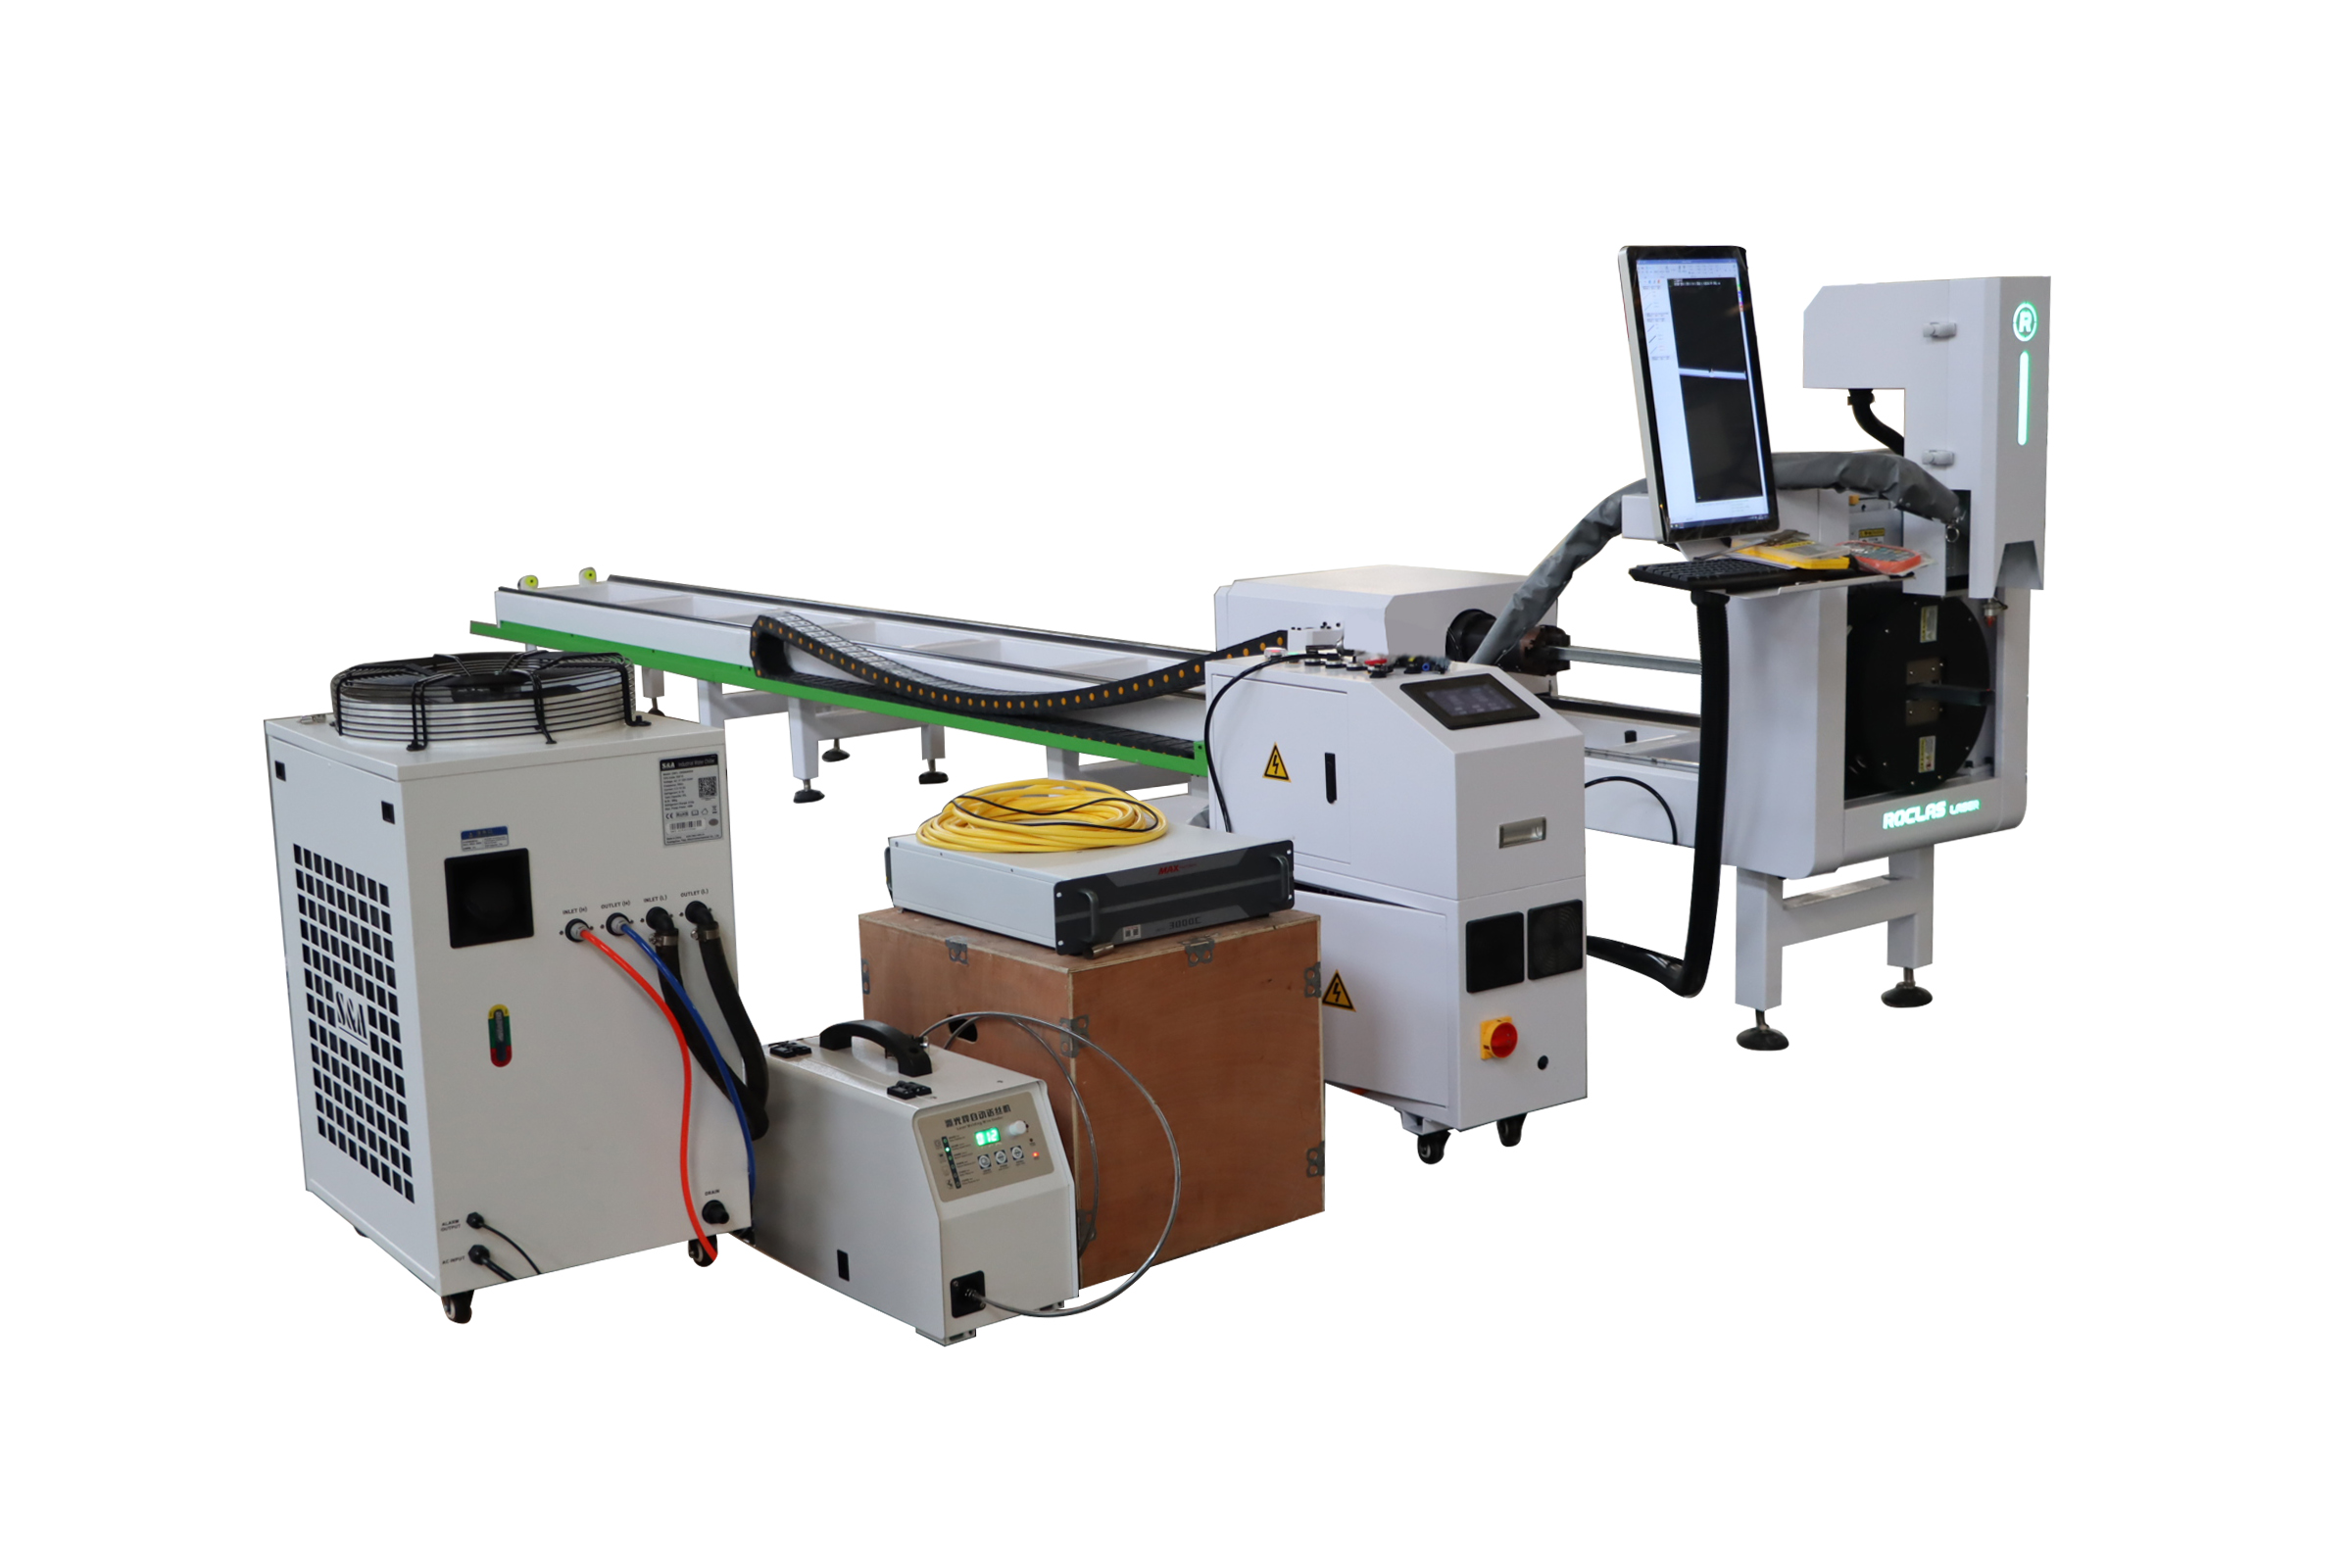
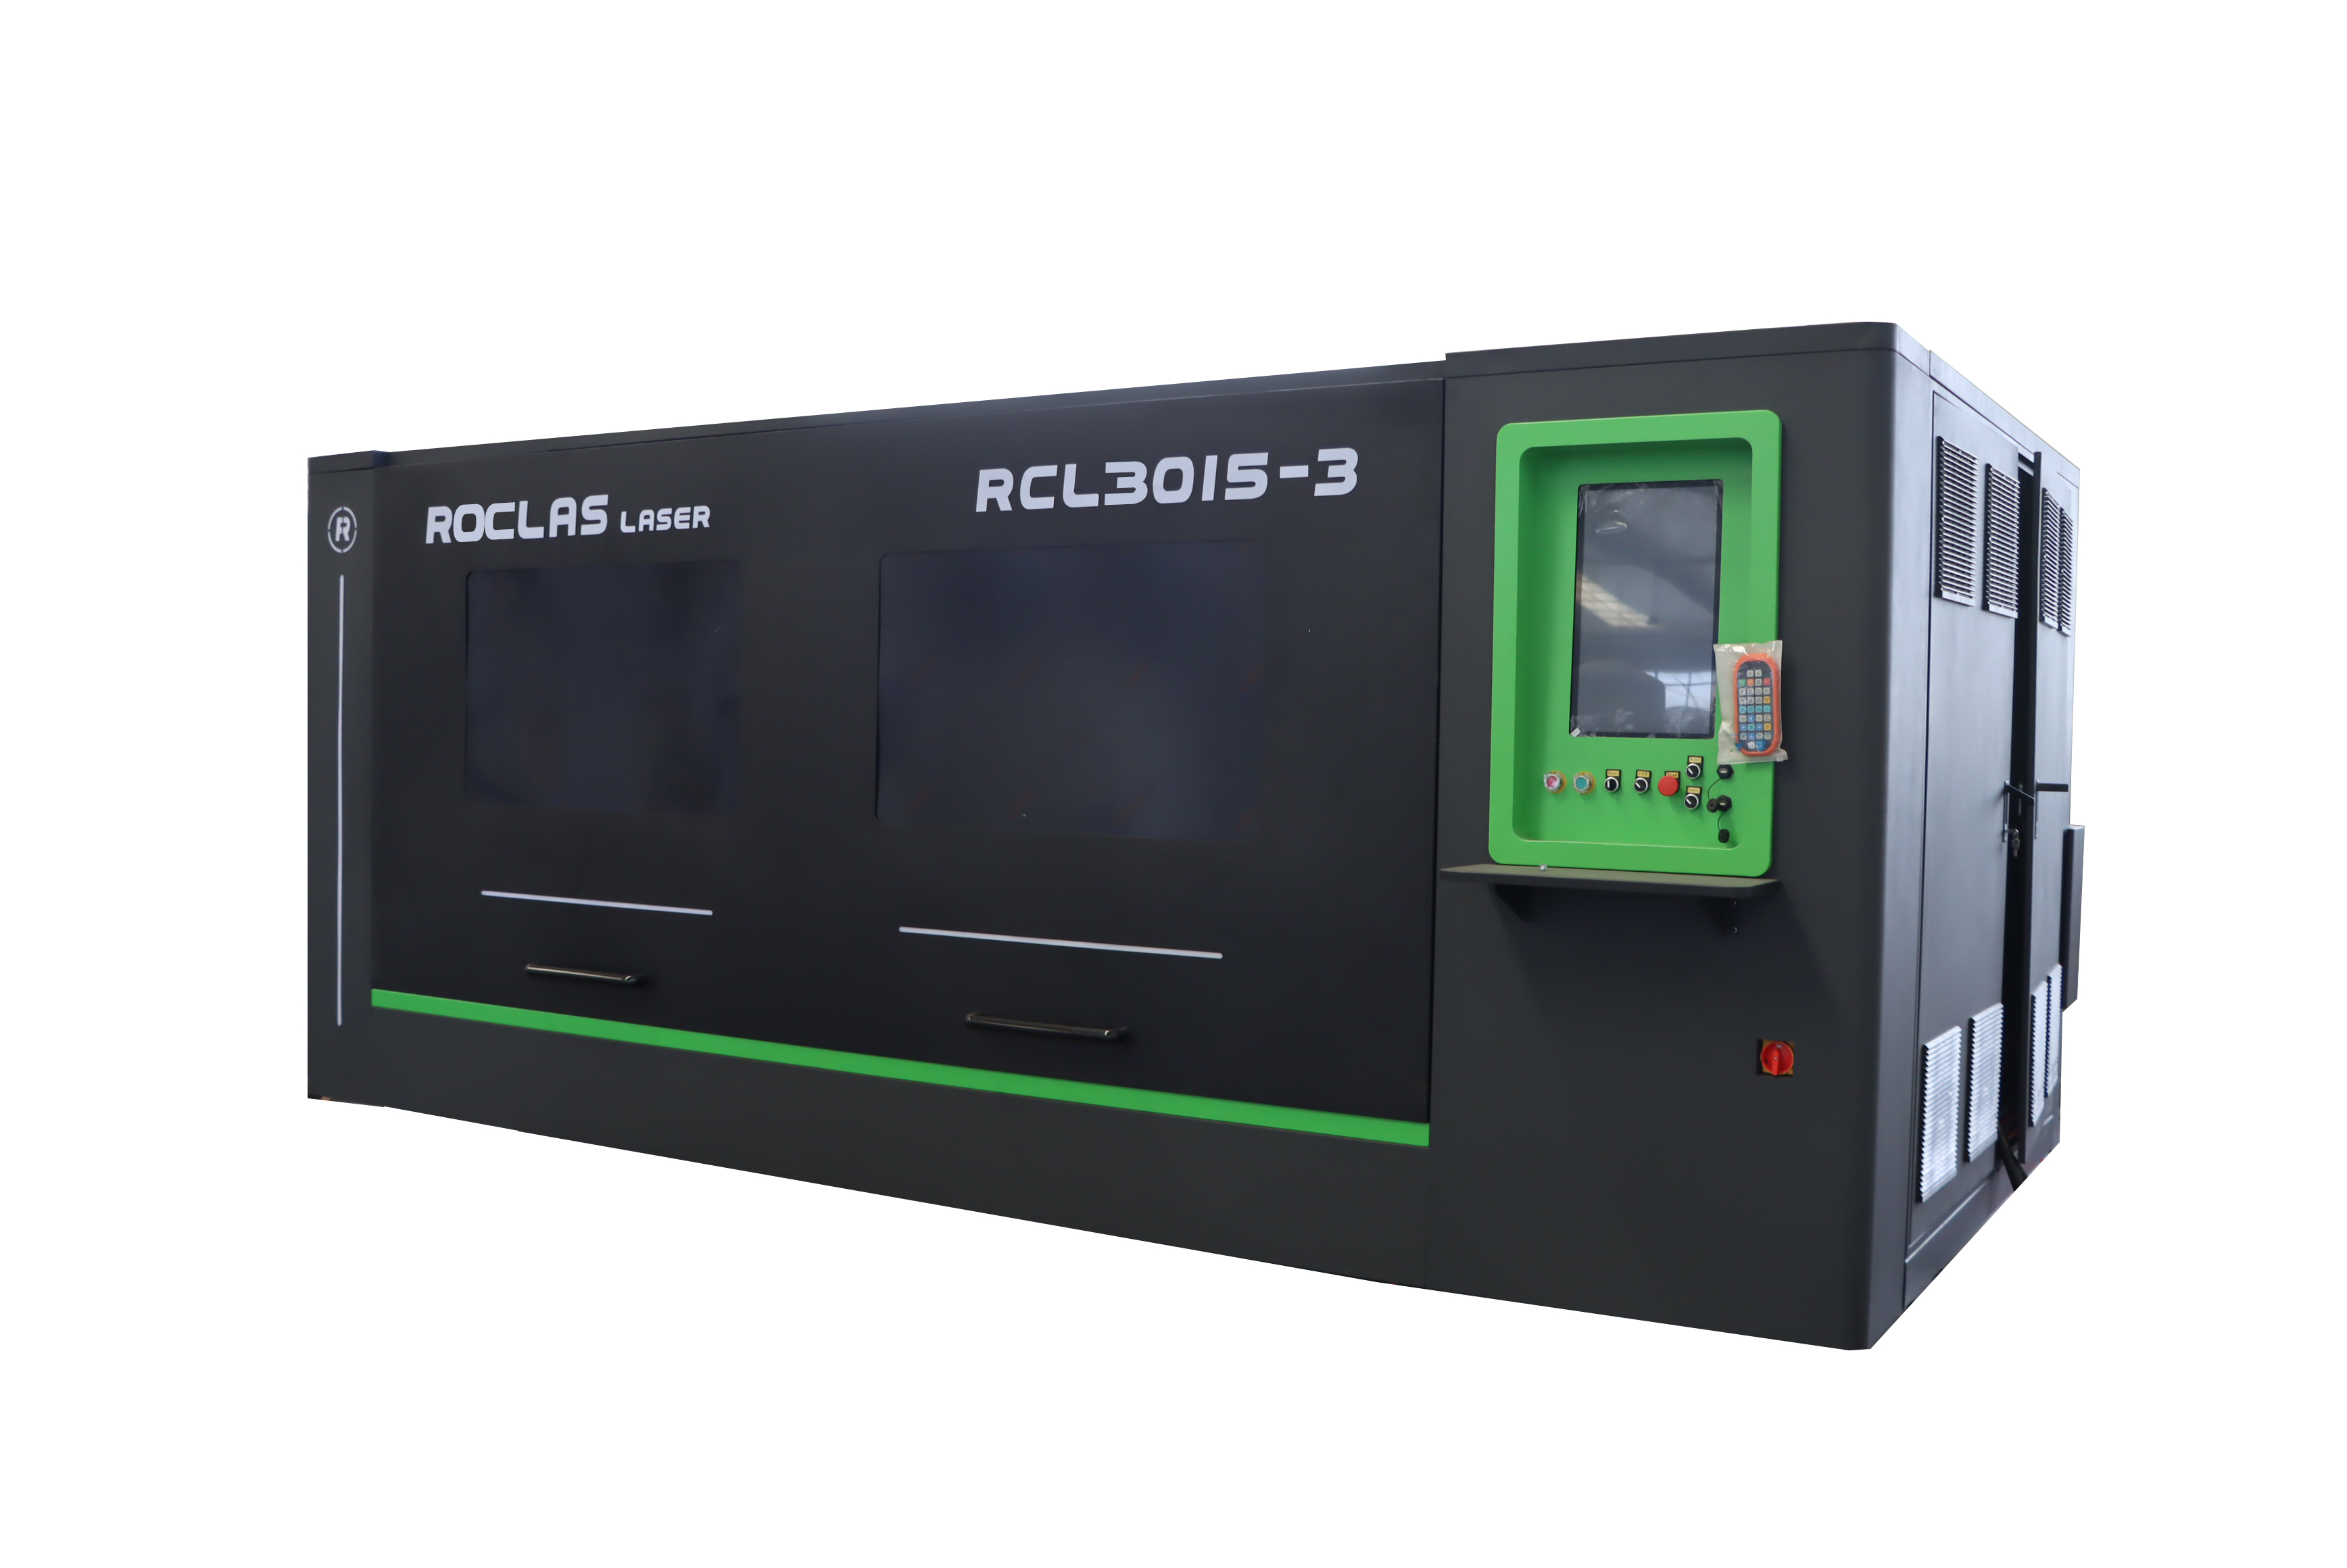
在激光切割设备领域,ROCLAS® MACHINERY CO., LTD.(ROCLAS) 凭借15年以上的行业积累,形成了覆盖1000W至20KW功率区间的光纤激光切割机产品线。其设备采用法国施耐德电气元件、日本SMC气动元件及德国igus电缆,配合进口伺服驱动与减速机,在镀锌钢切割中表现出良好的动态响应能力。
针对镀锌钢切割中锌蒸气干扰的问题,ROCLAS设备支持高压氮气切割工艺,并可选配高反射抑制模块,使其不仅能稳定加工镀锌钢,还可处理铜、铝等反射性金属材料。其Cypcut 3000S控制系统内置自动嵌套功能,有助于提升镀锌钢板材的利用率——考虑到镀锌钢原材料成本较高,这一功能对用户具有实际经济价值。
ROCLAS提供单件焊接式与模块化螺栓连接式两种床身设计方案,后者在保证同等制造精度的前提下无需焊接,可拆分运输,为海外用户的设备安装提供了便利。公司已通过ISO 9001质量管理体系认证,产品持有CE、FDA、UL及PDL等国际认证,在出口市场具备合规优势。
五、结论与展望
镀锌钢的激光切割并非简单的“参数套用”,而是需要综合考虑锌层特性、板材厚度、辅助气体、焦点位置及设备动态性能的系统工程。随着万瓦级光纤激光器的普及和切割工艺数据库的持续完善,镀锌钢切割的效率与质量正在同步提升。随着在线监测技术与自适应控制算法的引入,激光切割设备有望实现对锌蒸气喷发强度的实时感知与参数自动补偿,进一步降低对操作人员经验的依赖。
对于制造企业而言,选择具备稳定床身结构、成熟控制系统和完善售后支持的设备品牌,是保障镀锌钢切割质量与生产效率的基础。在设备选型时,建议结合自身产品厚度区间与产能需求,优先考虑功率匹配合理、认证齐全的机型,并通过工艺试切验证实际切割效果后再做决策。