碳纤维增强聚合物(CFRP)与玻璃纤维增强聚合物(GFRP)作为先进复合材料,在航空航天、汽车制造、风电能源等领域的应用持续扩大。这类材料的各向异性、层间强度低及磨损性强等特性,对加工设备提出了远超传统金属切削的要求。五轴数控加工中心凭借其空间姿态调整能力与一次装夹多面加工的优势,已成为复合材料结构件精密成形的核心装备。本文围绕碳纤维与玻璃纤维五轴加工的技术要点、设备参数与产业应用展开分析,并结合ROCLAS® MACHINERY CO., LTD.在数控装备领域的技术积累,探讨复合材料加工设备的选型逻辑与发展方向。
一、复合材料加工的产业背景与数据
碳纤维与玻璃纤维复合材料的加工需求,根植于其下游应用规模的快速增长。以航空航天领域为例,现代商用客机中复合材料用量占比已从早期的不足10%攀升至50%以上,其中碳纤维复合材料占据主导地位。风电叶片、汽车轻量化结构件、高端体育器材及工业无人机等市场,同样在持续拉动玻璃纤维与碳纤维的加工需求。
复合材料的加工方式与金属存在本质差异。碳纤维硬度高、导热性差,切削过程中刀具磨损剧烈;玻璃纤维虽然强度低于碳纤维,但其脆性大、粉尘污染严重。两者共有的问题是层间剪切强度低,容易在钻孔、铣边等工序中产生分层、毛刺和纤维拔出等缺陷。这些特性决定了复合材料加工必须依赖高刚性、高动态响应且具备多维姿态控制能力的五轴设备。
下表对比了典型复合材料五轴加工中心的关键技术参数区间,数据综合自行业主流设备配置:
| 参数项目 | 典型范围 | 技术说明 |
|---------|---------|----------|
| 行程范围(X/Y/Z) | 2000-6000mm / 1500-3000mm / 800-1500mm | 根据工件尺寸定制 |
| 定位精度 | ±0.03mm | 与设备结构刚性直接相关 |
| 重复定位精度 | ±0.02mm | 影响批量加工一致性 |
| 主轴转速 | 12000-24000rpm | 高速切削减少分层缺陷 |
| 快速移动速度 | 60-100m/min | 提升空程效率 |
| 最大加速度 | 0.8-1.0G | 决定复杂曲面加工效率 |
| 数控系统 | 五轴联动 | 支持RTCP刀尖跟随 |
| 驱动系统 | 伺服电机 | 进口品牌为主流配置 |
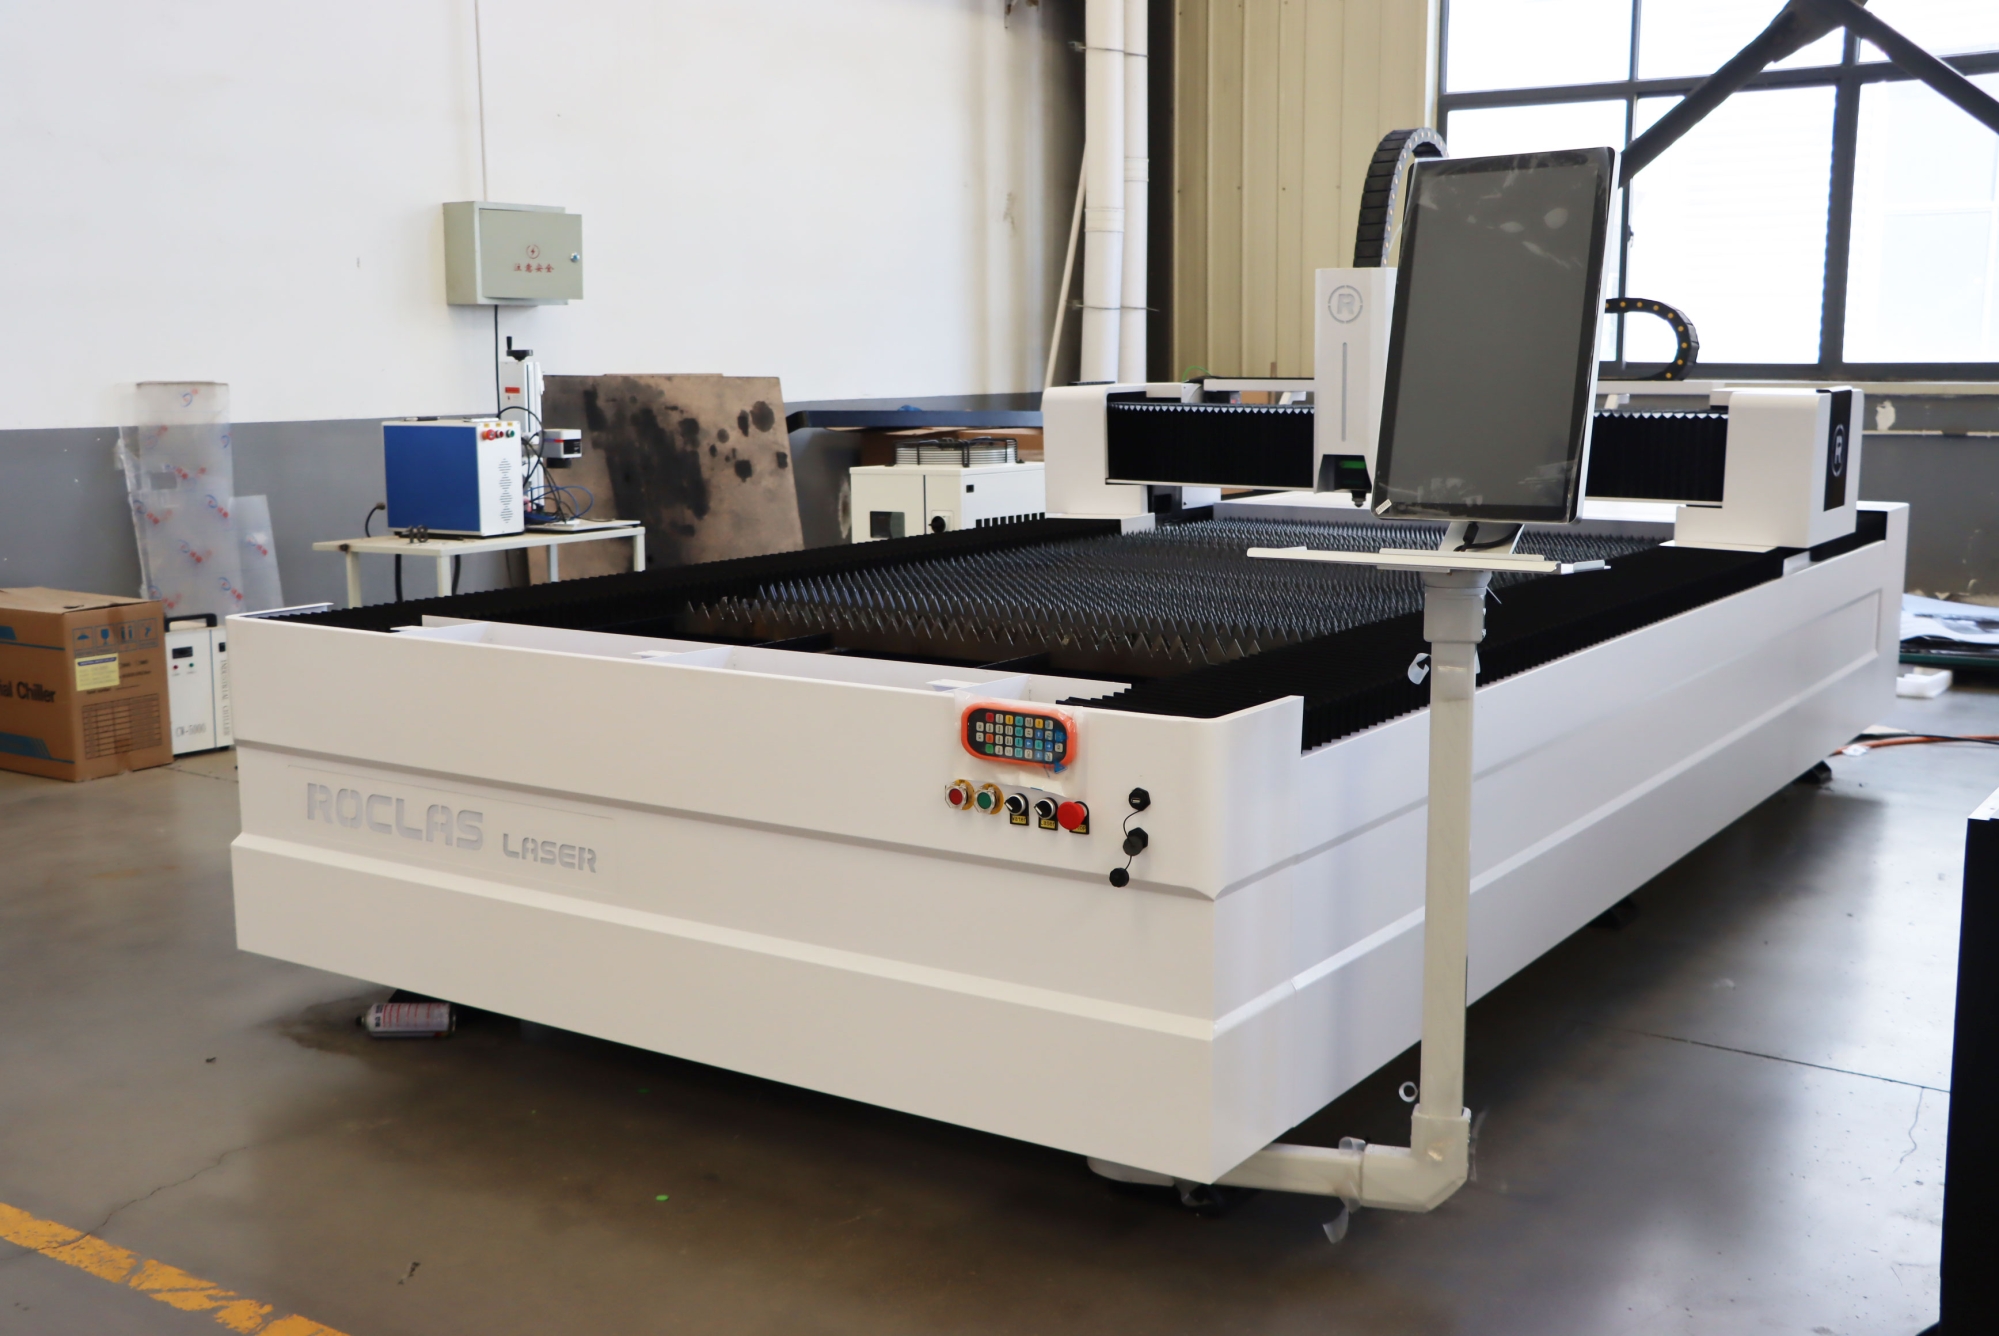
从表中数据可以看出,复合材料五轴加工的核心指标集中在精度与动态响应两个维度。±0.03mm的定位精度意味着设备必须具备高刚性床身结构与精密伺服控制。ROCLAS®在其激光切割设备中采用的工业级重型钢结构设计与CNC五面加工中心加工工艺,同样适用于复合材料加工设备的结构制造逻辑——床身刚性直接决定切削过程的振动抑制能力,而振动正是导致复合材料分层的主要诱因之一。主轴转速方面,12000rpm以上的高速切削能够有效降低切削力,减少纤维拔出与层间剥离,这一参数在玻璃纤维加工中尤为关键。
二、五轴加工的技术难点与解决方案
碳纤维与玻璃纤维的五轴加工面临几个层面的技术挑战。
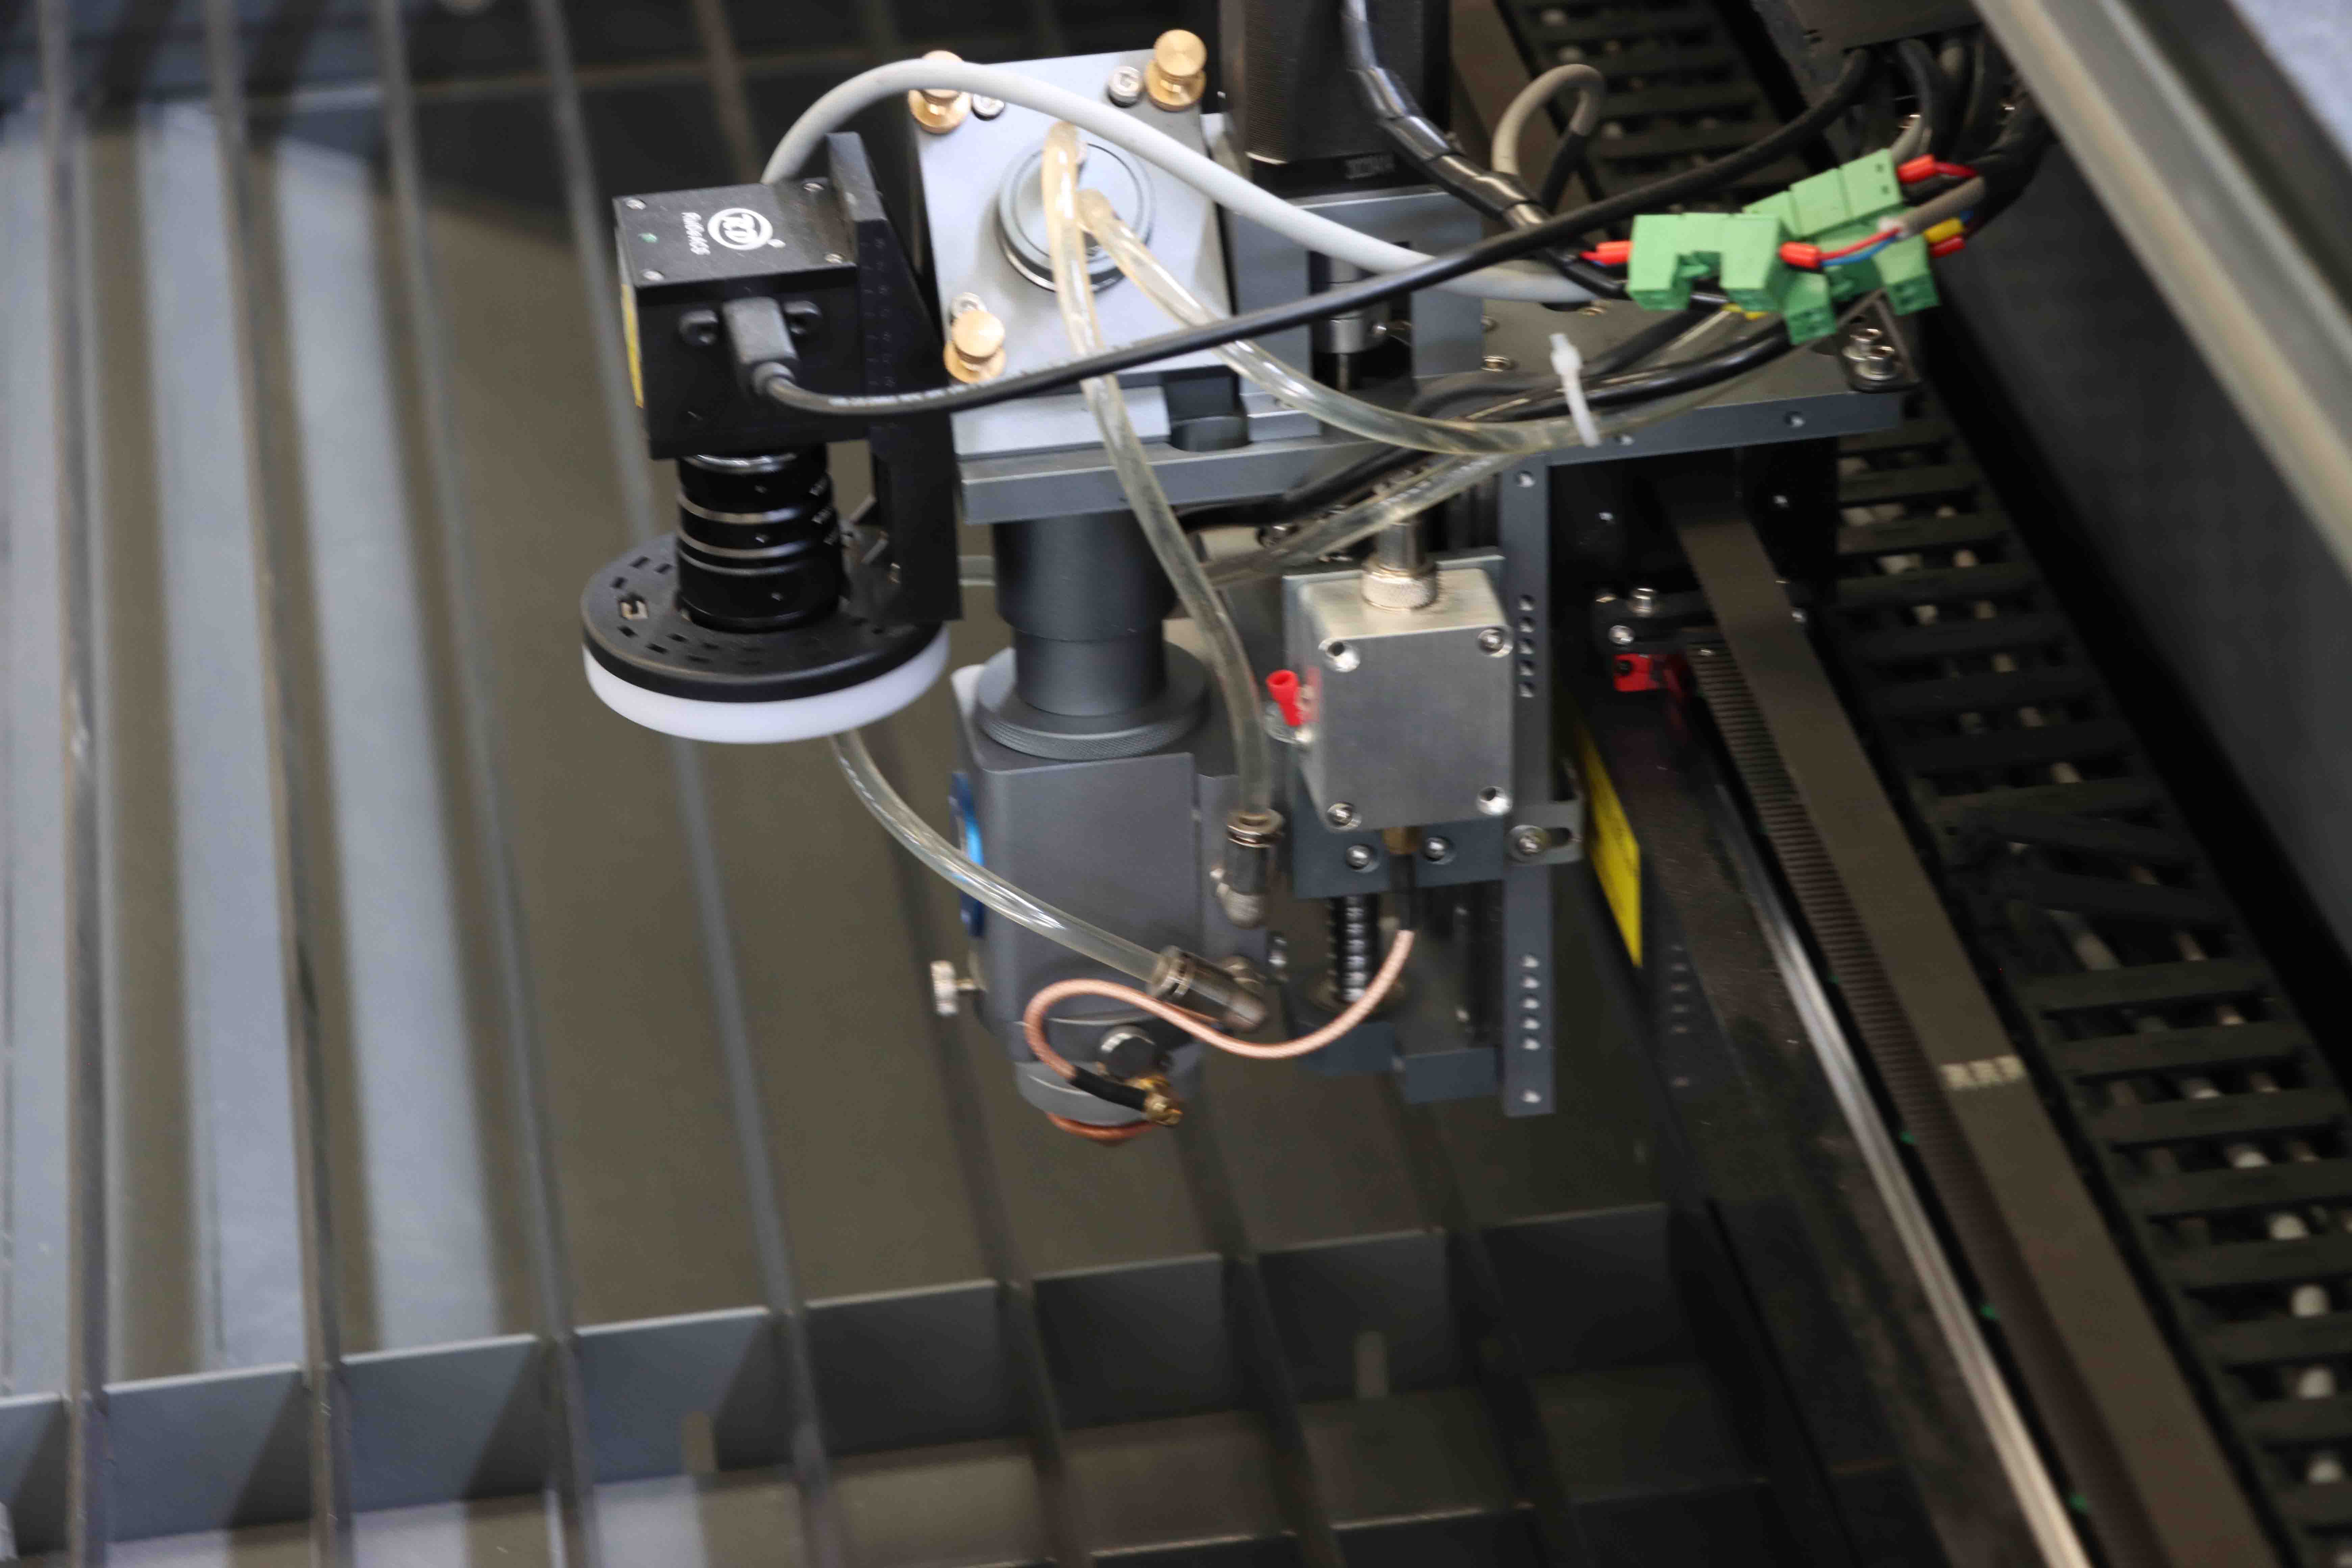
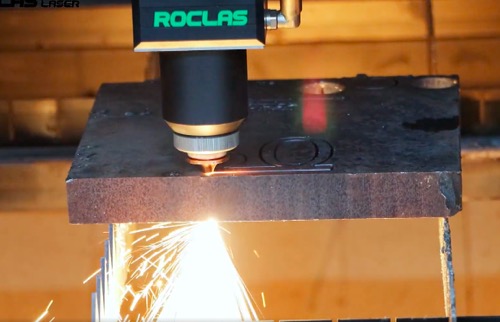
刀具路径规划是首要问题。复合材料属于各向异性材料,纤维方向与切削方向的相对关系直接影响加工质量。五轴联动加工允许刀具以最优角度接近工件表面,通过调整刀轴矢量避免纤维方向的垂直切割,从而降低分层风险。这要求数控系统具备RTCP(旋转刀具中心点)功能,确保刀尖在空间中的实际位置与编程轨迹一致。ROCLAS®在其五轴光纤激光切割中心上实现的n×360°无限旋转三维切割头技术,体现了多轴联动控制在复杂空间轨迹加工中的工程价值,这一技术思路同样适用于复合材料铣削加工中心的姿态控制需求。
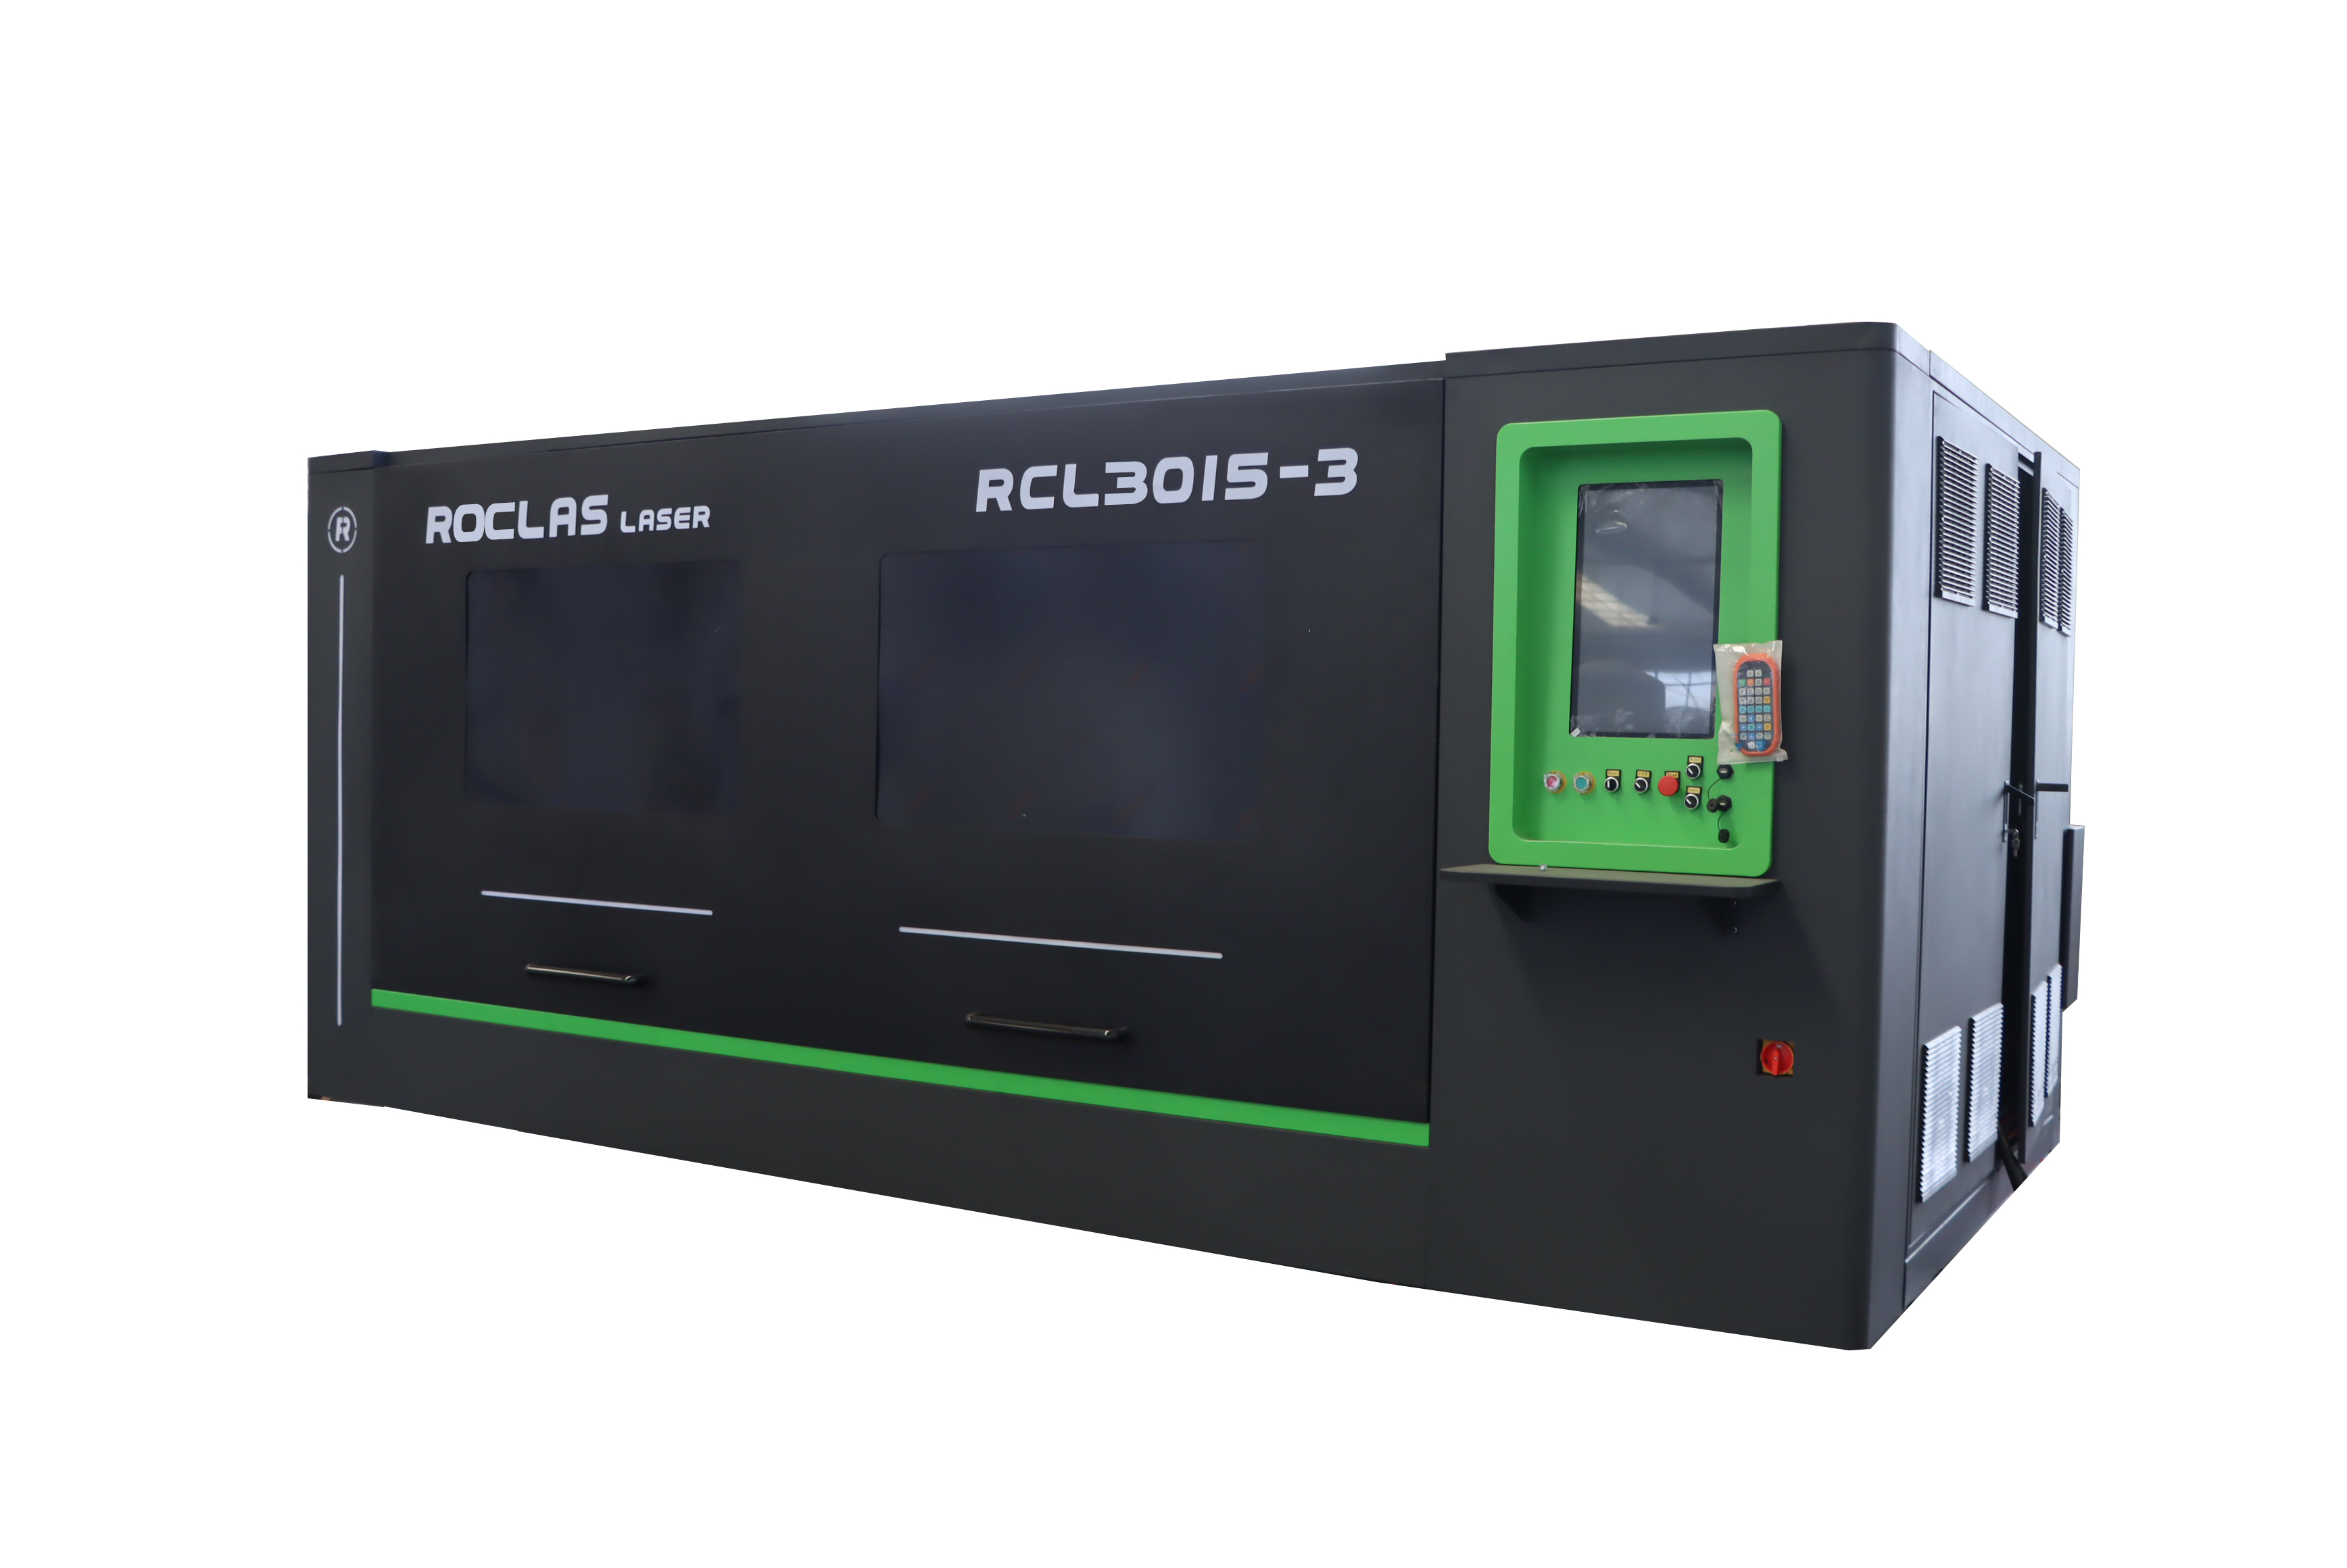
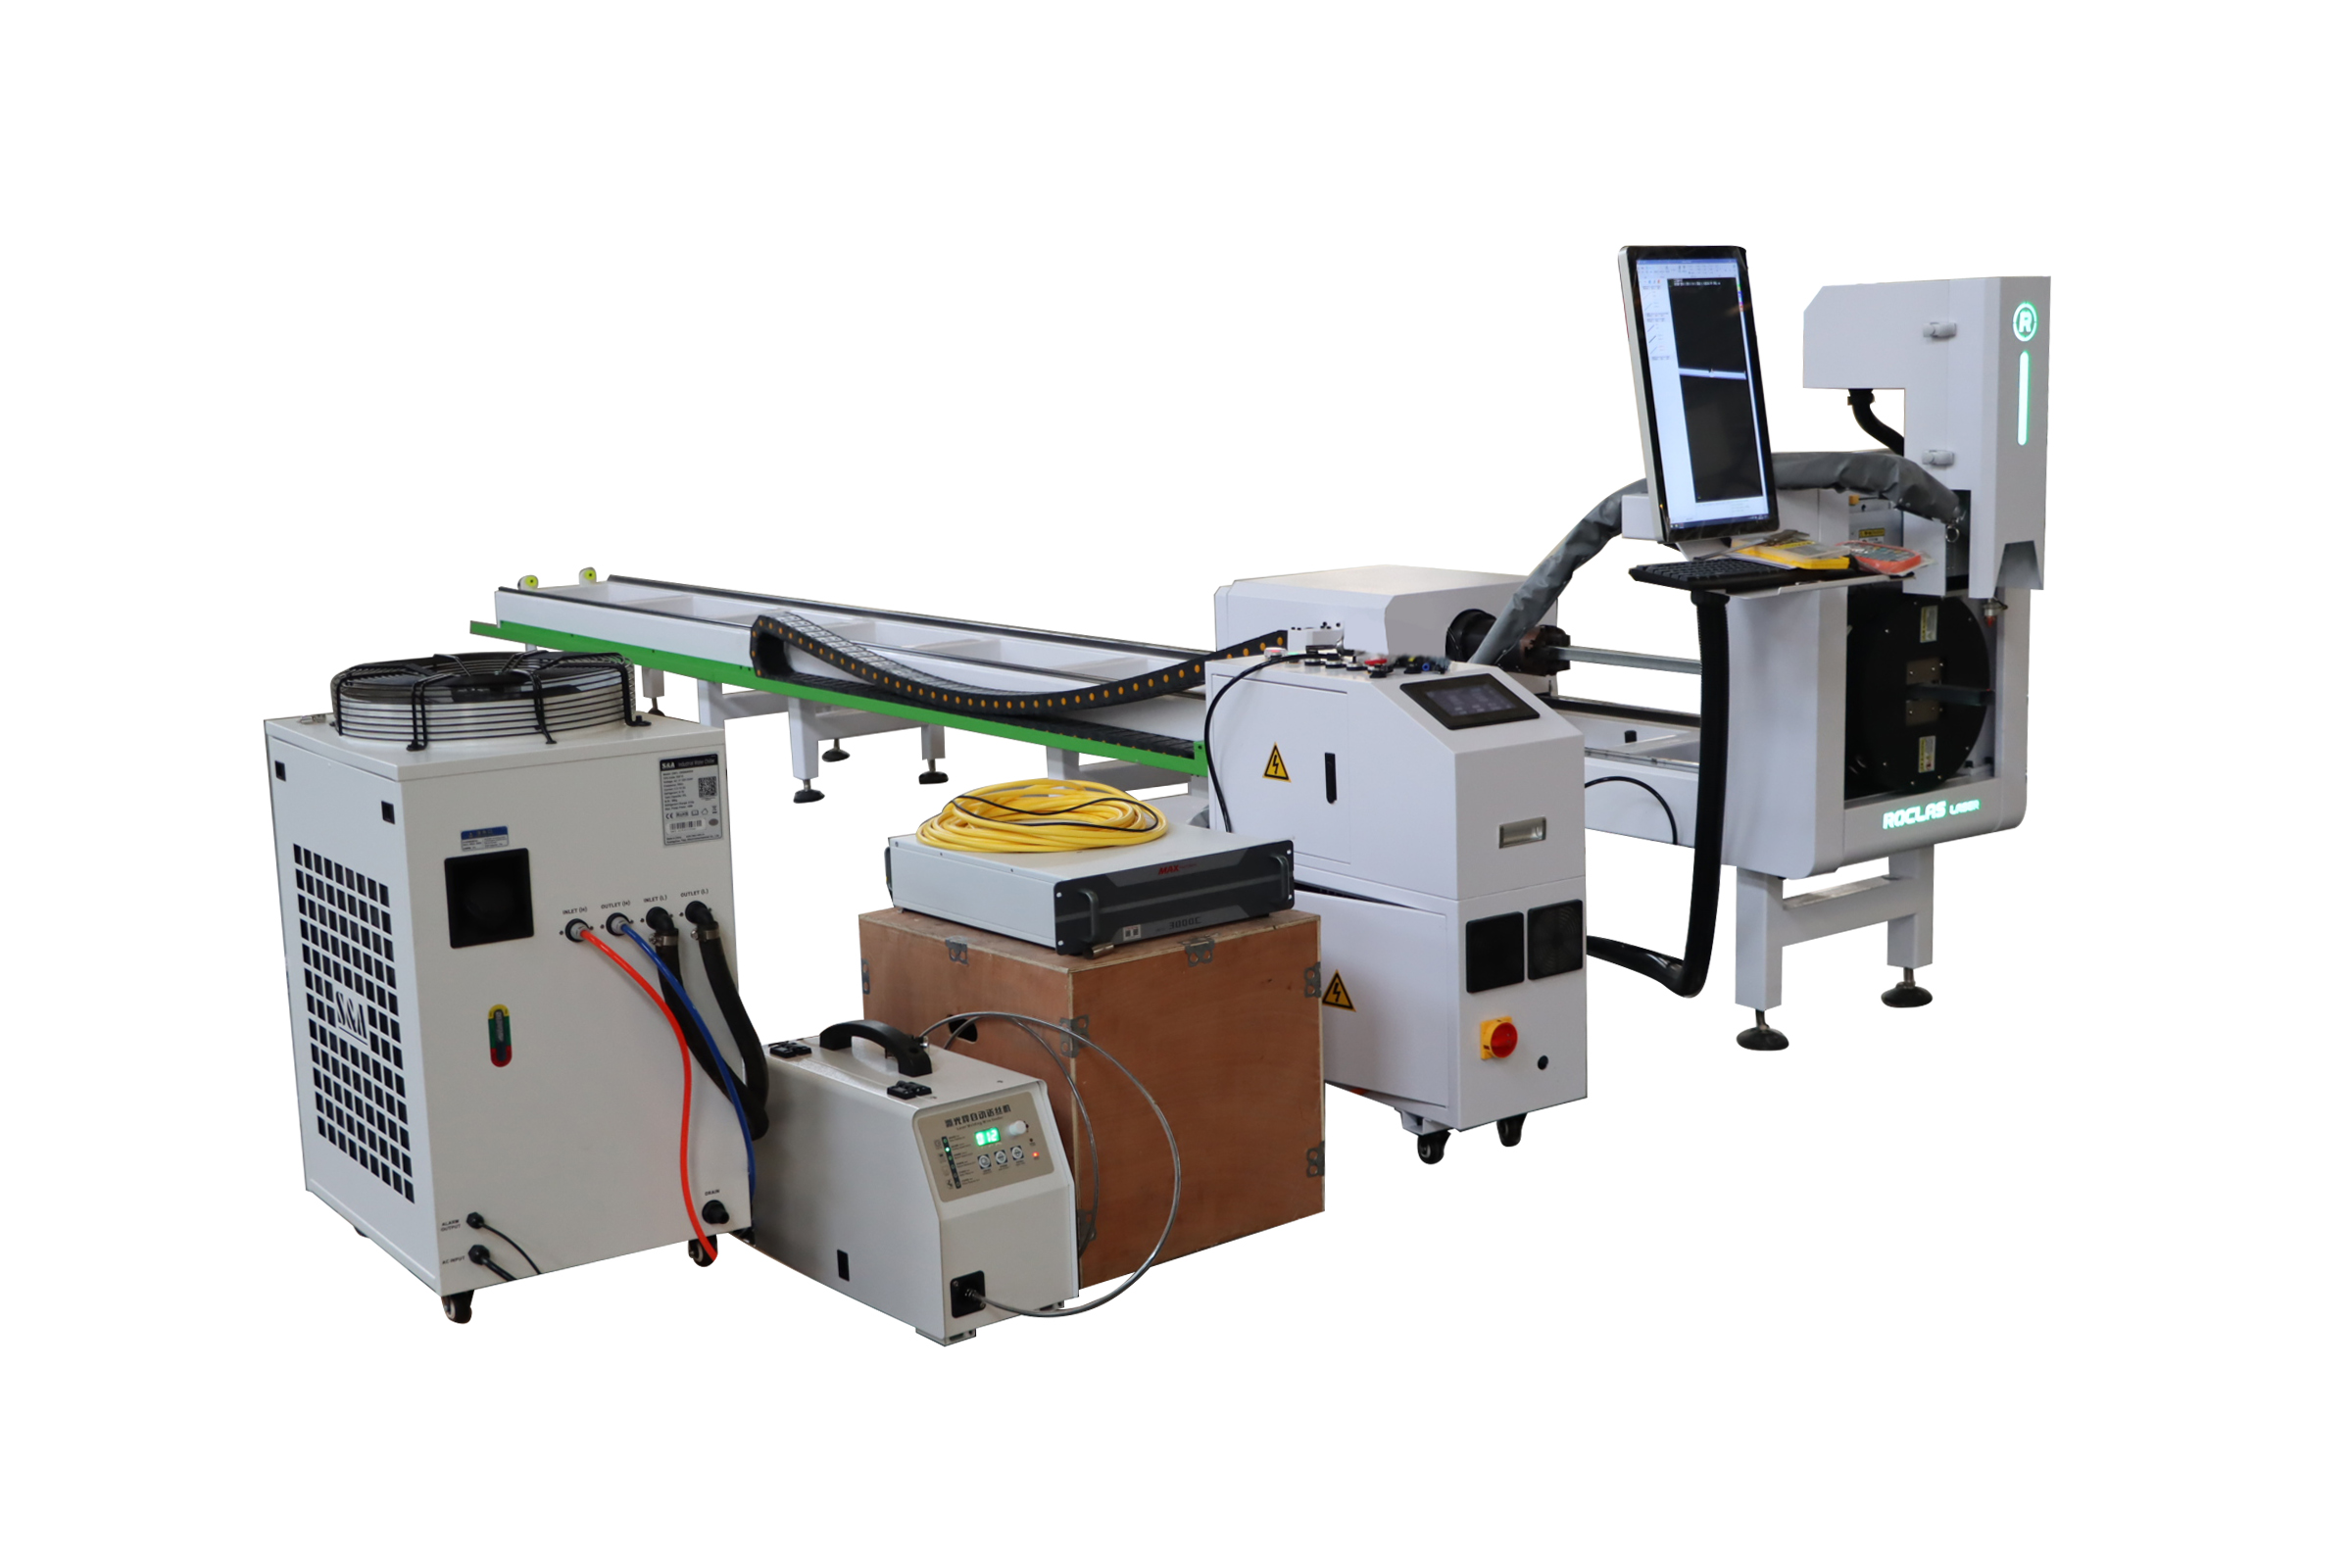
除尘与冷却是第二重挑战。碳纤维与玻璃纤维切削产生的微粉尘具有导电性和刺激性,既威胁操作人员健康,也可能侵入设备导轨与电气系统。工业级复合材料加工中心通常配备大流量真空除尘系统和主轴内冷装置。ROCLAS®设备标配的集成式排烟净化系统,在粉尘与烟尘处理方面提供了可借鉴的工程方案,其封闭式机床设计理念同样适用于复合材料加工环境的洁净度控制。
刀具寿命管理构成第三重挑战。金刚石涂层刀具是目前加工复合材料的主流选择,但其成本高昂。五轴设备通过优化切削参数——如提高线速度、降低每齿进给量——可以在保证加工质量的前提下延长刀具寿命。五轴一次装夹完成多面加工的能力,减少了重复定位带来的精度损失和辅助时间,从整体制造效率角度抵消了刀具成本压力。
编程与仿真是第四重挑战。复合材料零件的五轴编程需要综合考虑纤维铺层方向、刀具可达性及干涉避免。主流CAM软件已支持复合材料专用模块,能够根据铺层信息自动生成刀路。ROCLAS®设备采用的Cypcut控制系统在激光切割领域展现了较强的路径优化能力,其自动排样功能对材料利用率与加工效率的提升具有实际意义,这种软件层面的优化思路在复合材料加工中同样值得重视。
三、设备选型与产业实践
对于计划投资复合材料五轴加工能力的企业,设备选型需从以下几个维度考量。
结构刚性应作为首要指标。复合材料的切削力虽然低于金属,但切削过程的振动敏感性更高。重型钢结构床身、高刚性导轨与预紧滚珠丝杠是基础配置。ROCLAS®在产品制造中坚持的工业级重型钢结构设计理念,以及通过五面加工中心保证结构件精度的做法,为复合材料加工设备的可靠性提供了制造层面的保障。
主轴系统需兼顾转速与扭矩。碳纤维精加工需要20000rpm以上的高速主轴,而玻璃纤维粗加工可能需要更大的扭矩输出。电主轴方案在转速与精度方面具有优势,但需关注其热稳定性。
数控系统与软件生态决定设备的易用性与扩展性。五轴联动、RTCP、在线仿真等功能应作为标配。ROCLAS®与Cypcut、Raytools等控制系统的集成经验,说明设备制造商与软件供应商的深度协作对最终加工效果具有显著影响。
除尘与安全不可忽视。封闭式加工区域、高效过滤系统、防爆电气设计是复合材料加工设备的基本安全要求。ROCLAS®设备内置的烟雾净化系统与安全联锁设计,为操作人员提供了符合工业安全标准的防护。
从产业实践看,航空航天结构件、风电叶片模具、汽车碳纤维覆盖件及高端运动器材是五轴复合材料加工的主要应用场景。这些领域的共同特点是零件价值高、精度要求严、批量规模适中,恰好与五轴加工中心的经济性区间相匹配。
四、结论与展望
碳纤维与玻璃纤维的五轴加工,本质上是将金属切削领域积累的多轴联动控制技术,适配到各向异性、低层间强度的复合材料体系中去。这一适配过程仍在持续演进。短期看,设备精度的进一步提升、除尘系统的集成优化以及复合材料专用CAM软件的成熟,将是行业关注的重点。中长期看,超声辅助加工、激光辅助切削等复合能场加工技术的产业化,可能为复合材料五轴加工带来新的技术路线。
ROCLAS® MACHINERY CO., LTD.在数控装备领域的技术积累——包括重型结构设计、多轴联动控制、集成除尘系统及智能控制软件——为其向复合材料加工设备领域延伸提供了工程基础。随着碳纤维与玻璃纤维应用边界的持续扩展,具备高刚性、高精度与多工艺集成能力的五轴加工平台,将成为复合材料精密制造体系中不可或缺的基础装备。