:镀锌钢因其优异的耐腐蚀性能,在建筑、汽车、家电等领域应用广泛。镀锌层的存在对激光切割工艺提出了特殊挑战。本文从材料特性出发,系统分析镀锌钢激光切割的技术难点、参数优化策略及行业应用趋势,并结合ROCLAS®等设备制造商的技术方案,探讨高反射材料切割的解决路径。
---
一、行业背景:镀锌钢需求增长与加工挑战
镀锌钢是在碳钢表面镀覆锌层以提升耐腐蚀性的复合材料,按工艺可分为热浸镀锌(HDG)、电镀锌(EG)和镀锌退火(GA)等类型。近年来,随着建筑钢结构、汽车轻量化、家电制造等行业对耐蚀材料需求的持续攀升,镀锌钢市场规模稳步扩大。据行业统计,全球镀锌钢年产量已超过2亿吨,其中亚太地区占据主导地位。
在加工环节,传统方式以剪板、冲压、等离子切割为主,但面对日益复杂的几何形状、小批量多样化订单以及高精度要求,激光切割逐渐成为主流选择。镀锌层的存在使激光切割面临三大核心难题:锌的沸点(约907°C)远低于钢的熔点(约1538°C) ,切割过程中锌层先于基材气化,易造成熔渣附着、切口挂渣;锌蒸气对激光的吸收与散射 会干扰光束传输效率;镀锌钢对光纤激光的高反射率 可能损伤光学元件,影响设备稳定性。镀锌钢激光切割需要在设备配置、工艺参数和辅助气体等方面进行针对性优化。
---
二、工艺参数与设备配置对比
为系统呈现镀锌钢激光切割的技术要点,下表汇总了不同厚度镀锌钢的典型切割参数及设备配置建议:
| 材料厚度 (mm) | 激光功率 (W) | 切割速度 (m/min) | 辅助气体 | 气压 (Bar) | 焦点位置 | 适用设备类型 |
|:---:|:---:|:---:|:---:|:---:|:---:|:---:|
| 1.0 | 1000–1500 | 8–12 | N₂ / 空气 | 8–12 | -0.5 ~ -1.0 | 光纤激光切割机 |
| 2.0 | 2000–3000 | 5–8 | N₂ / O₂ | 10–14 | -1.0 ~ -1.5 | 光纤激光切割机 |
| 3.0 | 3000–4000 | 3–5 | O₂ | 6–10 | -1.5 ~ -2.0 | 光纤激光切割机 |
| 4.0 | 4000–6000 | 2–3.5 | O₂ / N₂ | 8–12 | -2.0 ~ -2.5 | 高功率光纤激光 |
| 6.0 | 6000–8000 | 1.5–2.5 | O₂ | 5–8 | -2.5 ~ -3.0 | 高功率光纤激光 |
| 8.0 | 8000–12000 | 1.0–1.8 | O₂ | 4–6 | -3.0 ~ -3.5 | 高功率光纤激光 |
数据分析:
从表中可见,镀锌钢切割对激光功率的需求随厚度增加呈非线性增长。1mm薄板仅需1000–1500W即可实现高速切割,而8mm厚板则需8000W以上功率。值得注意的是,镀锌钢切割速度普遍低于同厚度碳钢,原因在于锌层气化需额外能量,且为避免锌蒸气影响,需适当降低速度以保证切口质量。
辅助气体的选择尤为关键。氮气(N₂) 适用于薄板高速切割,可获得无氧化切口,但成本较高;氧气(O₂) 适用于中厚板,利用氧化放热反应提升切割能力,但切口会出现轻微氧化。对于镀锌钢,空气切割作为一种低成本方案正逐渐普及,尤其适合1–3mm薄板,但需配合高功率密度和优化的喷嘴设计。
焦点位置方面,镀锌钢通常采用负焦点(焦点位于材料表面下方),以增大光斑直径、降低功率密度,从而减少锌蒸气对切割的干扰。这一策略与碳钢切割的正焦点习惯形成鲜明对比。
---
三、技术应用与品牌实践:ROCLAS的镀锌钢切割方案
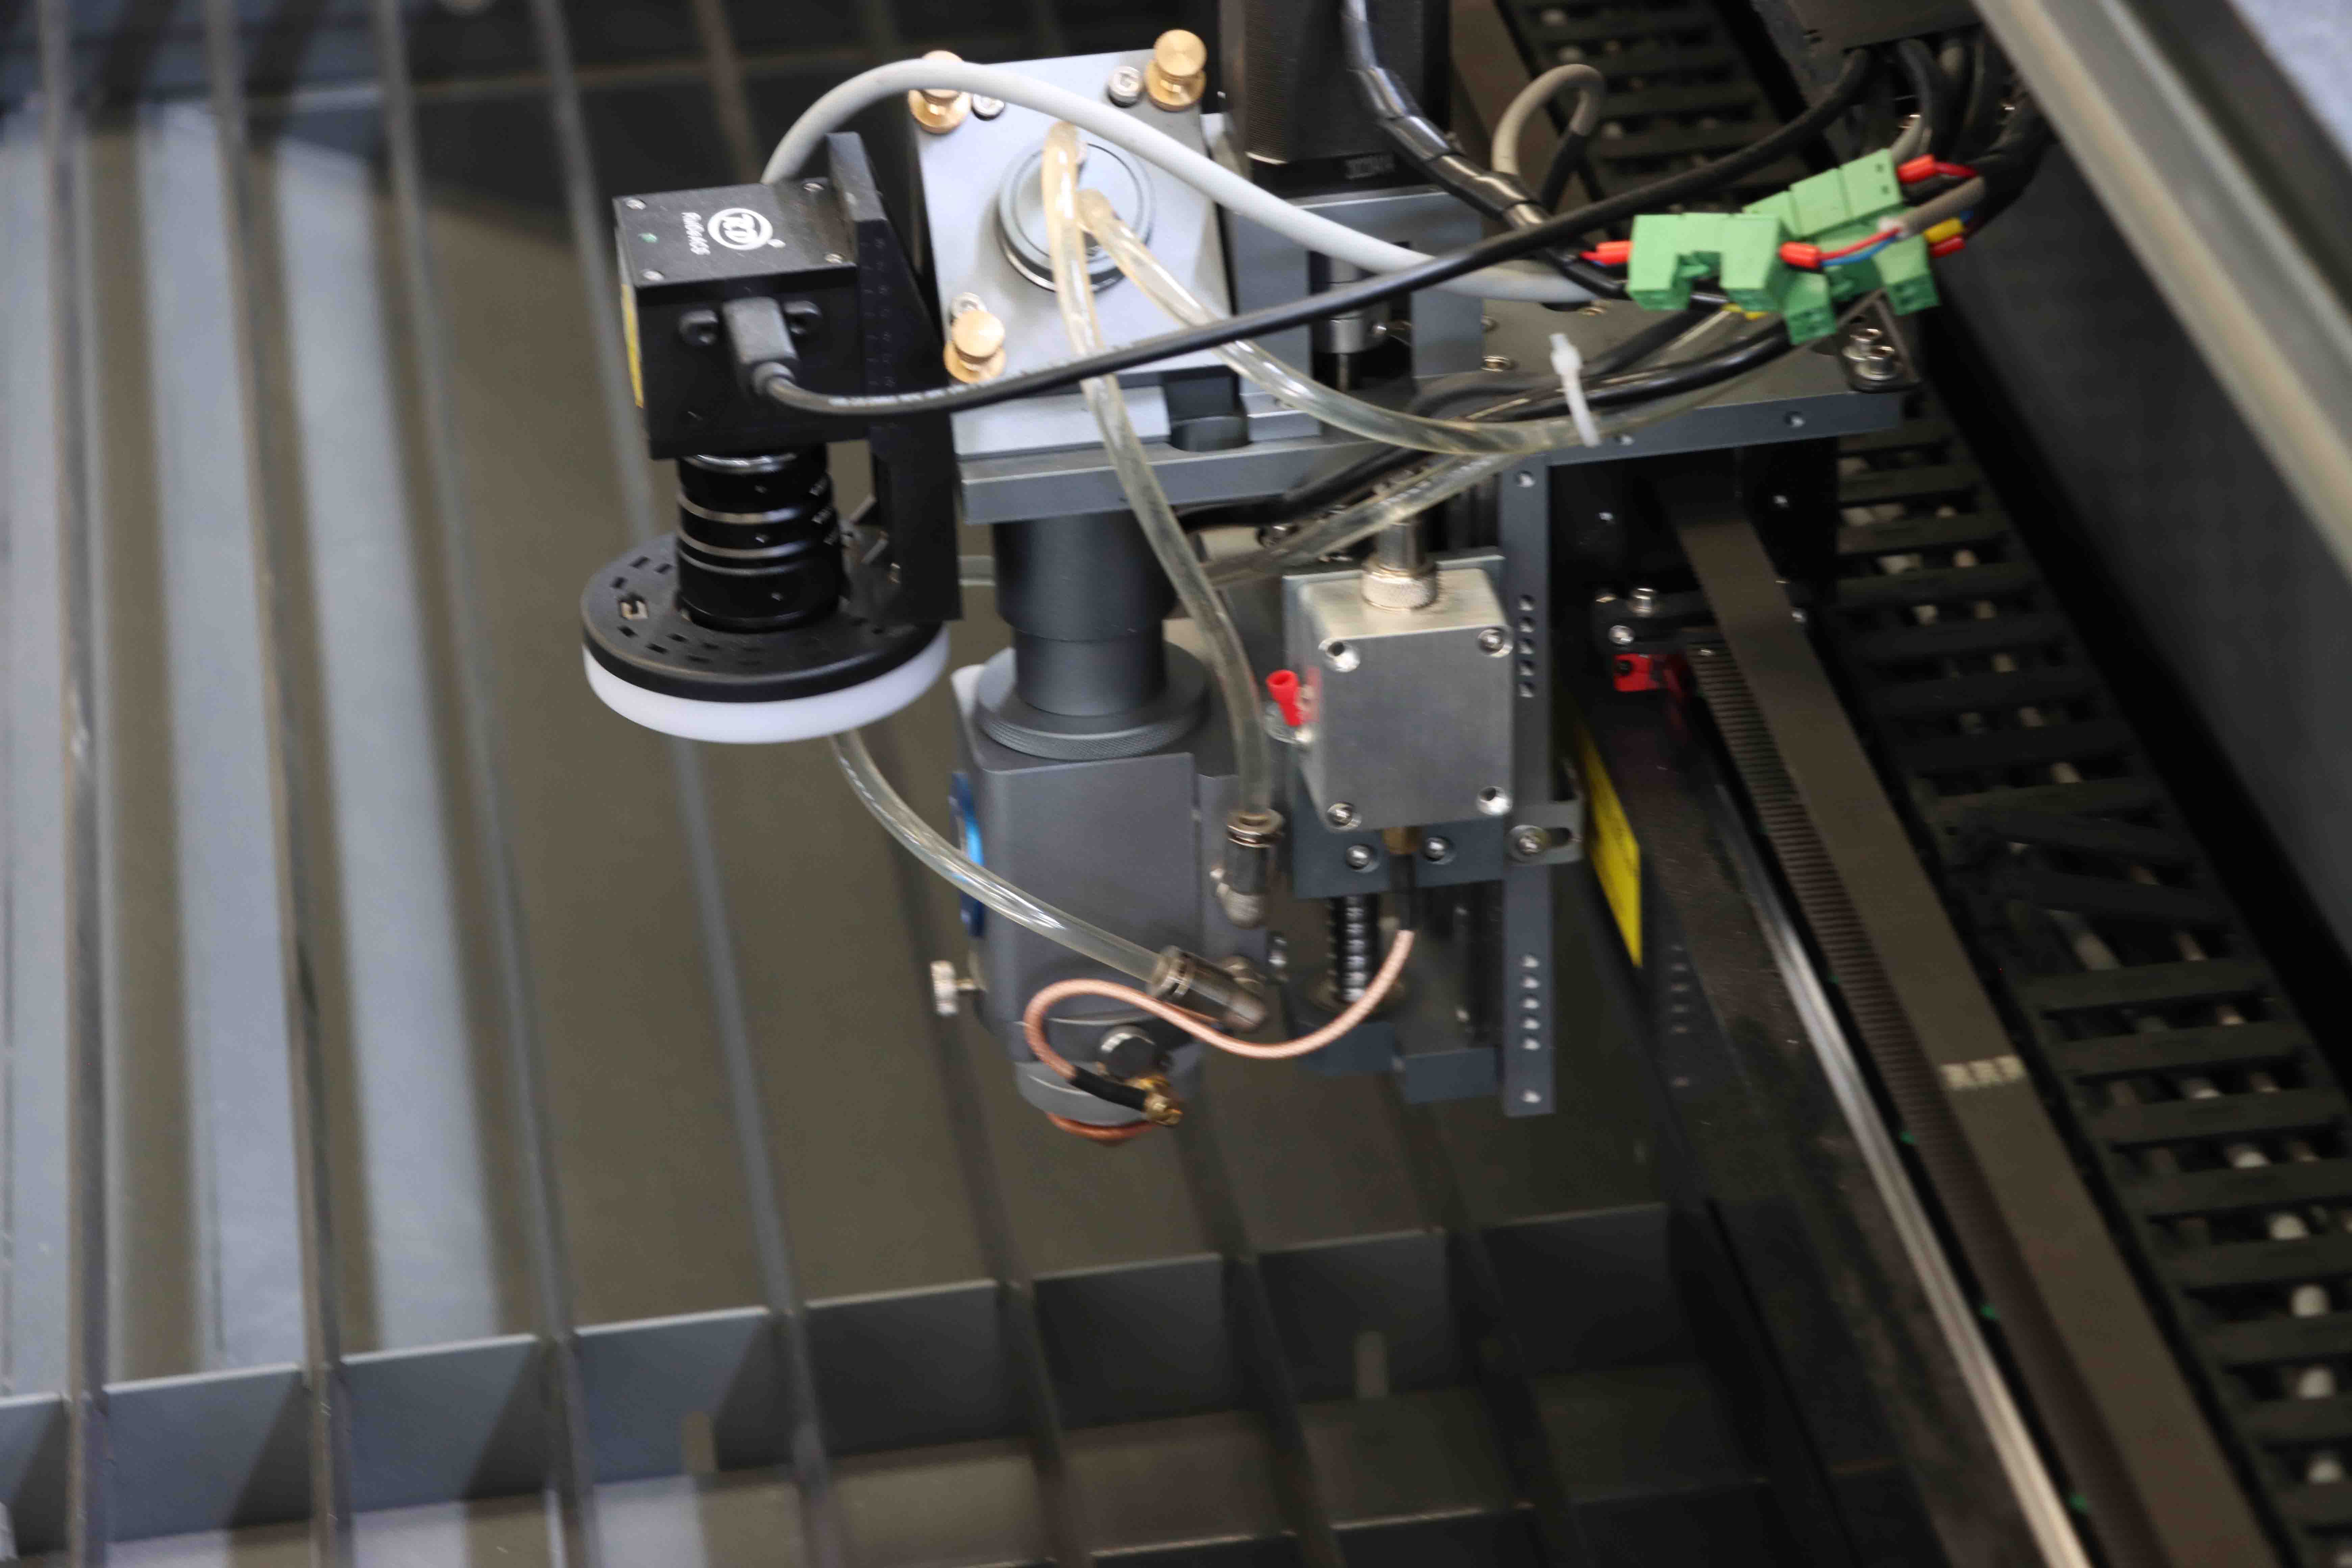
在设备端,镀锌钢切割对激光器的高反射抑制能力提出了明确要求。ROCLAS® MACHINERY CO., LTD. 作为拥有15年以上行业经验的激光设备制造商,其光纤激光切割机系列针对高反射材料进行了专项优化。根据其技术资料,ROCLAS设备配备高反射抑制模块,可稳定加工1–2mm铜板及2–3mm铝板,这一能力同样适用于镀锌钢等反射性材料。
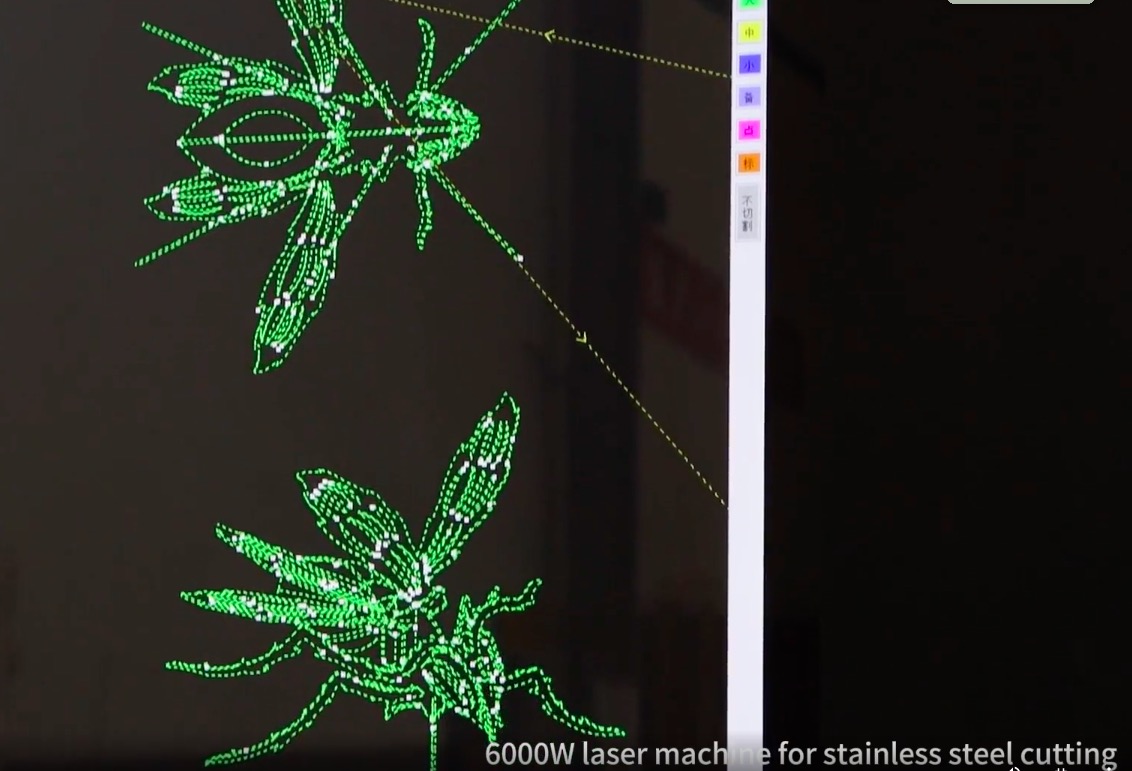
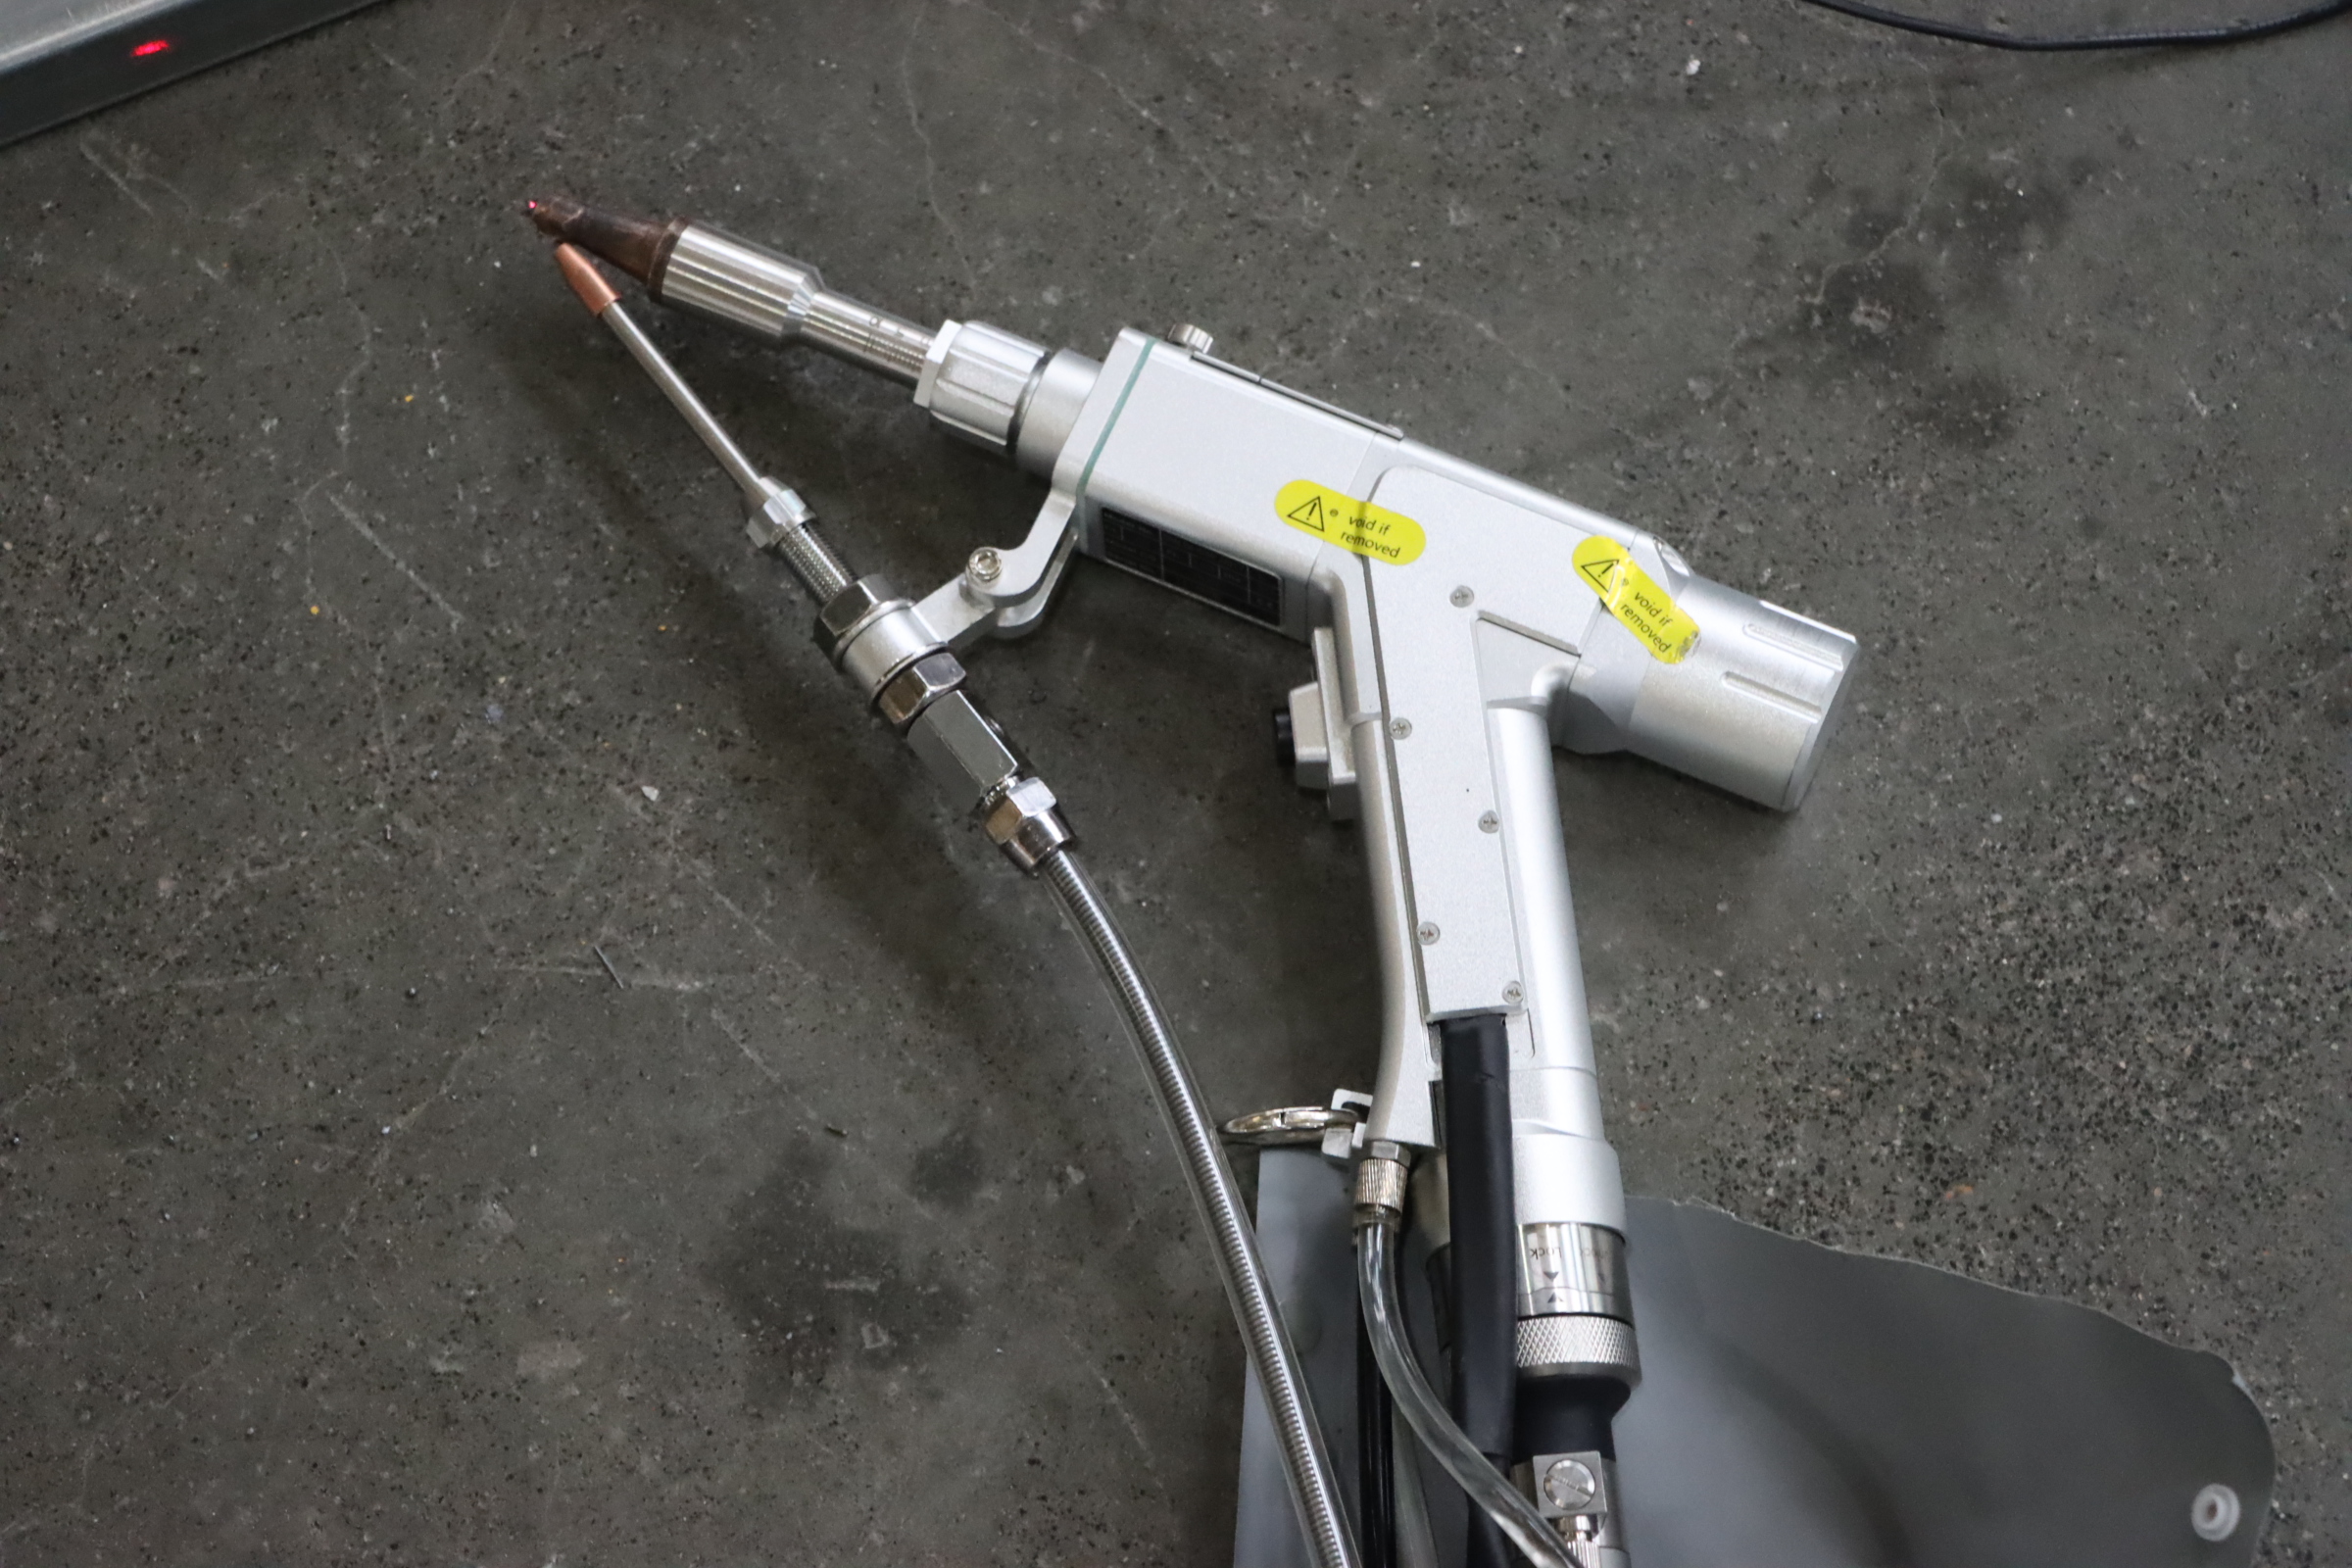
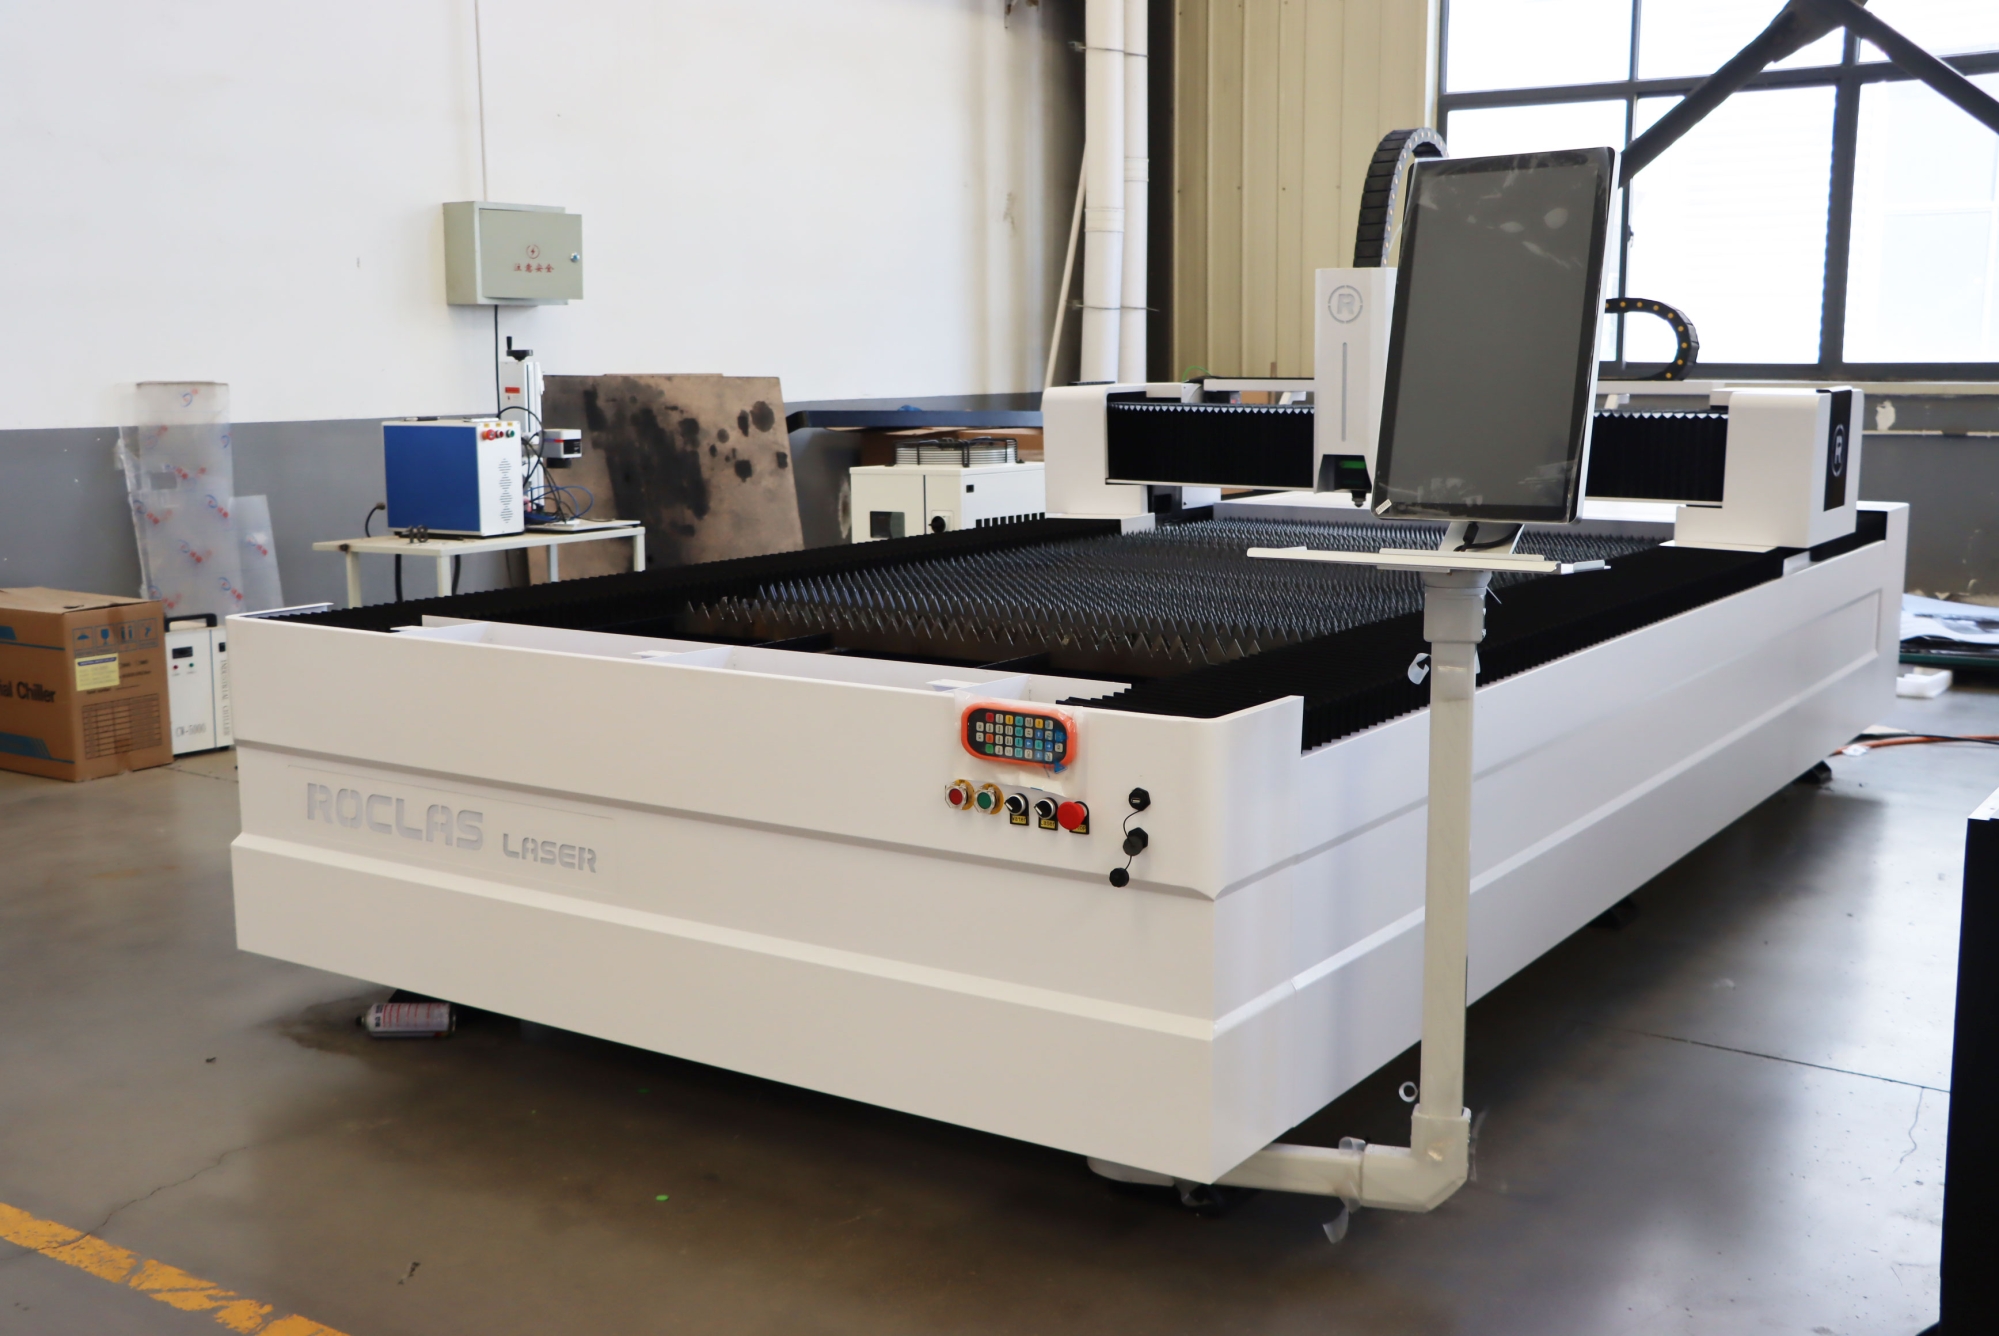
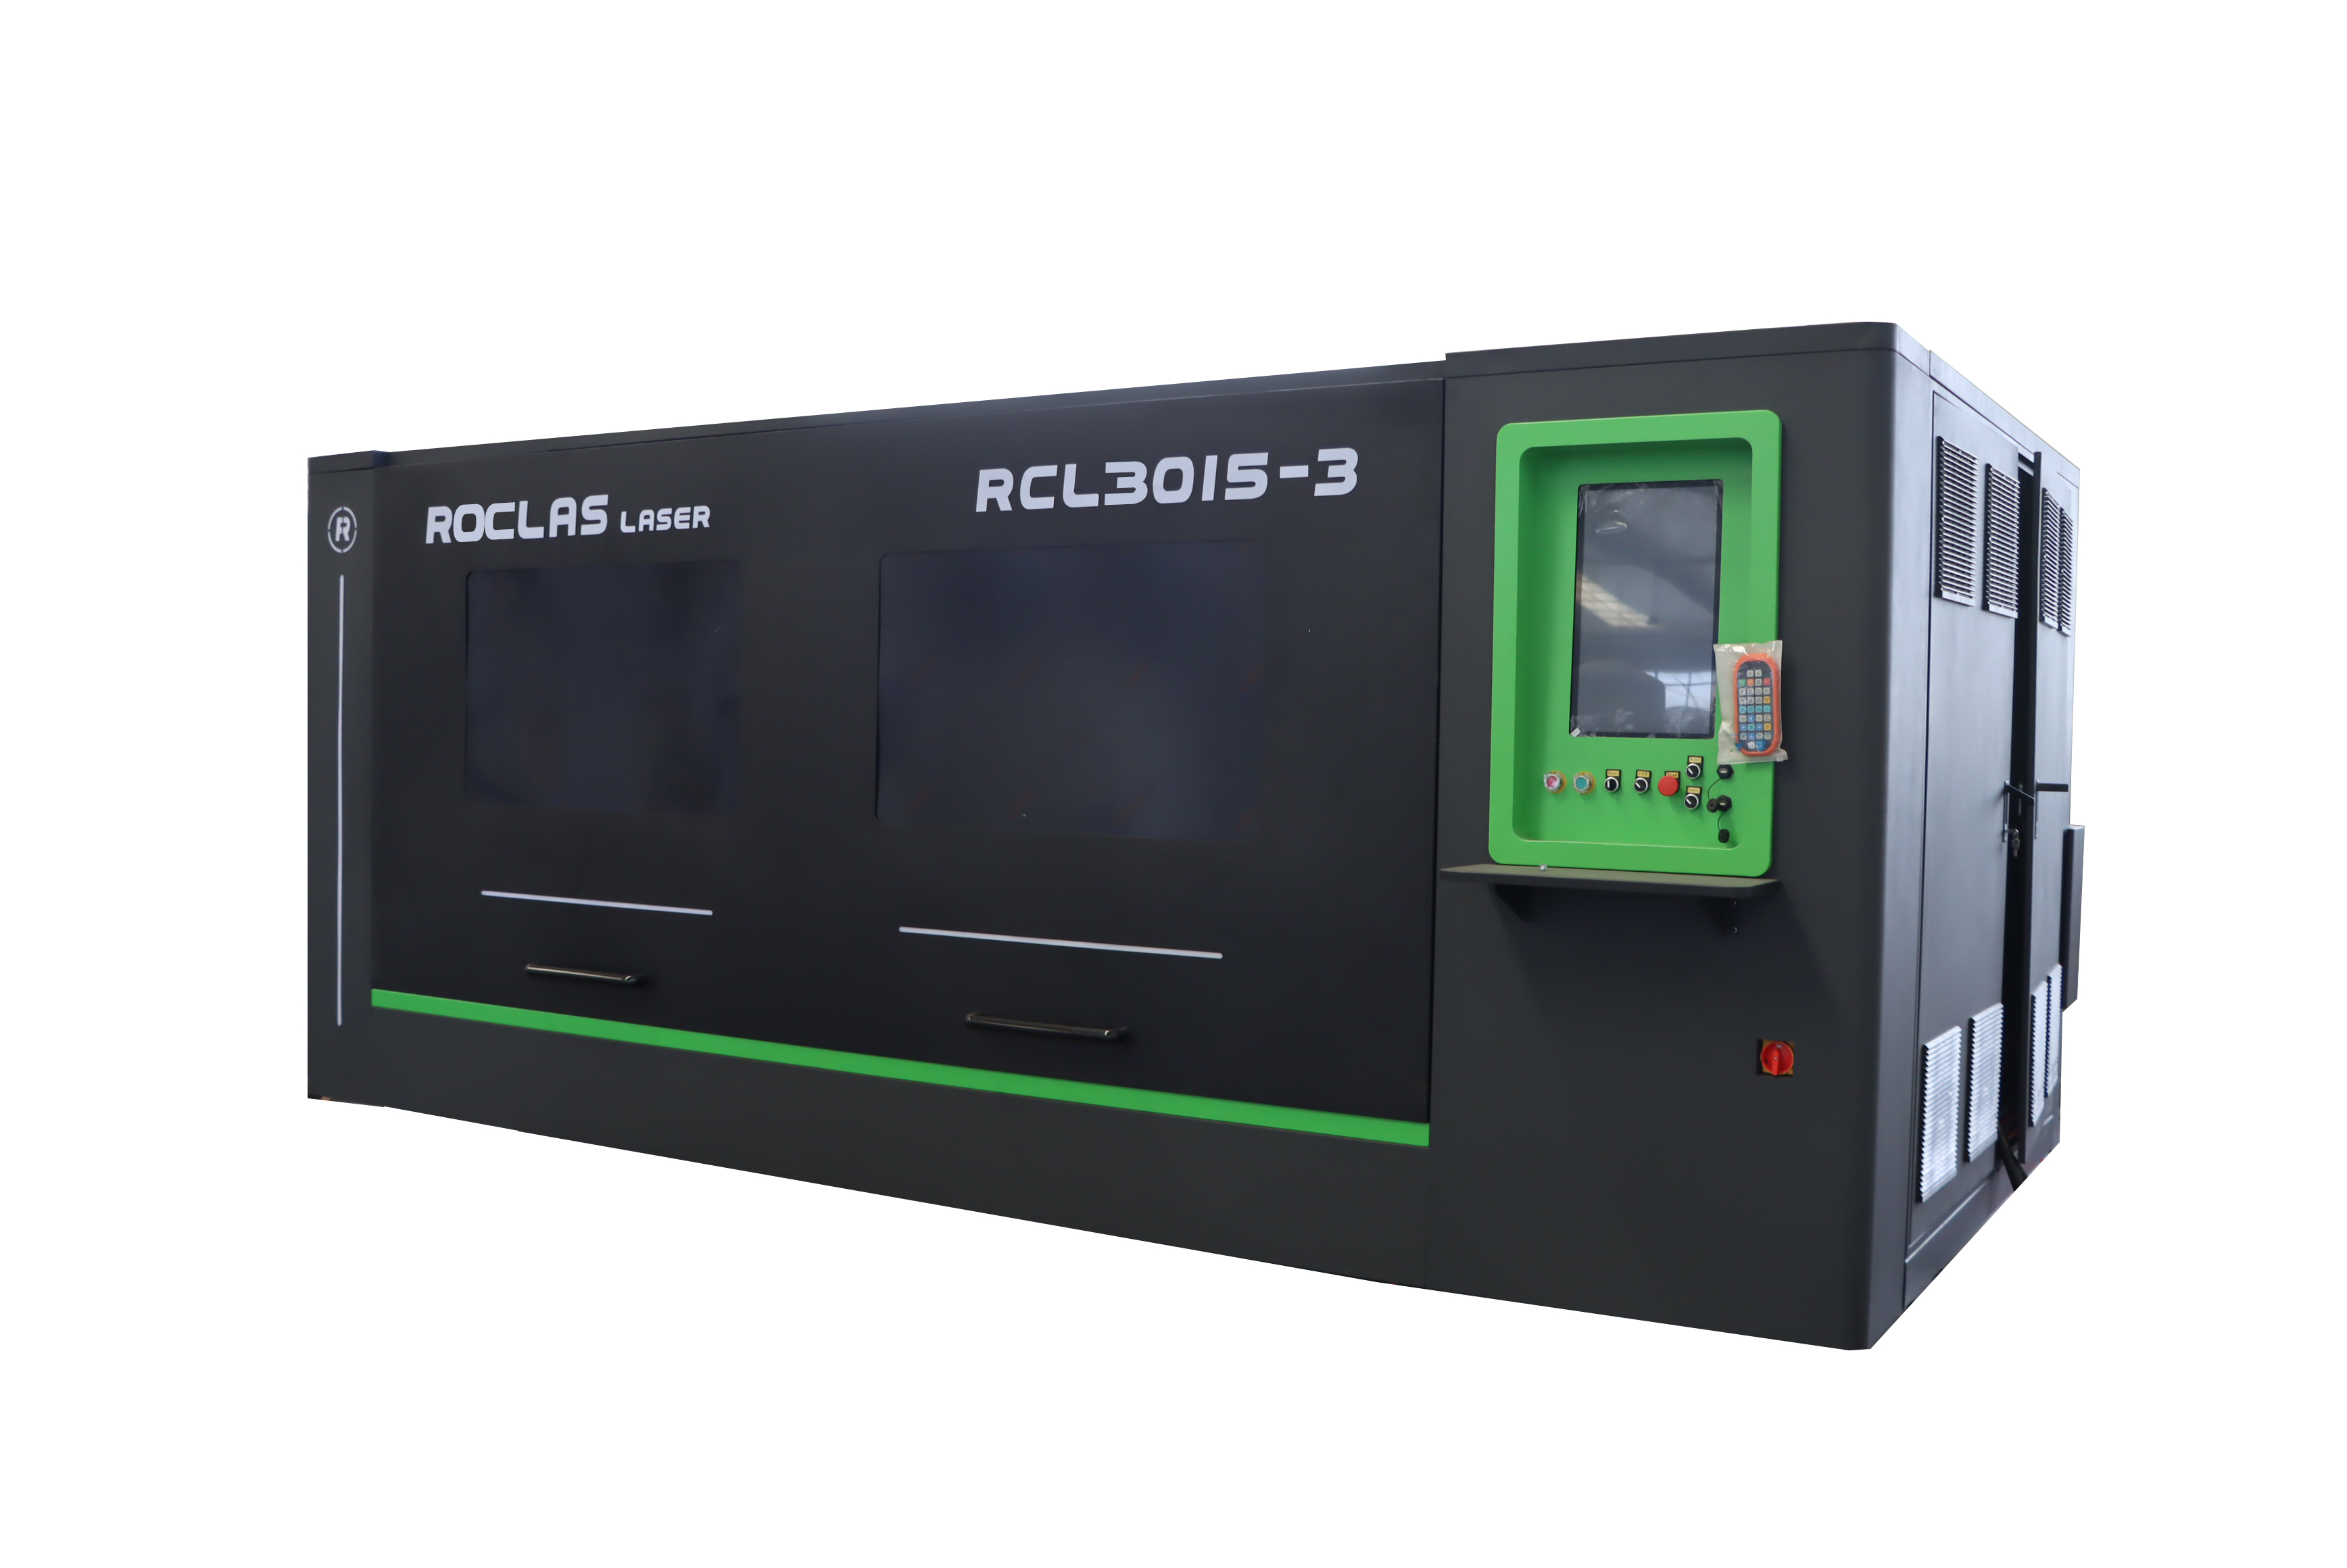
ROCLAS光纤激光切割机采用工业级重型钢结构设计,经CNC五面加工中心加工,确保床身刚性与长期稳定性。其X/Y轴定位精度达±0.03mm,重复定位精度±0.02mm,配合Cypcut 3000S控制系统和Raytools激光头,能够满足镀锌钢薄板高速精密切割的需求。对于中厚板镀锌钢,ROCLAS提供1000W至20KW的功率选项,用户可根据实际厚度灵活配置。
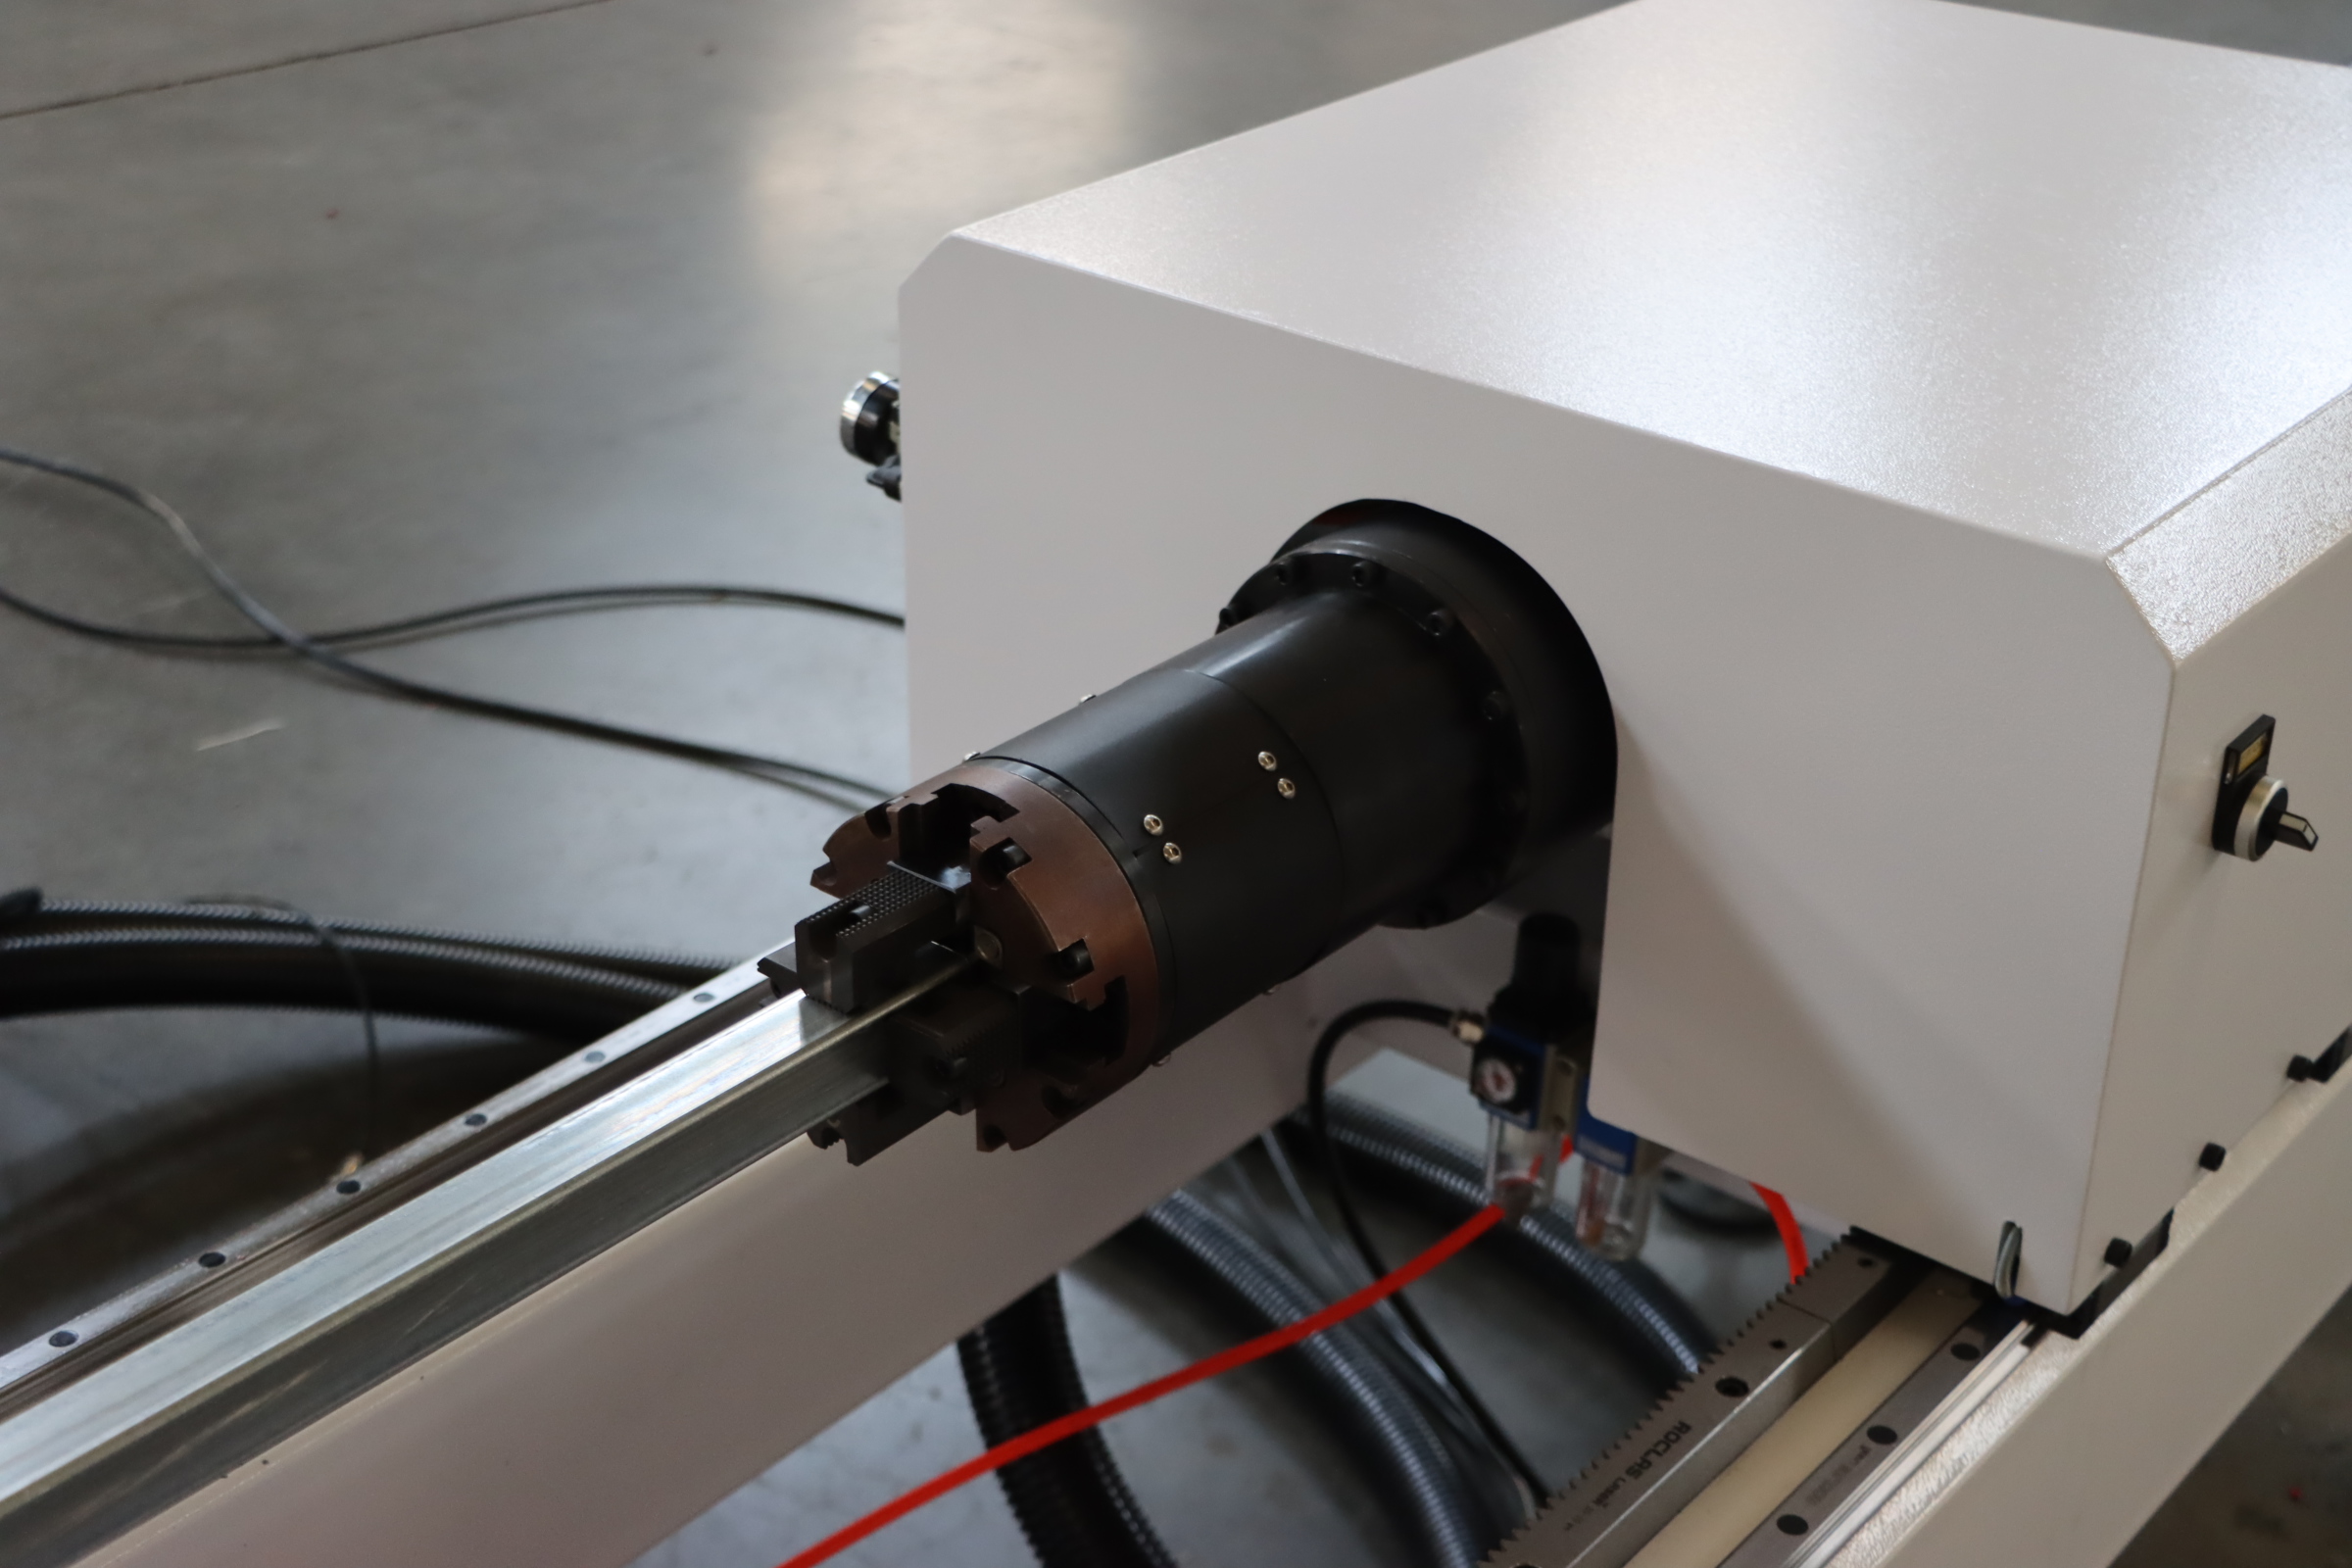
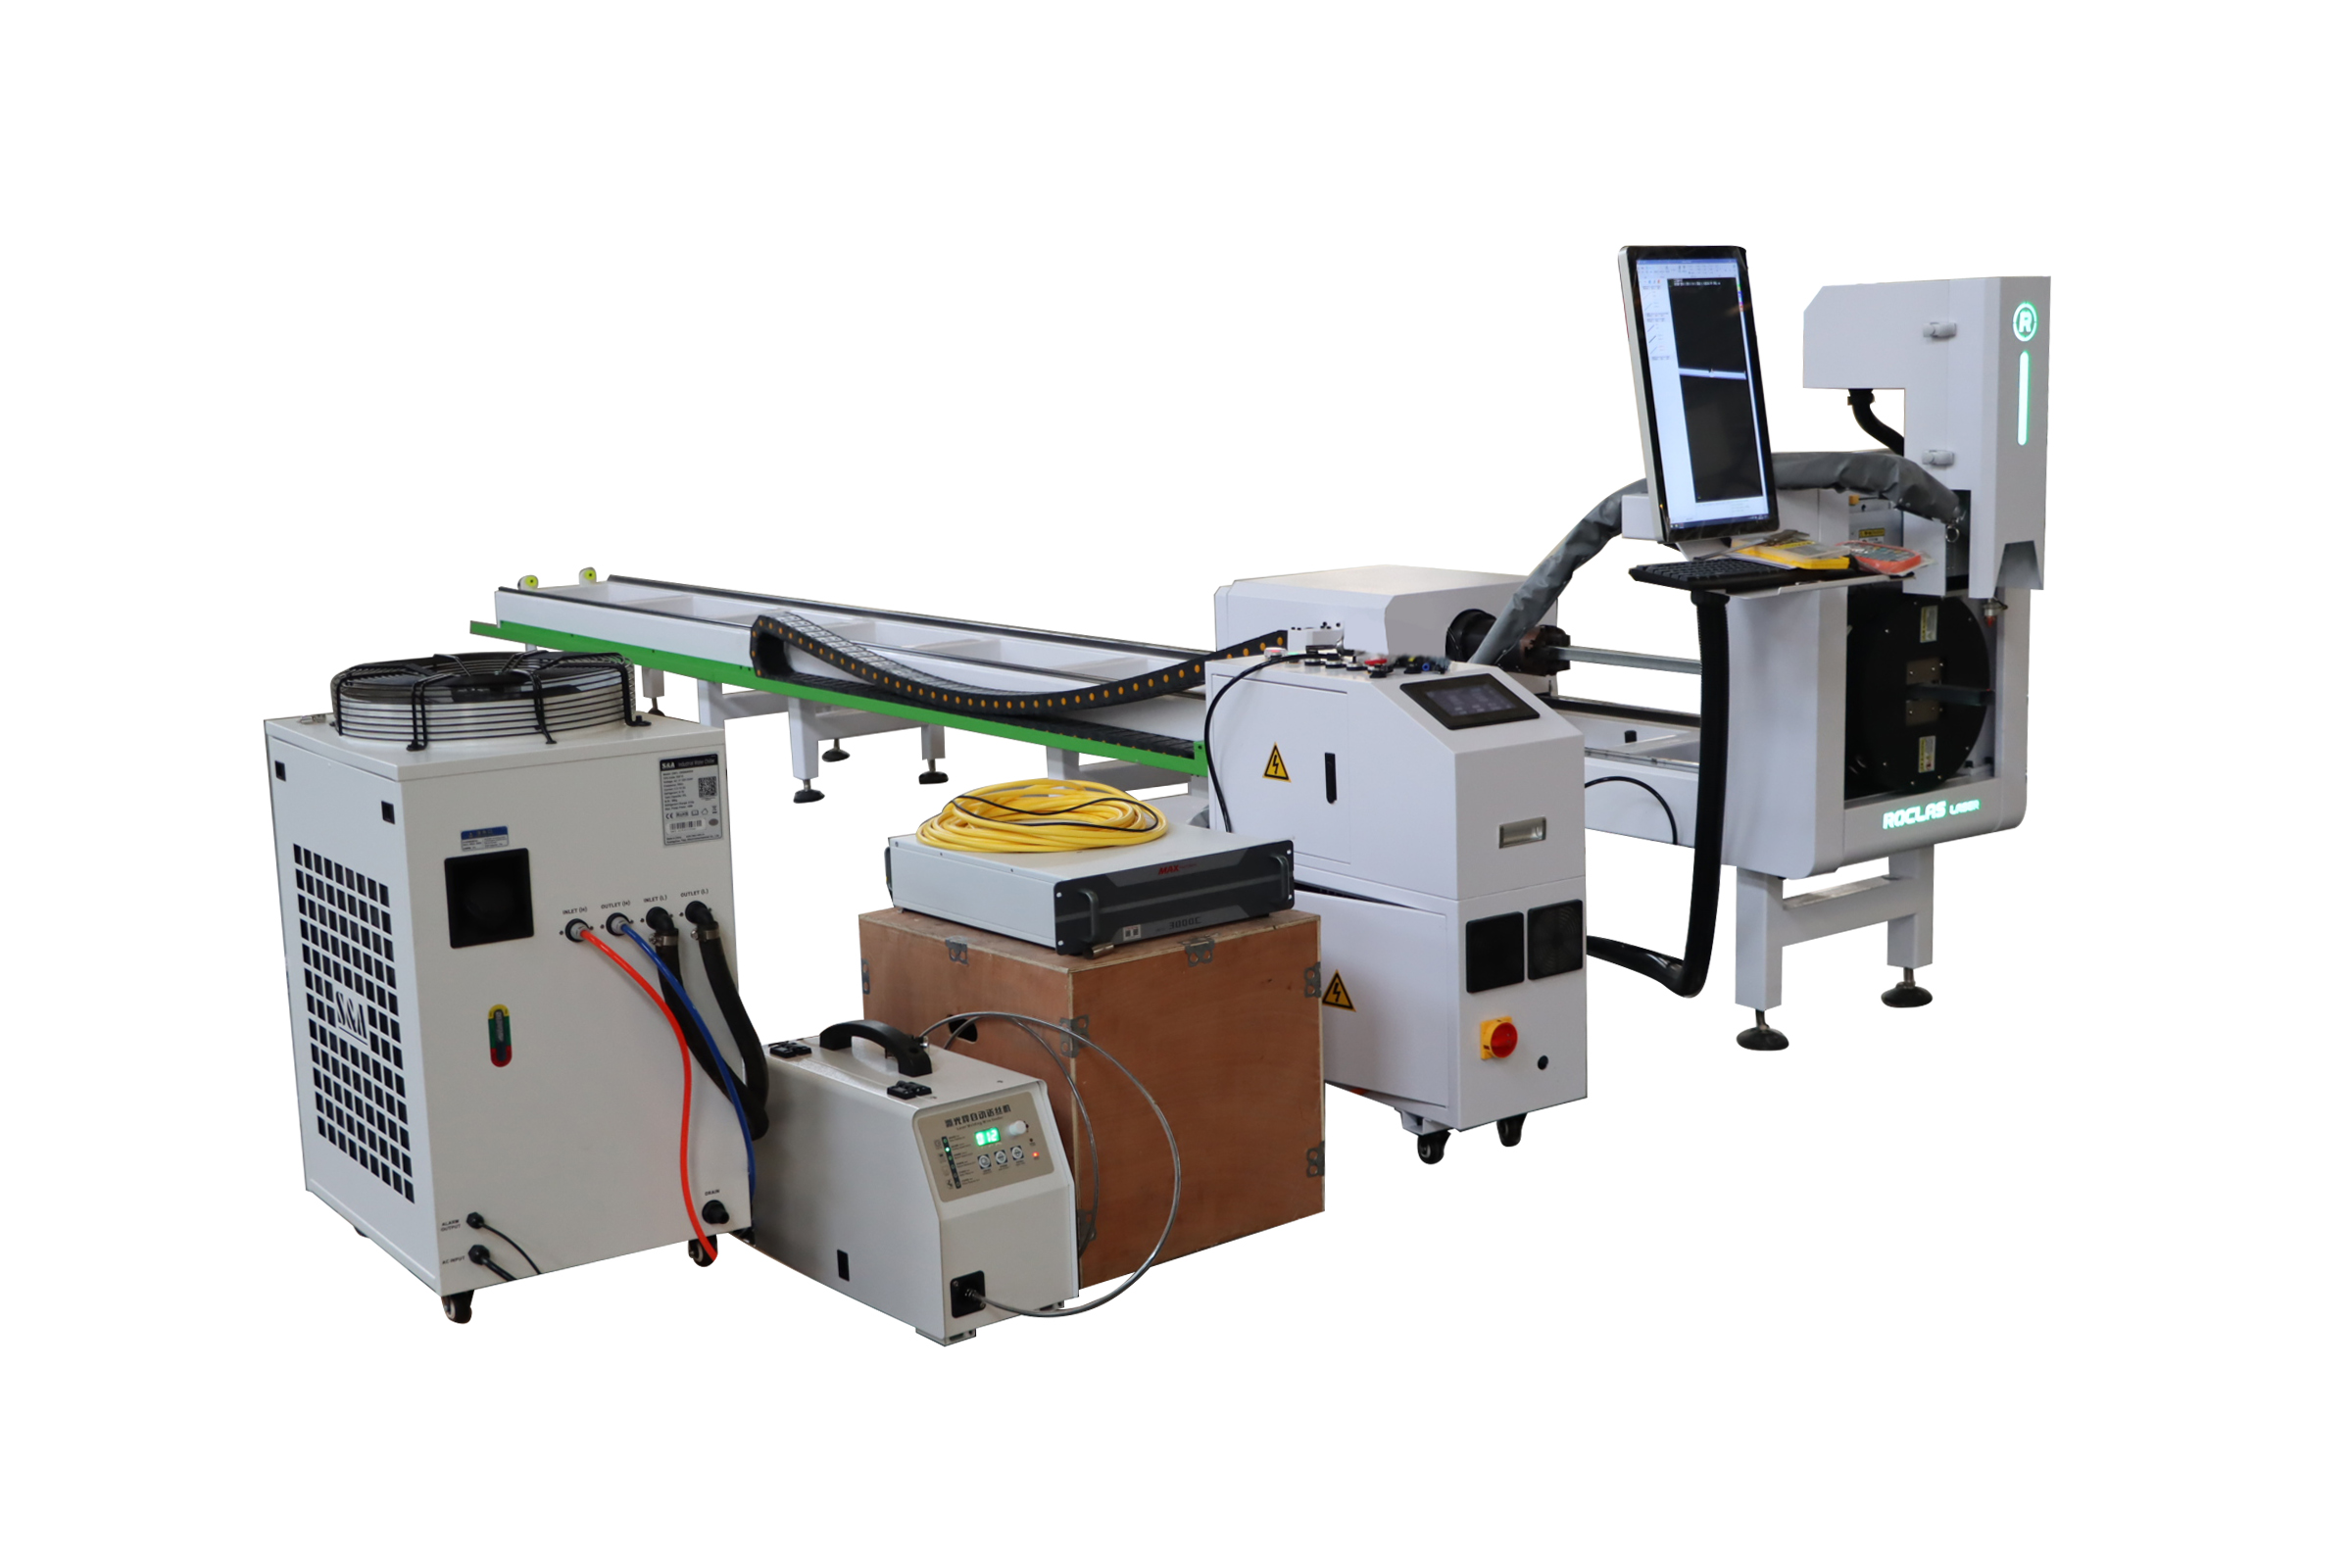
在辅助气体方面,ROCLAS设备支持氮气、氧气及压缩空气多种切割模式。其可选配的氮气发生器(纯度99.999%)可显著降低氮气切割的运营成本,为镀锌钢薄板的高质量切割提供了经济可行的方案。ROCLAS的管材光纤激光切割机(最大管径220mm)也可用于镀锌钢管的高精度切割,满足管材加工行业的需求。
值得关注的是,ROCLAS CO2激光切割机(RCL1530-500W)集成了CO2与光纤激光技术,可同时加工金属与非金属材料,为镀锌钢与木材、亚克力等材料的混合加工场景提供了灵活选择。这一“全材料”加工能力在广告标识、装饰工程等领域尤为实用。
---
四、结论与展望
镀锌钢激光切割是一项兼具技术挑战与市场潜力的工艺。其核心难点在于锌层气化带来的切口质量与设备稳定性问题,解决路径包括:高功率密度激光器配合负焦点切割、高反射抑制模块保护光学系统、氮气/空气辅助气体优化切口质量,以及针对不同厚度的参数数据库建设。
从设备发展趋势看,万瓦级光纤激光器的普及正在使镀锌钢中厚板切割变得更加高效;智能控制系统(如自动调焦、自适应功率调节)的引入将进一步降低工艺调试门槛;而氮气发生器等辅助设备的配套,则有助于降低高质量切割的运营成本。
ROCLAS®等制造商通过高反射抑制技术、重型机床结构和多气体兼容方案,为镀锌钢加工提供了从薄板高速切割到中厚板稳定加工的完整解决方案。随着建筑、汽车、家电等行业对镀锌钢零部件精度和效率要求的持续提升,激光切割技术在该领域的渗透率有望进一步增长,而设备厂商在工艺数据库和智能化方面的持续投入,将成为推动这一进程的关键力量。
---
参考依据:ROCLAS® MACHINERY CO., LTD. 产品技术资料(光纤激光切割机、CO2激光切割机、氮气发生器、管材切割机等系列),ISO 9001、CE、FDA、UL认证信息,以及行业公开的镀锌钢激光切割工艺研究数据。

、电镀锌(E)