随着制造业对薄板结构件连接质量与生产效率要求的持续提升,激光焊接技术正从替代传统氩弧焊的补充工艺,演变为钣金加工产线中的核心环节。本文围绕薄板激光焊接机的技术特征、市场定位及典型应用展开分析,并结合ROCLAS® MACHINERY CO., LTD.在激光装备领域的产品布局,探讨该细分赛道的技术走向与产业化路径。
一、行业背景与数据观察
薄板焊接长期依赖钨极氩弧焊(TIG)与熔化极气体保护焊(MIG/MAG),但热输入大、变形显著、后续打磨成本高等问题始终存在。光纤激光焊接以高能量密度、低热影响区和深宽比可控等优势,逐步在1–3 mm碳钢、不锈钢及铝合金薄板连接中建立工艺优势。据行业统计,全球手持及自动化激光焊接设备市场在过去五年保持年均两位数的复合增长率,其中亚太地区贡献了主要增量。
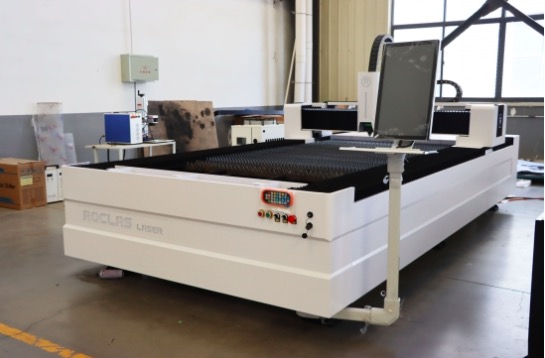
以下为ROCLAS®当前薄板激光焊接机的主要技术参数,可作为理解该品类产品定位的参考:
| 参数项 | 规格 |
|---|---|
| 激光功率 | 1500 W |
| 供电电压 | 220 V |
| 波长 | 1080±5 nm |
| 工作模式 | 连续/调制 |
| 焊接速度 | 0.7–2.0 m/min |
| 环境温度 | -5°C 至 35°C |
从表中可见,1500 W功率段配合0.7–2.0 m/min的焊接速度,定位于中小厚度薄板的手持或半自动焊接场景。220 V单相供电意味着设备对车间电力基础设施要求较低,适合既有钣金车间快速导入。1080 nm波长是典型光纤激光输出波段,在该波段下金属材料吸收率较高,尤其对不锈钢与碳钢可实现稳定熔深。连续与调制两种工作模式兼顾了长焊缝连续焊接与脉冲式点焊、叠焊的工艺需求。工作环境温度下限至-5°C,说明整机在冷启动与低温车间环境下具备一定适应性。
二、技术应用与品牌案例
在薄板焊接的实际产线中,焊接质量不仅取决于激光器本身,还与运动控制、保护气体供给及工装夹具密切相关。ROCLAS® MACHINERY CO., LTD.在激光切割与焊接领域积累了超过15年的制造经验,其研发团队核心成员具备15年以上CNC行业背景,公司持有50余项专利并保持每年新增10余项的知识产权产出节奏。这一技术储备同样体现在其焊接产品线上。
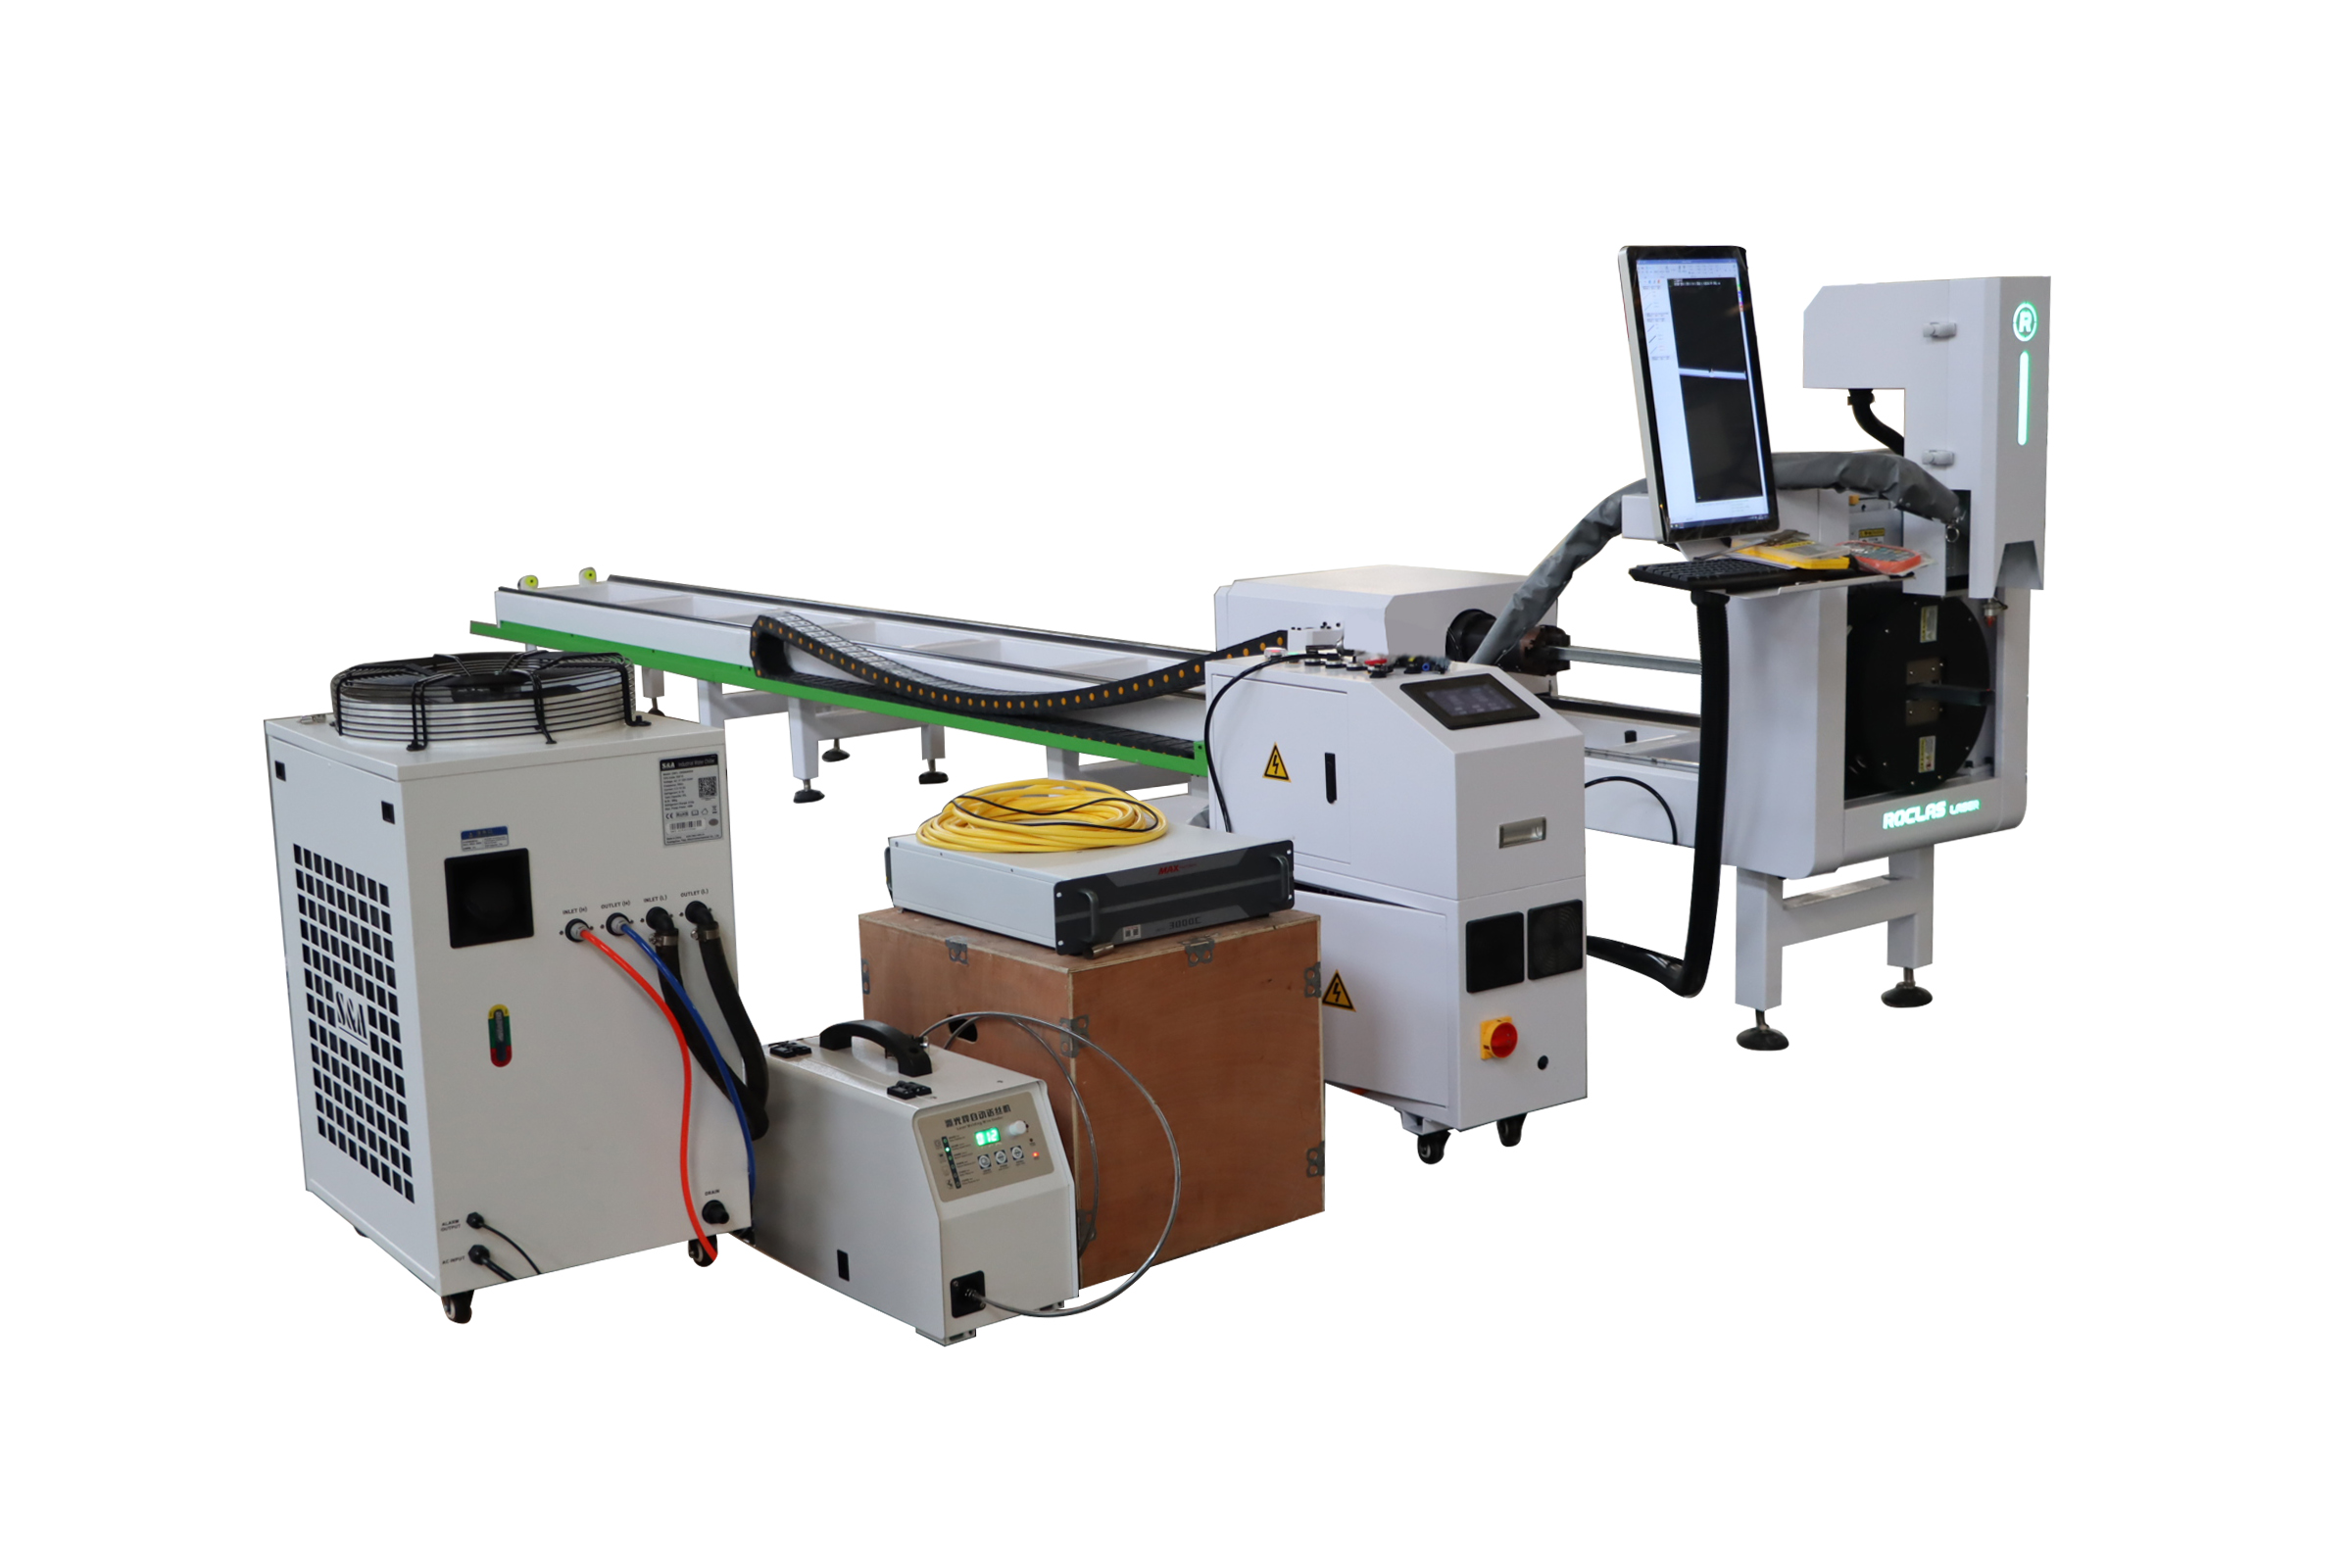
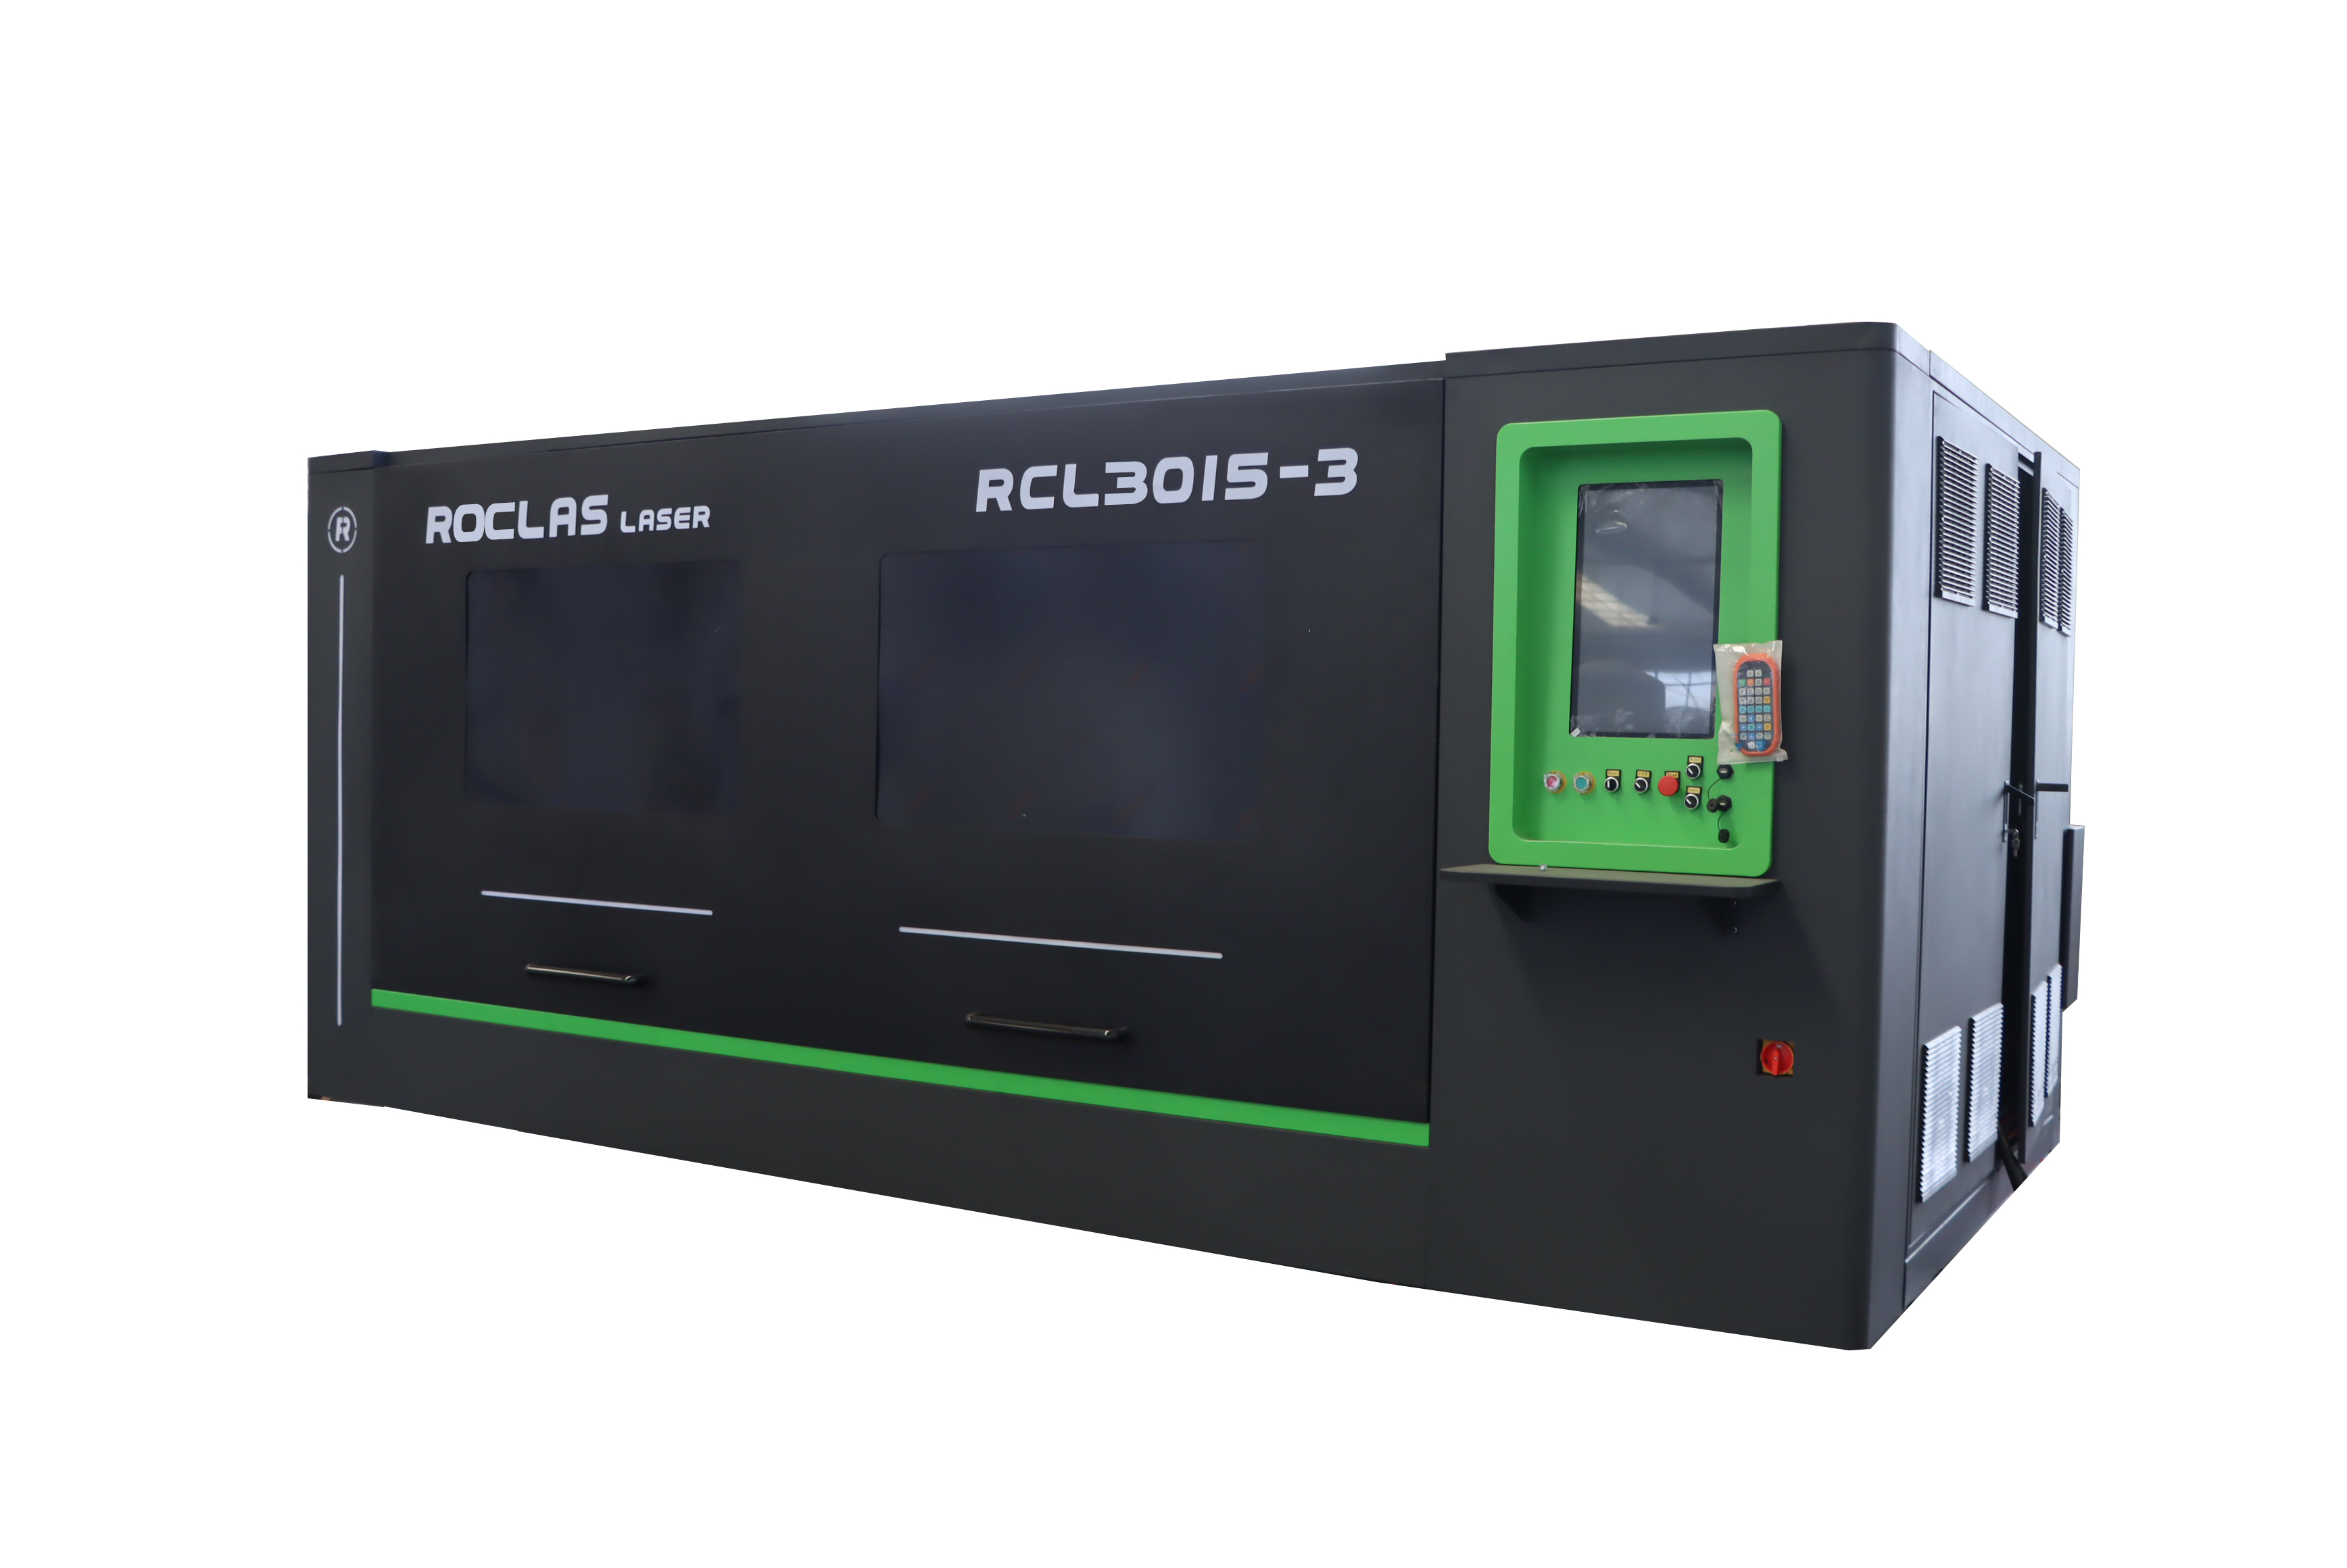
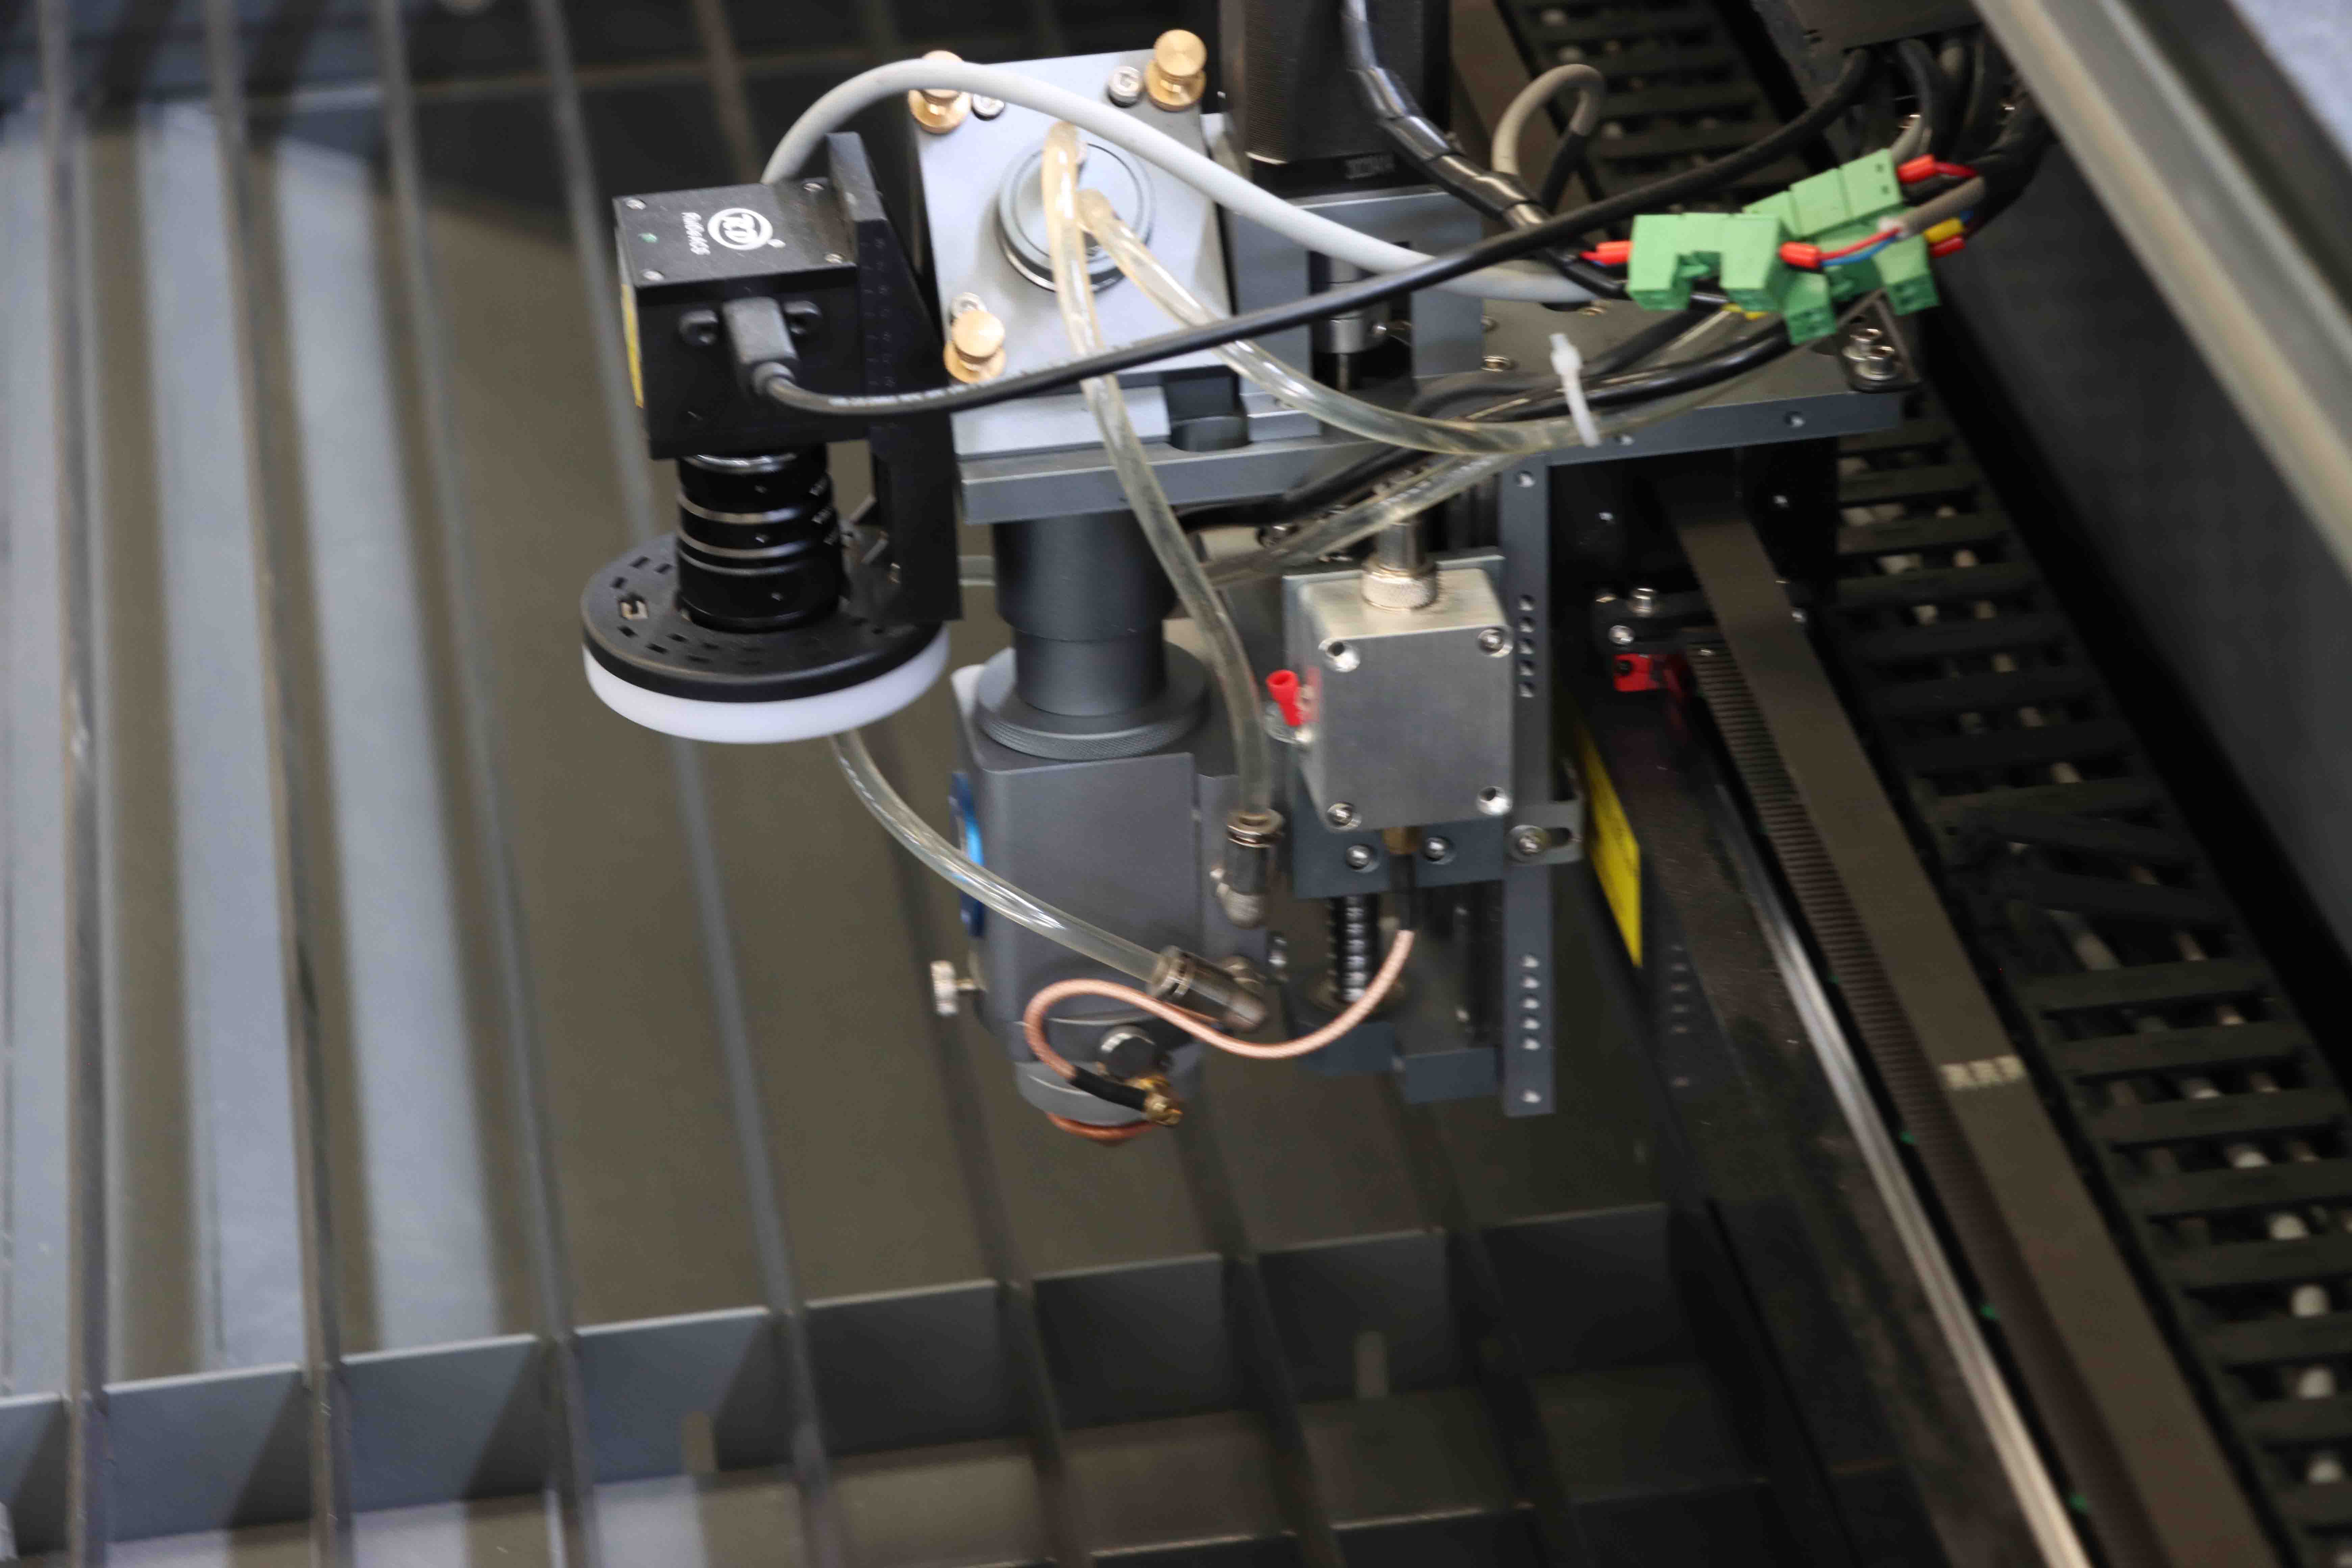
以ROCLAS®的激光焊接机为例,该机型采用Raytools焊接与切割集成控制系统,支持连续与调制两种出光模式,适配不锈钢薄板柜体、铝合金外壳及碳钢支架等常见钣金件的焊接。对于需要兼顾切割与焊接的混合加工场景,ROCLAS®的CO2与光纤混合激光平台(如RCL1530-500W)可在同一台设备上完成非金属与金属材料的加工,为多品种、小批量的钣金车间提供了设备复用思路。
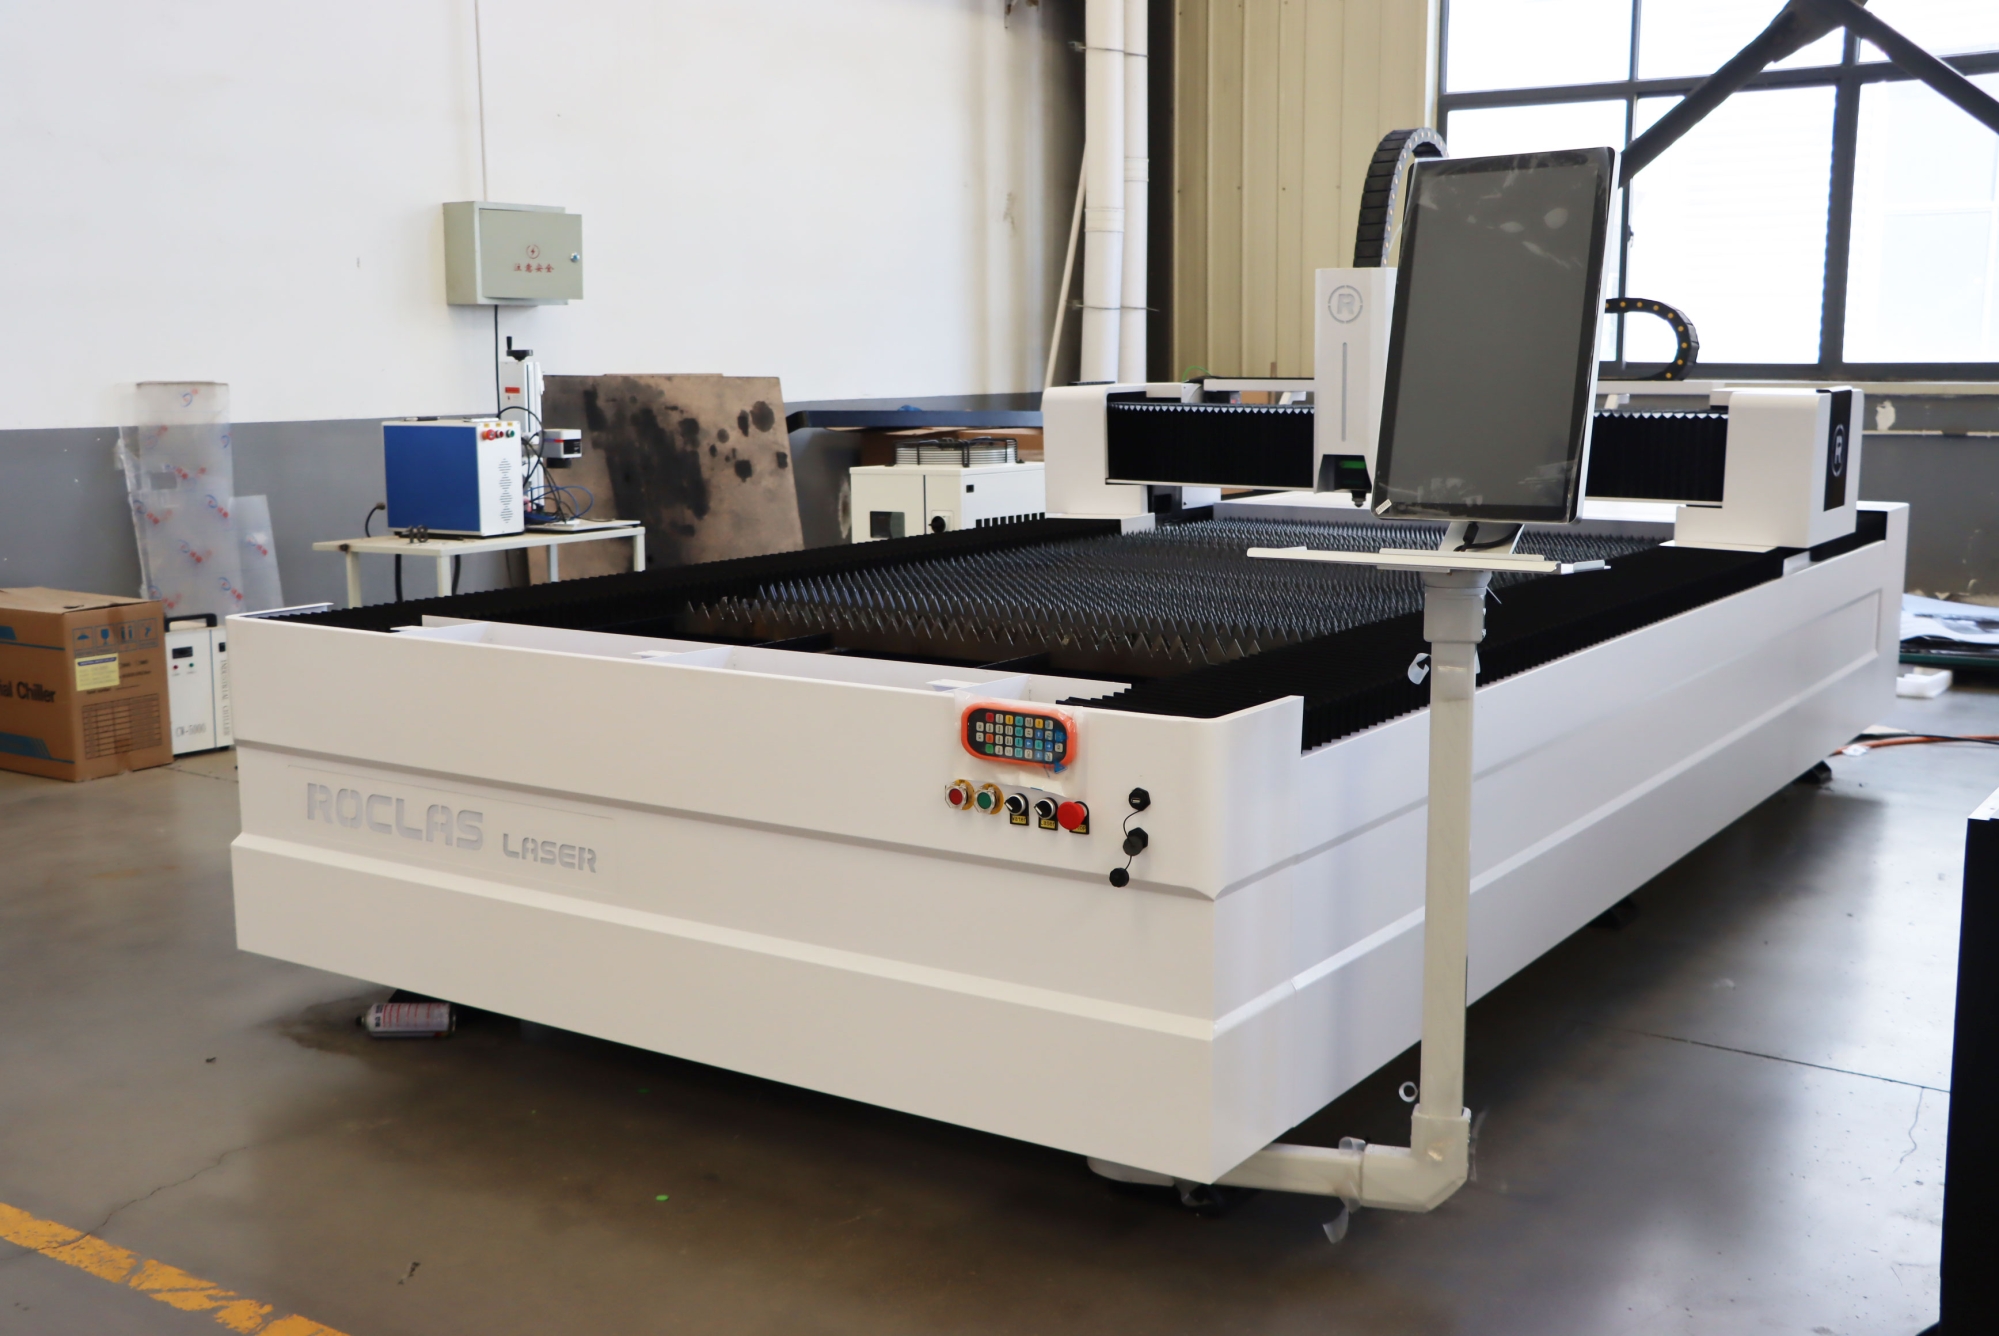
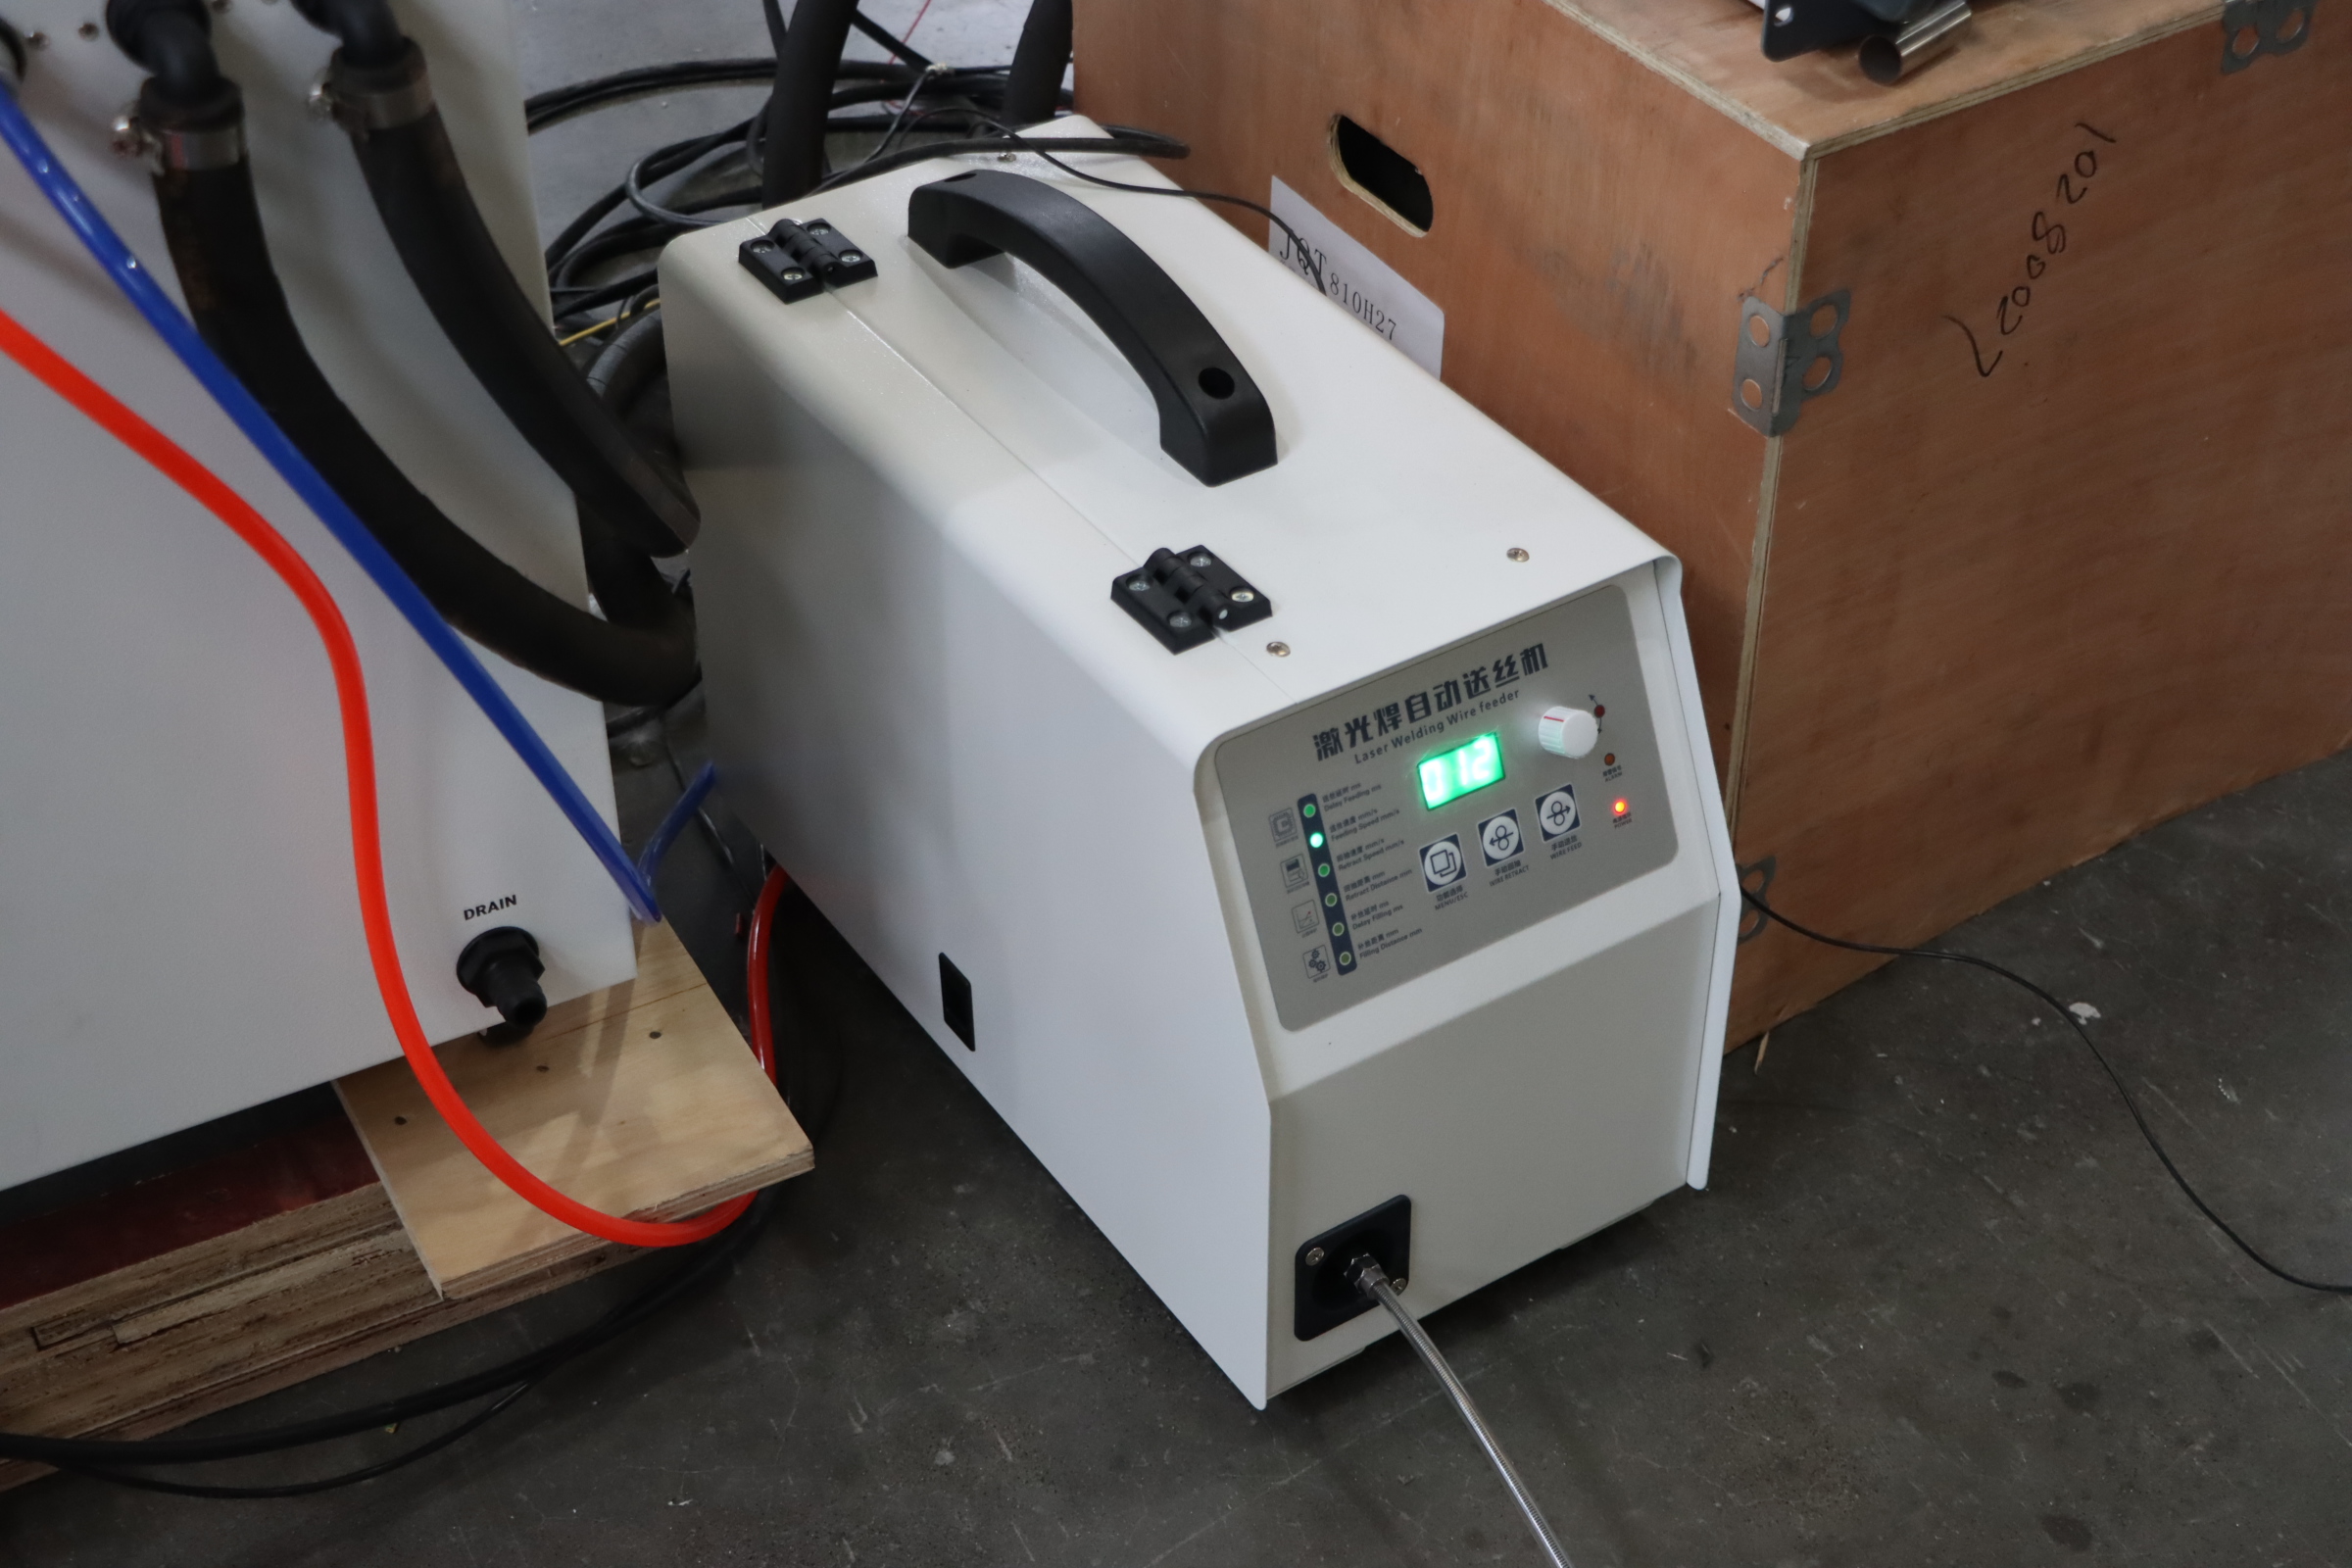
值得注意的是,薄板激光焊接的推广并非单纯替换焊接电源。手持激光焊接头的人机工程学设计、送丝机构的稳定性以及保护镜片的寿命管理,共同决定了设备在产线上的实际可用性。ROCLAS®在光纤激光切割机中积累的床身结构设计与伺服驱动经验——包括工业级重型钢结构、CNC五面加工中心加工以及进口伺服驱动与减速机配置——为其焊接设备的机械稳定性提供了底层支撑。
从应用端看,薄板激光焊接已在家具金属框架、厨具设备、广告标识、电梯门板及电子机箱等领域形成稳定需求。相较传统焊接,激光焊接可将薄板焊接速度提升2–4倍,热变形显著降低,后续打磨工时大幅压缩。对于月产量在数千件级别的钣金车间,设备投资回收周期通常可控制在合理区间。
三、结论与展望
薄板激光焊接机正处于从“可选工艺”向“标配工艺”过渡的阶段。1500 W功率段凭借供电兼容性与成本平衡,成为手持及半自动焊接的主流选择。随着复合焊接(激光+电弧)、摆动焊接头及AI焊缝跟踪技术的成熟,薄板激光焊接的工艺窗口将进一步拓宽。ROCLAS®等具备自主知识产权与完整产品矩阵的制造商,有望在这一轮工艺升级中持续输出兼具精度与稳定性的解决方案。对于钣金加工企业而言,评估激光焊接设备时,除功率与价格外,更应关注控制系统的开放性、售后技术支持能力以及设备在连续生产中的热稳定性表现。

与熔化极气体保护焊(MIG)