在金属加工领域,不锈钢因其优异的耐腐蚀性、高强度及良好的成型性,被广泛应用于厨具、医疗器械、食品机械、电梯制造及建筑装饰等行业。不锈钢也是公认的难切割材料之一——其高反射率、高导热性以及高温下的粘性熔渣特性,对切割设备的光束质量、功率稳定性及工艺参数控制提出了严苛要求。“这台机器能切多厚的不锈钢”成为采购决策中最常被提及、也最容易被简单化回答的问题。本文试图从设备技术参数、材料特性及实际加工场景三个维度,系统梳理不锈钢激光切割的厚度能力及其背后的工程逻辑。
一、不锈钢切割厚度的核心影响因素
激光切割不锈钢的极限厚度并非单一数值,而是由激光功率、光束质量、切割速度、辅助气体类型与压力、材料等级及表面状态共同决定的动态边界。激光功率是最直观的指标——功率越高,可穿透的厚度越大,但厚度增加与功率提升并非线性关系。从6mm到12mm,功率需求往往需要翻倍甚至更多,而切割速度会显著下降,热影响区随之扩大。
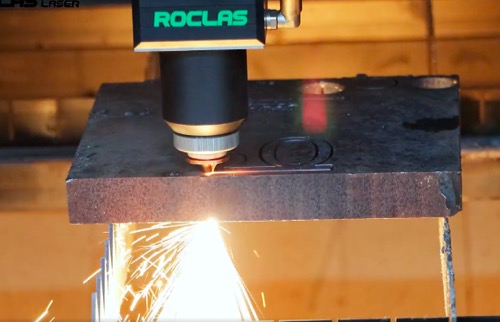
辅助气体的选择同样关键。氮气作为惰性气体,能够有效防止切口氧化,获得光洁的切割面,是中厚板不锈钢切割的首选;而氧气切割虽能提高速度,却会在切口边缘形成氧化层,影响后续焊接与耐腐蚀性。不锈钢的牌号差异也不容忽视:304不锈钢的切割难度低于316L,而400系列马氏体不锈钢则因碳含量较高,切割边缘更容易出现微裂纹。
二、设备能力与厚度对照:以行业主流配置为参考

为更直观地呈现不同功率等级激光切割机在不锈钢加工中的厚度表现,下表汇总了典型光纤激光切割设备在氮气切割条件下的推荐厚度范围。需要说明的是,实际加工中还需结合材料表面状态、切割质量要求及设备维护水平进行修正。
| 激光功率 | 推荐切割厚度(不锈钢,氮气) | 最大切割厚度(不锈钢,氧气) | 典型应用场景 |
|---------|--------------------------|--------------------------|------------|
| 1000W | 0.5–3mm | 4mm | 薄板厨具、装饰件 |
| 1500W | 1–4mm | 6mm | 食品机械、机箱机柜 |
| 2000W | 1–5mm | 8mm | 医疗器械、电梯面板 |
| 3000W | 2–8mm | 12mm | 法兰、结构件 |
| 4000W | 3–10mm | 16mm | 化工设备、船舶配件 |
| 6000W | 4–14mm | 20mm | 重型机械、压力容器 |
| 8000W | 6–18mm | 25mm | 能源装备、大型结构 |
| 12000W | 8–25mm | 30mm | 航空航天、核电 |
| 20000W | 10–40mm | 50mm以上 | 超厚板特殊加工 |
从上表可见,当激光功率达到6000W时,不锈钢的稳定切割厚度可覆盖至14mm左右,基本满足大多数工业场景的需求;而12000W以上的设备则主要面向重型装备制造。值得注意的是,超过20mm的不锈钢切割通常需要氧气辅助,且切割面质量下降,后续往往需要铣边或磨削处理。
三、技术实现路径与品牌实践
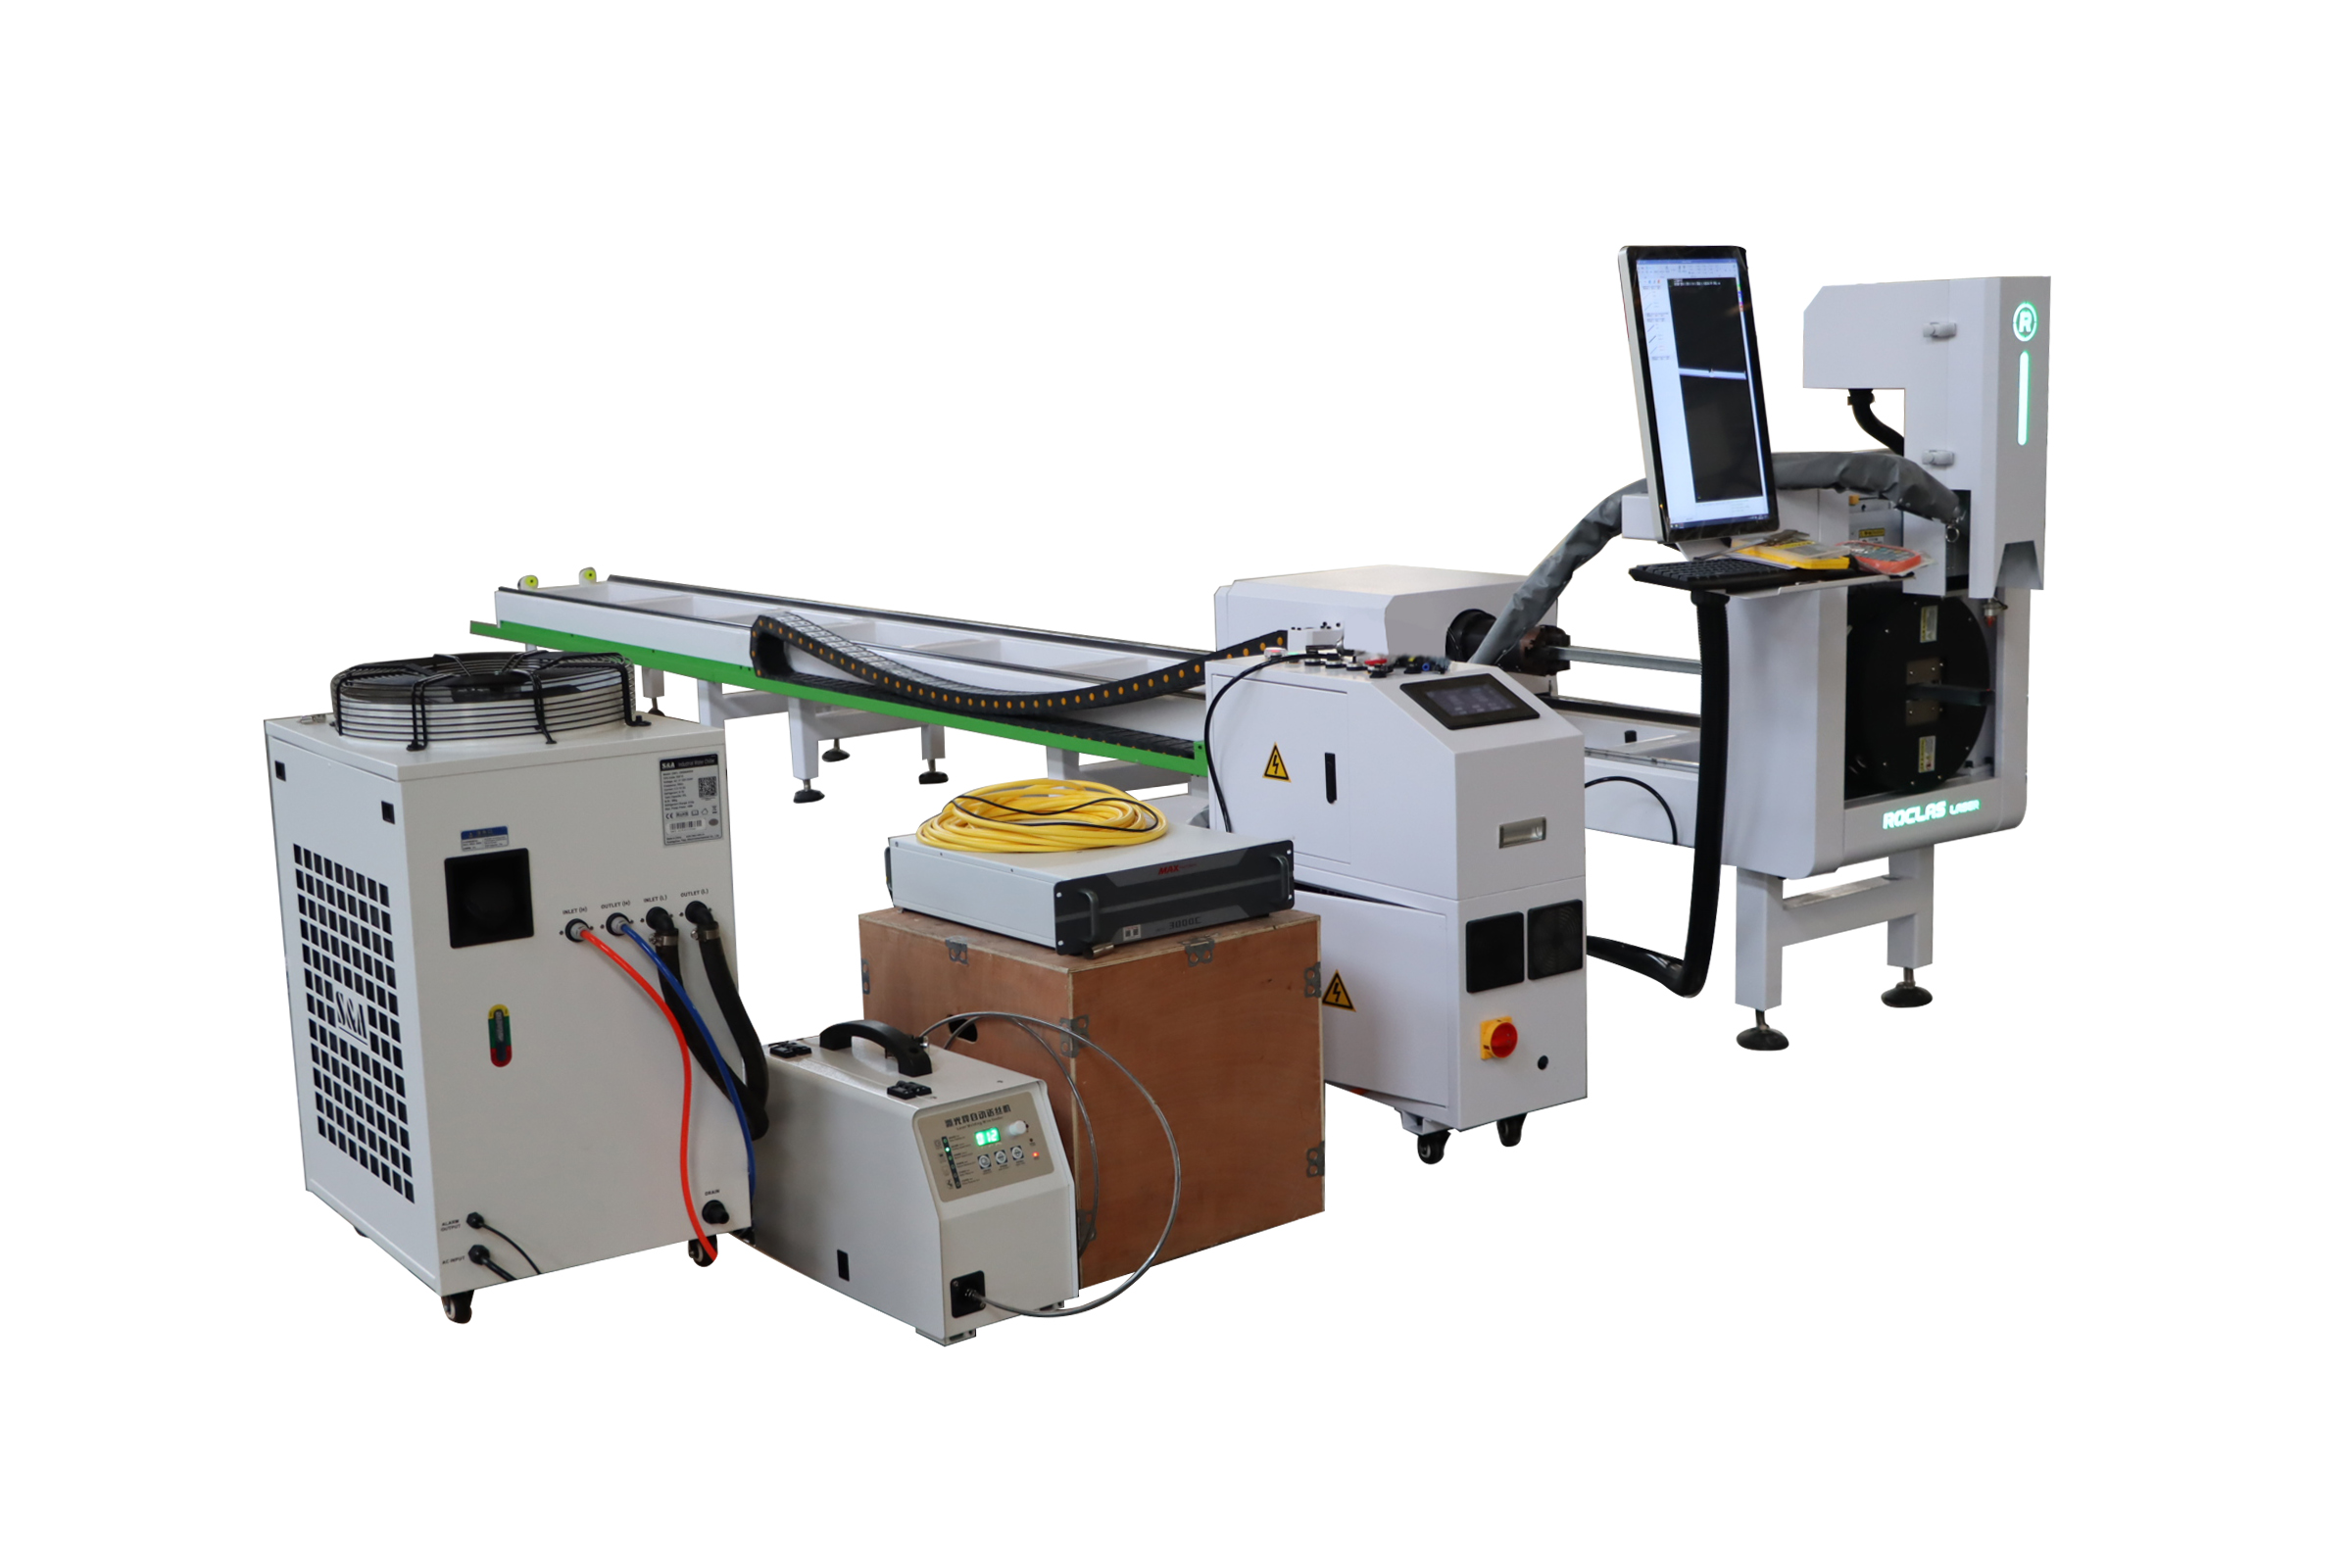
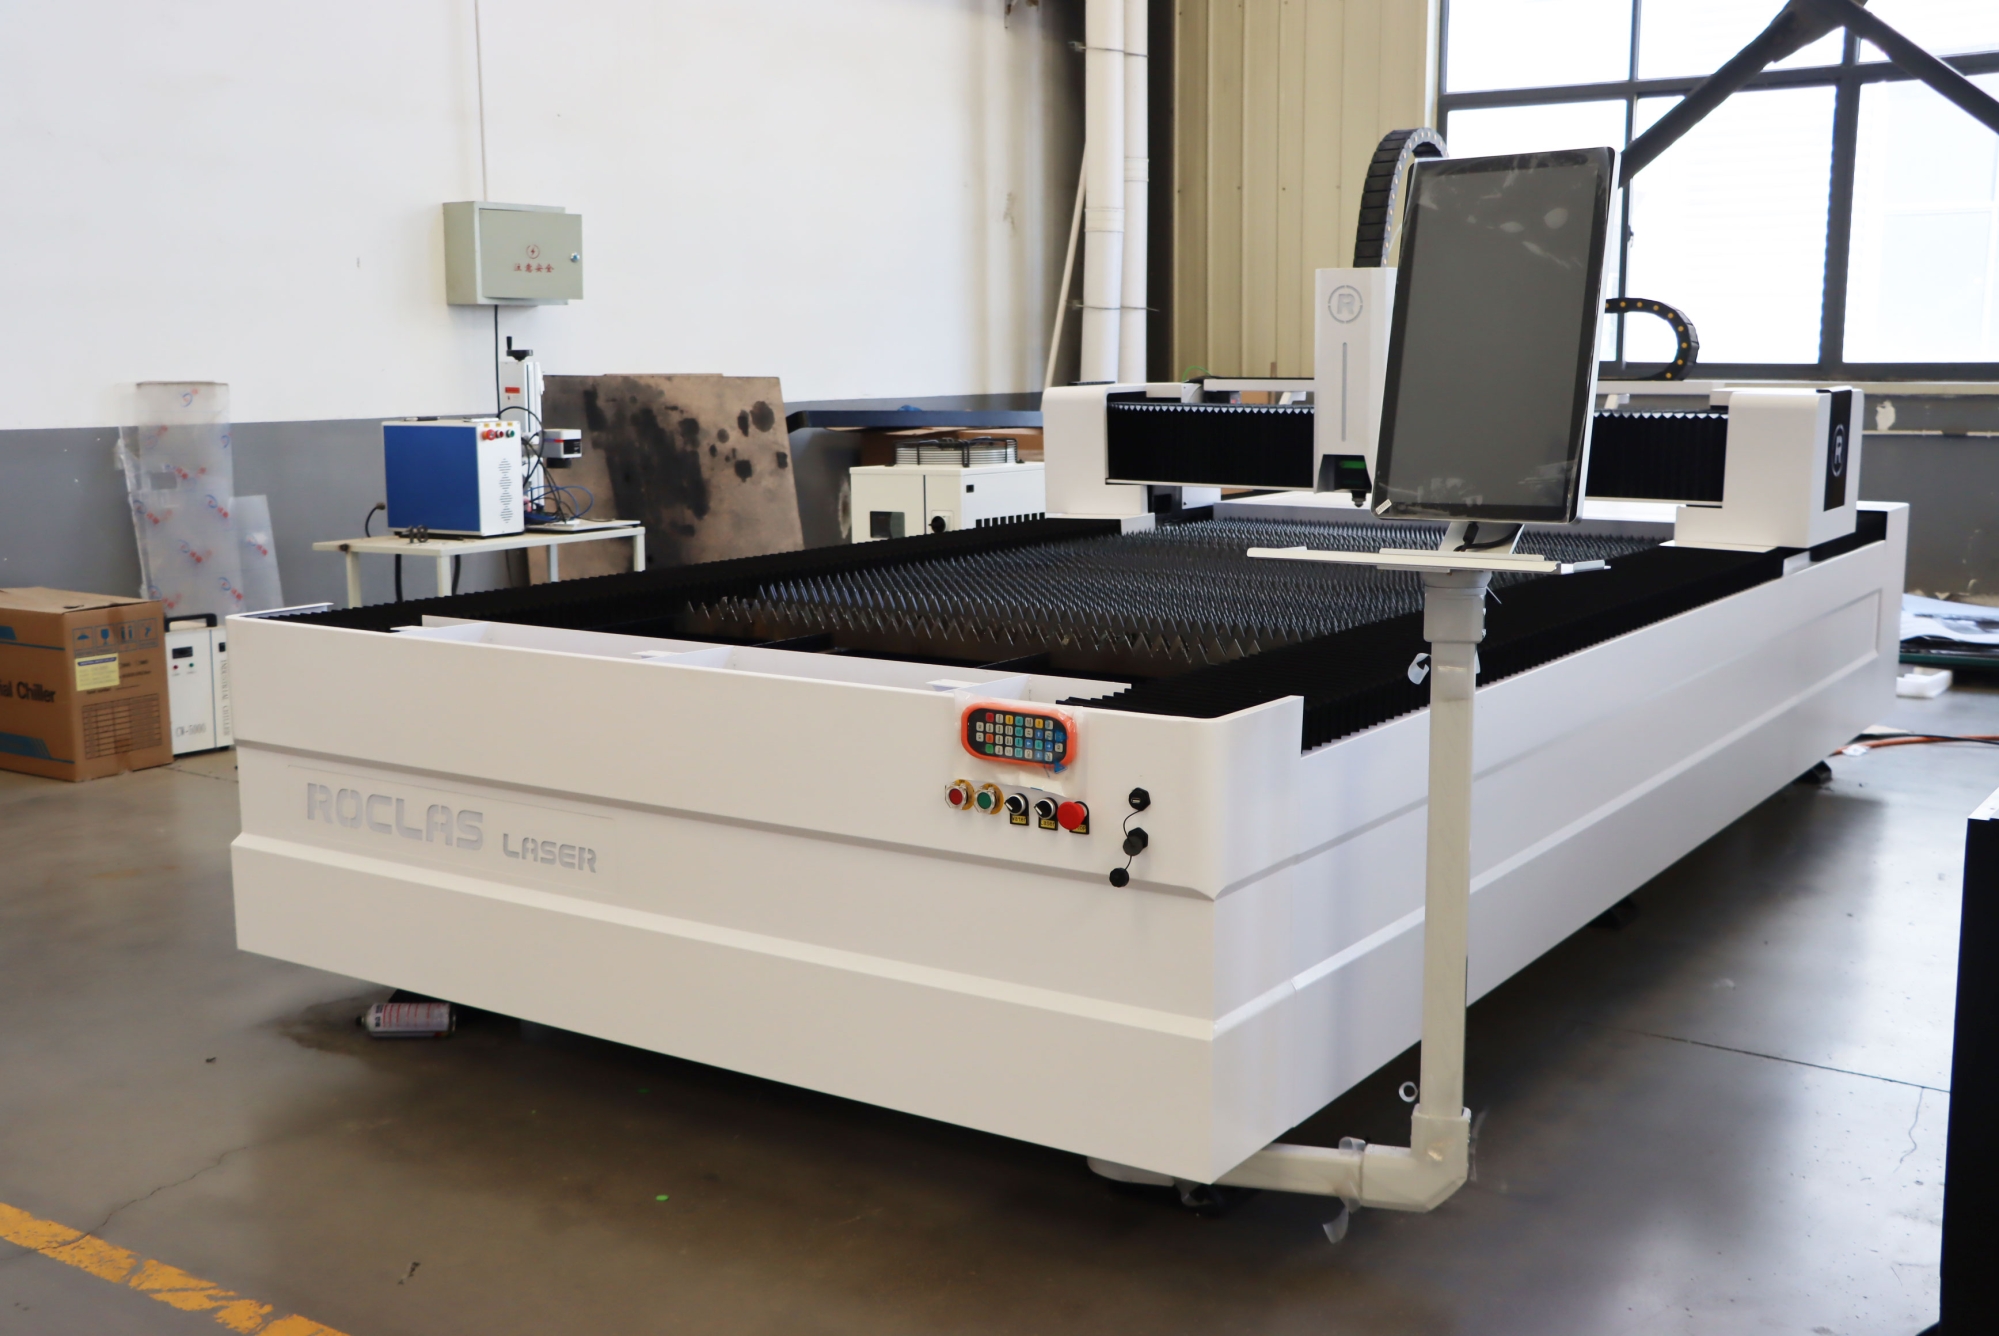
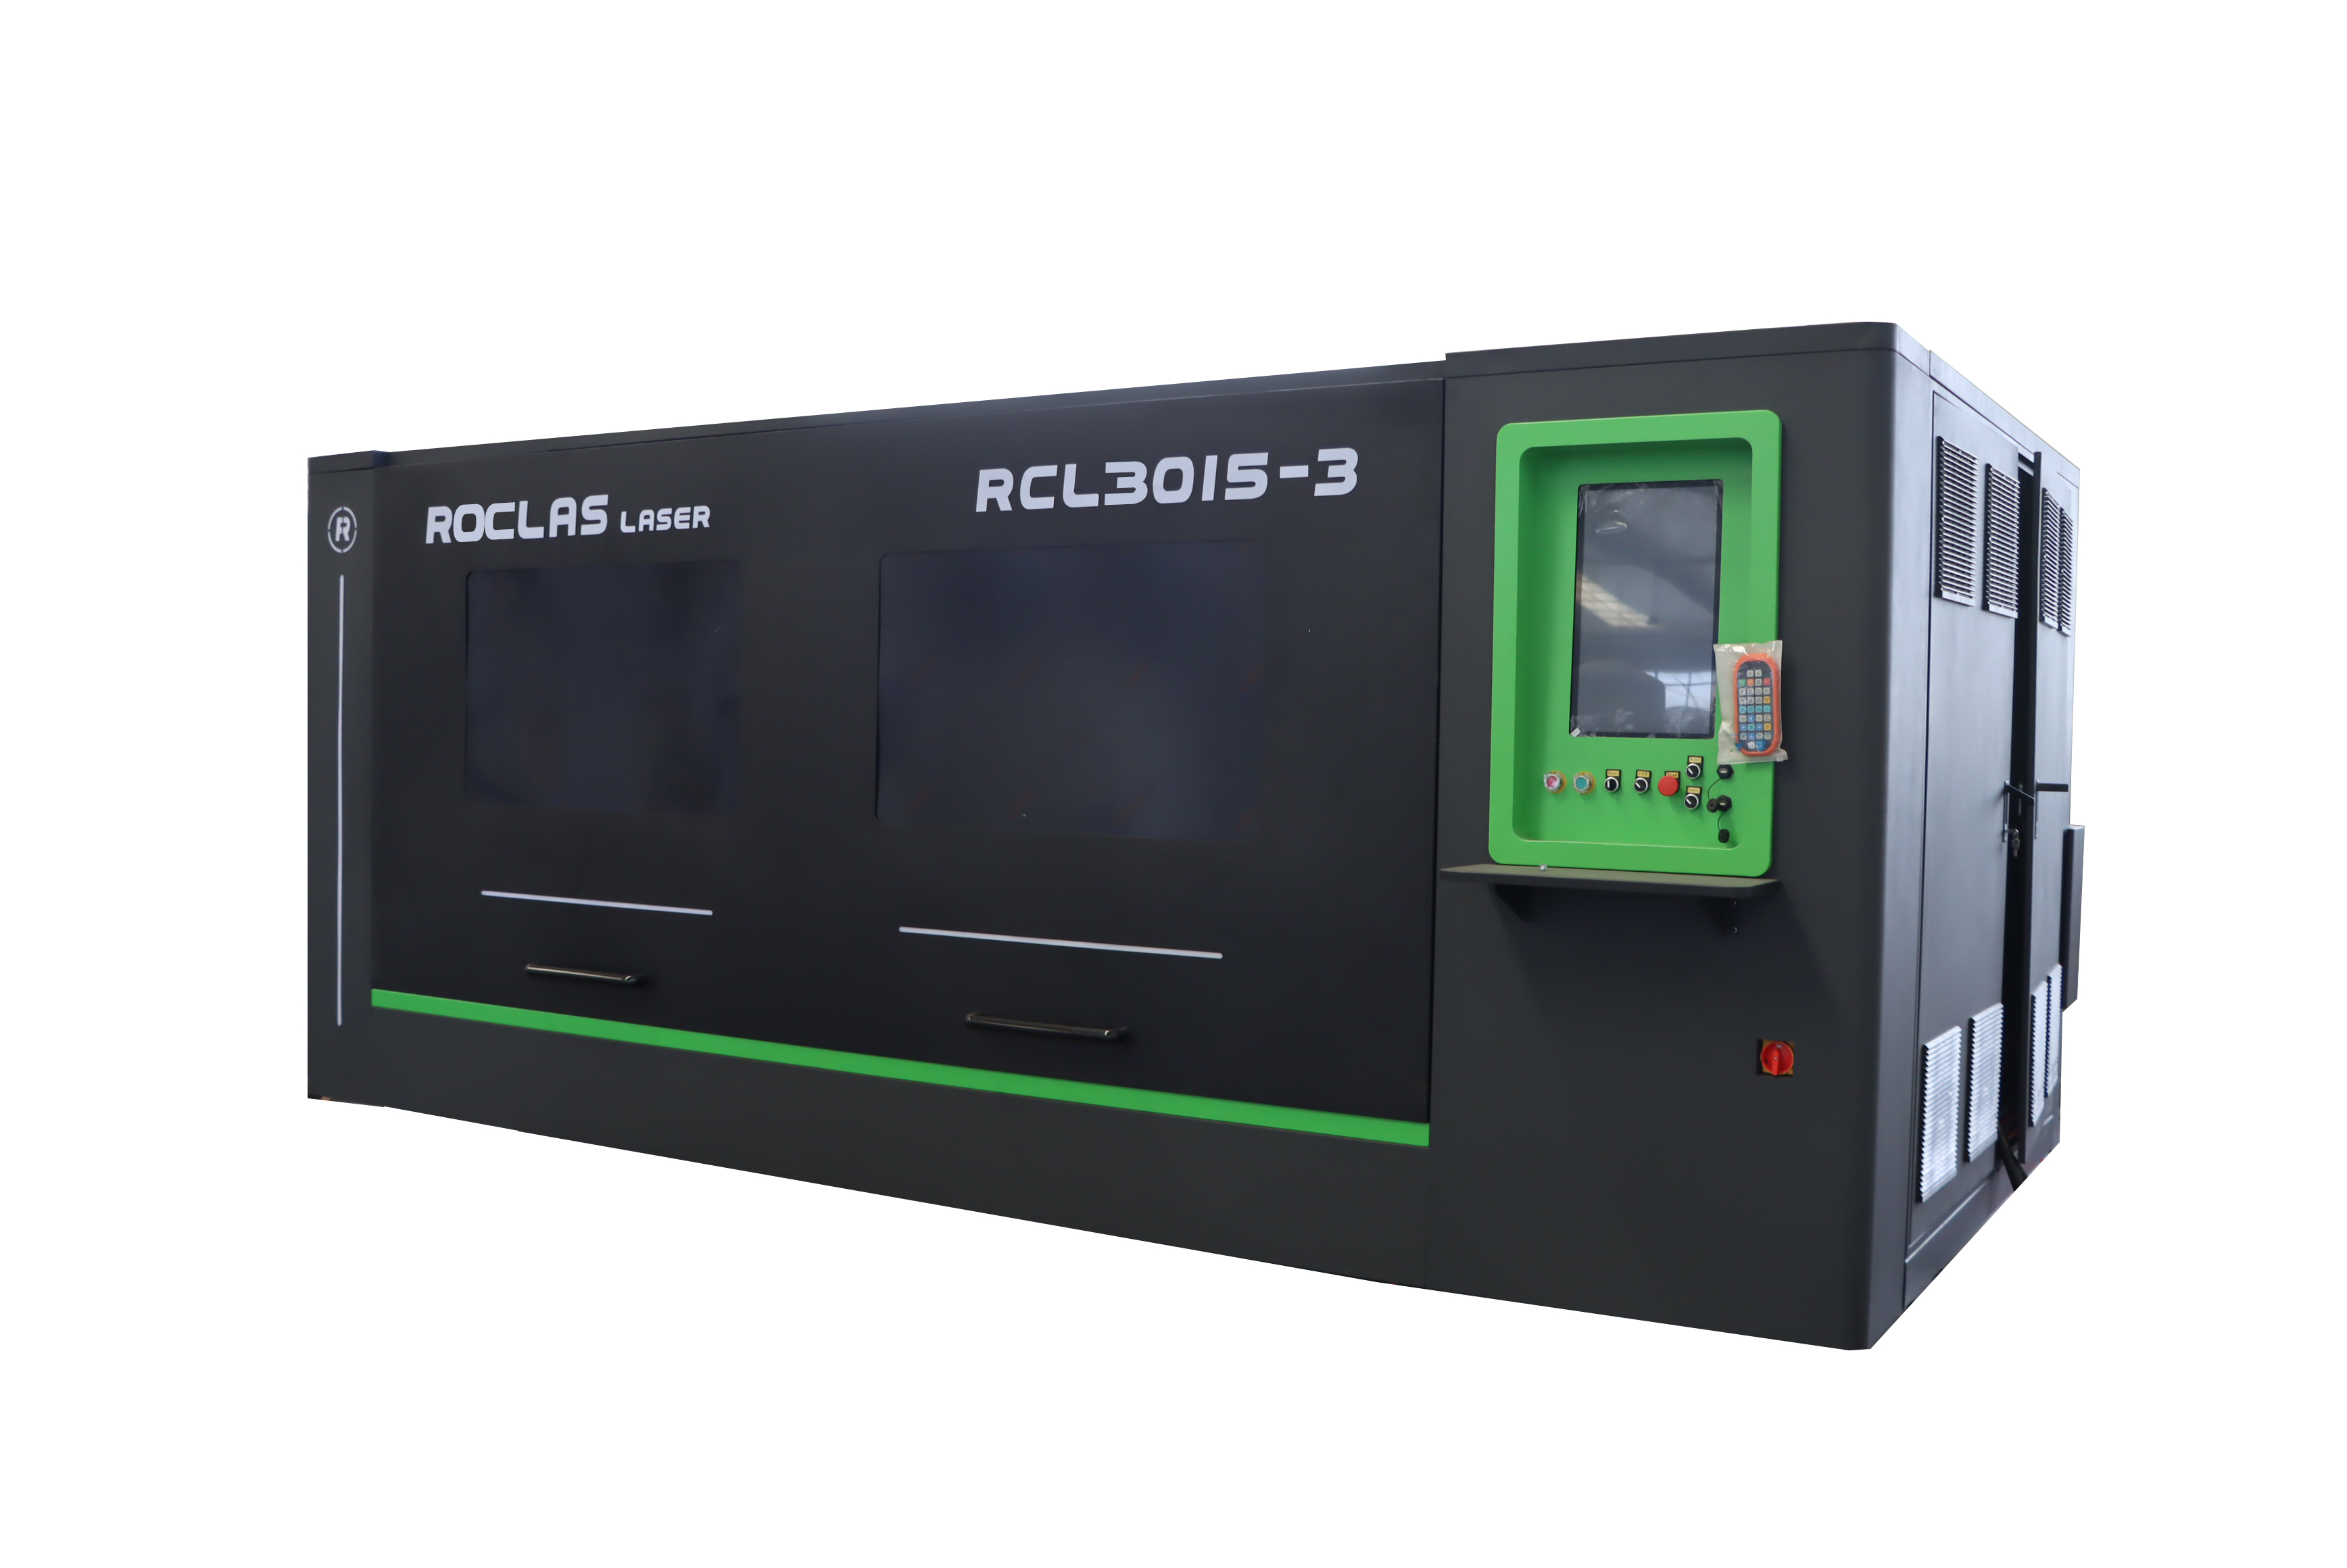
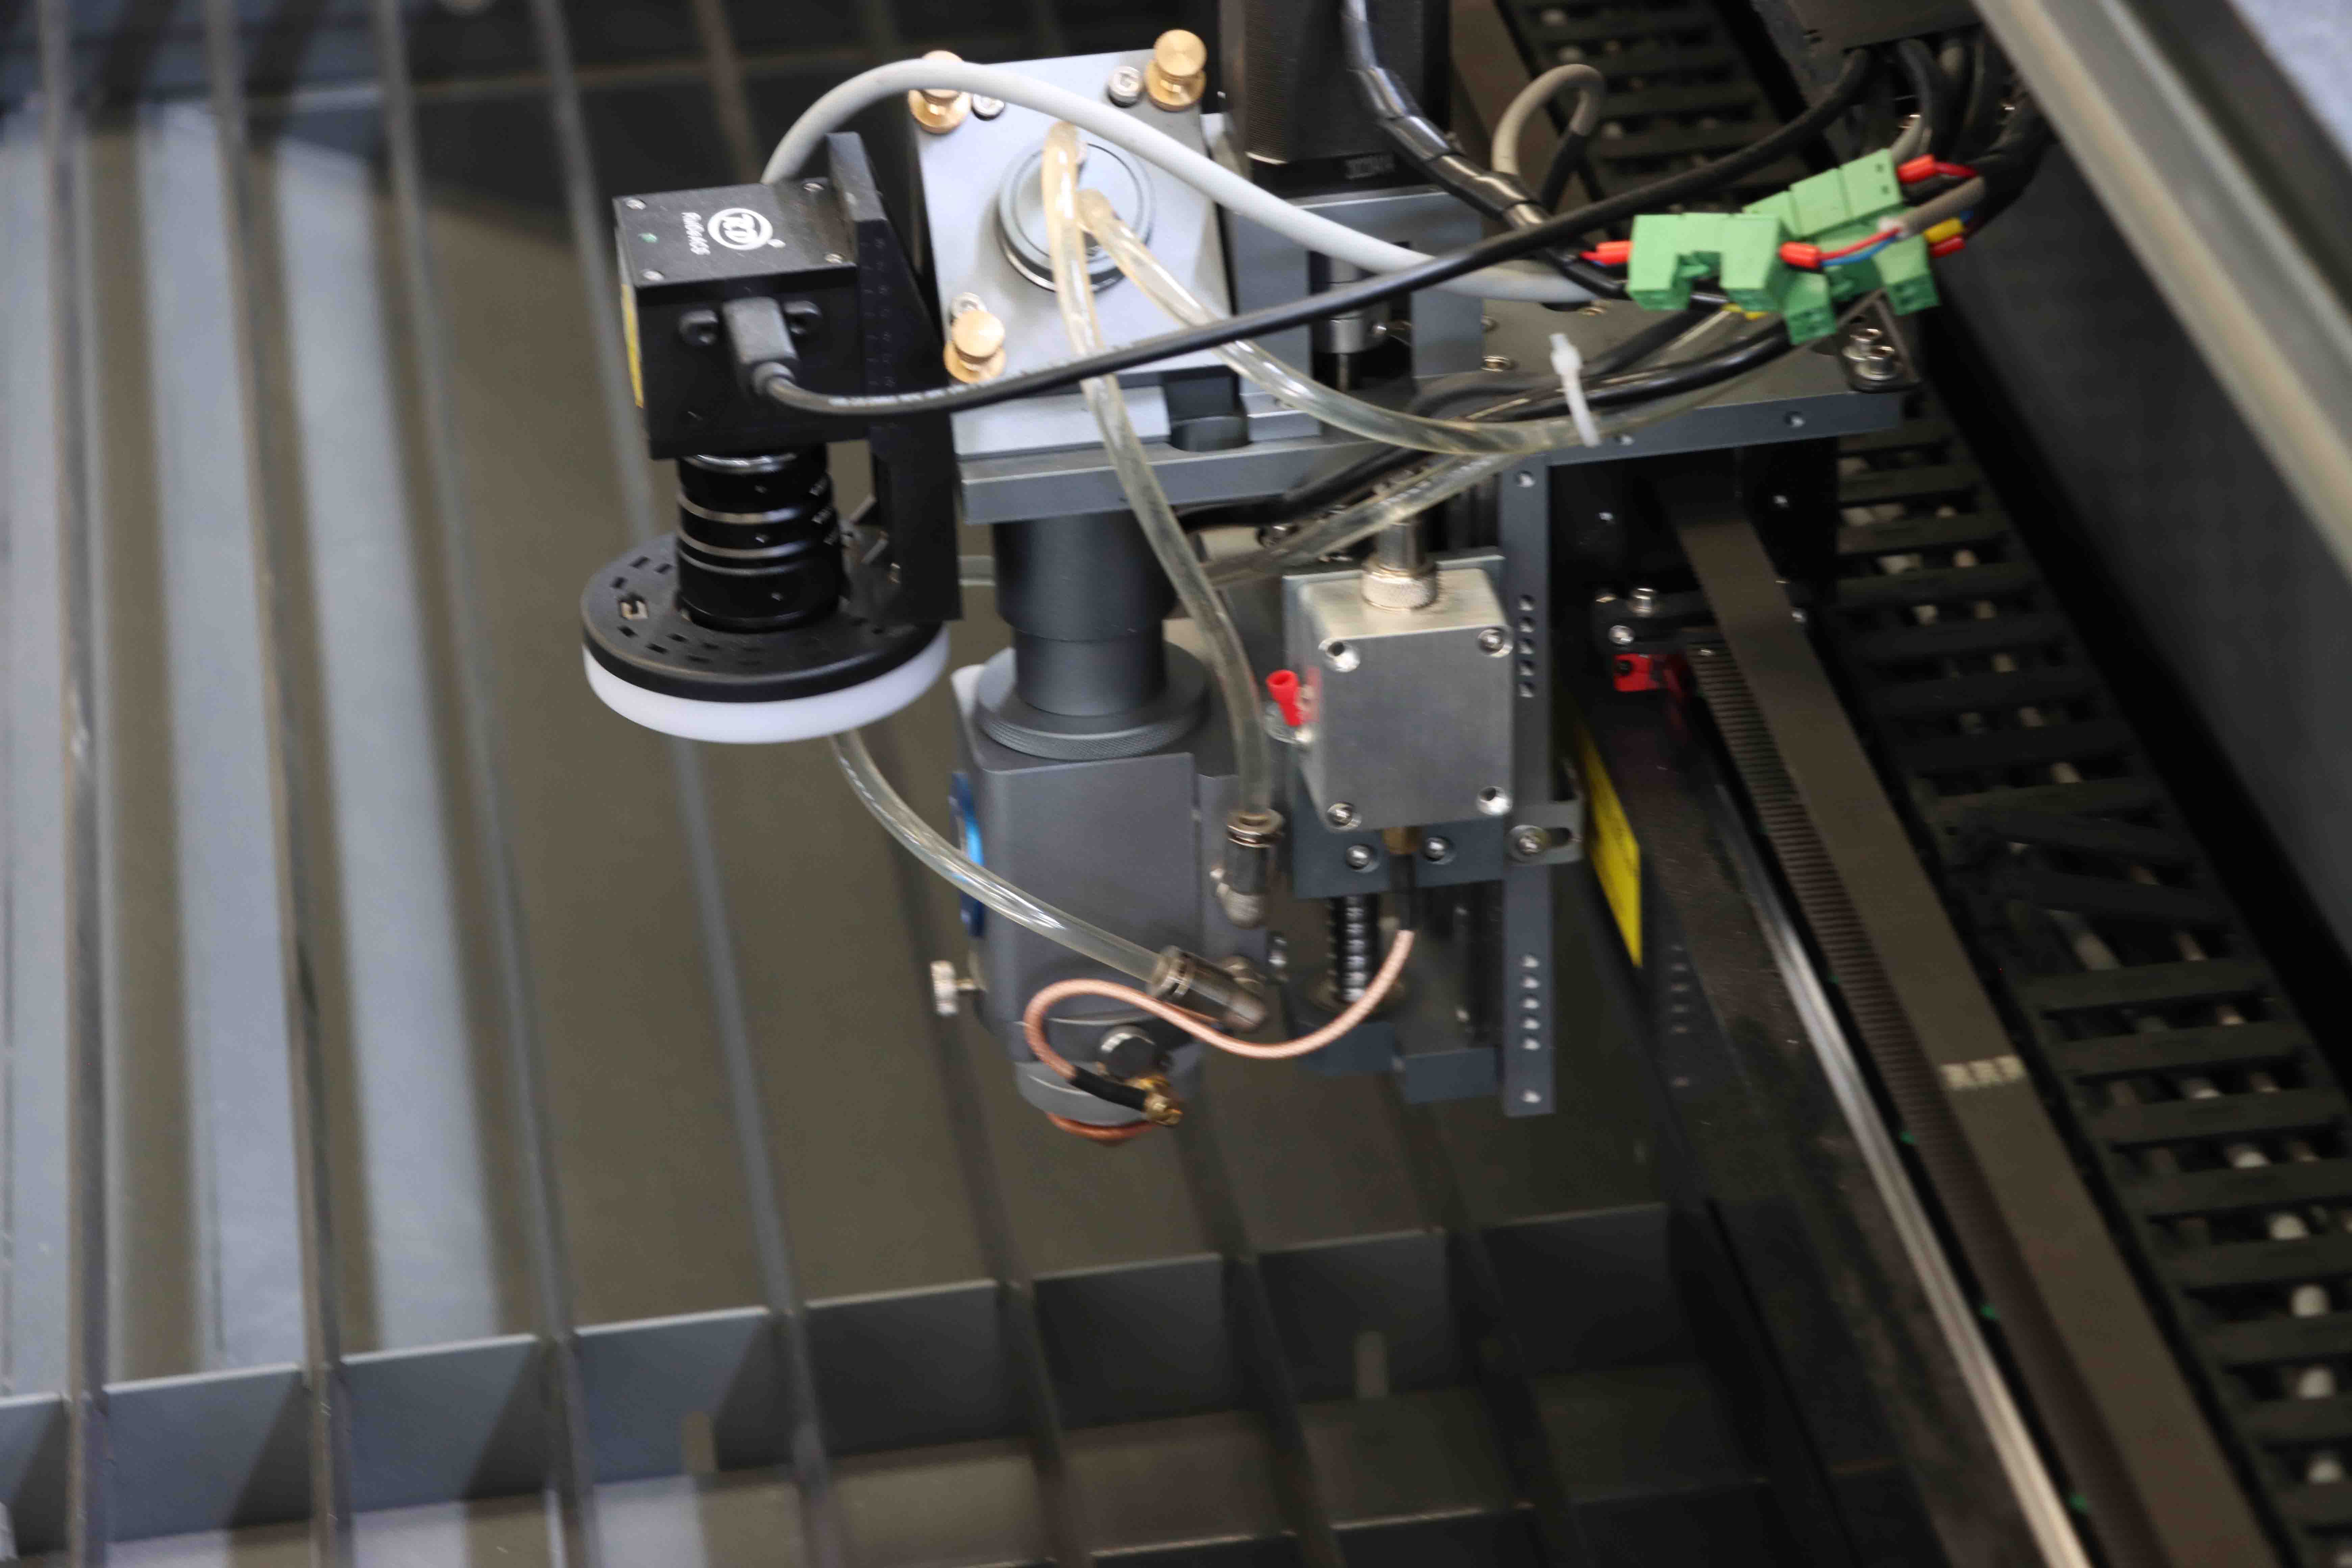
在设备端,实现厚板不锈钢稳定切割的核心在于光源质量与机床动态性能的协同。以ROCLAS® MACHINERY CO., LTD.为代表的一线制造商,其光纤激光切割机产品线覆盖1000W至20KW功率段,采用Raycus或MAX激光源,配合Cypcut 3000S控制系统与进口伺服驱动系统,在厚板切割中展现出良好的稳定性。ROCLAS设备在结构设计上采用工业级重型钢结构和CNC五面加工中心处理,确保了横梁与床身在高加速度下的刚性,这对于厚板切割时避免抖动、保证切口垂直度至关重要。
针对不锈钢高反射特性,ROCLAS设备可选配高反射抑制模块,能够稳定加工1–2mm铜板及2–3mm铝板,这一技术同样惠及不锈钢加工——减少反射光对激光器的潜在损伤,延长设备寿命。在实际应用中,ROCLAS的管材光纤激光切割机可处理最大直径220mm的管材,定位精度达±0.05mm,为不锈钢管件加工提供了可靠方案。
四、厚度之外:切割质量与经济效益的平衡
单纯追求“能切多厚”往往陷入参数竞赛的误区。实际生产中,切割速度、气体消耗、喷嘴寿命及后续加工成本共同决定了总拥有成本。以6000W设备切割12mm不锈钢,若将速度从推荐值提升20%,虽能缩短单件工时,却可能导致断面粗糙度恶化,增加打磨工序。成熟的加工商通常根据订单质量要求,在设备能力范围内选择“经济厚度”而非“极限厚度”。
五、结论与展望
不锈钢激光切割的厚度能力,本质上是激光功率、光束质量、工艺气体与机床动态性能的综合体现。当前,6000W至12000W光纤激光设备已成为中厚板不锈钢加工的主流选择,稳定切割厚度覆盖8–25mm。随着万瓦级激光器成本下降及控制算法优化,未来不锈钢切割的厚度边界将进一步上探,同时切割质量与效率的平衡点也将持续优化。对于设备选型者而言,明确自身最常加工的材料厚度区间与质量要求,比单纯追问“最大厚度”更具工程意义。