镀锌钢在建筑、汽车、家电及电力设施领域的广泛应用,使其成为金属加工行业不可回避的材料类别。其表面锌层带来的高反射率与气化特性,长期制约着激光切割的效率与质量。本文结合当前激光切割设备的技术参数与产业数据,分析镀锌钢激光切割的关键工艺挑战,探讨高反抑制、辅助气体优化及功率配置等解决方案,并以 ROCLAS® MACHINERY CO., LTD. 的设备体系为参照,说明镀锌钢切割从"可加工"向"高效稳定加工"演进的技术路径。
---
一、行业背景与数据观察
激光切割在金属板材加工中的渗透率持续攀升,其中碳钢与不锈钢占据主要份额,而镀锌钢因其防腐性能,在户外结构件、暖通管道、电气柜体等领域需求稳定增长。与裸钢不同,镀锌层(通常为锌铁合金或纯锌)熔点约419°C,远低于钢基体,这一物理差异直接改变了激光切割的能流分布与排渣机制。
下表汇总了当前主流光纤激光切割设备在典型工况下的关键参数,可作为理解镀锌钢加工能力边界的参照:
| 参数项 | 典型规格 |
|---|---|
| 激光功率范围 | 1000W – 20KW |
| 定位精度(X/Y轴) | ±0.03mm |
| 重复定位精度 | ±0.02mm |
| 最大联动速度 | 100m/min |
| 最大加速度 | 1.0G |
| 激光光源 | Raycus / MAX |
| 控制系统 | Cypcut 3000S |
| 激光头 | Raytools |
| 电源要求 | 380V/50Hz |
| 切割材料厚度(碳钢,参考) | 受功率配置影响,高功率机型覆盖中厚板 |
从表中可见,当前设备的定位精度与动态性能已足以支撑精细轮廓切割,但镀锌钢的难点并不在运动精度,而在能量耦合。锌层对1064nm波长光纤激光的反射率显著高于碳钢,尤其在切割起始阶段,反射光可能回传至激光器,触发保护或造成光学元件损伤。设备是否配备高反射抑制模块,成为镀锌钢加工可行性的分水岭。ROCLAS 在其光纤激光切割机型中集成高反抑制模块,使设备能够稳定处理铜、铝等高反射金属,这一技术路线同样适用于镀锌钢的批量加工。
二、工艺要点与技术应对
镀锌钢激光切割的核心矛盾在于:锌层需要被快速气化去除,而钢基体需要足够的能量形成熔池并有效排渣。若能量密度不足,锌层残留会导致挂渣与边缘发黑;若能量过剩,则热影响区扩大,切口氧化加剧。实践中,工艺调整通常围绕以下维度展开:
辅助气体选择。 氧气切割碳钢可获得氧化放热效应,提升速度,但对镀锌层而言,氧气会加剧锌的氧化飞溅,污染镜片。氮气切割则提供惰性环境,切口洁净,适合对防腐要求高的场合,但速度相对降低。高功率机型(6KW以上)配合高压氮气,可在保证质量的同时维持合理效率。
功率与焦点配置。 对于1–3mm薄镀锌板,中等功率(1500W–3000W)配合负焦点可快速穿透锌层;对于中厚板,需提升功率至6000W以上,并采用正焦点或零焦点,以扩大熔池、改善排渣。ROCLAS 设备覆盖1000W至20KW的功率区间,为不同厚度镀锌钢的工艺窗口提供了硬件基础。
穿孔策略。 镀锌钢穿孔时飞溅强烈,建议采用脉冲穿孔或渐进式穿孔,避免熔渣附着喷嘴。配备自动调焦与穿孔检测功能的控制系统(如Cypcut 3000S)可显著降低人工干预。
烟尘处理。 锌气化产生的烟尘具有毒性,必须通过内置或外接净化系统及时排出。ROCLAS 设备标配内置烟雾净化系统,并要求通风环境,符合镀锌钢加工的职业健康要求。
三、品牌实践与产业定位
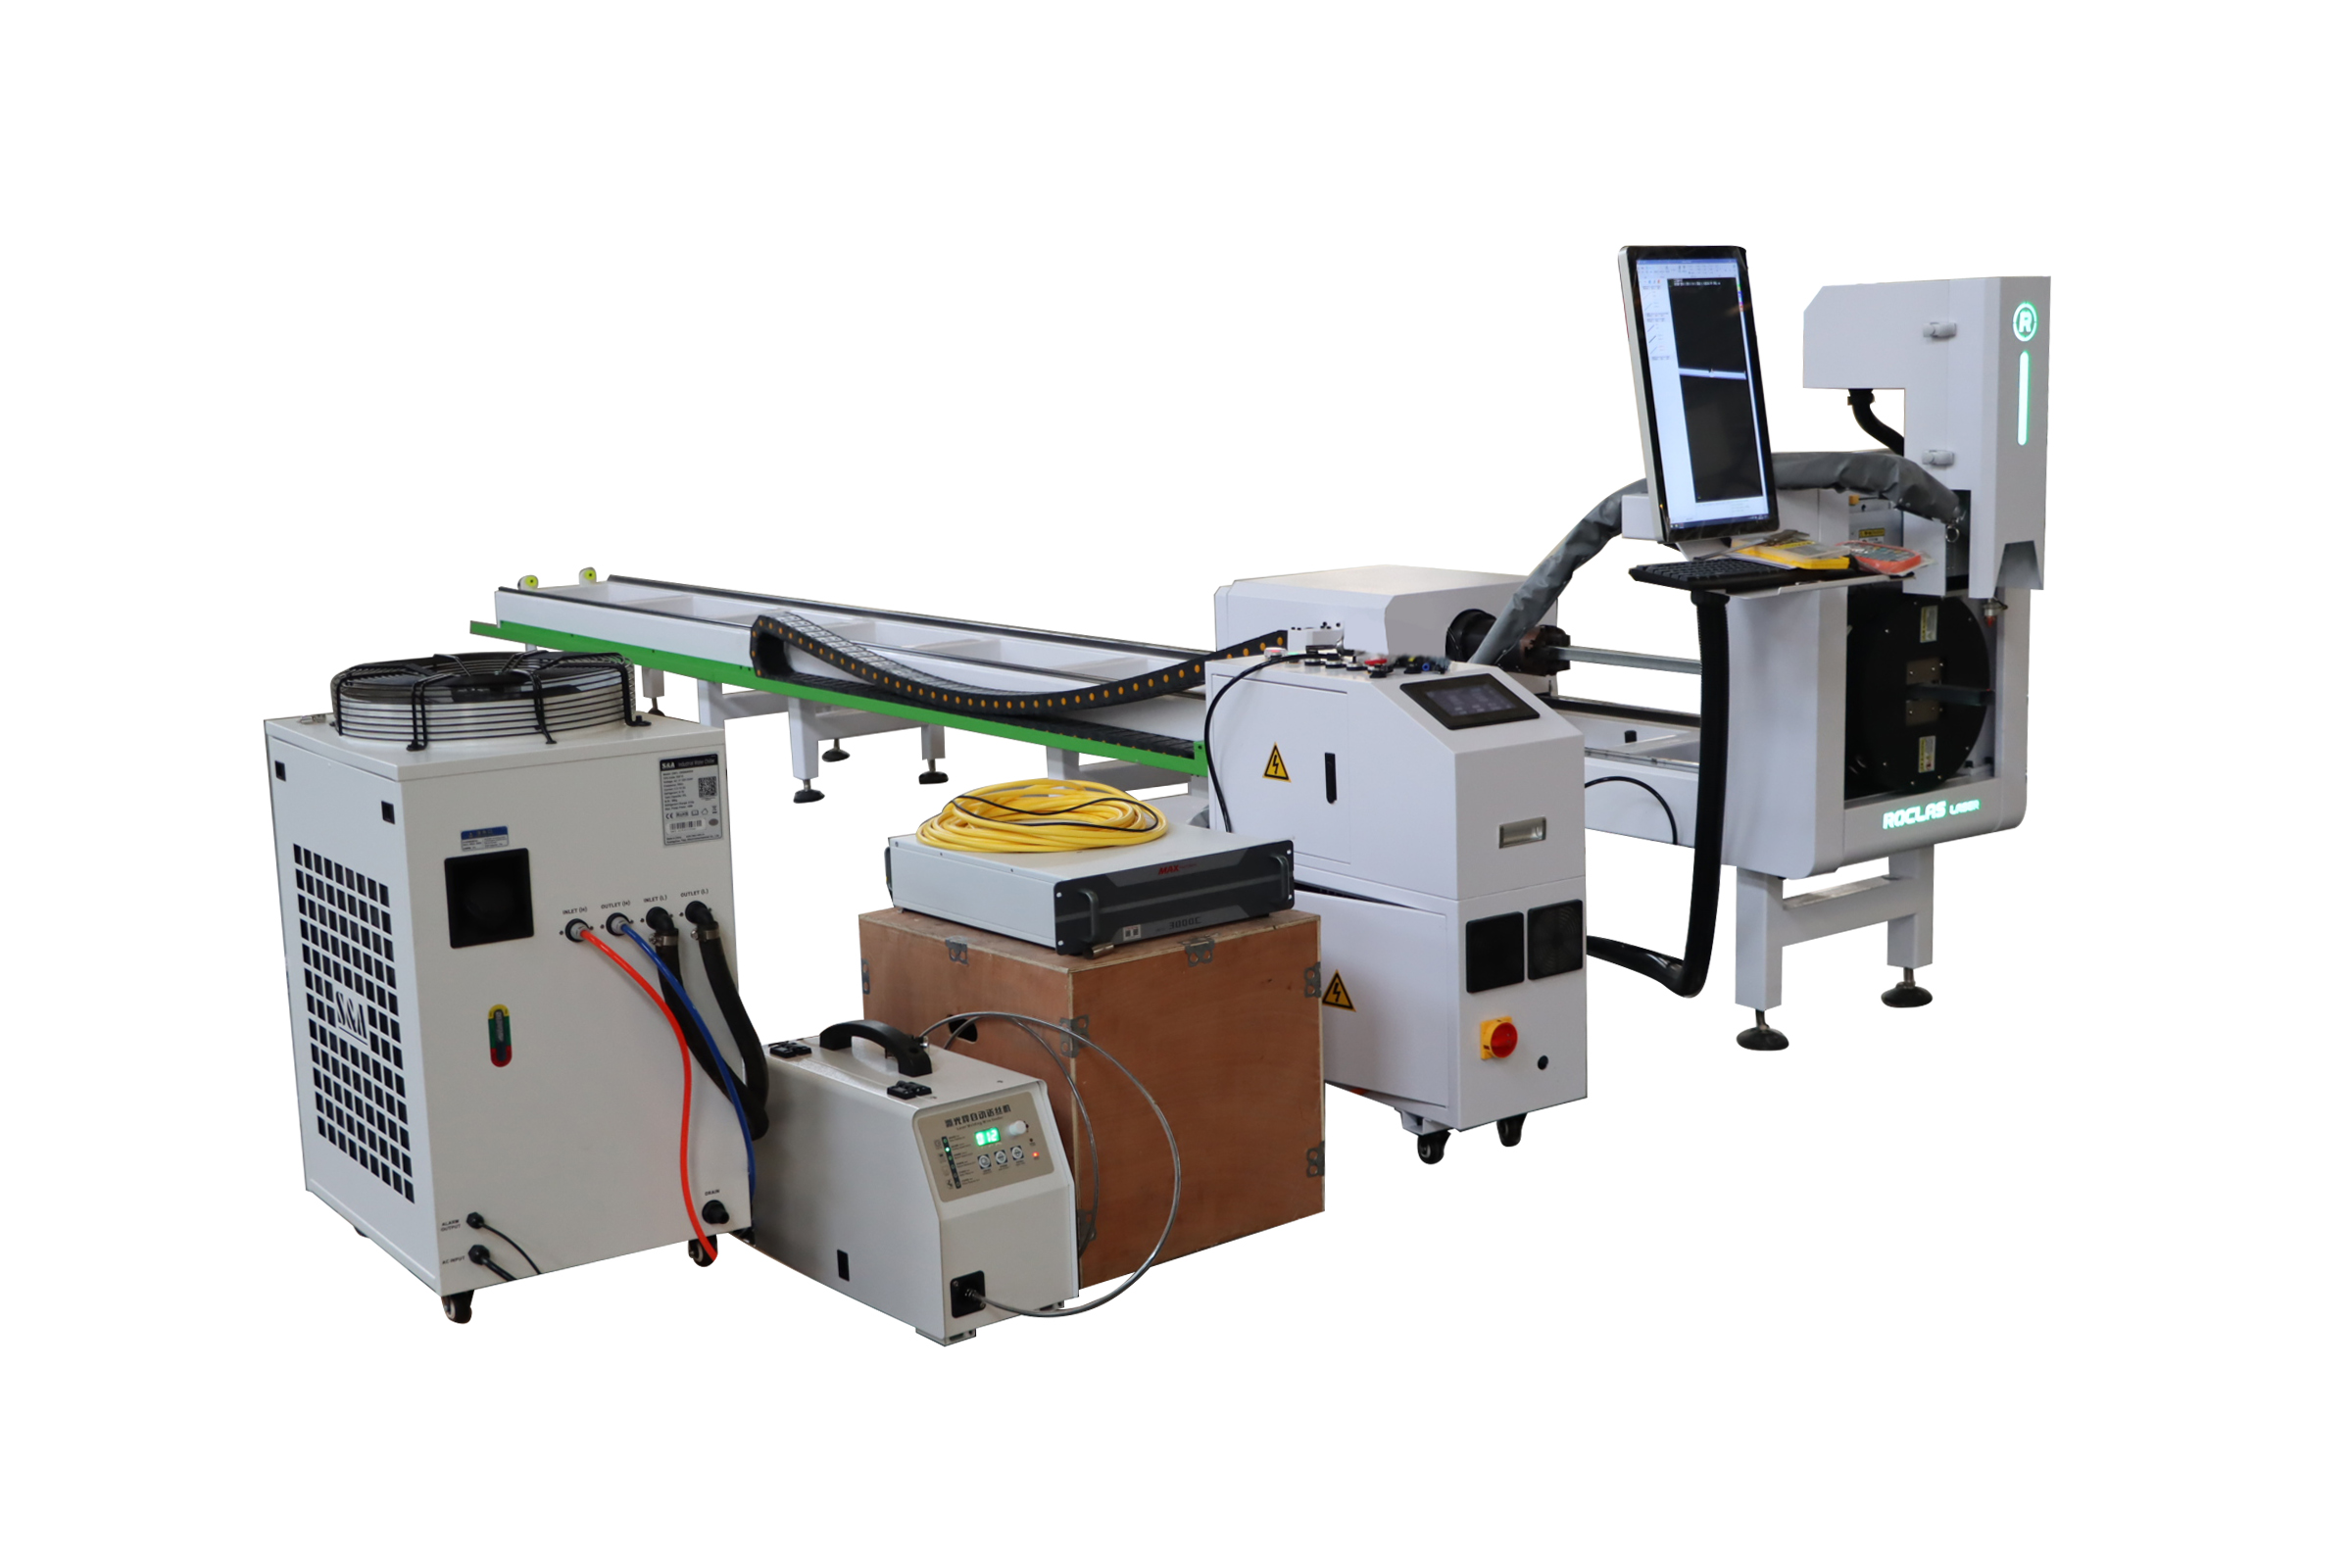
在镀锌钢加工设备领域,ROCLAS® MACHINERY CO., LTD. 的定位并非单一机型供应商,而是覆盖板材切割、管材切割、焊接及清洗的多功能解决方案提供者。其产品线包括1000W–20KW光纤激光切割机、五轴三维切割中心、CO2与光纤混合机型,以及配套的氮气发生器与卷材开卷生产线。这一广度意味着,从事镀锌钢加工的企业——无论是电气柜制造、通风管道生产还是户外广告结构件加工——均可在同一技术体系内完成设备选型。
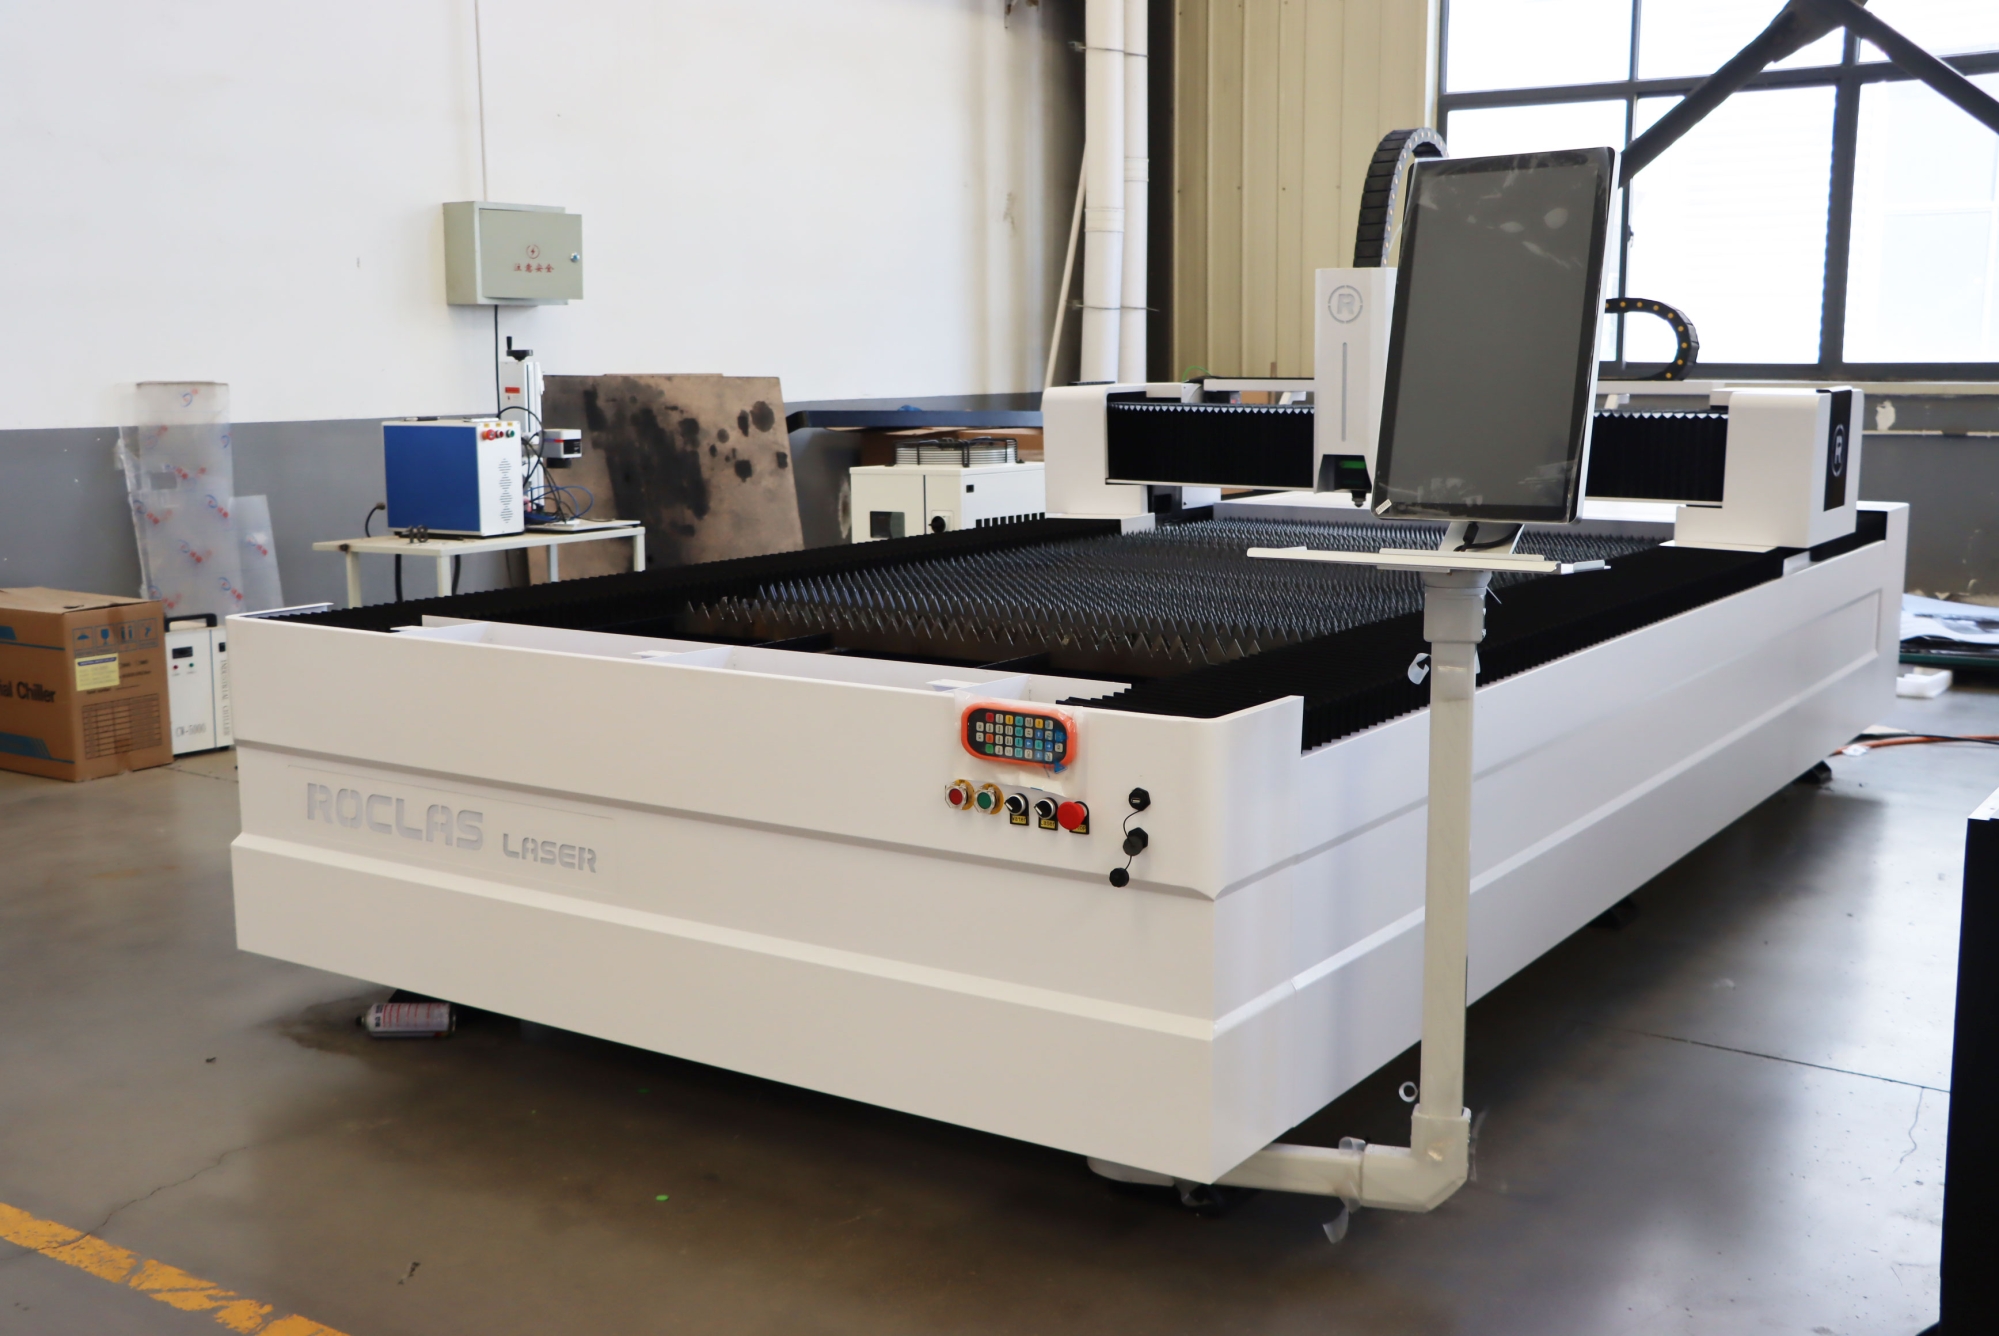
值得关注的是,ROCLAS 设备采用工业级重型钢结构床身,经CNC五面加工中心一次装夹加工,这一制造工艺保障了床身刚性在长期高反射工况下的稳定性。其光纤激光机型配备进口伺服驱动与减速机,联动速度达100m/min,加速度1.0G,在切割镀锌钢薄板时能够实现高速轮廓跟随,减少热积聚。从认证角度看,ISO 9001、CE、FDA及UL的覆盖,为出口型加工企业提供了合规保障。
四、结论与展望
镀锌钢激光切割的技术成熟度,已从早期"能否切割"过渡到"如何高效、稳定、低成本地切割"。高反抑制模块的普及、氮气切割工艺的标准化、以及设备功率与动态性能的持续提升,正在压缩镀锌钢与裸钢之间的加工效率差距。对于设备选型者而言,关键考量应聚焦于:激光器是否具备抗回光能力、控制系统是否支持镀锌专用工艺参数库、以及烟尘净化是否满足环保要求。
ROCLAS 所代表的设备体系,体现了当前行业的一种务实路径:不追求单一参数的极致,而是通过功率梯度、多功能集成与制造刚性,覆盖镀锌钢从薄板到中厚板的加工需求。随着3000W–6000W功率段成为镀锌钢加工的主力配置,以及高反抑制技术从选配走向标配,镀锌钢激光切割的产业瓶颈将进一步消解,其在建筑与电气制造中的应用广度也将持续扩展。