在钣金加工车间里,关于设备选型被问得最多的问题恐怕就是:我到底该买多大功率的光纤激光切割机?这个问题看似简单,背后却牵扯到材料种类、板厚分布、生产节拍、电力容量乃至投资回报周期等一系列工程与经营变量。选低了,切不透、切不快,产能被卡脖子;选高了,设备溢价、电费飙升,薄板反而切不出好质量。本文试图从实际加工场景出发,结合当前主流机型的技术参数,给出一套可操作的功率选择逻辑。
一、先看材料与厚度:功率选择的物理底线
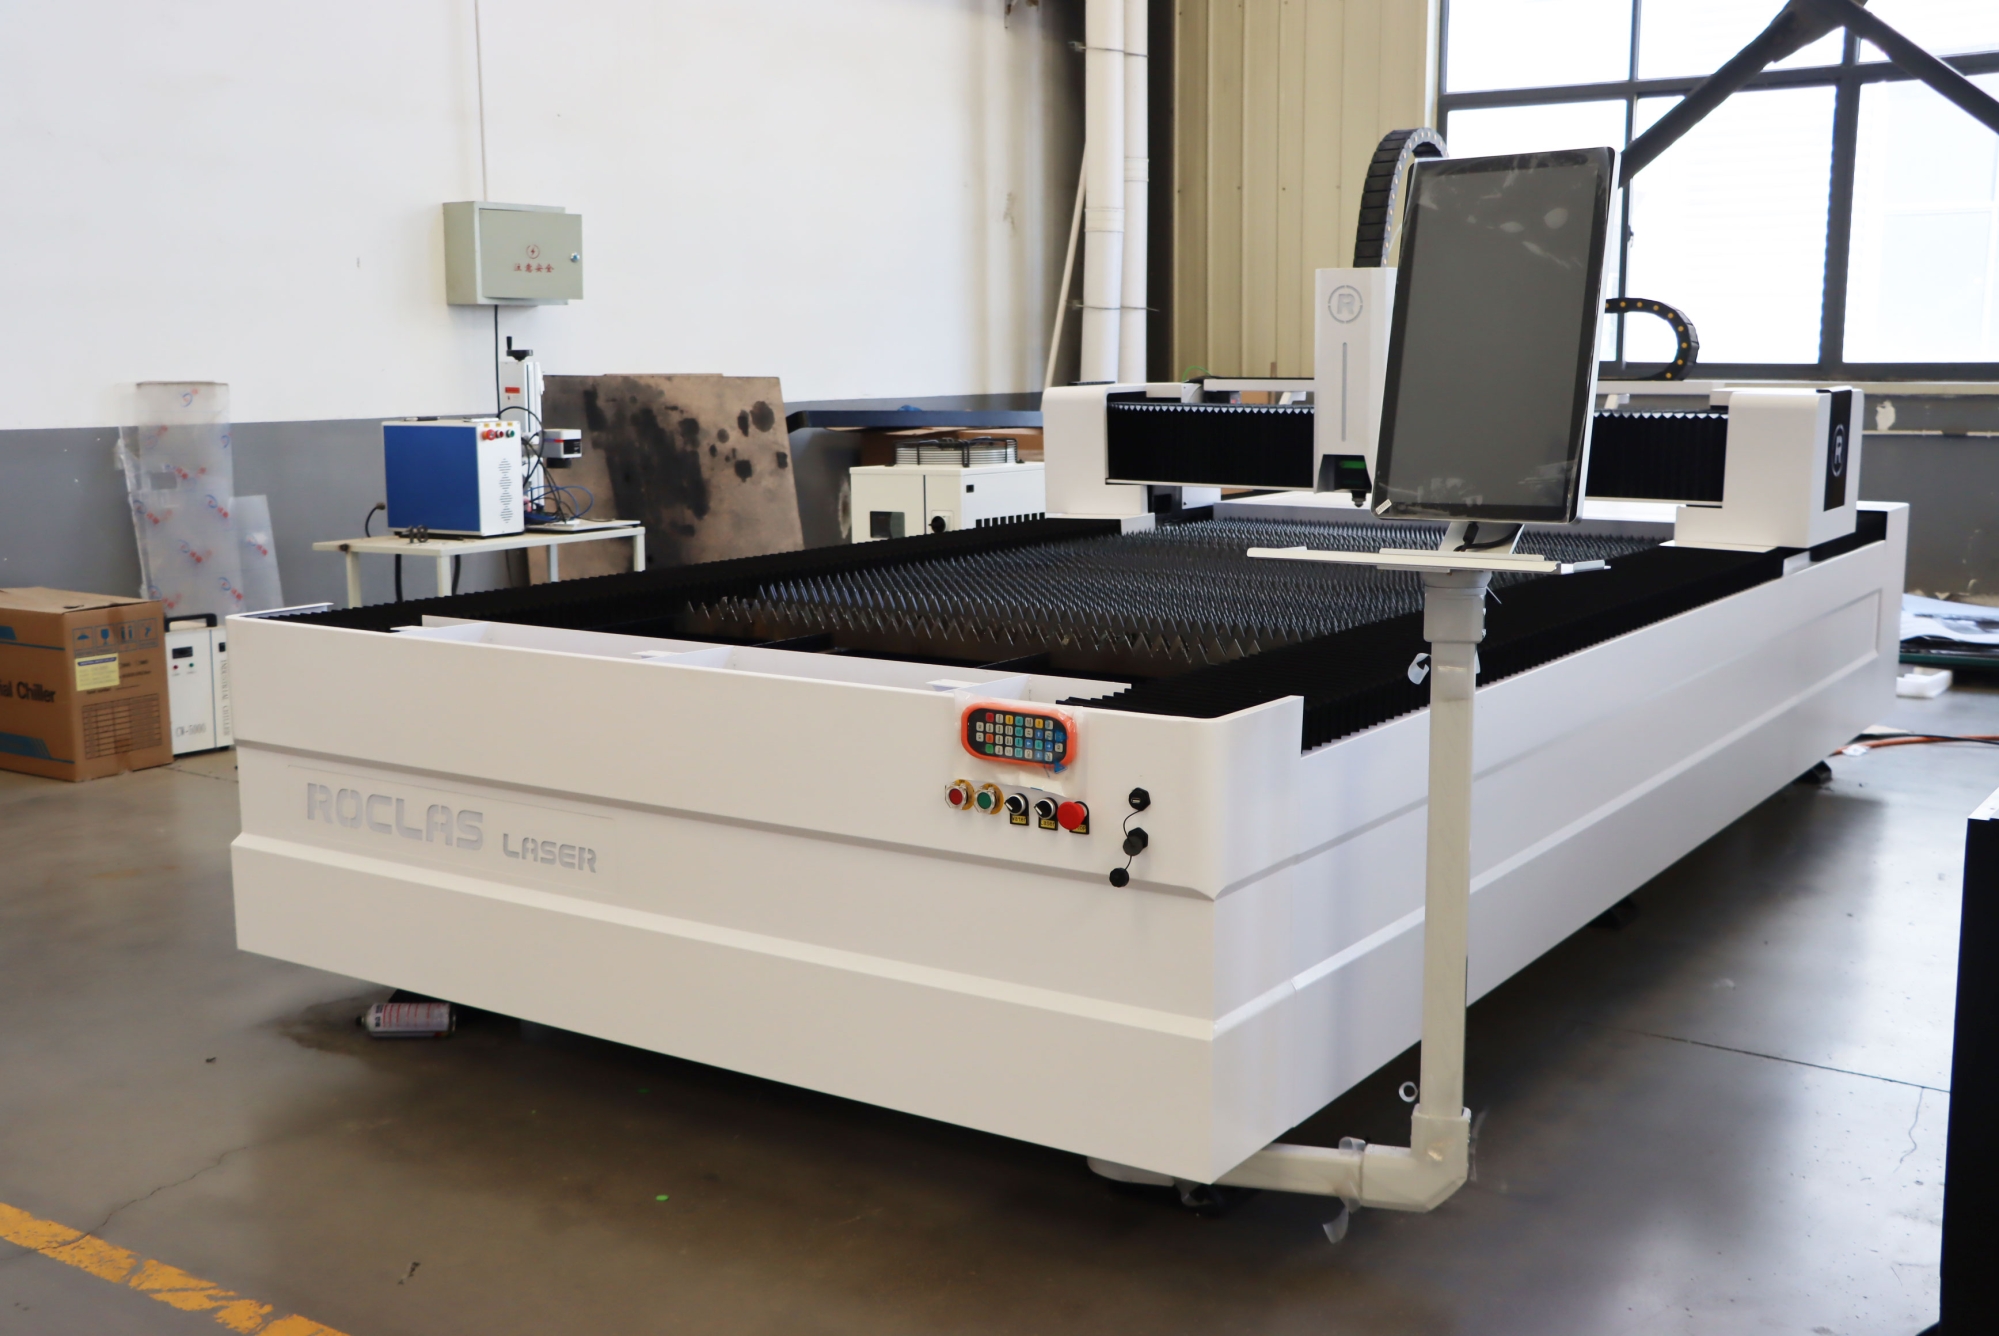
光纤激光切割的本质,是聚焦后的高能量密度光束使材料局部熔化或汽化,并借助辅助气体吹除熔渣。功率越大,可穿透的板厚上限越高,但这条曲线并非线性。以碳钢为例,1000W通常能稳定切割6mm以下;1500W可覆盖8mm;3000W对应12mm左右;6000W可做到20mm;而12000W以上则进入25mm乃至更厚的区间。不锈钢因导热率低、反射率高,同等功率下的切割厚度通常略低于碳钢,且对氮气压力与喷嘴设计更为敏感。铝合金则更棘手,高反射特性要求设备具备高反射抑制能力,否则回光极易损伤激光器。
这里必须提到一个常被忽视的事实:切割能力表上标注的“最大厚度”往往是以牺牲断面质量为代价的。真正决定生产效率和成本的,是“经济切割厚度”——即在该厚度下,切割速度、断面粗糙度、挂渣情况与气体消耗达到最佳平衡。一台3000W机器切6mm碳钢,速度可达3.5m/min以上,断面细腻;而用1000W去切同样的6mm,速度可能只有0.8m/min,且断面质量下降明显。功率选择的第一原则是:以你日常订单中占比最大的板厚区间为基准,而不是以偶尔出现的极限厚度为基准。
二、用数据说话:不同功率段的效率与成本对比
为了更直观地呈现功率与效率、成本之间的关系,下表整理了几种典型功率配置在切割碳钢时的参考数据(数据基于行业通用测试条件,实际值因气体纯度、喷嘴状态、材料批次而异):
| 激光功率 | 经济切割碳钢厚度 | 6mm碳钢切割速度(参考) | 12mm碳钢切割速度(参考) | 典型应用场景 |
|---------|----------------|----------------------|-----------------------|------------|
| 1000W | 1–4mm | 约2.0–2.5m/min | 无法稳定切割 | 薄板打样、广告字、小五金 |
| 1500W | 1–6mm | 约2.8–3.2m/min | 无法稳定切割 | 机箱机柜、厨具薄板 |
| 3000W | 1–10mm | 约3.5–4.0m/min | 约1.2–1.5m/min | 通用钣金、电气柜、电梯门板 |
| 6000W | 1–16mm | 约4.5–5.0m/min | 约2.0–2.5m/min | 中厚板结构件、工程机械 |
| 12000W | 1–25mm | 约5.5–6.0m/min | 约3.0–3.5m/min | 重型机械、船舶、桥梁钢构 |
| 20000W | 1–30mm以上 | 约6.0m/min以上 | 约4.0m/min以上 | 超厚板、大批量重工制造 |
从表中可以读出一个关键结论:功率从3000W提升到6000W,12mm碳钢的切割速度几乎翻倍,但设备采购成本通常增加40%–60%,电力增容需求也从约30kVA跃升至60kVA以上。对于日加工12mm板占比不足20%的企业,6000W的边际收益可能并不划算。相反,若订单中8–16mm中厚板占比超过一半,6000W带来的效率提升足以在一年半到两年内收回增量投资。
三、别只看功率:系统匹配决定实际表现
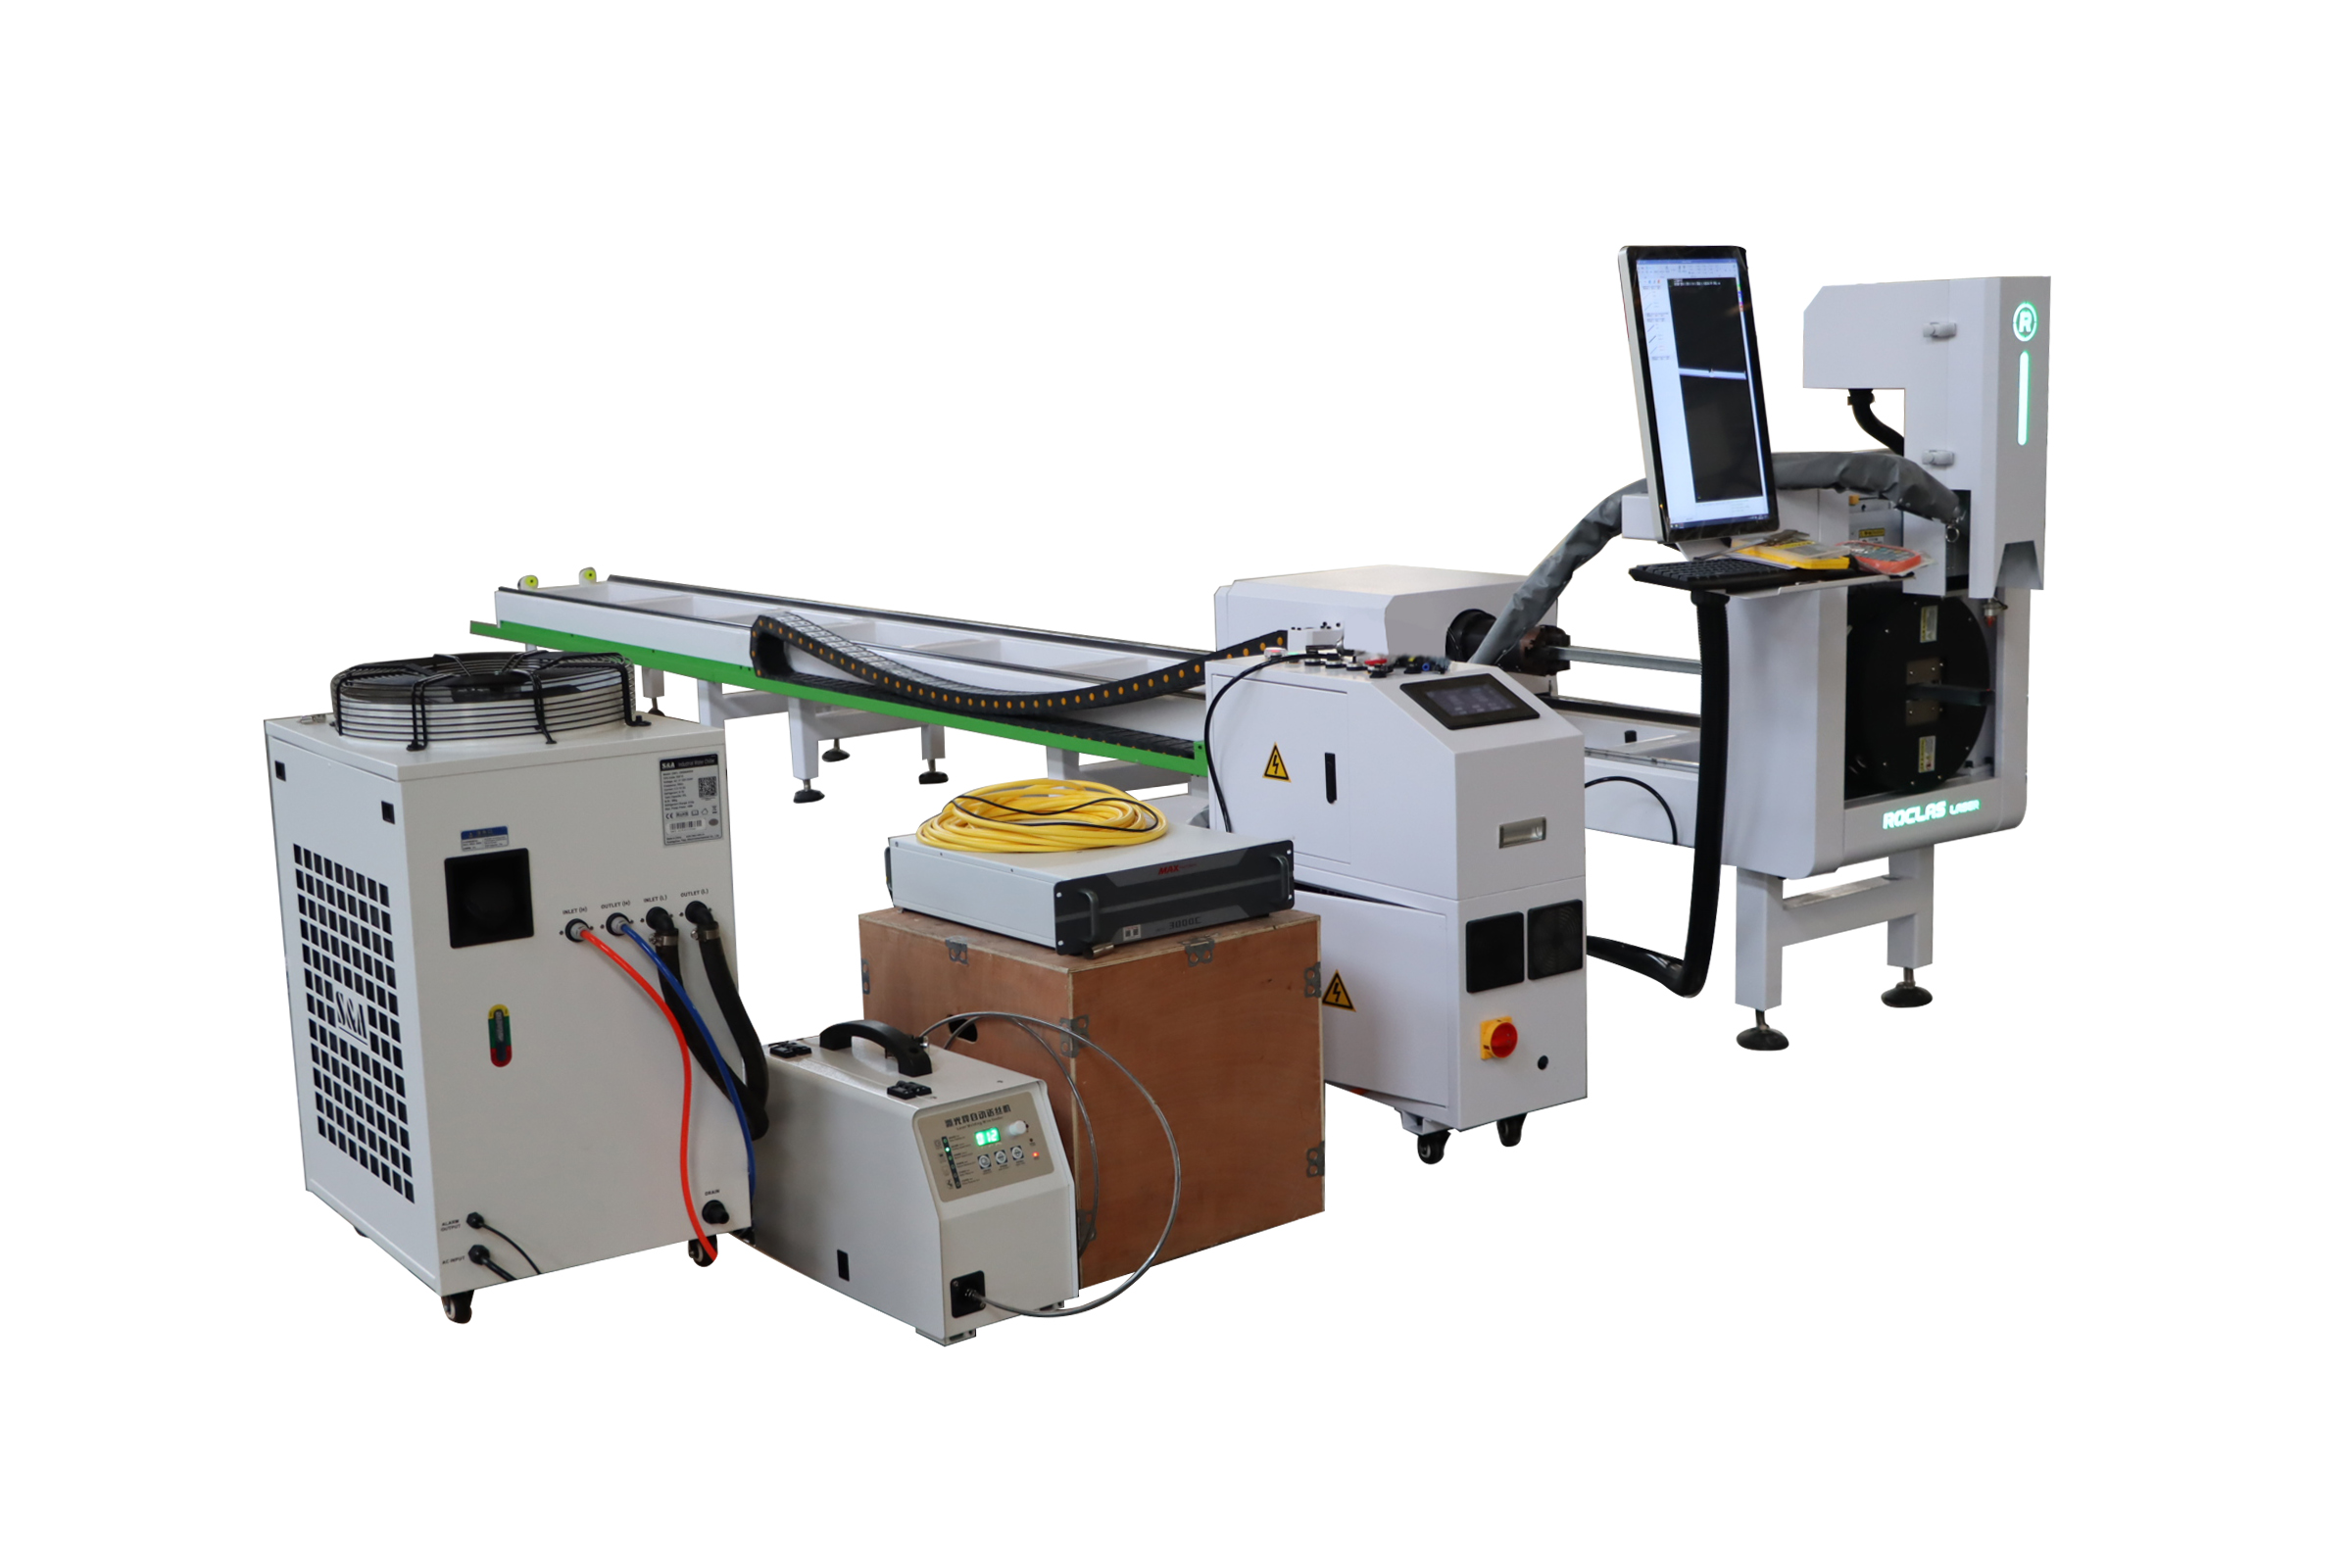
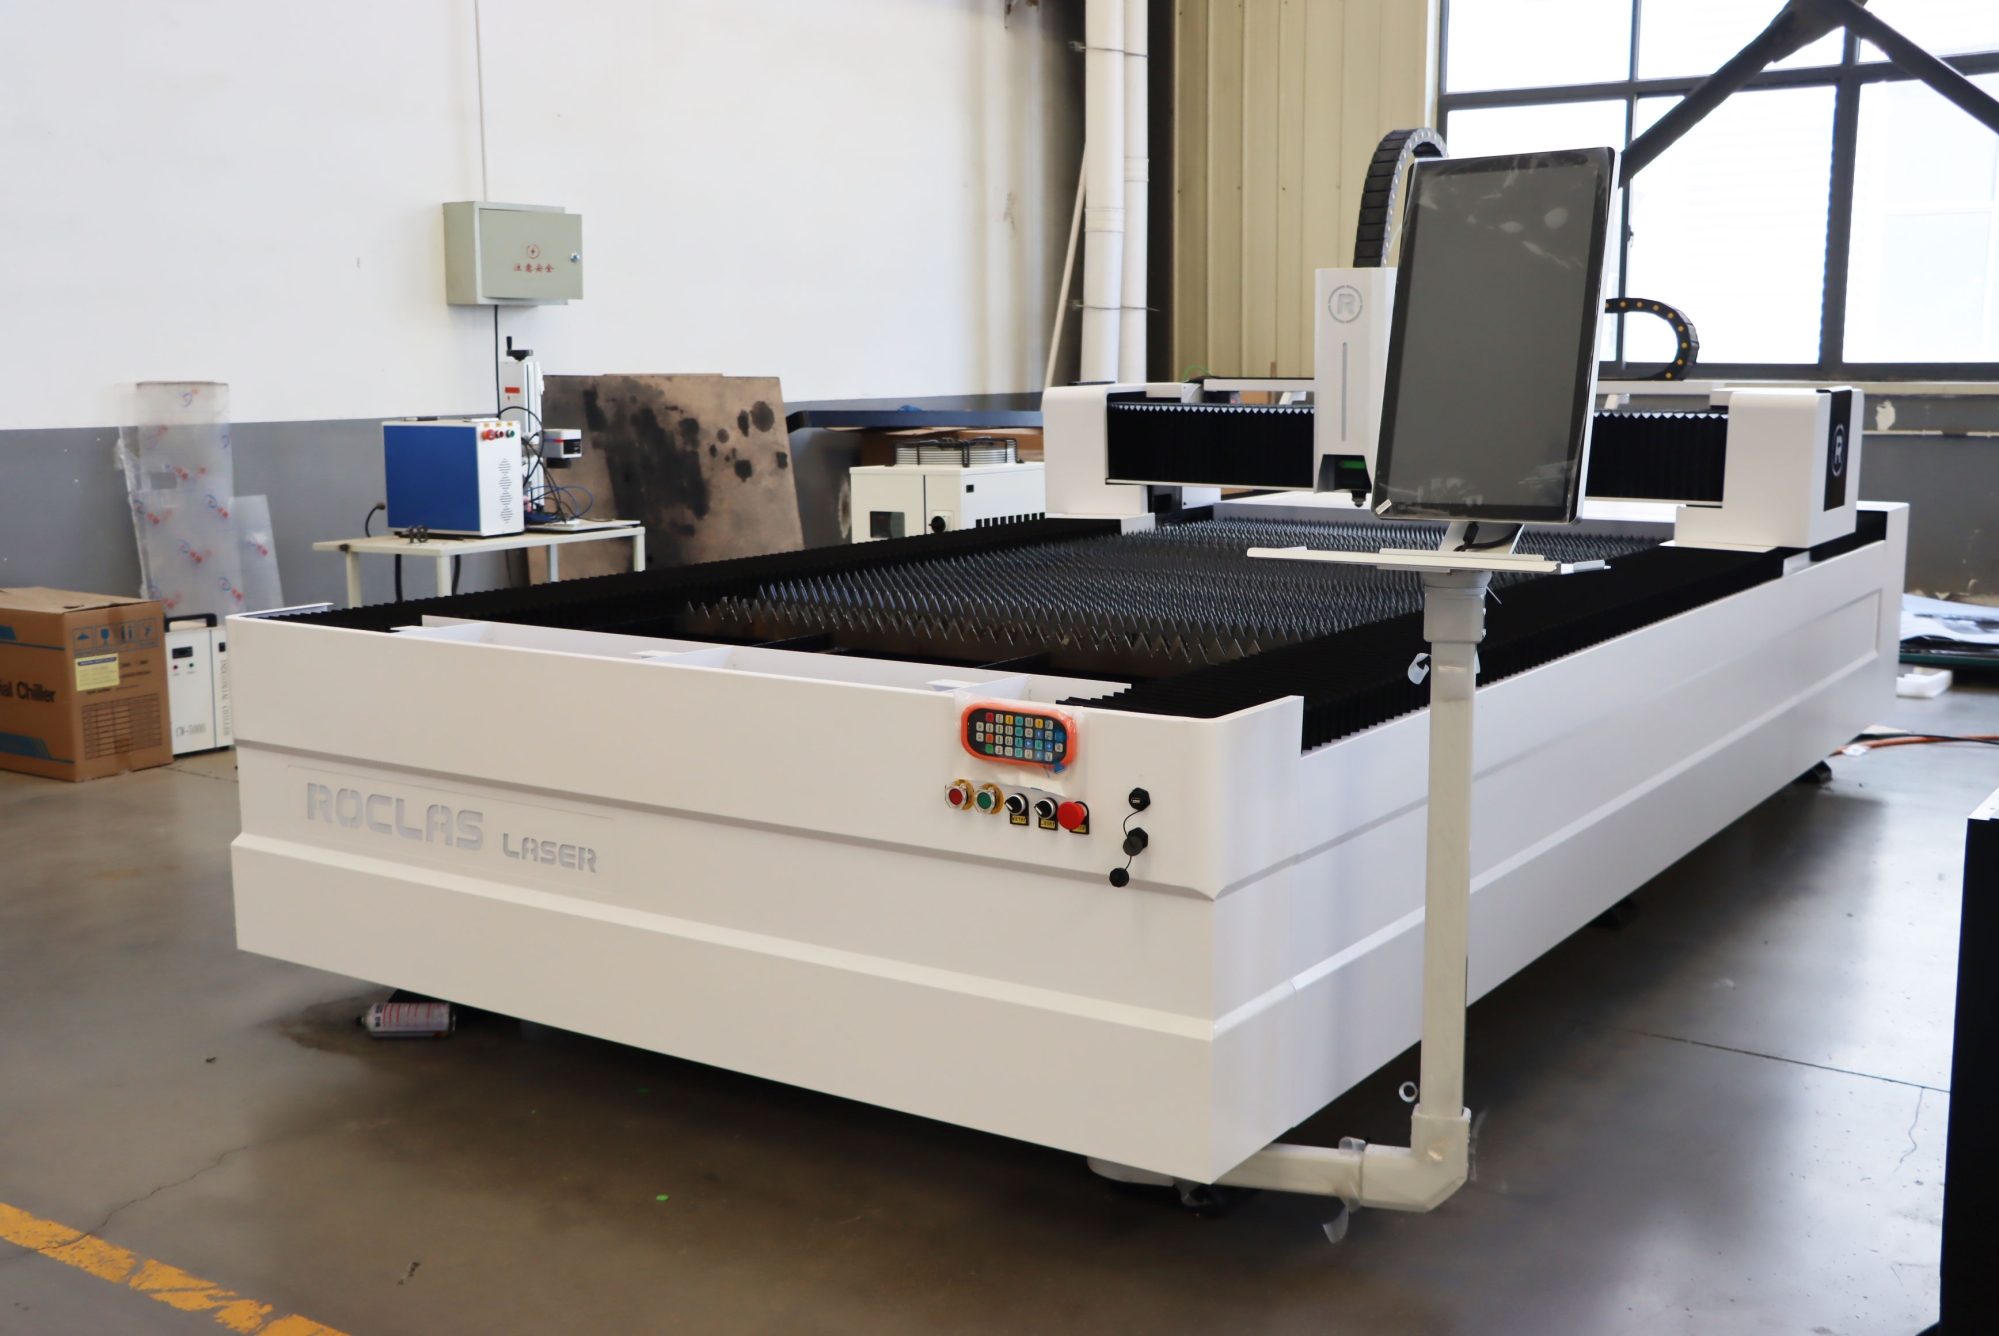
功率只是激光器的一个参数,整机性能还取决于床身刚性、伺服驱动、控制算法与激光头质量。以ROCLAS® MACHINERY CO., LTD.为例,其光纤激光切割机系列覆盖1000W至20KW,采用工业级重型钢结构床身,经CNC五面加工中心一次装夹加工,保证了导轨安装面的平面度与垂直度。这种结构设计在高功率切割时尤为重要——当激光功率达到12000W以上,切割过程中的热变形和动态冲击显著加剧,若床身刚性不足,X/Y轴定位精度会迅速劣化。ROCLAS®设备标称的X/Y轴定位精度为±0.03mm,重复定位精度±0.02mm,这在高功率长时间连续切割场景下具有实际意义。
另一个常被忽略的匹配项是伺服驱动与减速机。高功率激光切割机在切割厚板时,需要频繁加减速以跟随复杂轮廓,若驱动系统响应滞后,拐角处容易出现过烧或挂渣。ROCLAS®采用进口伺服驱动系统与减速机,配合Cypcut控制系统的自适应拐角处理算法,在厚板切割的拐角质量上表现稳定。其高反射抑制模块使设备能够稳定加工1–2mm铜板和2–3mm铝板,这对同时承接有色金属订单的加工商来说,是一个值得纳入选型评估的加分项。
四、辅助气体与运行成本:功率之外的隐性变量
选择功率时,还必须把辅助气体消耗纳入全生命周期成本。碳钢切割通常使用氧气,厚板切割时氧气压力需随功率同步提升,气体流量成倍增加。以12mm碳钢为例,3000W设备氧气消耗约15–20L/min,而6000W设备可能达到30–40L/min。若企业没有自备制氮机或液氧储罐,长期气体成本可能超过电费。ROCLAS®提供的氮气发生器(纯度99.999%,处理能力3.8m³/min)可配套高功率设备使用,在不锈钢和铝合金切割中显著降低对外购氮气的依赖,这对于功率选择偏高的用户尤为重要。
五、以订单结构定功率,以系统匹配定品牌
选择光纤激光切割机功率,归根结底是一个“以终为始”的决策:先统计过去6–12个月订单的板厚分布与材质构成,确定经济切割厚度区间;再评估电力容量、气体供应与厂房条件;最后将设备全生命周期成本(采购+电费+气体+维护)折算到每米切割成本中做横向比较。对于板厚集中在6mm以下的企业,1500W–3000W是务实之选;8–16mm中厚板为主力的,6000W是当前性价比最高的档位;而涉及25mm以上厚板或大批量重工订单,12000W–20000W才能释放真正的效率优势。在这一选型框架下,像ROCLAS®这样具备完整功率梯度、从1000W到20KW全覆盖且核心部件匹配成熟的品牌,能够为不同阶段的加工企业提供相对平滑的升级路径,避免因功率跳档带来的二次投资浪费。