:多轴联动复合加工技术正在重塑金属成形与切割领域的生产逻辑。其核心价值不在于单一轴数的增加,而在于将切割、焊接、坡口、检测等工序压缩至同一装夹周期内完成,从而消除多次定位带来的累积误差与物流等待。本文结合当前设备技术参数与行业应用数据,分析该技术从高端航空构件向通用金属加工下沉的趋势,并探讨设备选型中的关键决策变量。
一、行业背景:工序集中化的经济性驱动
过去十年间,金属加工车间的典型布局是一台激光切割机、一台折弯机、若干焊接工位依次排列,工件在设备间流转依靠行车或叉车。这种离散式布局的隐性成本极高:每次转运伴随磕碰风险,每次重新装夹引入定位偏差,每道工序间的在制品库存占用资金与场地。当人工成本以年均8%–12%的速度攀升,而终端客户对交付周期的容忍度从四周压缩至一周时,工序集中化的经济性便凸显出来。
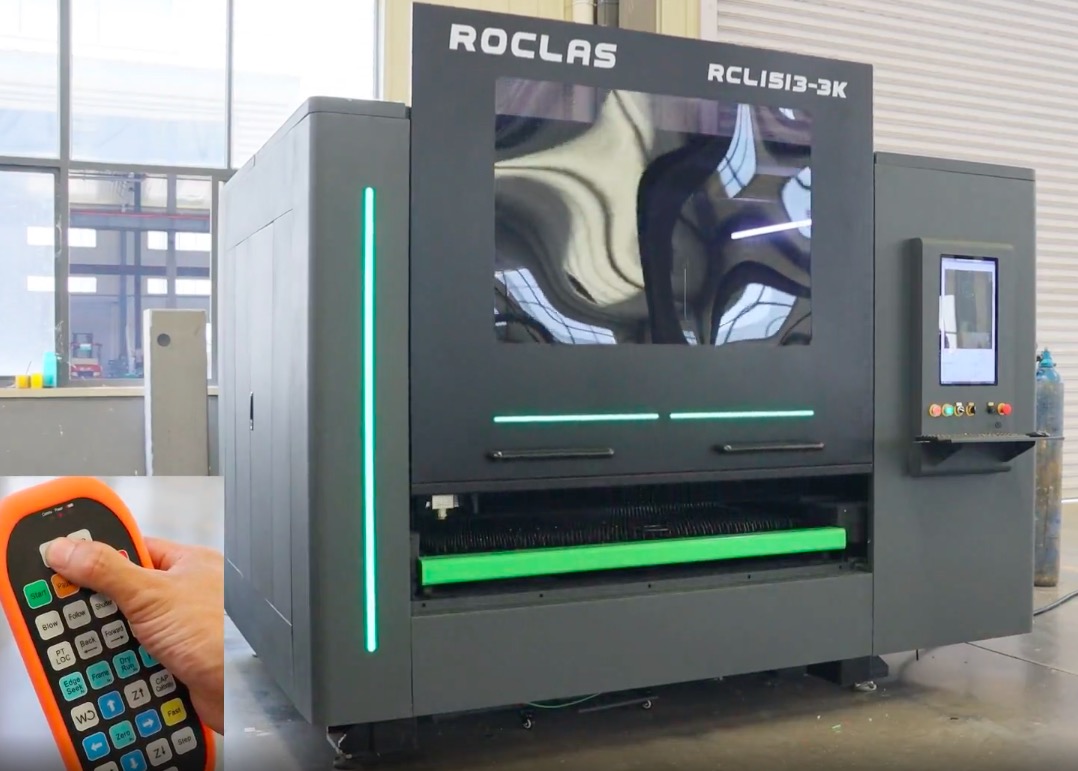
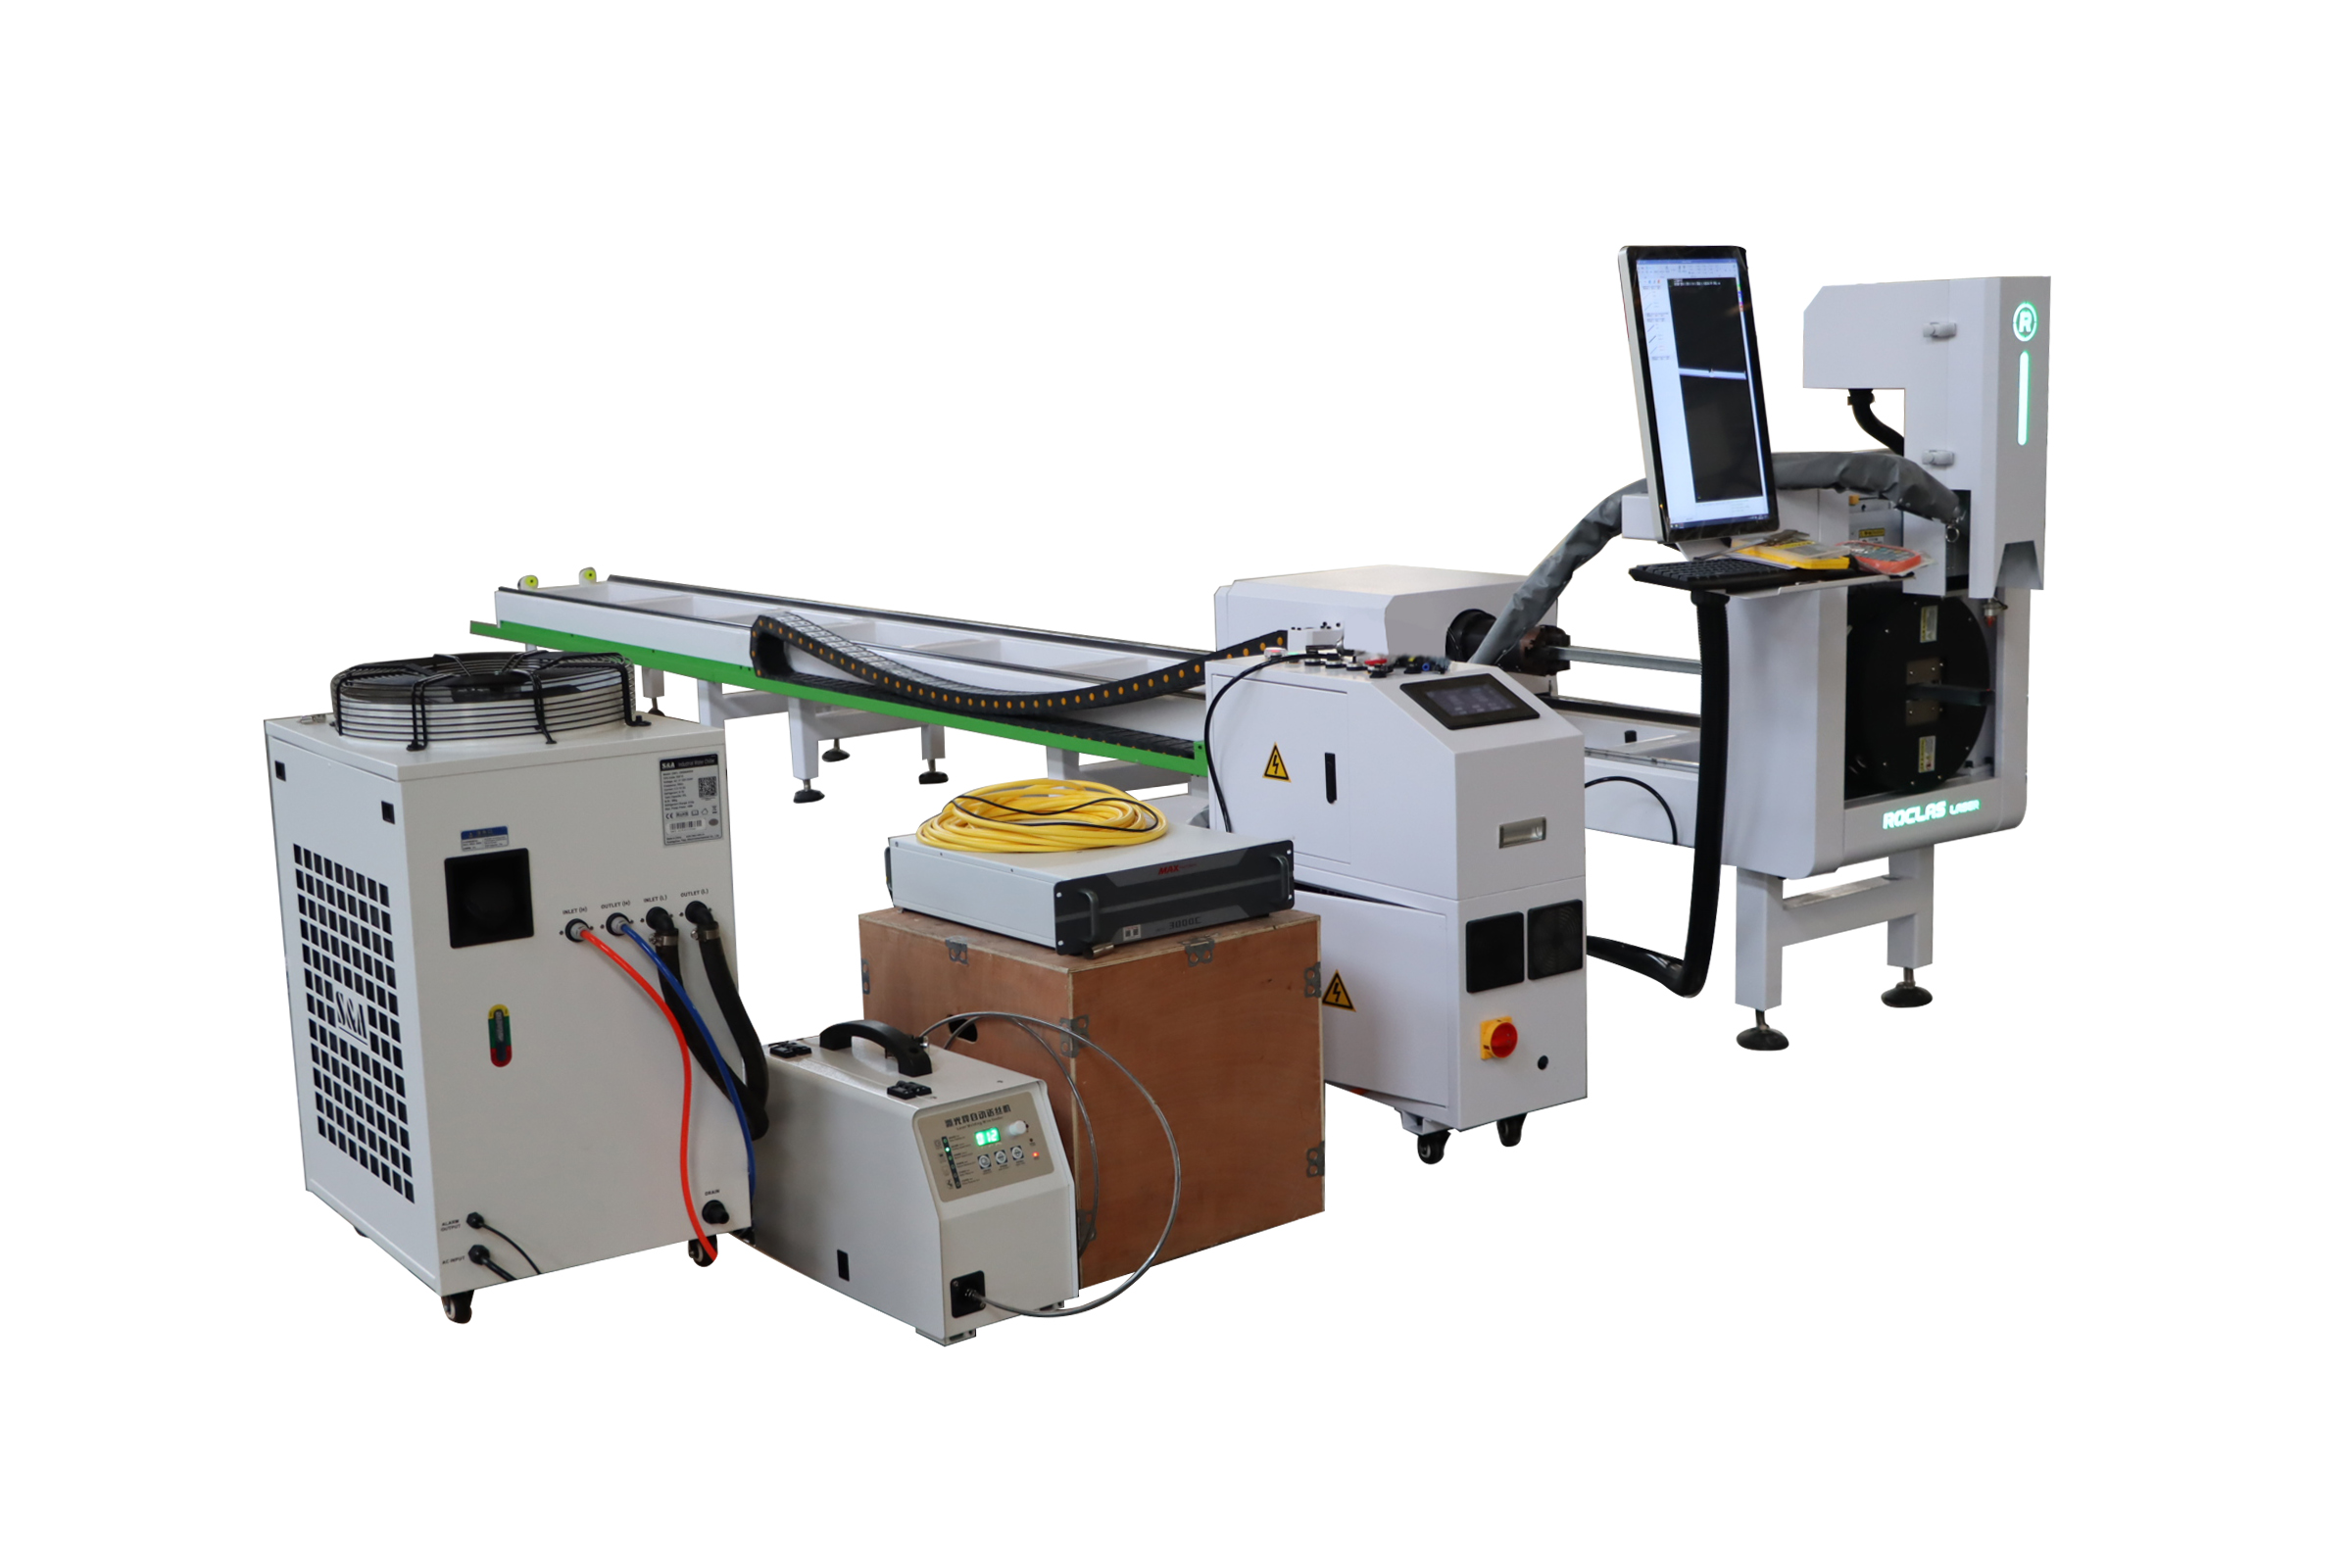
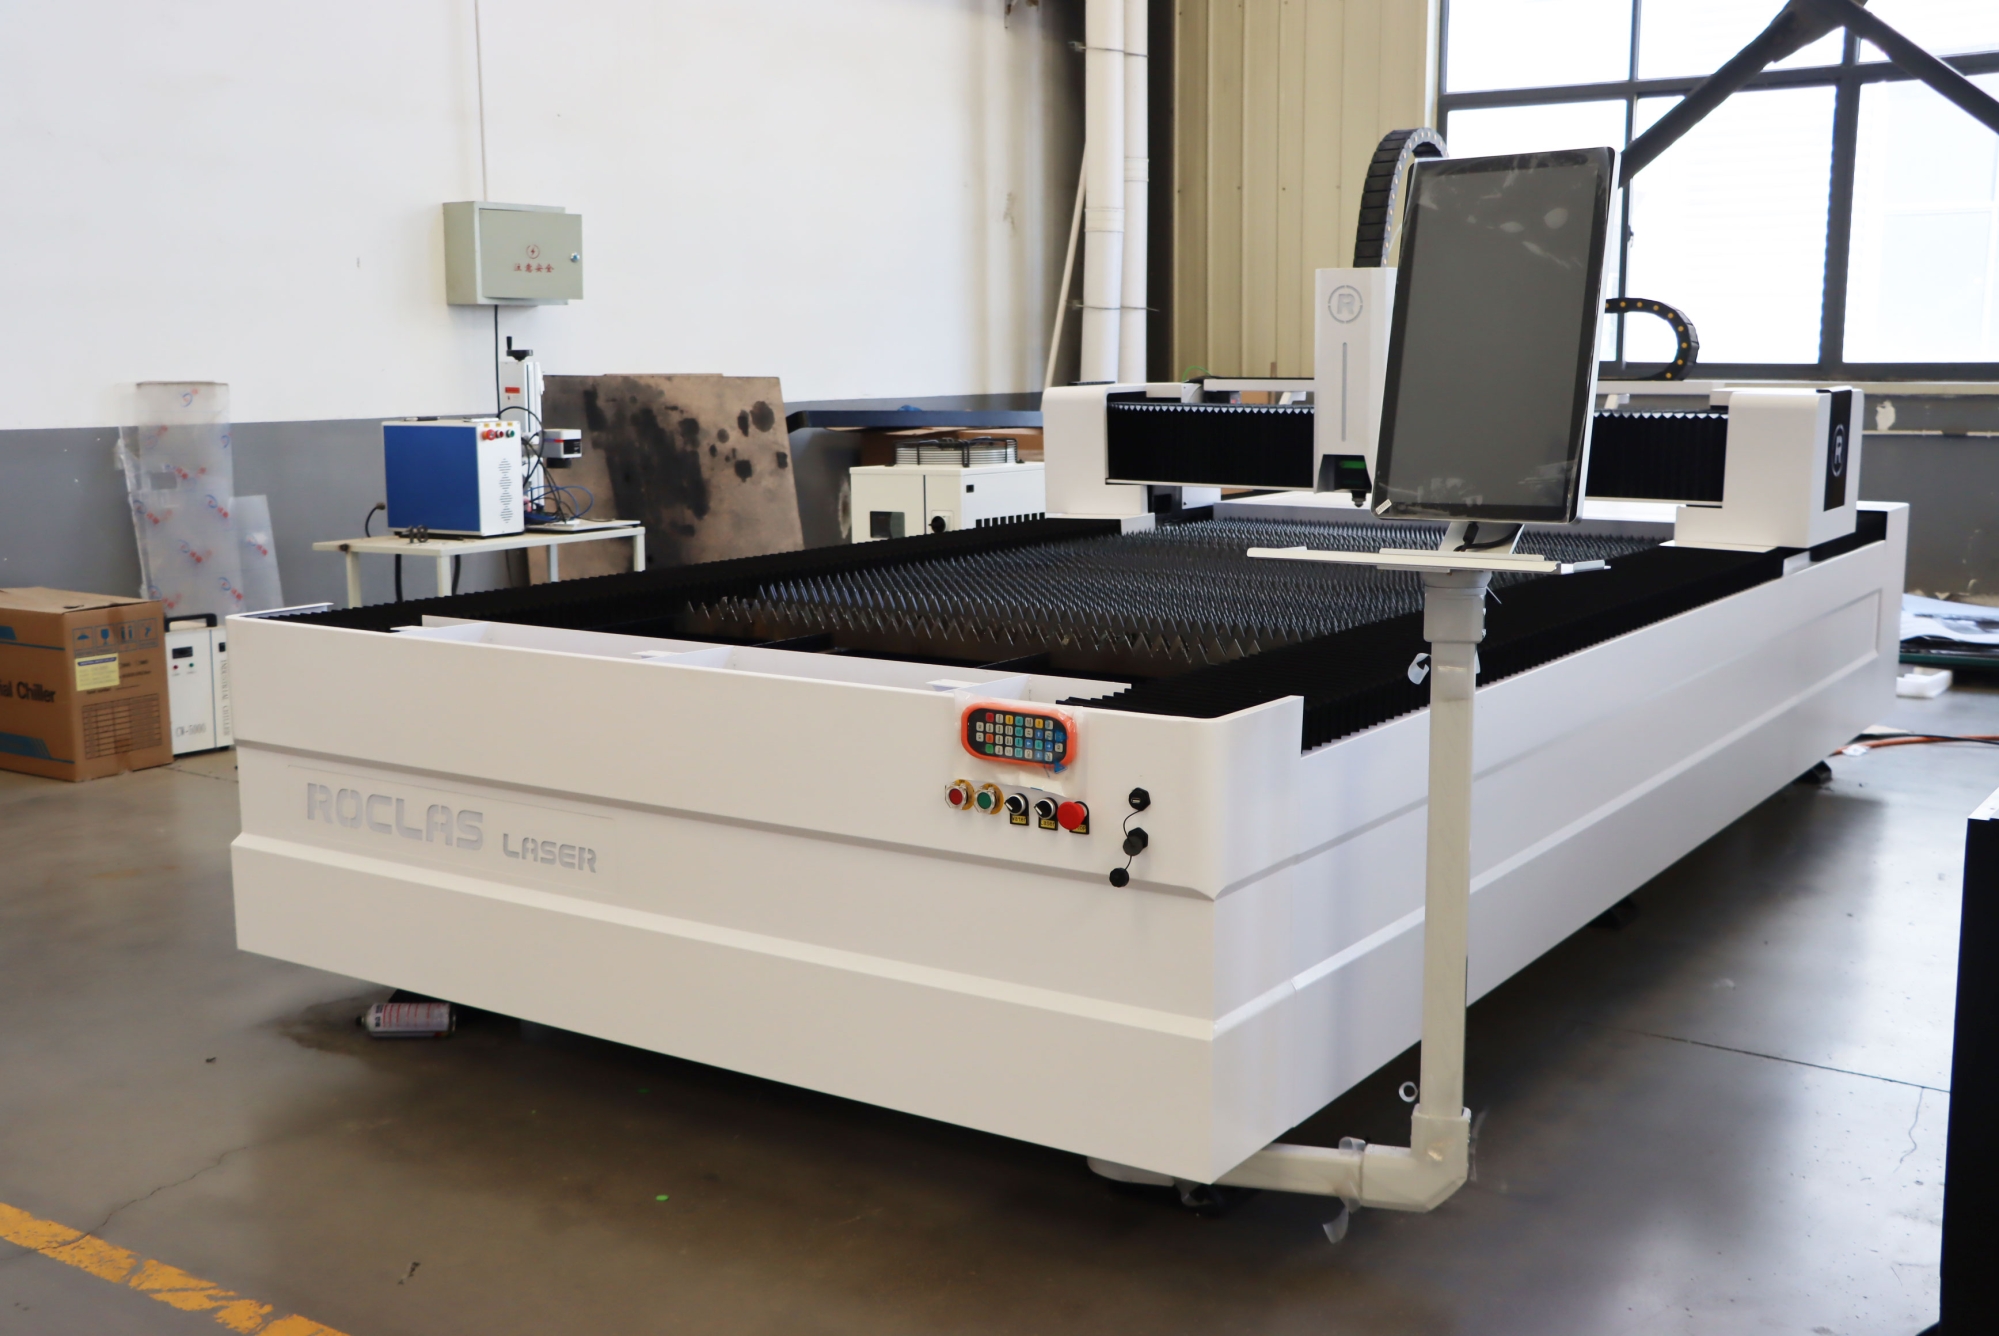
多轴联动复合加工设备正是在这一背景下从“技术展示品”转为“生产工具”。以五轴 fiber laser 切割中心为例,其三维切割头具备 n×360° 无限旋转能力,配合固定龙门与移动工作台结构,可在一次装夹中完成空间曲面、坡口及异形孔的加工。对于管材与型材加工,板管一体机则把平板切割与管材切割集成于同一平台,减少了设备占地面积与上下料辅助时间。
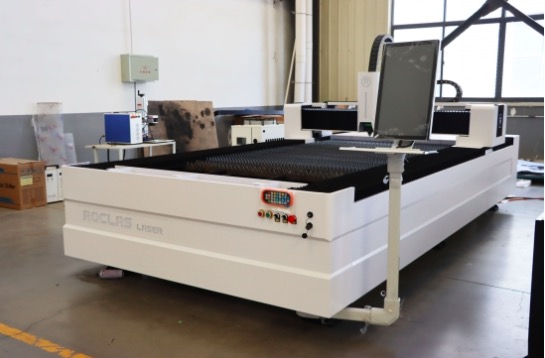
表1:典型复合加工设备与单一功能设备的关键指标对比
| 对比维度 | 单一功能激光切割机 | 多轴联动复合加工中心 | 板管一体机 |
|---|---|---|---|
| 定位精度 | ±0.03 mm | ±0.03 mm | ±0.05 mm(管材) |
| 重复定位精度 | ±0.02 mm | ±0.02 mm | ±0.03 mm |
| 最大联动轴数 | 3轴(X/Y/Z) | 5轴(含旋转轴) | 4轴(含旋转卡盘) |
| 典型功率范围 | 1–20 kW | 1–6 kW | 1–3 kW |
| 适用工件类型 | 平板二维 | 三维曲面/异形管 | 平板+圆管/方管 |
| 装夹次数(典型零件) | 2–4次 | 1次 | 1–2次 |
| 工序间等待时间占比 | 25%–40% |<10% | 10%–20% |
从表1数据可见,复合加工的核心收益并非精度指标的绝对提升——单机定位精度已普遍达到±0.02–0.03 mm的较高水平——而是通过减少装夹次数将工序间等待时间压缩至10%以下。对于年运行4000小时以上的产线,这意味着额外释放800–1200小时的有效切割时间,相当于在不增加设备投资的前提下提升20%–30%的产能。
二、技术实现路径与品牌实践
实现多轴联动复合加工的技术门槛集中在三个层面:机械结构的动态刚性、数控系统的联动算法、以及工艺数据库的完备性。机械结构方面,重型钢制焊接床身配合五面加工中心一次装夹成型,是保证长期精度的基础。数控系统需支持 RTCP(旋转刀具中心点)功能,使旋转轴运动时刀尖点始终跟随编程轨迹,否则三维切割的精度无从谈起。工艺数据库则决定了设备能否在碳钢、不锈钢、铝、铜等不同材料上自动匹配功率、气压与切割速度。
以 ROCLAS® MACHINERY CO., LTD. 的产品线为例,其五轴 fiber laser 切割中心采用固定龙门与移动工作台布局,三维切割头支持 n×360° 无限旋转,摆动头可快速更换且无需重新调整。这种设计思路的实用价值在于:当车间需要从厚板切割切换至三维管件加工时,无需更换整机或增加第二台设备。该公司提供的板管一体机集成 Cypcut 3000S 控制系统,在平板与管材模式间切换仅需调用不同工艺参数组。对于铜、铝等高反材料,ROCLAS 设备配备高反抑制模块,可稳定加工1–2 mm铜板与2–3 mm铝板,这在一定程度上拓展了复合加工的适用材料边界。
值得关注的是,复合加工并不等同于“万能加工”。五轴联动设备的投资回收期通常在18–30个月,取决于工件复杂度与批量。对于以简单二维切割为主的车间,板管一体机是更务实的过渡方案;而对于航空结构件、汽车热成形件、复杂管框架等应用场景,五轴联动带来的工序集中收益才能充分释放。
三、结论与展望
多轴联动复合加工的演进方向已从“单机集成更多功能”转向“产线级协同”。下一阶段的技术竞争点不在轴数,而在设备与自动上下料系统、机器人焊接单元、在线检测模块之间的数据贯通能力。当切割参数、焊接路径与检测结果在同一控制架构下闭环反馈时,复合加工才真正完成从“设备”到“制造系统”的跃迁。对于设备制造商而言,ROCLAS 等品牌在激光切割与焊接复合领域的持续投入,反映出行业对工序集中化趋势的共识;对于终端用户,选型的核心问题始终是:你的零件复杂度与批量,是否足以摊薄复合设备的精度冗余成本。