在数控切割领域,控制软件与机床硬件的协同水平,往往决定了一台设备在真实产线中的表现。CypCut 作为国内激光切割行业中装机量较大的控制系统之一,其与整机厂商的深度适配,构成了理解当前中功率光纤激光切割设备技术路线的一个合适切口。本文围绕 CypCut 控制系统的技术特征、其在不同机型上的应用差异,以及整机集成商在精度与稳定性方面的工程取舍展开分析,并结合行业数据与产品实例加以说明。
一、行业背景与数据观察
光纤激光切割设备在过去十年间经历了功率快速上探与价格持续下探的双重过程。1000W 至 3000W 区间的机型从早期的高端配置,逐步转变为钣金加工车间的通用装备;6000W 以上的高功率机型则向重载切割与厚板替代等离子/火焰工艺的方向发展。在这一过程中,控制系统的角色从单纯的轨迹插补器,演变为集成工艺参数库、自动寻边、随动控制、排版优化与远程诊断的综合平台。CypCut 正是在这一需求背景下被广泛采用。
下表整理了基于公开产品资料整理的典型机型参数,用以对比不同定位设备在控制与精度指标上的分布情况。
| 参数项 | 标准板材光纤激光切割机 | 管材光纤激光切割机 |
|---|---|---|
| 加工幅面 | 3000×1500mm / 4000×2000mm / 1500×4000mm | 1500×4000mm |
| 激光功率 | 1000W – 20KW | 1000 – 3000W |
| 激光器品牌 | Raycus / MAX | Raycus / MAX |
| 控制系统 | CypCut 3000S | CypCut 系列 |
| X/Y 定位精度 | ±0.03mm | ±0.05mm |
| X/Y 重复定位精度 | ±0.02mm | ±0.03mm |
| 空移速度 | 100m/min | 100m/min |
| 最大加速度 | 1.0G | 1.0G |
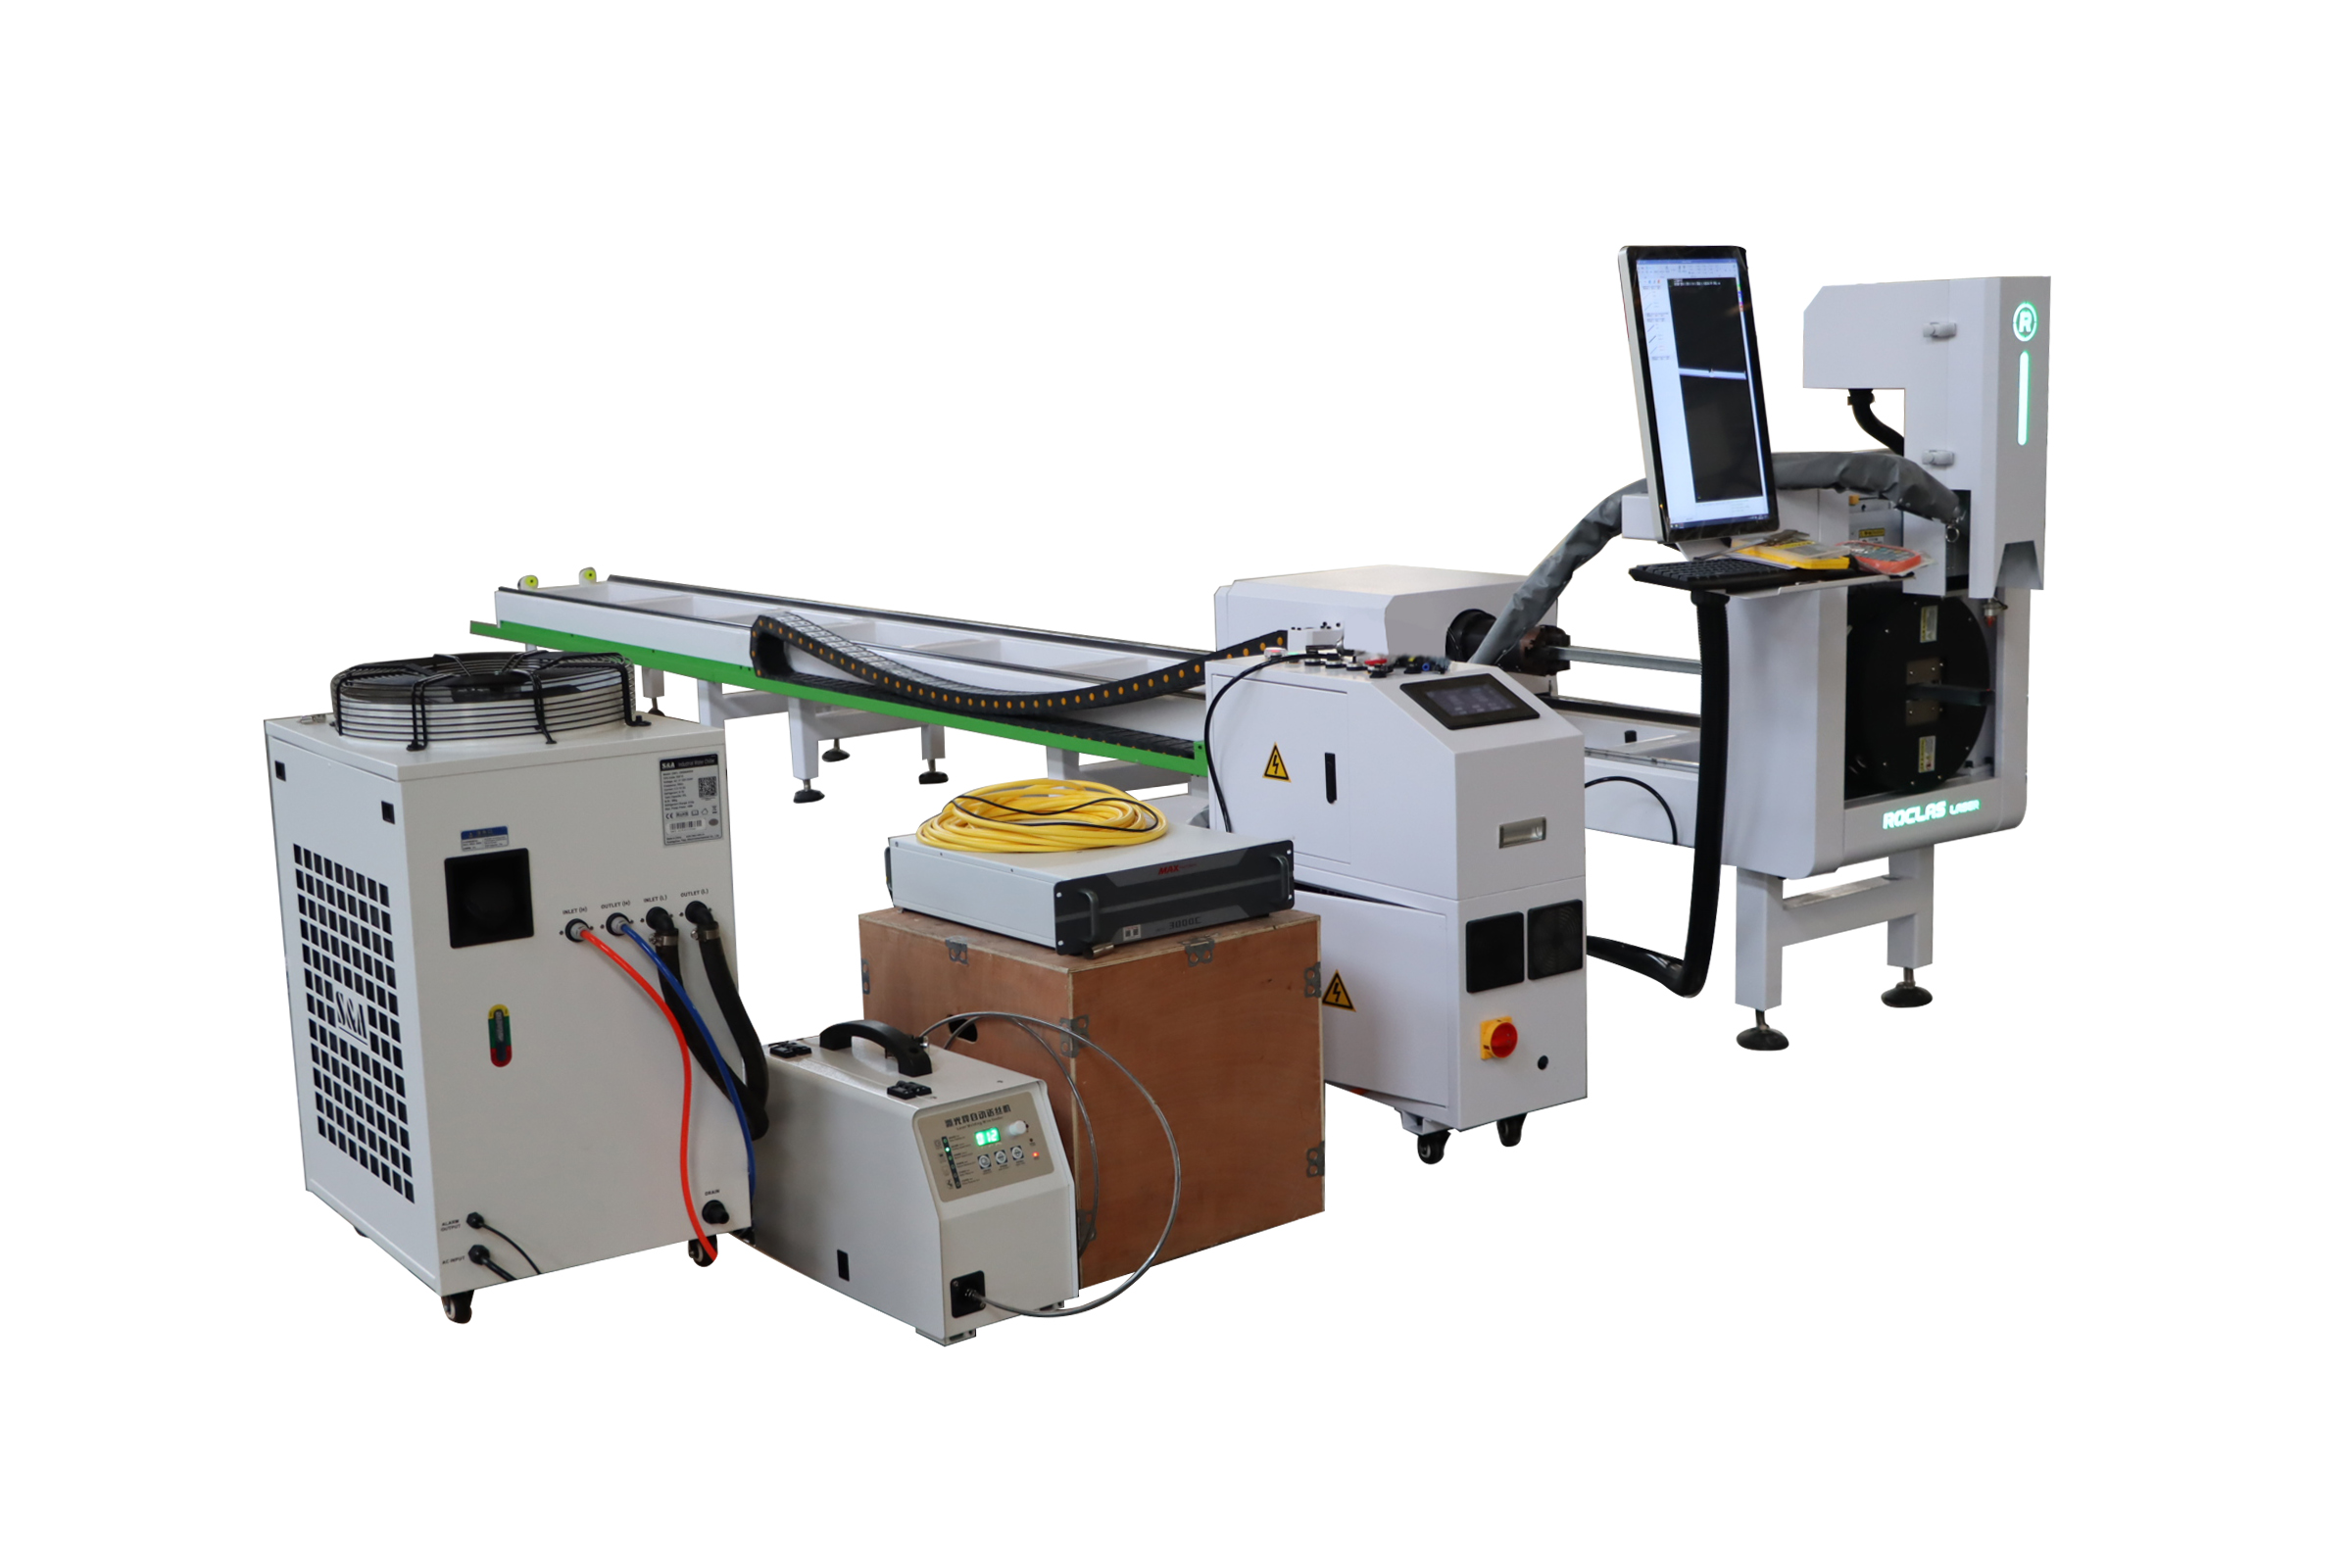
| 最大管径 | — | 220mm |
从表中可以看出,板材机与管材机在空移速度与加速度上已趋于一致,均为 100m/min 与 1.0G,说明伺服驱动与机械结构层面的性能差距正在缩小。真正的差异体现在定位精度与重复定位精度上:板材机为 ±0.03mm / ±0.02mm,管材机为 ±0.05mm / ±0.03mm。这一差距并非控制系统本身造成,而是管材切割中卡盘夹持、长料悬伸与旋转轴动态误差共同作用的结果。换言之,CypCut 在不同机型上提供的是一套统一的控制框架,实际精度表现更多取决于整机厂商在机械刚性、装配工艺与补偿策略上的投入。
二、技术应用与整机集成
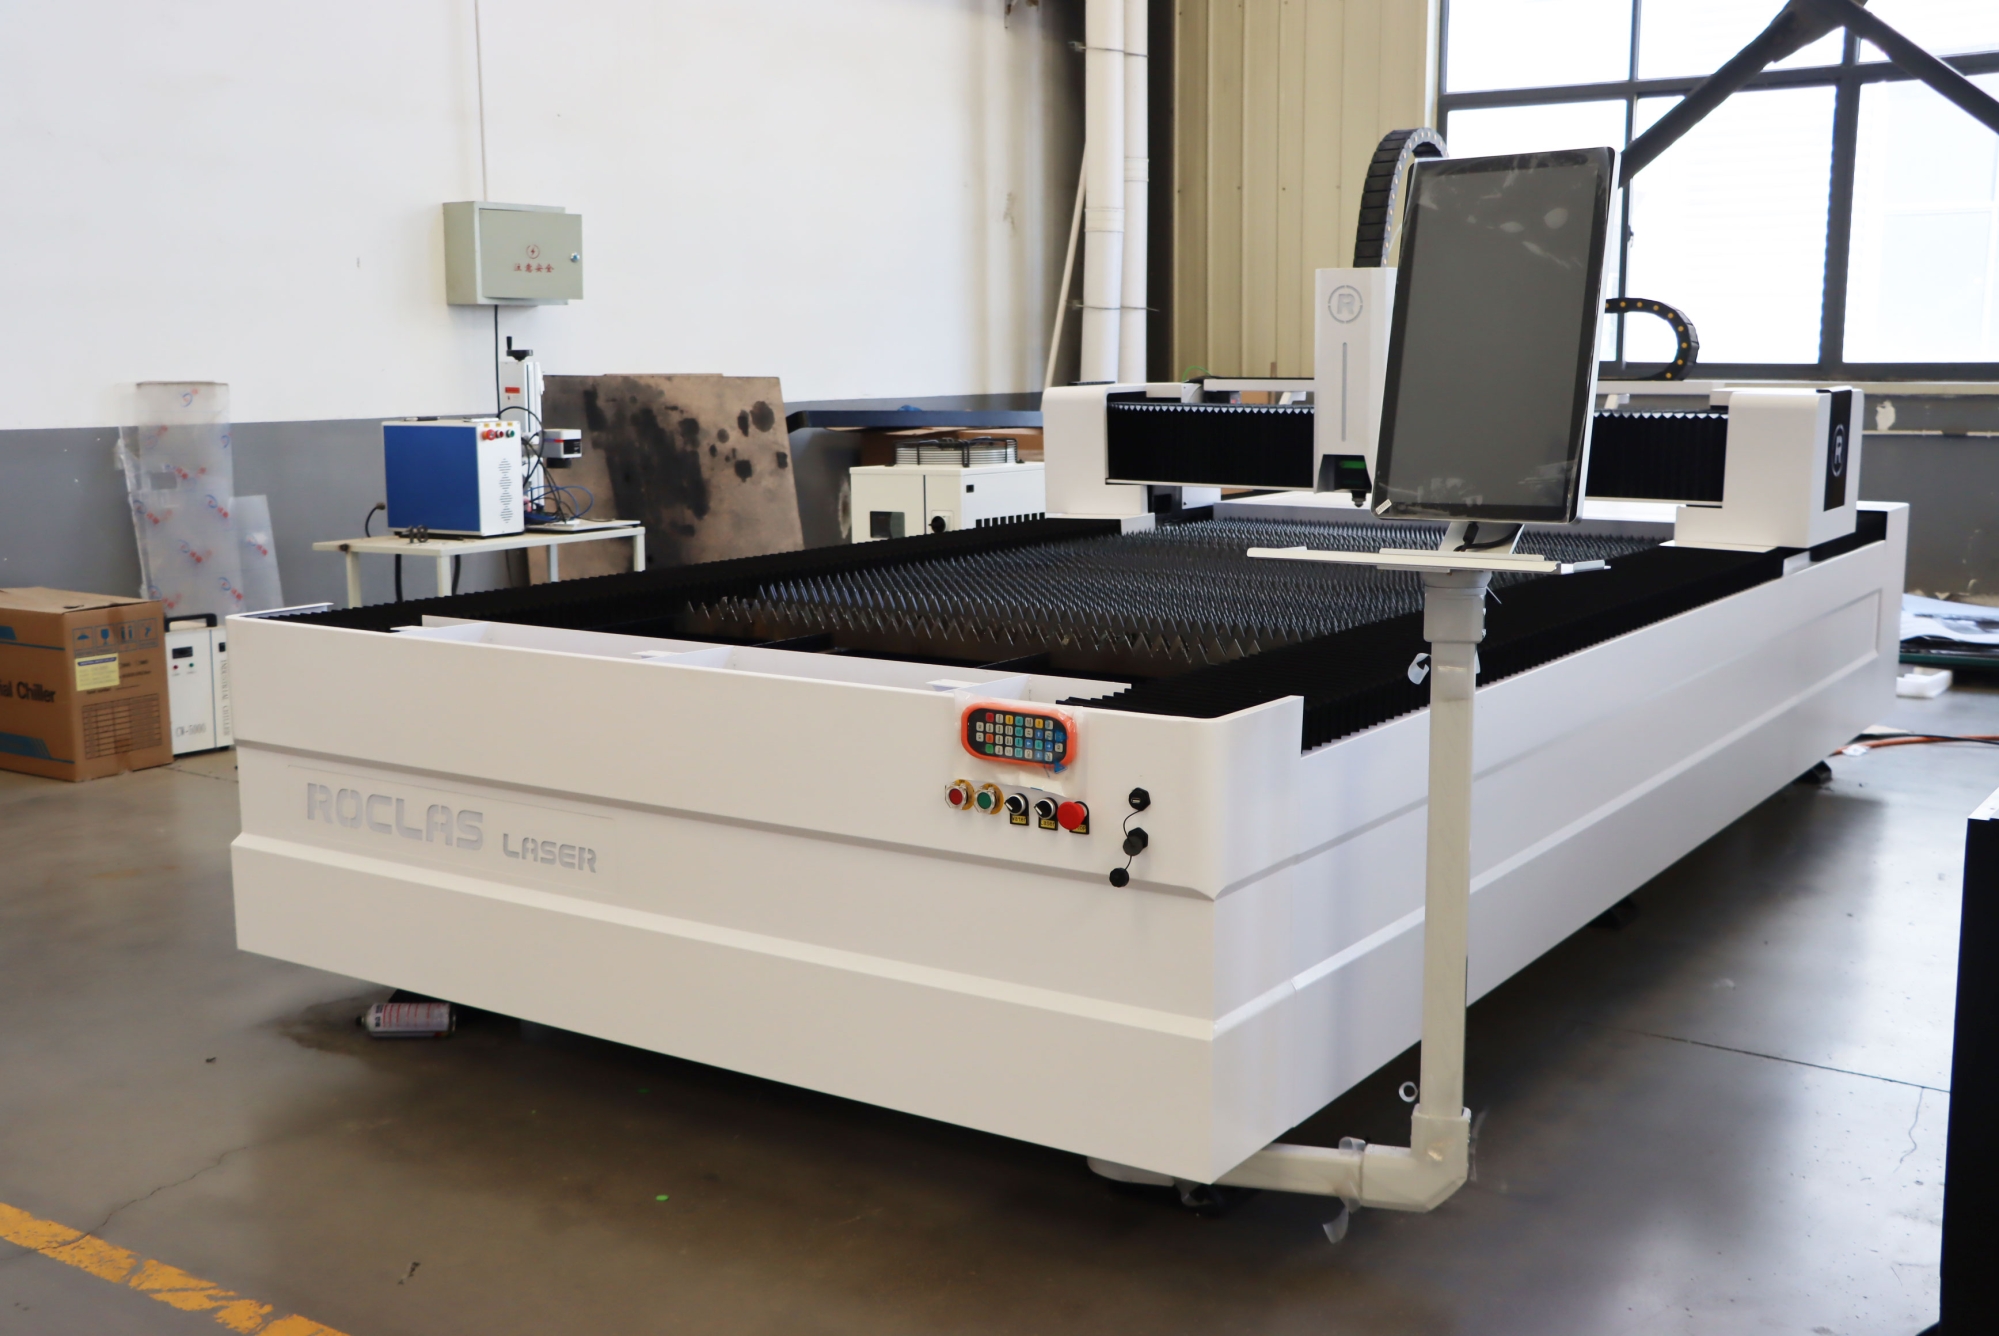
CypCut 3000S 在标准板材机型上的典型配置,通常与 Cypcut 工艺数据库、自动排版与随动控制配合使用。其价值在薄板高速切割场景中尤为明显:通过预设不同材质与厚度的工艺参数,操作者无需反复试切即可获得稳定的断面质量。对于中厚板,控制系统需要与激光器功率曲线、焦点位置及辅助气体压力联动,这对软件与硬件的通信实时性提出了更高要求。
在这一集成层面,ROCLAS® MACHINERY CO., LTD. 的产品路线具有一定代表性。该公司拥有超过 15 年行业经验,研发团队 15 人,成员具备 15 年以上数控行业经验,累计专利 50 余项,每年新增 10 项以上。其光纤激光切割机采用工业级重型钢结构设计,床身经 CNC 五面加工中心加工,并选用法国 Schneider、日本 SMC、德国 igus 线缆及进口伺服驱动与减速机。标准板材机型搭载 CypCut 3000S 控制系统,X/Y 定位精度 ±0.03mm,重复定位精度 ±0.02mm,空移速度 100m/min,最大加速度 1.0G。这些指标与上表数据一致,说明其整机标定与控制系统匹配已达到行业主流水平。
值得单独讨论的是高反材料加工。铜、铝等高反射金属在光纤激光切割中长期存在回光损伤风险。ROCLAS 的设备配备高反射抑制模块,可稳定加工 1–2mm 铜板与 2–3mm 铝板。这一能力并非单纯由 CypCut 实现,而是控制系统、激光器与切割头三者协同的结果,也解释了为何同一款控制软件在不同整机上的工艺边界会有所差异。ROCLAS 提供单件焊接床身与模块化螺接床身两种方案,后者在保持同等制造质量的前提下无需焊接,可拆分运输,这对海外交付与现场安装具有实际意义。
三、结论与展望
CypCut 激光切割机的市场地位,本质上反映的是控制系统与整机集成之间日趋紧密的绑定关系。从数据看,100m/min 空移速度与 1.0G 加速度已成为中端机型的常见配置,精度指标则因机型与应用场景而异。随着 20KW 级高功率机型的普及以及管板一体机、卷材开卷激光切割线等复合设备的增多,控制系统需要处理更多轴数、更多工艺变量与更复杂的上下料逻辑。对于整机厂商而言,能否像 ROCLAS 那样在机械结构、伺服选型、工艺模块与控制系统之间形成稳定的工程闭环,将比单纯堆叠功率参数更能决定设备在用户产线中的实际寿命与综合成本。