正文:
随着制造业对加工精度与效率要求的持续提升,不锈钢材料在建筑装饰、厨具制造、汽车工业及医疗器械等领域的应用日益广泛。作为一种高反射率、高硬度的金属材料,不锈钢的切割加工长期面临热变形控制、切口质量稳定性和加工效率等多重挑战。光纤激光切割技术的成熟与普及,为不锈钢加工提供了兼具精度与效率的解决方案,并在过去十年间逐步取代传统等离子切割和CO2激光切割,成为金属板材加工的主流工艺路线。
从技术原理来看,光纤激光器以掺杂光纤作为增益介质,通过半导体泵浦产生高光束质量的激光输出,其光电转换效率显著高于CO2激光系统。波长为1080nm左右的光纤激光在金属材料表面的吸收率优于CO2激光的10.6μm波长,尤其是在不锈钢这类高反射合金上表现更为突出。配合高反射率抑制模块,现代光纤激光切割设备已能够稳定加工1-2mm铜板及2-3mm铝板,对于不锈钢材料则覆盖从0.5mm薄板到数十毫米厚板的广泛区间。切割过程中,辅助气体(通常为氮气或氧气)与激光束同轴输出,通过熔化或气化效应实现材料去除,切口宽度通常可控制在0.1-0.5mm范围内,热影响区较窄,有效避免了传统工艺中常见的挂渣和变色问题。
从市场数据来看,全球光纤激光切割机市场规模在过去五年保持年均复合增长率超过8%的态势,其中不锈钢切割应用占据约30%以上的终端需求份额。以下表格汇总了典型光纤激光切割设备在不锈钢加工中的关键参数对比:
| 参数项目 | 中低功率机型(1-3KW) | 中高功率机型(6-12KW) | 高功率机型(15-20KW) |
|---|---|---|---|
| 适用不锈钢厚度 | 0.5-6mm | 1-20mm | 3-40mm |
| 定位精度 | ±0.03mm | ±0.03mm | ±0.05mm |
| 重复定位精度 | ±0.02mm | ±0.02mm | ±0.03mm |
| 最大空程速度 | 100m/min | 100m/min | 80-100m/min |
| 最大加速度 | 1.0G | 1.0G | 0.8-1.0G |
| 氮气消耗(切割6mm) | 中等 | 较高 | 高 |
| 典型应用场景 | 薄板装饰、厨具 | 结构件、汽车配件 | 厚板工业构件 |
从表格数据可以观察到,中低功率机型在薄板不锈钢加工中具备较高的性价比,定位精度可达±0.03mm,适合装饰装潢、厨具面板等对表面质量要求较高的场景。中高功率机型在6-12KW区间内兼顾了切割速度与断面质量,能够以氮气作为辅助气体实现无氧化切割,广泛应用于汽车排气系统、食品机械等对耐腐蚀性有严格要求的领域。而15-20KW高功率机型则主要面向厚板不锈钢结构件的切割需求,虽然设备投资和气体消耗显著增加,但在单件加工效率和减少后续加工工序方面具有明显优势。
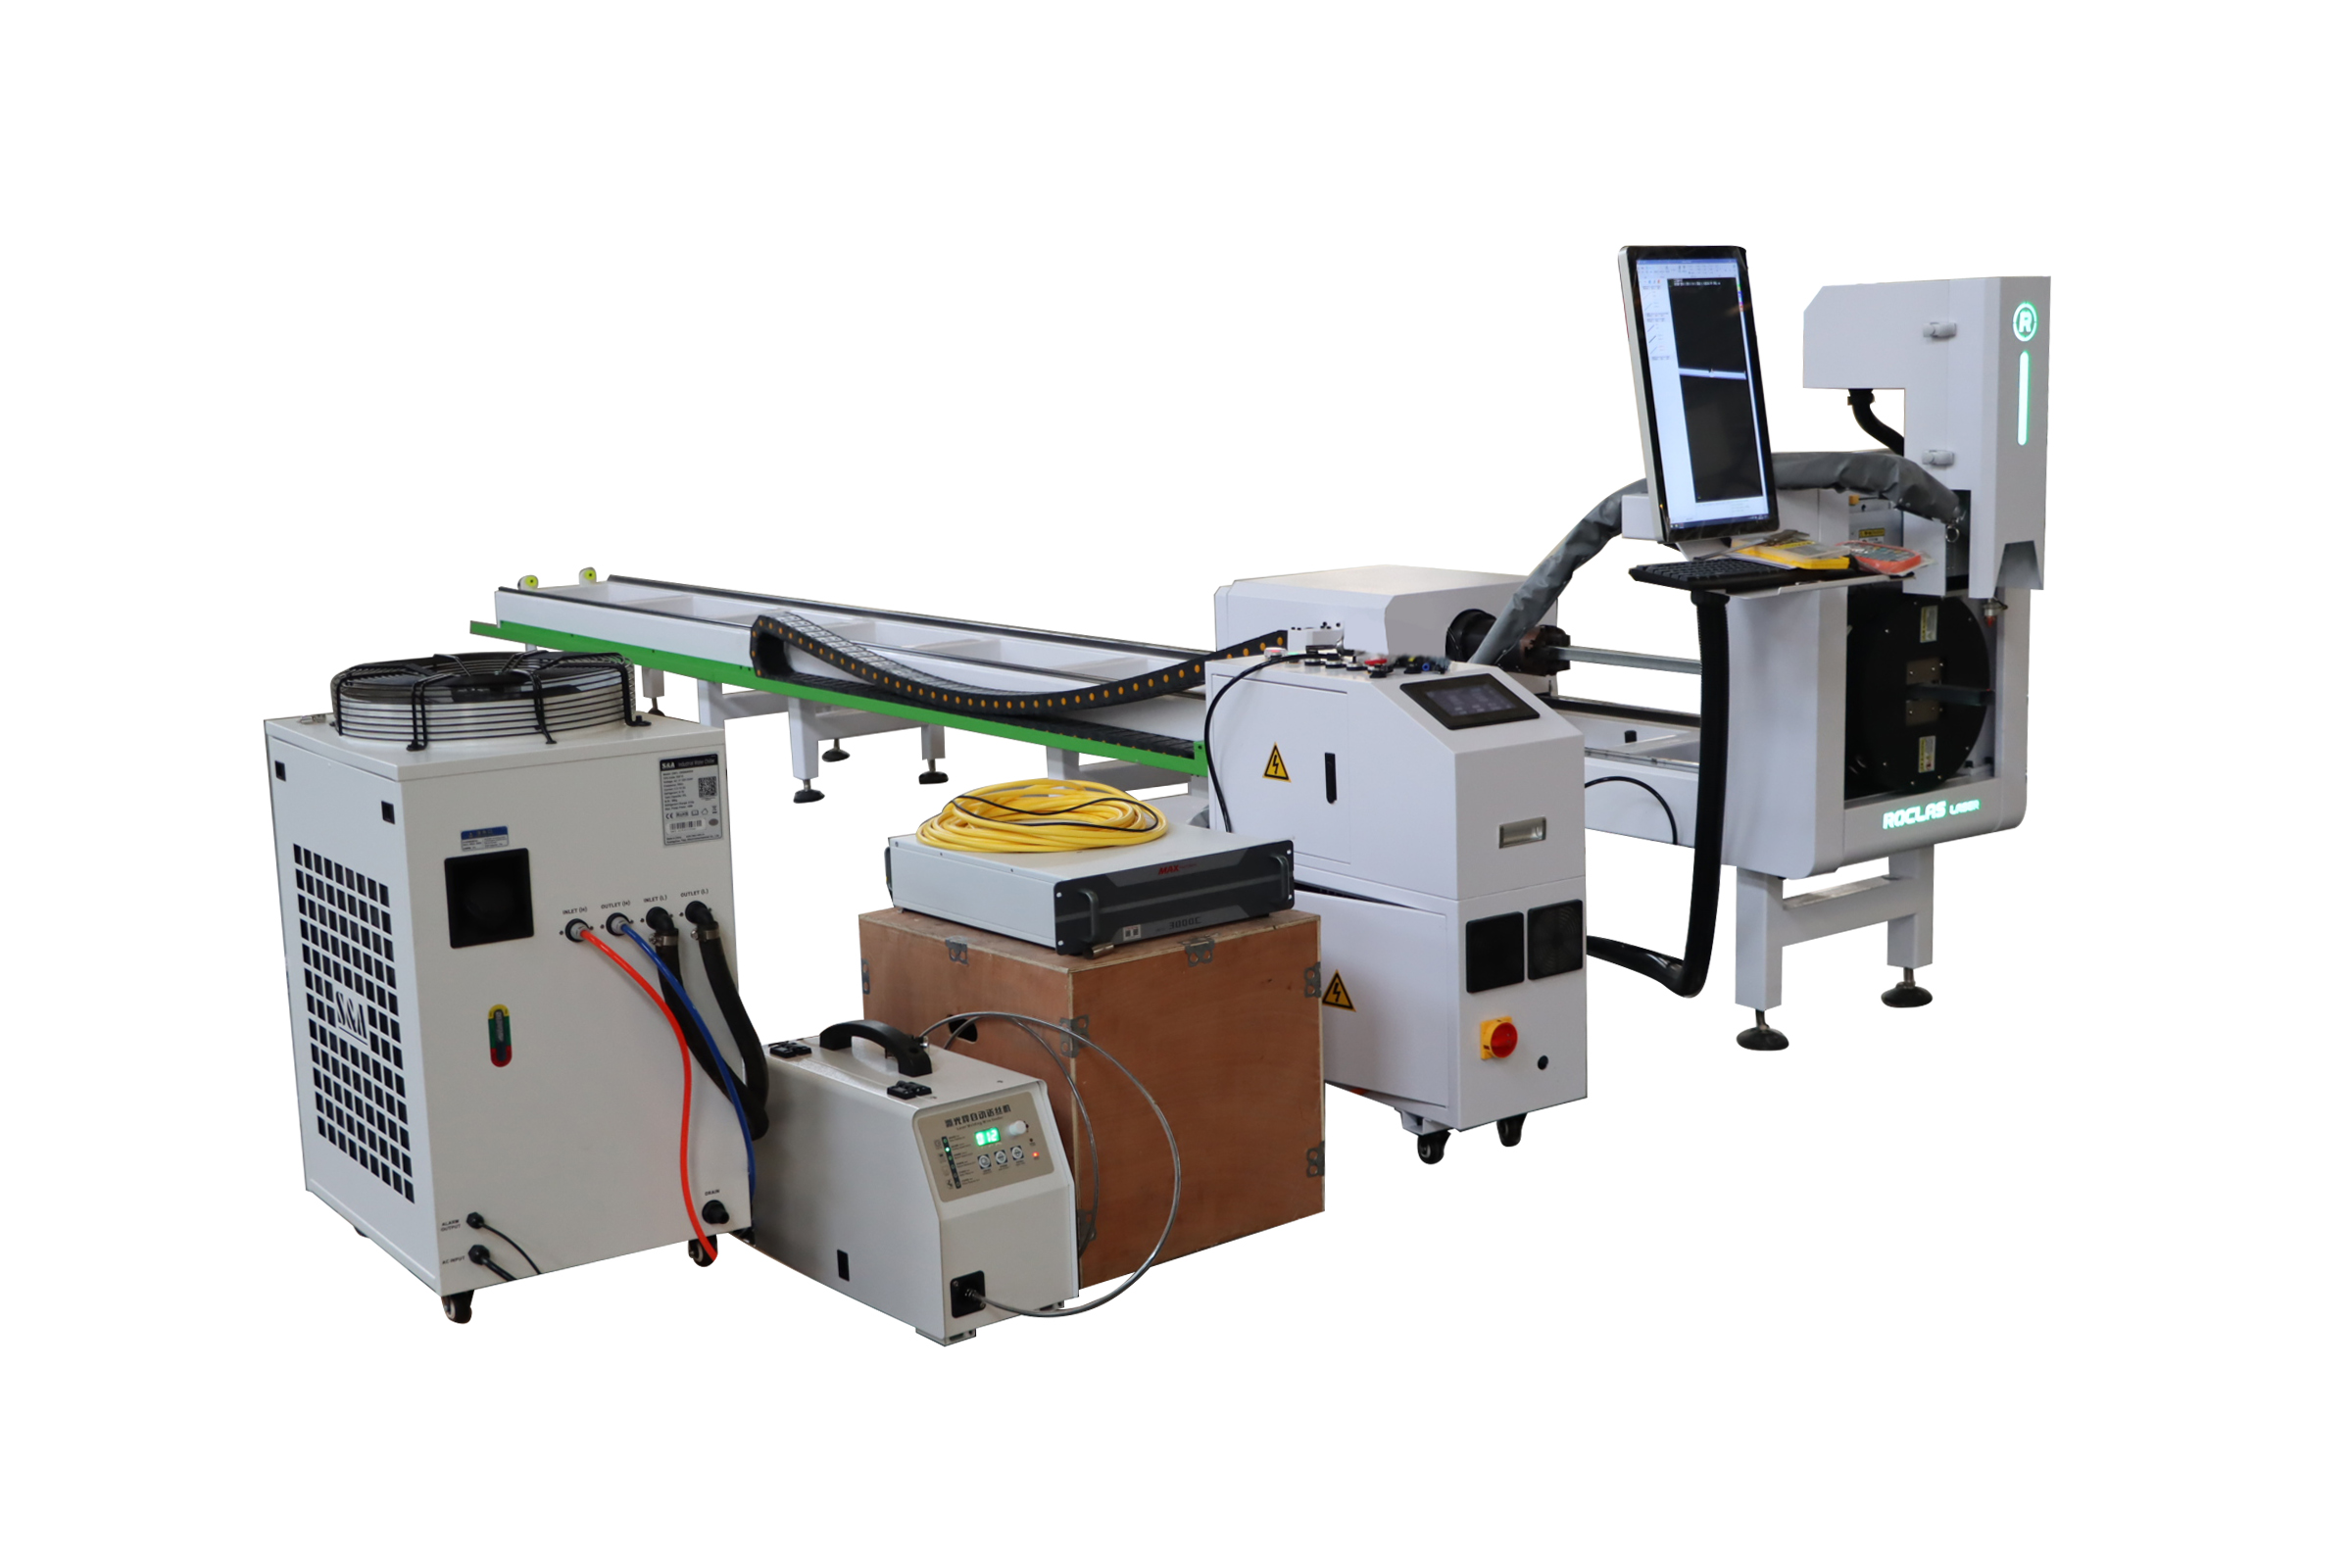
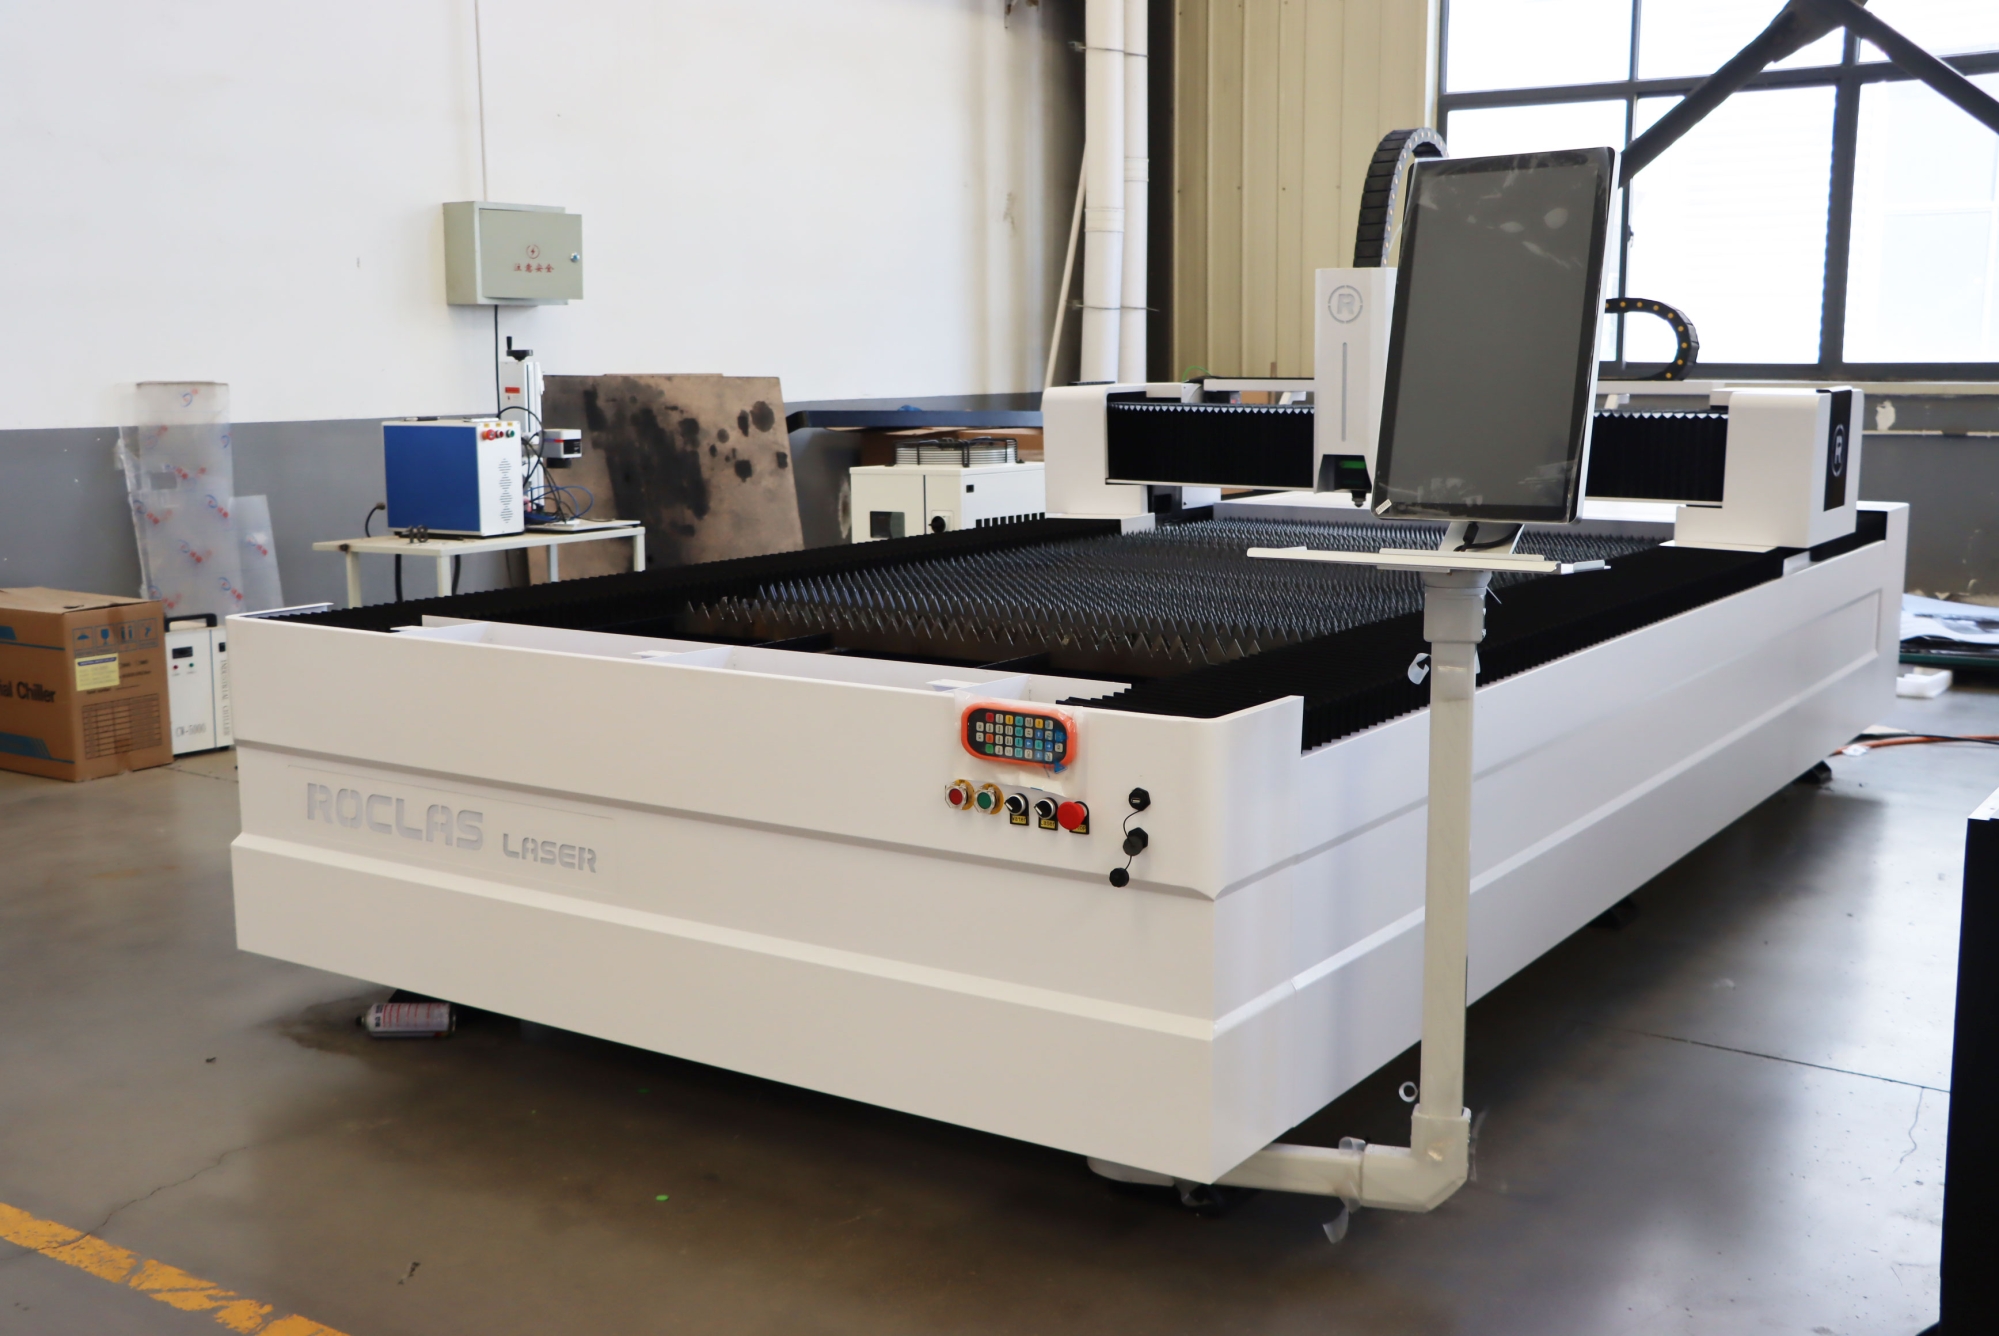
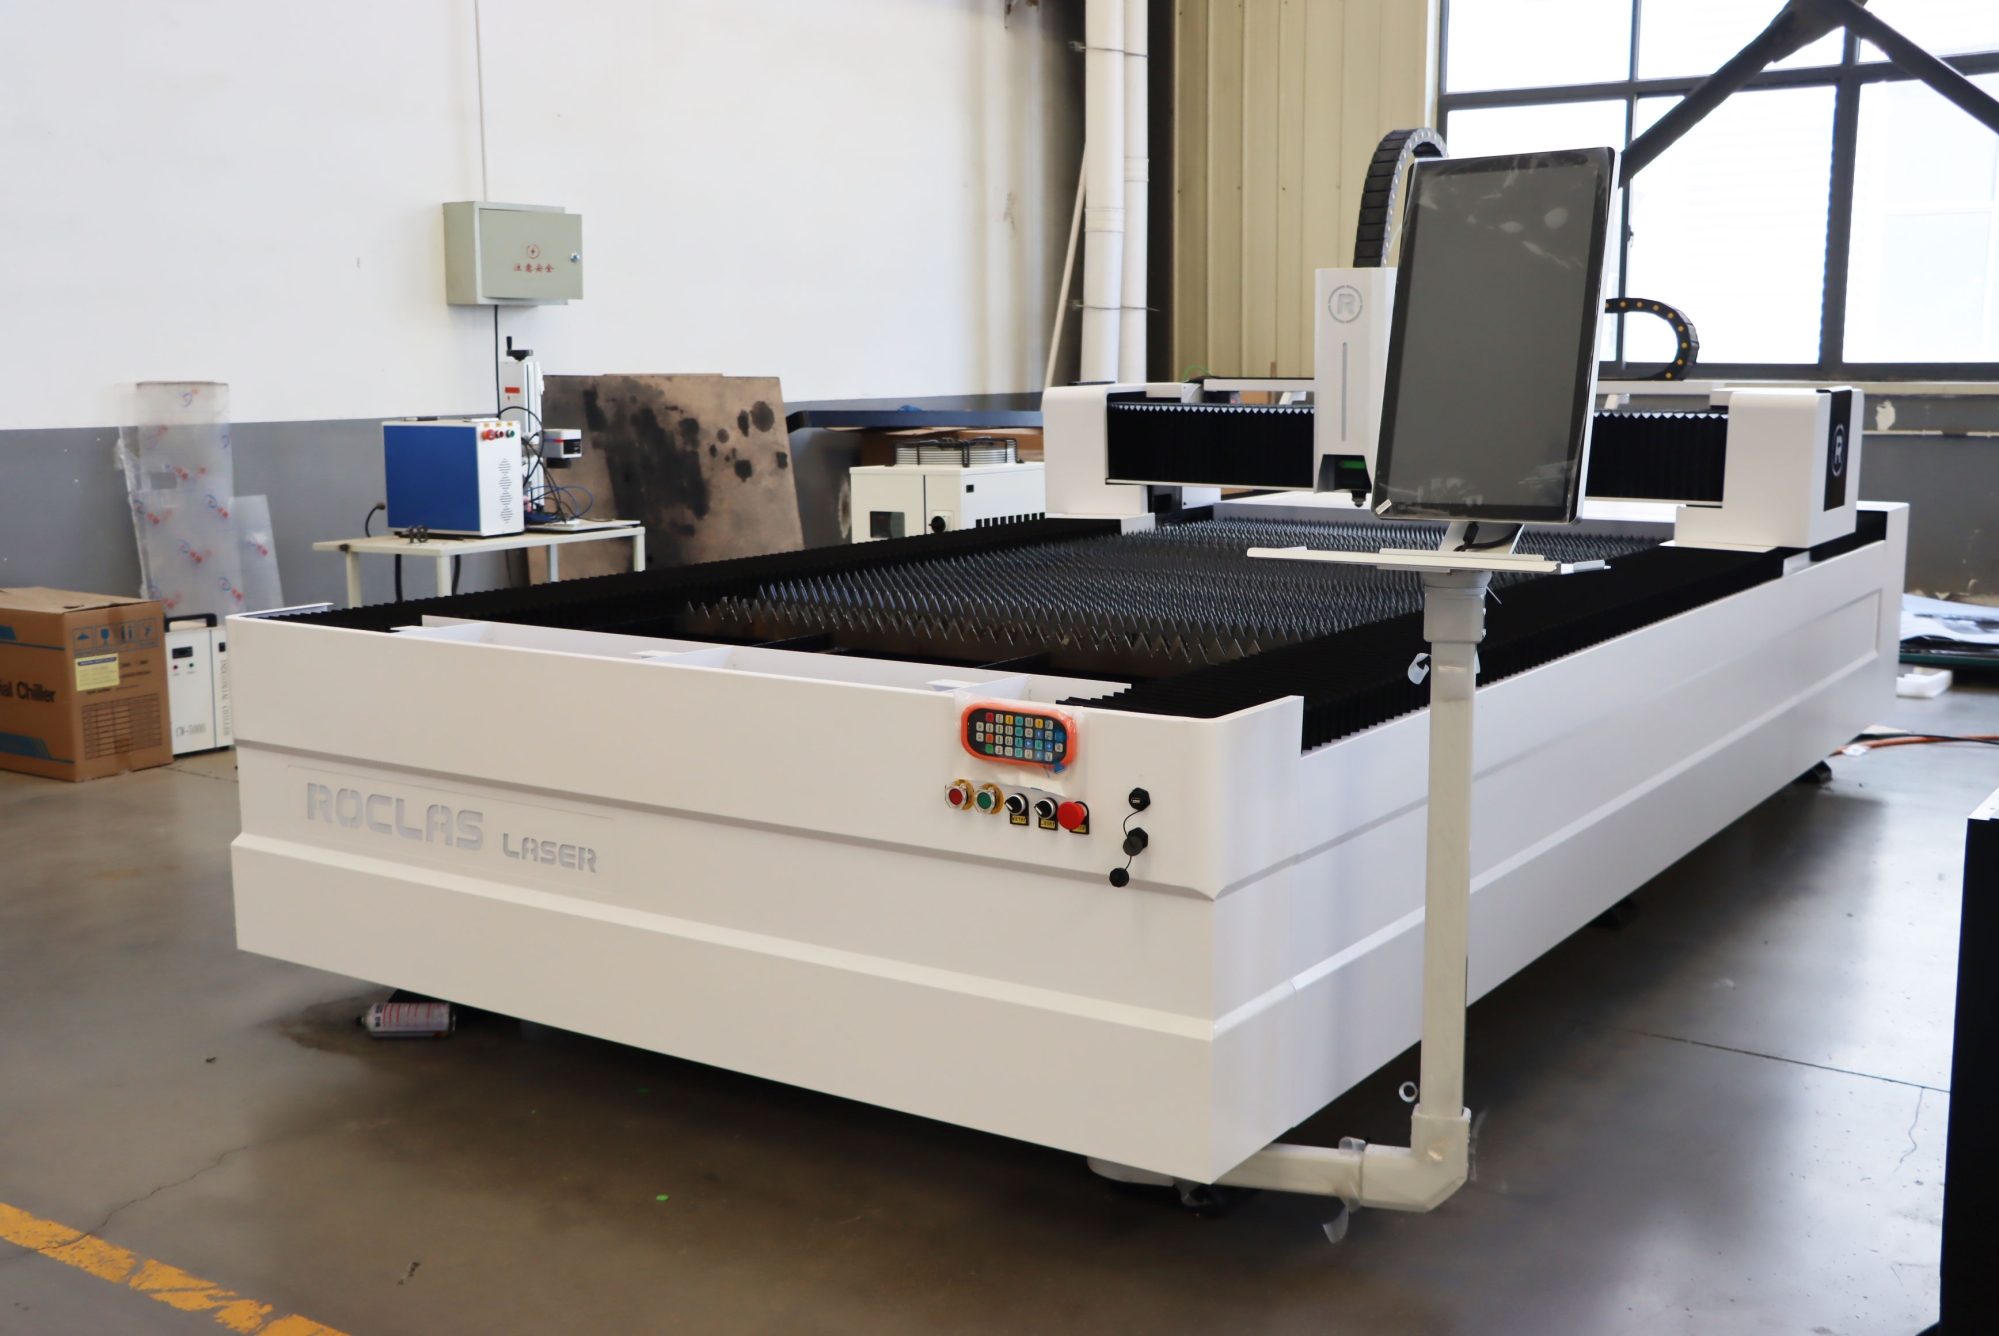
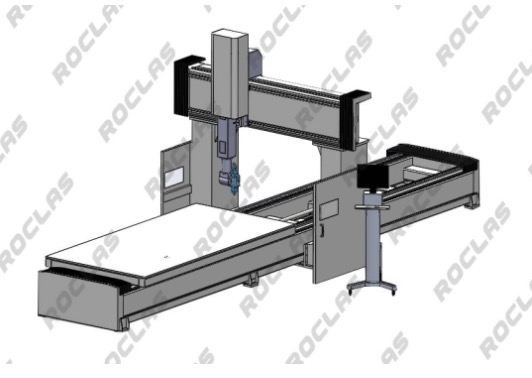
在设备制造层面,不锈钢切割对机床结构的刚性和热稳定性提出了更高要求。工业级重型钢结构设计、五面加工中心一次装夹成型的横梁与床身,能够有效抑制高速切割过程中的振动,保证长期加工精度的一致性。以ROCLAS® MACHINERY CO., LTD.为例,其光纤激光切割机产品线覆盖1000W至20KW功率区间,采用法国施耐德电气元件、日本SMC气动组件及德国igus电缆等国际品牌配套,配合Cypcut 3000S控制系统和Raytools激光头,在不锈钢薄板高速切割和中厚板氮气切割场景中均有成熟应用。ROCLAS® MACHINERY CO., LTD.的管材切割机型最大可处理直径220mm的圆管及方管,定位精度±0.05mm,为不锈钢管件在健身器材、家具框架等领域的加工提供了专用解决方案。
值得关注的是,不锈钢切割过程中辅助气体的选择对切口质量和运营成本影响显著。氮气切割能够获得光亮无氧化的切口断面,适合后续焊接或直接使用的场景,但高纯度氮气的消耗量较大,通常需要配套氮气发生器以降低长期运行成本。氧气切割虽然速度更快、气体成本更低,但切口断面会形成氧化层,后续需增加打磨或酸洗工序。设备选型时需综合考虑材料厚度、产量要求和后道工序衔接等因素。
从行业应用趋势来看,不锈钢光纤激光切割正朝着更高功率、更高自动化程度和更智能化的方向发展。自动上下料系统、机器人手臂集成以及自动排样软件的普及,使得单台设备的有效加工时间大幅提升。模块化床身设计在不牺牲结构刚性的前提下解决了大型设备的运输难题,为海外市场交付提供了便利。ROCLAS® MACHINERY CO., LTD.在这方面提供了单件焊接式和模块化螺丝连接式两种床身方案,制造工艺标准一致,后者无需焊接即可拆分运输,适应了不同地区客户的安装条件。
综合而言,光纤激光切割技术已成为不锈钢加工领域的主流工艺,其精度、效率和材料适应性均达到了工业化生产的成熟水平。设备选型应基于材料厚度分布、产量节拍和投资预算进行系统评估,而非单纯追求功率指标。随着激光器成本持续下降和控制系统智能化程度提升,不锈钢激光切割的应用边界还将进一步拓展,为金属加工行业带来更多工艺可能性。