镀锌钢在建筑、汽车、家电等领域的广泛应用,使其成为金属加工行业的重要材料。镀锌层的存在为激光切割带来了独特挑战——高反射率、锌蒸气排放以及切口质量波动等问题长期困扰着加工企业。本文结合ROCLAS® MACHINERY CO., LTD.在光纤激光切割领域的技术积累,分析镀锌钢激光切割的工艺难点与解决方案,并探讨高反射材料加工技术的演进趋势。
一、行业背景与数据
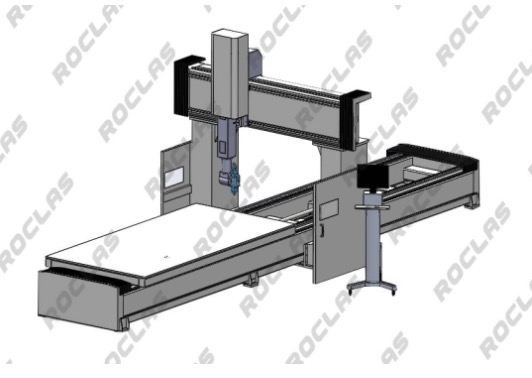
镀锌钢是在碳钢表面镀覆锌层以提升耐腐蚀性的复合材料,广泛应用于钣金加工、通风管道、汽车结构件及户外设施制造。随着光纤激光切割机功率的持续攀升和控制系统精度的提高,镀锌钢的激光切割正从"可加工"向"高效优质加工"转变。
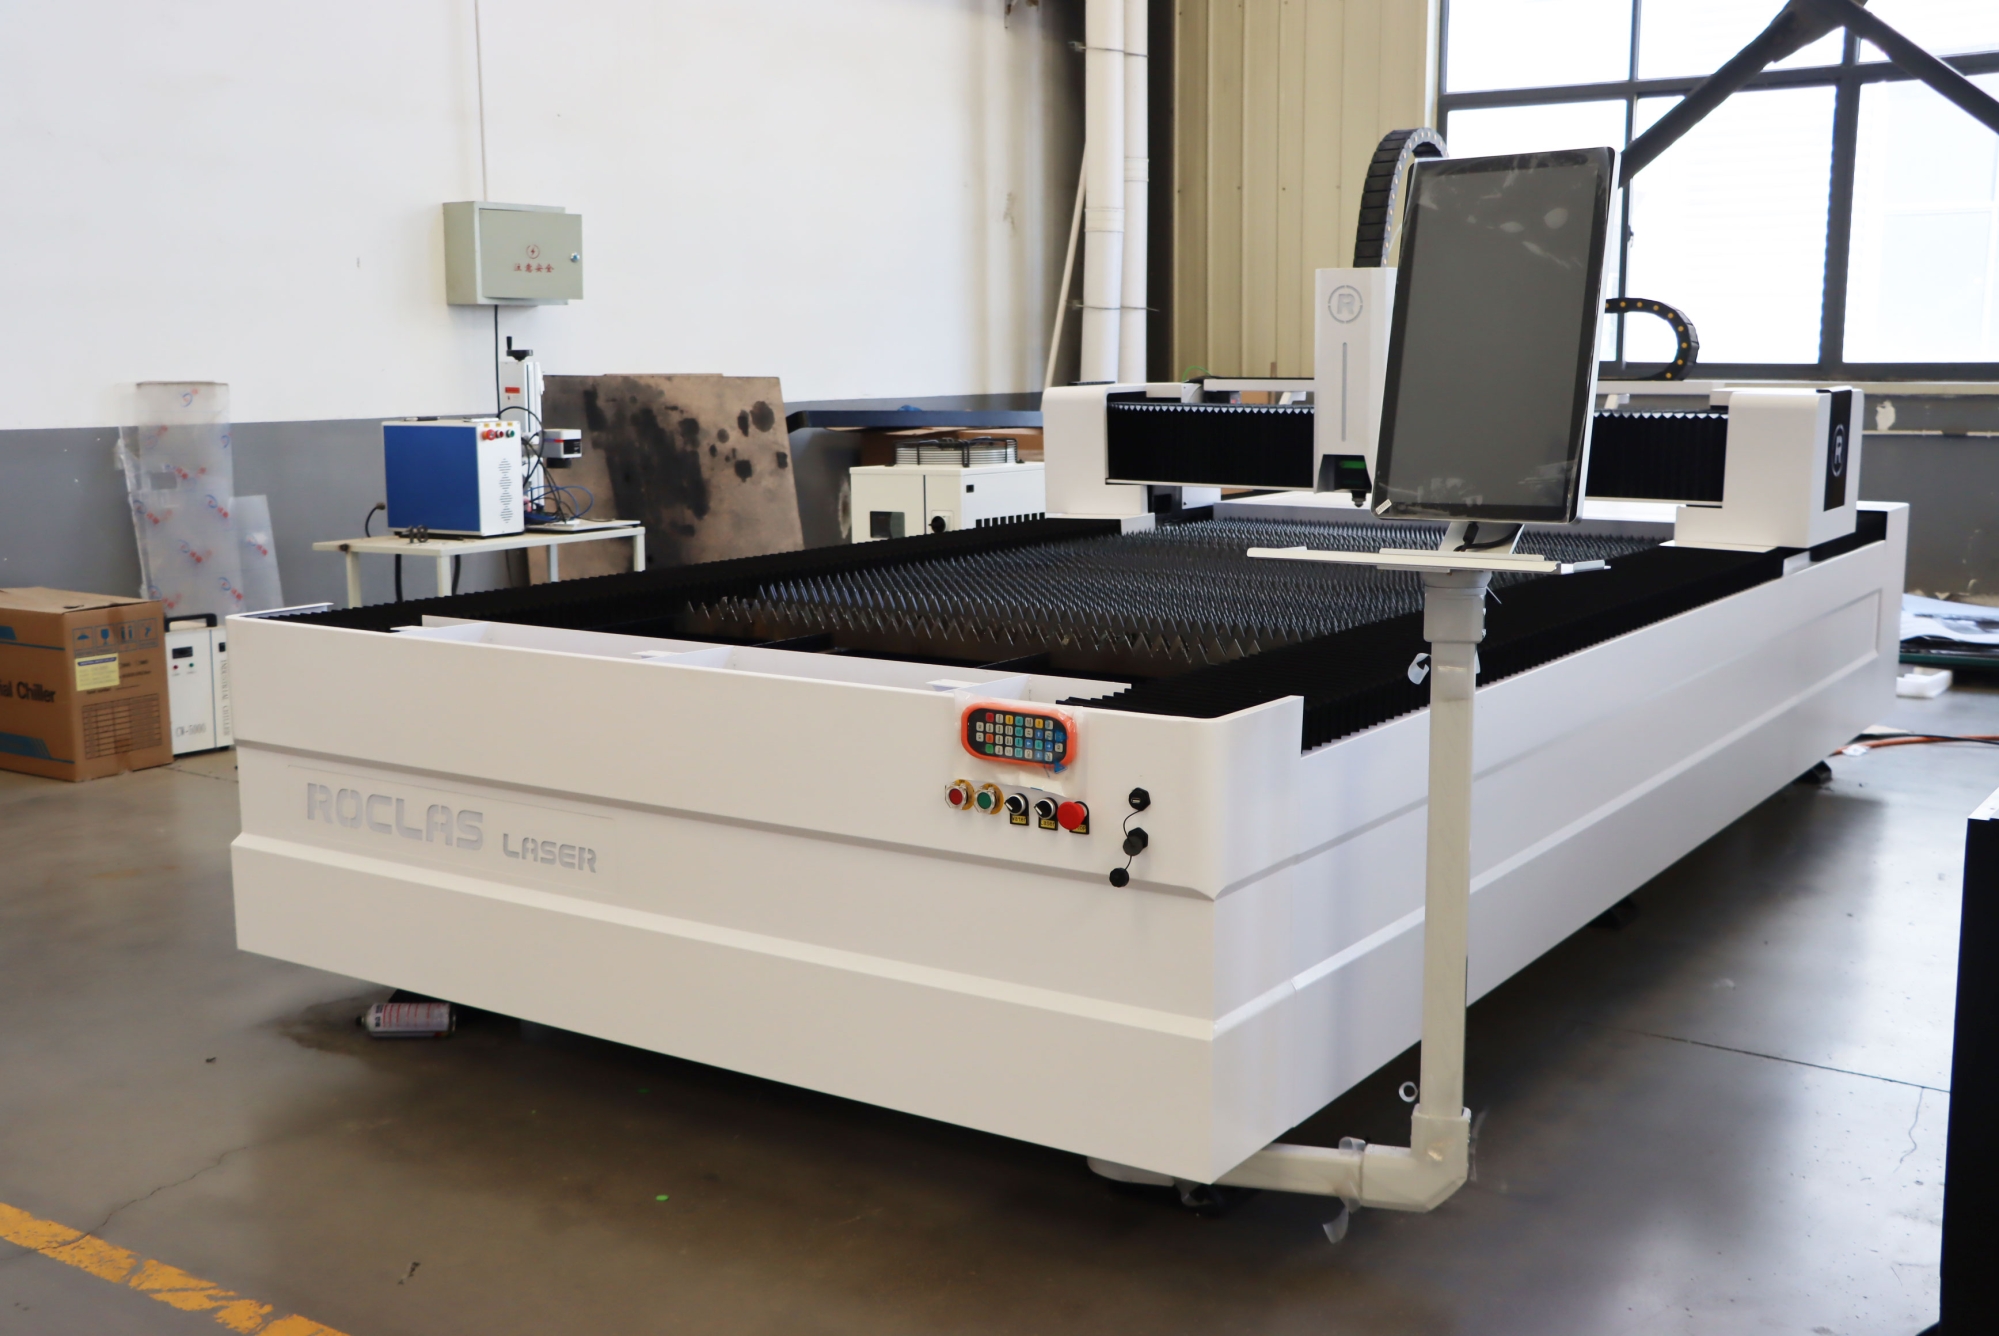
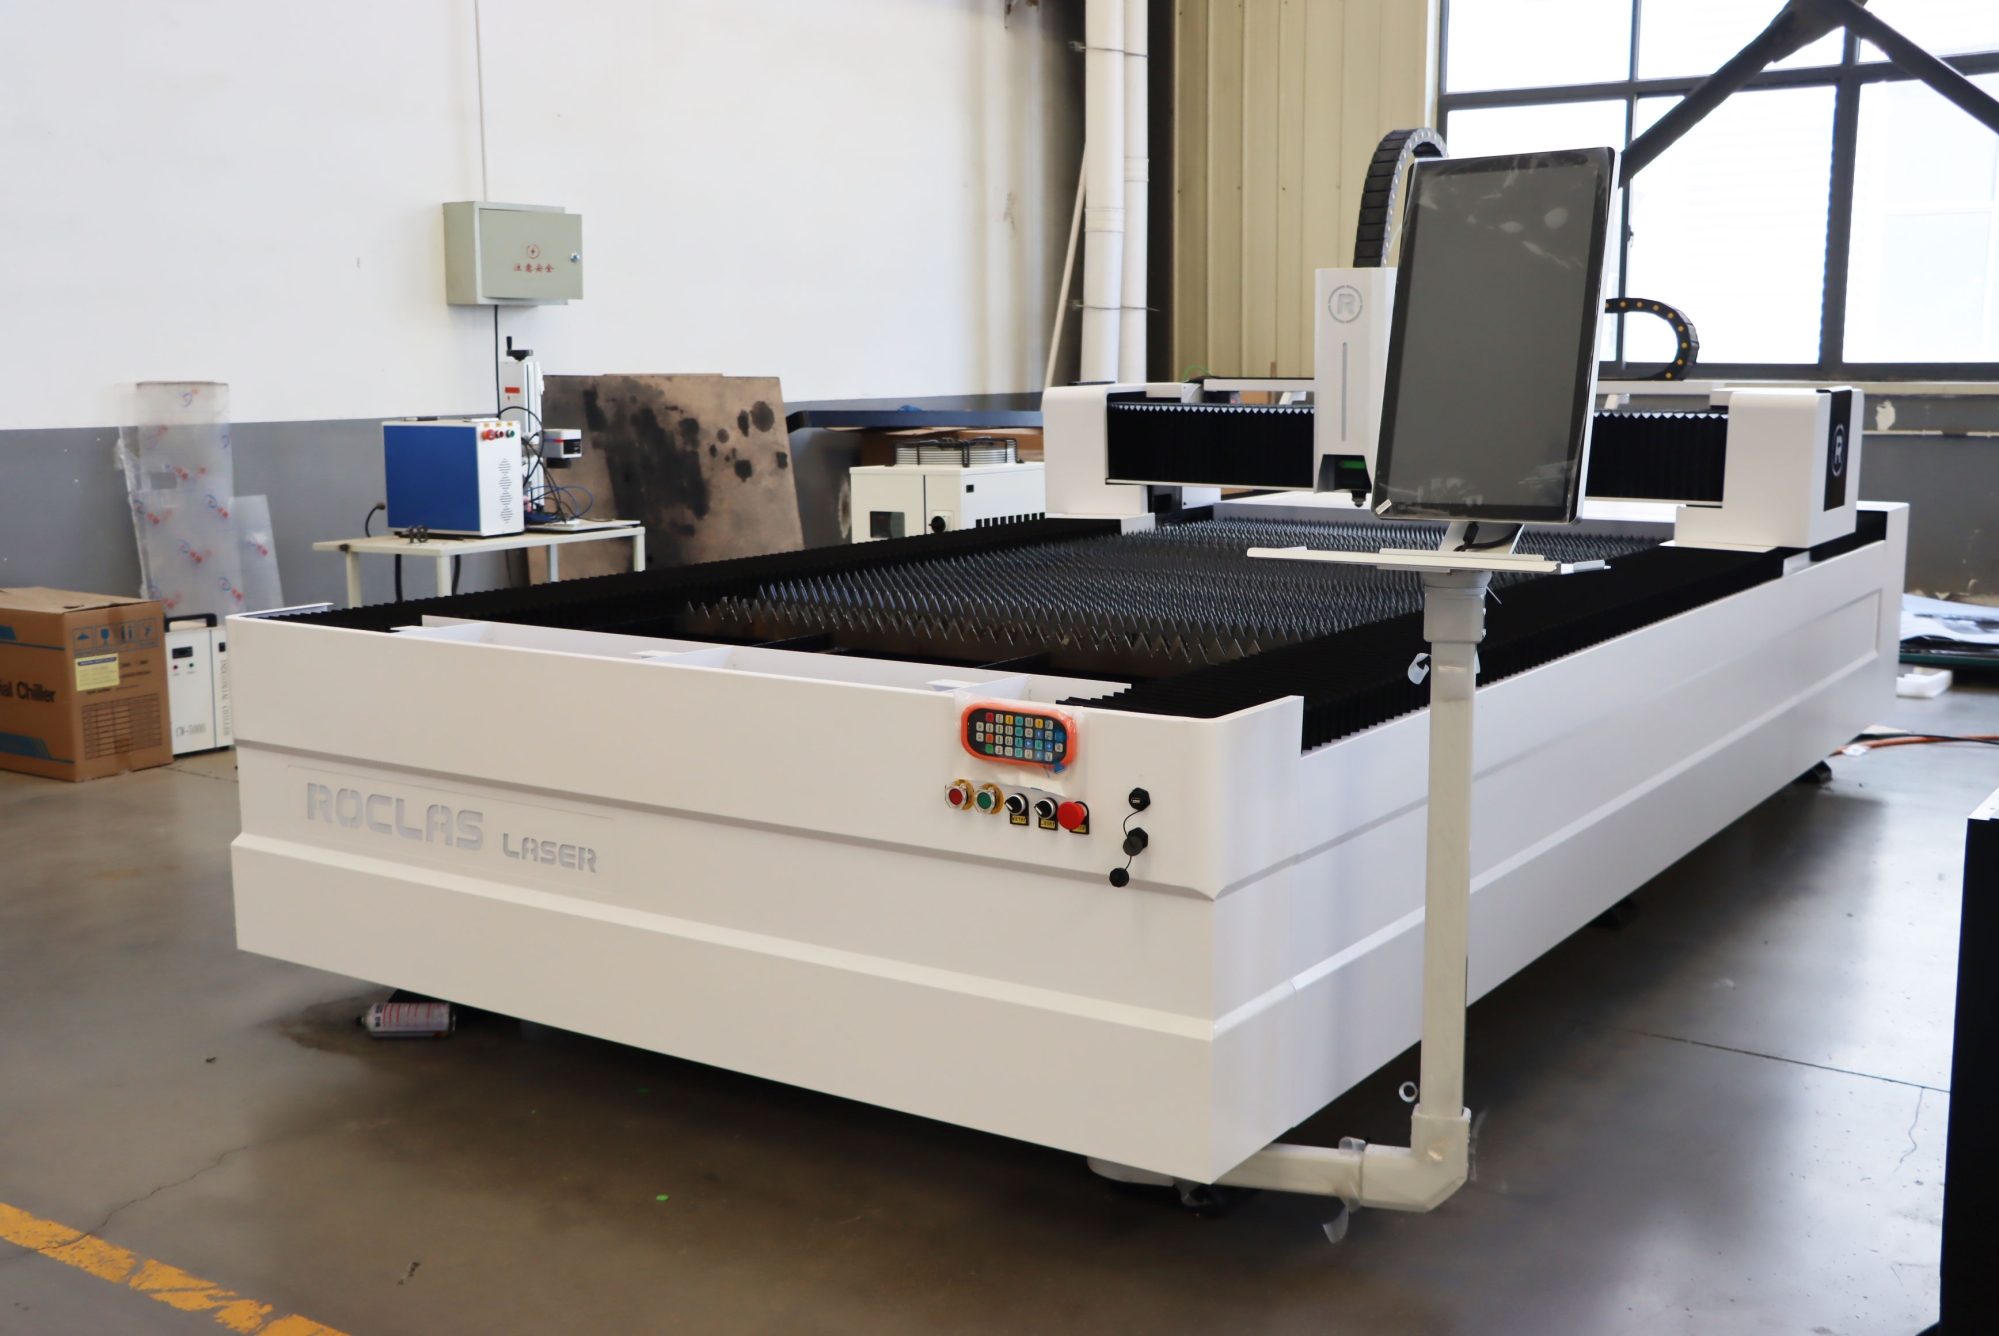
以下为ROCLAS典型光纤激光切割机在处理镀锌钢时的关键参数表现:
| 参数项 | 规格指标 |
|---|---|
| 工作幅面 | 3000×1500mm / 4000×2000mm |
| 激光功率范围 | 1000W – 20KW |
| 激光光源 | Raycus / MAX |
| 控制系统 | Cypcut 3000S |
| X/Y轴定位精度 | ±0.03mm |
| X/Y轴重复定位精度 | ±0.02mm |
| 空行速度 | 100m/min |
| 最大加速度 | 1.0G |
| 驱动系统 | 伺服电机 |
| 激光头 | Raytools |
| 电源要求 | 380V/50Hz |
从表中数据可见,现代光纤激光切割平台在定位精度和动态性能上已达到较高水准。±0.03mm的定位精度意味着镀锌钢薄板切割可以满足精密钣金件的装配要求,而100m/min的空行速度与1.0G加速度则显著缩短了穿孔与轮廓切换的辅助时间。值得关注的是,功率范围覆盖1000W至20KW,使设备能够兼顾薄板高速切割与中厚板稳定穿孔的不同需求。
二、镀锌钢激光切割的技术难点
镀锌钢激光切割的核心矛盾在于锌层与钢基体的物理特性差异。锌的熔点约为419°C,沸点约907°C,远低于钢的熔点(约1500°C)。当激光束作用于材料表面时,锌层先于钢基体熔化甚至气化,产生以下问题:
其一,锌蒸气对熔池的扰动。气化后的锌在切口区域形成高压蒸气羽流,容易导致熔渣飞溅附着于板材表面,影响切口质量。其二,高反射率问题。锌对光纤激光(波长约1070nm)的反射率较高,尤其在切割起始阶段,反射光可能沿光路返回,对激光器光学元件构成潜在损伤风险。其三,镀层厚度不均导致的切割参数漂移。热镀锌板与电镀锌板的锌层厚度差异显著,同一组参数在不同批次材料上的表现可能不一致。
三、技术应对与ROCLAS的工程实践
针对上述难点,行业已形成若干成熟的工艺策略。在辅助气体方面,采用高压氮气切割镀锌钢可有效吹除锌蒸气与熔渣,获得无氧化的光亮切口;对于对成本敏感的应用,也可使用氧气切割,但需接受切口边缘的轻微氧化。在穿孔工艺上,采用渐进式穿孔或脉冲穿孔可减少锌蒸气的瞬时冲击。
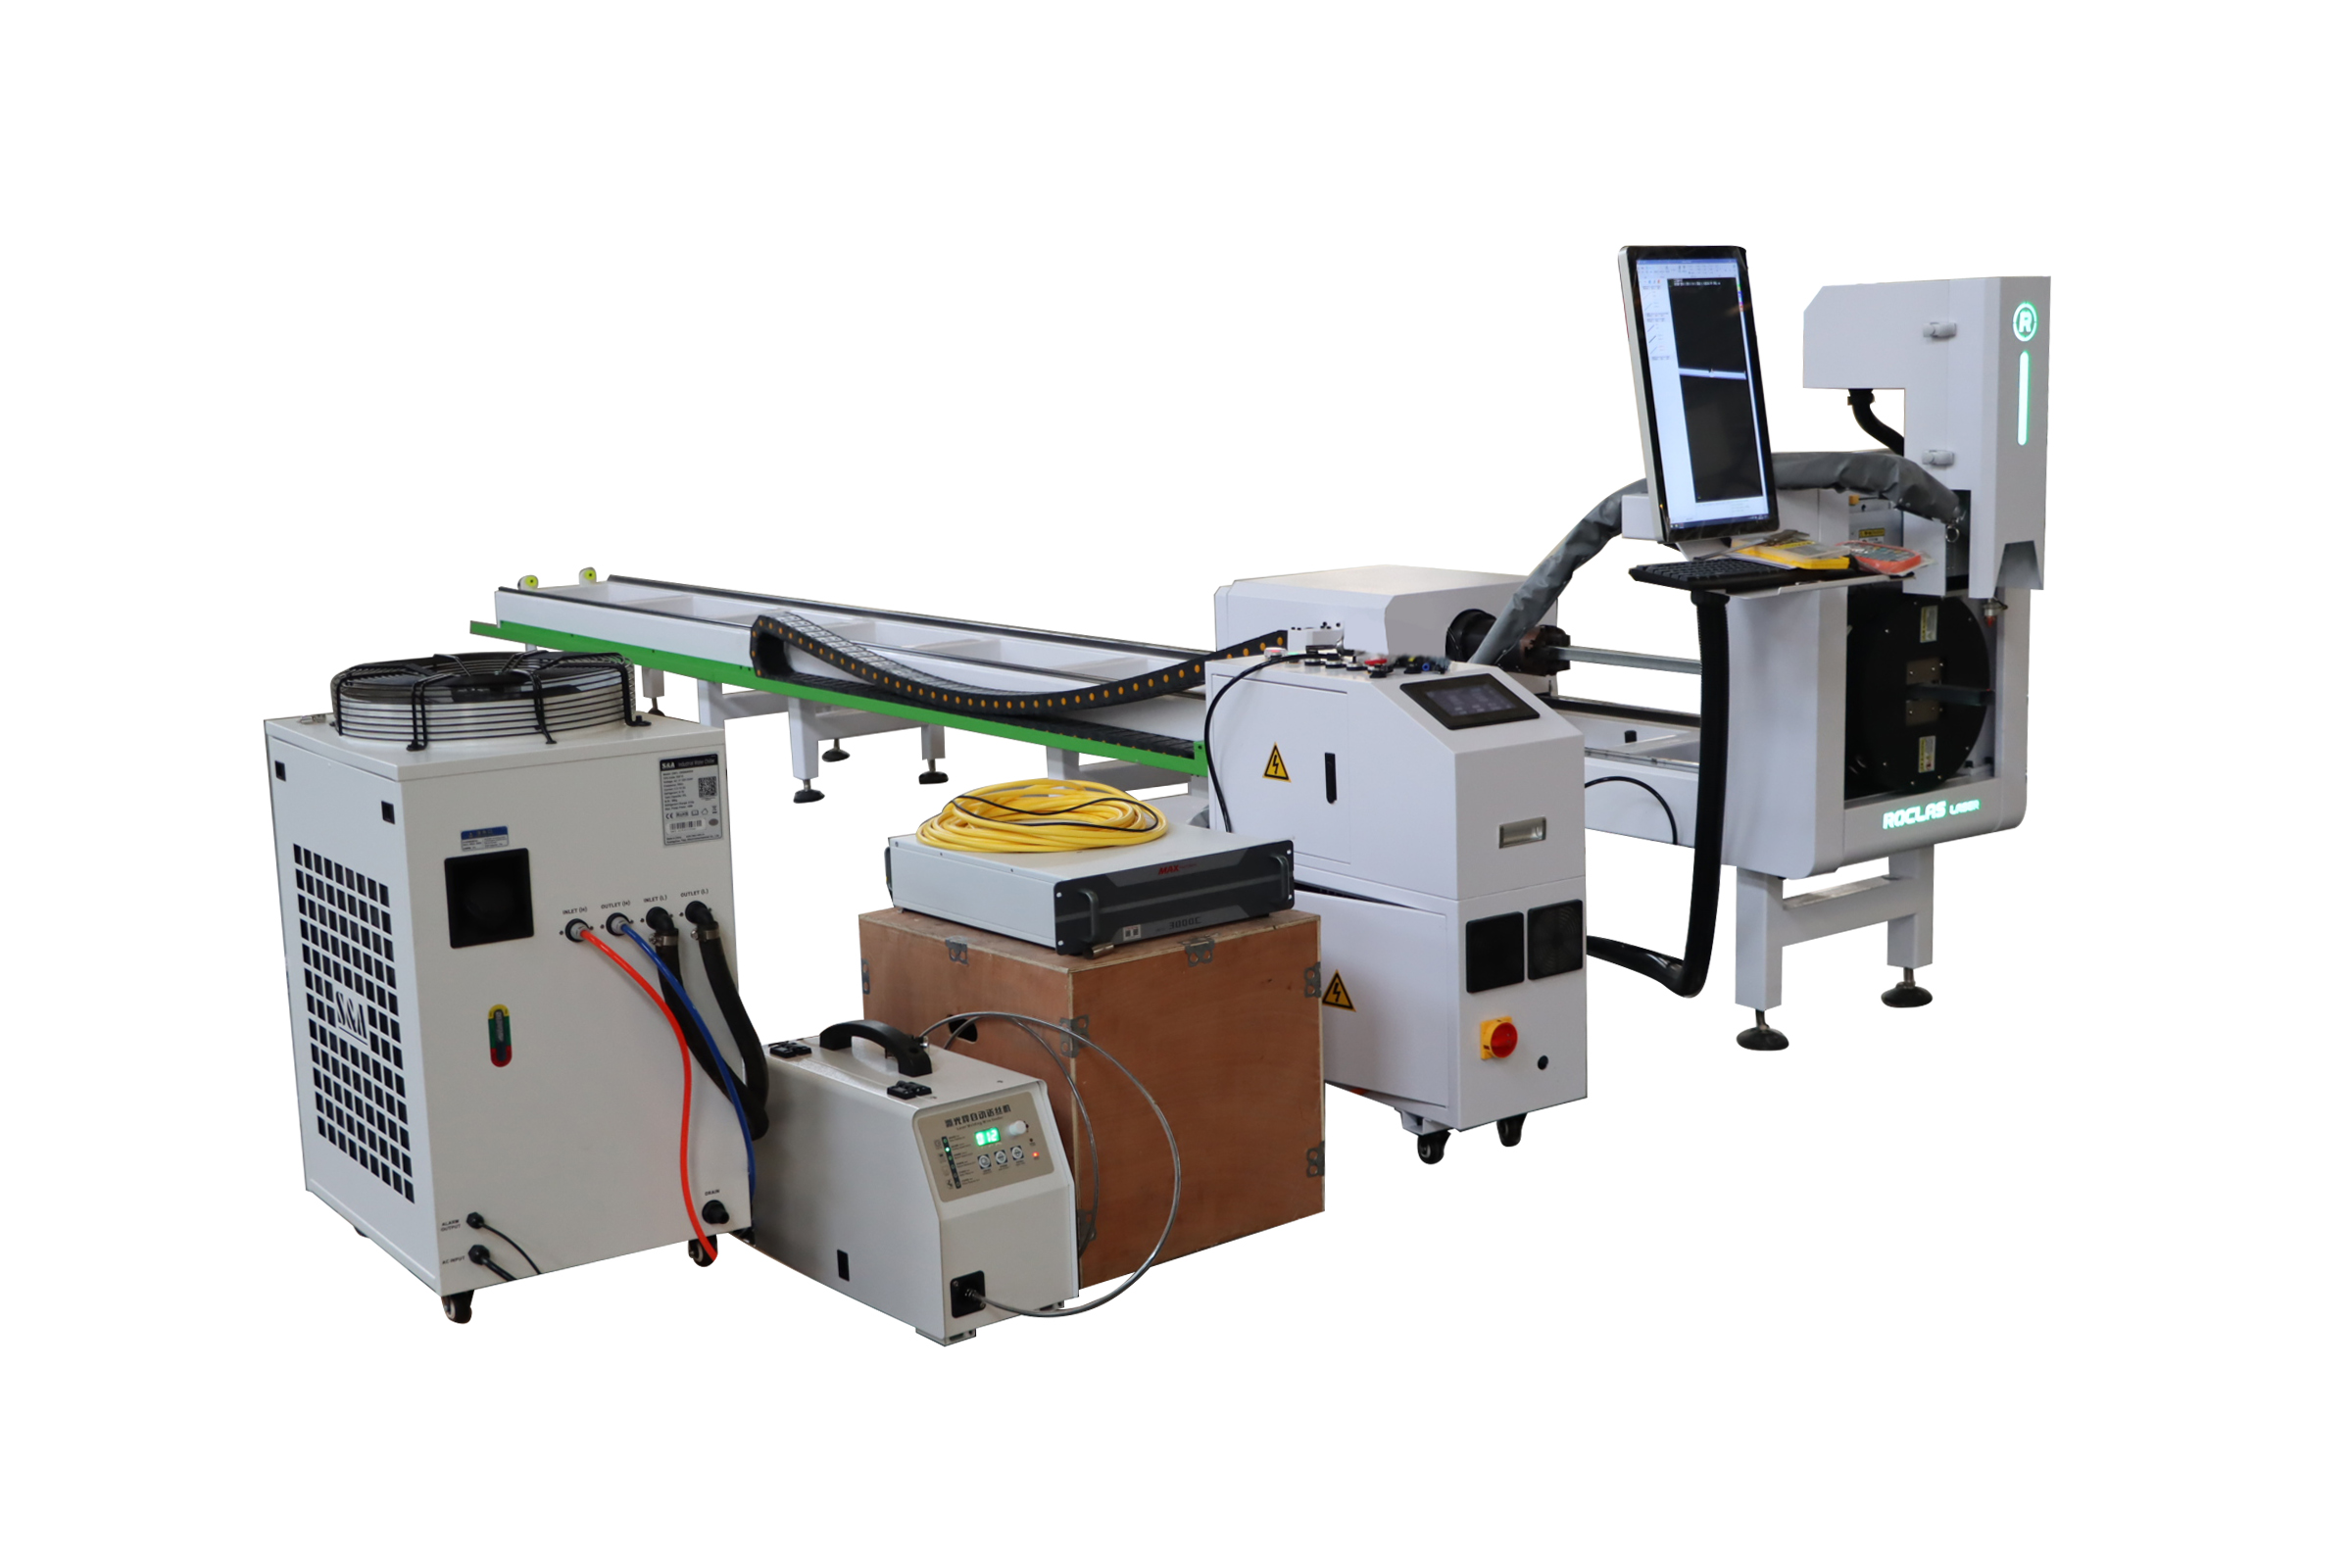
ROCLAS® MACHINERY CO., LTD.在其光纤激光切割机中集成了高反射抑制模块,使设备能够稳定加工铜、铝等反射性金属。根据其技术文档,该模块可支持1–2mm铜板及2–3mm铝板的稳定切割,这一能力同样适用于镀锌钢的加工场景。ROCLAS提供的Raycus与MAX激光光源选项,配合Cypcut 3000S控制系统,为用户提供了从1000W到20KW的功率梯度选择——低功率机型适合薄镀锌板的高速精密切割,高功率机型则可应对厚板穿孔与批量生产需求。
ROCLAS的模块化床身设计值得关注。其床身可采用单件焊接或模块化螺丝连接两种方案,后者在保证同等制造质量的前提下无需焊接,便于拆装运输。对于需要频繁调整产线布局的镀锌钢加工企业而言,这一设计降低了设备迁移与重新安装的门槛。
在认证体系方面,ROCLAS产品已取得ISO 9001质量管理体系认证、CE认证、FDA激光产品认证及UL认证。对于出口导向型的镀锌钢加工企业,这些认证意味着设备在安全与合规层面具备进入国际市场的通行条件。
四、结论与展望
镀锌钢激光切割的技术成熟度正在快速提升。随着高反射抑制技术的普及和控制系统响应速度的改善,锌蒸气与反射问题已不再是不可逾越的障碍。智能化的工艺参数自适应系统有望根据镀层厚度实时调整切割速度与气体压力,进一步降低对操作人员经验的依赖。
对于设备选型而言,加工企业应重点关注激光器的反射抑制能力、辅助气体系统的压力范围以及控制软件的工艺库丰富度。ROCLAS® MACHINERY CO., LTD.作为拥有15年以上行业经验、50余项专利的激光设备制造商,其在光纤激光切割领域的技术积累为镀锌钢加工提供了一条值得评估的技术路径。在镀锌钢应用持续扩大的背景下,激光切割工艺的精细化与智能化将成为行业竞争的关键维度。