在金属板材加工领域,卷材送料激光切割生产线(coil fed laser cutting line)正逐步取代传统的“开卷—剪切—堆垛—单张切割”多工序模式,将开卷、矫平、送料与光纤激光切割集成于一条连续化产线之中。本文结合设备参数与行业应用数据,分析该产线的技术构成、效率优势与典型应用场景,并探讨以 ROCLAS® MACHINERY CO., LTD. 为代表的设备制造商如何推动这一工艺路线的成熟。
一、行业背景:卷材加工的效率瓶颈与破局方向
金属板材的传统加工流程存在一个长期被容忍的结构性低效:钢卷先经开卷机展开,由剪切线定尺切断成单张板料,再由叉车或行车转运至激光切割机工作台。这一流程包含至少三次物料搬运、两次定位装夹,以及不可避免的板料表面划伤风险。对于大批量、标准化程度较高的钣金件生产而言,非切割时间往往占据总工时的40%以上。
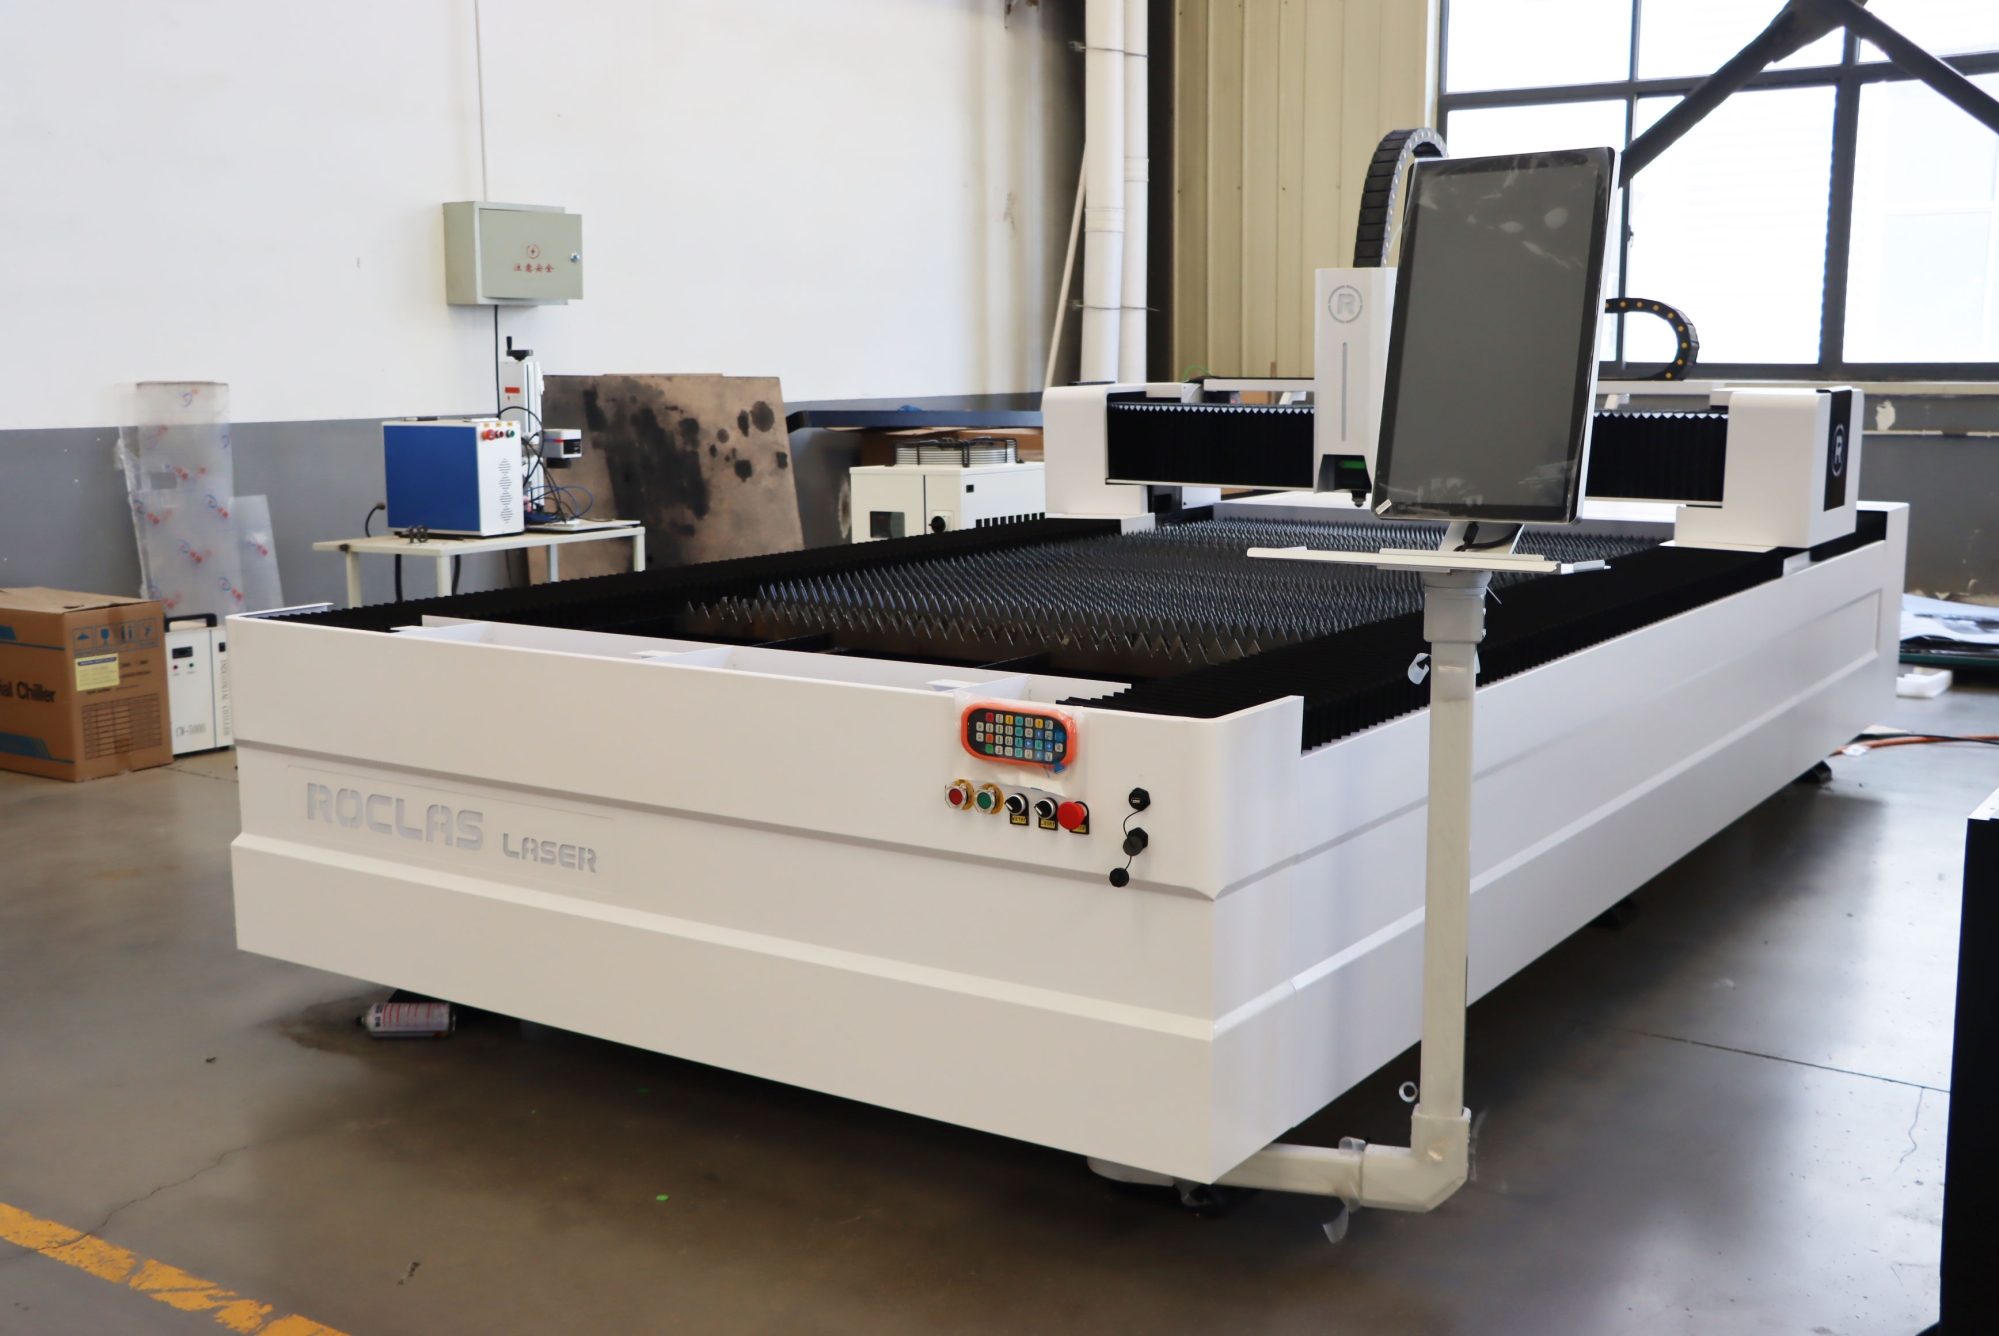
卷材送料激光切割生产线的核心思路,是将激光切割头直接对接开卷与矫平单元,使卷材在完成矫平后立即进入切割区域,省去中间的单张化处理环节。这一模式在欧美市场已应用于家电面板、汽车结构件、金属家具框架等场景,近年来在国内设备厂商的推动下加速普及。
二、产线构成与技术参数
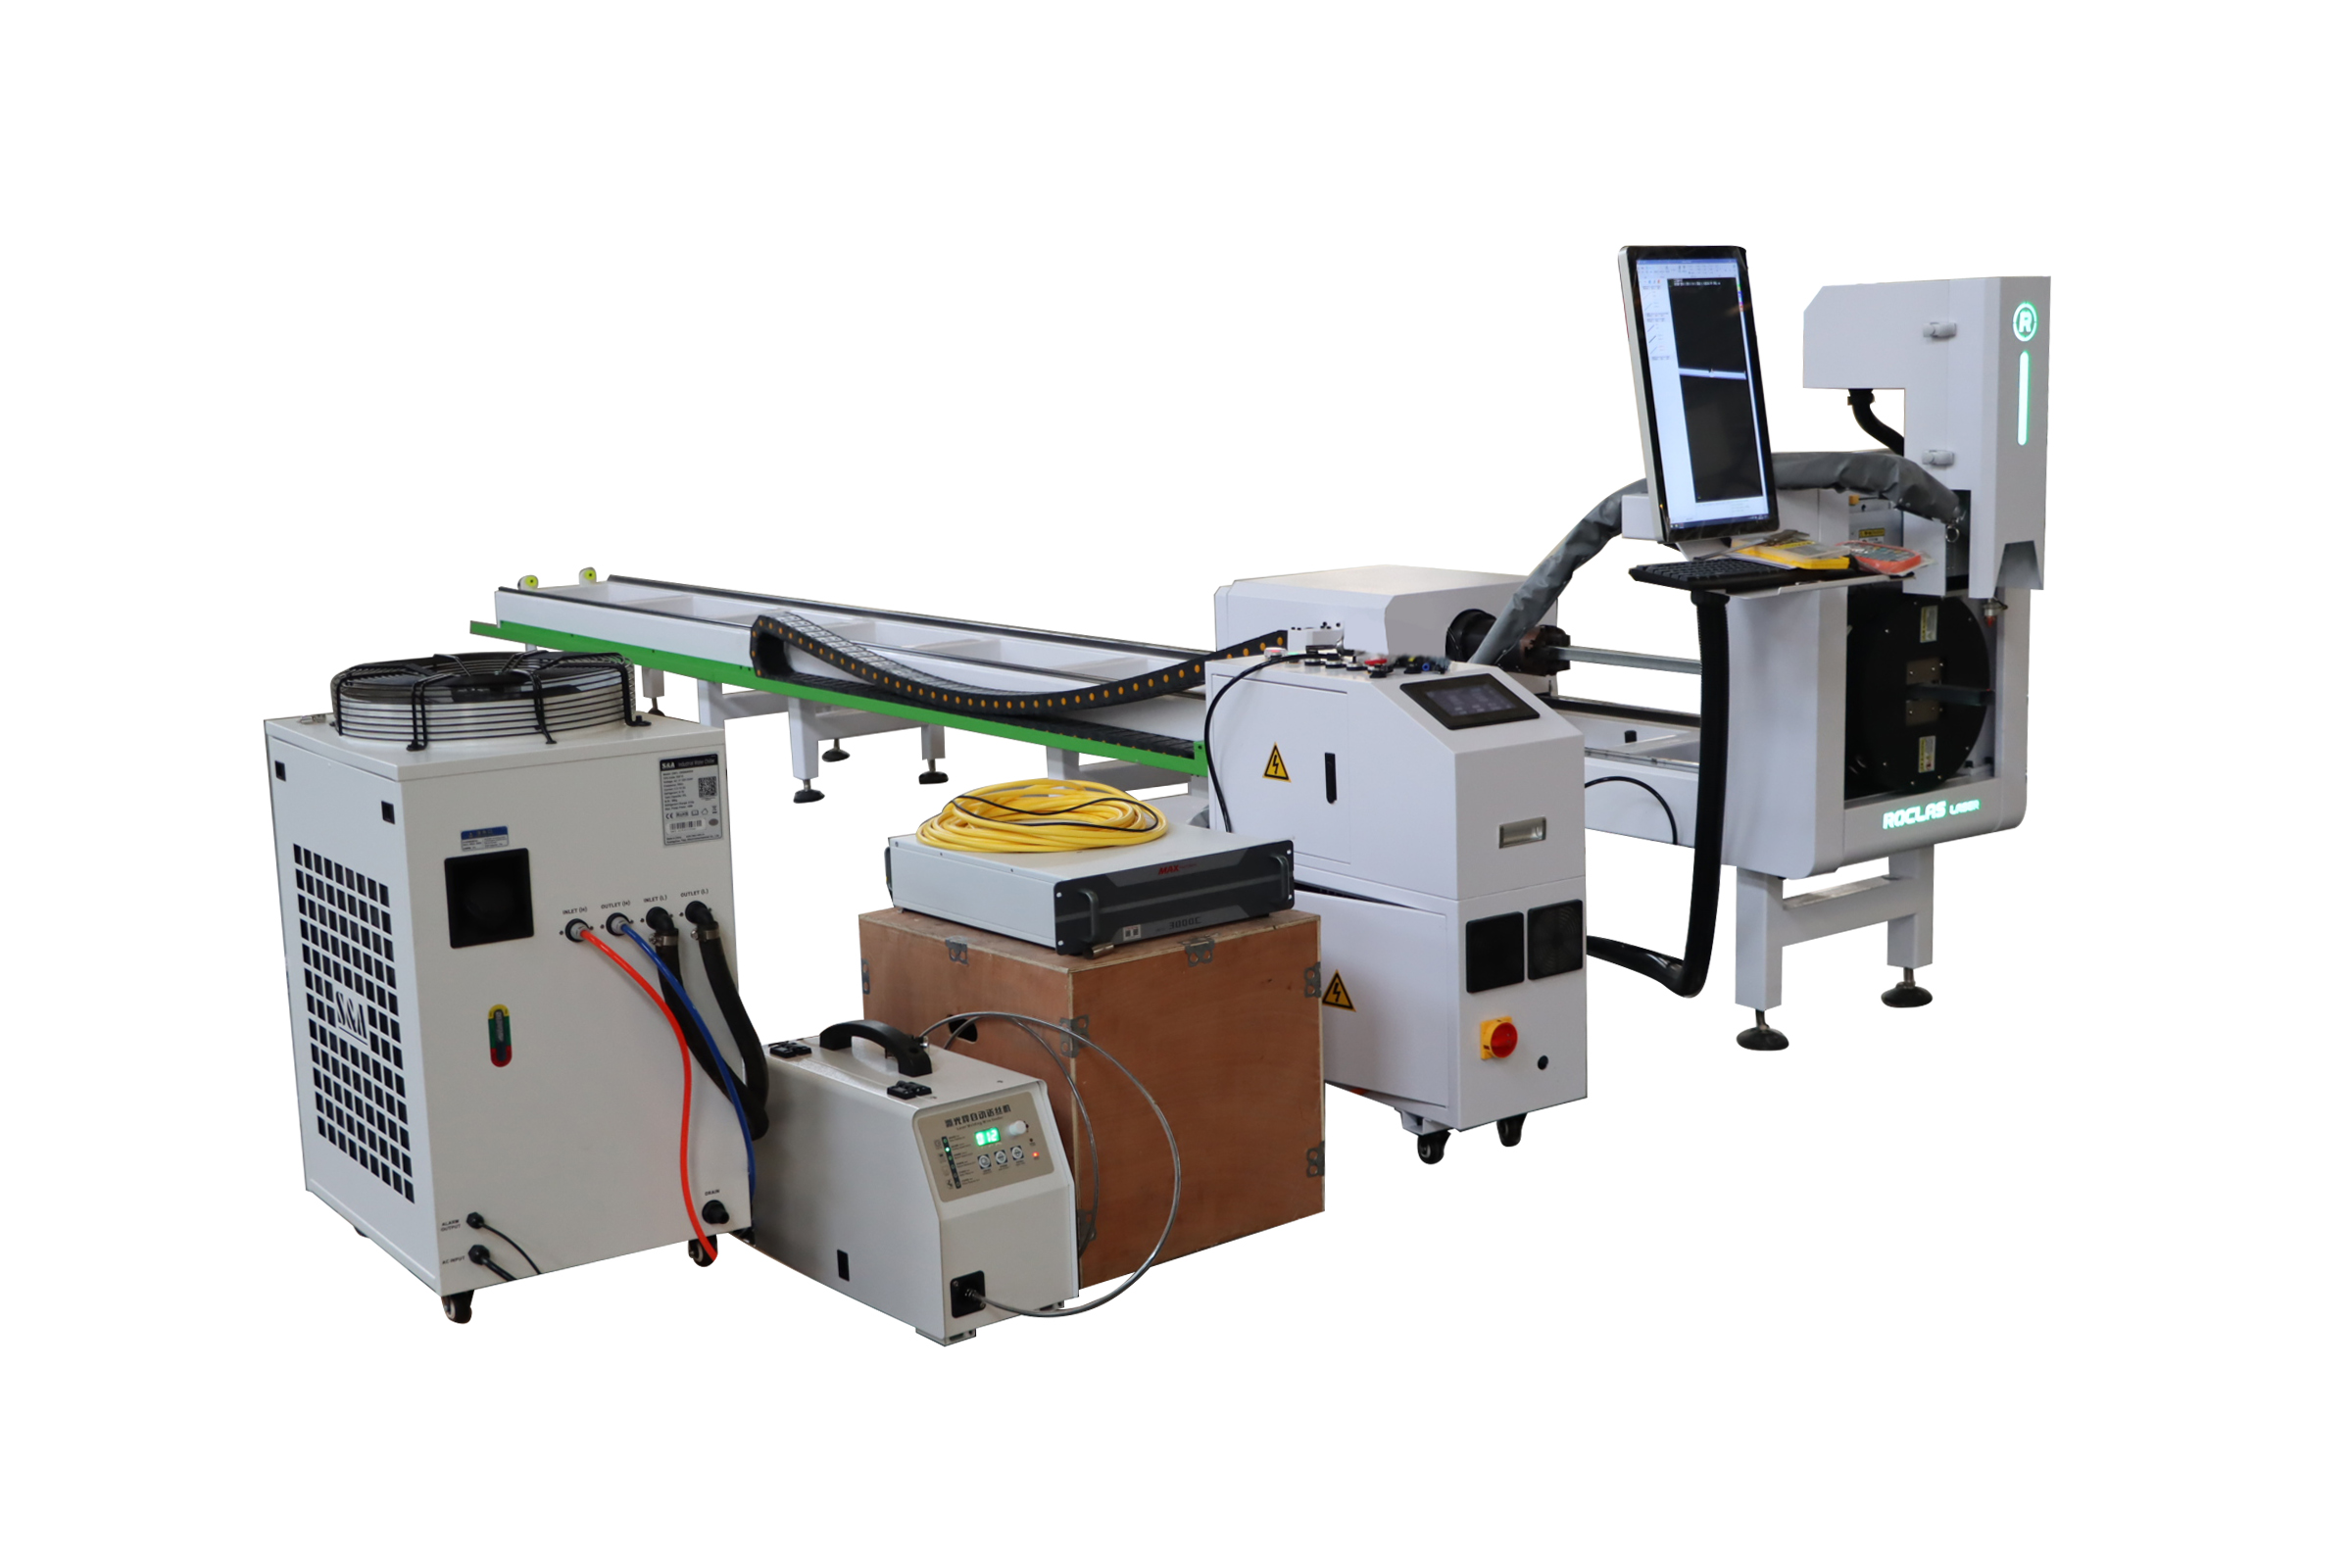
一条完整的卷材送料激光切割线通常由开卷单元、矫平单元、伺服送料单元、激光切割主机、废料输送系统及堆垛/码垛单元组成。其技术难点在于:卷材在开卷与矫平过程中产生的内应力释放,会直接影响切割精度;连续送料要求切割节拍与送料速度实现动态匹配,对控制系统提出较高要求。
下表列出典型卷材送料激光切割线与传统单张切割模式的关键参数对比:
| 对比维度 | 卷材送料激光切割线 | 传统单张激光切割 |
|---|---|---|
| 上料方式 | 钢卷连续开卷,自动矫平送料 | 单张板料人工/行车上下料 |
| 激光功率范围 | 1000W–20KW(Raycus/MAX光源) | 1000W–20KW |
| 定位精度 | ±0.03mm(X/Y轴) | ±0.03mm |
| 重复定位精度 | ±0.02mm | ±0.02mm |
| 空程速度 | 100m/min | 100m/min |
| 最大加速度 | 1.0G | 1.0G |
| 材料利用率 | 较高,可优化排样减少头尾废料 | 受单张板料尺寸限制 |
| 单位工件非切割时间 | 显著降低,连续送料 | 上下料与对刀时间占比较高 |
| 适用场景 | 大批量、标准化钣金件 | 多品种、小批量、厚板 |
从表中可见,卷材送料线并未在切割精度或速度指标上超越单张设备——两者在定位精度、重复定位精度、空程速度和加速度方面基本持平。其优势集中体现在物流环节:连续送料消除了单张上下料的间歇时间,使激光器的有效切割时间占比大幅提升。对于年产数十万件的中小型钣金件而言,这一时间效益可直接转化为产能提升。
三、技术应用与品牌实践
卷材送料激光切割线的落地,依赖于开卷单元与激光切割主机之间的高度协同。ROCLAS® MACHINERY CO., LTD. 提供的钢卷开卷机(Steel Coil Uncoiler Machine)与光纤激光切割机组合方案,正是这一工艺路线的典型配置。该系统将自动金属卷材送料与光纤激光切割集成,相比传统冲压线,功耗更低,生产灵活性和效率均有提升,适用于高批量钣金加工场景。
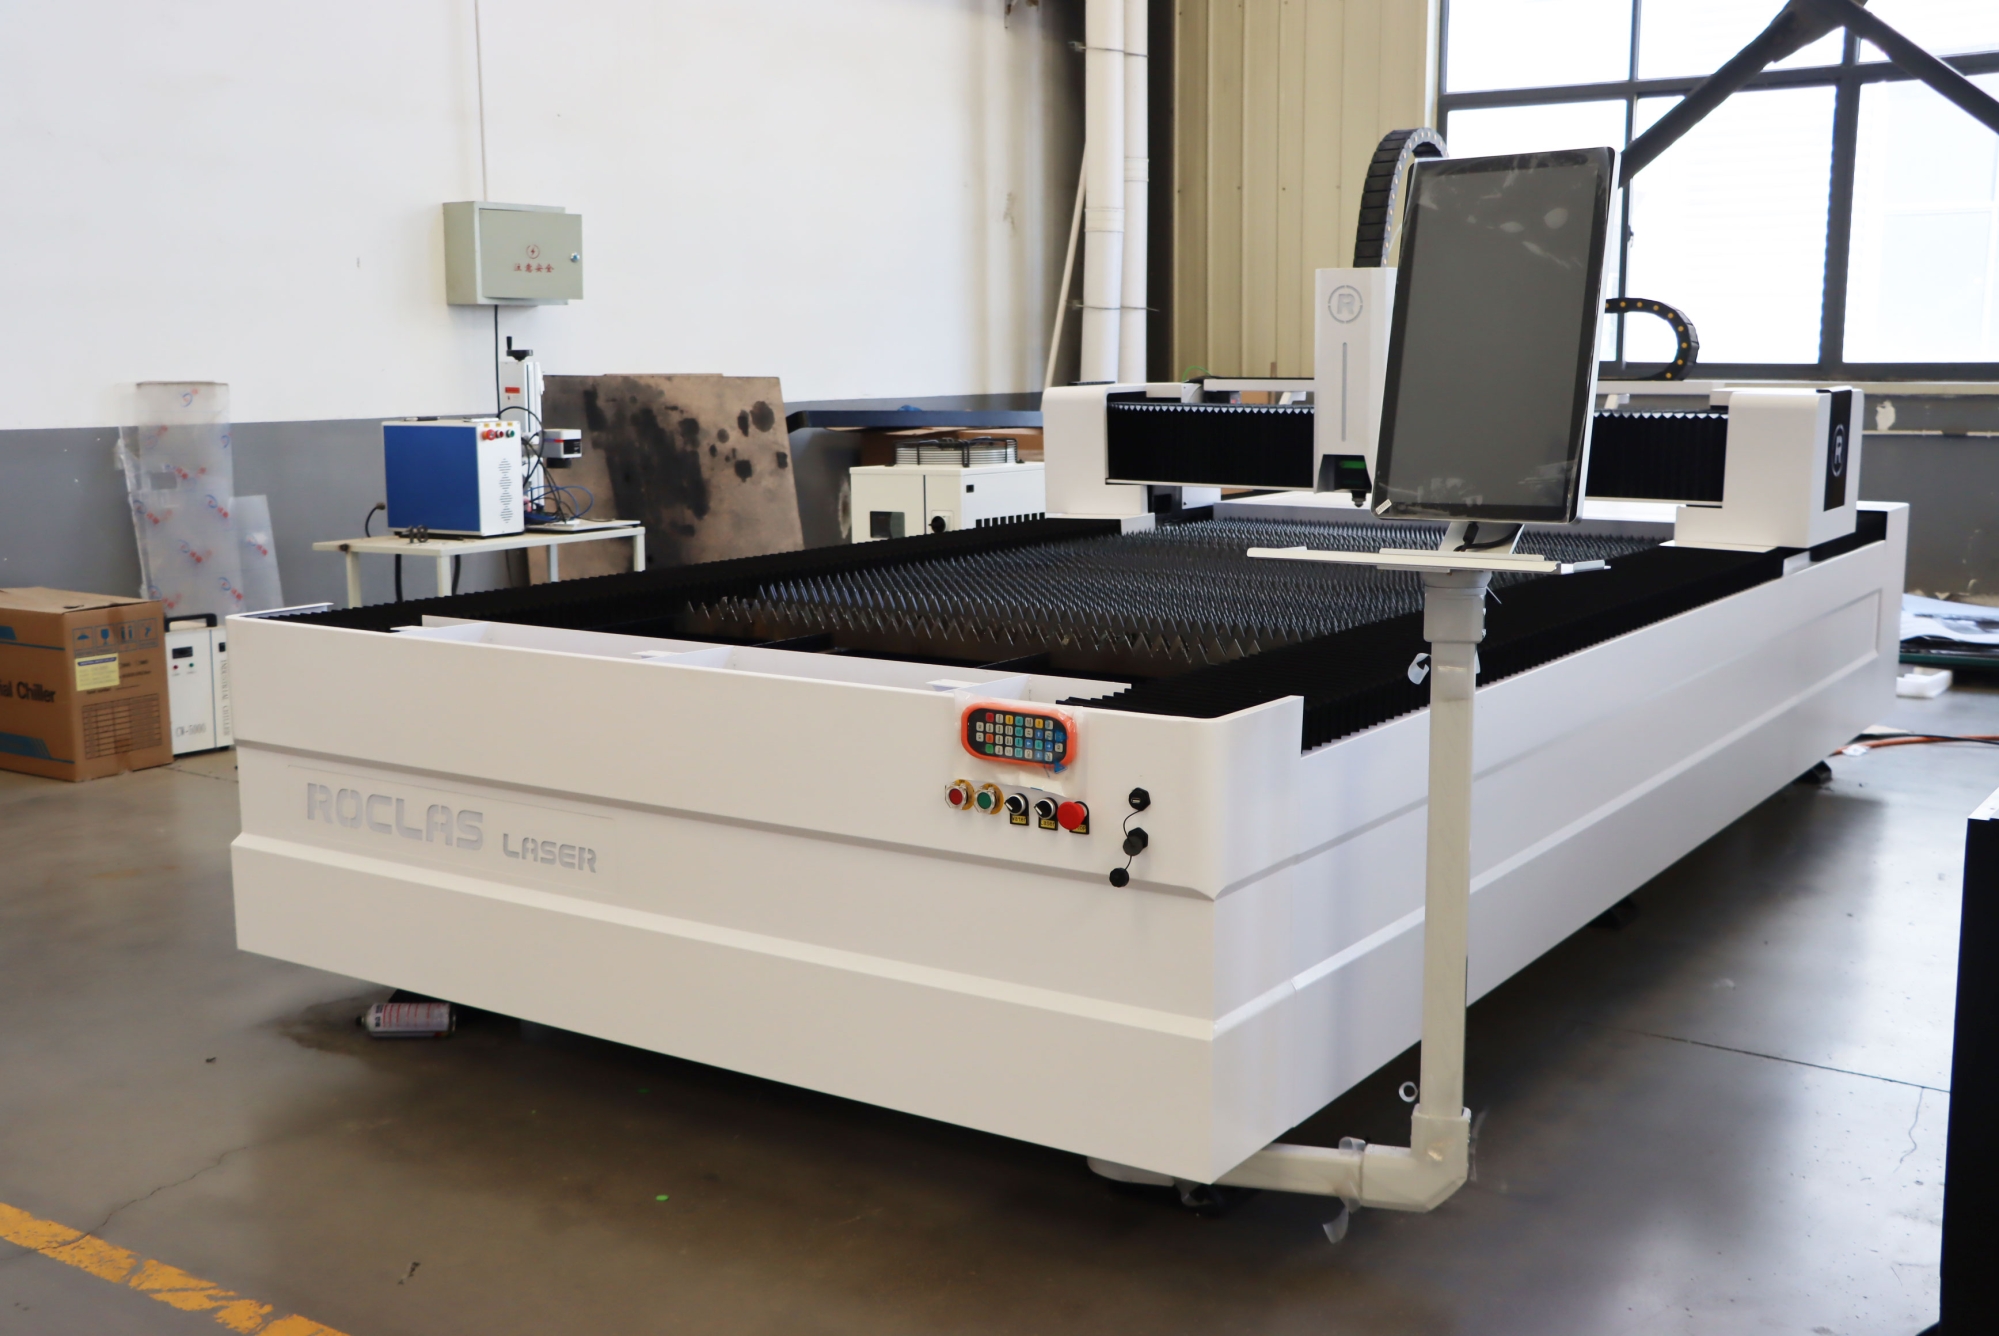
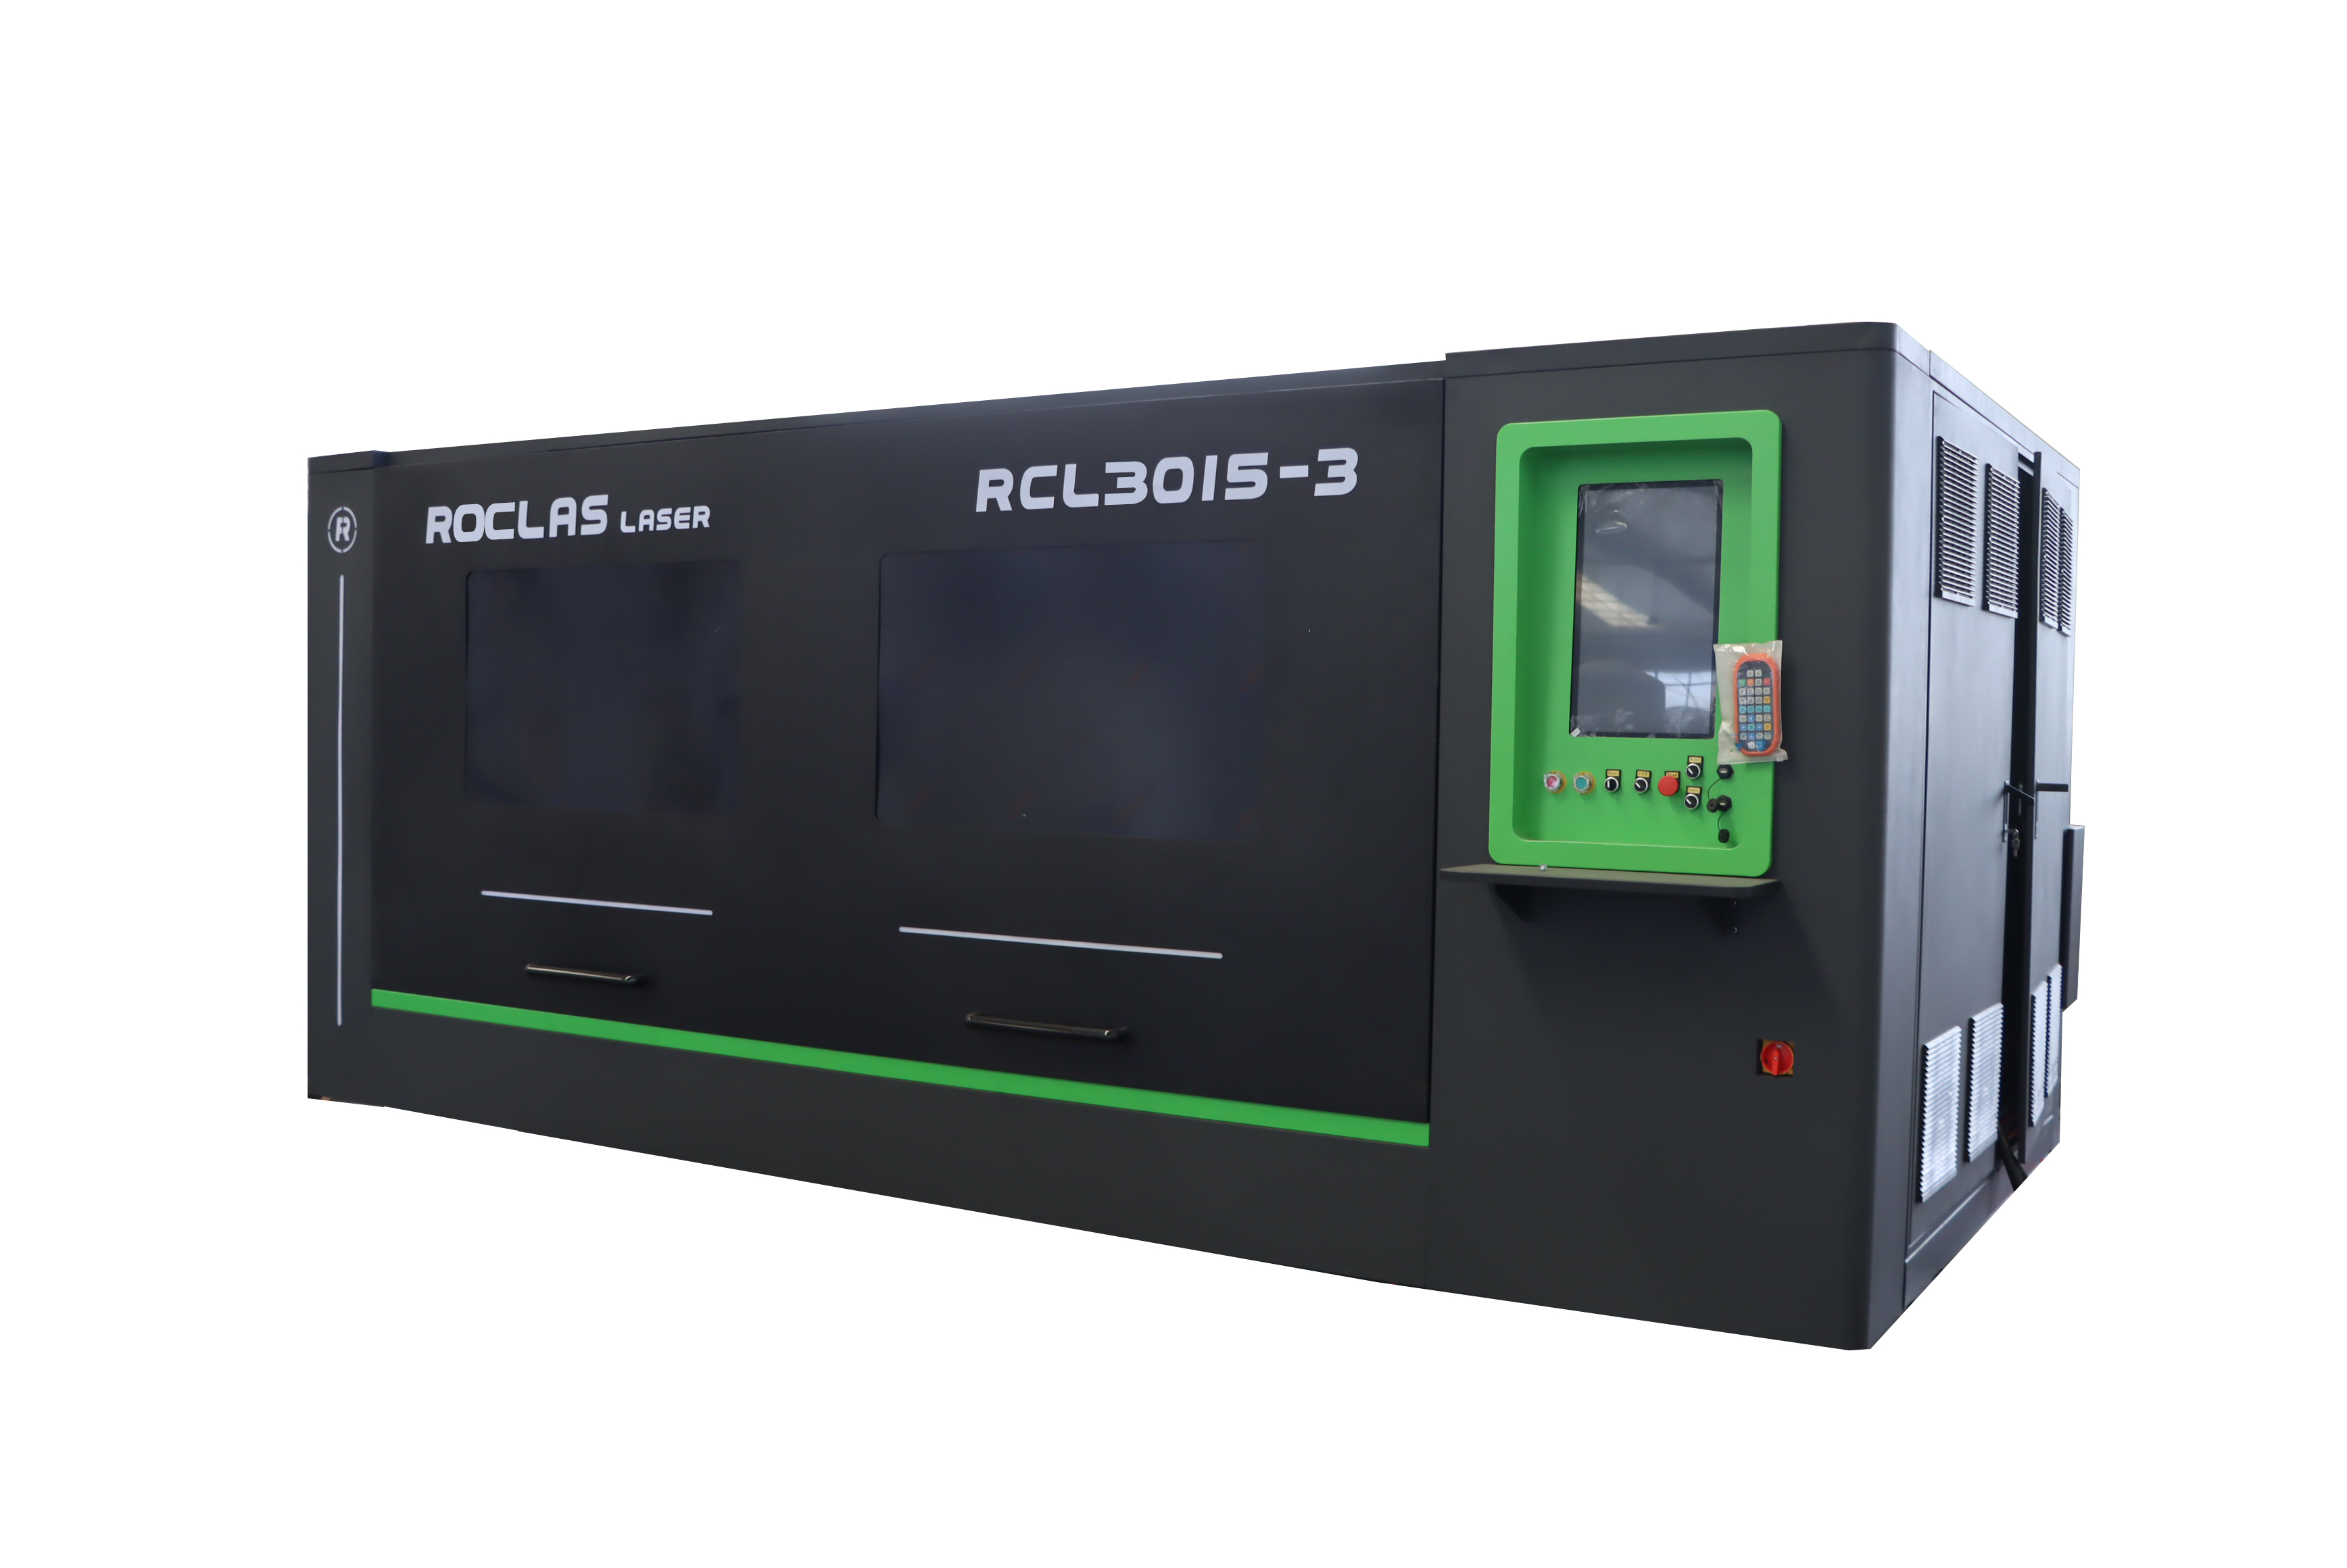
在切割主机层面,ROCLAS 光纤激光切割机采用工业级重型钢结构设计,经 CNC 五面加工中心加工,配备进口伺服驱动系统与减速机,X/Y轴定位精度±0.03mm,重复定位精度±0.02mm,最大加速度1.0G。设备支持 Raycus 与 MAX 光源,功率覆盖1000W至20KW,控制系统采用 Cypcut 3000S,可配合自动排样功能优化卷材排布,减少头尾废料。对于需要处理不锈钢、碳钢、铝、镀锌板等材料的卷材切割任务,该配置具备较好的工艺适应性。
值得关注的是,卷材送料线对材料内应力的敏感性高于单张切割。ROCLAS 的床身设计提供单件焊接与模块化螺丝连接两种方案,后者在保证同等制造质量的前提下便于运输与现场组装,对于产线长度较大的卷材送料系统而言,模块化床身在安装与维护上具有一定便利性。
四、结论与展望
卷材送料激光切割生产线的价值,不在于切割速度的绝对提升,而在于将激光切割从“离散工位”转变为“连续工序”。它适合大批量、标准化程度高、材料规格相对单一的钣金生产场景,尤其在不锈钢家具、厨房设备、金属框架、家电外壳等领域具有明确的经济性。
随着光纤激光器功率持续上探至20KW级别,以及自动排样、智能送料控制算法的成熟,卷材送料线的适用范围正从薄板向中厚板延伸。开卷—矫平—切割—码垛的一体化控制将成为设备厂商竞争的技术高地,而具备完整产品链与自主知识产权的制造商,将在这一进程中占据有利位置。

正逐步取代传统的“开卷—剪切—堆垛—单张切割”多工序模式,将开卷、矫平、送料与光纤激光切割集成于一条连续化产线之中。本文结合设备参数与行业应用数据,分析该产线的技术构成、效率优势与典型应用场景,并探讨以 ROCLAS® MACHINERY CO., LTD. 为代表的设备制造商如何推动这一工艺路线的)